Top Steel Slitter Manufacturers | Precision Slitting Lines

Све категорије

Добијте бесплатни цитат

Наш представник ће вас ускоро контактирати.
Е-маил
Мобилни/Ватсап
Вхецхат
Линкдиен
Име
Име компаније
Порука
0/1000
Приложеност
Молимо вас да подносите барем један додатак
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Произвођачи челичних резача који пружају прецизност, брзину и глобалну услугу

Произвођачи челичних резача који пружају прецизност, брзину и глобалну услугу

Као један од најпоузданијих произвођача челичних резача, Таицхоу Цхуанг Јуан Машин Тоул Цо, Лтд. је инжењер, производио и подржавао прецизне резачке линије од 2003. године са своје базе у граду Таицхоу, провинција Јианг Наше линије за резање челика изграђене су за сервисне центре за капије, произвођаче завариваних цеви, испоручице аутомобилских штампажа и произвођаче уређаја који раде капије дебљине од 3 до 12 мм, ширине од 600 до 2000 мм са брзинама линије од 30 до Свака линија комбинује хидрауличко отварање, прецизно израмњавање, главе за резање високе крутости, намотање скрапа и контролисано повлачење у једном синхронизованом систему. Излаз вала се одржава у оквиру 0,02 мм и толеранција ширине реза у оквиру плус или минус 0,05 мм, тако да доње рол формер и пресе добијају конзистентно квадратне, контролисане траке. Сваки сет пролази 72 сата континуиран тест без оптерећења и оптерећења пре испоруке, а ми потврђујемо тачност резања према узорцима купца.
Добиј цитат

Студија случаја

линија за резање челика од 1600 мм за немачки сервисни центар за каруле

Велики немачки сервисни центар за капиле специјализован за дистрибуцију напредних метала суочен је са значајним оперативним изазовима при обради високојаких мастер капила из нисколегираног челика дебелине до 12 мм, првенствено због прекомерног капила и лабавих толеранција ивица које су иза Да би решили ово уплитно грло, наш инжењерски тим је конфигурисао и испоручио тешку линију за резање челика опремљену чврстим хидрауличним отварачем од 75 кВт, прецизним нивелирачем са високом кружношћу од шест рол, шест преци Након строге инсталације и пуштања у рад на месту од стране наших техничких стручњака, машина је постигла изузетне показатеље перформанси: висина ивице је строго контролисана испод 0,05 мм, трака је остала чврсто испод 1 мм на 2 метра дужине, а стабилна оперативна брзина линије дости

Високобрзи резач челика испоручен турском произвођачу завариване цеви

Један истакнути турски производни објекат за заваривање цеви захтевао је брзе, прецизно резене уско сталне траке за континуирано производњу квадратних цеви, често извршавајући вишебројне промене ширине у малим производњима. Да бисмо одговорили на њихов специфичан радни ток, дизајнирали смо и испоручили специјализовану линију за брзу промену челичних резача са резачким главама у стилу патрона, снажним 60 kW системом покретача и рекојлером који се контролише серво-цикла. Ова напредна конфигурација је успешно смањила време за промену ширине траке са неефикасног 75 минута на агилно 28 минута, док је одржавала строгу тачност ширине у оквиру плус или минус 0,05 мм и смањивала губитак материјалног скрапа са 3,1 на 1,9 посто. У року од девет месеци пуног комерцијалног рада, клијент је успешно повратио своју укупну капиталну инвестицију у опрему кроз побољшани производни принос и драстично смањење непродуктивног времена застајања.

Линија за резање челика за Индијског произвођача делова за уређаје

Један познати индијски произвођач делова за кућне уређаје потребан је безбојни галванизовани челик за плене за прале машине и фрижидери. Наша линија за резање челика користила је полимерно премазене затежне подложке, шест-висок нивелирач и аутоматско резање ивица. Стопа површених дефеката од резања опала је испод 0,4 одсто, оштећење цинчког премаза је елиминисано, а линија сада ради 120 м/мин са уштедом енергије од 20 посто у поређењу са претходним машином клијента. Овај пројекат је ојачао наш углед међу произвођачима челика у ланцу снабдевања кућних апарата у Јужној Азији.

Сродне производе

Стрељање челика налази се у центру модерних ланца снабдевања металом, а перформансе произвођача челичних резача директно утичу на износ катуља, квалитет површине и поузданост испоруке за сваки сервисни центар и фабрику која конзумира резачу траку. Таицхоу Цхуанг Јуан Машин Тоул Цо, Лтд. фокусирао се на прецизно истраживање, развој, производњу и продају алата од 2003. године, градећи линије за резање челика које претварају мастер намоте у готове траке за заваривање цеви, аутомобила, уређаја, Наш инжењерски процес почиње са подацима клијента о катули: квалитет материјала, чврстоћа за истезање, дебљина од 3 до 12 мм, ширина траке од 20 до 1.600 мм, тежина катуле до 30 тона и потребне снаге за смену. Из ових уносних материјала наши дизајнери бирају дијаметар вала, материјал лопате, конфигурацију ролле и стратегију контроле напетости. Главе за резање обрађују се на ЦНЦ бушилиштама и фрезерским центрима, а затим се динамички уравнотежују, тако да се концентричност вала ножа одржава у оквиру 0,02 мм током рада са пуном брзином. Очи за резање израђени су од челика за алате Cr12MoV или SKD11, вакуумски топлотно обрађени до HRC 58 до 62 и измешани у одговарајућим сетовима како би се гарантовао конзистентан прозор и квалитет ивице.
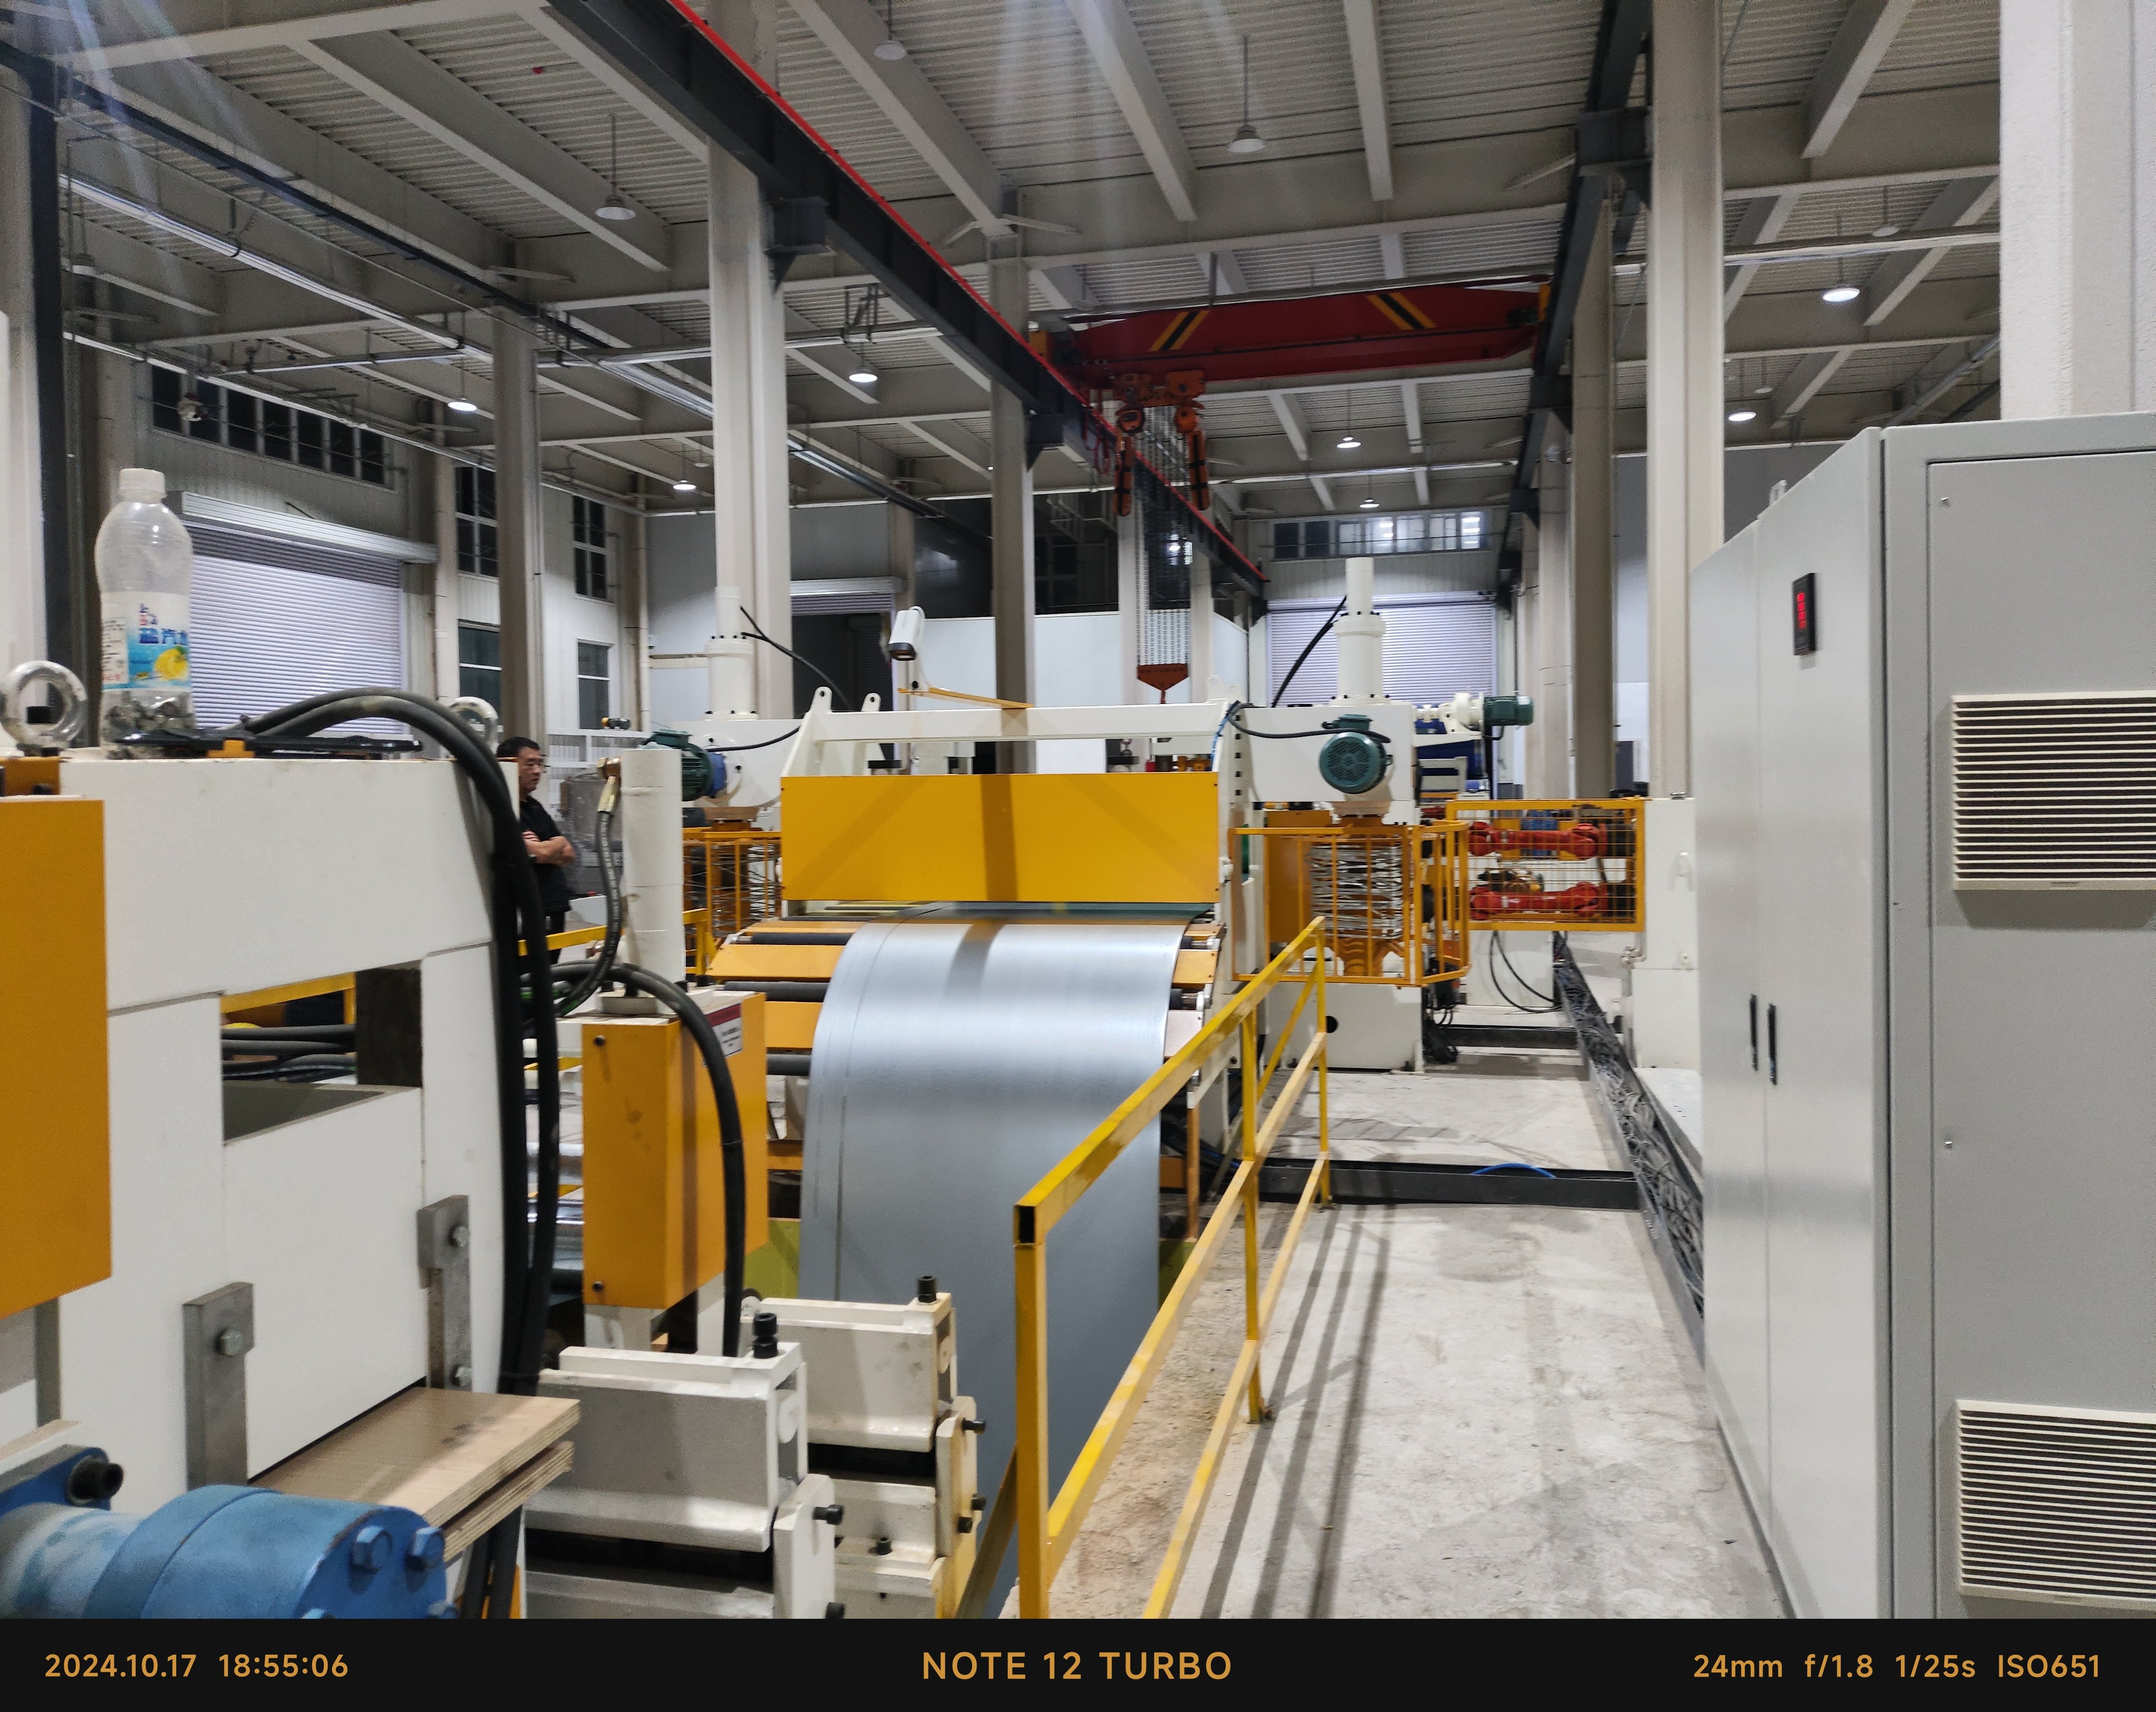
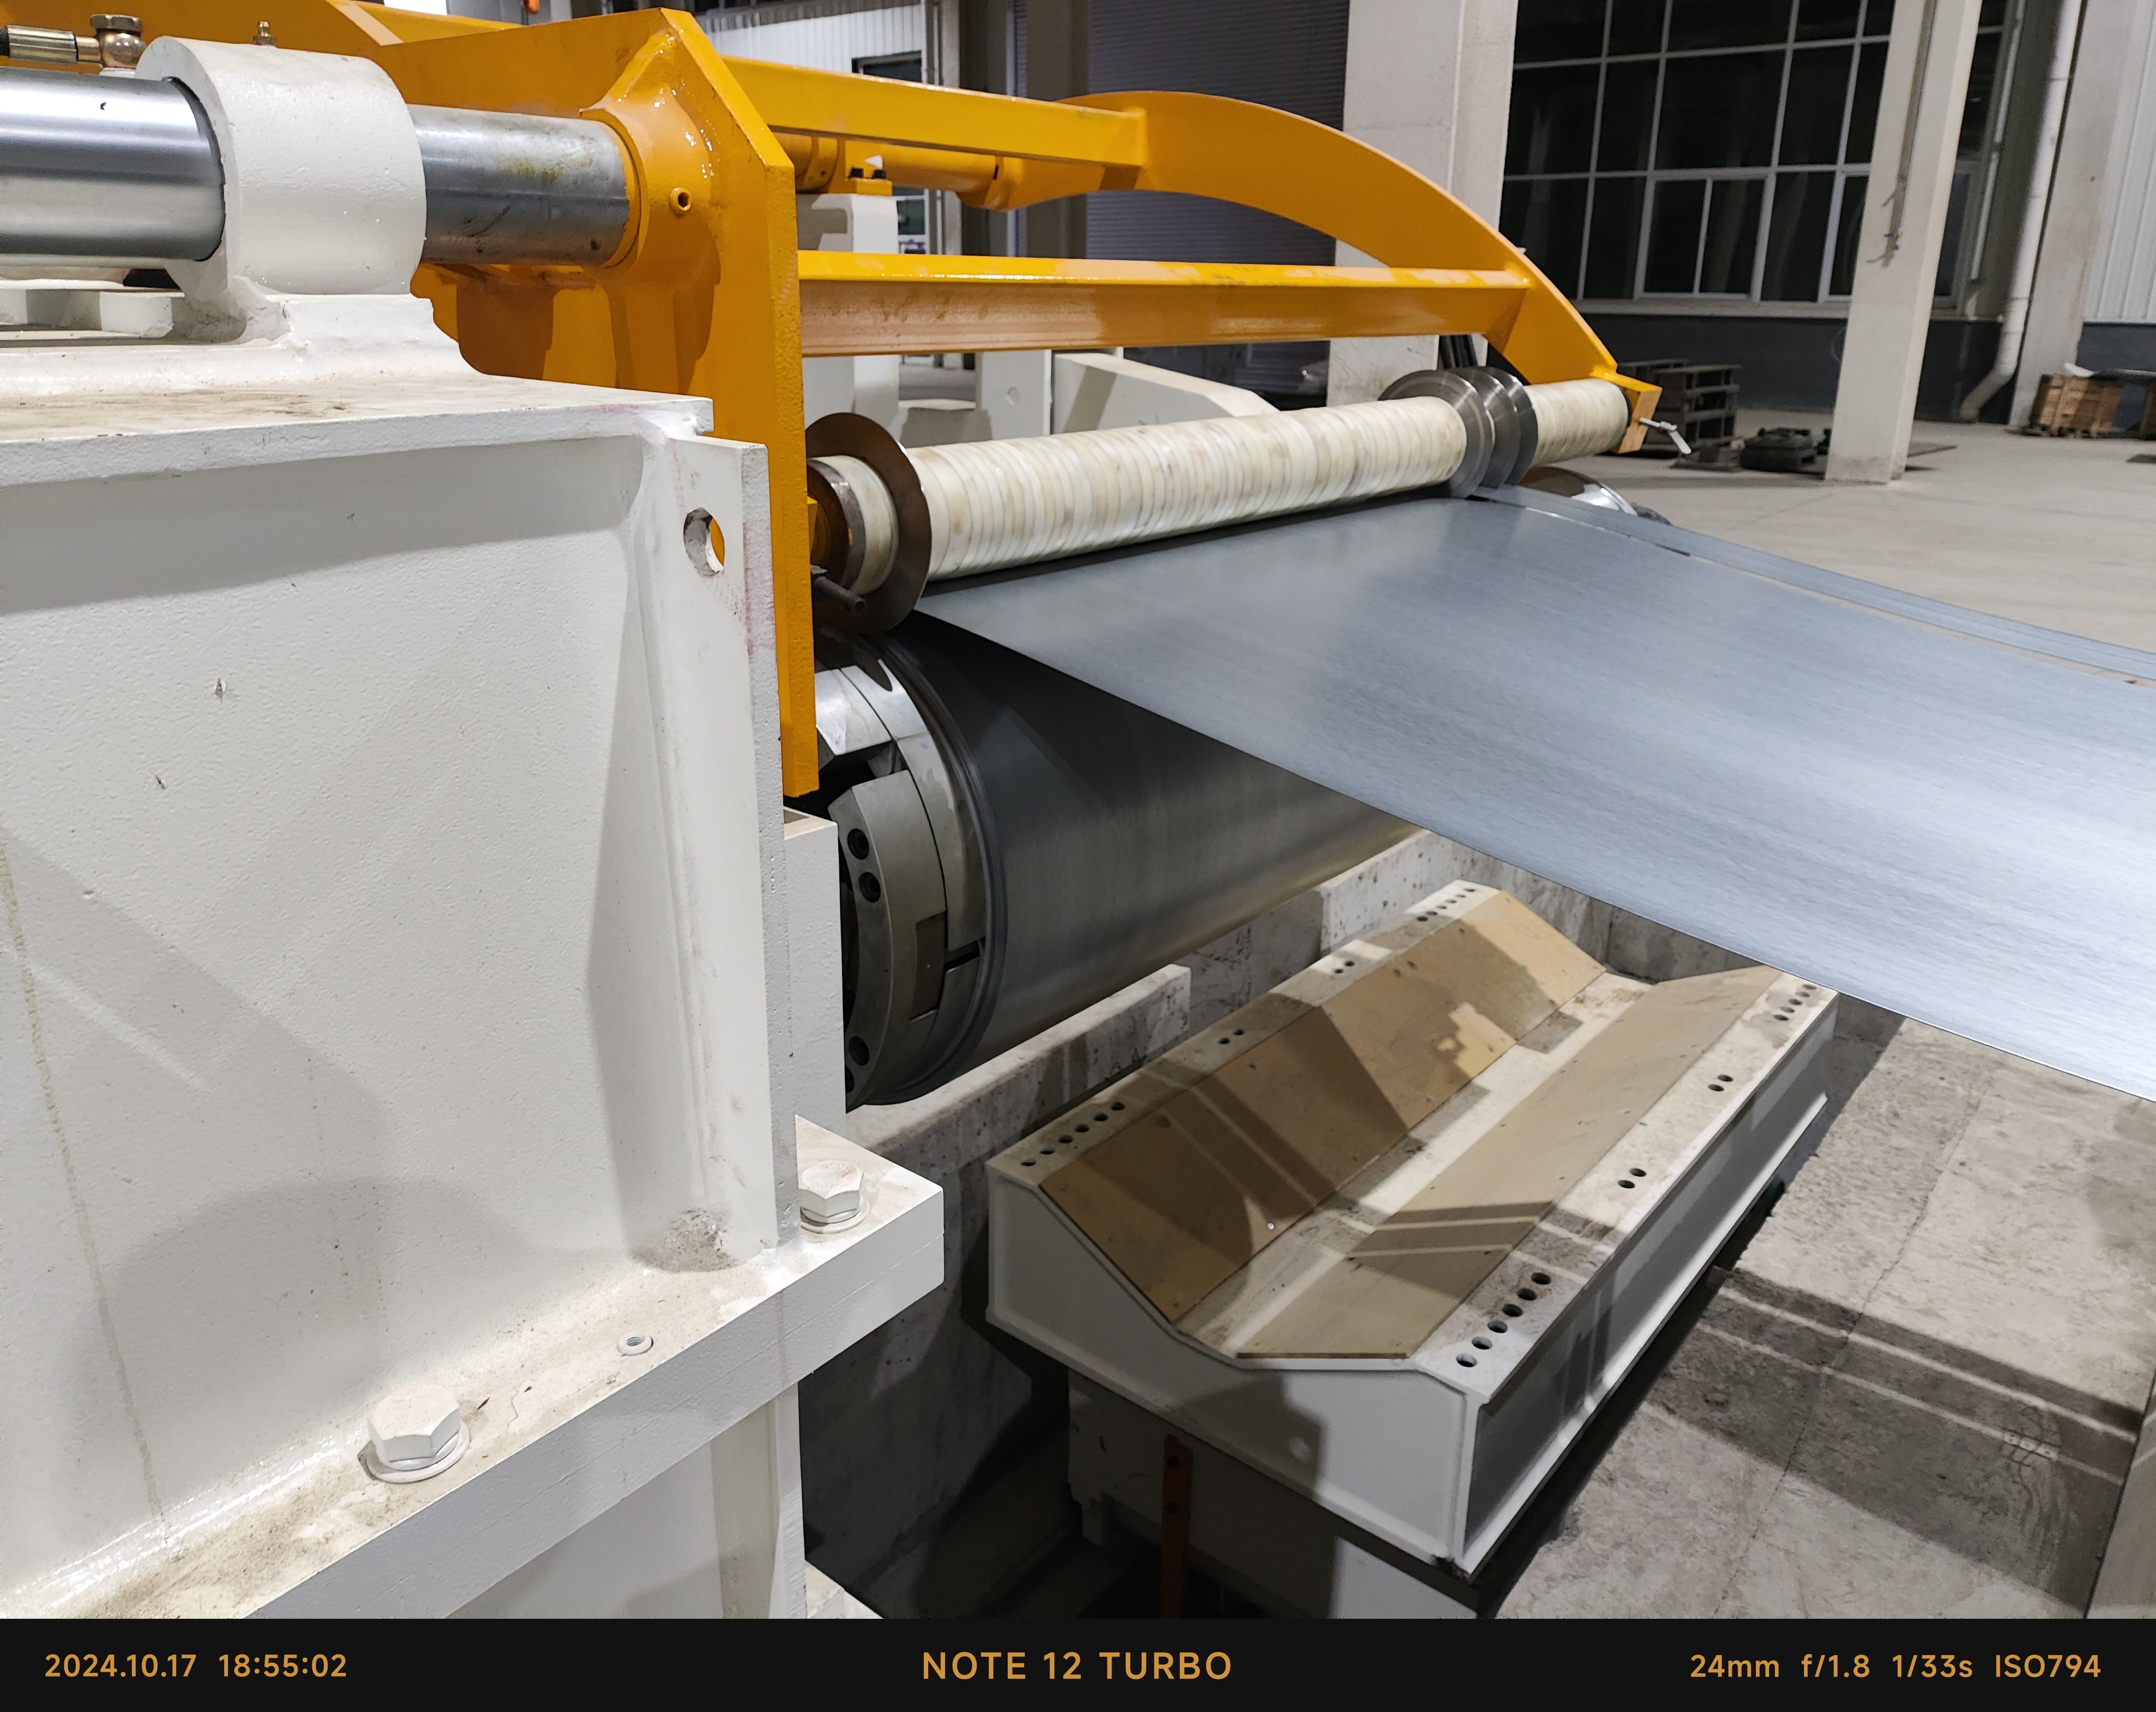
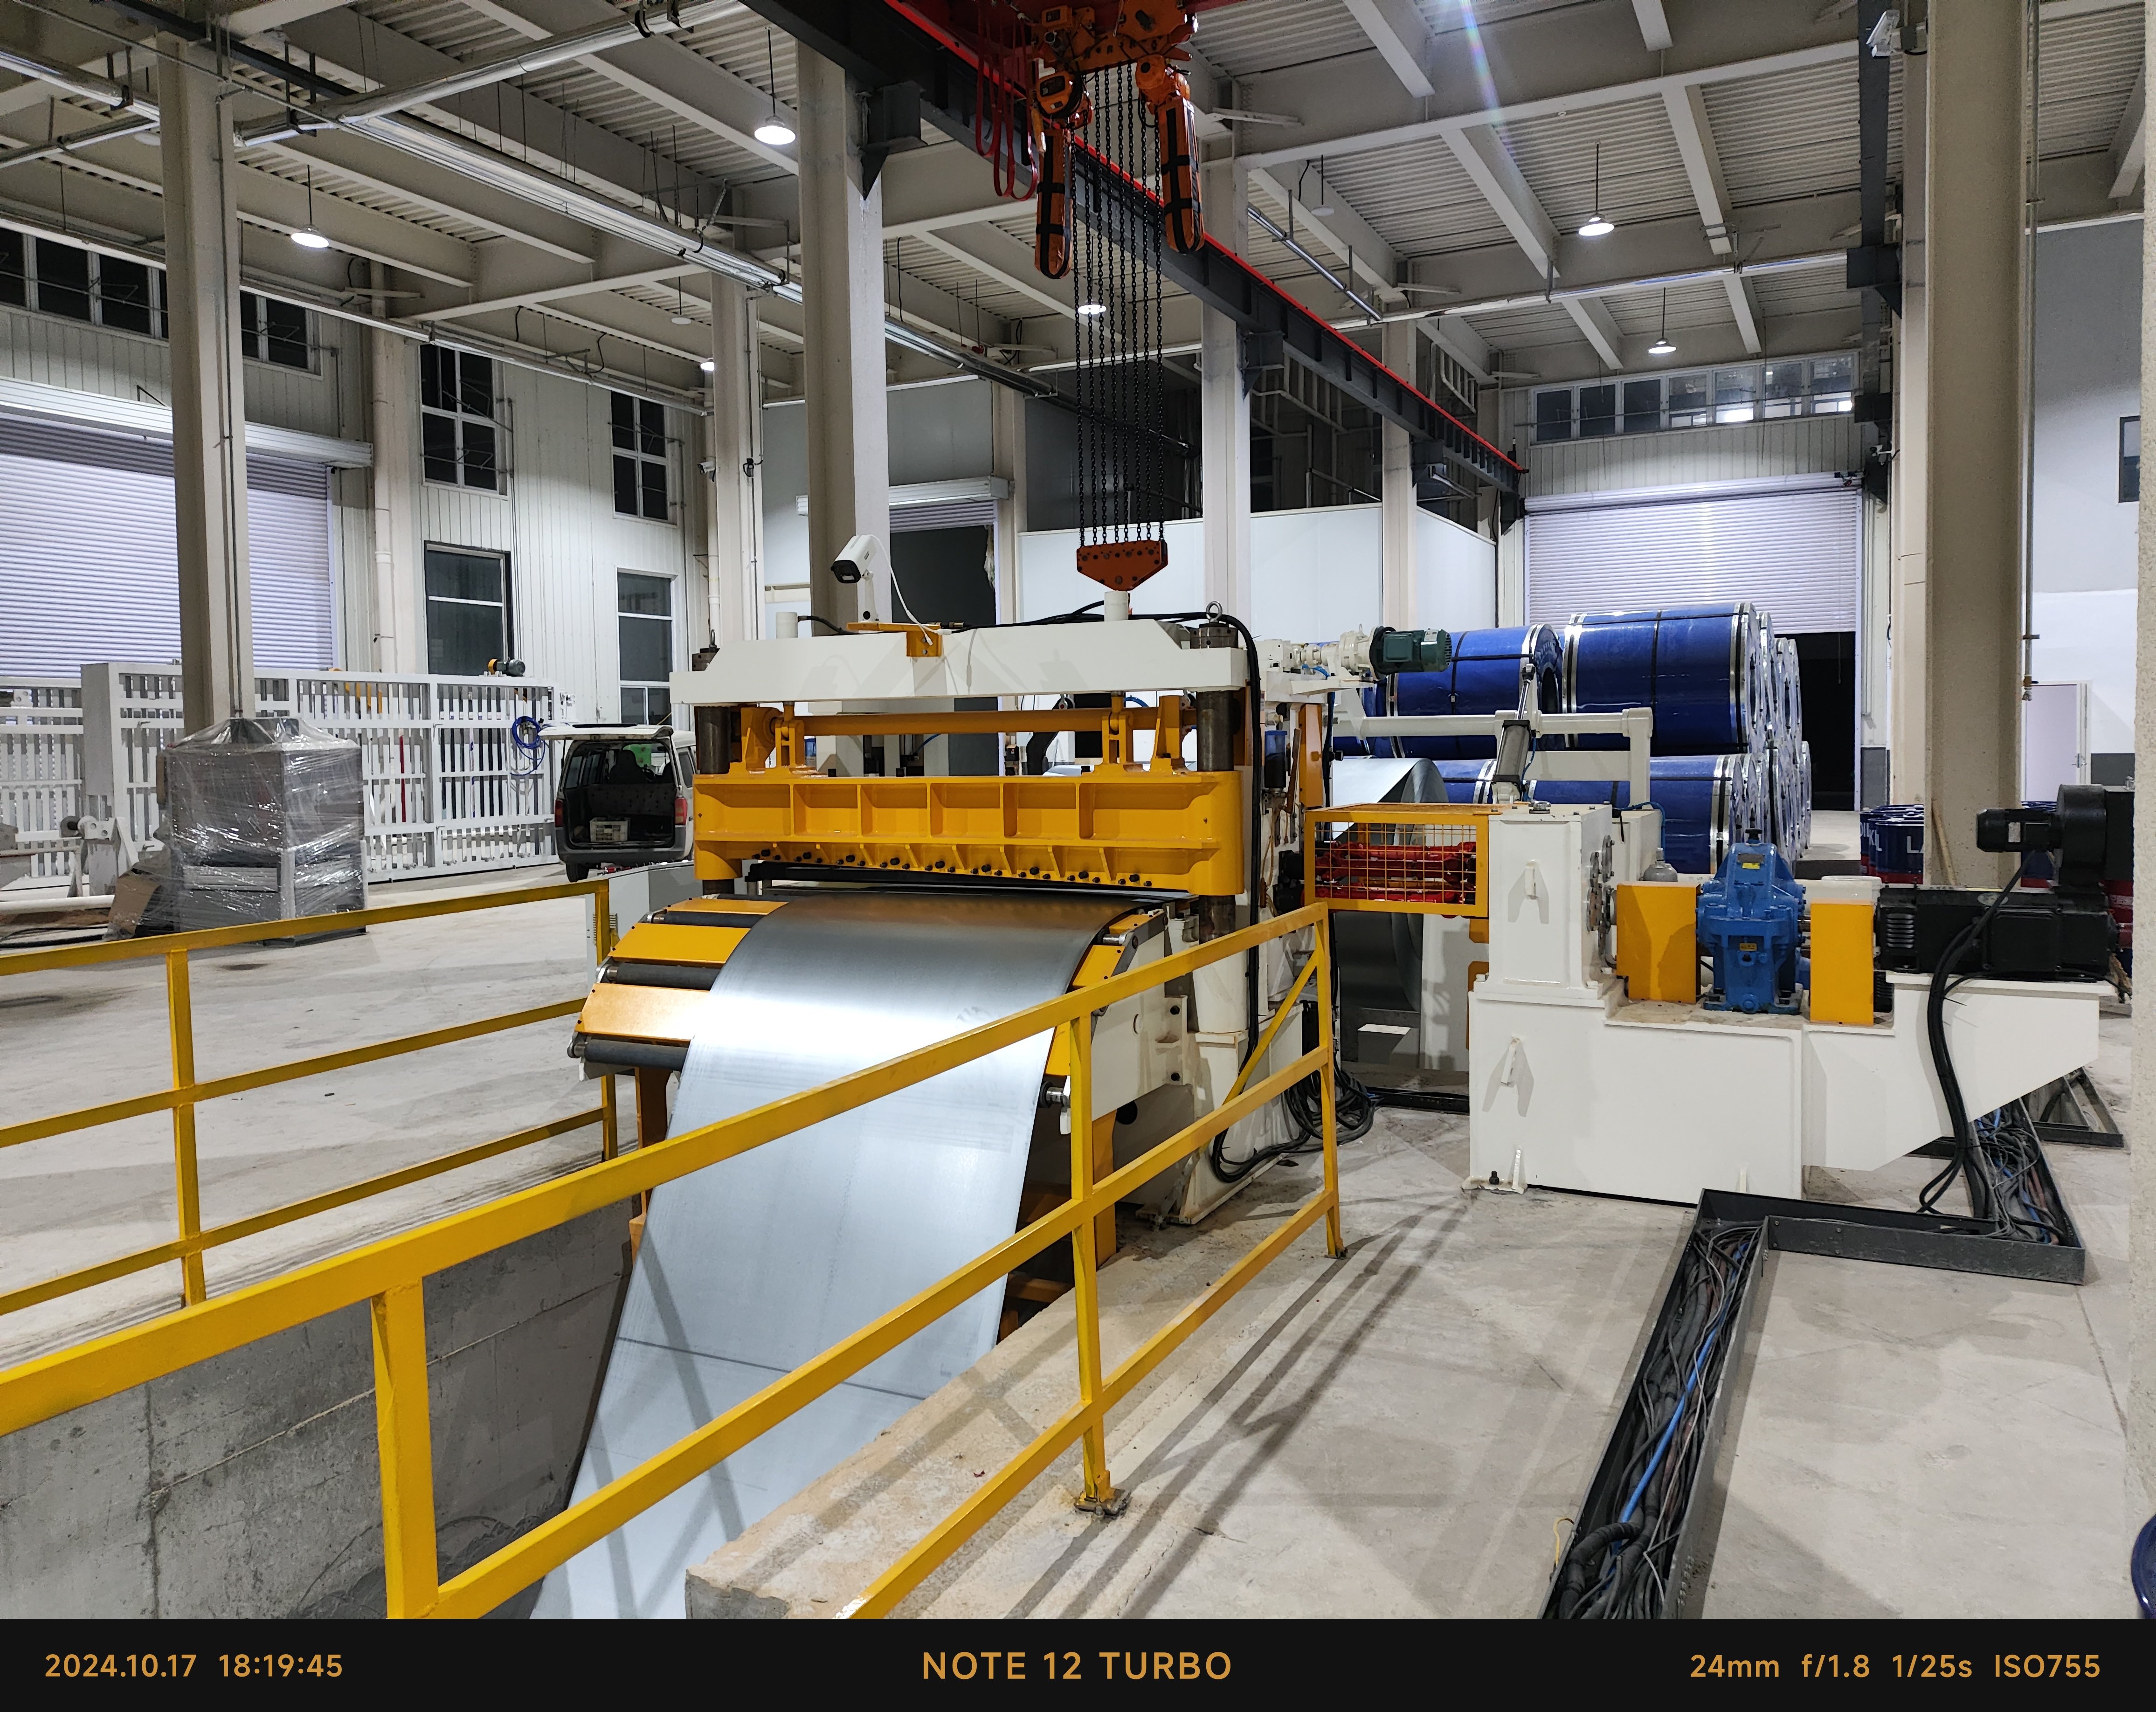
Комплетна линија за резање челика укључује хидраулични развртач са колама за каруљу, пилер, јединица за зачицање и изравњавање, луп јама, глава за резање, виндер за скрап, станица за напетост и рекоиллер са хидра Електричка контрола користи ПЛЦ и ХМИ, са складиштењем рецепта за више од 100 спецификација траке, аутоматским израчуном напона и дијагностиком грешака. Опционалне карактеристике укључују главе за брзу промену кертриџа, резање ивица, јединице за уљавање и уређаје за паковање каруља. Пре испоруке, свака линија се подвргнути проверкама усклађивања, без оптерећења ради на номиналном брзини, и тесте оптерећења користећи материјал купца. Инсталацију и пуштање у рад обављају наши инжењери или су подржани видео-управљеним процедурама у више од 20 земаља извоза. У типичној брзој линији од 1.600 мм потрошња енергије варира од 15 до 45 кВт, оптерећење катуле траје мање од 3 минута, а тачност резања достиже плус или минус 0,05 мм. Ове бројке се преведу у већу употребу материјала, мање промене лопате и ниже трошкове радне снаге за сервисне центре за каруље, фабрике цеви и фабрике за штампање ОЕМ-а. Такође производимо ЕДМ машине, центри за обраду, машине за производњу цеви, линије за резање дужине, обртне машине и машине за обраду дубоких рупа, што нам омогућава да подржимо шире пројекте обраде метала док остајемо фокусирани на ласерску технологију резања челика. Избор правог произвођача челичних резача значи партнерство са тимом који разуме металургију катуља, динамику линије и очекивања глобалне услуге. Наши машини раде у Европи, југоисточној Азији, на Блиском истоку, Африци и Јужној Америци, уз подршку комплета за резервне делове, вишејезичних упутстава и удаљеног решавања проблема у року од 24 до 48 сати. Пољски подаци показују да добро одржаване линије за резање из наше фабрике постижу више од 95 посто доступности и трајање ножева преко 8.000 тона обрађене траке. Обука на месту обухвата монтажу лопате, подешавање просветљености, подешавање напетости и превентивно одржавање, помажући клијентима да изграде интерне способности уместо да се ослањају на спољне сервисне тимове. Од значаја је и одрживост: оптимизовано димензирање мотора, регенеративне опције кочења и ефикасни хидраулички системи смањују снагу по тони, док прецизно резање минимизује остатак. Комбинујући инжењерску дисциплину, верификовано тестирање и искуство у глобалним пројектима, Цхуанг Јуан помаже купцима да обрадују коуил у поуздану и профитабилну операцију.

Често постављана питања

Шта купци треба да провере приликом поређења произвођача челичних резача?

Купци треба да провере четири тачке: способност обраде, стандарде испитивања, референце пројекта и одговор сервиса. Тражите податке о концентричности вала ножа, који треба да буду у оквиру 0,02 мм, тачност резања плюс или минус 0,05 мм и запис теста оптерећења од 72 сата. Потврдити да производилац машина за резање глава на ЦНЦ бушење и фрезирање центрима и топлотне обраде лопате на ХРЦ 58 до 62. Замолите најмање три међународне референце у сличном опсегу капи и проверите да ли се удаљена подршка пружа у року од 24 до 48 сати. Фабрика која такође производи сродне алате, као што су нивелирачи и линије за резање дужине, обично контролише већи део ланца квалитета и може лакше интегрисати линију за резање са постојећом опремом за рушење намотача.
Поправи линију са најдебљом и најширим катулом, а не са просеком. Ако обрадујете намотаче дебљине од 3 до 12 мм и ширине до 1.600 мм, изаберите линију са номиналном ширином од 1.600 mm и резервом крутног момента од најмање 20%. Брзина линије треба да одговара вашем дневном циљу тонаже; за рад од 90 м/мин са колом од 30 тона, планирајте од 8 до 12 колана по смени. Размислите о брзој промени главе патрона ако мењате ширину траке више од три пута по смењи, и одаберете рецоллере за напетост са серво контролом за танку, јаку траку. Увек поделите квалитет материјала, чврстоћу на истезање и опсег ширине траке, тако да произвођач може правилно да димензира ваље, лопатице и моторе.
Прецизност резања и живот ножеви зависе од прозорности ножева, крутости вала, квалитета нивелирања и контроле напетости. Правилни прозор је обично 8 до 12 посто дебелине траке за челик; превише мало узрокује зношење лопата и бури, превише ствара превртање ивице. Излаз вала треба да остане у оквиру 0,02 мм, а тврдоћа лопата између HRC 58 и 62. Правилно изравњавање уклања сет за каруљу и унутрашњи стрес, смањујући камер до мање од 1 мм на 2 м. Стабилна напетост рекулера спречава лутање траке и оштећење ивице. Са правилним подешавањем и превентивним одржавањем, живот ножева може прећи 8.000 тона обрађеног челика, а тачност ширине резања остаје у оквиру плюс или минус 0,05 мм.
Да, али линија мора бити подешена на одговарајући начин. За високо чврст нисколегирани челик дебљине до 12 мм, изаберите већи мотор, шест високог нивелирања и веће вала лопаћа. За цинкиране или обојене намотки, користите полимерно обложене затежне перде и заштитне водиче ролле како бисте избегли гребење површине и оштећење премаза. Урезање и уљавање ивица може додатно заштитити резане ивице. У једном индијском пројекту за производњу уређаја, исправно опремљена линија је одржала стопу оштећења на површини на каси испод 0,4 посто. Увек одредите тип премаза и захтеве површине током техничке расправе тако да се исправно подесе прозор бледа, материјал пакета и брзина линије.

Сврзани чланци

Како изабрати центар за обраду?

12

Dec

Како изабрати центар за обраду?

Погледајте више
Зашто мултифункционални ЕДМ машина задовољава мешане калупе и производње делова фабрике захтеве

14

Aug

Зашто мултифункционални ЕДМ машина задовољава мешане калупе и производње делова фабрике захтеве

Управљање модерном индустријском производњом фабриком често се осећа као да се истовремено жонглира са десетином спиннинг плоча, посебно када се бавите производњом са великим мешавином и малим обимом. П...
Погледајте више
Како смањити зношење бушилице током континуираних радова обраде дубоких рупа

03

Aug

Како смањити зношење бушилице током континуираних радова обраде дубоких рупа

Разумевање механике топлотне напетости дубоких рупа Извршење континуираних задатака за бушење и дубоке обраде на индустријским производним линијама представља озбиљне топлотне и механичке изазове који рутински тестирају границе резања алата. У...
Погледајте више
Који стандарди квалитета извоза захтевају међународни клијенти за производе машина за резање жице

03

Aug

Који стандарди квалитета извоза захтевају међународни клијенти за производе машина за резање жице

Разумевање међународне уговорности у области прецизне обраде Навијација сложеним пејзажем глобалне индустријске трговине захтева темељно разумевање строгих техничких стандарда које странски купци захтевају за напредне метале...
Погледајте више

Показања купаца

Мартин Келлер
Поуздана линија за резање челика са изузетном прецизношћу

Из Чанг Јуана водимо линију за резање челика од 1600 мм за капиле високе чврстоће до дебелине од 12 mm. Након пуштања у рад, висина бура остала је испод 0,05 мм, а брзина линије достигла је 90 м/мин. Производња је порасла за око 22 посто, а промена оштрица је опала са два пута у смену на један пут недељно. Њихови инжењери су одговорили на наша питања у року од 24 сата и подржавали нас током критичног повећања производње. За сервисни центар као што је наш, та поузданост вреди више од ниске куповне цене.

Емре Јилмаз
Брза промена и јака техничка подршка

Наредили смо брзу линију за мењање челичних резача за производњу квадратних цеви. Промена ширине је опала са 75 минута на 28 минута, остатак је пао са 3,1 на 1,9 одсто и тачност је остала у оквиру плюс или минус 0,05 мм. Фабрика је пружила јасне упутства, резервне сетове ножева и даљинску видео подршку у року од 48 сати када смо прилагодили подешавања напетости. Наши оператери су обучени за три дана и сада повезују линију са сигурношћу. Већ смо препоручили овај произвођач две фабрике партнерке.

Добијте бесплатни цитат

Наш представник ће вас ускоро контактирати.
Е-маил
Име
Име компаније
Порука
0/1000
Интерна ЦНЦ обрада и строга контрола квалитета за сваку линију за резање челика

Интерна ЦНЦ обрада и строга контрола квалитета за сваку линију за резање челика

Безкомпромисна структурна интегритет и апсолутна прецизност димензија почиње директно у нашим производним објектима кроз ригорозно унутрашње ЦНЦ обраду свих критичних компоненти линије за резање челика, укључујући главе за резање, водни вала, ролле за изравнање и корпусе Ова вертикално интегрисана стратегија производње омогућава нашем инжењерском тиму да одржи апсолутну контролу над толеранцијама концентричности, геометријским паралелизмом и стандардима завршног облика површине, потпуно елиминишући променљиве ризике квалитета повезане са аутсорсираним компонентама. Оштри ножеви за тешке послове подвргнути су прецизној шлифовању и динамичком балансирању како би се осигурало да ротациона проток остаје строго у оквиру 0,02 мм током операција са пуном брзином, док се лопате за резање премиум легуре вакуум
Кулсимизована решења за резање заснована на стварним подацима о катули и потребама апликације

Кулсимизована решења за резање заснована на стварним подацима о катули и потребама апликације

Признајући да модерна предузећа за обраду кавула раде под јединственим ограничењима материјала и циљевима у обеми, чврсто одбацујемо генералне машине каталога, а уместо тога бирамо прилагођени инжењер сваке линије за резање челика око прецизних, специфичних за клијента података о ка Пре финализовања било ког техничког предлога, наши искусни инжењери детаљно анализирају основне параметре, укључујући класе металних легова, прагове крајње чврстоће на истезање, опсеге дебљине материјала, профиле ширине траке, максималне тежине намотача, ци На основу ових верификованих унос, прецизно израчунавамо оптималне моторе снаге у распону од 15 до 45 кВ и више, одабирамо одговарајуће дијаметре вала, конфигуришемо мулти-ролле нивелирање скупове, и дизајнирамо прилагођене стратегије за контролу напетости Опционални модуларни компонентикао што су главе за резање кертриџа за брзу промену, прецизне јединице за резање ивица, аутоматске зглобове за уљавање.
Вацсап Вацсап Е-маил Е-маил Мобилни Мобилни ТОПТОП