Najlepší výrobcovia oceľových rozrezávačov | Presné rozrezávacie linky

Všetky kategórie

Získajte bezplatnú cenovú ponuku

Náš zástupca vás čoskoro kontaktuje.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Meno
Názov spoločnosti
Message
0/1000
Attachment
Nahrajte aspoň jednu prílohu
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Výrobcovia oceľových rezačov poskytujúci presnosť, rýchlosť a globálnu službu

Výrobcovia oceľových rezačov poskytujúci presnosť, rýchlosť a globálnu službu

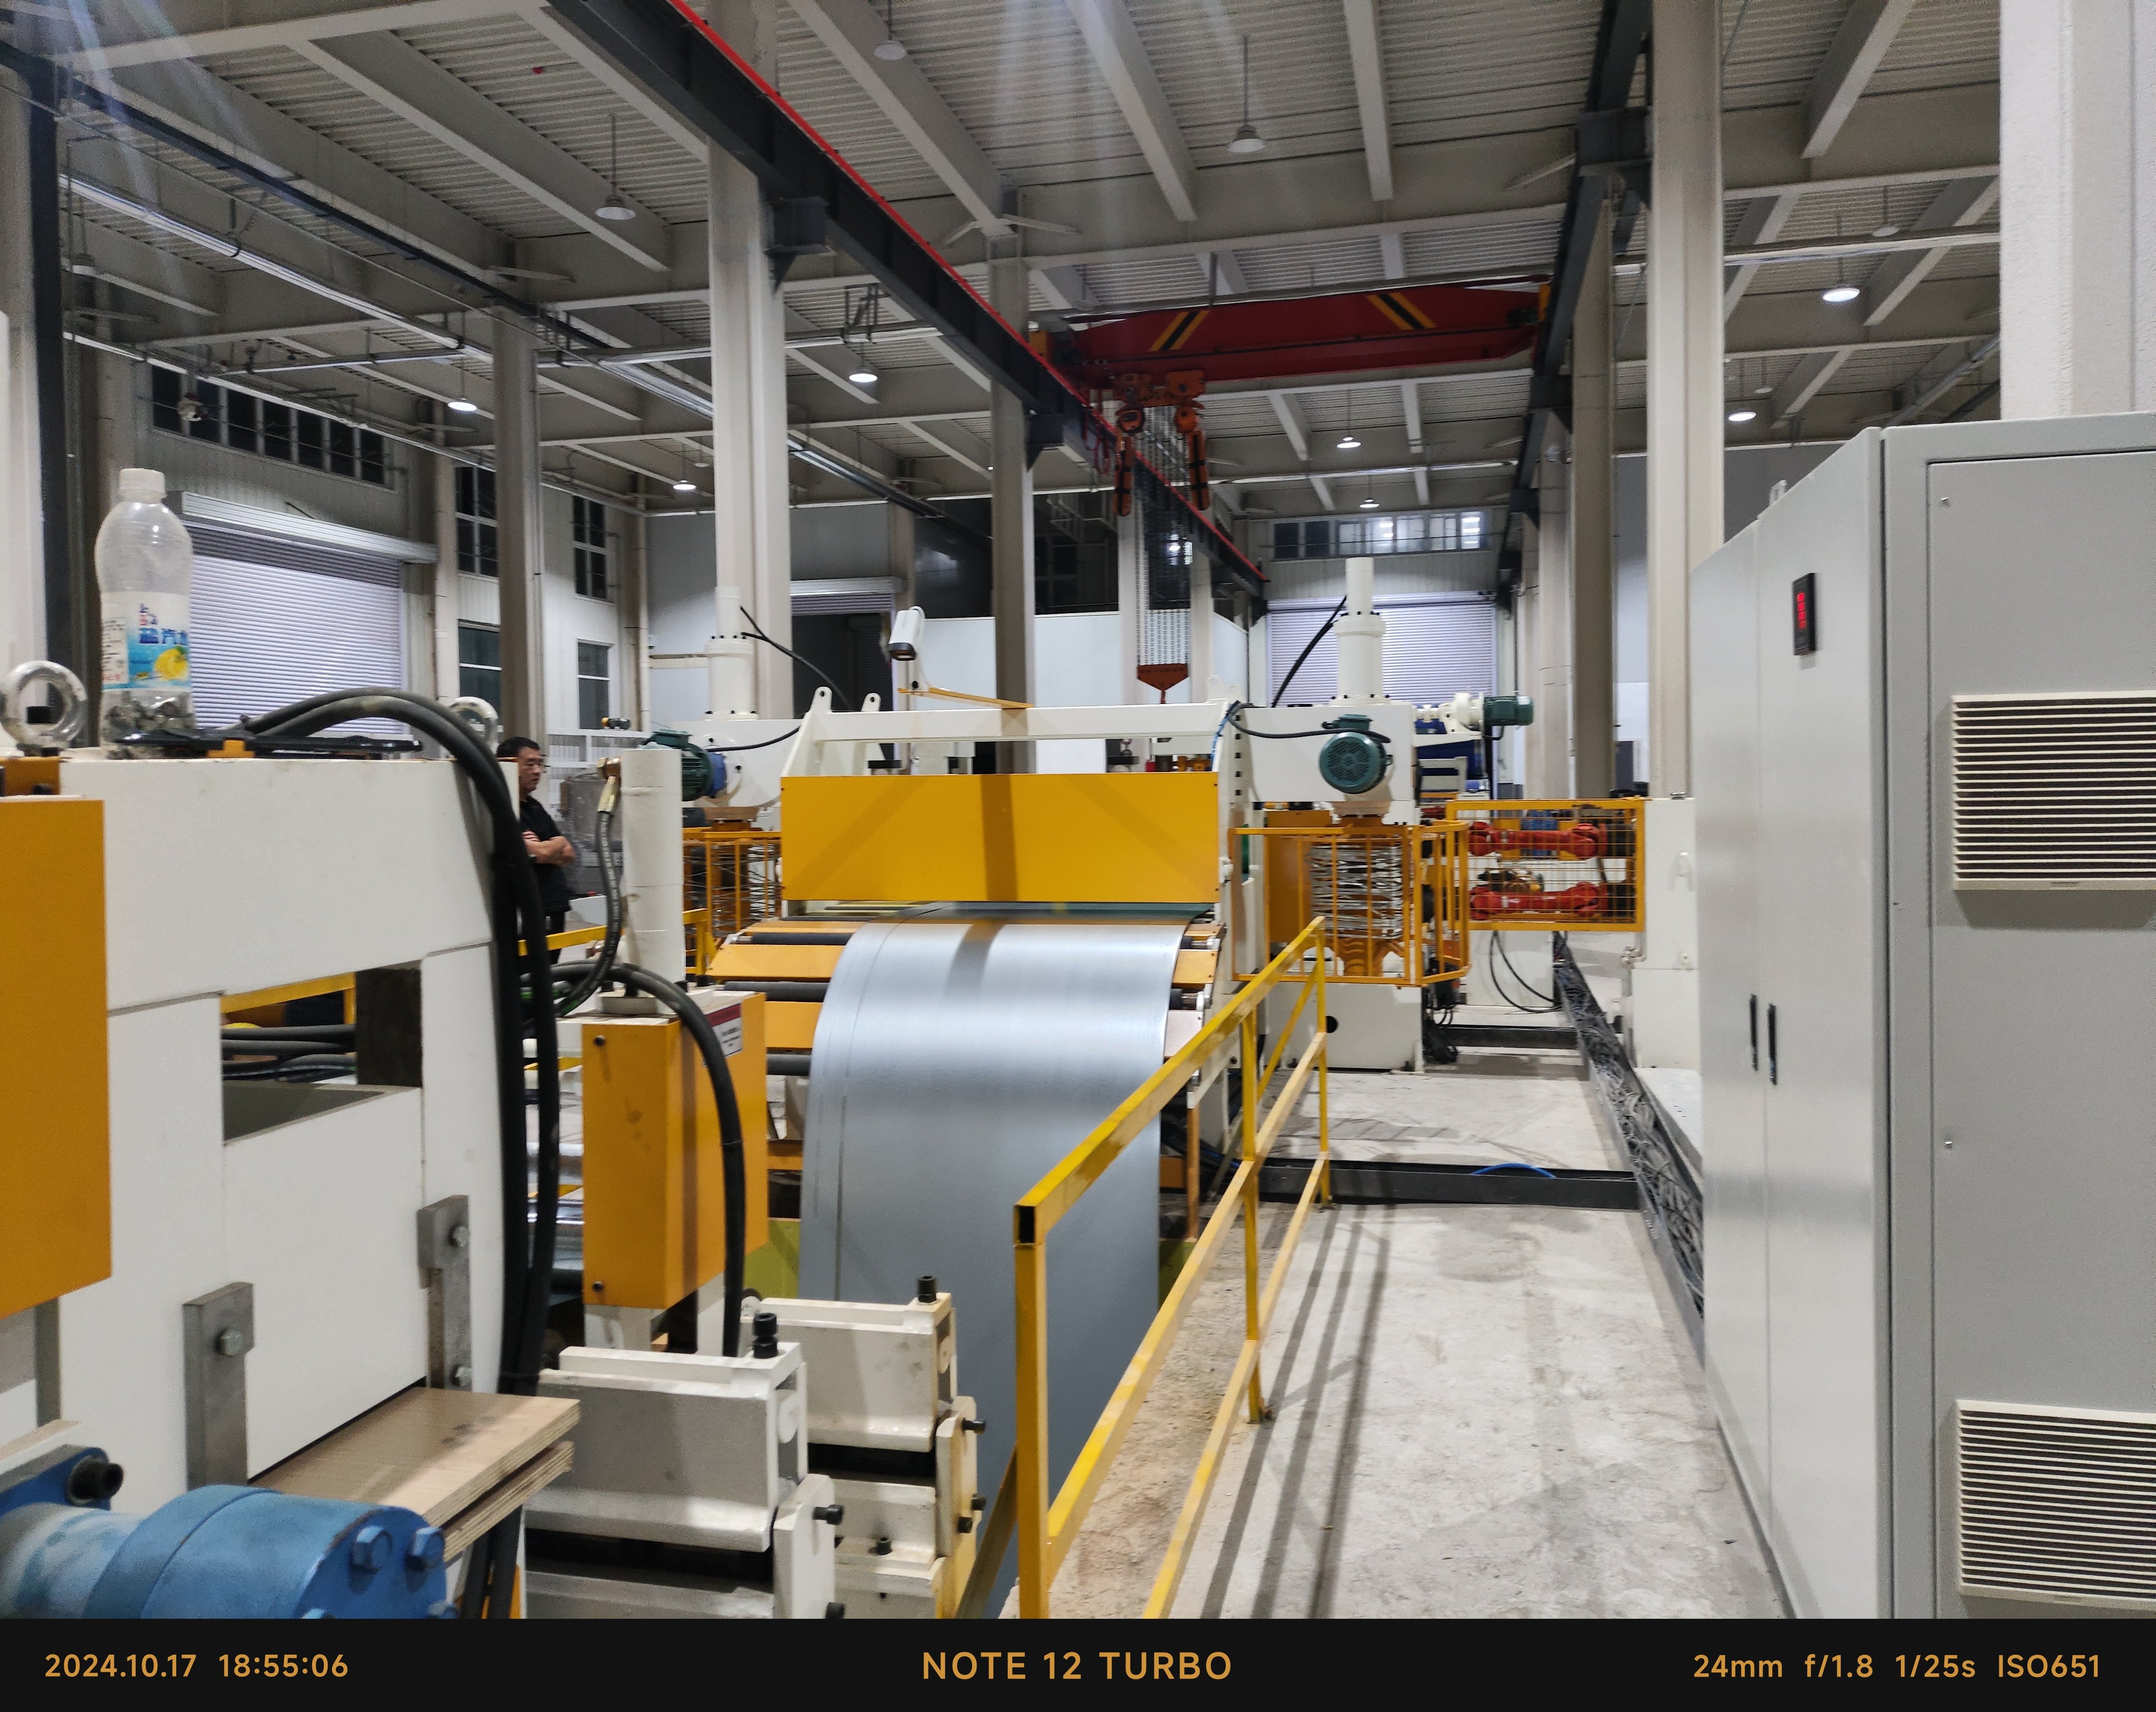
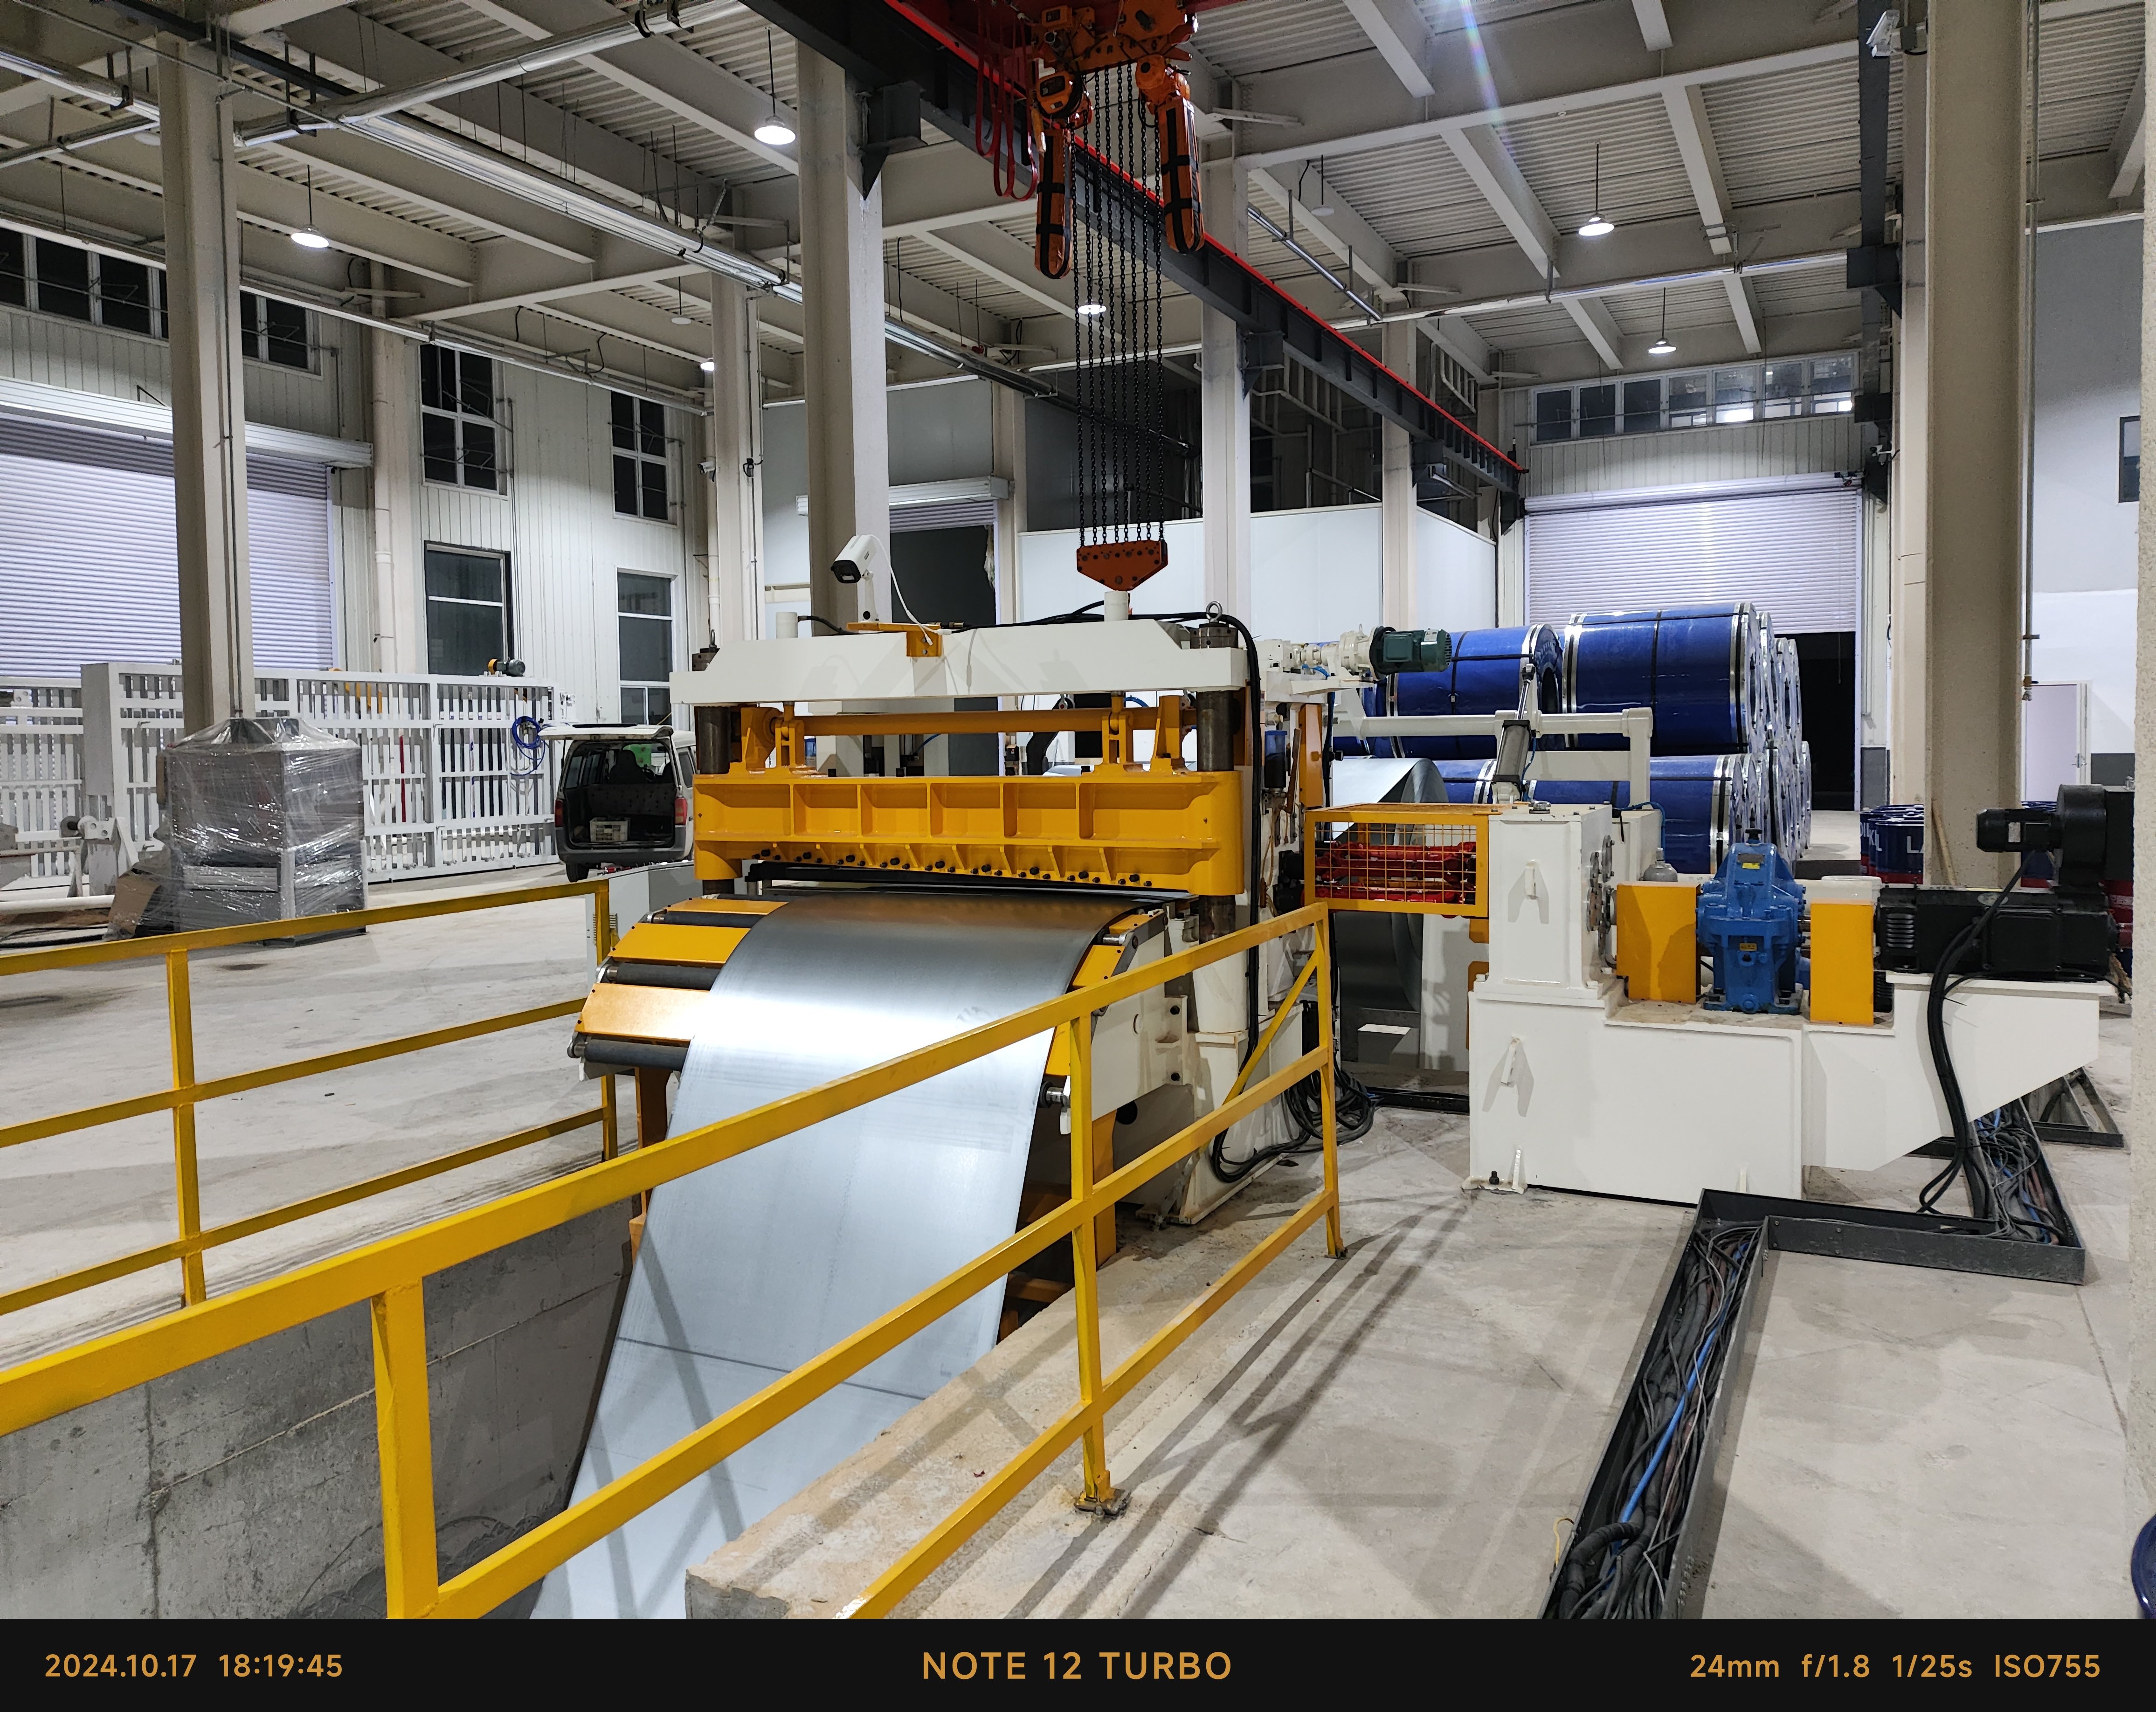
Ako jeden z najspoľahlivejších výrobcov oceľových rozrezávačov sa spoločnosť Taizhou Chuang Yuan Machine Tool Co., Ltd. od roku 2003 zaoberá návrhom, výrobou a podporou presných rozrezávacích linky so sídlom v meste Taizhou, provincie Jiangsu, Čína. Naše oceľové rozrezávacie linky sú určené pre centrá služieb s cievkami, výrobcov zváraných rúr, dodávateľov tvárniacich komponentov pre automobilový priemysel a výrobcov spotrebných elektrických výrobkov, ktorí spracúvajú cievky s hrúbkou 3 až 12 mm a šírkou 600 až 2 000 mm pri rýchlostiach linky 30 až 120 m/min. Každá linka kombinuje hydraulické odvinovanie, presné vyrovnanie, slizovacie hlavy s vysokou tuhosťou, navíjanie odpadu a napäťovo riadené zavinovanie do jedného synchronizovaného systému. Boky hriadeľa rezných nožov sú udržiavané v tolerancii 0,02 mm a tolerancia šírky rozrezu v rozmedzí ±0,05 mm, čo zabezpečuje, že následné valcovacie stroje a lisovacie stroje dostávajú stále rovné pásy s kontrolovanými hranami. Každá linka pred dodaním prejde 72-hodinovým nepretržitým testom bez zaťaženia aj s zaťažením a presnosť rozrezávania overujeme pomocou vzoriek pásu poskytnutých zákazníkom.
Získať ponuku

Prípadová štúdia

1 600 mm oceľová rezacia linka pre nemecké centrum služieb pre cievky

Vedúce nemecké centrum služieb pre cievky, ktoré sa špecializuje na pokročilé distribučné služby pre kovové materiály, stretlo významné prevádzkové výzvy pri spracovaní hlavných oceľových cievok z vysokopevnostnej nízkolegovanej ocele s hrúbkou až 12 mm, najmä kvôli nadmernej zakrivenosti pásu (camber) a voľným toleranciám okrajov, čo spôsobovalo odmietnutia zákazníkmi. Aby sme tento úzky hrdlo vyriešili, náš inžiniersky tím navrhol a dodal ťažkú oceľovú rezaciu linku vybavenú výkonným hydraulickým odvinovačom s výkonom 75 kW, presným šesťvalcovým vyrovnačom s vysokou tuhosťou, šiestimi presne navrhnutými rezacími hlavami a štvorramenným napínacím zvinovačom. Po dôkladnej inštalácii a uvádzaní do prevádzky na mieste našimi technickými odborníkmi dosiahla strojová súprava vynikajúce výkonnostné ukazovatele: výška hriankov na okraji bola prísne obmedzená na menej ako 0,05 mm, zakrivenie pásu (camber) sa udržiavalo pevne pod 1 mm na každé 2 metre dĺžky a stabilná rýchlosť prevádzky dosahovala 90 m/min.

Vysokorychlostná oceľová strihacia strojka dodaná tureckému výrobcovi zváraných rúr

Významná turecká výrobná základňa pre zvárané rúry potrebovala úzke oceľové pásy s vysokou rýchlosťou a presnosťou na nepretržitú výrobu štvorcových rúr, pričom často vykonávala viacero zmeny šírky pásu v rámci malých výrobných dávok. Aby sme splnili ich špecifický prevádzkový pracovný postup, navrhli sme a dodali špecializovanú linku na rýchlu výmenu nástrojov pre rezy oceľových pásov so striedateľnými nástrojovými hlavami typu kazeta, výkonným pohonným systémom s výkonom 60 kW a navíjačom s riadením pomocou servopetľy. Táto pokročilá konfigurácia úspešne znížila dobu prestojov pri zmene šírky pásu z neefektívnych 75 minút na agilných 28 minút, pričom sa zachovala prísna presnosť šírky v rozsahu plus mínus 0,05 mm a straty materiálu v dôsledku odpadu klesli z 3,1 percenta na 1,9 percenta. Do deviatich mesiacov od úplného komerčného prevádzkovania klient úspešne vrátil celkové kapitálové investície do vybavenia prostredníctvom zvýšenej výrobnej výťažnosti a výrazne znížených neproduktívnych prestojov.

Prispôsobená oceľová rozrezávacia linka pre indického výrobcu dielov pre spotrebnú elektroniku

Uznaný indický výrobca dielov pre spotrebnú elektroniku potreboval galvanizované oceľové pásy bez hriankov pre panelové časti pračiek a chladničiek. Naša oceľová rozrezávacia linka využíva napínacie dosky s polymérovým povlakom, šesťvalcový vyrovnávač a automatické orezávanie okrajov. Miera povrchových chýb po rozrezávaní klesla pod 0,4 percenta, poškodenie zinkového povlaku bolo úplne eliminované a linka teraz beží rýchlosťou 120 m/min s energetickou úsporou 20 percent oproti predchádzajúcemu stroju zákazníka. Tento projekt posilnil náš renomé medzi výrobcami oceľových rozrezávacích liniek v juházijskom dodávateľskom reťazci pre spotrebnú elektroniku.

Súvisiace produkty

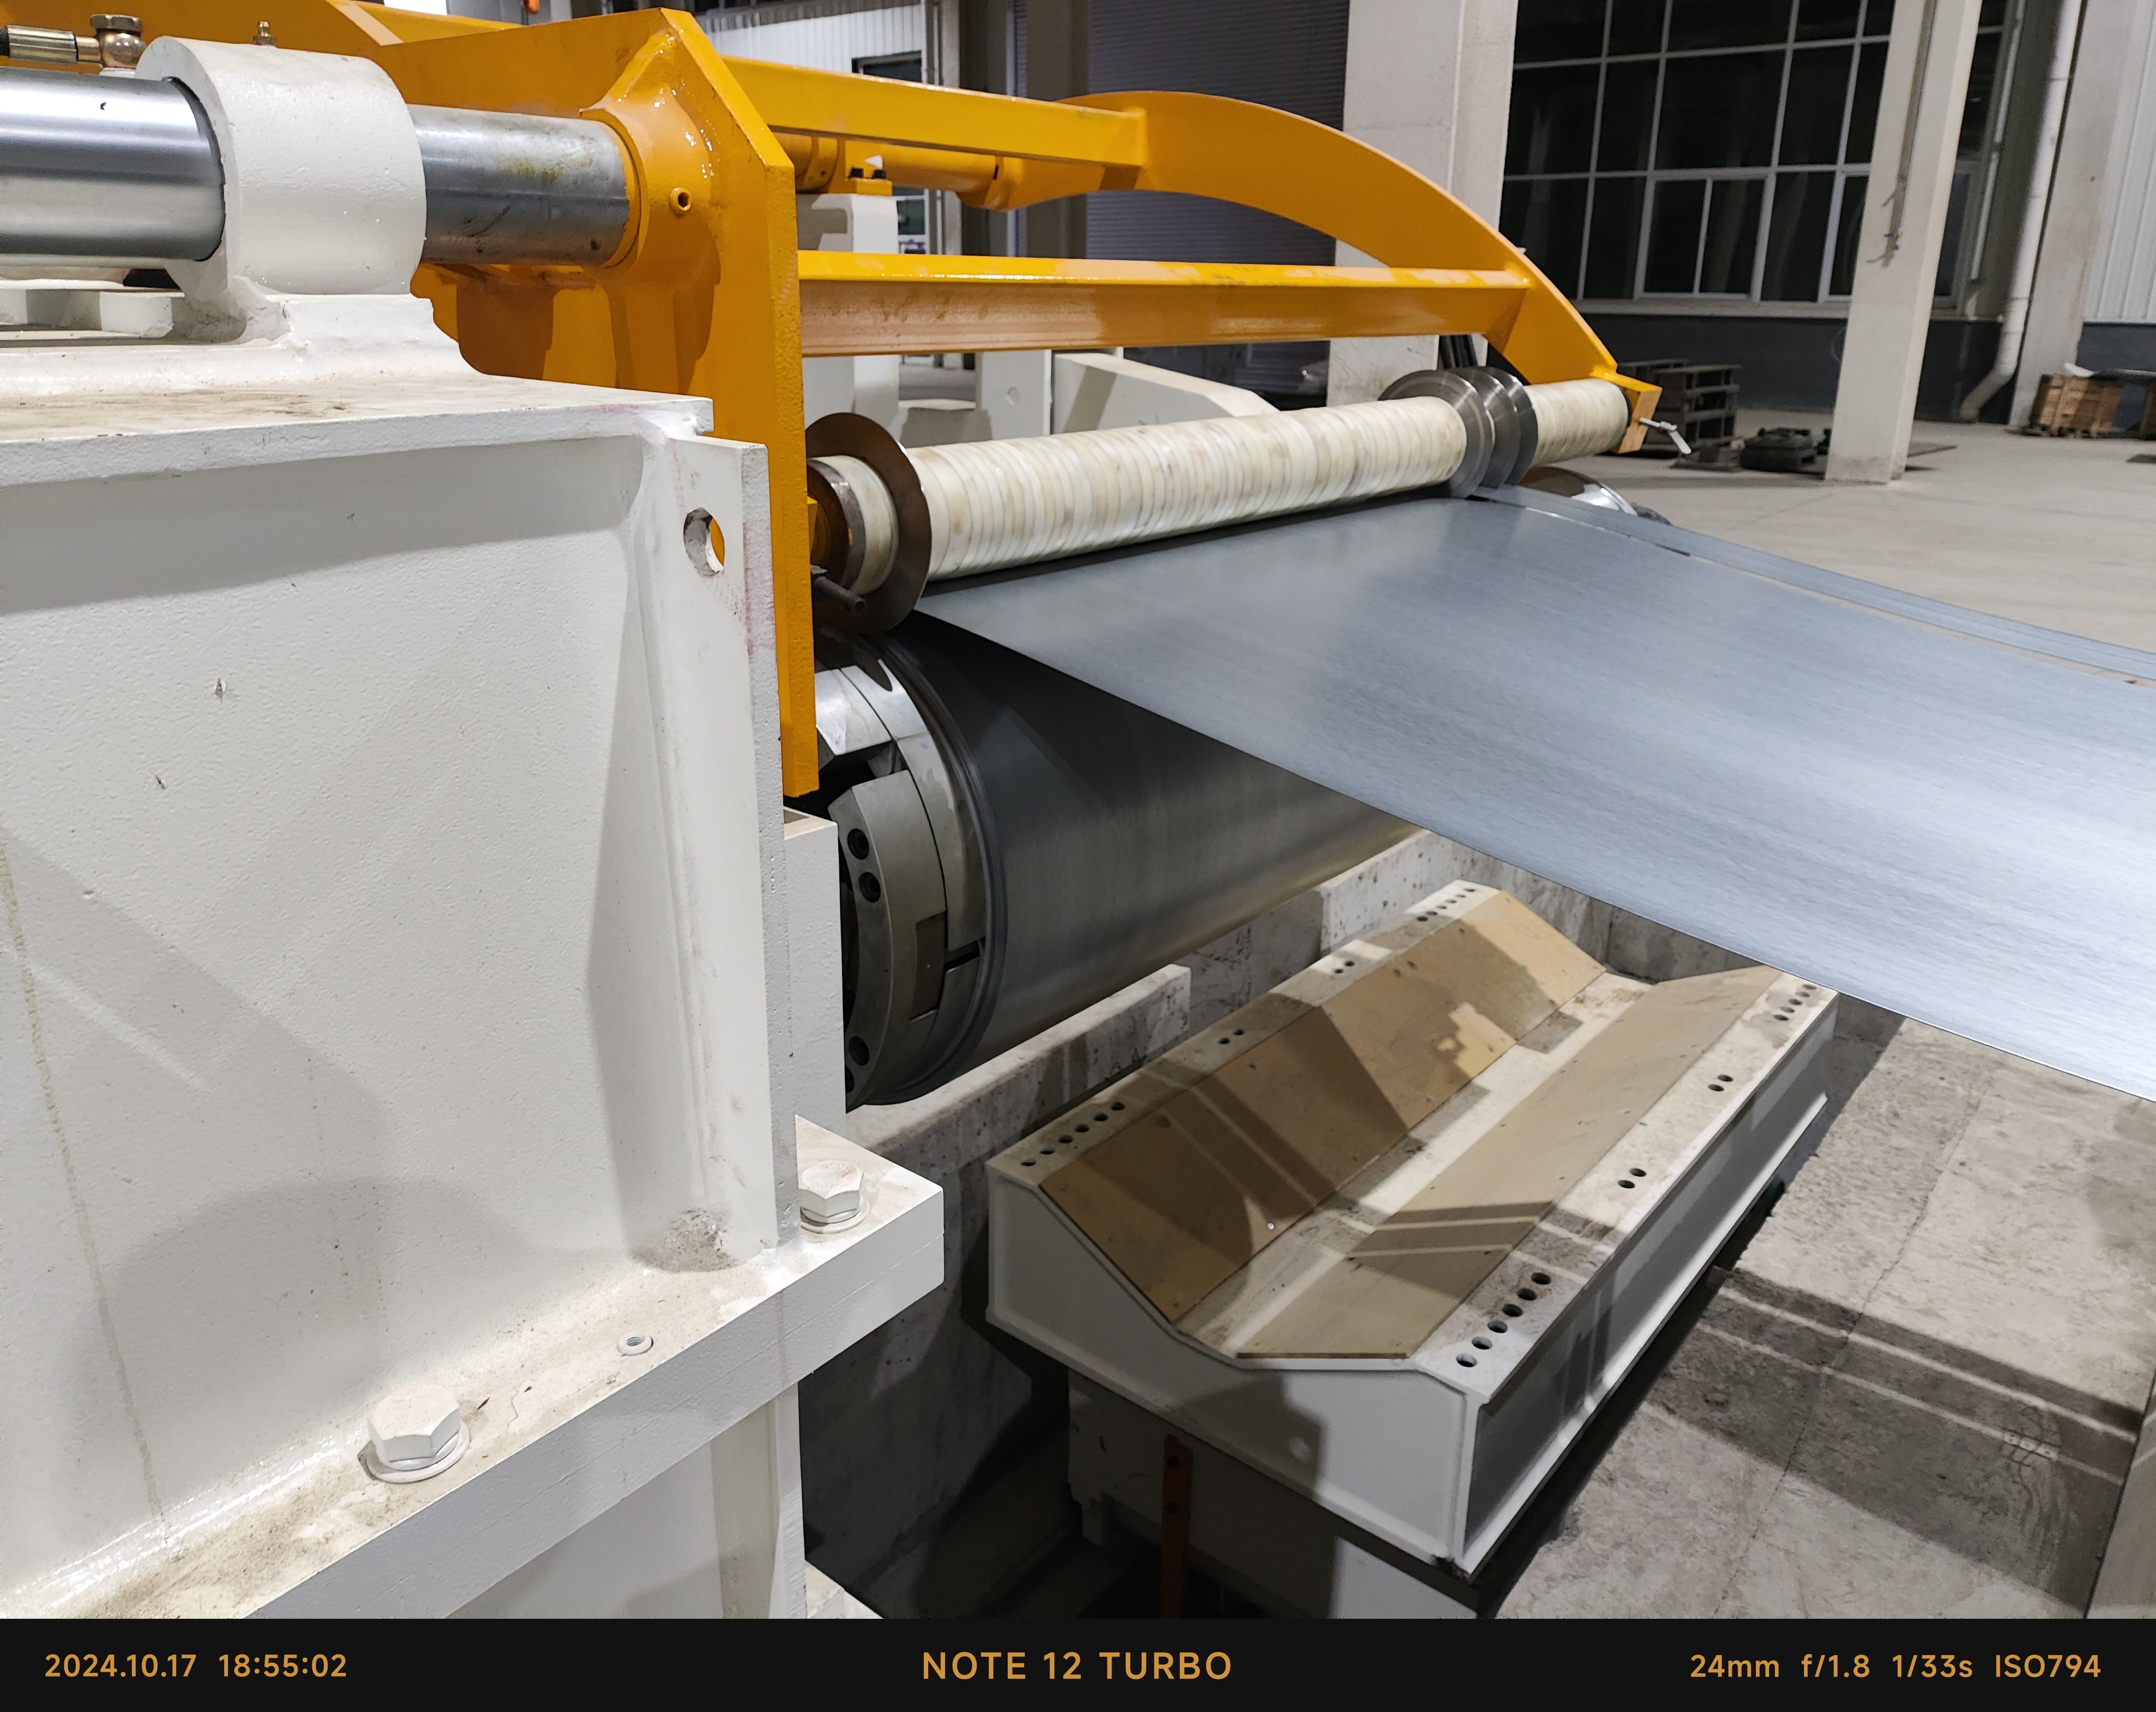
Rozrezávanie ocele je stredom moderných dodávacích reťazcov kovov a výkon výrobcov strojov na rozrezávanie ocele priamo ovplyvňuje výnos cievok, kvalitu povrchu a spoľahlivosť dodávok pre každé servisné stredisko a továreň, ktoré spotrebúvajú rozrezaný pás. Spoločnosť Taizhou Chuang Yuan Machine Tool Co., Ltd. sa od roku 2003 zameriava na výskum, vývoj, výrobu a predaj presných sústruhov, pričom vyrába linky na rozrezávanie ocele, ktoré premieňajú hlavné cievky na hotové pásy pre priemysel výroby zváraných rúr, automobilov, spotrebných elektrických výrobkov, stavebníctva a elektrických zariadení. Náš inžiniersky proces začína údajmi o cievkach zákazníka: trieda materiálu, medza pevnosti v ťahu, rozsah hrúbky od 3 mm do 12 mm, šírka pásu od 20 mm do 1 600 mm, hmotnosť cievky až 30 ton a požadovaný výstup za jednu zmenu. Na základe týchto údajov naši návrhári vyberajú priemer hriadeľa, materiál nožov, konfiguráciu vyrovnávacích valčekov a stratégiu regulácie napätia. Hlavy na rozrezávanie sa obrážajú na CNC frézach a vŕtačkach a následne sa dynamicky vyvážia, aby sa počas prevádzky pri plnej rýchlosti udržala súososť hriadeľa nožov v rozmedzí 0,02 mm. Nože na rozrezávanie sú vyrobené z nástrojovej ocele Cr12MoV alebo SKD11, podliehajú vakuumovému tepelnému spracovaniu na tvrdosť HRC 58 až 62 a boli brousené vo vzájomne prispôsobených sadách, čím sa zaručuje konzistentná medzera a kvalita okrajov pásu.
Kompletná oceľová rozrezávacia linka pozostáva z hydraulického odvinovacieho zariadenia s vozíkom na cievky, odvínača, stláčacieho a vyrovnávacieho zariadenia, zákrutového priestoru, rozrezávacej hlavy, navíjača odpadu, napäťovej stanice a navíjača s hydraulickým vysúvaním. Elektrické riadenie využíva PLC a HMI s úložiskom receptúr pre viac ako 100 špecifikácií pásu, automatickým výpočtom napätia a diagnostikou porúch. Voliteľné funkcie zahŕňajú rýchlo vymeniteľné kazetové hlavy, orezávanie okrajov, mazacie jednotky a zariadenia na zabalenie cievok. Pred dodaním každá linka prechádza kontrolou zarovnania, bezzaťažovým behom pri menovitej rýchlosti a zaťažovacími testami s materiálom zákazníka. Inštaláciu a uvádzanie do prevádzky vykonávajú naši inžinieri alebo sa poskytuje podpora prostredníctvom video-návodov v viac ako 20 krajinách exportu. V typickej vysokorýchlostnej linke s maximálnou šírkou 1 600 mm sa spotreba energie pohybuje od 15 do 45 kW, naloženie cievky trvá menej ako 3 minúty a presnosť rozrezávania dosahuje ±0,05 mm. Tieto údaje sa prejavujú vyššou využiteľnosťou materiálu, menším počtom výmen nožov a nižšími pracovnými nákladmi pre centrá obsluhy cievok, potrubné továrne a OEM kovové tlačiarne. Okrem toho vyrábame EDM stroje, obrábací centrá, stroje na výrobu potrubia, linky na rezy na dĺžku, sústruhy a stroje na hlboké vŕtanie, čo nám umožňuje podporovať širšie projekty v oblasti spracovania kovov, pričom sa sústredíme výhradne na technológiu rozrezávania oceľových cievok. Výber vhodného výrobcu oceľových rozrezávacích strojov znamená spoluprácu s tímom, ktorý rozumie kovovej štruktúre cievok, dynamike liniek a globálnym požiadavkám na servis. Naše stroje sú v prevádzke v Európe, juhovýchodnej Ázii, Blízkom východe, Afrike a Južnej Amerike, pričom ich podporujú sady náhradných dielov, viacjazyčné návody a diaľková diagnostika porúch do 24 až 48 hodín. Polní údaje ukazujú, že dobre udržiavané rozrezávacie linky z našej výroby dosahujú dostupnosť vyššiu ako 95 percent a životnosť nožov nad 8 000 ton spracovaného pásu. Školenie priamo na mieste zahŕňa montáž nožov, nastavenie medzier, ladenie napätia a preventívnu údržbu, čím pomáhame zákazníkom budovať vlastné kompetencie namiesto závislosti od externých servisných tímov. Dôležitý je aj environmentálny aspekt: optimalizované veľkosti motorov, možnosti regeneratívneho brzdenia a účinné hydraulické systémy znížia spotrebu energie na tonu, zatiaľ čo presné rozrezávanie minimalizuje odpad. Kombináciou inžinierskej disciplíny, overených testov a globálnej skúsenosti s projektmi Chuang Yuan pomáha zákazníkom premieniť spracovanie cievok na spoľahlivú a ziskovú prevádzku.

Často kladené otázky

Čo by si mali kupujúci skontrolovať pri porovnávaní výrobcov oceľových rozrezávacích liniek?

Nákupcovia by mali overiť štyri body: schopnosť obrábania, skúšobné normy, referencie projektov a reakciu služby. Požiadajte o údaje o súososti nožovej hriadeľa, ktorá by mala byť v rozmedzí 0,02 mm, presnosť rezného procesu ±0,05 mm a záznam o 72-hodinovom zaťažovacom teste. Potvrďte, že výrobca vyrobuje rezacie hlavy na CNC frézovacích a vŕtacích strojoch a že nože sú tepelne spracované na tvrdosť HRC 58 až 62. Požiadajte aspoň tri medzinárodné referencie v podobnom rozsahu pásu a skontrolujte, či je poskytovaná diaľková podpora v rámci 24 až 48 hodín. Výrobca, ktorý tiež vyrába súvisiace strojné nástroje, napríklad vyrovnávače alebo stroje na strihanie na dĺžku, zvyčajne kontroluje väčšiu časť reťazca kvality a dokáže integrovať rezaciu linku so stávajúcimi zariadeniami na manipuláciu s pásom hladšie.
Zvoľte linku podľa najhrubšej a najširšej cievky, nie podľa priemernej. Ak spracovávate cievky s hrúbkou 3 až 12 mm a šírkou do 1 600 mm, vyberte linku s nominálnou šírkou 1 600 mm a minimálne 20-percentnou rezervou krútiaceho momentu. Rýchlosť linky by mala zodpovedať vašmu dennému cieľu v tonách; pri prevádzke rýchlosťou 90 m/min s cievkou s hmotnosťou 30 ton plánujte 8 až 12 cievok za zmenu. Zvážte hlavy so zásobníkovými nástavcami na rýchlu výmenu, ak meníte šírku pásu viac ako trikrát za zmenu, a vyberte navíjače s reguláciou napätia pomocou servomotorov pre tenké a vysokopevnostné pásy. Vždy poskytnite výrobcovi značku materiálu, pevnosť v ťahu a rozsah šírky pásu, aby mohol správne určiť rozmery hriadeľov, nožov a motorov.
Presnosť rezného procesu a životnosť nožov závisia od vzdialenosti medzi nožmi, tuhosti hriadeľa, kvality vyrovnávania a regulácie napätia. Správna vzdialenosť medzi nožmi je zvyčajne 8 až 12 percent hrúbky pásu pre oceľ; príliš malá vzdialenosť spôsobuje opotrebovanie nožov a vznik hránok, príliš veľká vzdialenosť vedie k prekrúteniu okrajov. Výstrednosť hriadeľa by mala byť do 0,02 mm a tvrdosť nožov v rozmedzí HRC 58 až 62. Správne vyrovnanie odstraňuje zakrivenie z cievky a vnútorné napätie, čím sa zakrivenie zníži na menej ako 1 mm na 2 m. Stabilné napätie pri navíjaní zabráni pohybu pásu po šírke a poškodeniu okrajov. Pri správnom nastavení a preventívnej údržbe môže životnosť nožov presiahnuť 8 000 ton spracovanej ocele a presnosť šírky rezu sa udrží v rozmedzí ±0,05 mm.
Áno, ale linka musí byť vhodne nakonfigurovaná. Pre vysokopevnostnú nízkolegovanú oceľ s hrúbkou do 12 mm zvoľte vyšší výkon motora, šesťvalcové vyrovnávacie zariadenie a väčšie hriadeľové nože. Pre pozinkované alebo natierané kotúče použite napínacie podložky s polymérnym povlakom a ochranné vodiace valčeky, aby sa predišlo poškodeniu povrchu a povlaku. Jednotky na orezávanie okrajov a mazanie môžu ďalšie chrániť orezané okraje. V indickom projekte spotrebných elektrických výrobkov dosiahla správne vybavená linka mieru povrchových chýb nižšiu ako 0,4 percenta pri pozinkovanej páske. Počas technickej diskusie vždy špecifikujte typ povlaku a požiadavky na povrch, aby boli správne nastavené medzery medzi nožmi, materiál podložiek a rýchlosť linky.

Súvisiace články

Ako si vybrať obrábacie centrum?

12

Dec

Ako si vybrať obrábacie centrum?

Zobraziť viac
Prečo multifunkčný EDM stroj spĺňa požiadavky tovární na výrobu rôznorodých foriem a súčiastok

14

Aug

Prečo multifunkčný EDM stroj spĺňa požiadavky tovární na výrobu rôznorodých foriem a súčiastok

Prekonávanie zložitostí prostredí s vysokou diverzifikáciou výroby. Prevádzkovanie moderného priemyselného výrobného závodu často pripomína súčasné držanie dvanástich rotujúcich tanierov, najmä pri plánovaní výroby s vysokou diverzifikáciou a nízkym objemom. Pl...
Zobraziť viac
Ako znížiť opotrebovanie vrtáka počas nepretržitých úloh obrábania hlbokých otvorov na strojoch

03

Aug

Ako znížiť opotrebovanie vrtáka počas nepretržitých úloh obrábania hlbokých otvorov na strojoch

Porozumenie mechaniky tepelného napätia pri obrábaní hlbokých otvorov Vykonávanie nepretržitého vyvŕtavania a obrábania s veľkou hĺbkou na priemyselných výrobných linkách predstavuje vážne tepelné a mechanické výzvy, ktoré pravidelne prekračujú limity rezných nástrojov. W...
Zobraziť viac
Aké medzinárodné štandardy kvality pre vývoz vyžadujú medzinárodní odberatelia pre produkty strojov na rezanie drôtu

03

Aug

Aké medzinárodné štandardy kvality pre vývoz vyžadujú medzinárodní odberatelia pre produkty strojov na rezanie drôtu

Porozumenie medzinárodnej regulácie vývozu v oblasti presného obrábania – Pre orientáciu v zložitej krajinnej špecifikácii globálneho priemyselného obchodu je potrebné dôkladne pochopiť prísne technické normy, ktoré zahraniční kupujúci vyžadujú pre pokročilé kovové...
Zobraziť viac

Odporúčania zákazníkov

Martin Keller
Spoľahlivá oceľová rozrezávacia linka s vynikajúcou presnosťou

Prevádzkujeme oceľovú štiepnu linku s rozsahom 1 600 mm od spoločnosti Chuang Yuan pre vysokopevnostné oceľové cievky s hrúbkou až 12 mm. Po uvedení do prevádzky sa výška hriankov udržiavala pod 0,05 mm a rýchlosť linky dosiahla 90 m/min. Výstup sa zvýšil približne o 22 percent a výmena nožov klesla z dvochkrát za smenu na raz za týždeň. Ich inžinieri odpovedali na naše otázky do 24 hodín a podporovali nás počas kritického zvyšovania výroby. Pre centrum služieb pre cievky ako je naše má táto spoľahlivosť vyššiu hodnotu než nízka nákupná cena.

Emre Yilmaz
Rýchla výmena a silná technická podpora

Objednali sme rýchlu oceľovú strihaciu linku so vymeniteľnými nástrojmi pre výrobu štvorcových rúr. Čas na zmenu šírky klesol z 75 minút na 28 minút, odpad sa znížil z 3,1 percenta na 1,9 percenta a presnosť sa udržala v rozmedzí ± 0,05 mm. Výrobca poskytol jasné návody, náhradné sady nožov a diaľkovú video podporu do 48 hodín po úprave nastavenia napätia. Naši operátori boli vyškolení za tri dni a dnes linku prevádzkujú sebavedome. Této výrobcovi sme už odporučili dvom partnerovským továrňam.

Získajte bezplatnú cenovú ponuku

Náš zástupca vás čoskoro kontaktuje.
E-mail
Meno
Názov spoločnosti
Message
0/1000
Vlastné CNC obrábanie a prísna kontrola kvality pre každú oceľovú strihaciu linku

Vlastné CNC obrábanie a prísna kontrola kvality pre každú oceľovú strihaciu linku

Nekompromisná štrukturálna celistvosť a absolútna rozmerná presnosť začínajú priamo v našich výrobných závodoch prísne kontrolovaným CNC obrábaním všetkých kritických komponentov oceľových štiepaciech liniek vo vnútri firmy, vrátane štiepacích hláv, pohonných hriadeľov, vyrovnávacích valcov a ťažkých strojových rámov. Táto vertikálne integrovaná výrobná stratégia umožňuje nášmu inžinierskemu tímu úplne kontrolovať tolerancie súososti, geometrickej rovnobežnosti a štandardov povrchovej úpravy, čím sa úplne eliminujú riziká premenlivej kvality spojené s komponentmi dodávanými zo strany externých dodávateľov. Ťažké nožové hriadele prechádzajú presným brúsením a dynamickou vyváženostou, aby sa počas prevádzky pri plnej rýchlosti zachovala rotácia v rámci striktnej hranice 0,02 mm, zatiaľ čo vysokokvalitné zliatiny štiepacích nožov sú tepelne spracované vo vákuovej peci na tvrdosť HRC 58–62 a brúsené v zhodných sadách, čím sa zaručuje optimálny rezací medzera.
Prispôsobené štiepacie riešenia založené na skutočných údajoch o cievkach a požiadavkách aplikácie

Prispôsobené štiepacie riešenia založené na skutočných údajoch o cievkach a požiadavkách aplikácie

Uvedomujúc si, že moderné podniky spracovávajúce cievky pôsobia za jedinečných materiálových obmedzení a objemových cieľov, pevne odmietame všeobecné katalógové stroje a namiesto toho každú oceľovú rozrezávaciu linku individuálne navrhujeme a konštruujeme na základe presných, zákazníkmi špecifikovaných údajov o cievkach a prevádzkových pracovných postupov. Pred finálnym vypracovaním akéhokoľvek technického návrhu naši skúsení strojní inžinieri dôkladne analyzujú základné parametre, vrátane tried kovových zliatin, hraníc konečnej pevnosti v ťahu, rozsahov hrúbok materiálu, profilov šírok pruhov, maximálnych hmotností cievok, denných výrobných cieľov v jednotlivých zmenách a dostupných rozmerov výrobnej haly. Na základe týchto overených vstupných údajov presne vypočítame optimálne výkony motorov v rozsahu od 15 do 45 kW a vyššie, vyberieme vhodné priemery hriadeľov, nakonfigurujeme viacvalcové vyrovnávacie zostavy a navrhneme prispôsobené stratégie riadenia napätia. Voliteľné modulárne komponenty – napríklad rýchlo vymeniteľné nástavce rozrezávacích hláv, jednotky pre presné orezávanie okrajov, automatické mazacie zostavy.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil NAJLEPŠIENAJLEPŠIE