Станки для электроэрозионной обработки проволокой | Точность ±0,003 мм и скорость 180 мм²/мин

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Решения для электроэрозионной обработки проволокой, разработанные компанией Taizhou Chuang Yuan Machine Tool с 2003 года

Решения для электроэрозионной обработки проволокой, разработанные компанией Taizhou Chuang Yuan Machine Tool с 2003 года

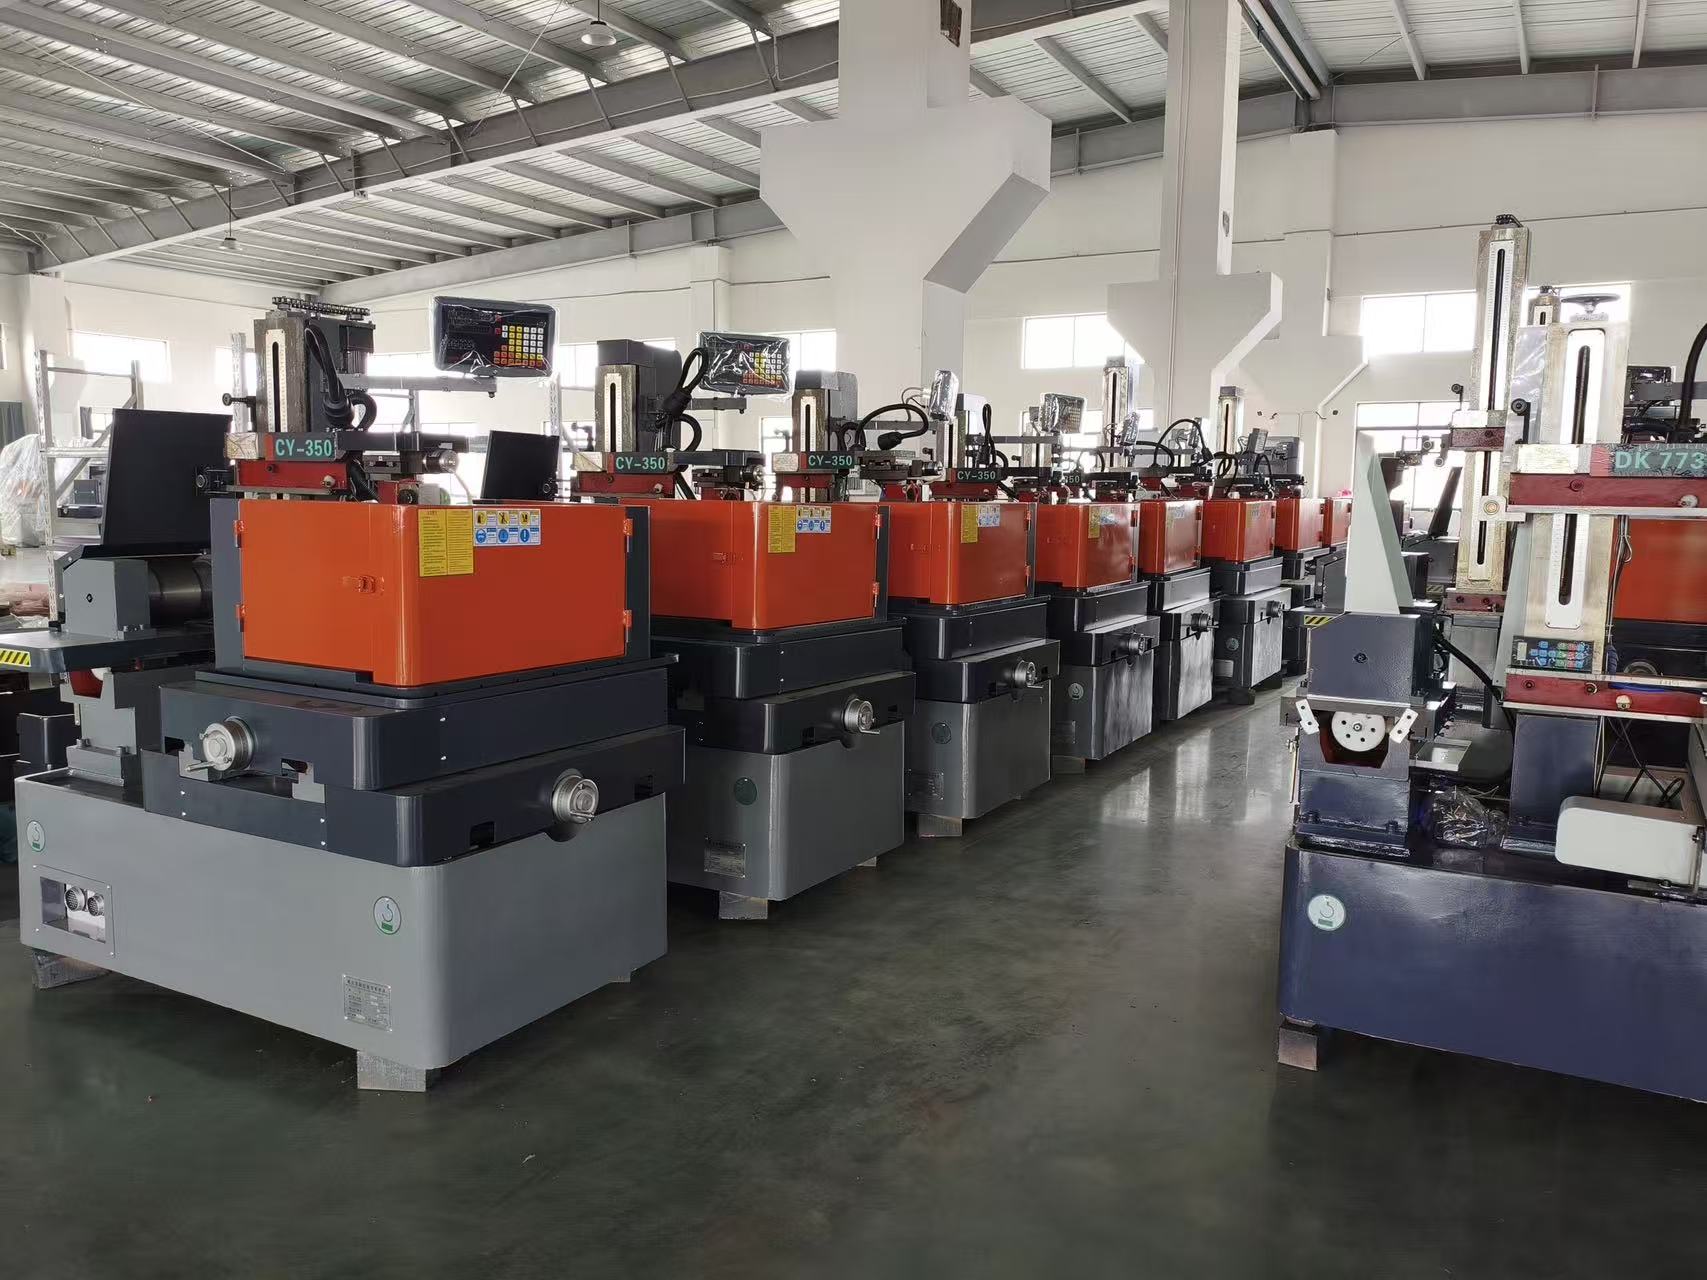
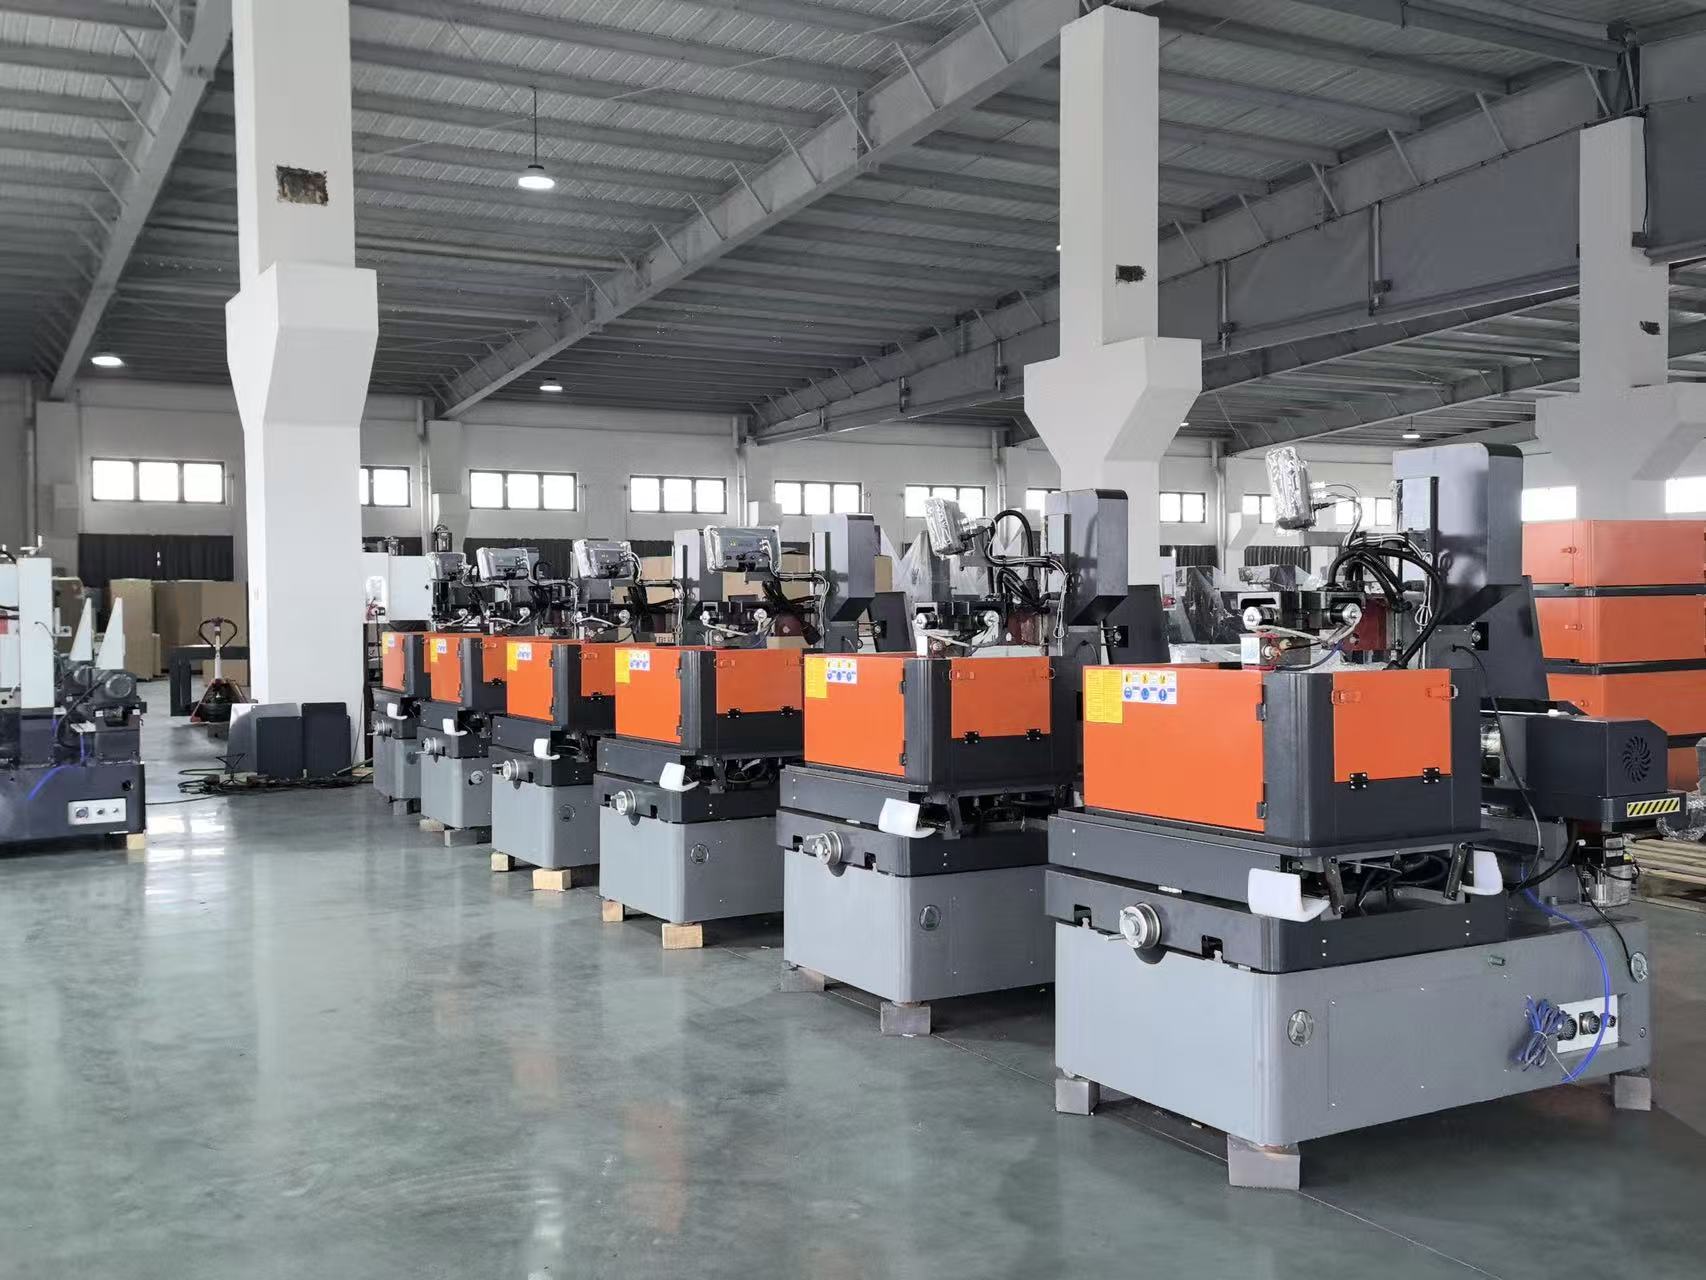
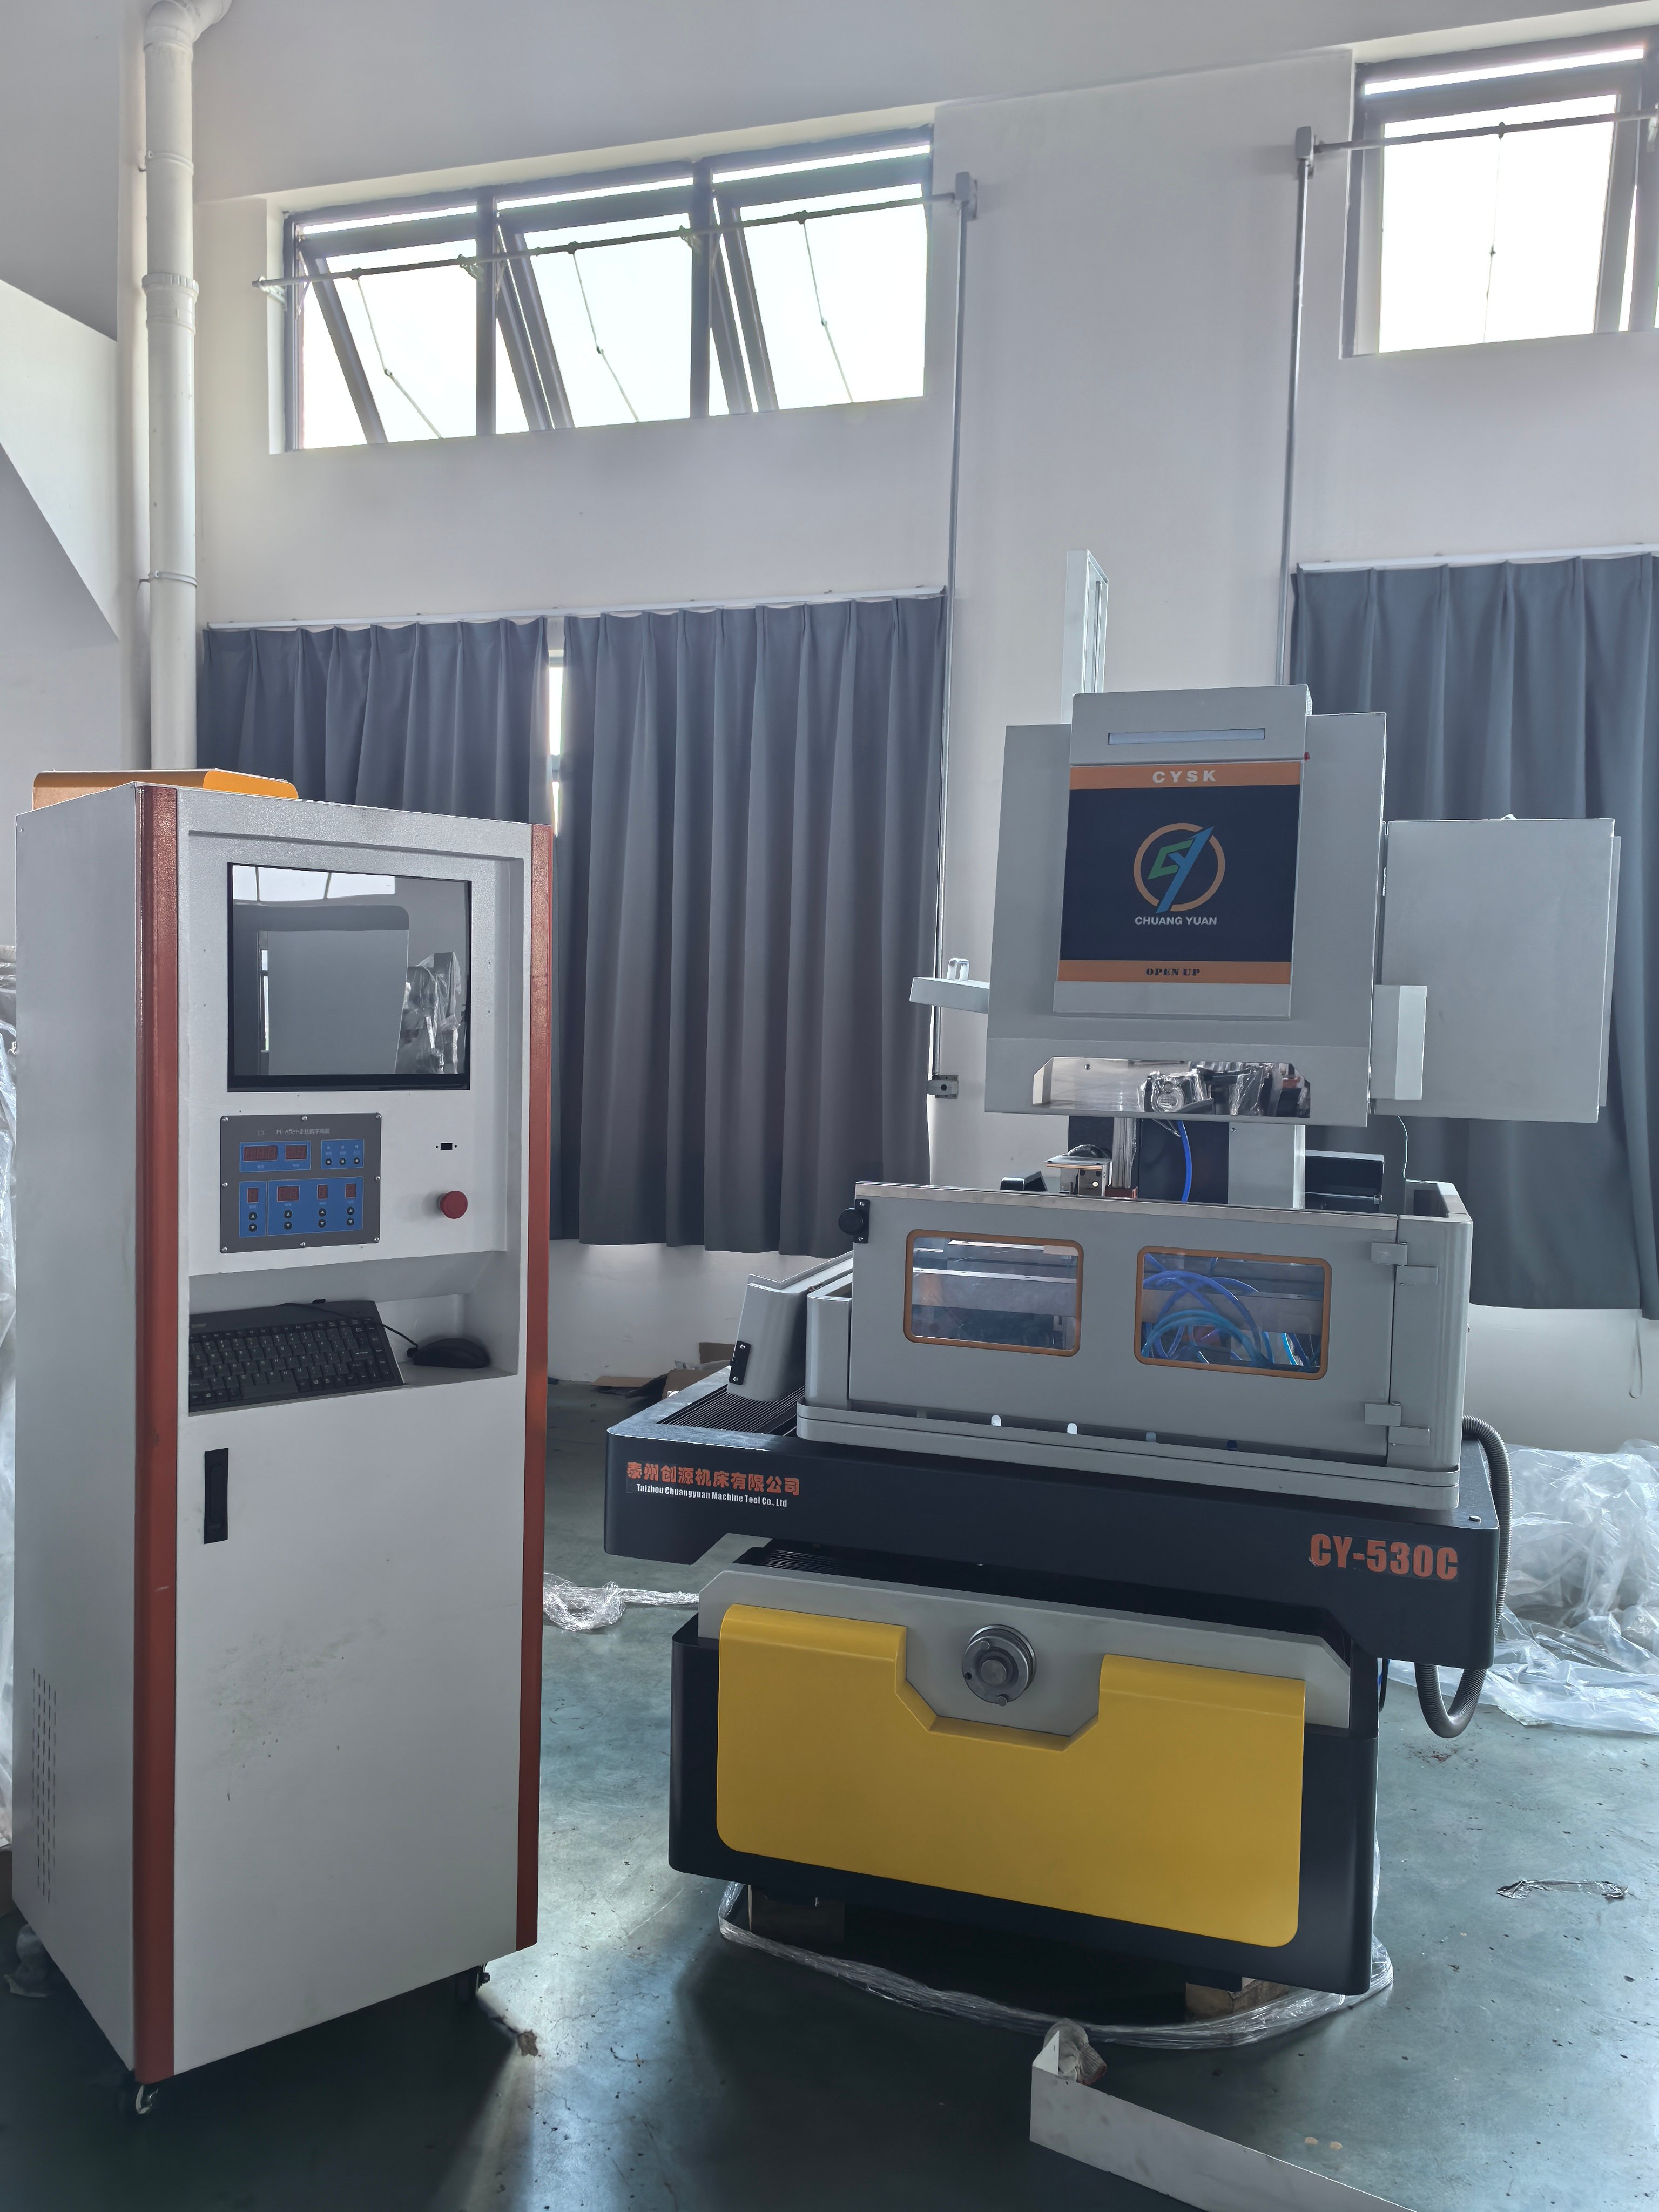
С 2003 года компания Taizhou Chuang Yuan Machine Tool Co., Ltd. разрабатывает системы электроэрозионной обработки проволочным электродом (Wire Erosion EDM), обеспечивающие воспроизводимую точность на уровне микронов для инструментальных цехов, предприятий аэрокосмической отрасли и производителей медицинского оборудования в более чем 20 странах и регионах-экспортёрах. Наши платформы Wire Erosion EDM оснащены жёсткими станинами из чугуна, прецизионными линейными направляющими и адаптивными импульсными генераторами, что позволяет обеспечивать точность позиционирования ±0,003 мм и шероховатость поверхности Ra 0,4 мкм при обработке закалённой стали твёрдостью свыше 60 HRC. На практике немецкие производители пресс-форм выполняют в автоматическом режиме ночные циклы обработки закалённых вставок для пресс-форм, а мексиканские производители технологической оснастки для автомобильной промышленности обрабатывают медные и карбидные пуансоны толщиной 12 мм со скоростью 180 мм²/мин, сокращая затраты, связанные с электродами, за счёт отказа от специализированных электродов. Турецкий субподрядчик в аэрокосмической отрасли заменил устаревшее оборудование линией Wire Erosion EDM нашей компании и сократил погрешность формы корневой части турбинных лопаток с 0,02 мм до 0,006 мм в течение одного квартала, снизив процент брака с 7 % до 1,5 %. Это стало возможным благодаря нашему собственному производству.
Получить коммерческое предложение

Изучение кейса

Электроэрозионная проволочная резка EDM сокращает срок изготовления вставок для пресс-форм на 40 % для немецкого производителя оснастки

Немецкая мастерская по производству пресс-форм для упаковки сталкивалась с отклонением профиля 0,015 мм при обработке закалённой стали марки 1.2344, что вызывало семидневные циклы доработки. После установки нашей электроэрозионной проволочной установки EDM с комплектом латунной проволоки диаметром 0,25 мм и адаптивной системой промывки отклонение профиля за шесть недель снизилось до 0,004 мм, время полировки сократилось на 35 %, а срок изготовления вставок — с 15 до 9 дней. Теперь мастерская ежедневно выполняет 22 часа беспрерывной резки без участия оператора, а владелец подтвердил, что высокая точность электроэрозионной проволочной резки EDM напрямую позволила выиграть два новых контракта на производство пресс-форм для изделий пищевой промышленности на общую сумму 180 000 евро в год.

Электроэрозионная проволочная резка EDM повышает точность обработки корневой части лопаток авиационных двигателей до 0,006 мм в Турции

Турецкому аэрокосмическому субподрядчику требовались более точные формы корней лопаток из сплава Inconel 718. Их устаревшие станки давали погрешность 0,02 мм при длительных резах, что приводило к 7 % брака. Наша установка электроэрозионной обработки проволочным электродом (Wire Erosion EDM) с компенсацией температурных колебаний в замкнутом контуре и многоходовой финишной обработкой обеспечила точность 0,006 мм на длине хода 300 мм. Доля брака снизилась до 1,5 %, коэффициент использования оборудования вырос до 88 %, а соблюдение сроков поставки улучшилось с 82 % до 97 % за два квартала, что помогло компании получить заказ на компоненты двигателя для европейского рынка.

Электроэрозионная обработка проволочным электродом (Wire Erosion EDM) повысила выпуск штампов на 25 % у мексиканского автопоставщика

Мексиканский поставщик компонентов для автомобильной промышленности обрабатывал латунные и карбидные пуансоны диаметром 12 мм на устаревшем оборудовании со скоростью 140 мм²/мин, при этом часто происходили обрывы проволоки. Наша установка электроэрозионной обработки проволочным электродом (Wire Erosion EDM), оснащённая системой высокоскоростной промывки и автоматической подачей проволоки, достигла скорости резки 180 мм²/мин и сократила количество обрывов проволоки на 70 %. Производительность за смену выросла на 25 %, себестоимость оснастки на деталь снизилась на 18 %, а поставщик теперь обслуживает три сборочные линии без привлечения второй смены, что напрямую повысило его рентабельность. Заголовок продукции: Точные установки электроэрозионной обработки проволочным электродом (Wire Erosion EDM), созданные для требовательных инструментальных цехов

Сопутствующие товары

Проволочно-электроэрозионная обработка (Wire Erosion EDM), также известная как электроэрозионная обработка проволочным электродом, удаляет материал за счёт контролируемой искровой эрозии между непрерывно движущимся проволочным электродом и заготовкой, погружённой в деионизированную воду. В компании Taizhou Chuang Yuan Machine Tool Co., Ltd., основанной в 2003 году в городе Тайчжоу, провинция Цзянсу, Китай, мы объединяем исследования и разработки, производство и продажи под одной крышей, что позволяет нам настраивать каждую установку Wire Erosion EDM под реальные условия цеха, а не лабораторные идеалы. Наш производственный процесс начинается с анализа напряжённо-деформированного состояния станины методом конечных элементов, затем следуют отожжённые литые заготовки, обрабатываемые на собственных обрабатывающих центрах, ручное шабрение и лазерная калибровка. Каждая установка Wire Erosion EDM проходит 72 часа непрерывных испытаний резки перед отгрузкой, подтверждая точность позиционирования ±0,003 мм, повторяемость ±0,001 мм и наилучшее значение шероховатости поверхности Ra 0,4 мкм. Мы поставляем продукцию более чем в 20 стран и регионов, а наши системы Wire Erosion EDM ежедневно применяются в производстве пресс-форм, авиастроении, медицинских приборов, автомобильных оснасток и прецизионной электроники. При изготовлении пресс-форм операторы обычно выполняют многопроходную чистовую обработку медной проволокой диаметром 0,25 мм для получения полированных полостей; в авиастроении титановые и никелевые сплавы режутся с адаптивным импульсным управлением для предотвращения образования переплавленного слоя. Наши генераторы регулируют длительность импульса и паузы в микросекундах, обеспечивая стабильность резки даже при изменении условий промывки. Мы также предоставляем удалённую диагностику через облачный шлюз, позволяя нашим инженерам в Цзянсу в режиме реального времени анализировать формы разрядных импульсов и обратную связь по осям, часто устраняя неисправности без выезда на место. Обучение построено на основе модулей, ориентированных на конкретные задачи, и большинство операторов уверенно работают уже через пять дней. Поскольку мы производим всю установку целиком — включая систему подачи проволоки, источник питания и программное обеспечение управления — запасные части доступны быстро и экономически выгодно. Такая вертикальная интеграция в сочетании с жёсткими контрольными этапами гарантирует, что каждая поставляемая нами установка Wire Erosion EDM обеспечивает годы стабильной, высокоточной эксплуатации.

Часто задаваемые вопросы

Какие материалы можно надёжно обрабатывать методом электроэрозионной резки проволочным электродом (Wire Erosion EDM)?

Elektroerozionnoe provolochnoe rezanie (EDM) obrabatyvaet lyuboy elektricheski provodyashchiy material, vkluchaya zakalennuyu instrumentalnuyu stal, karbid, titan, Inconel, med i alyuminij. Poskolku eto termicheskij erozionnyj protsess, tverdost materiala ne ogranichivaet rezku: vstavka dlya shablonov s tverdostyu 62 HRC obrabatyvaetsya tak zhe legko, kak i myagkaya stal. Dlya karbida i eksoticheskikh splavov my rekomenduem mnogokratnuyu otdelochnuyu rezku i korrektirovku parametrov impulsov dlya minimizatsii sloev pereplavlennogo metalla. Nashi inzhenery po primeneniyu predostavlyayut nachalnye parametry dlya bolee chem 400 markok materialov, chtoby vasha komanda mogla nachat produktivnuyu rezku v kratchayshee vremya.
Nashi stanki s elektroerozionnym provolochnym rezaniem (EDM) obespechivayut tochnost pozitsionirovaniya ±0,003 mm i povtorяемost ±0,001 mm pri ustojchivykh temperaturnykh usloviyakh. S zamknutoj sistemoj kompensatsii i pravilnoj promyvkoy tochnost ostayetsya v predelakh 0,006 mm na puti peremeshcheniya 300 mm. My proveryaem kazhdyj stanok s pomoshchyu lazernoj interferometrii i ispytaniya s ball-bar, a takzhe predostavlyayem otchet o izmereniyakh vmeste s postavkoy, chtoby vy mogli proverit' kharakteristiki do nachala proizvodstva.
Большинство клиентов используют латунную проволоку диаметром 0,25 мм для обработки форм в общем случае, 0,20 мм — для тонких деталей и 0,30 мм — для быстрой черновой обработки. Проволока с покрытием повышает скорость резания при обработке карбида и толстых заготовок. Наши генераторы для электроэрозионной обработки проволочным электродом автоматически адаптируются к типу проволоки, а автоматическая система протяжки проволоки работает с проволокой диаметром от 0,15 до 0,35 мм, что снижает необходимость ручного вмешательства и простои.
Мы предоставляем удалённый пусконаладочный сервис, видеогид по установке и выездную поддержку при необходимости. Наша облачная система диагностики позволяет инженерам просматривать данные станка в режиме реального времени. Обучение охватывает настройку, программирование, техническое обслуживание и устранение неисправностей; большинство операторов достигают самостоятельной работы в течение пяти дней. Запасные части отправляются со склада в Цзянсу, где мы поддерживаем запасы для обеспечения быстрой доставки.
Стандартные модели электроэрозионных станков для обработки проволокой (EDM) поставляются в течение 30–45 дней после внесения предоплаты, в зависимости от конфигурации. Гарантия составляет 24 месяца на основные компоненты, а техническая поддержка предоставляется пожизненно. Мы также предлагаем планы профилактического обслуживания и курсы повышения квалификации для операторов, чтобы поддерживать высокую точность и коэффициент готовности оборудования на протяжении всего срока его эксплуатации.

Связанные статьи

Технологические характеристики электроэрозионного проволочно-вырезного станка

24

Dec

Технологические характеристики электроэрозионного проволочно-вырезного станка

Показать больше
Как выбрать обрабатывающий центр?

12

Dec

Как выбрать обрабатывающий центр?

Показать больше
Правильный метод обработки при недостаточной точности обработки на быстрорежущем проволочном станке

13

Dec

Правильный метод обработки при недостаточной точности обработки на быстрорежущем проволочном станке

Показать больше
Почему модульный пружинный станок обеспечивает быструю смену типов производства различных пружин

14

Jul

Почему модульный пружинный станок обеспечивает быструю смену типов производства различных пружин

Узкие места в производстве традиционного интегрированного оборудования для формовки пружин. Современное металлообрабатывающее производство всё чаще характеризуется диверсифицированными техническими характеристиками изделий и производством смешанных партий. Многие производственные предприятия должны обрабатывать пружины ...
Показать больше

Отзывы клиентов

Мехмет Айдын, руководитель производства в аэрокосмической отрасли, Турция
Точность, благодаря которой мы получили новые заказы в аэрокосмической отрасли

Наш электроэрозионный станок для обработки проволокой (EDM) компании Chuang Yuan обеспечил точность 0,006 мм при обработке корней лопаток из инконеля, сократив количество брака с 7 % до 1,5 % за один квартал. Показатель своевременности поставок вырос до 97 %, и мы получили новый заказ на компоненты авиационного двигателя. Удалённая диагностика позволила сэкономить два выезда сервисных инженеров в первый год, что помогло сохранить график производства.

Карлос Мендеса, руководитель отдела оснастки, Мексика
Более высокая скорость резки и меньшее количество обрывов проволоки

Мы ежедневно обрабатываем латунные и карбидные пуансоны толщиной 12 мм. После установки их станка для электроэрозионной проволочной резки (Wire Erosion EDM) скорость обработки возросла с 140 до 180 мм²/мин, количество обрывов проволоки сократилось на 70 %, а выпуск продукции за одну смену увеличился на 25 %. Стоимость оснастки на деталь снизилась на 18 %, и теперь мы обеспечиваем три сборочные линии без привлечения второй смены.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Производство «под одной крышей» гарантирует высокое качество станков Wire Erosion EDM и быструю поставку

Производство «под одной крышей» гарантирует высокое качество станков Wire Erosion EDM и быструю поставку

Поскольку компания Taizhou Chuang Yuan Machine Tool Co., Ltd. производит станки электроэрозионной обработки проволочным электродом (Wire Erosion EDM) на собственных мощностях, мы контролируем каждый этап — от литья до финальной калибровки. Такая вертикальная интеграция позволяет нам постоянно обеспечивать точность ±0,003 мм и поставлять стандартные модели в течение 30–45 дней. Кроме того, мы можем адаптировать ход осей, диапазон диаметров проволоки и параметры генератора под конкретные отрасли, например, производство пресс-форм, авиастроение и медицинские приборы. Клиенты из более чем 20 стран экспорта получают выгоду от более быстрой доступности запасных частей и снижения совокупной стоимости владения в долгосрочной перспективе. На практике немецкая мастерская по производству пресс-форм получила адаптированный станок Wire Erosion EDM с увеличенным ходом по оси Z и сократила срок изготовления вставок на 40 % в течение шести недель. Когда все компоненты изготавливаются и тестируются под одной крышей, качество не остаётся делом случая.
Усовершенствованный импульсный контроль обеспечивает стабильную работу станков Wire Erosion EDM

Усовершенствованный импульсный контроль обеспечивает стабильную работу станков Wire Erosion EDM

Наши генераторы электроэрозионной обработки проволокой (EDM) регулируют время включения, время выключения и пиковый ток с точностью до микросекунд, обеспечивая стабильность реза даже при изменении условий промывки. Эта адаптивная система управления снижает обрыв проволоки до 70 % и позволяет осуществлять высокоскоростную резку со скоростью 180 мм²/мин на латунной проволоке диаметром 12 мм. При обработке аэрокосмических сплавов, таких как Inconel 718, она минимизирует образование переплавленного слоя и обеспечивает точность 0,006 мм на длине хода 300 мм. Операторы отмечают, что программное обеспечение управления рекомендует оптимальные параметры для более чем 400 материалов, сокращая время наладки и уменьшая зависимость от высококвалифицированного персонала. Турецкий аэрокосмический субподрядчик использовал эту функцию для снижения доли брака лопаток с 7 % до 1,5 %, что напрямую повысило его конкурентоспособность при выполнении европейских контрактов на поставку компонентов двигателей.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх