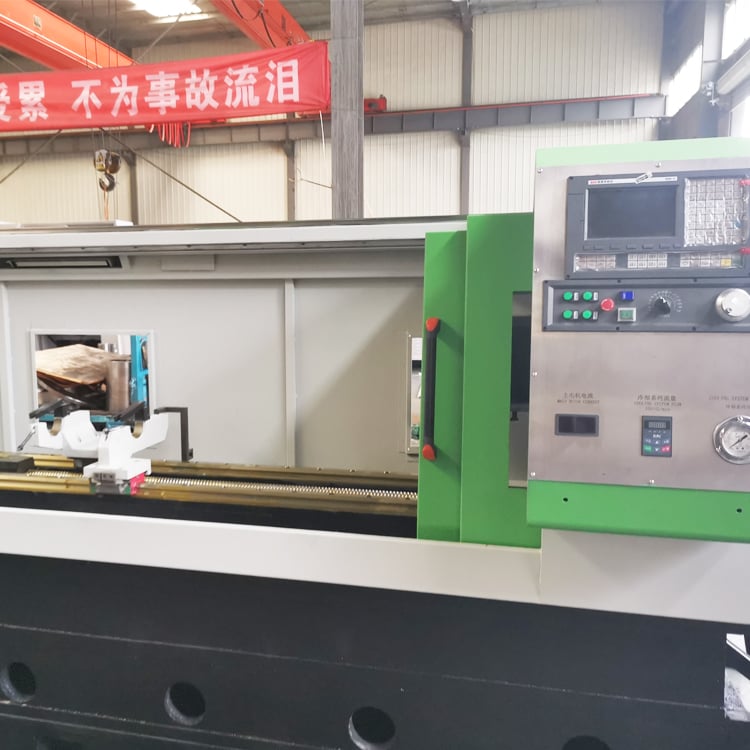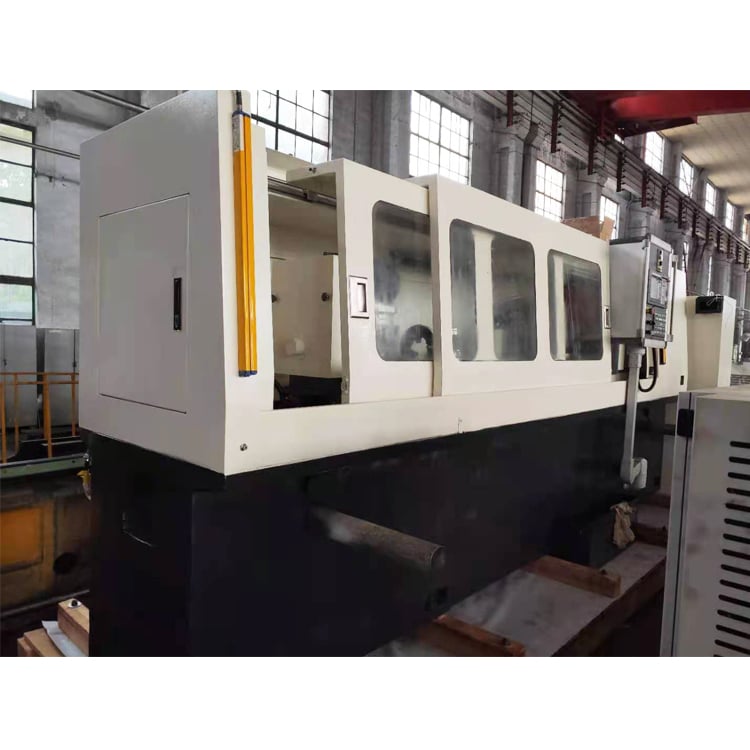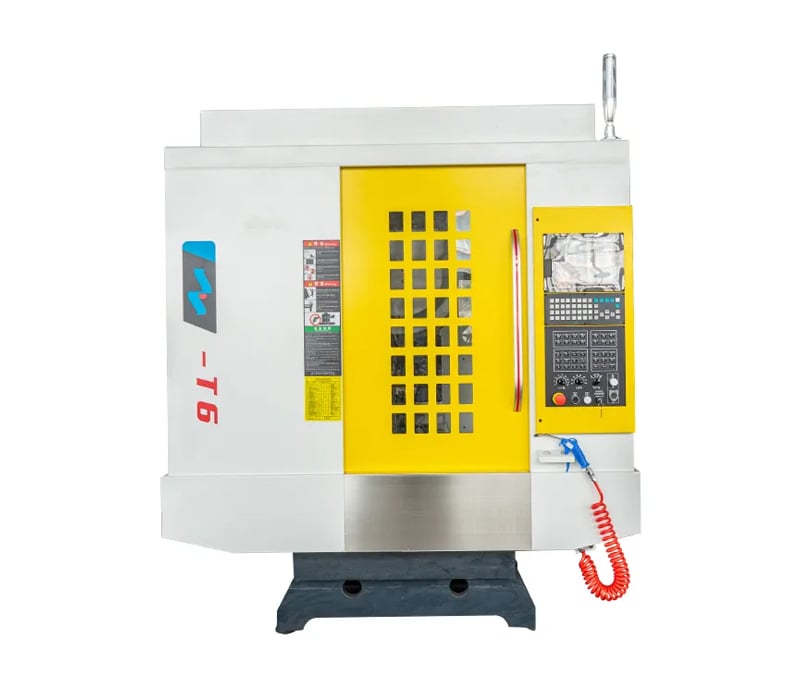
Станок для глубокого сверления пушечным методом | соотношение глубины к диаметру 100:1, точность 0,01 мм

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Решения для точного глубокого сверления пушечным методом от надежного китайского производителя

Решения для точного глубокого сверления пушечным методом от надежного китайского производителя

Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. производит станки для глубокого сверления с 2003 года в городе Тайчжоу, провинция Цзянсу, Китай. Наши станки для глубокого сверления обеспечивают диаметр отверстий от 2 до 40 мм, соотношение глубины к диаметру до 100:1, шероховатость поверхности Ra 0,4–1,6 мкм и точность позиционирования 0,01 мм на 300 мм. Частота вращения шпинделя достигает 6000 об/мин, давление охлаждающей жидкости — до 100 бар, поэтому глубокие отверстия формируются за один проход без прерывистого сверления. При изготовлении гидравлических цилиндров заказчики сверлят отверстия глубиной 800 мм в стальных прутках из стали 45 за 18 минут на деталь, сокращая цикл обработки на 35 %. В производстве пресс-форм немецкая инструментальная мастерская использует наши станки для глубокого сверления для создания водяных каналов глубиной 600 мм в стали 1.2344 с концентричностью не более 0,02 мм, что исключает необходимость последующей развертки. При производстве медицинских имплантов швейцарский заказчик сверлит отверстия диаметром 3 мм сквозь титановые прутки длиной 120 мм без отклонений, соблюдая допуск не более 0,015 мм.
Получить коммерческое предложение

Изучение кейса

снижение циклового времени на 35 % для производителя гидроцилиндров в Индии

Производитель гидроцилиндров в Пуне, Индия, сверлил отверстия глубиной 800 мм в стальных прутках марки 45 обычными спиральными свёрлами и тратил 27 минут на деталь; при этом часто происходили сколы, а брак составлял 2 %. После установки нашей станции глубокого сверления методом «пушечного» сверления с системой охлаждения давлением 100 бар и шпинделем, вращающимся со скоростью 2800 об/мин, цикловое время сократилось до 18 минут на деталь, доля брака упала до 0,3 %, а прямолинейность отверстий осталась в пределах 0,1 мм на длине 800 мм. Теперь компания экспортирует гидроцилиндры в Европу и увеличила ежемесячный выпуск на 2400 штук.

концентричность 0,02 мм для немецкого производителя основ для пресс-форм

Немецкому производителю пресс-форм требовались охлаждающие каналы глубиной 600 мм в стальных блоках из стали 1.2344 с концентричностью не более 0,02 мм. При традиционном сверлении происходило отклонение оси, требовавшее последующей развертки. Наш станок для глубокого сверления типа «пушечное сверление» с головкой BTA и сервоприводом подачи обеспечил концентричность в пределах 0,018 мм и шероховатость поверхности Ra 0,6 мкм за один проход. Клиент сократил количество вторичных операций на 80 %, сократил срок изготовления с 12 до 5 дней и теперь эксплуатирует данный станок в две смены ежедневно.

Отсутствие прогиба при сверлении титановых отверстий диаметром 3 мм для швейцарского производителя медицинских имплантов

Швейцарскому производителю медицинских имплантов требовались сквозные отверстия диаметром 3 мм в титановых прутках длиной 120 мм с допуском не более 0,015 мм. Наш станок для глубокого сверления типа «пушечное сверление» с подачей СОЖ под высоким давлением и карбидным пушечным сверлом обеспечил точность 0,012 мм и шероховатость поверхности 0,4 мкм без видимого прогиба. Коэффициент выхода годной продукции вырос до 99,6 %, стойкость инструмента составила 120 отверстий на одну переточку, а клиент теперь использует наш станок для трёх линеек имплантов и экспортирует продукцию в 14 стран.

Сопутствующие товары

Глубокосверлильный станок для стрелкового сверления — это специализированный станок, предназначенный для точного изготовления глубоких отверстий с высоким отношением длины к диаметру за один проход. Компания Taizhou Chuang Yuan Machine Tool Co., Ltd., основанная в 2003 году в провинции Цзянсу (Китай), объединяет исследования, разработку, производство и продажи, поставляя надёжные прецизионные станки более чем в 20 стран мира. Наш глубокосверлильный станок для стрелкового сверления оснащён жёстким чугунным основанием, закалёнными и шлифованными коробчатыми направляющими и прецизионным шпинделем с максимальной частотой вращения до 6000 об/мин. Система охлаждения обеспечивает давление до 100 бар, что позволяет эффективно удалять стружку и контролировать тепловое расширение при длительных циклах обработки. Станок обрабатывает отверстия диаметром от 2 до 40 мм при отношении глубины к диаметру до 100:1, обеспечивая точность позиционирования 0,01 мм на 300 мм и круглость не хуже 0,02 мм. Производственный процесс начинается со строгого контроля исходных материалов, затем следует фрезерование основания и шпиндельной бабки на станках с ЧПУ, ручное притирание направляющих и динамическая балансировка шпинделя. Каждый станок проходит 72-часовое непрерывное испытание, в ходе которого проверяются прямолинейность отверстий, шероховатость поверхности и стабильность давления охлаждающей жидкости. Управление скоростью подачи, частотой вращения шпинделя и подачей охлаждающей жидкости осуществляется системой ЧПУ Siemens 828D, способной хранить до 500 программ для быстрой смены настроек. Автоматическая система удаления стружки снижает необходимость ручного вмешательства и поддерживает чистоту рабочей зоны. На практике индийский производитель гидроцилиндров обрабатывает отверстия глубиной 800 мм в прутках из стали 45 за 18 минут на деталь; немецкий производитель пресс-форм обеспечивает концентричность 0,018 мм в стали 1.2344; швейцарский производитель медицинского оборудования сверлит отверстия диаметром 3 мм сквозь титановые прутки длиной 120 мм с допуском ±0,012 мм. Такие результаты достигаются благодаря практической инженерной философии: закалённые направляющие, прецизионно шлифованные шарико-винтовые пары и высоконапорная система охлаждения совместно снижают себестоимость одного отверстия до 28 % и повышают производительность на 35 %. На нашем заводе реализован полный цикл — от литья и механической обработки до сборки и испытаний, что позволяет контролировать качество на каждом этапе. Мы предоставляем сертификат CE, гарантию сроком 24 месяца, монтаж на месте и онлайн-обучение операторов. Независимо от того, работаете ли вы в производстве пресс-форм, гидравлического оборудования, авиа- и космической техники, медицинских изделий или оборонной продукции, наш глубокосверлильный станок для стрелкового сверления предлагает надёжное, эффективное и экономически выгодное решение для задач глубокого сверления. Мы продолжаем инвестировать в исследования и внимательно учитываем отзывы клиентов из Европы, Азии, Южной Америки и Ближнего Востока, совершенствуя наши станки под требования различных производственных условий и помогая партнёрам уверенно развивать местные рынки.

Часто задаваемые вопросы

Из каких материалов может обрабатывать ваш станок для глубокого сверления методом «ружейного» сверления?

Наш станок для глубокого сверления методом «ружейного» сверления обрабатывает углеродистую сталь, легированную сталь, нержавеющую сталь, чугун, алюминий, медь, титан и сплав Inconel. Например, он сверлит отверстия диаметром 3 мм сквозь титановые прутки длиной 120 мм и отверстия длиной 800 мм в прутках из стали 45. Подходит твёрдость до HRC 42. Для более твёрдых материалов мы рекомендуем твёрдосплавные «ружейные» свёрла с покрытием и корректировку подачи. Наши инженеры предоставляют параметры резания с учётом вашего материала и размера отверстия.
Станок поддерживает диаметры отверстий от 2 мм до 40 мм и соотношения глубины к диаметру до 100:1. Для отверстия диаметром 10 мм можно выполнить сверление на глубину до 1000 мм за один проход. Давление охлаждающей жидкости до 100 бар обеспечивает эффективное удаление стружки и прямолинейность отверстия. Если ваше соотношение превышает 100:1, мы можем адаптировать станок — установить более мощную систему подачи охлаждающей жидкости и специальные направляющие втулки.
Мы используем жёсткое чугунное основание, закаленные коробчатые направляющие и прецизионно шлифованные шарико-винтовые пары для минимизации вибрации. Система высоконапорного охлаждения быстро удаляет стружку, а ЧПУ Siemens поддерживает точность подачи в пределах 0,01 мм. Обычно прямолинейность сохраняется в пределах 0,1 мм на длине 800 мм, круглость — в пределах 0,02 мм, а шероховатость поверхности — в диапазоне Ra от 0,4 до 1,6 мкм. Каждый станок проходит непрерывное испытание в течение 72 часов перед отгрузкой.
Стандартные модели поставляются через 30–45 дней после внесения депозита; индивидуальные модели — через 60–75 дней. Мы предоставляем гарантию сроком 24 месяца, монтаж на месте и онлайн-обучение. Запасные части доступны как минимум в течение 10 лет. Также мы предлагаем удалённую диагностику через систему ЧПУ, поэтому большинство неисправностей устраняются без выезда на место, сокращая простои клиентов более чем в 20 странах.
Да. Мы адаптируем длину хода, частоту вращения шпинделя, давление охлаждающей жидкости, систему управления и приспособления. Например, мы изготовили станок для немецкого производителя пресс-форм с ходом 600 мм и требованием концентричности 0,018 мм. Мы можем добавить автоматическую загрузку, транспортёр стружки и мониторинг инструмента. Наши инженеры изучают ваши чертежи и образцы, после чего предлагают конфигурацию, соответствующую вашему бюджету и производственным целям.

Связанные статьи

Как выбрать обрабатывающий центр?

12

Dec

Как выбрать обрабатывающий центр?

Показать больше
Какие услуги послепродажного обслуживания должны предоставлять надежные поставщики электроэрозионных станков для сверления

14

Jul

Какие услуги послепродажного обслуживания должны предоставлять надежные поставщики электроэрозионных станков для сверления

Эволюция гибкого производства за счёт модульной архитектуры. Современные промышленные ландшафты требуют высокой степени адаптируемости, при которой способность быстро изменять конфигурации производства определяет операционный ритм предприятия...
Показать больше
Как снизить износ сверла при непрерывной обработке глубоких отверстий на станках

03

Aug

Как снизить износ сверла при непрерывной обработке глубоких отверстий на станках

Понимание механики термических напряжений при обработке глубоких отверстий. Выполнение непрерывного растачивания и высокоточной обработки на промышленных производственных линиях создаёт серьёзные тепловые и механические нагрузки, которые регулярно проверяют пределы возможностей режущего инструмента. W...
Показать больше
Какие стандарты качества для экспорта требуют международные клиенты для станков для резки проволоки

03

Aug

Какие стандарты качества для экспорта требуют международные клиенты для станков для резки проволоки

Понимание требований к экспорту на международном уровне в области прецизионной обработки металлов. Ориентация в сложном ландшафте глобальной промышленной торговли требует тщательного понимания строгих технических норм, которые зарубежные покупатели предъявляют к передовым металлообрабатывающим...
Показать больше

Отзывы клиентов

Раджеш Мехта, менеджер по производству, Пуна, Индия
Отличная точность и высокая наработка на отказ в ежедневном производстве

Мы приобрели станок для глубокого сверления типа «пулемётное сверление» для линии гидроцилиндров. Через шесть месяцев время цикла сократилось с 27 до 18 минут на деталь, а брак упал ниже 0,5 %. Система подачи охлаждающей жидкости с давлением 100 бар обеспечивает обработку отверстий глубиной 800 мм в стали 45 без поломок свёрл. Монтаж и обучение прошли без затруднений, станок работает в две смены ежедневно без серьёзных проблем. Он стал самым надёжным станком на нашем участке.

Томас Келлер, директор по операциям, Цюрих, Швейцария
Надёжная работа при изготовлении пресс-форм и медицинских деталей

Для производства швейцарских медицинских имплантов нам требуются отверстия диаметром 3 мм в титановых прутках длиной 120 мм. Этот станок для глубокого сверления типа «ружьё» обеспечивает постоянную точность ±0,012 мм и шероховатость поверхности 0,4 мкм. Мы также используем его для обработки основ форм и достигаем концентричности 0,02 мм. Управляющая система Siemens хранит 500 программ, поэтому смена наладки выполняется быстро. Через год себестоимость инструмента на одно отверстие снизилась на 28 %, а выпуск вырос на 35 %. От производителя — отличная техническая поддержка.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Система высоконапорного охлаждения для глубоких отверстий с соотношением глубины к диаметру до 100:1

Система высоконапорного охлаждения для глубоких отверстий с соотношением глубины к диаметру до 100:1

Наш станок для глубокого сверления с пушечным сверлом оснащён системой охлаждающей жидкости, обеспечивающей давление до 100 бар, что критически важно при глубоком сверлении. Высокое давление эффективно удаляет стружку из отверстия, охлаждает режущую кромку и предотвращает её скопление, которое приводит к поломке сверла и ухудшению качества поверхности. Это позволяет выполнять сверление за один проход при соотношении глубины к диаметру до 100:1 — например, отверстие диаметром 10 мм может достигать глубины 1000 мм без прерывистого («птичьего») сверления. При производстве гидравлических цилиндров данная система обеспечивает сверление отверстий глубиной 800 мм в прутках из стали 45 за 18 минут на деталь, сокращая цикловое время на 35 %. В производстве пресс-форм она позволяет создавать охлаждающие каналы глубиной 600 мм в стали 1.2344 с концентричностью 0.018 мм. Система включает высоконапорный насос, фильтрационный блок и регулируемый контроль подачи охлаждающей жидкости и совместима как с водными, так и с масляными охлаждающими составами. Объём резервуара для охлаждающей жидкости рассчитан на непрерывную работу, а система удаления стружки поддерживает чистоту рабочей зоны.
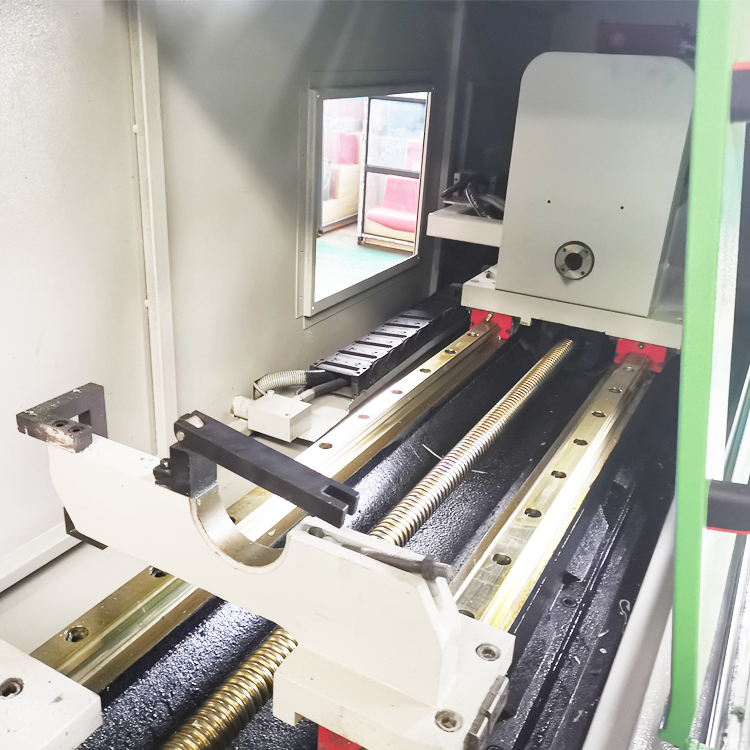
Жёсткая конструкция станка обеспечивает точность позиционирования 0.01 мм

Жёсткая конструкция станка обеспечивает точность позиционирования 0.01 мм

Глубокосверлильный станок построен на массивном чугунном основании с усиленными ребрами жесткости, которое поглощает вибрации и обеспечивает устойчивость при тяжелом резании. Закаленные и шлифованные коробчатые направляющие, а также прецизионно шлифованные шарико-винтовые пары обеспечивают точность позиционирования 0,01 мм на 300 мм и повторяемость 0,005 мм. Шпиндель динамически сбалансирован и опирается на высокоточные подшипники, достигая частоты вращения до 6000 об/мин при низком биении. Такая жесткость критически важна при глубоком сверлении, поскольку даже незначительные прогибы накапливаются в большие погрешности на большой длине отверстий. Немецкий производитель пресс-форм использовал этот станок для обеспечения концентричности 0,018 мм в отверстиях глубиной 600 мм, а швейцарский производитель медицинского оборудования достиг допуска 0,012 мм в отверстиях диаметром 3 мм, просверленных сквозь титановые прутки толщиной 120 мм. Конструкция также обеспечивает круглость в пределах 0,02 мм и шероховатость поверхности Ra от 0,4 до 1,6 мкм, что снижает необходимость в последующей развертке и уменьшает общую стоимость обработки. Каждый станок перед отгрузкой проходит ручную притирку и калибровку лазерным интерферометром.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх