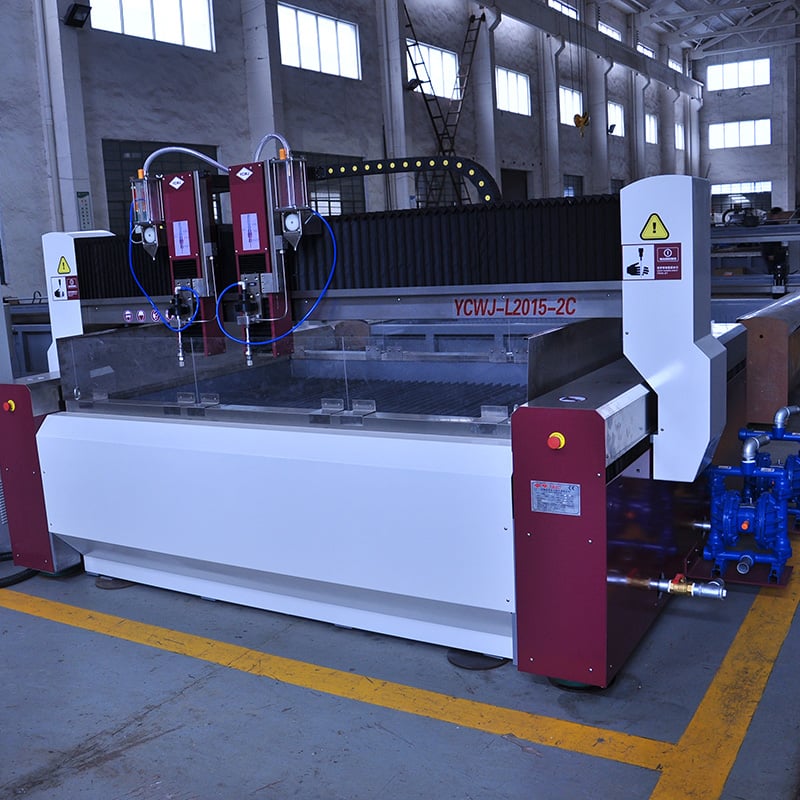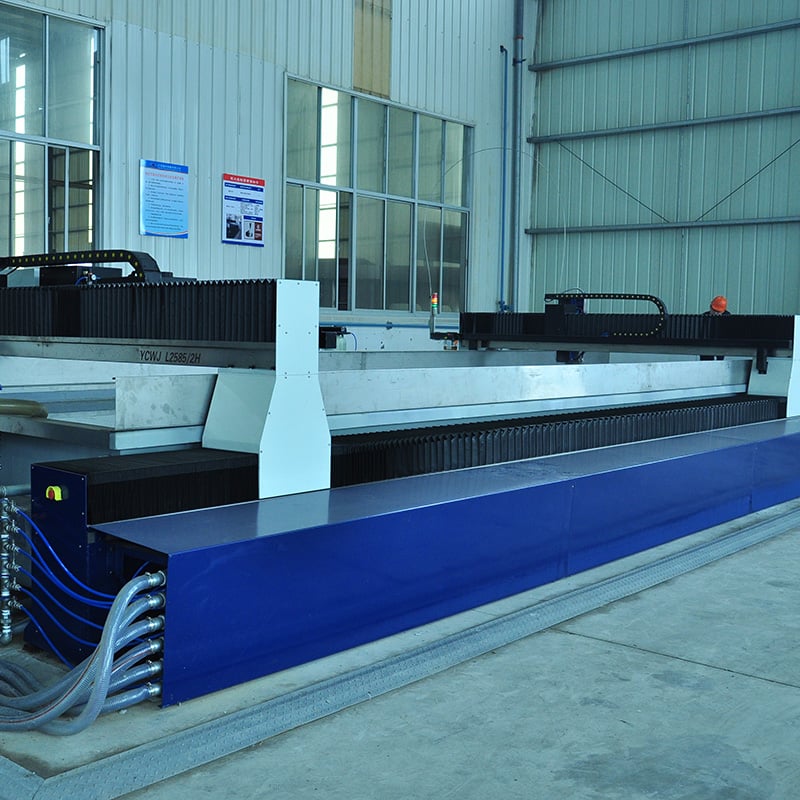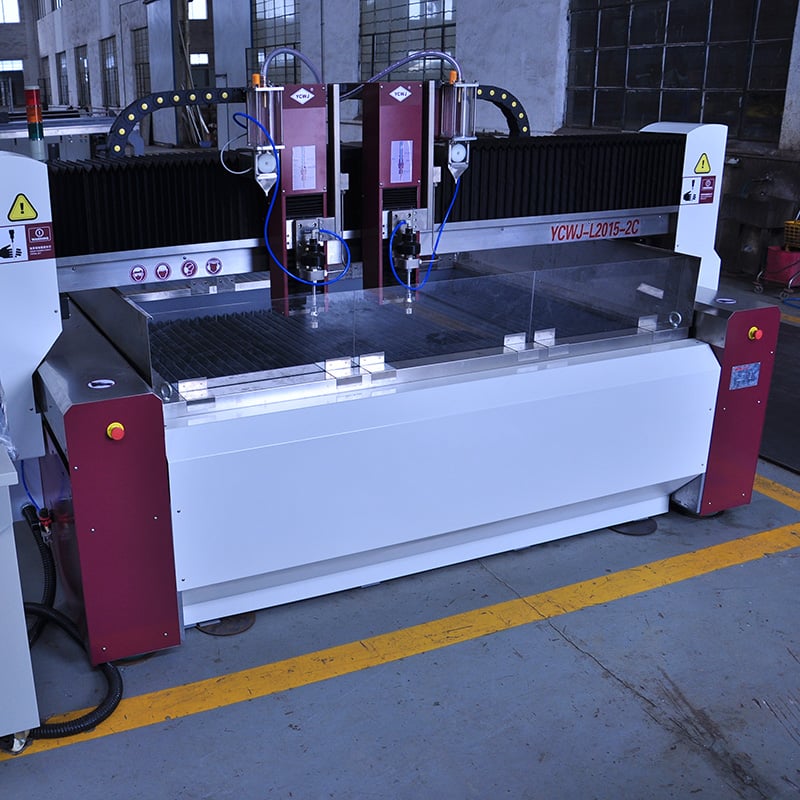
Tehnologia de tăiere a metalelor prin jet de apă a devenit un standard de referință pentru separarea rece și precisă a materialelor metalice, deoarece elimină materialul cu un jet de apă la presiune înaltă și particule abrazive, nu prin căldură. Taizhou Chuang Yuan Machine Tool Co., Ltd. își desfășoară activitatea integrată de cercetare, dezvoltare, producție și vânzări din anul 2003, iar platformele noastre cu jet de apă sunt concepute pentru prelucrători care cer acuratețe reproductibilă, pierdere minimă de material (kerf) și absența distorsiunilor termice. Procesul de tăiere începe la o pompă intensificatoare care ridică presiunea apei la 380–420 MPa. Un orificiu din diamant, de obicei cu diametrul de 0,25–0,35 mm, formează un jet coerent care trece printr-o cameră de amestec unde este aspirat abraziv din granat cu granulație de 80–120 mesh. Jetul abraziv cu apă părăsește o duză din carburi cu diametrul de 0,76–1,02 mm și ajunge la piesa de prelucrat, montată pe o masă din granit sau oțel, având o zonă de lucru între 1.500 × 3.000 mm și 2.000 × 6.000 mm. Sistemele CNC de mișcare poziționează capul de tăiere cu o precizie de ±0,05 mm și o reproductibilitate de ±0,02 mm, în timp ce sistemul de comandă reglează viteza între 200 și 3.000 mm/min, în funcție de grosimea și duritatea materialului. Deoarece jetul nu generează nicio zonă afectată termic (HAZ), materiale precum oțelul inoxidabil 304, aluminiul 6061, titanul gradul 5, placa de uzură HARDOX și oțelul pentru armură își păstrează proprietățile metalurgice originale — un aspect esențial în industria petrolului și gazelor, aerospace, nucleară, construcțiilor navale și a metalurgiei arhitecturale. Toleranțele tipice de tăiere variază între ±0,1 mm pentru foi subțiri și ±0,3 mm pentru plăci de 100 mm, iar rugozitatea suprafeței, între Ra 1,6 și Ra 3,2, elimină adesea necesitatea prelucrării secundare. Managementul consumabililor este la fel de important: o pompă de 400 MPa consumă 250–350 kg de abraziv pe oră, iar alimentatoarele noastre proprii mențin un debit stabil, astfel încât lățimea kerf să rămână în intervalul de 0,8–1,2 mm. Mașinile noastre proprii de electroeroziune (EDM), centre de prelucrare, mașini de fabricare a țevilor, linii de tăiere longitudinală, linii de tăiere la dimensiune fixă, strunguri și mașini de prelucrare a găurilor adânci produc componente structurale critice, asigurându-se că fiecare cadru, portal și rezervor îndeplinește standardele riguroase de calitate înainte de expediere. Datele din teren, colectate în peste 20 de țări exportatoare, arată că sistemele noastre ating un timp de funcționare (uptime) de 92–96 %, o durată de viață a etanșărilor pompelor de 2.800–3.500 de ore și o reducere a costurilor operaționale cu 15–25 % comparativ cu tăierea prin plasmă sau laser pentru metale groase. În Germania, un atelier specializat a tăiat flanșe din oțel inoxidabil de 25 mm cu o reducere de 40 % a timpului de finisare; în Vietnam, un șantier naval a tăiat plăci de corp de navă de 60 mm la 180 mm/min, fără nicio fisură la margine; în India, un producător de pompe a tăiat carcase din fontă de 80 mm, cu planitatea în limite de 0,15 mm/m. Clienții internaționali apreciază, de asemenea, suportul tehnic în limba engleză, diagnoza la distanță, disponibilitatea pieselor de schimb în maximum 72 de ore pe principalele piețe și programele de instruire care permit operatorilor să atingă productivitatea maximă în doar cinci zile. Pe măsură ce industriile din întreaga lume tind spre producția cu mix ridicat și volum scăzut, echipamentele de tăiere a metalelor prin jet de apă Chuang Yuan oferă o soluție flexibilă și prietenoasă cu mediul: fără fum, fără praf, cu pierderi minime de material și capacitatea de a așeza piesele cât mai compact posibil pentru randament maxim. De la prototiparea unor singure console până la funcționarea în trei schimburi pentru panouri arhitecturale, mașinile noastre oferă acuratețea, viteza și fiabilitatea pe care prelucrătorii internaționali le așteaptă.

24
Dec
03
Aug
14
Aug
03
Aug