Máquinas de Usinagem por Descarga Elétrica | Soluções EDM de Alta Precisão

Todas as Categorias

Solicite um orçamento gratuito

Nosso representante entrará em contato com você em breve.
E-mail
Telemóvel / WhatsApp
Wechat
LinkedIn
Nome
Nome da empresa
Mensagem
0/1000
Anexo
Por favor, faça o upload de pelo menos um anexo
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Soluções Precisas de Usinagem por Descarga Eletrostática de um Fabricante Confiável da China

Soluções Precisas de Usinagem por Descarga Eletrostática de um Fabricante Confiável da China

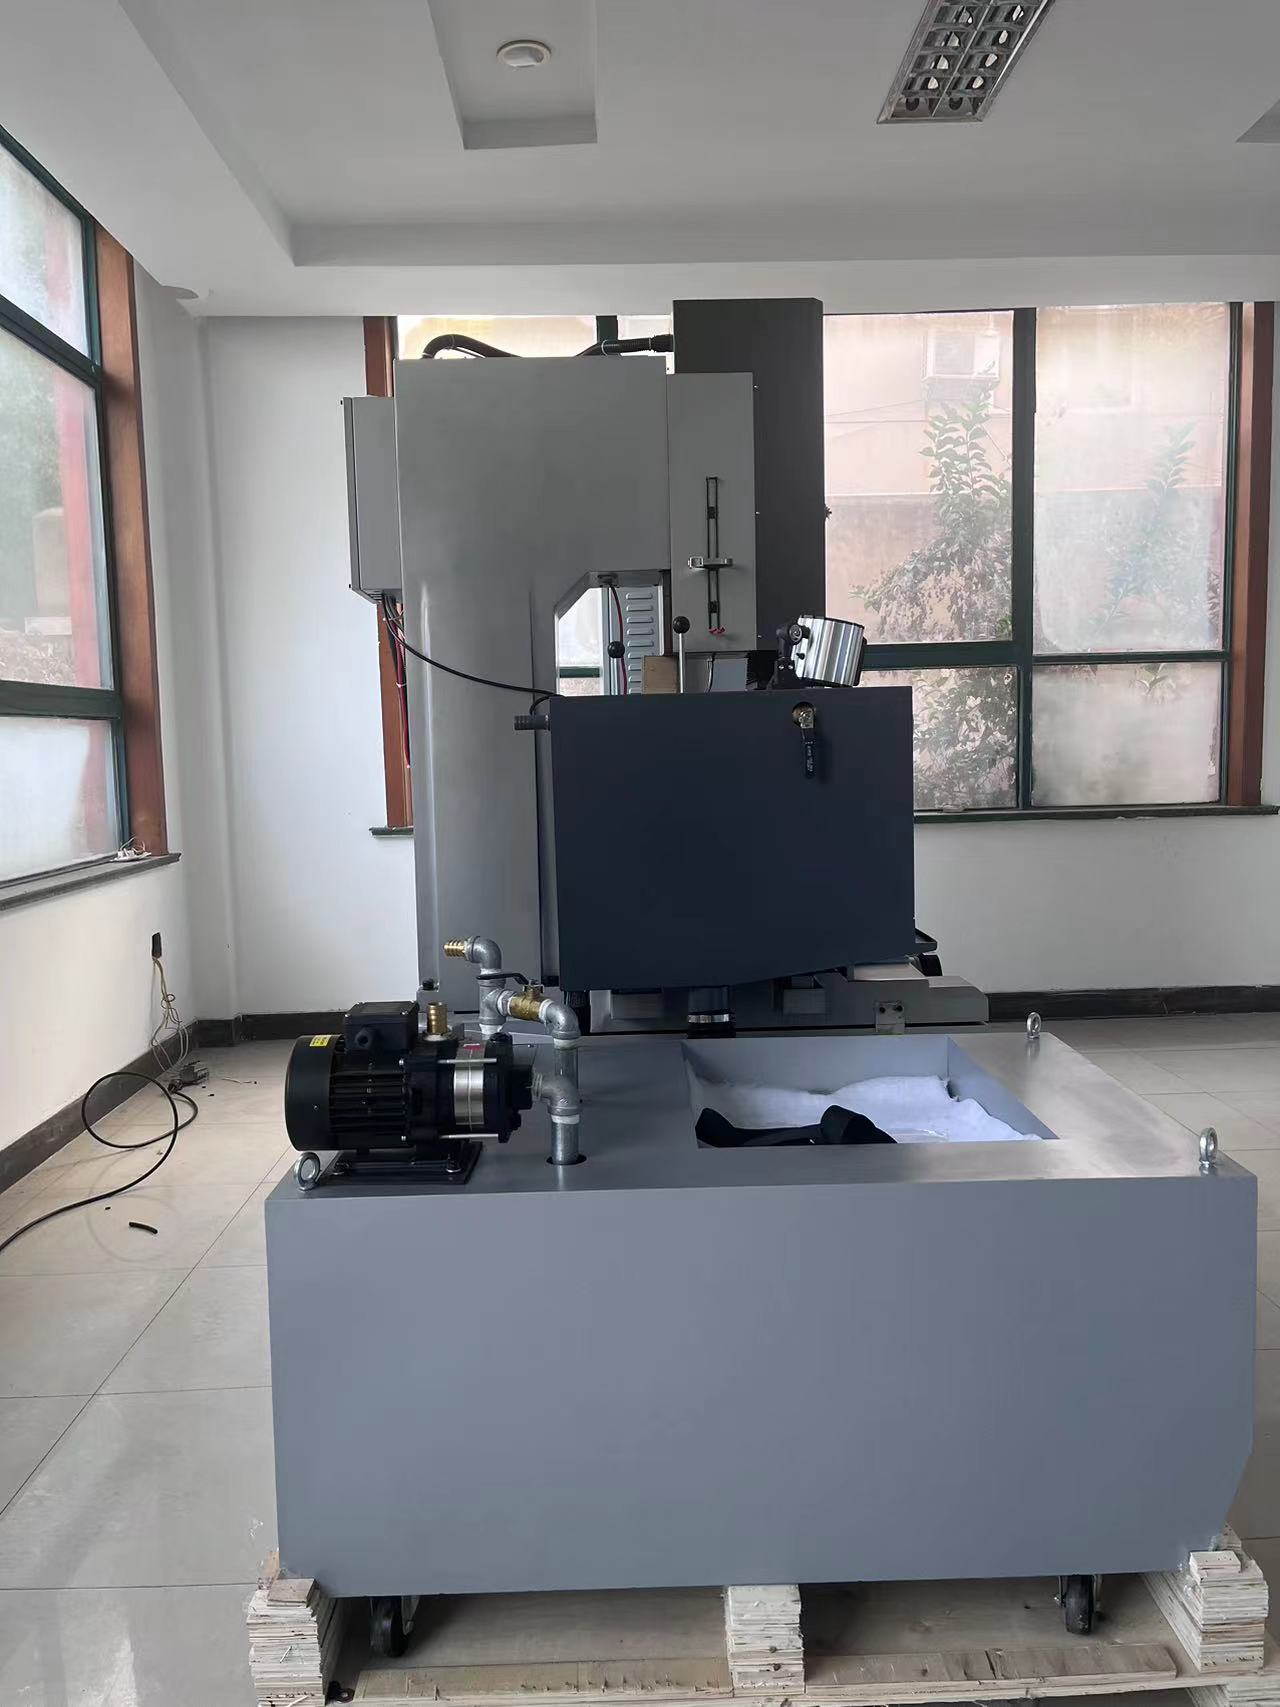
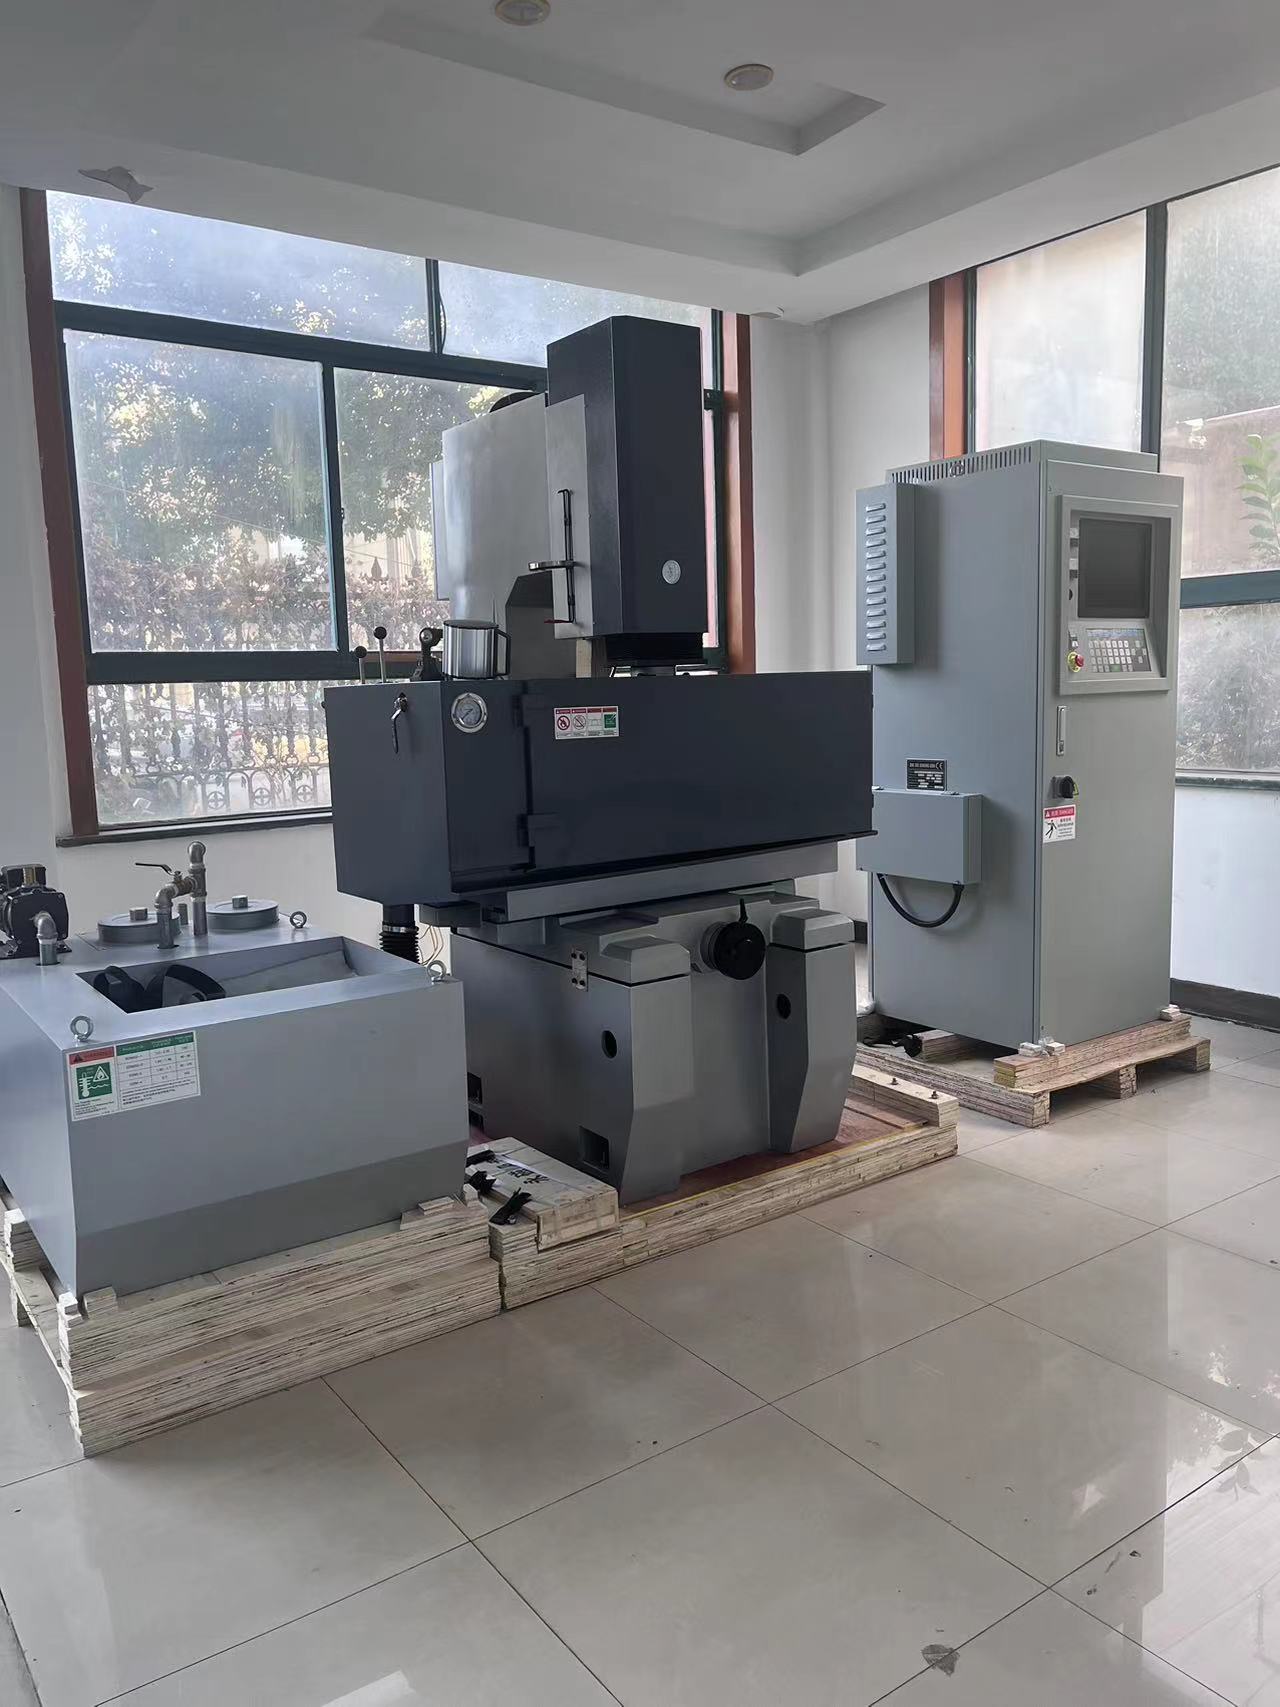
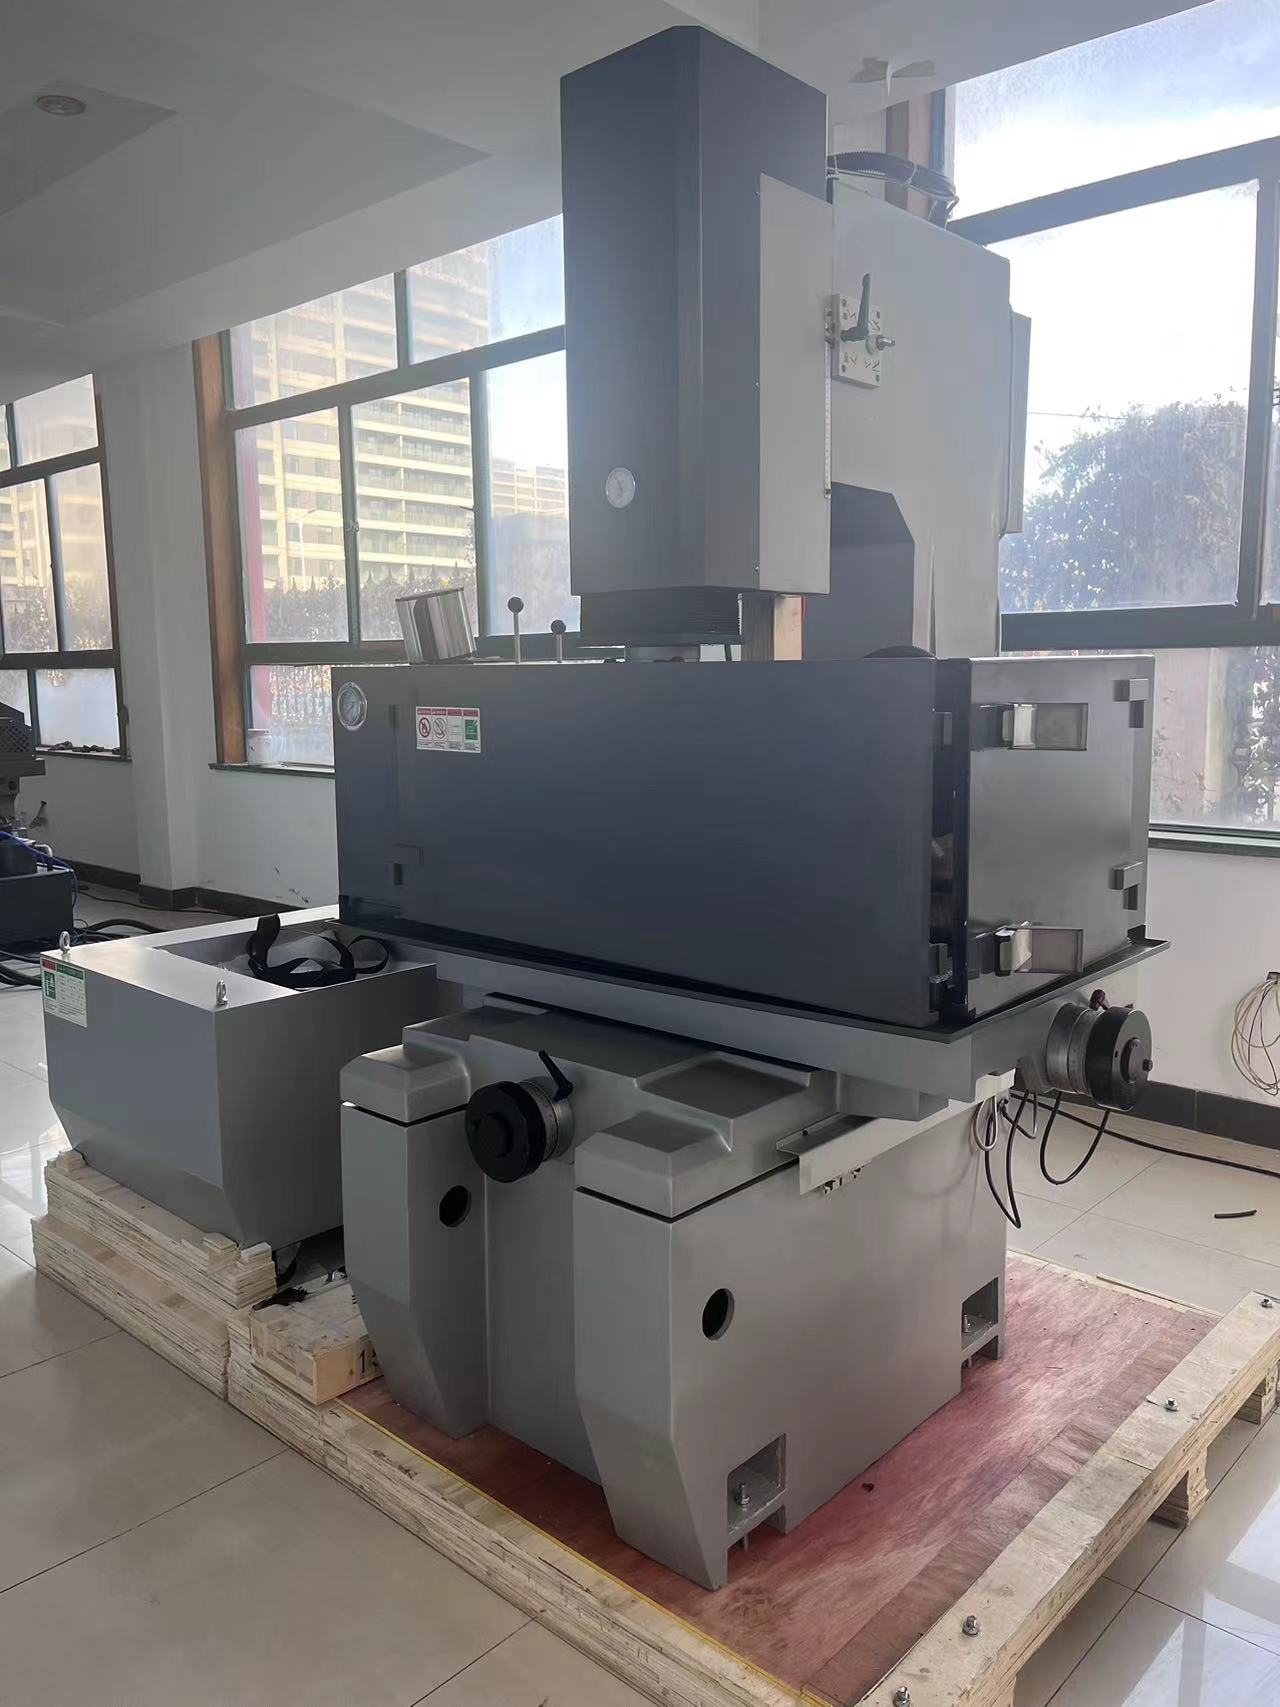
A Taizhou Chuang Yuan Machine Tool Co., Ltd. projeta sistemas de usinagem por descarga eletrostática desde 2003, combinando controle servo, estruturas rígidas em ferro fundido e geradores de pulsos inteligentes para remover material condutivo mediante erosão controlada por faíscas, em vez de força de corte. Isso torna nossa usinagem por descarga eletrostática ideal para aços-ferramenta temperados, carboneto de tungstênio, ligas aeroespaciais e microrecursos que fresadoras convencionais não conseguem processar. Em oficinas de moldes e matrizes, operadores confiam em nossas máquinas para rebaixos profundos, cantos vivos e acabamentos espelhados com rugosidade superficial até Ra 0,2 µm; já oficinas médicas e automotivas as utilizam para bicos injetores e matrizes de transmissão. Nossas plataformas de usinagem por descarga eletrostática com cabeçote móvel (ram) e com fio (wire) oferecem precisão de posicionamento de ±0,005 mm, rugosidade superficial tão baixa quanto Ra 0,1 µm e taxas de remoção de material de até 400 mm³/min em eletrodos de grafite, reduzindo o desgaste do eletrodo abaixo de 0,1 % graças ao controle adaptativo de pulsos.
Obter uma Cotação

Estudo de Caso

acabamento de Moldes 42 Por Cento Mais Rápido para uma Oficina de Ferramentas Alemã

Um fabricante alemão de moldes para conectores automotivos de 64 cavidades enfrentava dificuldades com o polimento manual de nervuras profundas após a fresagem. Seu processo anterior de usinagem por descarga elétrica (EDM) eletrostática exigia 18 horas por cavidade e ainda deixava camadas visíveis de material recaído (recast) provenientes da EDM. Fornecemos um sistema CNC de EDM por penetração com controle adaptativo de pulsos e um eletrodo de cobre de 0,2 mm. A energia de descarga foi otimizada para reduzir o recast a menos de 2 µm, e a troca automatizada de eletrodos diminuiu o tempo de preparação em 30 por cento. O tempo de acabamento caiu de 18 para 10,4 horas por cavidade — uma melhoria de 42 por cento — enquanto o acabamento superficial atingiu Ra 0,15 µm. Atualmente, a oficina opera três sistemas nossos de usinagem por descarga elétrica (EDM) e relata consumo de eletrodos 28 por cento menor.

35 Por Cento Menos de Refeição de Matrizes para um Fornecedor Tailandês de Estampagem

Um fornecedor tailandês de estampagem de precisão enfrentava desvios dimensionais recorrentes em matrizes progressivas para conectores eletrônicos após usinagem por fio EDM. Introduzimos nosso centro de usinagem por eletroerosão a fio de cinco eixos, com compensação térmica em malha fechada e fio de latão de 0,1 mm. Ao estabilizar a temperatura do dielétrico dentro de +/- 0,5 grau Celsius e aplicar cortes de acabamento em múltiplas passadas, a repetibilidade dimensional melhorou para +/- 0,003 mm. O retrabalho de matrizes caiu 35 por cento, e a vida útil das matrizes aumentou 22 por cento. Atualmente, o cliente utiliza nossa usinagem por eletroerosão para todo o desenvolvimento de novas matrizes e exporta peças estampadas para o Japão e a Europa.

Furação de Microfuros para um Fabricante Norte-Americano de Dispositivos Médicos

Um fabricante norte-americano de dispositivos médicos precisava de furos de refrigeração de 0,3 mm em instrumentos cirúrgicos de cromo-cobalto, sem danos térmicos. O nosso sistema eletrostático de usinagem de pequenos furos, com pulsos de alta frequência e dielétrico de água desionizada, perfurou 1.200 furos por lote, sem trincas nem rebarbas. A precisão de posicionamento dos furos foi de ±0,008 mm e a integridade superficial atendeu aos requisitos do processo ISO 13485. O rendimento de produção aumentou de 88 para 97 por cento, e o tempo de ciclo por instrumento reduziu-se em 25 por cento. O cliente escalonou para quatro unidades de usinagem eletrostática da nossa linha, operando em dois turnos. Título do produto: Explore a Nossa Linha de Usinagem Eletrostática de Alto Desempenho

Produtos relacionados

A usinagem por descarga eletrostática é um processo térmico sem contato que modela materiais condutores por meio de faíscas elétricas controladas entre um eletrodo e a peça trabalhada, imersa em fluido dielétrico. Na Taizhou Chuang Yuan Machine Tool Co., Ltd., aperfeiçoamos esse princípio desde 2003, por meio de pesquisa interna, produção e vendas de máquinas-ferramenta de precisão. Nossa cadeia produtiva começa com análise por elementos finitos do leito da máquina, seguida de fundição em ferro fundido de alta qualidade, envelhecimento natural por 12 meses e retificação de precisão das guias, com retilineidade de 0,005 mm. Cada unidade de usinagem por descarga eletrostática recebe, então, calibração servo, teste de estabilização do gerador de pulsos por 72 horas e verificação por interferômetro a laser. O resultado é uma máquina capaz de manter precisão de posicionamento de ±0,005 mm e acabamento superficial Ra de 0,1 µm, mesmo após 5.000 horas de operação. Na produção, nossas máquinas de usinagem por descarga eletrostática atendem à fabricação de moldes e matrizes, componentes de turbinas aeroespaciais, instrumentos médicos, ferramentais para trens de potência automotivos e conectores para microeletrônica. Clientes globais em mais de 20 países utilizam nossos sistemas para trabalhos em cavidades profundas, cantos internos agudos, microfuros e matrizes para conformação de carbeto. Um fornecedor aeroespacial europeu relatou desgaste de eletrodos 30 por cento menor após adotar nossa tecnologia adaptativa de pulsos, enquanto um fabricante sul-coreano de moldes para eletrônicos alcançou taxa de sucesso de 99,2 por cento já na primeira passagem em moldes para lentes. Além da usinagem por descarga eletrostática, produzimos também centros de usinagem, máquinas para fabricação de tubos, linhas de corte longitudinal, linhas de corte ao comprimento, tornos e máquinas para usinagem de furos profundos, permitindo aos clientes integrar células produtivas completas. Nosso sistema de qualidade segue a norma ISO 9001, e cada máquina passa por um teste contínuo de corte de 200 horas antes do embarque. Oferecemos diagnóstico remoto, instalação in loco, treinamento de operadores e peças de reposição em até 72 horas. Ao combinar estruturas robustas em fundição, controle inteligente e serviço ágil, ajudamos os fabricantes a reduzir custos com ferramental, encurtar prazos de entrega e melhorar a qualidade dos produtos com usinagem confiável por descarga eletrostática.

Perguntas frequentes

Quais materiais podem ser processados com usinagem eletrostática?

A usinagem por descarga eletrostática funciona com qualquer material condutor elétrico, incluindo aço-ferramenta temperado, carboneto de tungstênio, titânio, cobalto-cromo, cobre e grafite. É amplamente utilizada em moldes, matrizes, peças aeroespaciais e instrumentos médicos. Cerâmicas e plásticos não condutores não são adequados. Nossas máquinas processam materiais com dureza até 60 HRC e espessuras de 0,1 mm a 500 mm, com taxas de remoção de até 400 mm³/min.
Utilizamos controle adaptativo de pulsos e passes finais múltiplos para manter as camadas de ressolidificação abaixo de 2 µm e o acabamento superficial em Ra 0,1 µm. A temperatura do dielétrico é estabilizada dentro de ±0,5 °C, e o desgaste do eletrodo é monitorado em tempo real. Isso atende aos padrões aeroespaciais e médicos, e um cliente norte-americano obteve rendimento de 97 por cento em microfuros de 0,3 mm.
Os modelos padrão de usinagem por descarga eletrostática são enviados em 45 a 60 dias após o depósito. Organizamos o frete marítimo, a instalação no local e a formação de operadores. A colocação em funcionamento normalmente leva de 3 a 5 dias, conforme o tamanho da máquina. As peças de reposição são despachadas em até 72 horas e os diagnósticos remotos estão disponíveis 24/7.
Sim. As nossas máquinas suportam carregamento robótico, trocadores automáticos de eléctrodos, magazines de ferramentas e ligações de dados ao MES. Um fabricante alemão de moldes reduziu o tempo de preparação em 30 por cento com a troca automática de eléctrodos. Fornecemos igualmente linhas para fabrico de tubos, fendagem e corte ao comprimento, destinadas a fábricas integradas.
Fornecemos manuais em inglês, suporte remoto por vídeo, engenheiros de serviço no local e garantia de 12 meses. Com clientes em mais de 20 países, mantemos estoques regionais de peças de reposição e oferecemos planos de manutenção preventiva. O treinamento abrange operação, programação e manutenção diária para maximizar o tempo de atividade da sua máquina de usinagem por descarga eletrostática.

Artigos relacionados

Características de processamento da máquina de corte de fio EDM

24

Dec

Características de processamento da máquina de corte de fio EDM

Ver mais
Por que a máquina modular de molas suporta a troca rápida entre diferentes tipos de produção de molas

14

Jul

Por que a máquina modular de molas suporta a troca rápida entre diferentes tipos de produção de molas

Gargalos de produção dos equipamentos tradicionais integrados de conformação de molas. A fabricação moderna de metais conformados apresenta cada vez mais especificações de produtos diversificadas e produção em lotes mistos. Muitas instalações de produção precisam processar molas ...
Ver mais
Por que a máquina EDM multifuncional atende às demandas de fábricas de produção mista de moldes e peças

14

Aug

Por que a máquina EDM multifuncional atende às demandas de fábricas de produção mista de moldes e peças

Navegando pelas complexidades dos ambientes de fabricação de alta variedade. Gerenciar uma planta industrial moderna muitas vezes parece equilibrar uma dúzia de pratos giratórios ao mesmo tempo, especialmente ao lidar com cronogramas de fabricação de alta variedade e baixo volume. Pl...
Ver mais
Quais benefícios operacionais as empresas obtêm ao atualizar equipamentos antigos de máquina de erosão por faísca EDM

03

Aug

Quais benefícios operacionais as empresas obtêm ao atualizar equipamentos antigos de máquina de erosão por faísca EDM

Identificando Restrições Legadas na Produção por Erosão por Faísca
Ver mais

Depoimentos de Clientes

Michael Reynolds, Gerente de Ferramentas, Fornecedor Aeroespacial, Reino Unido
Precisão Confiável para Ferramentas Aeroespaciais

Operamos três de seus centros de usinagem por descarga eletrostática para matrizes de pás de turbinas. A precisão de posicionamento mantém-se em +/- 0,005 mm após dois anos, e o desgaste do eletrodo reduziu 30 por cento. O suporte remoto deles resolveu um problema de pulso em menos de quatro horas. Altamente recomendado para oficinas de ferramentas aeroespaciais.

Somchai Wattanakul, Diretor de Produção, Electronics Stamping Company, Tailândia
Excelente Relação Custo-Benefício e Serviço Rápido

Nossa unidade de usinagem por descarga eletrostática a fio reduziu o retrabalho de matrizes em 35 por cento e aumentou a vida útil das matrizes em 22 por cento. A instalação e a capacitação levaram apenas quatro dias, e as peças de reposição chegaram em 72 horas. A relação custo-desempenho é excepcional para o nosso negócio de estampagem eletrônica.

Solicite um orçamento gratuito

Nosso representante entrará em contato com você em breve.
E-mail
Nome
Nome da empresa
Mensagem
0/1000
Controle Adaptativo de Pulso para Acabamento Superficial Superior

Controle Adaptativo de Pulso para Acabamento Superficial Superior

Nossa usinagem por descarga eletrostática utiliza controle adaptativo de pulsos que ajusta continuamente a energia de descarga com base nas condições do entreferro. Em oficinas de moldes e matrizes, isso significa camadas de ressolidificação inferiores a 2 µm e acabamento superficial de até Ra 0,1 µm, sem necessidade de polimento manual demorado. O sistema monitora tensão e corrente 1.000 vezes por segundo, reduzindo o desgaste do eletrodo para menos de 0,1 por cento e evitando arcos em nervuras profundas. Um fabricante alemão de moldes reduziu o tempo de acabamento em 42 por cento em um molde de conector de 64 cavidades. Para clientes aeroespaciais e médicos, essa precisão protege ligas sensíveis ao calor e atende rigorosos padrões de integridade superficial. Os operadores podem armazenar 500 receitas de processo, tornando a produção repetitiva rápida e consistente. Seja usinando matrizes de carboneto ou furos microscópicos, o controle adaptativo de pulsos mantém sua usinagem por descarga eletrostática estável, produtiva e economicamente eficiente.
Estrutura Rígida da Máquina para Precisão de Longo Prazo

Estrutura Rígida da Máquina para Precisão de Longo Prazo

Cada unidade de usinagem por descarga eletrostática da Taizhou Chuang Yuan começa com uma base de ferro fundido de alta qualidade, envelhecida naturalmente por 12 meses e retificada com precisão até uma retitude de 0,005 mm. Essa estrutura rígida absorve vibrações durante usinagem pesada em desbaste e mantém uma precisão de posicionamento de ±0,005 mm mesmo após 5.000 horas. Escalas lineares e controle servo em malha fechada compensam a deriva térmica dentro de ±0,5 °C, o que é crítico para moldes grandes e matrizes aeroespaciais. Um fornecedor tailandês de estampagem alcançou repetibilidade de ±0,003 mm em matrizes progressivas e reduziu retrabalho em 35 por cento. A estrutura também suporta usinagem EDM a fio de alta velocidade e perfuração de pequenos furos sem perda de rigidez. Para fábricas que operam em múltiplos turnos, essa durabilidade reduz custos de manutenção e prolonga a vida útil da máquina além de 15 anos.
WhatsApp WhatsApp E-mail E-mail Móvel Móvel TOPOTOPO