Wiodący producenci maszyn do podłużnego cięcia stali | Precyzyjne linie do podłużnego cięcia

Wszystkie kategorie

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Telefon komórkowy / WhatsApp
WeChat
LinkedIn
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Załącznik
Proszę wgrać co najmniej jeden załącznik
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Producenti maszyn do cięcia stali zapewniający precyzję, szybkość i usługę na całym świecie

Producenti maszyn do cięcia stali zapewniający precyzję, szybkość i usługę na całym świecie

Jako jeden z najbardziej niezawodnych producentów maszyn do podłużnego krojenia stali, firma Taizhou Chuang Yuan Machine Tool Co., Ltd. projektuje, wytwarza i serwisuje precyzyjne linie do podłużnego krojenia od 2003 roku z siedziby w mieście Taizhou, prowincja Jiangsu, Chiny. Nasze linie do podłużnego krojenia stali przeznaczone są dla centrów obsługi cewek, producentów rur spawanych, dostawców tłoczek samochodowych oraz producentów sprzętu AGD, które przetwarzają cewki o grubości 3–12 mm i szerokości 600–2000 mm z prędkością taśmy 30–120 m/min. Każda linia łączy w jednym zsynchronizowanym systemie hydrauliczne rozwijanie cewek, precyzyjne wyrównywanie, głowice do podłużnego krojenia o wysokiej sztywności, nawijanie odpadów oraz nawijanie z kontrolą napięcia. Biój wału nożowego mieści się w zakresie ±0,02 mm, a dopuszczalna odchyłka szerokości paska wynosi ±0,05 mm, dzięki czemu kolejne maszyny – np. formierki rolkowe i prasy – otrzymują zawsze kwadratowe paski o kontrolowanej wybojowości. Każdy zestaw przechodzi 72-godzinny test ciągłej pracy bez obciążenia i pod obciążeniem przed wysyłką, a dokładność krojenia weryfikujemy na próbkach pasków dostarczonych przez klienta.
Uzyskaj ofertę

Badanie przypadków

linia cięcia stali o szerokości 1600 mm dla niemieckiego centrum usługowego w zakresie taśm stalowych

Wiodące niemieckie centrum usługowe w zakresie taśm stalowych, specjalizujące się w zaawansowanej dystrybucji metali, napotkało istotne wyzwania operacyjne podczas przetwarzania głównych taśm stalowych ze stali niskostopowej o wysokiej wytrzymałości o grubości do 12 mm, głównie z powodu nadmiernego ugięcia taśmy oraz luźnych tolerancji krawędzi, co prowadziło do odrzuceń przez klientów. Aby rozwiązać ten wąskie gardło, nasz zespół inżynierski zaprojektował i dostarczył ciężkoobciążoną linię cięcia stali wyposażoną w wytrzymałą hydrauliczną rozwijarkę o mocy 75 kW, precyzyjny wyrówniak sześciowalczkowy o wysokiej sztywności, sześć precyzyjnie zaprojektowanych główek tnących oraz czteroramienną nawijarkę z regulowanym naprężeniem. Po rygorystycznej instalacji i uruchomieniu na miejscu przez naszych specjalistów technicznych maszyna osiągnęła wyjątkowe wskaźniki wydajności: wysokość wybojów na krawędzi została ścisłe ograniczona do poniżej 0,05 mm, ugięcie taśmy nie przekroczyło 1 mm na każde 2 metry długości, a stabilna prędkość robocza linii osiągnęła 90 m/min.

Wysokowydajna stal szybkotnąca do tnących urządzeń do cięcia dostarczona tureckiemu producentowi rur spawanych

Wiodąca turecka fabryka rur spawanych potrzebowała wstążek stalowych o wąskim przekroju, tnionych z wysoką prędkością i precyzją, do ciągłej produkcji rur kwadratowych; proces ten wymagał częstych zmian szerokości w ramach małych partii produkcyjnych. Aby spełnić specyficzne wymagania ich przepływu operacyjnego, zaprojektowaliśmy i dostarczyliśmy specjalną linię do cięcia wstążek stalowych z szybką wymianą narzędzi, wyposażoną w głowice tnące w konstrukcji kasetowej, mocny układ napędowy o mocy 60 kW oraz nawijak sterowany pętlą serwonapędową. Dzięki tej zaawansowanej konfiguracji czas postoju związany ze zmianą szerokości wstążki został skrócony z nieefektywnych 75 minut do elastycznych 28 minut, przy jednoczesnym zachowaniu ścisłej dokładności szerokości w zakresie ±0,05 mm oraz obniżeniu strat materiału z 3,1 proc. do 1,9 proc. W ciągu dziewięciu miesięcy pełnej eksploatacji komercyjnej klient odzyskał całkowitą inwestycję kapitałową w sprzęt dzięki zwiększonej wydajności produkcyjnej i drastycznemu ograniczeniu czasu postoju niezwiązanego z produkcją.

Niestandardowa linia do cięcia stali dla indyjskiego producenta części do urządzeń AGD

Ustalony indyjski producent części do urządzeń AGD potrzebował pasków ocynkowanych ze stali bez wyprasek do paneli do pralek i lodówek. Nasza linia do cięcia stali wykorzystywała podkładki napinające z powłoką polimerową, wyrównywacz sześciowalcowy oraz automatyczną obróbkę krawędzi. Współczynnik wad na powierzchni po cięciu spadł poniżej 0,4 procenta, uszkodzenia powłoki cynkowej zostały całkowicie wyeliminowane, a linia działa teraz z prędkością 120 m/min przy oszczędności energii na poziomie 20 procent w porównaniu do poprzedniego urządzenia klienta. Ten projekt umocnił naszą pozycję wśród producentów linii do cięcia stali w południowoazjatyckim łańcuchu dostaw dla przemysłu AGD.

Powiązane produkty

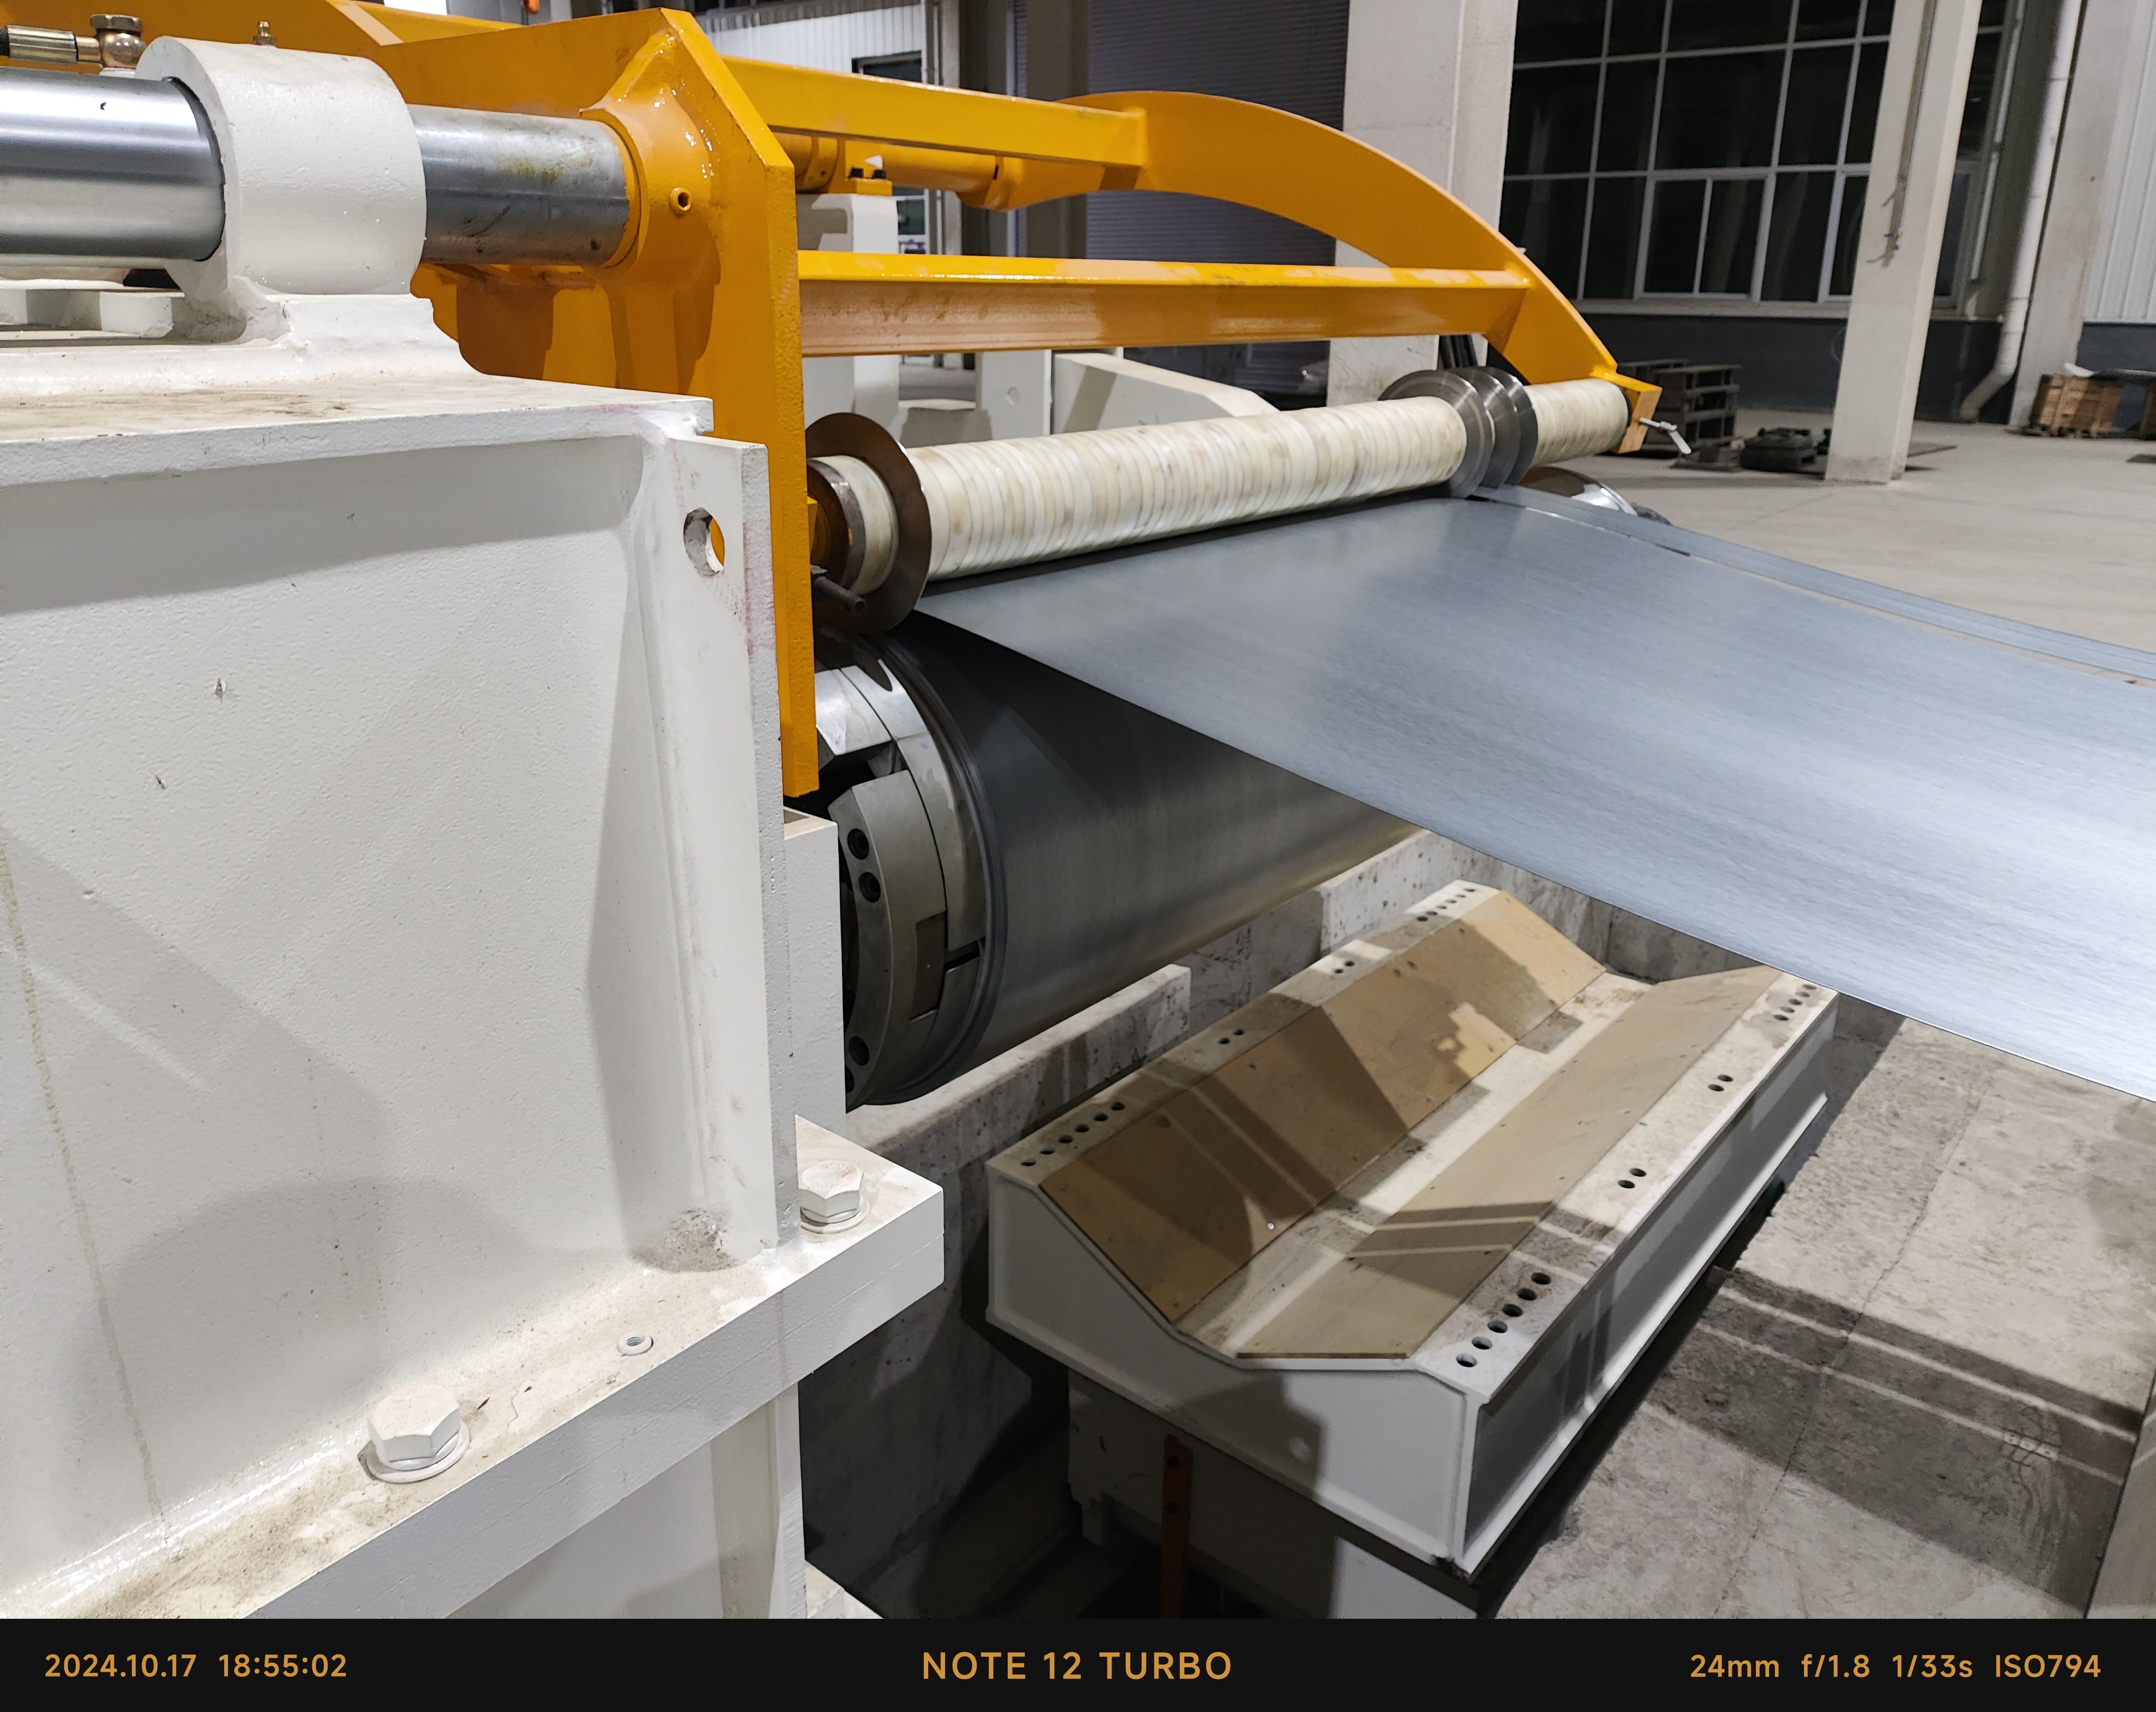
Cięcie stali zajmuje centralne miejsce w nowoczesnych łańcuchach dostaw metalu, a wydajność producentów maszyn do cięcia stali ma bezpośredni wpływ na wydajność cewek, jakość powierzchni oraz niezawodność dostaw dla każdego centrum usługowego i zakładu produkcyjnego, które zużywają paski cięte. Taizhou Chuang Yuan Machine Tool Co., Ltd. od 2003 roku koncentruje się na badaniach, rozwoju, produkcji i sprzedaży precyzyjnych obrabiarek, tworząc linie do cięcia stali przekształcające cewki główne w gotowe paski przeznaczone dla przemysłu rur spawanych, motocyklowego, AGD, budowlanego oraz sprzętu elektrycznego i elektronicznego. Nasz proces inżynieryjny rozpoczyna się od danych dotyczących cewek klienta: gatunku materiału, wytrzymałości na rozciąganie, zakresu grubości od 3 mm do 12 mm, szerokości paska od 20 mm do 1600 mm, masy cewki do 30 ton oraz wymaganej wydajności na jedną zmianę. Na podstawie tych danych nasi projektanci dobierają średnicę wału, materiał noży, konfigurację walców wyrównujących oraz strategię kontroli napięcia. Głowice cięcia są frezowane na centrach frezarsko-wiertarskich CNC, a następnie dynamicznie balansowane, dzięki czemu współosiowość wału tnącego utrzymywana jest w granicach ±0,02 mm podczas pracy z pełną prędkością. Noże do cięcia wykonane są ze stali narzędziowej Cr12MoV lub SKD11, poddane są próżniowemu hartowaniu do twardości HRC 58–62 oraz szlifowane w zestawach dopasowanych, aby zagwarantować stałą luzę tnącą oraz wysoką jakość krawędzi paska.
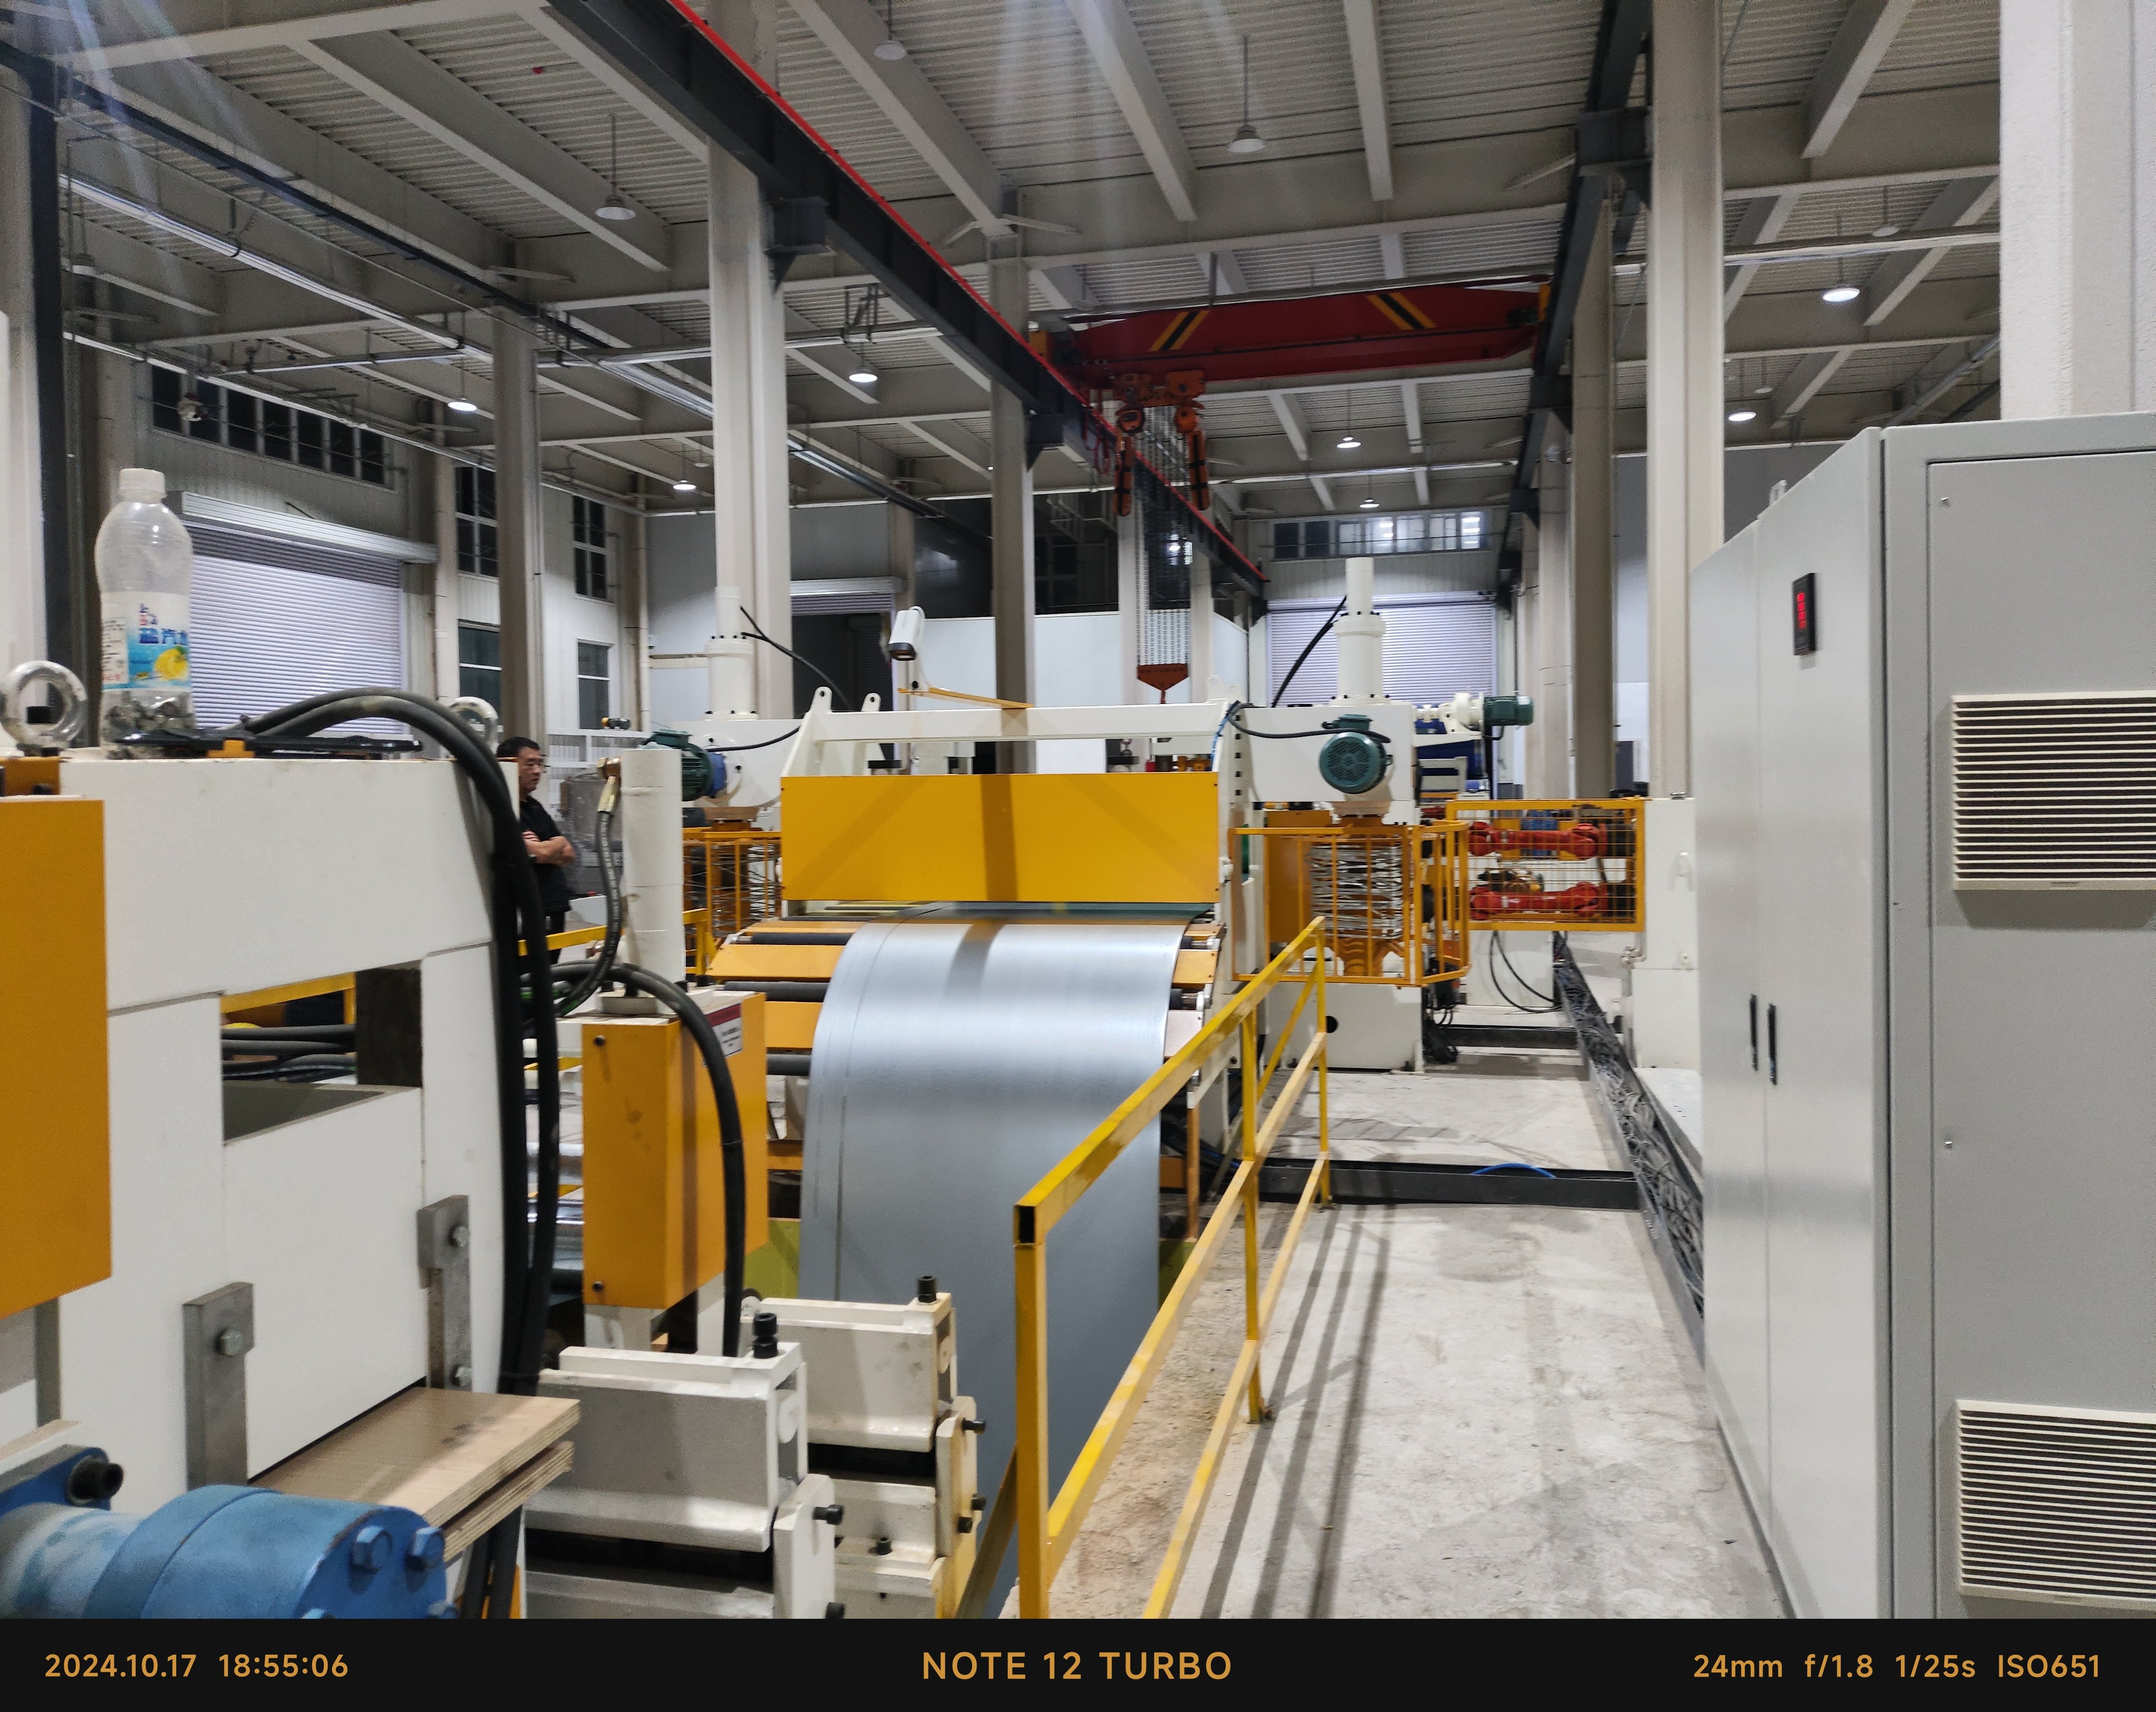
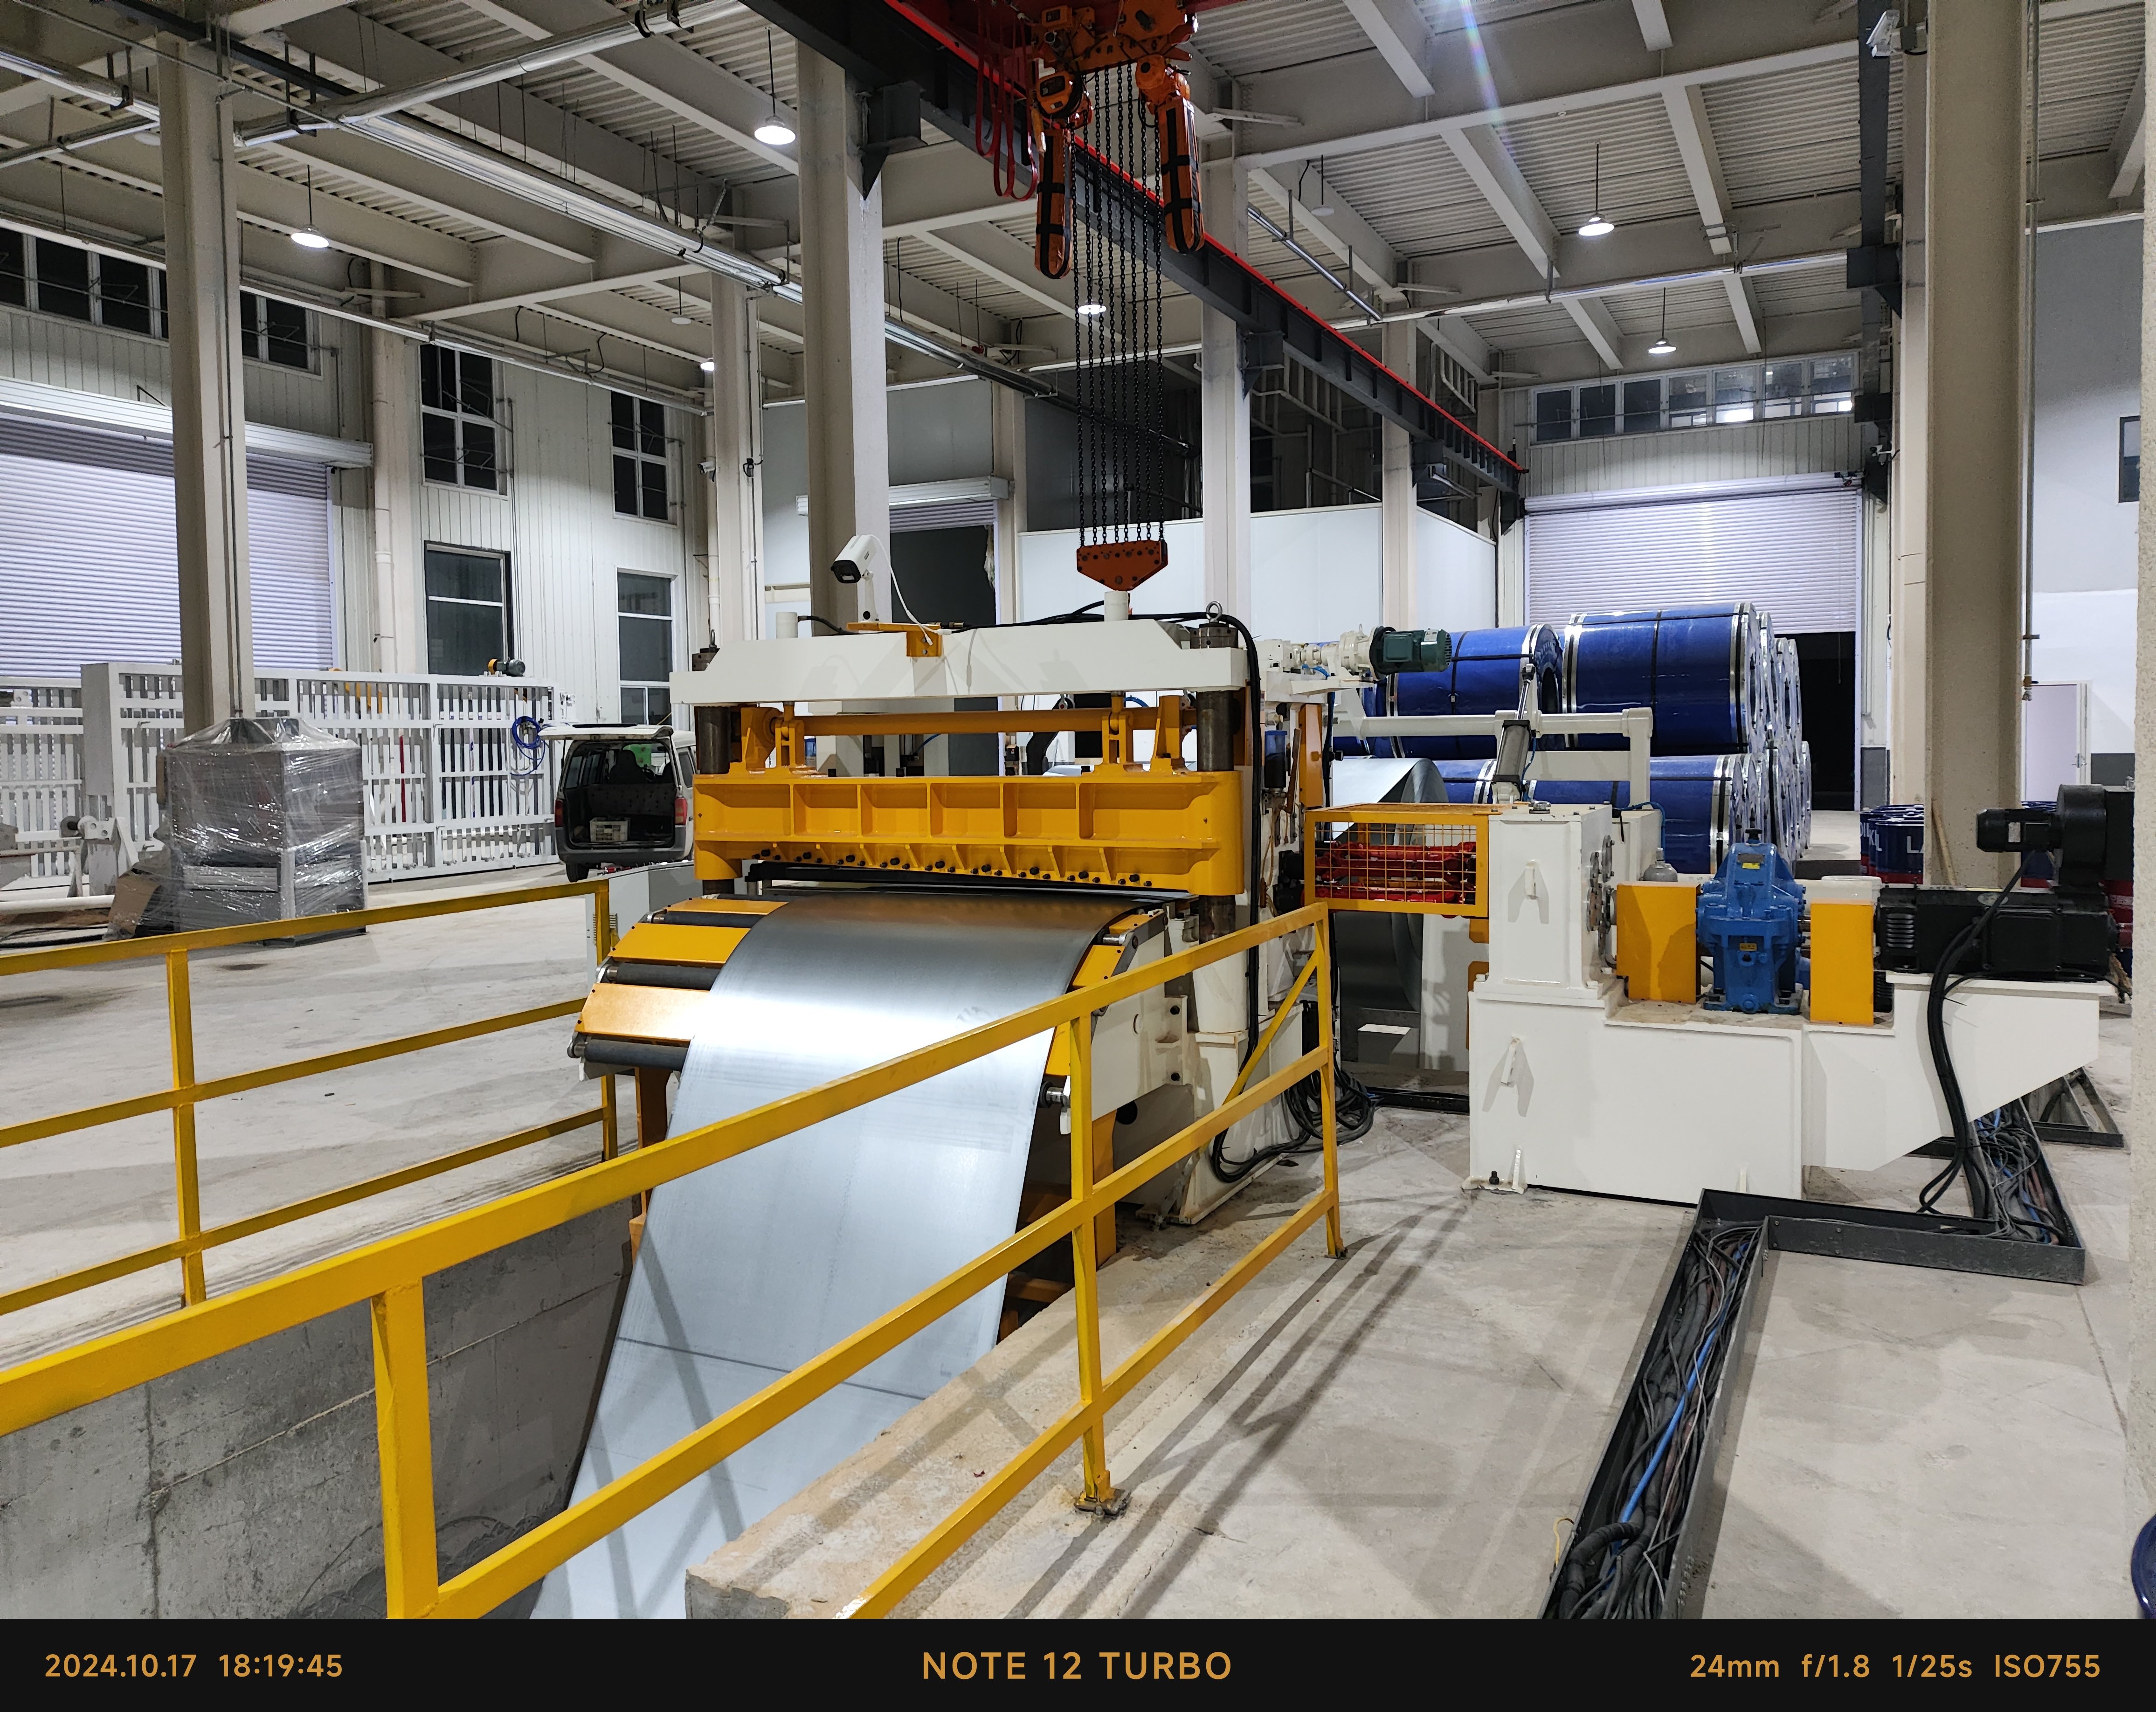
Kompletna linia cięcia stali składa się z hydraulicznego rozdrapacza z wózkiem do cewek, urządzenie do usuwania warstwy powierzchniowej (peeler), jednostki dociskowej i wyrównawczej, jamy pętli, głowicy cięcia, nawijarki odpadów, stacji napinającej oraz nawijarki z hydraulicznym systemem odsuwania cewek. Sterowanie elektryczne opiera się na sterowniku PLC i interfejsie HMI, z pamięcią receptur dla ponad 100 specyfikacji taśmy, automatycznym obliczaniem napięcia oraz diagnostyką usterek. Opcjonalne wyposażenie obejmuje głowice kartridżowe do szybkiej wymiany, urządzenia do obróbki krawędzi, jednostki smarujące oraz urządzenia do pakowania cewek. Przed dostawą każda linia przechodzi kontrolę wyważenia, próbną pracę bez obciążenia przy nominalnej prędkości oraz testy obciążeniowe z wykorzystaniem materiału dostarczonego przez klienta. Montaż i uruchomienie wykonują nasze inżynierki lub wspierane są przez procedury prowadzone wideo w ponad 20 krajach eksportowych. W typowej wysokoprędkościowej linii o szerokości 1600 mm zużycie energii mieści się w zakresie od 15 do 45 kW, załadunek cewki trwa mniej niż 3 minuty, a dokładność cięcia wynosi ±0,05 mm. Te parametry przekładają się na wyższe wykorzystanie materiału, rzadszą wymianę ostrzy oraz niższe koszty pracy w centrach obsługi cewek, hutach rur oraz zakładach tłocznictwa OEM. Produkujemy również maszyny EDM, centra frezarskie, maszyny do produkcji rur, linie cięcia na długość, tokarki oraz maszyny do obróbki głębokich otworów, co pozwala nam wspierać szersze projekty metalurgiczne, zachowując przy tym skupienie na technologii cięcia stali. Wybór odpowiednich producentów maszyn do cięcia stali oznacza partnerstwo z zespołem zrozumieniem metalurgii cewek, dynamiki linii oraz oczekiwań dotyczących obsługi na całym świecie. Nasze maszyny pracują w Europie, Azji Południowo-Wschodniej, na Bliskim Wschodzie, w Afryce oraz Ameryce Południowej i są wspierane zestawami części zamiennych, wielojęzycznymi instrukcjami obsługi oraz zdalną diagnostyką w ciągu 24–48 godzin. Dane z terenu pokazują, że dobrze konserwowane linie cięcia pochodzące z naszej fabryki osiągają dostępność powyżej 95 procent, a żywotność ostrzy przekracza 8000 ton przetwarzanej taśmy. Szkolenia na miejscu obejmują montaż ostrzy, ustawianie luzów, dostrajanie napięcia oraz konserwację zapobiegawczą, pomagając klientom budować kompetencje wewnętrzne zamiast polegać na zewnętrznych zespołach serwisowych. Ważna jest także zrównoważoność: zoptymalizowane doboru silników, opcja hamowania regeneracyjnego oraz wydajne układy hydrauliczne redukują zużycie energii na tonę, podczas gdy precyzyjne cięcie minimalizuje odpady. Łącząc dyscyplinę inżynierską, zweryfikowane testy oraz doświadczenie z globalnych projektów, Chuang Yuan pomaga klientom przekształcić przetwarzanie cewek w niezawodną i opłacalną operację.

Najczęściej zadawane pytania

Na co powinni zwracać uwagę kupujący przy porównywaniu producentów linii do cięcia stali?

Zakupujący powinien zweryfikować cztery punkty: zdolności frezarskie, standardy testów, referencje projektowe oraz szybkość reakcji serwisu. Należy zażądać danych dotyczących współosiowości wałka nożowego – powinna ona mieścić się w zakresie ±0,02 mm, dokładność cięcia wynosić ±0,05 mm, a rekord testu obciążeniowego – 72 godziny. Należy potwierdzić, że producent wykonuje głowice cięcia na frezarkach i tokarkach CNC oraz hartuje ostrza do twardości HRC 58–62. Należy zażądać co najmniej trzech międzynarodowych referencji obejmujących podobny zakres szerokości taśmy, a także sprawdzić, czy obsługa zdalna jest dostępna w ciągu 24–48 godzin. Fabryka produkująca również powiązane maszyny, takie jak wyrównywacze lub linie cięcia na długość, zazwyczaj lepiej kontroluje łańcuch jakości i może bezproblemowo zintegrować linię cięcia z istniejącym wyposażeniem do obsługi taśmy.
Dopasuj linię do najgrubszej i najszerszej z Twoich cewek, a nie do średniej. Jeśli przetwarzasz cewki o grubości od 3 do 12 mm i szerokości do 1600 mm, wybierz linię o nominalnej szerokości 1600 mm oraz zapasie momentu obrotowego wynoszącym co najmniej 20 procent. Prędkość linii powinna odpowiadać docelowej dziennej produkcji w tonach; przy pracy z prędkością 90 m/min i cewką o masie 30 ton zaplanuj 8–12 cewek na zmianę. Rozważ głowice z wymiennymi kasetami, jeśli zmieniasz szerokość paska więcej niż trzy razy na zmianę, oraz nawijaki z regulacją napięcia za pomocą serwonapędu w przypadku cienkich, wysokowytrzymałych pasków. Zawsze podaj producentowi gatunek materiału, wytrzymałość na rozciąganie oraz zakres szerokości paska, aby mógł prawidłowo dobrać wały, noże i silniki.
Dokładność cięcia i trwałość noży zależą od luzu między nożami, sztywności wału, jakości wyrównywania oraz kontroli napięcia. Poprawny luz wynosi zwykle 8–12 % grubości paska stalowego; zbyt mały luz powoduje zużycie noży i powstawanie wybojów, natomiast zbyt duży – wyginanie krawędzi. Biój wału nie powinien przekraczać 0,02 mm, a twardość noży powinna mieścić się w zakresie HRC 58–62. Prawidłowe wyrównywanie usuwa ugięcie z cewki oraz naprężenia wewnętrzne, ograniczając krzywiznę do mniej niż 1 mm na 2 m. Stałe napięcie nawijaka zapobiega dryfowaniu paska i uszkodzeniom krawędzi. Przy prawidłowej konfiguracji oraz konserwacji zapobiegawczej trwałość noży może przekroczyć 8 000 ton przetworzonej stali, a dokładność szerokości cięcia pozostaje w granicach ±0,05 mm.
Tak, ale linia musi być odpowiednio skonfigurowana. Dla stali o wysokiej wytrzymałości i niskiej zawartości stopów o grubości do 12 mm należy wybrać silniejsze silniki, walcarkę sześciowalcową oraz większe wały nożowe. Dla cewek ocynkowanych lub malowanych należy stosować podkładki napinające z polimerowym powłoką oraz rolki prowadzące ochronne, aby uniknąć zadrapań powierzchni i uszkodzenia powłoki. Jednostki do przycinania krawędzi oraz smarowania mogą dodatkowo chronić przycięte krawędzie. W indyjskim projekcie sprzętu AGD odpowiednio wyposażona linia utrzymała wskaźnik wad powierzchniowych poniżej 0,4 procenta dla taśmy ocynkowanej. Zawsze należy podawać typ powłoki oraz wymagania dotyczące powierzchni podczas dyskusji technicznej, aby prawidłowo dobrać luz noży, materiał podkładek oraz prędkość linii.

Powiązane artykuły

Jak wybrać centrum obróbcze?

12

Dec

Jak wybrać centrum obróbcze?

Zobacz więcej
Dlaczego wielofunkcyjna maszyna EDM spełnia wymagania zakładów produkujących mieszane formy i części

14

Aug

Dlaczego wielofunkcyjna maszyna EDM spełnia wymagania zakładów produkujących mieszane formy i części

Radzenie sobie ze złożonościami środowisk produkcyjnych o wysokiej różnorodności produktów. Kierowanie nowoczesnym przemysłowym zakładem produkcyjnym często przypomina jednoczesne obracanie kilkunastoma talerzami, zwłaszcza w przypadku harmonogramów produkcji o wysokiej różnorodności i niskiej objętości. Pl...
Zobacz więcej
Jak zmniejszyć zużycie wiertła podczas ciągłych zadań obróbki głębokich otworów na maszynach

03

Aug

Jak zmniejszyć zużycie wiertła podczas ciągłych zadań obróbki głębokich otworów na maszynach

Zrozumienie mechaniki termicznego naprężenia w głębokich otworach. Wykonywanie ciągłego wiercenia i obróbki na dużą głębokość w liniach produkcyjnych przemysłowych stwarza poważne wyzwania termiczne i mechaniczne, które regularnie sprawdzają granice narzędzi tnących. W...
Zobacz więcej
Jakie międzynarodowe standardy jakości eksportowej wymagają klienci zagraniczni w odniesieniu do maszyn do cięcia drutu

03

Aug

Jakie międzynarodowe standardy jakości eksportowej wymagają klienci zagraniczni w odniesieniu do maszyn do cięcia drutu

Zrozumienie zasad eksportu międzynarodowego w zakresie precyzyjnego obróbki skrawaniem: Poruszanie się po złożonym krajobrazie globalnej handlowej działalności przemysłowej wymaga dogłębnego zrozumienia surowych technicznych punktów odniesienia, które zagraniczni nabywcy nakładają na zaawansowane urządzenia do obróbki metali...
Zobacz więcej

Opinie klientów

Martin Keller
Niezawodna linia do krojenia stali o doskonałej dokładności

Eksploatujemy linię cięcia stali o szerokości 1600 mm firmy Chuang Yuan do cienkich blach stalowych o wytrzymałości wysokiej, o grubości do 12 mm. Po uruchomieniu wysokość wyboju pozostawała poniżej 0,05 mm, a prędkość linii osiągnęła 90 m/min. Produkcja wzrosła o około 22 procent, a częstotliwość wymiany ostrzy zmniejszyła się z dwóch razy na zmianę do jednej razy w tygodniu. Inżynierowie firmy odpowiedzieli na nasze pytania w ciągu 24 godzin i wspierali nas podczas krytycznego etapu zwiększenia produkcji. Dla centrum usługowego blach jak nasze taka niezawodność jest ważniejsza niż niska cena zakupu.

Emre Yilmaz
Szybka zmiana konfiguracji i silna obsługa techniczna

Zamówiliśmy linię do cięcia stali z szybką wymianą noży do produkcji rur kwadratowych. Czas zmiany szerokości spadł z 75 do 28 minut, odpad spadł z 3,1 procenta do 1,9 procenta, a dokładność została zachowana w zakresie ±0,05 mm. Fabryka dostarczyła jasne instrukcje obsługi, zestawy zapasowych noży oraz zdalną pomoc wideo w ciągu 48 godzin podczas korekty ustawień napięcia. Naszych operatorów przeszkolono w trzech dniach, a obecnie obsługują linię z pełnym zaufaniem. Zaleciliśmy już tego producenta dwóm fabrykom partnerskim.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Wewnętrzne frezowanie CNC oraz ścisła kontrola jakości każdej linii do cięcia stali

Wewnętrzne frezowanie CNC oraz ścisła kontrola jakości każdej linii do cięcia stali

Bezkompromisowa integralność konstrukcyjna i absolutna precyzja wymiarowa zaczynają się bezpośrednio w naszych zakładach produkcyjnych dzięki rygorystycznemu, wewnętrznemu frezowaniu CNC wszystkich kluczowych komponentów linii cięcia taśm stalowych, w tym główek cięcia, wałów napędowych, walców wyrównawczych oraz ciężkich obudów maszyn. Ta strategia pionowo zintegrowanej produkcji pozwala naszemu zespołowi inżynierów na pełną kontrolę tolerancji współśrodkowości, równoległości geometrycznej oraz standardów wykończenia powierzchni, całkowicie eliminując zmienne ryzyka jakości związane z komponentami zakupowanymi od zewnętrznych dostawców. Ciężkie wały nożowe poddawane są precyzyjnemu szlifowaniu i dynamicznemu wyważaniu, aby zapewnić, że ugięcie obrotowe pozostaje ściśle w granicach 0,02 mm podczas pracy w pełnej prędkości, podczas gdy wysokiej jakości noże cięcia ze stopów specjalnych poddawane są próżniowemu hartowaniu do twardości HRC 58–62 oraz szlifowaniu w zestawach dopasowanych, co gwarantuje optymalny luz tnący.
Dostosowane rozwiązania do cięcia oparte na rzeczywistych danych dotyczących cewek oraz potrzebach aplikacyjnych

Dostosowane rozwiązania do cięcia oparte na rzeczywistych danych dotyczących cewek oraz potrzebach aplikacyjnych

Uznając, że nowoczesne zakłady przetwarzające taśmy stalowe funkcjonują w warunkach unikalnych ograniczeń materiałowych oraz określonych celów produkcyjnych, zdecydowanie odrzucamy uniwersalne maszyny katalogowe, wybierając zamiast tego indywidualne projektowanie każdej linii cięcia taśm stalowych na podstawie dokładnych, specyficznych dla klienta danych dotyczących taśm oraz jego procesów operacyjnych. Przed przygotowaniem ostatecznej propozycji technicznej doświadczeni inżynierowie mechaniczni dokładnie analizują kluczowe parametry, takie jak gatunki stopów metali, granice wytrzymałości na rozciąganie, zakresy grubości materiału, profile szerokości pasków, maksymalne wagi cewek, dzienne cele produkcji w poszczególnych zmianach oraz dostępne wymiary powierzchni montażowej w hali fabrycznej. Na podstawie tych zweryfikowanych danych dokonujemy precyzyjnego obliczenia optymalnych mocy silników napędowych – od 15 do 45 kW i więcej, dobieramy odpowiednie średnice wałów, konfigurujemy zespoły wielowalcowe do wyrównywania oraz projektujemy spersonalizowane strategie kontroli napięcia. Opcjonalne modułowe komponenty – np. głowice cięcia z szybką wymianą wkładów, jednostki precyzyjnego skrawania krawędzi, zautomatyzowane zespoły smarowania.
WhatsApp WhatsApp E-mail E-mail Telefon komórkowy Telefon komórkowy NAJLEPSZENAJLEPSZE