Maszyna do głębokiego wiercenia bronią | stosunek 100:1, dokładność 0,01 mm

Wszystkie kategorie

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Telefon komórkowy / WhatsApp
WeChat
LinkedIn
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Załącznik
Proszę wgrać co najmniej jeden załącznik
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Rozwiązania maszyn do precyzyjnego wiercenia głębokich otworów z bronią od sprawdzonego chińskiego producenta

Rozwiązania maszyn do precyzyjnego wiercenia głębokich otworów z bronią od sprawdzonego chińskiego producenta

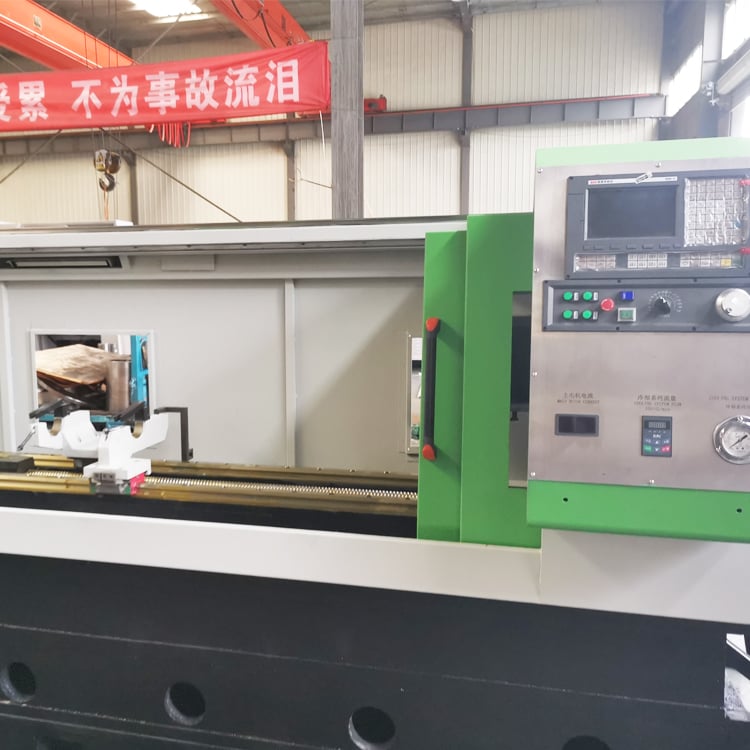
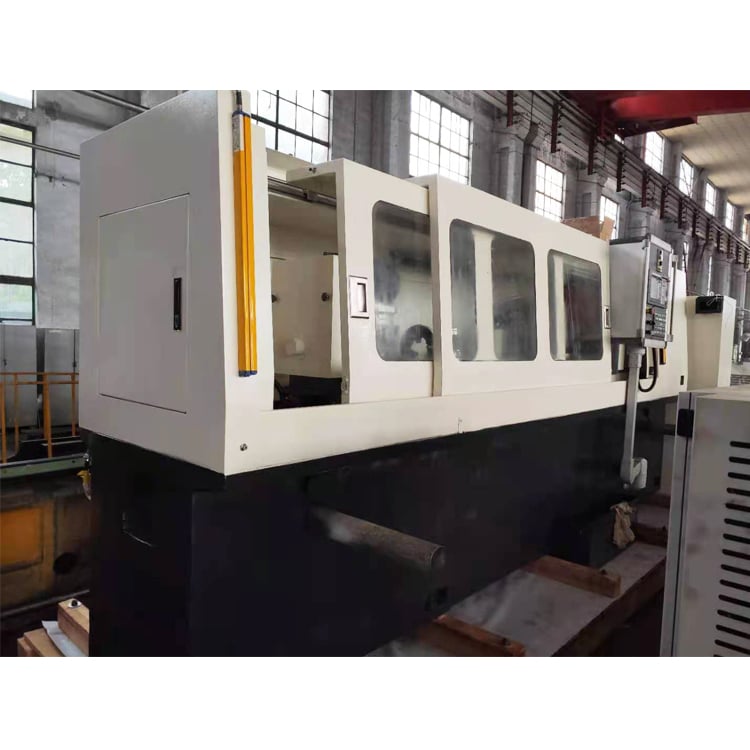
Firma Taizhou Chuang Yuan Machine Tool Co., Ltd. produkuje maszyny do głębokiego wiercenia broniowego od 2003 roku w mieście Taizhou, prowincja Jiangsu, Chiny. Nasze maszyny do głębokiego wiercenia broniowego zapewniają średnice otworów od 2 mm do 40 mm, stosunek głębokości do średnicy otworu do 100:1, chropowatość powierzchni Ra 0,4–1,6 µm oraz dokładność pozycjonowania 0,01 mm na każde 300 mm. Prędkość obrotowa wrzeciona osiąga 6000 obr./min, a ciśnienie chłodziwa dochodzi do 100 bar, dzięki czemu głębokie otwory są wiercone jednym przejściem bez konieczności wiercenia przerywanego. W produkcji cylindrów hydraulicznych klienci wiercą otwory o głębokości 800 mm w prętach ze stali 45 w czasie 18 minut na detal, skracając cykl cięcia o 35%. W budowie form niemiecka warsztatowa narzędziowa wykorzystuje naszą maszynę do głębokiego wiercenia broniowego do wykonania kanałów chłodzących o głębokości 600 mm w stali 1.2344 z współosiowością nie przekraczającą 0,02 mm, eliminując dodatkowe rozwiercanie. W produkcji implantów medycznych szwajcarski klient wierci otwory o średnicy 3 mm przez pręty tytanowe o długości 120 mm bez odchylenia, zachowując tolerancję w zakresie ±0,015 mm.
Uzyskaj ofertę

Badanie przypadków

35% skrócenie czasu cyklu dla producenta cylindrów hydraulicznych w Indiach

Producent cylindrów hydraulicznych w Pune w Indiach wykonywał otwory o głębokości 800 mm w prętach ze stali 45 za pomocą tradycyjnych wierteł śrubowych, zużywając na każdy detal 27 minut; występowały częste awarie narzędzi oraz 2% odpadów. Po zainstalowaniu naszej maszyny do głębokiego wiercenia typu gun drill wyposażonej w system chłodzenia o ciśnieniu 100 bar i wrzeciono o prędkości obrotowej 2800 obr/min czas cyklu zmniejszył się do 18 minut na detal, udział odpadów spadł do 0,3%, a prostoliniowość otworów utrzymała się na poziomie nie przekraczającym 0,1 mm na długości 800 mm. Firma eksportuje teraz cylindry hydrauliczne do Europy i zwiększyła miesięczną produkcję o 2400 sztuk.

współosiowość 0,02 mm dla niemieckiego producenta podstaw form

Niemiecki producent form potrzebował kanałów chłodzących o głębokości 600 mm w blokach ze stali 1.2344 z koncentrycznością nie przekraczającą 0,02 mm. Tradycyjne wiercenie powodowało odchylenie osi otworu i wymagało późniejszego rozwiercania. Nasza maszyna do głębokiego wiercenia typu gun drilling, wyposażona w głowicę BTA i serwonapęd, zapewniła koncentryczność na poziomie maksymalnie 0,018 mm oraz chropowatość powierzchni Ra 0,6 µm w jednym przejściu. Klient zmniejszył liczbę operacji wtórnych o 80 %, skrócił czas realizacji zamówienia z 12 do 5 dni oraz obecnie obsługuje tę samą maszynę w dwóch zmianach dziennie.

Otwory w tytanie o średnicy 3 mm bez ugięcia dla szwajcarskiego producenta implantów medycznych

Szwajcarski producent implantów medycznych potrzebował otworów o średnicy 3 mm w prętach tytanowych o długości 120 mm z tolerancją nie przekraczającą 0,015 mm. Nasza maszyna do głębokiego wiercenia typu gun drilling z wysokociśnieniowym chłodziwem i wiertłem karbidowym typu gun drill osiągnęła tolerancję 0,012 mm oraz chropowatość powierzchni 0,4 µm, bez widocznych odchyleń osi otworu. Wskaźnik wydajności produkcyjnej wzrósł do 99,6 %, trwałość narzędzia osiągnęła 120 otworów na jedno szlifowanie, a klient wykorzystuje teraz naszą maszynę do produkcji trzech rodzajów implantów i eksportuje je do 14 krajów.

Powiązane produkty

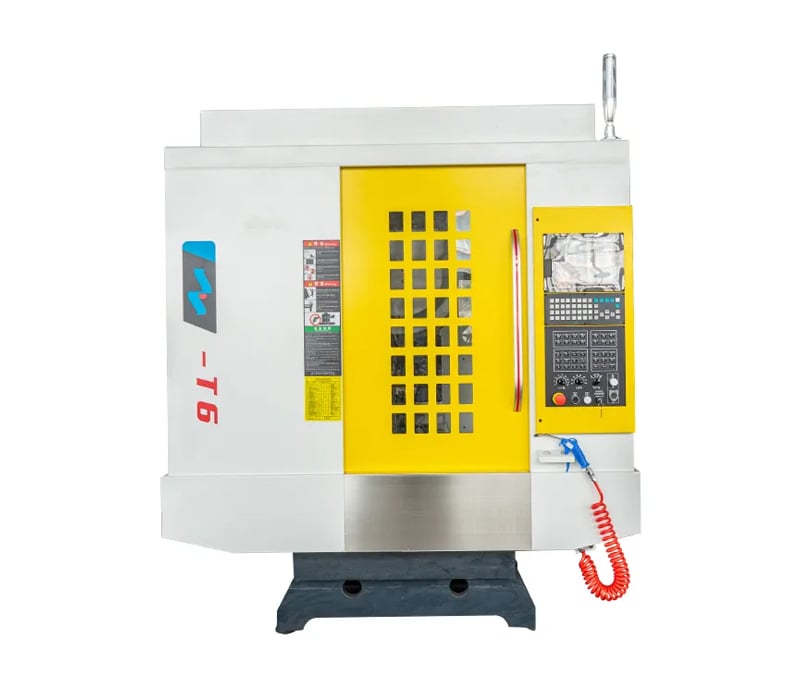
Maszyna do głębokiego wiercenia typu gun drilling to specjalistyczne narzędzie obróbkowe zaprojektowane do wykonywania dokładnych otworów głębokich o wysokim stosunku długości do średnicy w jednym przejściu. W firmie Taizhou Chuang Yuan Machine Tool Co., Ltd., założonej w 2003 roku w prowincji Jiangsu w Chinach, łączymy badania i rozwój, produkcję oraz sprzedaż, aby dostarczać niezawodne precyzyjne maszyny narzędziowe do ponad 20 krajów. Nasza maszyna do głębokiego wiercenia typu gun drilling oparta jest na sztywnym łóżku z żeliwa odlewniczego, hartowanych i szlifowanych prowadnicach typu box way oraz precyzyjnym wrzeciele osiągającym prędkość obrotową do 6000 obr./min. System chłodzenia dostarcza ciśnienie do 100 barów, co umożliwia skuteczne usuwanie wiórów oraz kontrolę rozszerzalności cieplnej podczas długotrwałych cykli. Maszyna obsługuje średnice otworów od 2 mm do 40 mm oraz stosunki głębokości do średnicy do 100:1, z dokładnością pozycjonowania wynoszącą 0,01 mm na każde 300 mm i okrągłością w granicach 0,02 mm. Proces produkcji rozpoczyna się od rygorystycznej kontroli surowców, po której następuje obróbka CNC łóżka i głowicy, ręczne szlifowanie prowadnic oraz test dynamicznego wyważenia wrzecioła. Każda jednostka podlega następnie 72-godzinnemu ciągłemu testowi eksploatacyjnemu, w trakcie którego sprawdzane są prostoliniowość otworów, jakość powierzchni oraz stabilność ciśnienia chłodziwa. System CNC firmy Siemens 828D kontroluje prędkość posuwu, prędkość obrotową wrzecioła oraz przepływ chłodziwa oraz przechowuje do 500 programów, umożliwiając szybką zmianę konfiguracji. Automatyczny system usuwania wiórów ogranicza interwencje ręczne i utrzymuje czystość strefy roboczej. W rzeczywistych zastosowaniach producent indyjskich cylindrów hydraulicznych wierci otwory głębokości 800 mm w prętach ze stali 45 w czasie 18 minut na detal, niemiecki producent form zachowuje współosiowość na poziomie 0,018 mm w stali 1.2344, a szwajcarski producent urządzeń medycznych wierci otwory o średnicy 3 mm przez pręty tytanowe o długości 120 mm z tolerancją ±0,012 mm. Te rezultaty są efektem naszego skupienia się na inżynierii praktycznej: hartowanych prowadnicach, precyzyjnie szlifowanych śrubach kulowych oraz jednostce chłodzenia wysokociśnieniowego, które razem obniżają koszt narzędzia przypadający na jeden otwór nawet o 28% i zwiększają wydajność o 35%. Nasza fabryka obejmuje pełny cykl produkcyjny – od odlewania i obróbki CNC po montaż i testy – dzięki czemu kontrolujemy jakość na każdym etapie. Dostarczamy certyfikat CE, gwarancję 24-miesięczną, instalację na miejscu oraz zdalne szkolenia operatorów. Niezależnie od tego, czy działasz w branży produkcji form, sprzętu hydraulicznego, lotnictwa i kosmonautyki, urządzeń medycznych czy przemysłu obronnego, nasza maszyna do głębokiego wiercenia typu gun drilling oferuje niezawodne, wydajne i opłacalne rozwiązanie dla wyzwań związanych z głębokimi otworami. Nadal inwestujemy w badania i rozwój oraz aktywnie słuchamy opinii klientów z Europy, Azji, Ameryki Południowej i Bliskiego Wschodu, doskonaląc nasze maszyny tak, aby odpowiadały różnorodnym środowiskom produkcyjnym oraz wspierać partnerów w rozwoju ich lokalnych rynków z pełnym zaufaniem.

Najczęściej zadawane pytania

Z jakich materiałów można przetwarzać części za pomocą Waszej maszyny do głębokiego wiercenia typu gun drilling?

Nasza maszyna do głębokiego wiercenia typu gun drilling przetwarza stal węglową, stal stopową, stal nierdzewną, żeliwo, aluminium, miedź, tytan oraz Inconel. Na przykład wierci otwory o średnicy 3 mm przez pręty tytanowe o długości 120 mm oraz otwory o długości 800 mm w prętach ze stali 45. Maksymalna twardość materiału wynosi HRC 42. Dla twardszych materiałów zalecamy wiertła typu gun drilling z powłoką karbidową oraz dostosowanie prędkości posuwu. Nasi inżynierowie dostarczają parametrów skrawania na podstawie rodzaju materiału i średnicy otworu.
Maszyna obsługuje otwory o średnicy od 2 mm do 40 mm oraz stosunek głębokości do średnicy aż do 100:1. Dla otworu o średnicy 10 mm możliwe jest wiercenie jednym przejściem na głębokość do 1000 mm. Ciśnienie chłodziwa do 100 bar zapewnia skuteczne usuwanie wióra oraz prostoliniowość otworu. Jeśli wymagana proporcja przekracza 100:1, możemy zoptymalizować maszynę poprzez zastosowanie większego systemu chłodzenia oraz specjalnych wkładek prowadzących.
Wykorzystujemy sztywną, odlewaną z żeliwa podstawę, hartowane prowadnice typu „box ways” oraz precyzyjnie szlifowane śruby kulowe w celu minimalizacji drgań. System chłodzenia pod wysokim ciśnieniem szybko usuwa wióry, a sterownik CNC firmy Siemens utrzymuje prędkości posuwu z dokładnością do 0,01 mm. Typowo prostoliniowość mieści się w zakresie 0,1 mm na długości 800 mm, okrągłość w zakresie 0,02 mm, a chropowatość powierzchni w przedziale Ra 0,4–1,6 µm. Każda maszyna przechodzi 72-godzinny test ciągłej pracy przed wysyłką.
Standardowe modele są wysyłane w ciągu 30–45 dni po wpłacie zaliczki; modele niestandardowe wymagają 60–75 dni. Udzielamy 24-miesięcznej gwarancji, oferujemy montaż na miejscu oraz szkolenia online. Części zamienne są dostępne przez co najmniej 10 lat. Dodatkowo zapewniamy diagnostykę zdalną poprzez system CNC, dzięki czemu większość problemów można rozwiązać bez konieczności wizyty serwisowej, skracając czas przestoju dla klientów w ponad 20 krajach.
Tak. Dostosowujemy długość skoku, prędkość wrzeciona, ciśnienie chłodziwa, system sterowania oraz uchwyty. Na przykład zbudowaliśmy maszynę dla niemieckiego producenta form z długością skoku 600 mm i wymaganą współosiowością 0,018 mm. Możemy dodać automatyczne załadunek, transportery wiórów oraz monitorowanie narzędzi. Nasi inżynierowie analizują Państwa rysunki i próbki, a następnie proponują konfigurację dostosowaną do budżetu i celów produkcyjnych.

Powiązane artykuły

Jak wybrać centrum obróbcze?

12

Dec

Jak wybrać centrum obróbcze?

Zobacz więcej
Co po sprzedaży usług powinien zapewnić niezawodny dostawcy maszyn wiertniczych EDM

14

Jul

Co po sprzedaży usług powinien zapewnić niezawodny dostawcy maszyn wiertniczych EDM

Ewolucja elastycznej produkcji dzięki modularnej architekturze. Współczesne przemysłowe krajobrazy wymagają wysokiego stopnia adaptowalności, przy czym zdolność szybkiej zmiany konfiguracji produkcyjnych określa rytm operacyjny danego zakładu...
Zobacz więcej
Jak zmniejszyć zużycie wiertła podczas ciągłych zadań obróbki głębokich otworów na maszynach

03

Aug

Jak zmniejszyć zużycie wiertła podczas ciągłych zadań obróbki głębokich otworów na maszynach

Zrozumienie mechaniki termicznego naprężenia w głębokich otworach. Wykonywanie ciągłego wiercenia i obróbki na dużą głębokość w liniach produkcyjnych przemysłowych stwarza poważne wyzwania termiczne i mechaniczne, które regularnie sprawdzają granice narzędzi tnących. W...
Zobacz więcej
Jakie międzynarodowe standardy jakości eksportowej wymagają klienci zagraniczni w odniesieniu do maszyn do cięcia drutu

03

Aug

Jakie międzynarodowe standardy jakości eksportowej wymagają klienci zagraniczni w odniesieniu do maszyn do cięcia drutu

Zrozumienie zasad eksportu międzynarodowego w zakresie precyzyjnego obróbki skrawaniem: Poruszanie się po złożonym krajobrazie globalnej handlowej działalności przemysłowej wymaga dogłębnego zrozumienia surowych technicznych punktów odniesienia, które zagraniczni nabywcy nakładają na zaawansowane urządzenia do obróbki metali...
Zobacz więcej

Opinie klientów

Rajesh Mehta, kierownik produkcji, Pune, Indie
Doskonała precyzja i czas gotowości w codziennej produkcji

Zakupiliśmy głęboko-wiertarkę typu gun drilling do naszej linii wytwarzania cylindrów hydraulicznych. Po sześciu miesiącach czas cyklu zmniejszył się z 27 do 18 minut na detal, a odpad spadł poniżej 0,5%. System chłodziwa o ciśnieniu 100 bar radzi sobie z otworami o głębokości 800 mm w stali 45 bez łamania wiertła. Montaż i szkolenie przebiegły sprawnie, a maszyna pracuje codziennie w dwóch zmianach bez większych problemów. Stała się najbardziej niezawodną maszyną w naszym zakładzie.

Thomas Keller, Dyrektor Operacyjny, Zurych, Szwajcaria
Niezawodna wydajność w produkcji form i elementów medycznych

Nasza szwajcarska produkcja implantów medycznych wymaga wiercenia otworów o średnicy 3 mm w prętach tytanowych o długości 120 mm. Ta maszyna do głębokiego wiercenia typu gun drill zapewnia stałą dokładność ±0,012 mm oraz chropowatość powierzchni 0,4 µm. Wykorzystujemy ją również do obróbki podstaw form i osiągamy współosiowość na poziomie 0,02 mm. Sterowanie firmy Siemens przechowuje 500 programów, dzięki czemu zmiana ustawień przebiega szybko. Po jednym roku koszt narzędzi na jeden otwór spadł o 28%, a wydajność wzrosła o 35%. Doskonała obsługa techniczna ze strony producenta.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
System chłodzenia pod wysokim ciśnieniem do głębokich otworów o stosunku długości do średnicy do 100:1

System chłodzenia pod wysokim ciśnieniem do głębokich otworów o stosunku długości do średnicy do 100:1

Nasza maszyna do wiercenia głębokich otworów z wykorzystaniem techniki wiertła strzelającego wyposażona jest w system chłodzenia dostarczający ciśnienie do 100 bar, co jest kluczowe przy wierceniu głębokich otworów. Wysokie ciśnienie usuwa wióry z otworu, chłodzi krawędź tnącą oraz zapobiega ich gromadzeniu się, co mogłoby prowadzić do pęknięcia wiertła i pogorszenia jakości powierzchni. Dzięki temu możliwe jest wiercenie jednoprzejściowe przy stosunkach głębokości do średnicy dochodzących do 100:1 – czyli otwór o średnicy 10 mm może mieć głębokość 1000 mm bez konieczności stosowania cyklu wiercenia przerywanego (peck drilling). W produkcji cylindrów hydraulicznych system ten umożliwia wiercenie otworów o głębokości 800 mm w prętach ze stali 45 w czasie 18 minut na detal, skracając czas cyklu o 35%. W budowie form umożliwia wykonanie kanałów chłodzących o głębokości 600 mm w stali 1.2344 z dokładnością współosiowości wynoszącą 0,018 mm. System obejmuje pompę wysokociśnieniową, jednostkę filtracyjną oraz regulowany zawór sterujący przepływem i jest kompatybilny z chłodziwami wodnymi oraz olejowymi. Zbiornik chłodziwa został zaprojektowany tak, aby zapewnić jego ciągłą pracę, a system usuwania wiórów utrzymuje czystość strefy roboczej.
Sztywna konstrukcja maszyny zapewnia dokładność pozycjonowania na poziomie 0,01 mm

Sztywna konstrukcja maszyny zapewnia dokładność pozycjonowania na poziomie 0,01 mm

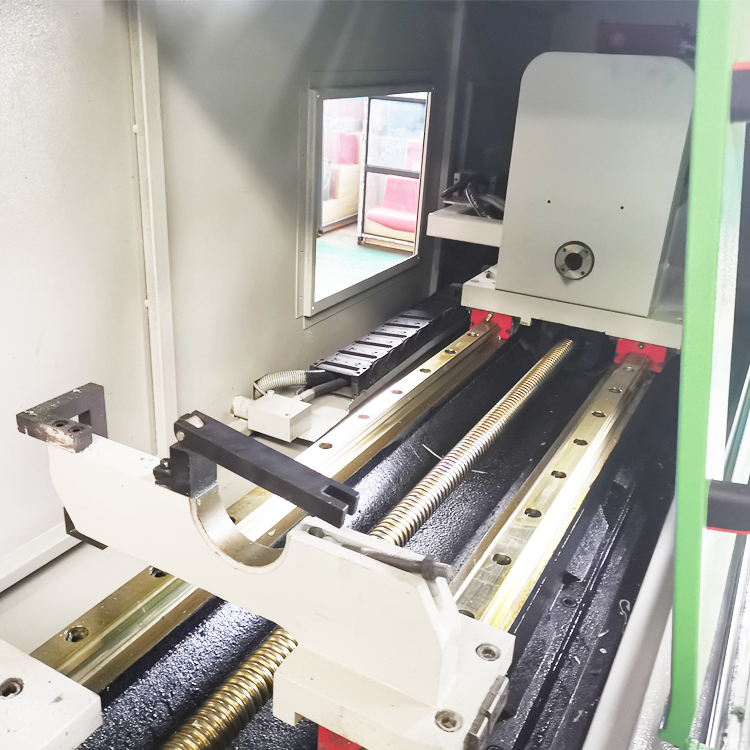
Maszyna do głębokiego wiercenia otworów specjalnymi wiertłami jest zbudowana na ciężko uszlakowanych łóżach z żeliwa odlewniczego, które pochłaniają drgania i zapewniają stabilność podczas intensywnego skrawania. Utrwalone i szlifowane prowadnice typu „box”, a także precyzyjnie szlifowane śruby kulowe zapewniają dokładność pozycjonowania na poziomie 0,01 mm na każde 300 mm oraz powtarzalność na poziomie 0,005 mm. Wrzeciono jest dynamicznie wyważone i wsparte łożyskami o wysokiej precyzji, osiągając prędkość obrotową do 6000 obr./min przy niskim biocie. Sztywność konstrukcji ma kluczowe znaczenie przy głębokim wierceniu otworów, ponieważ nawet niewielkie ugięcia narastają wraz z długością otworu, generując duże błędy. Niemiecki producent form wykorzystał tę maszynę do utrzymania współśrodkowości na poziomie 0,018 mm w otworach o głębokości 600 mm, natomiast szwajcarski producent sprzętu medycznego osiągnął tolerancję 0,012 mm w otworach o średnicy 3 mm przewiertych przez pręty tytanowe o długości 120 mm. Konstrukcja umożliwia również uzyskanie kształtu okrągłości w zakresie 0,02 mm oraz chropowatości powierzchni Ra od 0,4 do 1,6 µm, co ogranicza konieczność wtórnego rozwiercania i obniża całkowity koszt obróbki. Każda maszyna przed wysyłką podlega ręcznemu szlifowaniu (scraping) oraz kalibracji za pomocą interferometru laserowego.
WhatsApp WhatsApp E-mail E-mail Telefon komórkowy Telefon komórkowy NAJLEPSZENAJLEPSZE