Machina pro Fabricationem Mollis Compressionis | CNC Praecisio et Velox Mutatio

Omnes Categoriae

Accipe Aestimationem Gratuitam

Legatus noster te mox contactabit.
Epistula electronica
Mobilis/Whatsapp
WeChat
LinkedIn
Nomen
Nomen societatis
Nuntius
0/1000
Appendix
Quaeso, adice saltem unum alligamentum
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Machina pro Fabricando Mollia Compressionis Praecisarum pro Fabricantibus Universalibus

Machina pro Fabricando Mollia Compressionis Praecisarum pro Fabricantibus Universalibus

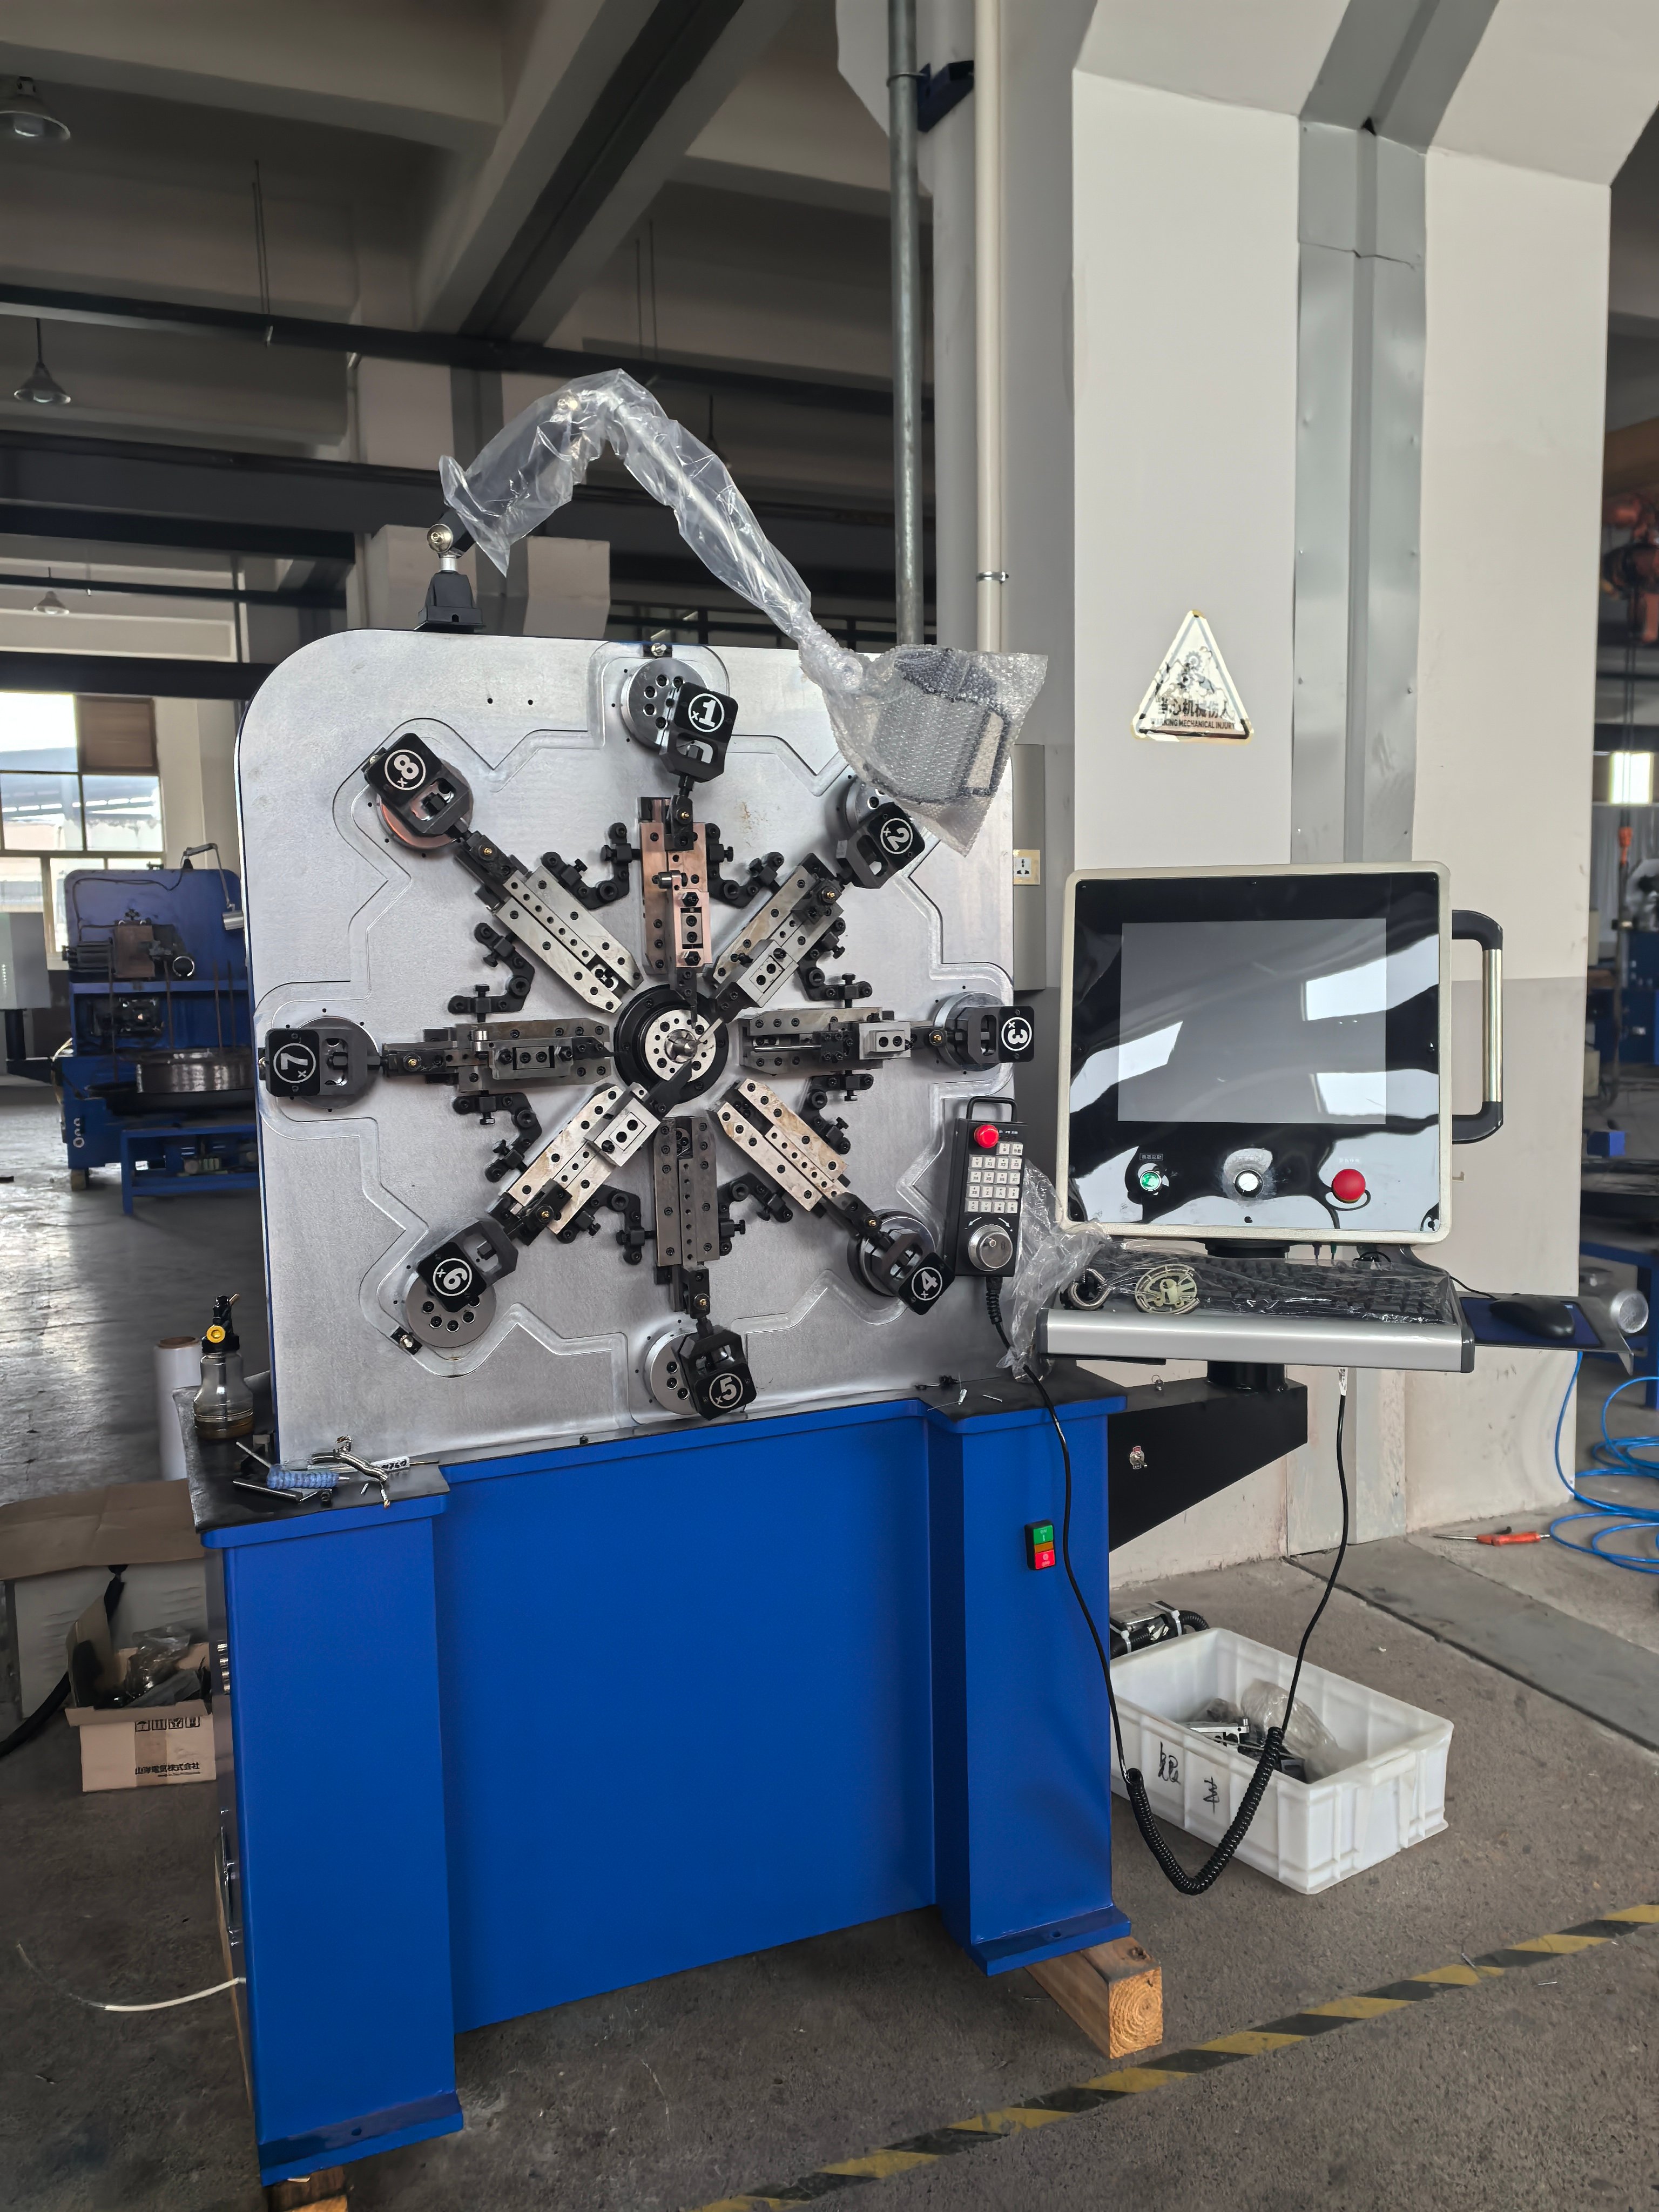
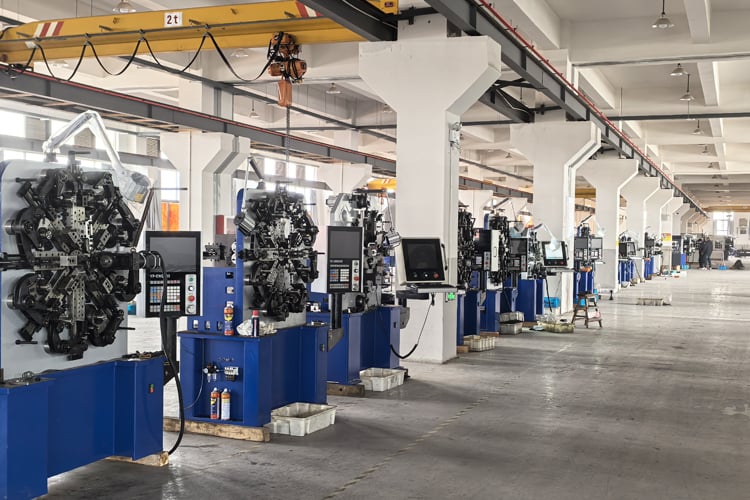
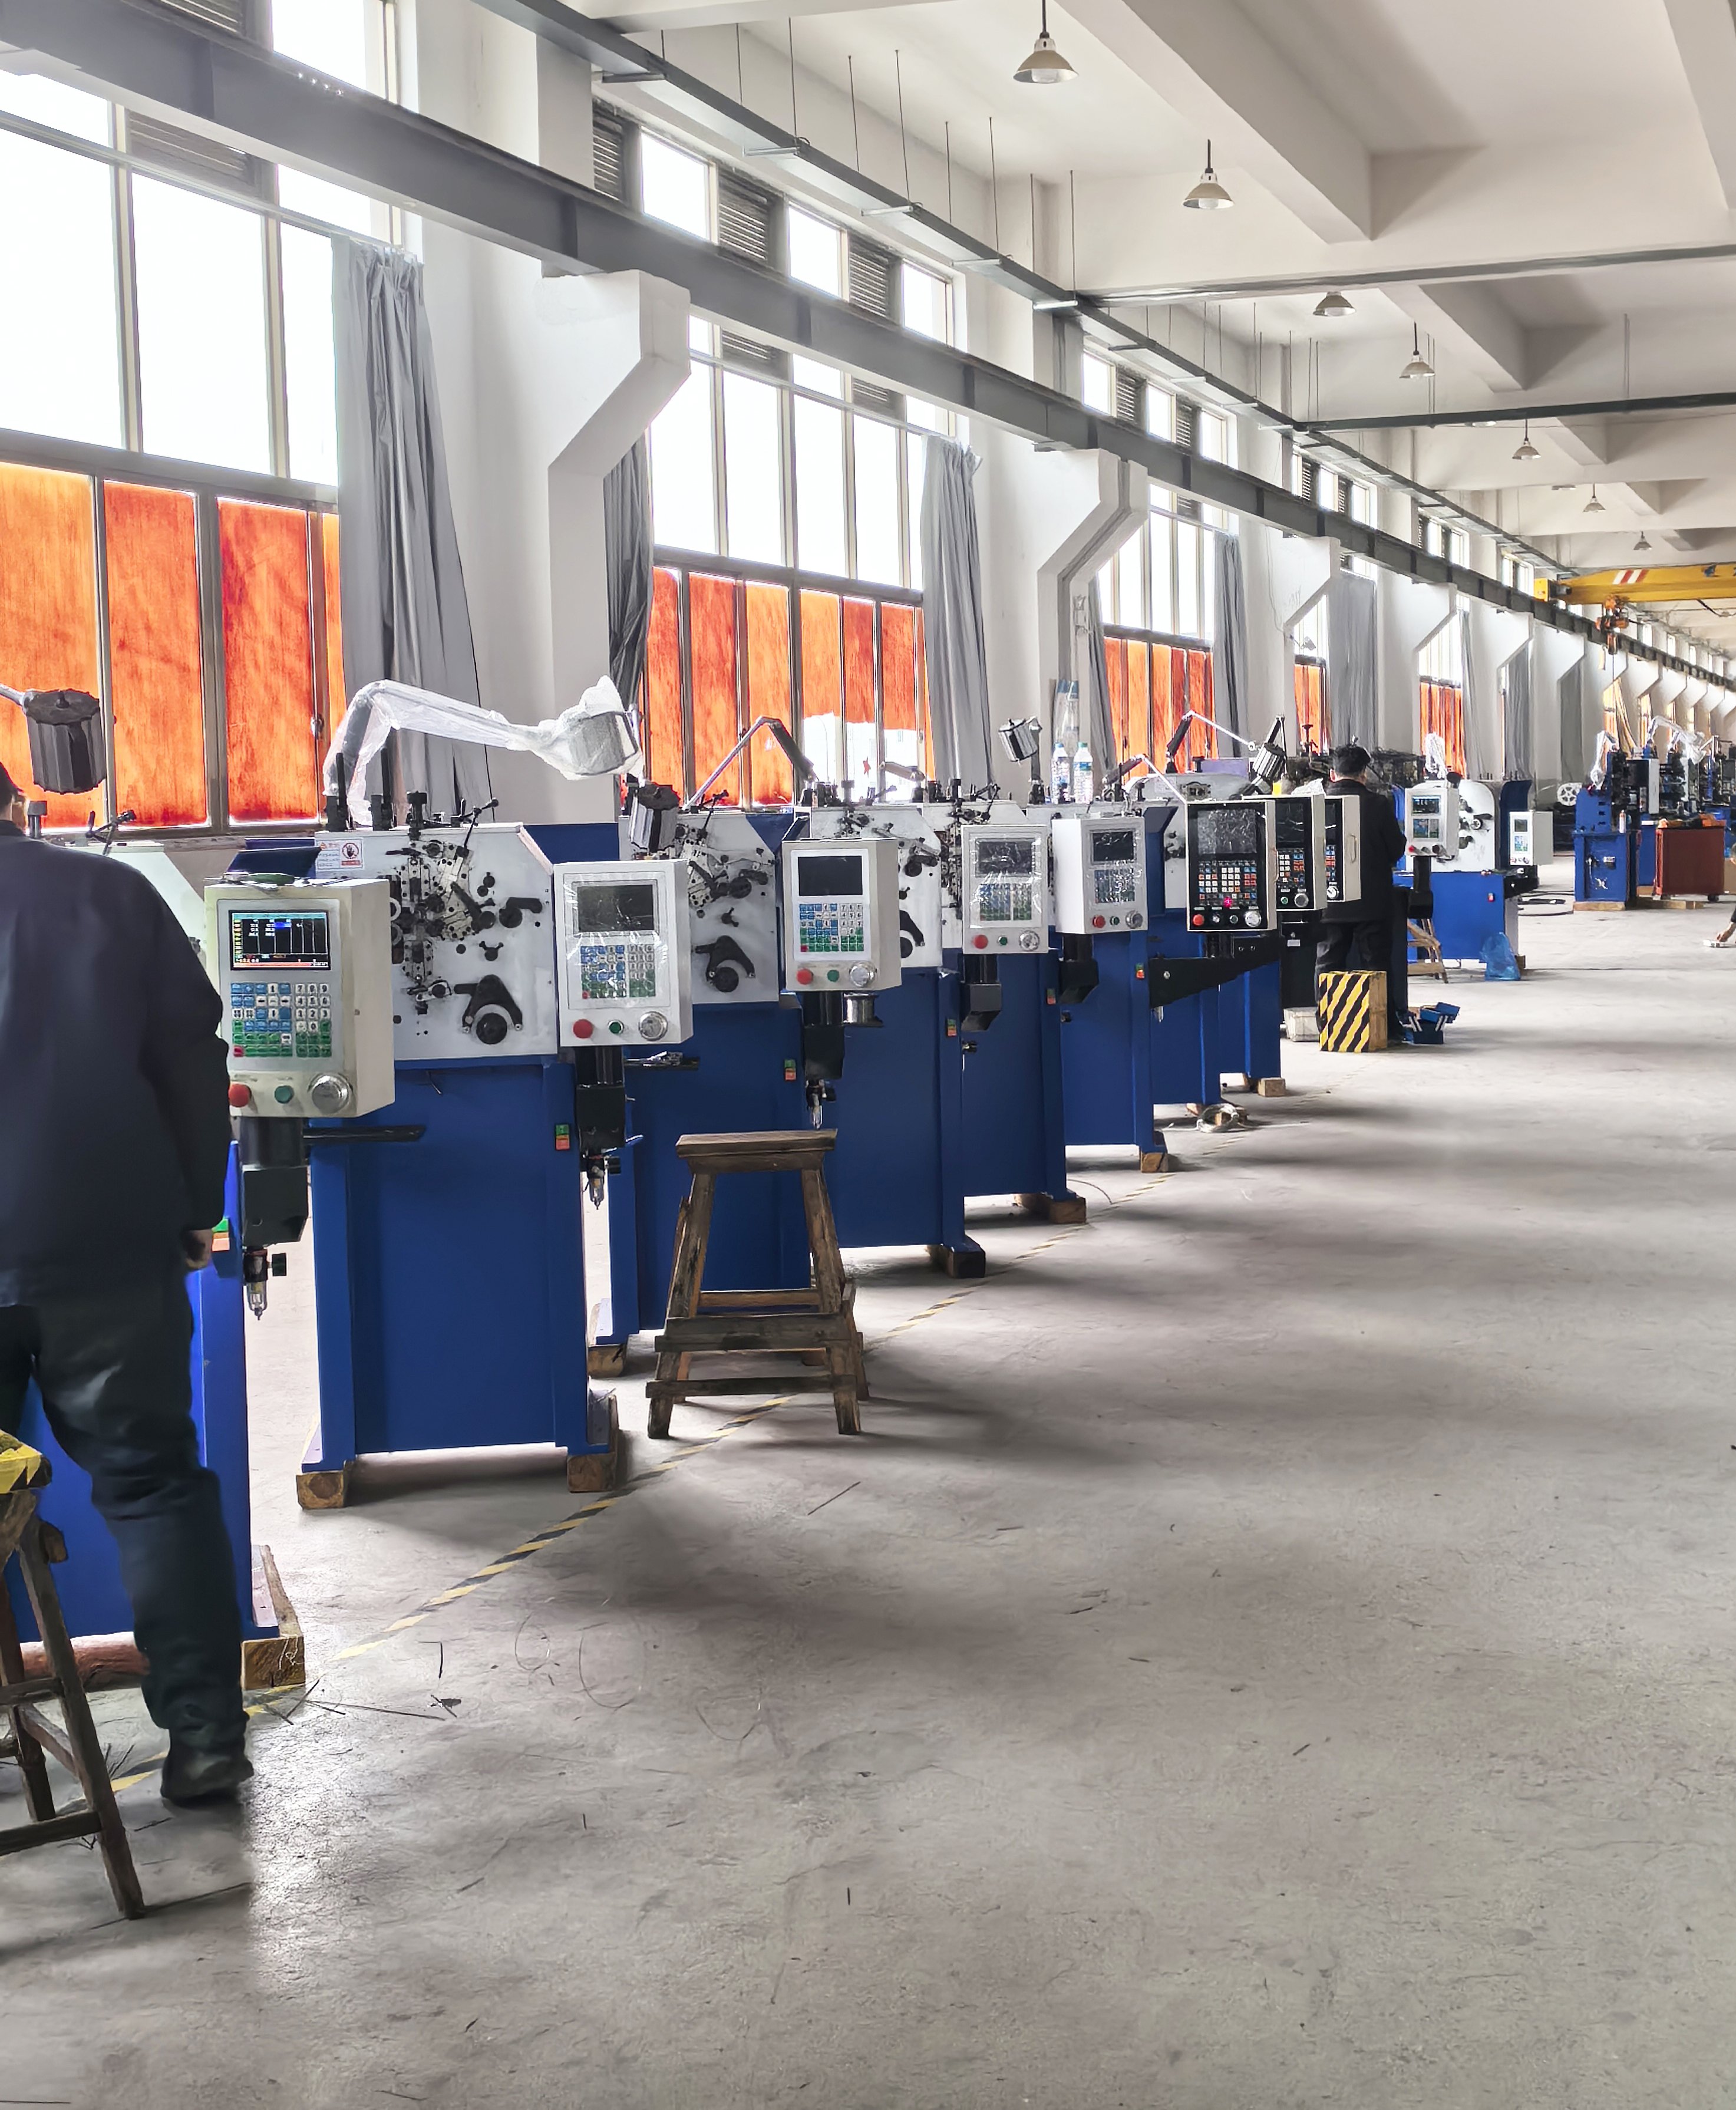
Cum aequipes productionis machinam ad constringendos malleos aestimant, saepe diametrum fili, tempus cycli, tolerantiam dimensionalem, et pretium mutationis comparant. A anno 2003 Taizhou Chuang Yuan Machine Tool Co., Ltd. suam machinam ad constringendos malleos in his exactis prioritatibus construxit, servo-motum alimentationem, clausum regulatorem passus, et duratum instrumentarium combinans, ut productum repetibilem pro plantis suspensionum automobilium, electronicis, et apparatus industrialibus praebere possit. Configurationes typicae filum 0,2–6,0 mm tractant ad 80–320 partes per minutum, longitudinem liberam intra ±0,15 mm et onus intra ±3% per cursum 5 000 partium retinentes. Fornitor automobilium Germanicus duas coilices mechanicas una machina CNC ad constringendos malleos substituit, reiecta materia ab 4,2 % ad 1,1 % minuit, et tempus mutationis matricis ab 90 ad 22 minuta breviavit. Pro plantis in plus quam 20 mercatus exportationis, machina ita est constructa ut sine intermissione per turnos operetur, cum diagnosticis remotis et HMI multilinguis.
Accipe Pretium

Causa Study

Linea di molle per sospensione automobilistica aumenta la produzione e riduce gli scarti

Unus praecipuus fabricae componentium automotive gradus secundus in Europa Centrali gravissimas difficultates operationales passus est, dum conabatur adimplere crescentem postulationem mercati pro molibus suspensionis et valvarum sub altis tensionibus. Machina antiqua ad faciendas molae compressionis mechanicas omnino inutilis erat ad servandam criticam tolerantiam oneris infra ±5%, dum molestae mutationes instrumentorum consumebant prope duas horas per singulam dispositionem. Ut has perpetuas difficultates qualitatis superaremus, nostrum ingeniorum corpus machinam novam CNC ad faciendas molae compressionis protulit, quae technologiam celerem servo-ad alimentationem fili habet, automaticam dynamicae passus mutationem, et integratum systema sortitionis longitudinis et oneris in linea. Post completam installationem et calibraturam in loco, tempora cycli productionis subito deciderunt a 2,4 secundis ad 1,1 secunda pro singula mole. Interim stricta variatio oneris accurate servabatur intra ±3%.

Fabricant de connecteurs électroniques améliore la cohérence des pièces miniatures

Una enterprise specializata in fabricatio de componentes electronicos in Asia Sud-Orientalis luctabatur cum inconsistentias extremas in dimensiones dum fabricabat minores spirales de compression pro connectores electricos precise et interruptores electronicos, utendo equipamentum manuale antiquum. Durante operationes productionis prolongatas, dimensiones criticas de partes se deviabant frequenter, causando impactiones recurrentes in assembly et altas rates de rejectione. Quaerens solutionem automaticam, societas installavit nostram machinam de fabricatione de spirales de compression de alta velocitate, curiose configuratam ad tractandum filum ultra-subtile de 0.2–0.8 mm, cum controllo micro-pitch avanzato, monitoratione optica de longitudine per CCD, et rejectione automatica de partes defectuosas. Haec augmentatio de precisione elevavit statim performancem de tolerantia in longitudine libera ab ±0.10 mm ad exceptionalem ±0.04 mm, reducens rate de impactiones in assembly per 38 procentum. Productio totalis manufacturaria crevit ab 12 000 pieces per hora ad 28 000 pieces per hora.

Planta de Hardware Industrial Reducit Tempus Mutationis et Tempus Inactivitatis

Unum magnum Europaeum fabrica instrumentorum industrialium administrabat amplum catalogum productorum, qui per multas variantes molarum (quae raro producuntur) ad valvas robustas, claves mechanicas et instrumenta industrialia erant destinatae. Frequentes mutationes instrumentorum, simul cum constantibus moris in distributione partium deperditarum, graviter impediebant programmam suam totalem distributionis et lucrativitatem operationalem. Ad has difficultates solvendas, machina nostra ad conficiendas molas compressionis, ad usum specialem aptata, integrata est cum modulis instrumentorum facile mutabilium, cum ampla base dati receptaculi programmatum in ipsa machina (capax 200 programmatum distinctorum), et cum valida auxilio diagnostico remoto. Post implementationem, tempus totale mutationis cecidit a 75 minutis ad efficacia 18 minuta; tempus immotae machinae propter causas non praevistas diminutum est de 42 percentu; et ratio distributionis ad tempus ad clientes melioravit se a 88 percentu ad 97 percentu. Nunc fabrica sine difficultate tractat 14 variantes molarum diversarum per hebdomadam in una tantum machina.

Producta similia

A compression spring making machine is only as good as its ability to repeat the same spring millions of times. In our design, the machine is a coordinated system of servo wire feed, cam-driven coiling, pitch control, cutter, and optional stress-relief and sorting modules. The production process begins with wire straightening and feed calibration, where servo motors position the wire to within 0.01 mm per pulse. The coiling section forms the active coils while the pitch tool controls coil spacing, which directly affects spring rate and solid height. A closed-loop encoder monitors cutter position so that free length remains stable even as wire tension changes. For automotive valve springs, manufacturers typically require load tolerance within ±3% and free length within ±0.15 mm; our control architecture supports those targets at rates up to 320 parts per minute. Electronics producers often need 0.2 mm wire and tolerances within ±0.04 mm, so we offer micro-feed configurations with vibration-damped tool holders. Industrial hardware plants care more about changeover speed and machine uptime, so we add recipe memory, quick-release tooling, and remote diagnostics that let engineers in another country review servo traces and alarm history. Our factory in Taizhou integrates research, production, and sales, so customers receive application engineering rather than a catalog number: we ask for wire grade, tensile strength, required load, solid height, end-coil type, and annual volume, then recommend a compression spring making machine configuration, tooling set, and process window. In more than 20 export markets, our machines run in automotive, appliance, electronics, energy, and general industrial plants. Typical installations report 92–96% overall equipment effectiveness, with preventive maintenance every 1,000 hours and tooling life of 300,000–800,000 cycles depending on wire coating. The global shift toward lighter vehicles, smaller connectors, and more electrified products continues to push spring tolerances tighter, and that is where a properly specified compression spring making machine becomes a competitive advantage rather than a cost center.

Quaestiones Frequenter Rogatae

Quale intervallo di diametro del filo può gestire la vostra macchina per la produzione di molle a compressione?

La nostra macchina standard per la produzione di molle a compressione copre un diametro del filo da 0,2 a 6,0 mm, con configurazioni speciali per molle miniature più piccole e molle industriali più pesanti. L’intervallo corretto dipende dalla resistenza a trazione, dal rapporto spira/diametro e dal carico richiesto. Confermiamo la configurazione esatta dopo aver esaminato il disegno della molla, la qualità del filo e il volume annuo, in modo che la macchina non sia né sovradimensionata né limitata.
Combiniamo l’alimentazione servocontrollata, il posizionamento chiuso del tagliente e l’opzionale ordinamento in linea di carico e lunghezza. I risultati tipici sono una lunghezza libera di ±0,15 mm e una tolleranza di carico del ±3% per molle automobilistiche, oppure una tolleranza di lunghezza di ±0,04 mm per molle miniature per elettronica. Forniamo inoltre i parametri di processo e i piani di campionamento, affinché il vostro team possa verificare la capacità prima dell’avvio della produzione completa.
Plurimi installationes in 5–10 dies operativos perficiuntur, inter quos dispositio mechanica, connexio electrica, productio experimentalis, et instructio operatorum. Subsidium remotum pro optimisatione disponibile est. Manuales Anglicos, viodeas directiones, et formulam exemplaria suppellemus; nostri ingeniarii post commissionem adiuvare possunt pro novis variantibus mollarum.
Tempus expectationis normale est 45–75 dies, secundum configurationem. Partes deputatae criticae — ut rotuli alimentantes, inserta secantia, et componentia servo — in magazino tenentur ad expeditam expeditionem. Pro clientibus in plus quam 20 mercatus exportationis, navem aeream vel maritimam disponimus et diagnosin remotam praebemus ad tempus inactivitatis minuendum.

Articuli Connexi

Processus characteres filum sectionis machinae EDM

24

Dec

Processus characteres filum sectionis machinae EDM

Plura vide
Quae post venditionem opera machinae confabulatricis EDM fidelis suppeditare debent?

14

Jul

Quae post venditionem opera machinae confabulatricis EDM fidelis suppeditare debent?

Evolutio Fabricationis Flexibilis per Architecturam Modularem. Moderni terrarum industriales magnam exigunt adaptabilitatem, ubi facultas cito transire ad alias configurationes productionis rhythmum operativum aedificii definit...
Plura vide
Quomodo adhibere machinam molaris molae ad formandas formas speciales molae

03

Aug

Quomodo adhibere machinam molaris molae ad formandas formas speciales molae

Domare difficultates productionis mollarum complexarum — Navigare intricata fabricandorum industrialium alti velocitatis exigit profundam cognitionem dynamicae alimentationis fili, tolerantiarum mechanicarum, et mechanicarum flexionis multi-axialis in machinis automatizatis modernis...
Plura vide
Quales normas qualitatis exportationis clientes internationales postulant pro machinis ad recidendum filum

03

Aug

Quales normas qualitatis exportationis clientes internationales postulant pro machinis ad recidendum filum

Intellegere Conformitatem Internationalem Exportationis in Machinatione Precisa: Transire complexum ambitum commercii industrialis globalis requirit intellectum profundum severorum normarum technicarum quas emptores transmarini imperant pro machinis metallicis ad altam praecisionem...
Plura vide

Testimonia Clientium

Daniel Weber
Productio stabilis et commutatio celeris

We run automotive and industrial springs on two shifts. The compression spring making machine held load within ±3% from the first trial lot, and changeover dropped from 80 minutes to 20 minutes. Scrap is below 1.5% across 30,000 pieces per day. Service response has been quick, and the remote diagnostics saved us a full day of downtime last quarter.

Nguyen Minh Tuan
Excellent Support for Miniature Springs

Our miniature compression springs need ±0.04 mm length control, and this machine delivered it after setup. Output increased from 12,000 to 26,000 pieces per hour, and assembly jams fell by more than a third. The training was practical and the team understood our connector application quickly.

Accipe Aestimationem Gratuitam

Legatus noster te mox contactabit.
Epistula electronica
Nomen
Nomen societatis
Nuntius
0/1000
Application-Matched Servo Control for Demanding Spring Geometries

Application-Matched Servo Control for Demanding Spring Geometries

In corde omnium machinarum ad fabricandos molles compressionis altae perficientiae, quas ingenimur, iacet arquitectura servo-controlis altissime sophisticae et responsivae, quae speciatim est designata ut dynamice adaptese ad complexas geometrias mollium, non ut operatores compellantur ut committant compromissa cum rigidis dispositionibus mechanicis. Quia applicationes industriales modernae exigunt praecisionem absolutam, nostra platforma provecta permittit ingeniariis productionis ut singillatim subtiliter regulent profila accelerationis alimentationis, curvas exactas passus, synchronisationem temporis secantis, et numerum totalem spire activarum pro singulo numero partis in memoria servato. Haec controlatio granularis est critice necessaria dum molles automobilium pro suspensione et valvulis fabricantur, ubi tolerentiae strictae onerum et dimensiones exactae altitudinis solidae sunt mandatae, necnon dum molles electronicorum ultra-minutae fabricantur, ubi error microscopius longitudinis 0.04 mm potest statim obstruere totam lineam assumbli altius velocitatis.
Gains in Efficiency That Can Be Measured and That Reduce Cost per Spring

Gains in Efficiency That Can Be Measured and That Reduce Cost per Spring

Industrial manufacturing enterprises never invest capital in a compression spring making machine merely to admire specifications on a data sheet; their ultimate objective is achieving the lowest possible production cost per good spring. Addressing this core commercial priority, our advanced machine platforms consistently achieve an impressive 92 to 96 percent overall equipment effectiveness (OEE) during demanding three-shift continuous operations, delivering blisteringly fast cycle times ranging from 0.19 to 0.75 seconds depending on wire diameter specifications and overall spring length. To eliminate waste before it propagates down the production line, built-in in-line sorting mechanisms automatically intercept and reject defective parts, while innovative quick-change tooling cassettes compress total tooling changeover times down to a remarkable 15 to 30 minutes across numerous distinct part variants.
WhatsApp WhatsApp Epistula electronica Epistula electronica Mobilis Mobilis SUMMUMSUMMUM