
다기능 스프링 기계를 구매할 때 비교해야 할 기술 지표는 무엇인가요?
소개 신뢰성 높은 다기능 스프링 기계에 투자하는 것은 전 세계 금속 부품 제조 시설에서 장기적인 설비 결정을 내리는 데 매우 중요합니다. 일반 하드웨어, 전자 부품, 자동차 부품 및 전통적인...
더 보기
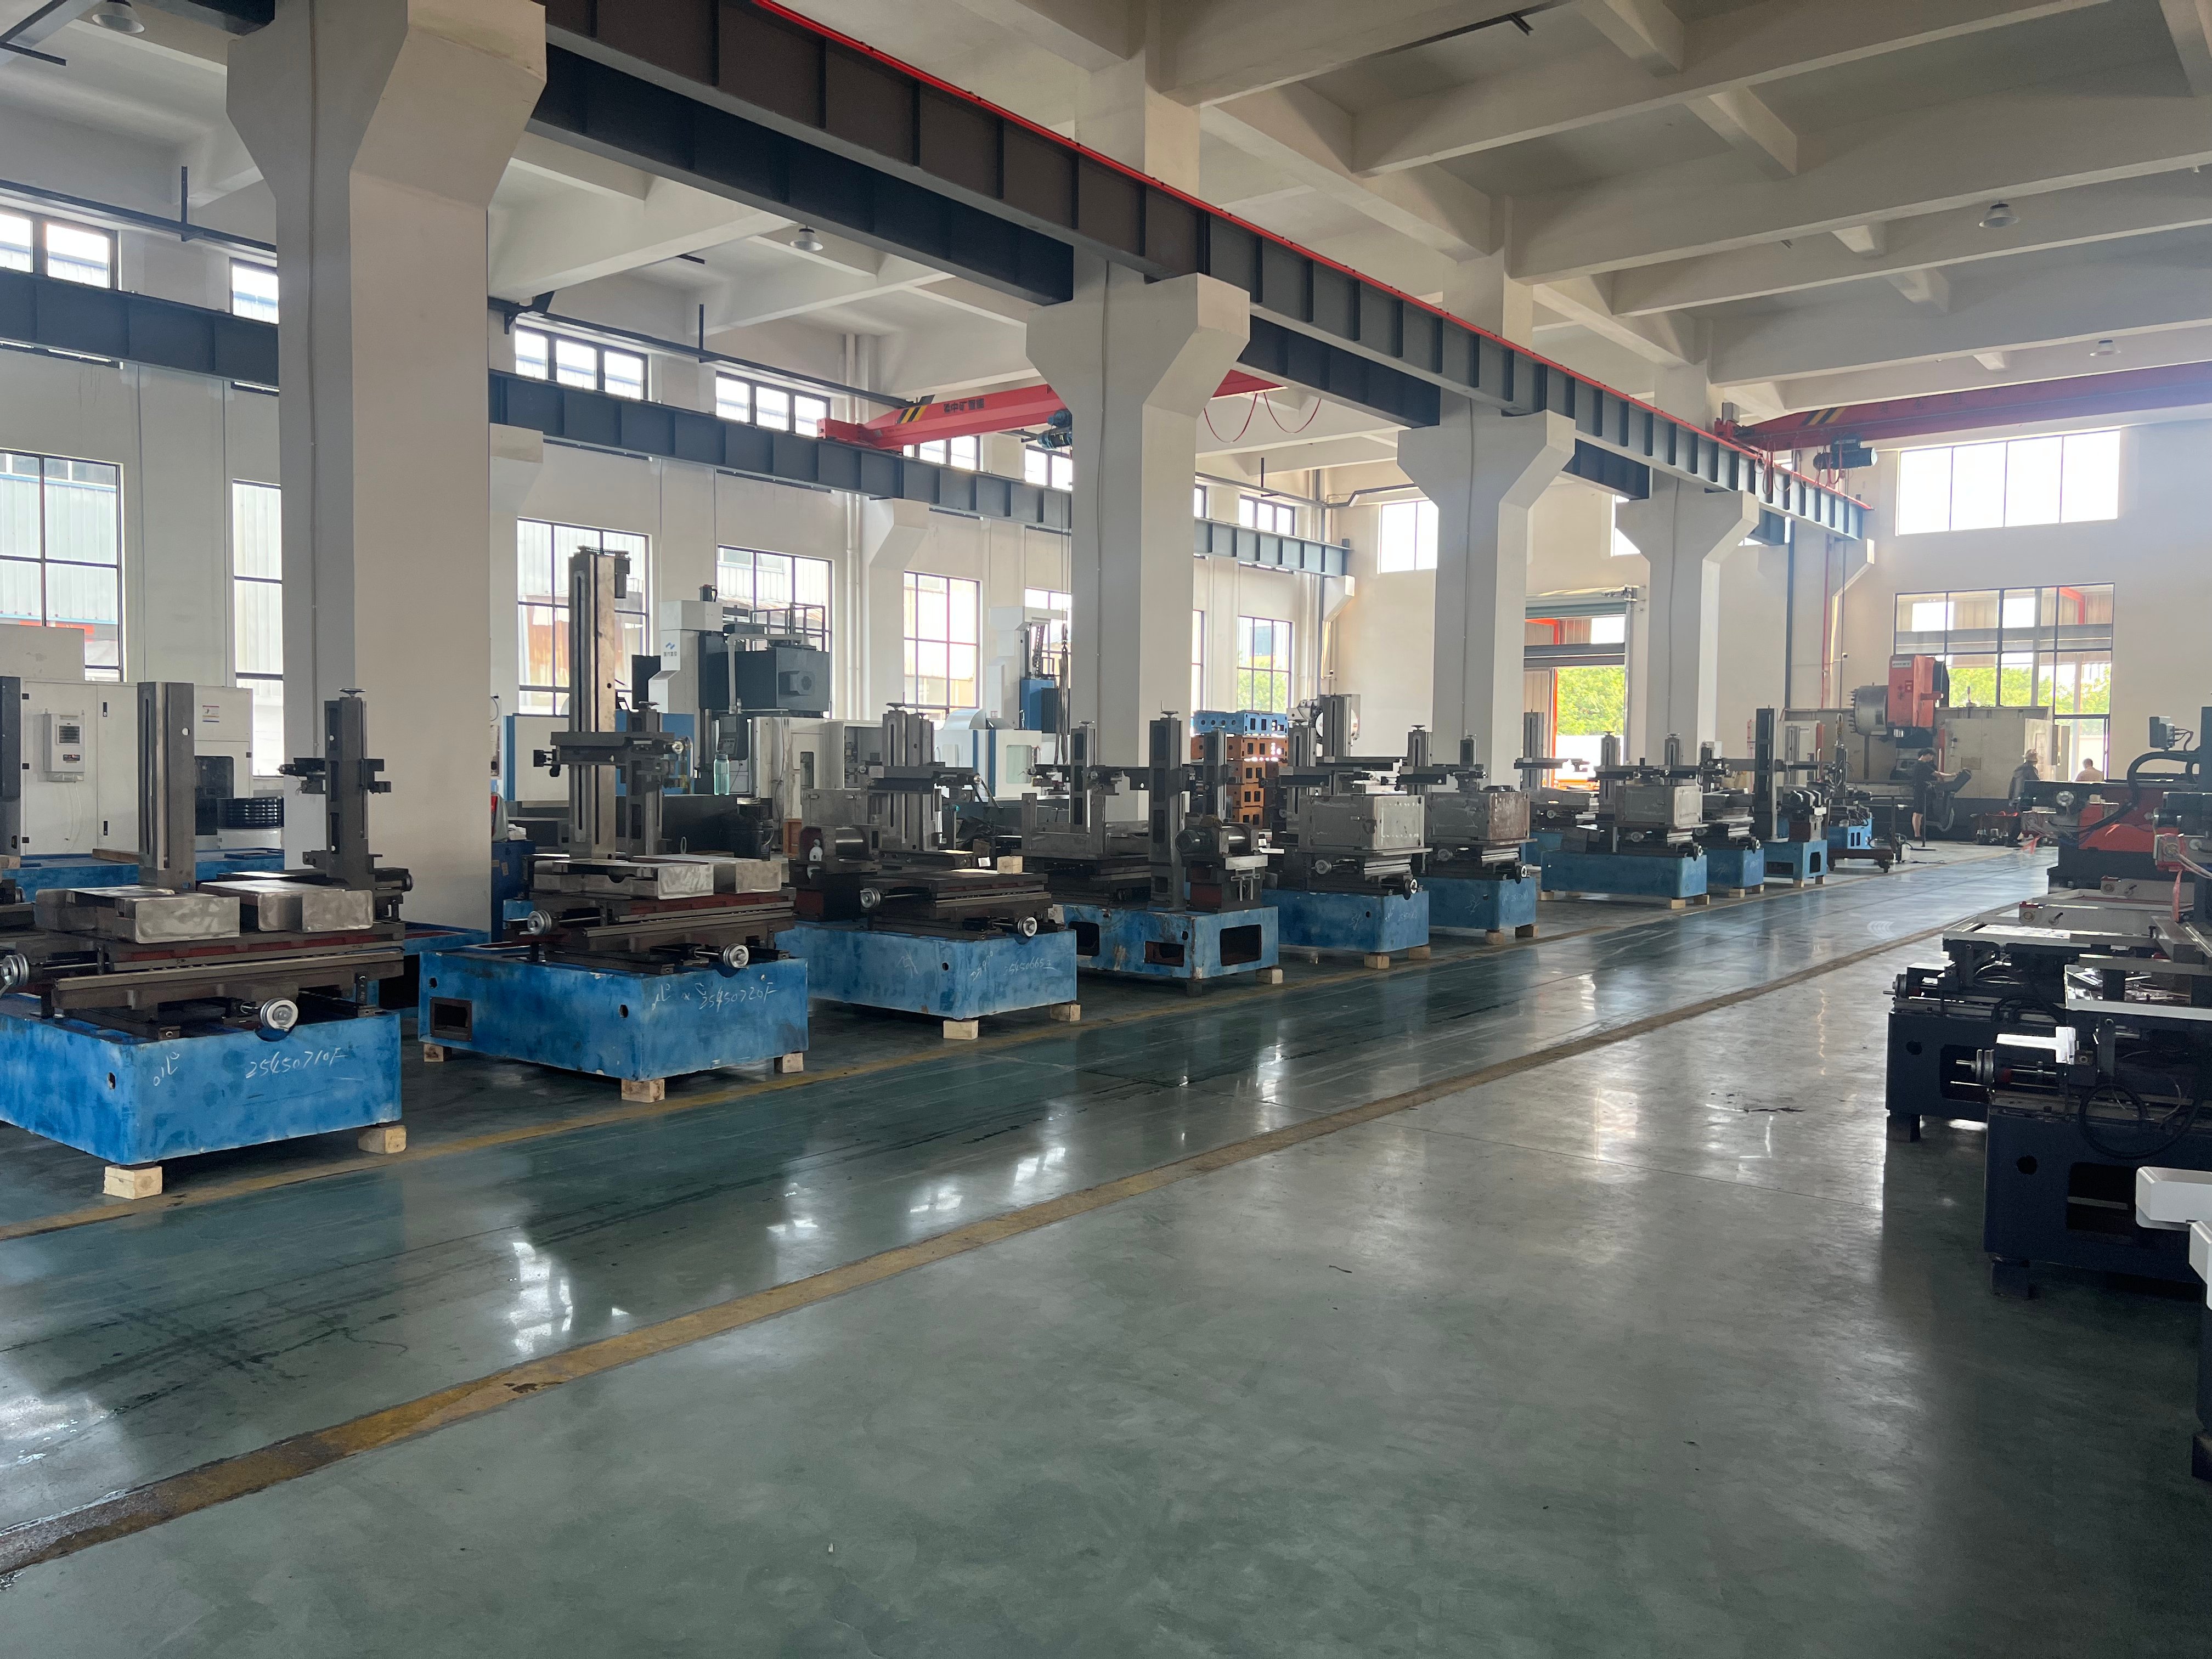
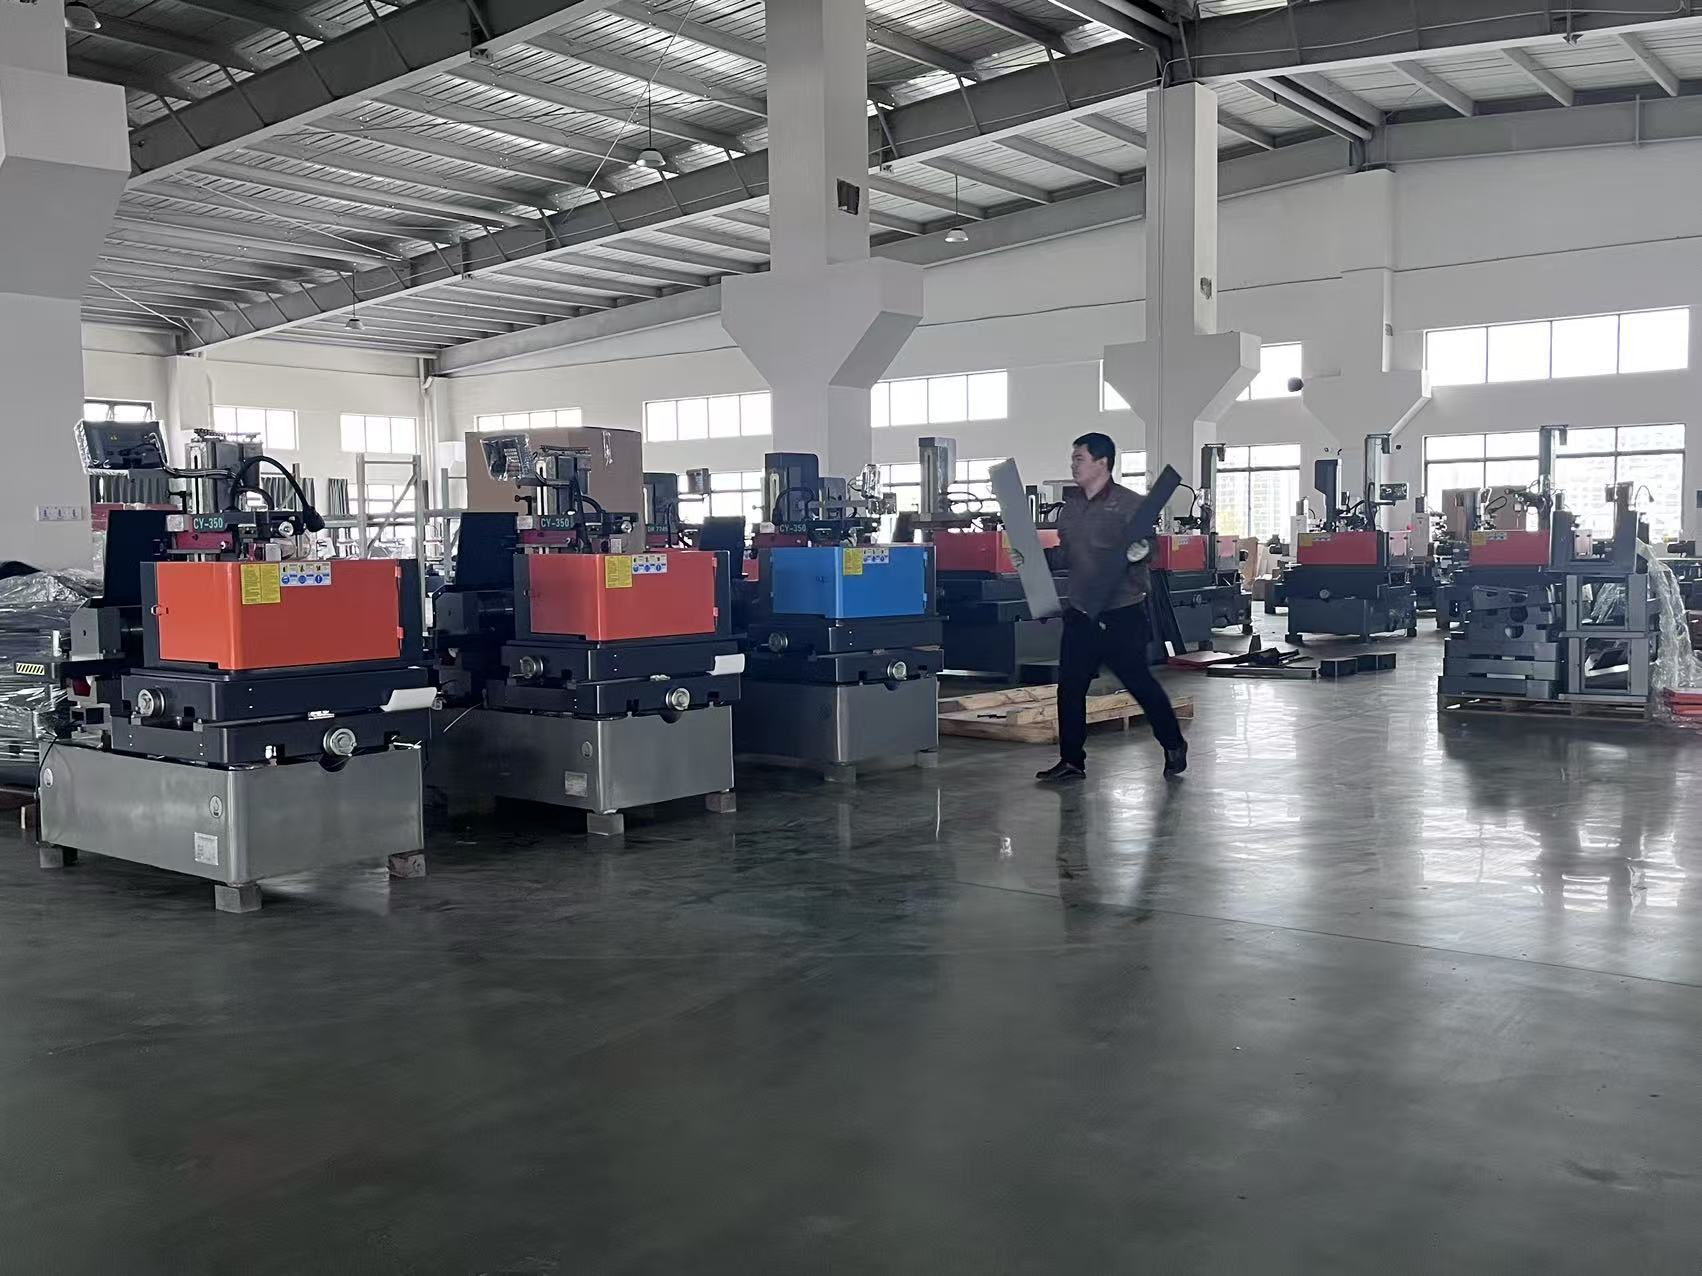
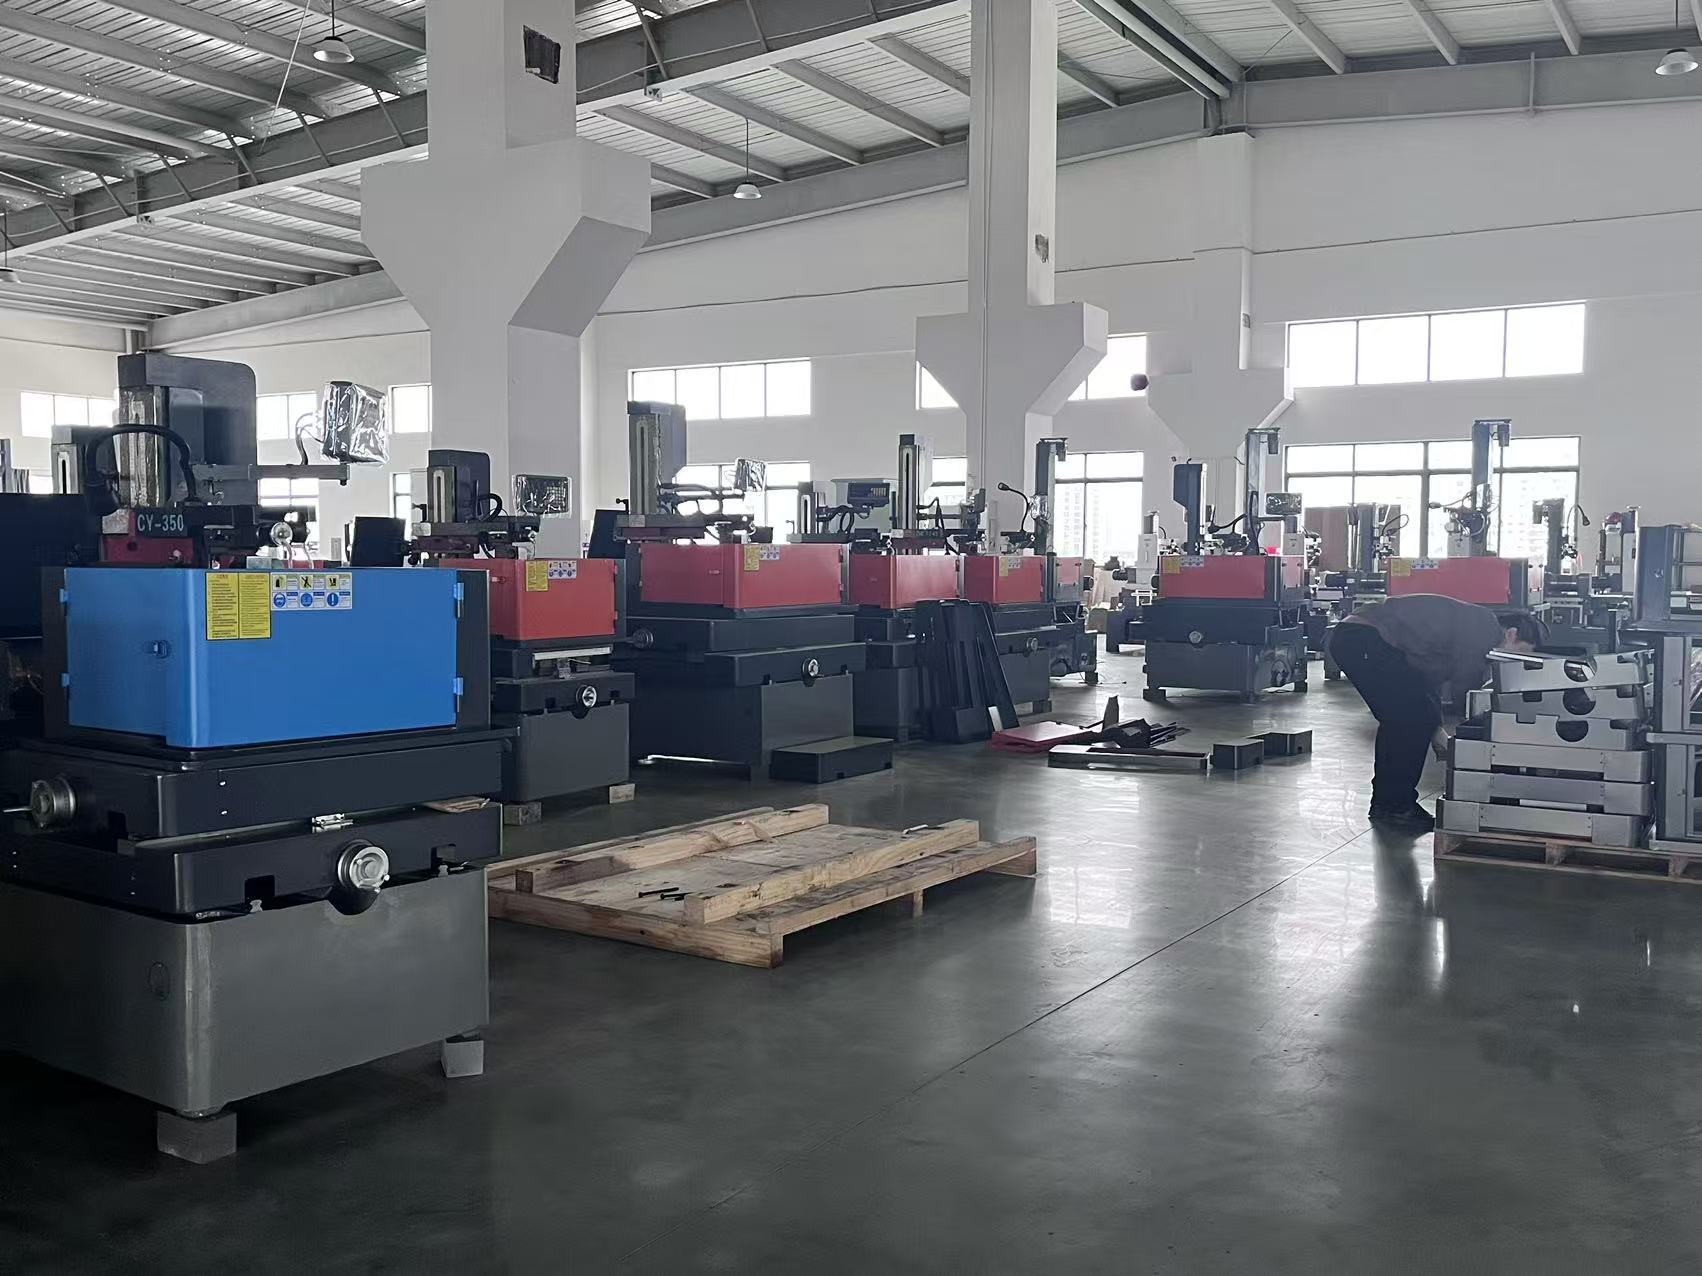
미쓰비시 와이어 컷 기계는 열 안정성, 지능형 제어, 신뢰할 수 있는 와이어 핸들링을 하나의 플랫폼에 통합함으로써 정밀 제조 분야의 벤치마크가 되었습니다. 2003년 장쑤성 타이저우시에 설립된 타이저우 창위안 머신 툴 유한공사에서는 이러한 원칙을 바탕으로 와이어 컷 솔루션을 개발하며, 연구·개발·생산·판매를 일관된 체계로 운영합니다. 당사의 제조 공정은 고강성 미핸나이트 철을 소재로 한 기계 베드의 유한요소해석(FEA)으로 시작되며, 이 베드는 내부 응력을 해소하기 위해 6개월간 노화 처리됩니다. 자사의 머신 센터에서 조면 가공을 마친 후 각 베드는 평탄도 0.01mm로 연마되며, 레이저 간섭계로 검사합니다. 가이드 어셈블리는 마이크로미터 이하의 간극으로 랩핑되며, UV 축, U 및 V 타퍼 메커니즘, 와이어 운반 시스템은 온도가 20±1°C로 유지되는 환경에서 조립됩니다. 모든 미쓰비시 와이어 컷 기계는 출하 전 72시간 동안 연속 절삭 시험을 거치며, 위치 정확도, 반복 정확도, 표면 마감 품질에 대한 문서화된 정밀도 보고서가 생성됩니다.
생산 현장에서 기계는 금형 및 다이 제작 분야에서 뛰어난 성능을 발휘한다. 여기서 경화 공구강, 카바이드, 구리 전극을 최소한의 테이퍼 오차로 절단해야 한다. 일반적인 금형 가공 업체가 ±0.005 mm 공차로 60 mm 두께의 SKD61을 절단할 경우, 15초 이내에 완료되는 자동 와이어 스레딩 덕분에 수천 차례의 가공 시작에도 안정적인 성능을 유지한다. 항공우주 분야에서는 미쓰비시 와이어 컷 기계가 터빈 고정장치용 인코넬 및 티타늄 같은 내열 합금을 가공하며, 400 mm 이동 범위에서 ±0.004 mm의 정밀도를 유지한다. 의료기기 제조사는 0.10 mm까지 미세한 와이어 구성 방식을 활용해 골절판과 수술용 가이드를 제작하며, Ra 0.8 µm의 마감 품질을 달성해 별도의 연마 공정이 필요 없다. 자동차 금형 작업장에서는 다중 패스 절단 방식을 사용해 프로그레시브 다이 인서트의 길고 곧은 버러 없는 에지를 구현함으로써, 실증된 사례에서 다이 수명을 최대 27퍼센트 연장한다.
품질 관리는 지속적입니다. 우리는 볼바 테스트, 피치 오류 보정, 그리고 인증된 측정 표준 물체를 이용한 시험 절삭을 통해 각 기계를 검증합니다. 창고 내 예비 부품 재고는 일반적인 마모 부품의 95퍼센트를 커버하며, 당사 서비스 팀은 국제 문의에 24시간 이내로 응답하고, 핵심 부품은 48시간 이내에 발송합니다. 당사 엔지니어는 안전한 연결을 통한 원격 진단 서비스를 제공하며, 20개 이상의 국가에서 현장 설치 및 운영자 교육을 실시합니다. 교육 내용은 와이어 선택, 플러싱 최적화, 소모품 비용을 예측 가능하게 유지하는 정비 절차를 포함하며, 일반적으로 기계 운용 비용의 8~12퍼센트 수준으로 유지됩니다.
글로벌 시장은 반복 가능성을 입증할 수 있는 제조업체를 평가한다. 독일 고객 한 곳은 전극 가공 시간을 38퍼센트 단축했고, 베트남의 프레스 부품 공급업체는 불량률을 4.2퍼센트에서 0.9퍼센트로 낮췄으며, 터키의 의료기기 생산 공장은 검사 불합격률을 0.4퍼센트로 줄였다. 이러한 성과는 기계 파라미터를 재료와 로트 크기에 정확히 맞춘 뒤, 장비 수명 동안 고객을 지속적으로 지원함으로써 달성된 것이다. 타이저우 창위안 머신툴 주식유한공사(Taizhou Chuang Yuan Machine Tool Co., Ltd.)는 2003년 이래 20개 이상의 수출국과 장기 파트너십을 구축해 왔으며, 미쓰비시(Mitsubishi) 와이어 컷 기계가 각각 측정 가능한 가치, 부품당 예측 가능한 비용, 더 엄격한 공차를 제시하고 더 많은 계약을 따낼 수 있는 자신감을 제공할 수 있도록 연구·공구·서비스 분야에 꾸준히 투자하고 있다.
07
Jul
14
Jul
14
Jul
03
Aug