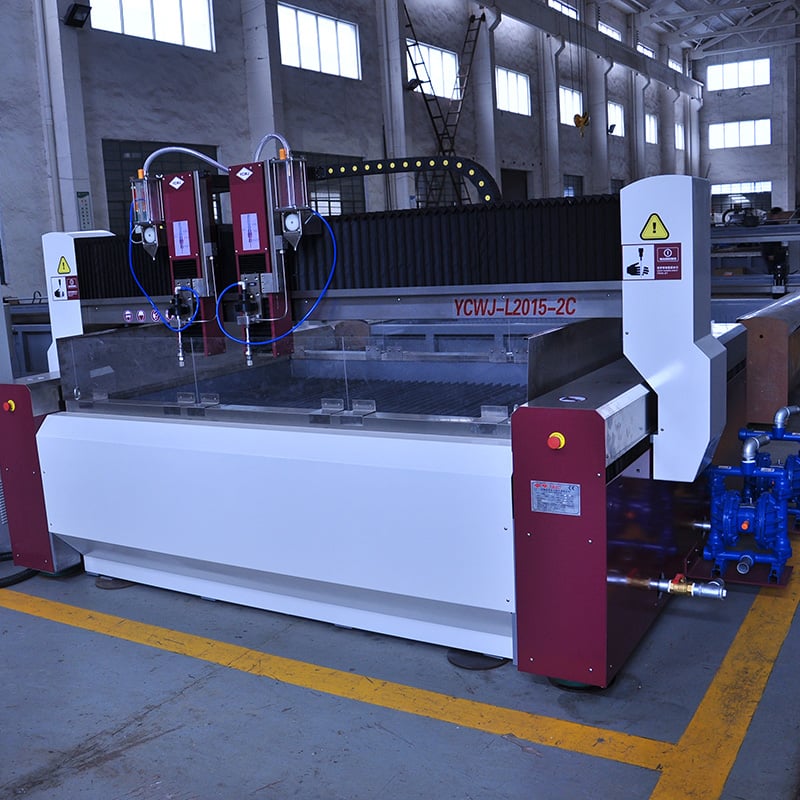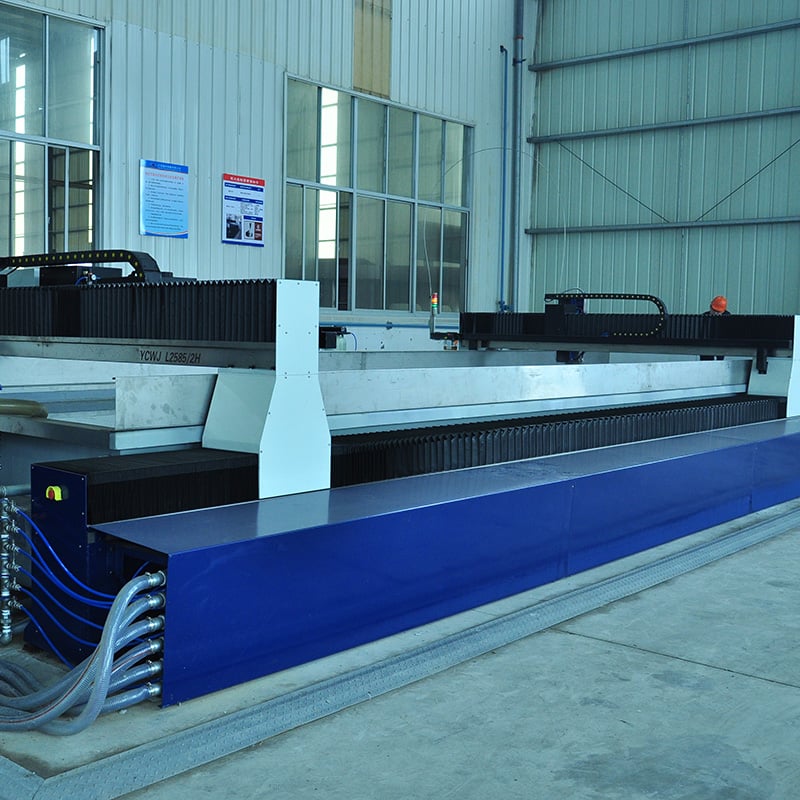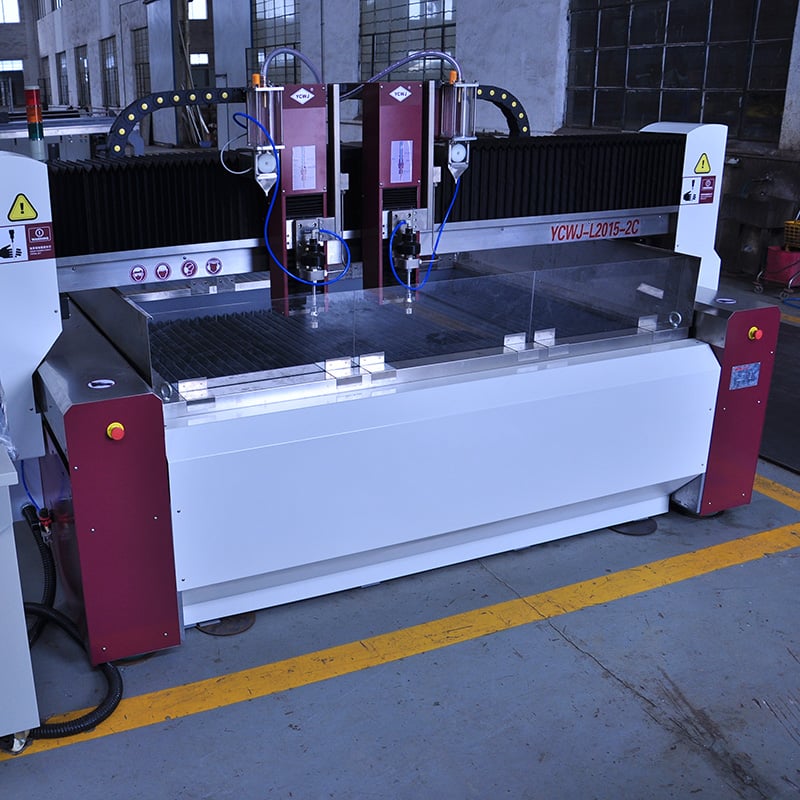
고압의 물과 연마재 입자를 이용해 재료를 제거하는 워터젯 절단 기술은 열을 사용하지 않는 냉간 절단 방식으로, 금속 재료를 정밀하게 분리하는 기준이 되었다. 타이저우 촤오위안 머신 툴 유한공사(Taizhou Chuang Yuan Machine Tool Co., Ltd.)는 2003년 이래 연구·개발·생산·판매를 통합해 왔으며, 당사의 워터젯 플랫폼은 반복 정확도, 최소 컷 폭 손실, 열 왜곡 없음 등 엄격한 요구 사항을 충족하는 가공업체를 위해 설계되었다. 절단 공정은 인텐시파이어 펌프에서 시작되며, 여기서 물 압력이 380~420 MPa까지 상승한다. 다이아몬드 오리피스(지름 일반적으로 0.25~0.35 mm)가 응집된 제트를 형성하고, 이 제트는 80~120 메시의 가넷 연마재가 흡입되는 혼합실을 통과한다. 연마제가 포함된 워터젯은 탄화물 노즐(지름 0.76~1.02 mm)에서 분출되어, 작업대 위에 고정된 재료로 향한다. 작업대는 화강암 또는 강재로 제작되며, 작동 범위는 1,500 mm × 3,000 mm에서 2,000 mm × 6,000 mm까지 다양하다. CNC 운동 시스템은 절단 헤드의 위치를 ±0.05 mm 정확도와 ±0.02 mm 반복 정확도로 제어하며, 제어 시스템은 재료 두께 및 경도에 따라 절단 속도를 분당 200~3,000 mm 범위에서 자동 조정한다. 제트는 열영향부위(HAZ)를 생성하지 않기 때문에, 304 스테인리스강, 6061 알루미늄, 그레이드 5 티타늄, 하르독스 내마모성 강판, 장갑 강 등 다양한 재료가 원래의 금속 조직적 특성을 그대로 유지할 수 있다. 이는 석유·가스, 항공우주, 원자력, 조선, 건축 금속 산업 분야에서 매우 중요하다. 일반적인 절단 허용 오차는 얇은 시트에서는 ±0.1 mm, 100 mm 두께 판재에서는 ±0.3 mm이며, 표면 거칠기(Ra)는 보통 1.6~3.2 사이로, 이는 2차 가공이 불필요한 경우가 많음을 의미한다. 소모품 관리 역시 매우 중요하다. 400 MPa 펌프는 시간당 250~350 kg의 연마재를 소비하며, 당사가 자체 개발한 연마재 공급장치는 컷 폭을 0.8~1.2 mm 범위 내로 안정적으로 유지한다. 당사는 자체 EDM 기계, 머시닝 센터, 파이프 제조기, 슬리팅 라인, 컷투렝스 라인, 선반, 심공가공기 등을 보유하여 핵심 구조 부품을 직접 생산함으로써, 모든 프레임, 갠트리, 탱크가 출하 전 엄격한 품질 기준을 충족하도록 보장한다. 20개 이상의 수출국 현장 데이터에 따르면, 당사 시스템은 가동률 92~96%, 펌프 실링 수명 2,800~3,500 시간, 그리고 플라즈마나 레이저 절단 대비 두꺼운 금속 가공 시 운영 비용 15~25% 절감 효과를 달성한다. 독일에서는 한 계약 가공업체가 25 mm 스테인리스강 플랜지를 절단하면서 마무리 공정 시간을 40% 단축했고, 베트남에서는 조선소가 60 mm 선체 강판을 분당 180 mm 속도로 절단하면서 가장자리 균열을 완전히 방지했으며, 인도에서는 펌프 제조사가 80 mm 주철 하우징을 절단하면서 1미터당 평탄도 오차를 0.15 mm 이내로 유지했다. 전 세계 고객은 또한 영어로 소통 가능한 기술 지원, 원격 진단 서비스, 주요 시장에서 72시간 이내 공급 가능한 예비 부품, 그리고 5일 이내에 작업자가 완전한 생산 능력을 갖추도록 하는 교육 프로그램을 높이 평가한다. 전 세계 산업이 다종소량 생산 체제로 전환함에 따라, 촤오위안의 워터젯 절단 장비는 유연성과 친환경성을 겸비한 해결책을 제공한다: 유해 가스나 분진이 발생하지 않으며, 재료 낭비가 최소화되고, 부품 배치 밀도를 높여 최대 재료 활용률을 달성할 수 있다. 단일 브래킷의 시제품 제작부터 건축용 패널의 3교대 가동까지, 당사 기계는 국제 가공업체들이 기대하는 정확도, 속도, 신뢰성을 모두 제공한다.

24
Dec
03
Aug
14
Aug
03
Aug