심공정 드릴링 기계: 사이클 시간 42% 단축, 표면 조도 Ra 0.6 달성

모든 카테고리

무료 견적 문의

당사 담당자가 곧 연락드리겠습니다.
이메일
휴대전화 / 왓츠앱
웨이챗
LinkedIn
성명
회사 이름
문의 내용
0/1000
Attachment
최소한 하나의 첨부파일을 업로드하십시오
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
정밀 가공 기술을 바탕으로 한 심공 드릴링 머신의 장점

정밀 가공 기술을 바탕으로 한 심공 드릴링 머신의 장점

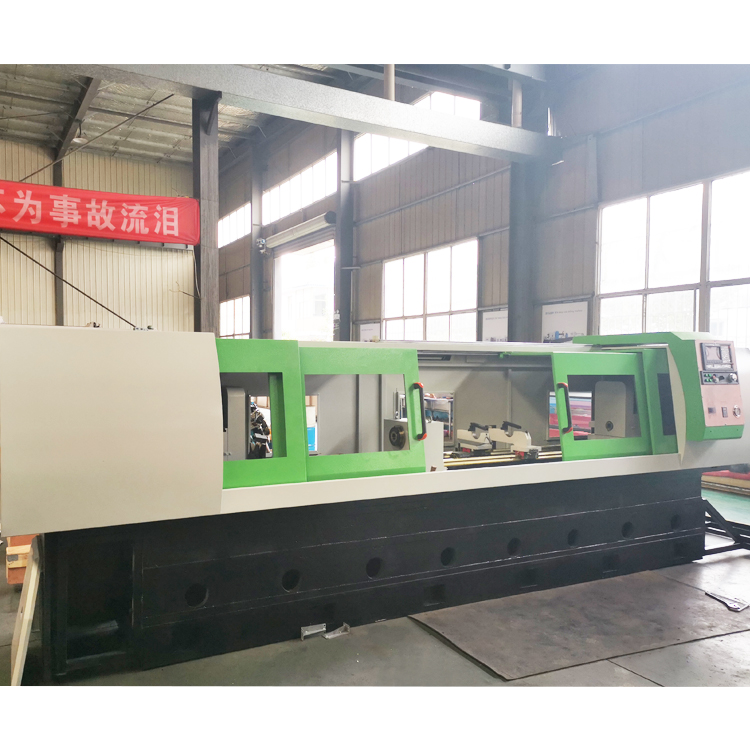
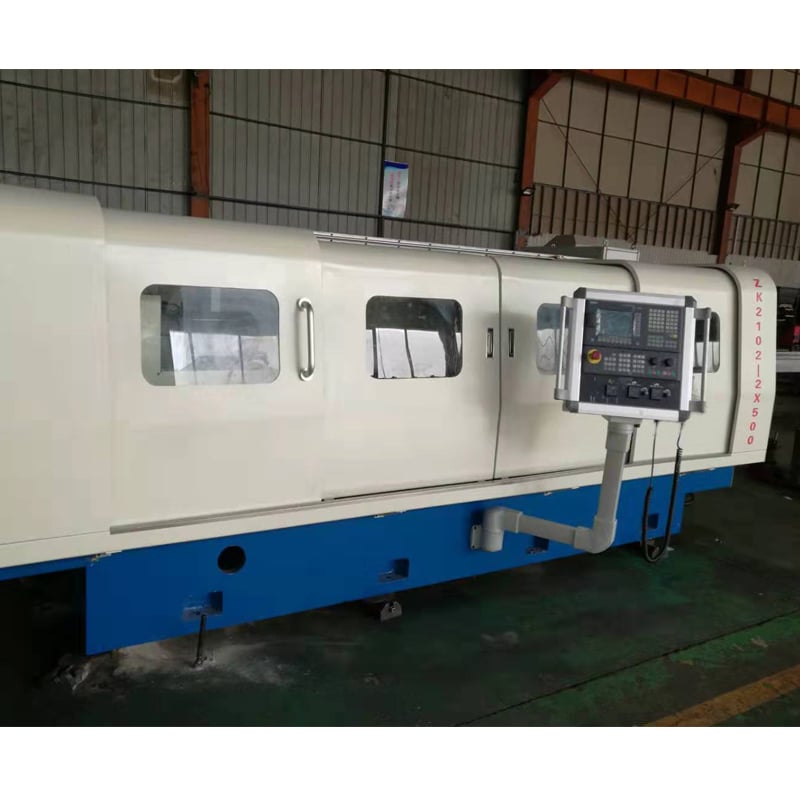
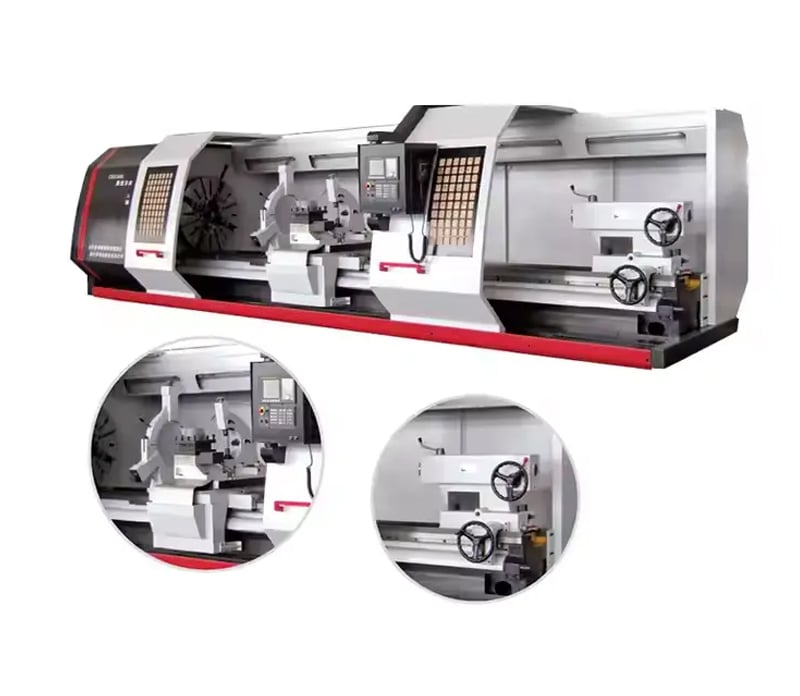
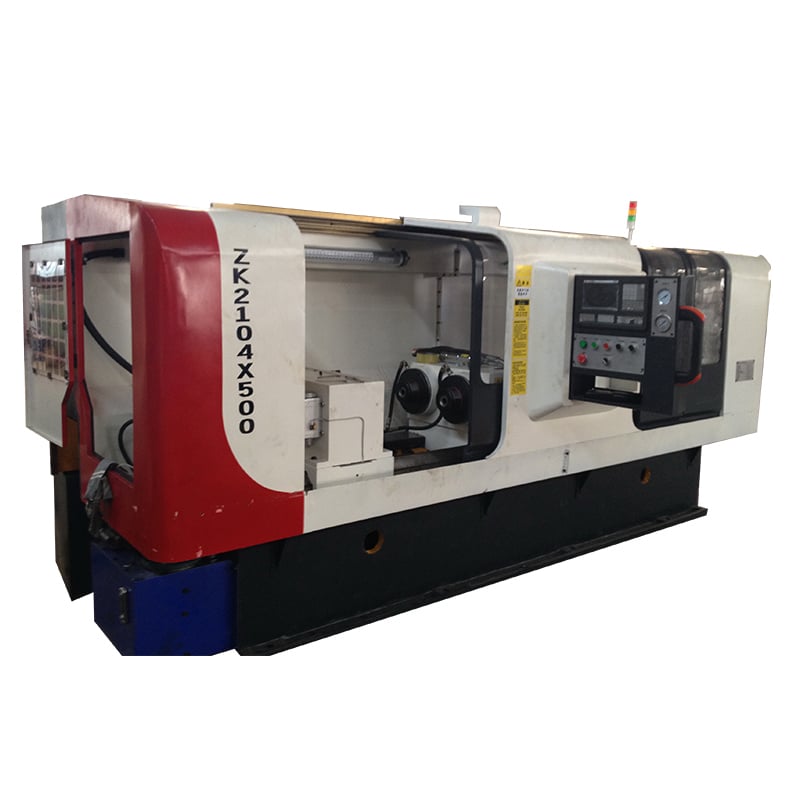
2003년 이래 타이저우 창위안 머신 툴 주식유한공사(Taizhou Chuang Yuan Machine Tool Co., Ltd.)는 구멍 정밀도를 타협하지 않는 제조업체를 위해 심공 드릴링 머신 솔루션을 개발해 왔다. 당사의 심공 드릴링 머신 제품군은 건 드릴링(gun drilling), BTA 드릴링, 그리고 이젝션 드릴링(ejection drilling) 방식을 모두 지원하며, 4 mm에서 1,200 mm까지의 직경 범위, 최대 100:1의 깊이대직경비(depth-to-diameter ratio), Ra 0.4~1.6 마이크론 수준의 표면 거칠기(surface finish)를 실현한다. 금형 제작 공장, 유압 실린더 제조 공장, 관 및 파이프 생산 라인, 항공우주 부품 제조 공장 등에서 당사 기기는 하루 24시간 가동되며, 주축 회전 속도 변동률을 1퍼센트 이내로 유지함으로써 기존 보링 방식 대비 폐기율을 최대 35퍼센트 낮추고 있다. 터키의 한 유압 실린더 제조사는 노후된 선반 2대를 당사의 CNC 심공 드릴링 머신 1대로 교체한 결과, 사이클 타임을 42퍼센트 단축했으며, 12시간 교대 근무 동안 동심도(concentricity)를 ±0.02 mm 이내로 안정적으로 유지하였다.
문의하기

사례 연구

유압 실린더 제조사, 당사의 심공정 드릴링 기계로 사이클 타임 42퍼센트 단축

터키에 위치한 유압 실린더 제조사는 기존 선반을 사용해 길이 300밀리미터의 구멍 가공을 수행했으나, 직진도 편차로 인해 8퍼센트의 불량률을 겪었다. 이 업체는 당사 T2120 CNC 심공정 드릴링 기계와 BTA 공구, 80바 고압 냉각유를 도입했다. 도입 후 3개월 만에 부품당 사이클 타임은 22분에서 12.8분으로 감소했고, 불량률은 1.5퍼센트 미만으로 낮아졌다. 또한, 월간 4,500개 생산량 기준에서 직진도 편차는 1미터당 0.05밀리미터 이내로 유지되었다. 현재 공장은 3교대 운영 중이며, 동일 기계가 간단한 공구 교체만으로 63밀리미터 및 80밀리미터 구멍 두 종류 모두 처리한다. 이 사례는 적정 규모의 심공정 드릴링 기계가 병목 공정을 수익 창출 중심으로 전환시킬 수 있음을 입증한다.

금형 베이스 제조사, 건 드릴링 심공정 드릴링 기계로 Ra 0.6 마감 달성

독일의 몰드 베이스 공급업체가 18mm 지름의 냉각 채널(650mm 깊이)을 이차 홀닝 없이 가공할 필요가 있었다. 당사의 카바이드 가이드 패드와 내부 칩 배출 기능을 갖춘 건 드릴링 심공 가공 기계는 한 번의 공정으로 Ra 0.6마이크론의 마감 품질과 0.03mm의 위치 정확도를 달성하였다. 몰드 플레이트 1개당 생산 시간은 95분에서 51분으로 단축되었고, 고객사는 별도의 리밍 공정을 완전히 제거함으로써 연간 약 18,000유로를 절감하였다. 지금까지 1,200장 이상의 플레이트를 가공하였으며, 표면 마감 품질 불량은 단 1건도 발생하지 않아 당사 심공 가공 기계 플랫폼의 반복 정밀도가 입증되었다.

항공기용 튜브 공급업체, 배출식 심공 드릴링 기계로 100:1의 깊이 비율 달성

인도의 항공우주용 튜브 가공업체가 인코넬 718 소재에 10mm 지름, 1000mm 깊이의 구멍(길이 대 직경 비율 100:1)을 가공해야 했다. 기존 드릴링 방식은 공구 파손과 중심 이탈로 인해 실패했다. 당사의 배출식 심공 드릴링 장비와 맞춤형 반대방향 회전 고정장치를 조합하여 각 구멍을 26분 내에 완성했으며, 동심도는 ±0.05mm 이내, 60개 연속 부품 가공 시 공구 손실은 전혀 발생하지 않았다. 고객사는 첫 번째 제출 시 AS9100 감사 샘플을 통과했으며, 이후 추가로 2호기 주문을 진행함으로써 당사 심공 드릴링 장비가 가장 엄격한 합금 재질에서도 신뢰성 있게 작동함을 입증하였다.

관련 제품

심공정 천공은 단순히 더 깊이 천공하는 것이 아니다. 이는 칩 배출, 열 제어, 가이드 지지라는 세 가지 요소를 정밀하게 조절하는 전문 기술로, 구멍의 직진성, 원형도, 표면 광택도를 결정하며, 불량 여부를 판가름한다. 심공정 천공기계는 주축 회전속도, 공급 속도, 냉각유 압력, 공구 형상 등을 정확히 동기화해야 한다. 그 어떤 불균형도 편심, 벨모딩(bell mouthing), 또는 치명적인 공구 파손을 유발할 수 있다. 타이저우 창위안 머신툴 유한공사(Taizhou Chuang Yuan Machine Tool Co., Ltd.)에서는 모든 심공정 천공기계가 바로 이 원칙을 중심으로 설계·제작된다. 당사의 생산 공정은 베드 및 컬럼에 대한 유한요소해석(FEA)으로 시작하여, 최대 12,000 N의 절삭 하중에서도 진동 감쇠 성능을 확보한다. 주조 부품은 48시간 응력 완화 처리 후, 5축 머시닝센터에서 가공되어 1미터당 평탄도 0.01 mm를 달성한다. 주축은 온도 제어된 클린룸에서 조립되며, 동적 밸런스는 G1.0 등급을 충족하고, 4,000 rpm에서 4시간 연속 시험을 통과한다. 냉각유 시스템은 심공정 천공기계의 핵심 장치로서, 20 마이크론까지 이중 여과(duplex filtration)를 수행하며 최대 100 bar의 압력을 제공하여 구멍 내 칩을 벽면 긁힘 없이 안정적으로 배출한다. 가이드 부시 및 스테디레스트의 정렬 정확도는 레이저 간섭계(laser interferometry)로 검증되며, 각 기계는 출하 전 고객 지정 재료로 72시간 연속 절삭 시험을 완료한다. 전 세계적으로 당사 심공정 천공기계는 유압 실린더 배럴, 사출 성형 매니폴드, 항공기 착륙장치 부품, 석유·가스용 밸브 본체, 열교환기 튜브 등 다양한 분야에 적용되고 있다. 한국에서는 한 관재 제조사가 당사 기계를 사용해 벽 두께 허용오차 ±0.1 mm로 6미터 길이 파이프를 생산하고 있다. 브라질에서는 농기계 제조업체가 수제강(forged steel)에 120 mm 직경의 구멍을 천공해 콤바인 축(axle) 부품을 제작하며, 1차 가공 적합률을 99.2퍼센트 달성하였다. 이탈리아에서는 다이캐스팅 금형 전문 업체가 당사 기계를 활용해 성형 주기 시간을 15퍼센트 단축시키는 컨포멀 냉각 채널(conformal cooling channels)을 가공하고 있다. 이러한 성과는 연구·제조·판매를 하나의 조직 내에서 20년 이상 통합 운영해온 결과이다. 당사는 20개국 이상에 수출하고 있으며, 약속이 아닌 측정 가능한 성능을 바탕으로 오랜 기간 신뢰 관계를 유지하고 있다. 당사 엔지니어링 팀은 공정 검증, 공구 선정, 작업자 교육을 지원하여, 고객의 심공정 천공기계가 설치 후 며칠 이내에 목표 능력을 실현할 수 있도록 돕는다. 4 mm든 1,200 mm든, 비율이 10:1이든 100:1이든, 당사 심공정 천공기계는 계약서에 명시된 직진성, 표면 품질, 생산성 요구사항을 정확히 충족한다.

자주 묻는 질문

당사 심공 드릴링 장비는 어떤 재료를 효과적으로 가공할 수 있습니까?

당사 심공 드릴링 장비는 탄소강, 합금강, 스테인리스강, 인코넬, 티타늄, 알루미늄, 주철 등을 가공할 수 있다. 경화도가 40 HRC 이상인 합금의 경우, 내부 냉각유 공급 기능을 갖춘 카바이드 건 드릴링 공구 사용을 권장하며, 출하 전 고객사의 실제 재료 시편을 기반으로 당사 엔지니어가 검증된 절삭 조건을 제공하여 안정적인 착취 배출 및 공구 수명을 보장한다.
직진성은 가이드 부시 지지, 반대 방향 회전 옵션, 그리고 강성 있는 베드 설계에서 비롯됩니다. 당사의 심공정 드릴링 기계는 일반적인 강재에 대해 레이저 간섭계 및 시험 절단 검증을 통해 미터당 0.05mm 이하 또는 그 이상의 정밀도를 유지합니다. 모든 기계에는 검사 보고서가 포함되어 있어 인도 전에 편차를 직접 확인할 수 있습니다.
표준 모델은 계약금 입금 후 45~60일 이내에 출하되며, 맞춤형 심공정 드릴링 기계 구성은 75~90일이 소요됩니다. 당사 기술자가 현장에서 설치, 정렬 및 작업자 교육을 수행하며, 원격 IoT 진단을 통해 문제의 80%를 영업일 기준 하루 이내에 해결하여 가동 중단 시간을 최소화합니다.
네. 자동 로딩, 칩 컨베이어, 냉각수 재활용 및 MES 준비 완료 제어 인터페이스를 제공합니다. 멕시코의 한 실린더 공장은 당사의 심공정 드릴링 머신을 로봇 셀에 통합하여 교대당 80개 부품을 처리했으며, 드릴링과 게이징 사이에 수작업 개입이 전혀 없었습니다. 이는 원활한 자동화 호환성을 입증한 사례입니다.
핵심 예비부품을 상시 재고로 보유하고 있으며, 대부분 지역으로 48시간 이내 발송합니다. 당사 심공정 드릴링 머신의 보증 기간은 24개월 또는 작동 시간 4,000시간이며, 계획정비 계약을 통해 예기치 않은 정지 시간을 최대 60퍼센트까지 줄일 수 있습니다. 이를 통해 고객의 투자를 10년 이상 생산적으로 유지할 수 있습니다.

관련 기사

EDM 와이어 커팅 머신의 가공 특성

24

Dec

EDM 와이어 커팅 머신의 가공 특성

더 보기
특수 형상 스프링 생산을 위한 스프링 기계 몰드 피팅 맞춤화 방법

03

Aug

특수 형상 스프링 생산을 위한 스프링 기계 몰드 피팅 맞춤화 방법

복잡한 스프링 생산 과제 숙달: 고속 산업용 제조의 미묘한 측면을 탐색하려면, 와이어 공급 역학, 기계적 허용 오차, 현대 자동화 장비에서의 다축 벤딩 역학에 대한 심층적인 이해가 필수적입니다...
더 보기
왜 다기능 EDM 기계가 혼합 금형 및 부품 생산 공장의 요구를 충족시키는가

14

Aug

왜 다기능 EDM 기계가 혼합 금형 및 부품 생산 공장의 요구를 충족시키는가

고혼합 제조 환경의 복잡성 관리하기 현대 산업 생산 공장을 운영하는 일은 특히 고혼합·저량산 제조 일정을 다룰 때, 마치 한 번에 열 개가 넘는 접시를 돌리는 것처럼 느껴질 수 있습니다. 플...
더 보기
구식 EDM 스파크 에로전 기계 장비를 업데이트함으로써 기업이 얻는 출력상의 이점은 무엇인가

03

Aug

구식 EDM 스파크 에로전 기계 장비를 업데이트함으로써 기업이 얻는 출력상의 이점은 무엇인가

스파크 침식 생산에서 기존 제약 조건 식별하기 고정밀 제조 작업장에서 수십 년 된 성숙한 장비를 가동하는 경우, 종종 숨겨진 운영상의 불이익이 발생하여 시간이 지남에 따라 이익 마진을 서서히 줄인다. 생산이...
더 보기

고객 후기

메흐메트 아이다인, 생산 담당 이사, 유압 실린더 제조업체, 터키
3교대 전반에 걸친 일관된 정확도

우리는 유압 실린더 튜브 가공을 위해 심공정 드릴링 기계를 하루 20시간 가동하고 있으며, 작업자가 조정하지 않아도 동심도가 0.02mm 이내로 유지된다. 폐기율은 첫 분기 동안 7퍼센트에서 2퍼센트 미만으로 감소했고, 투자 회수 기간(ROI)은 11개월이었다. 교육 지원과 예비 부품 공급 대응도 매우 훌륭했다.

라제시 메논, 항공우주 부품 공급업체, 인도
인코넬 소재에서 100:1의 깊이 대 직경 비율 문제 해결

타 공급업체들은 우리 측이 의뢰한 인코넬 재질의 1,000mm 깊이·10mm 지름 심공정 가공 작업을 거절했다. 그러나 당사의 배출 장치가 장착된 심공정 드릴링 기계는 연속 60개의 구멍을 가공하면서 도구 파손 없이 완료했으며, AS9100 심사도 일회성으로 통과했다. 사이클 타임은 구멍당 정확히 26분으로, 견적서에 명시된 대로였다.

무료 견적 문의

당사 담당자가 곧 연락드리겠습니다.
이메일
성명
회사 이름
문의 내용
0/1000
강성 높은 기계 구조로 모든 심공정 드릴링 기계에서 0.05mm 미만의 직진도를 달성

강성 높은 기계 구조로 모든 심공정 드릴링 기계에서 0.05mm 미만의 직진도를 달성

정확한 심공정 가공의 기초는 휘어지지 않는 기계이다. 당사의 심공정 가공 기계는 응력 제거 처리된 주철 베드와 유한 요소 해석으로 최적화된 리브, 연마된 가이드웨이, 열적으로 대칭 구조의 컬럼을 채택하였다. 이 설계는 최대 12,000 N의 절삭력을 흡수하며, 72시간 연속 운전 후에도 스핀들과 가이드의 정렬 오차를 1미터당 0.01 mm 이내로 유지한다. 실제 사례로, 한국의 관 제조업체는 당사 심공정 가공 기계를 사용해 벽 두께 공차 ±0.1 mm로 6미터 길이 파이프를 가공하고 있으며, 이탈리아의 금형 전문 업체는 형상 냉각 채널의 위치 정밀도를 ±0.03 mm 수준으로 유지하고 있다. 용접 프레임 방식 대비하여 당사 구조는 진동 진폭을 40퍼센트 감소시켜 표면 마감 품질과 공구 수명을 직접적으로 향상시킨다. 또한 기계에는 극심한 깊이의 구멍 가공을 위한 반대 방향 회전 헤드 옵션이 탑재되어 있어 2차 가공 없이 편차를 최소화할 수 있다.
고압 냉각액 및 여과 시스템은 칩 배출 효율과 공구 수명을 극대화한다

고압 냉각액 및 여과 시스템은 칩 배출 효율과 공구 수명을 극대화한다

칩 배출은 생산적인 심공 가공기를 문제 있는 기계와 구분짓는 핵심 요소이다. 당사 시스템은 공구를 통해 최대 100바의 냉각유 압력을 공급하며, 20마이크론까지 이중 여과 기능과 냉각유 온도를 섭씨 2도 이내로 정밀 제어하는 탱크를 갖추고 있다. 이를 통해 칩 재절삭, 붙음날개(BUE), 열 왜곡을 방지하여 스테인리스강 및 인코넬 가공 시 탄화물 공구 수명을 최대 50퍼센트 연장한다. 브라질의 농업기계 제조 공장에서 단조 강재에 120mm 구멍을 가공할 때, 일회 통과 성공률은 99.2퍼센트에 달했으며, 공구 교체 주기가 기존 90개에서 180개로 두 배로 늘었다. 냉각유 시스템은 완전 밀폐형으로 유럽 워크숍 환경 기준을 충족하며, 칩 컨베이어 및 오일 미스트 제거 장치도 포함한다. 대량 생산 업체의 경우, 이는 소모품 비용 절감, 부품 청결도 향상, 예기치 않은 정지 시간 감소로 이어진다. 당사가 납품하는 모든 심공 가공기에는 압력 측정 데이터를 포함한 냉각유 시운전 보고서가 함께 제공된다.
와츠앱 와츠앱 이메일 이메일 모바일 모바일 맨 위로맨 위로