센트럴 머신리 인차: 0.01mm 정밀도, 가동 중단 시간 40% 감소

모든 카테고리

무료 견적 문의

당사 담당자가 곧 연락드리겠습니다.
이메일
휴대전화 / 왓츠앱
웨이챗
LinkedIn
성명
회사 이름
문의 내용
0/1000
Attachment
최소한 하나의 첨부파일을 업로드하십시오
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
정밀 중앙 기계 선반 — 20년 이상의 제조 우수성

정밀 중앙 기계 선반 — 20년 이상의 제조 우수성

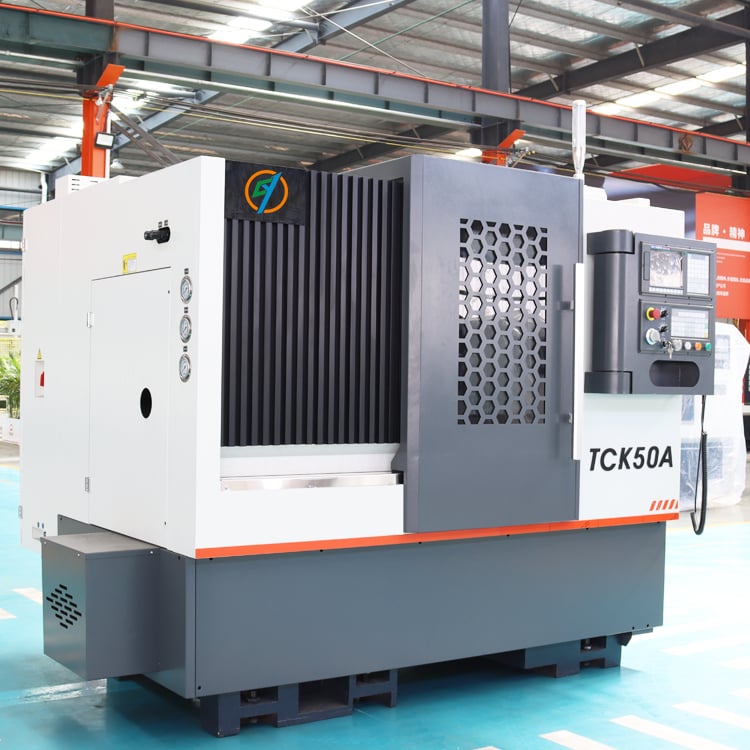
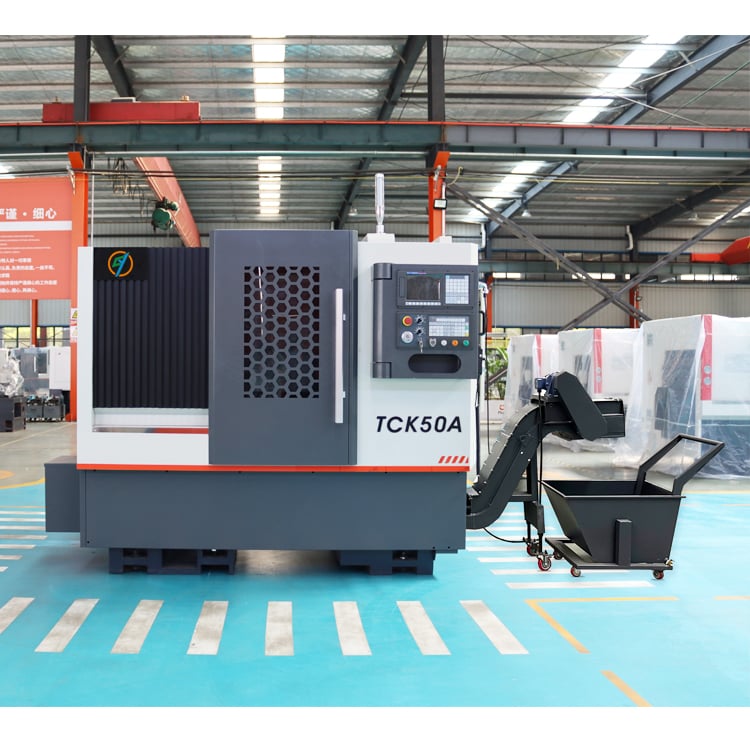
타이저우 창위안 머신 툴 유한공사(Taizhou Chuang Yuan Machine Tool Co., Ltd.)는 2003년 이래 장쑤성 타이저우시에서 중앙 기계 선반의 연구개발, 제조, 글로벌 판매를 전문으로 하고 있다. 당사의 중앙 기계 선반은 반복 위치 정확도 0.01mm, 경화 처리된 45# 베드웨이(HRC 48–52), 최대 3000rpm의 스핀들 속도 범위를 갖추어 산업 현장에서 지속적인 사용에 적합하다. 자동차 정비소에서는 브레이크 드럼 및 로터 가공 시 Ra1.6의 표면 조도를 달성하여 기존 수동 장비 대비 재작업률을 28% 감소시킨다. 석유·가스 배관 나사 가공 공장에서는 2미터 길이의 베드를 바탕으로 한 API 나사 절삭 능력으로 교대당 180개의 부품을 가공할 수 있다. 직업훈련학교에서는 12대의 장비가 총 8,000시간 이상 운용되며 가동률 97%를 유지하고 있다. 당사는 20개 이상의 국가 및 지역에 수출하고 있으며, CE 인증을 획득한 중앙 기계 선반 모델, 18개월 보증 기간, 그리고 현지 애프터세일즈 지원 서비스를 제공한다.
문의하기

사례 연구

독일 자동차 부품 워크숍의 가동 중단 시간 40% 감소

독일의 자동차 부품 워크숍은 기어박스 고장이 잦은 노후 선반 세 대를 사용해 매월 15시간의 가동 중단을 겪고 있었다. 이곳은 경화 가이드웨이와 자동 윤활 장치를 갖춘 센트럴 머신리 선반 두 대를 도입했다. 설치 후, 월간 가동 중단 시간은 15시간에서 9시간으로 줄어들어 40% 감소했다. 센트럴 머신리 선반은 5,000개 브레이크 디스크 가공 시 ±0.02mm 허용오차를 유지했으며, 공구 비용을 22% 절감했고, 투자비 회수 기간은 11개월이었다.

사우디 아라비아 파이프 제조업체의 나사 가공 생산량 25% 증가

사우디아라비아의 한 파이프 제조업체는 매일 탄소강 파이프 1,200개를 나사 가공해야 했으나, 피치 불일치 문제로 어려움을 겪고 있었다. 당사는 베드 길이 2미터, 4구석 척, 나사 가공 기어박스가 장착된 센트럴 머신리 Lathe를 공급하였다. 생산량은 하루 950개에서 1,190개로 25% 증가하였고, 나사 불량률은 4.1%에서 1.3%로 감소하였다. 이 센트럴 머신리 Lathe는 정기 점검만으로 6,000시간 이상 무결함 운전을 지속하며, 고객이 45만 달러 규모의 유전 계약을 수주하는 데 기여하였다.

케냐 직업훈련학교 비용 30% 절감

케냐의 한 직업훈련학교는 실습 교육용으로 10대의 선반 기계가 필요하였다. 학교는 베드 길이 1미터 및 안전 가드가 장착된 당사의 센트럴 머신리 Lathe를 선택하였다. 유럽산 제품과 비교해 장비 구입 비용이 30% 낮아졌으며, 연간 교육 수용 인원은 80명에서 120명으로 증가하였다. 8,000시간 운전 후에도 정밀도는 여전히 0.03mm 이내를 유지하였고, 졸업생 중 94%가 동일한 모델의 센트럴 머신리 Lathe를 활용하여 졸업 후 6개월 이내에 취업하였다.

관련 제품

타이저우 챵위안 머신 툴 유한공사의 센트럴 머신리 인형선반은 설계, 주조, 가공, 조립, 시험을 성숙하게 통합한 제품이다. 중국 장쑤성 타이저우시에 2003년 설립된 당사는 1만 2천 제곱미터 규모의 시설을 운영하며, 14명의 연구개발 엔지니어를 포함한 숙련된 직원 85명을 고용하고 있다. 모든 센트럴 머신리 인형선반은 내부 응력을 해소하기 위해 12개월간 숙성시킨 고급 HT250 주철로 시작한다. 베드웨이는 유도 경화 처리를 통해 HRC 48~52의 경도를 달성하고, 독일산 CNC 연마기를 사용해 정밀 연마하여 1천 밀리미터당 0.01밀리미터의 직진도를 확보한다. 주축 구멍은 원형도 0.005밀리미터를 달성하도록 보링 및 홀닝 가공을 거치고, 진동을 1.2밀리미터/초 이하로 줄이기 위해 3천 rpm에서 동적 균형 조정을 실시한다. 기어박스는 청정실에서 조립되며, 각 기어 쌍은 DIN 6 등급으로 랩핑 가공되어 72데시벨 이하의 조용한 작동을 보장한다. 출하 전 모든 센트럴 머신리 인형선반은 48시간 연속 운전 시험, 레이저 간섭계 교정, 32개 항목의 품질 검사를 완료한다. 이를 통해 실제 생산 환경에서 반복 위치 결정 정확도 0.01밀리미터와 선삭 정확도 0.02밀리미터를 달성한다. 전 세계적으로 당사의 센트럴 머신리 인형선반은 미국의 자동차 정비소에서 주당 850개의 브레이크 로터를 가공하고, 사우디아라비아의 파이프 나사 가공 공장에서 하루 1천 2백 개의 API 나사를 생산하며, 케냐의 직업학교에서 매년 120명의 학생을 교육하는 데 활용된다. 당사 연간 생산량은 1천 5백 대이며, 이 중 65퍼센트가 20개 이상의 국가로 수출된다. 우리는 98.5퍼센트의 정시 납품률을 유지하고, 기술 문의에 12시간 이내에 응답한다. 전 공정 생산 체인을 직접 관리함으로써 납기일을 30일로 단축하고, 18개월의 보증 기간을 제공한다. 이러한 수직 계열화 전략을 통해 당사는 전 세계 다양한 규모의 작업장에 정밀도, 내구성, 비용 효율성을 균형 있게 갖춘 센트럴 머신리 인형선반을 제공할 수 있다.

자주 묻는 질문

센트럴 머신리 Lathe를 주로 사용하는 산업 분야는 어디인가?

센트럴 머신러리 선반은 자동차 정비, 석유 및 가스 파이프 나사 절단, 일반 기계 가공, 직업 훈련 등 다양한 분야에서 널리 사용된다. 자동차 정비소에서는 브레이크 드럼과 로터를 가공하는 데 쓰이며, 파이프 공장에서는 탄소강 파이프에 API 나사를 절단한다. 일반 기계 가공 업체에서는 샤프트 회전 가공, 페이싱, 보링 작업을 수행한다. 당사의 센트럴 머신러리 선반은 이러한 작업에 대해 0.01mm 정밀도를 지원한다.
베드웨이는 HRC 48~52로 경화 처리되고, 0.01mm/1000mm의 직진도로 연마된다. 주축은 3000rpm에서 동적 균형 조정을 완료한다. 모든 센트럴 머신러리 선반은 출하 전 48시간 연속 운전 시험과 레이저 교정을 통과하며, 수년간 반복 위치 결정 오차를 0.01mm 이내로 유지한다.
네. 당사의 센트럴 머신리 인차는 열처리된 기어, 밀봉 베어링, 자동 윤활 시스템을 채택하여 45°C 환경에서도 신뢰성 있게 작동합니다. 사우디아라비아 고객은 고온 조건에서 6,000시간 동안 정기 점검만으로도 파이프 스레딩 작업의 가동률을 97% 달성했습니다.
당사는 18개월 보증 서비스, 무료 작동 영상, 12시간 이내 원격 기술 지원, 72시간 이내 부품 발송을 제공합니다. 대량 주문 시, 전 세계 20여 개국에서 현지 기술자 파견을 수 arranged할 수 있어, 귀사의 센트럴 머신리 인차가 최대 성능으로 가동되도록 지원합니다.

관련 기사

EDM 와이어 커팅 머신의 가공 특성

24

Dec

EDM 와이어 커팅 머신의 가공 특성

더 보기
왜 모듈식 스프링 기계가 다양한 스프링 생산 유형 간 빠른 전환을 지원하는가

14

Jul

왜 모듈식 스프링 기계가 다양한 스프링 생산 유형 간 빠른 전환을 지원하는가

전통적인 통합 스프링 성형 장비의 생산 병목 현상 현대 금속 성형 제조는 점차 다양화된 제품 사양과 혼합 배치 생산을 특징으로 한다. 많은 생산 시설에서는 스프링을 ...
더 보기
특수 형상 스프링 생산을 위한 스프링 기계 몰드 피팅 맞춤화 방법

03

Aug

특수 형상 스프링 생산을 위한 스프링 기계 몰드 피팅 맞춤화 방법

복잡한 스프링 생산 과제 숙달: 고속 산업용 제조의 미묘한 측면을 탐색하려면, 와이어 공급 역학, 기계적 허용 오차, 현대 자동화 장비에서의 다축 벤딩 역학에 대한 심층적인 이해가 필수적입니다...
더 보기
연속 심공 가공 작업 중 드릴 비트 마모를 줄이는 방법

03

Aug

연속 심공 가공 작업 중 드릴 비트 마모를 줄이는 방법

심공 가공 시 열 응력의 작용 원리 이해 산업 생산 라인에서 연속 보링 및 고심도 가공 작업을 수행할 때는 절삭 공구의 한계를 자주 시험하는 심각한 열적·기계적 도전 과제가 발생한다. W...
더 보기

고객 후기

한스 러
신뢰성 높은 센트럴 머신리 인차로 가동 중단 시간 40% 감소

브레이크 디스크 생산을 위해 센트럴 머신리 인차 2대를 도입했습니다. 월간 가동 중단 시간이 15시간에서 9시간으로 줄었고, 표면 거칠기(Ra)는 1.6으로 일정하게 유지되었습니다. 또한 공구 비용이 22% 감소했습니다. 18개월 보증과 신속한 부품 지원 덕분에 이 센트럴 머신리 인차는 탁월한 투자입니다.

아흐메드 알파르시
이 센트럴 머신리 인차로 파이프 스레드 생산량 25% 증가

당사의 센트럴 머신리 인천기에서 일일 나사 가공 파이프 수가 950개에서 1,190개로 증가하여 25% 향상되었으며, 불량률은 4.1%에서 1.3%로 감소했습니다. 6,000시간 운전 후에도 정밀도는 여전히 0.02mm 이내를 유지합니다. 기술 팀은 문의 시 12시간 이내에 신속히 응답해 주었습니다.

무료 견적 문의

당사 담당자가 곧 연락드리겠습니다.
이메일
성명
회사 이름
문의 내용
0/1000
장기적인 정밀도를 위한 경화 베드웨이 및 고정밀 스핀들

장기적인 정밀도를 위한 경화 베드웨이 및 고정밀 스핀들

중앙기계 선반은 12개월 동안 숙성시킨 HT250 주철 베드를 채택했으며, 유도 경화 처리로 HRC 48~52의 경도를 확보해 1,000mm당 0.01mm의 직진성을 제공한다. 스핀들 구멍의 원형도는 0.005mm 이내이며, 3,000rpm에서 동적 균형 조정을 완료해 진동을 1.2mm/s 이하로 억제한다. 자동차 정비소에서는 이 장비로 브레이크 로터를 Ra1.6 마감 품질로 절삭하며, 허용 오차는 ±0.02mm로 재작업률을 28% 감소시킨다. 독일 고객사가 월 5,000개의 브레이크 디스크를 가공하는 환경에서 18개월간 정밀도가 안정적으로 유지되었다. 배관 나사 가공 공장에서는 경화된 베드웨이가 지속적인 칩 하중에 의한 마모에 강해, 하루 1,200개의 파이프에서 나사 피치 오차를 0.03mm 이내로 유지한다. 이 중앙기계 선반 설계는 폐기율을 직접 낮추고, 공구 수명을 22% 연장하며, 대량 생산 환경에서 귀사의 투자를 보호한다.
주조부터 최종 검사까지 전 공정 자체 생산

주조부터 최종 검사까지 전 공정 자체 생산

타이저우 창위안 머신 툴 유한공사는 12,000제곱미터 규모의 자사 시설에서 센트럴 머신리 인차의 제조 전 과정을 직접 관리한다. 우리는 주물 재료를 숙성시키고, CNC로 베드웨이를 연마하며, 청정실에서 기어박스를 조립한 후, 각 센트럴 머신리 인차를 출하 전 48시간 동안 시운전한다. 연간 생산량은 1,500대이며, 이 중 65%가 20개 이상의 국가로 수출된다. 사우디아라비아의 한 파이프 제조업체는 10대를 수입해 98.5%의 정시 납기율을 달성했으며, 도착 후 3일 만에 양산을 시작했다. 케냐의 한 직업전문대학은 10대의 인차와 절단 장비를 주문해 유럽 브랜드 대비 30%의 비용 절감 효과를 실현했다. 당사의 14명 R&D 엔지니어가 지속적으로 센트럴 머신리 인차를 개선하고, 32단계 품질 검사를 통해 가동률 97%를 보장한다. 이러한 수직 계열화는 리드타임을 30일로 단축하며, 완전한 추적성과 신속한 애프터세일즈 지원을 제공하는 신뢰할 수 있는 센트럴 머신리 인차를 고객에게 공급한다.
와츠앱 와츠앱 이메일 이메일 모바일 모바일 맨 위로맨 위로