
三菱電線放電加工機|±0.003mmの高精度と電極加工時間38%短縮

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
22年にわたる高精度製造の実績を誇る三菱電機のワイヤーカット加工機ソリューション

22年にわたる高精度製造の実績を誇る三菱電機のワイヤーカット加工機ソリューション

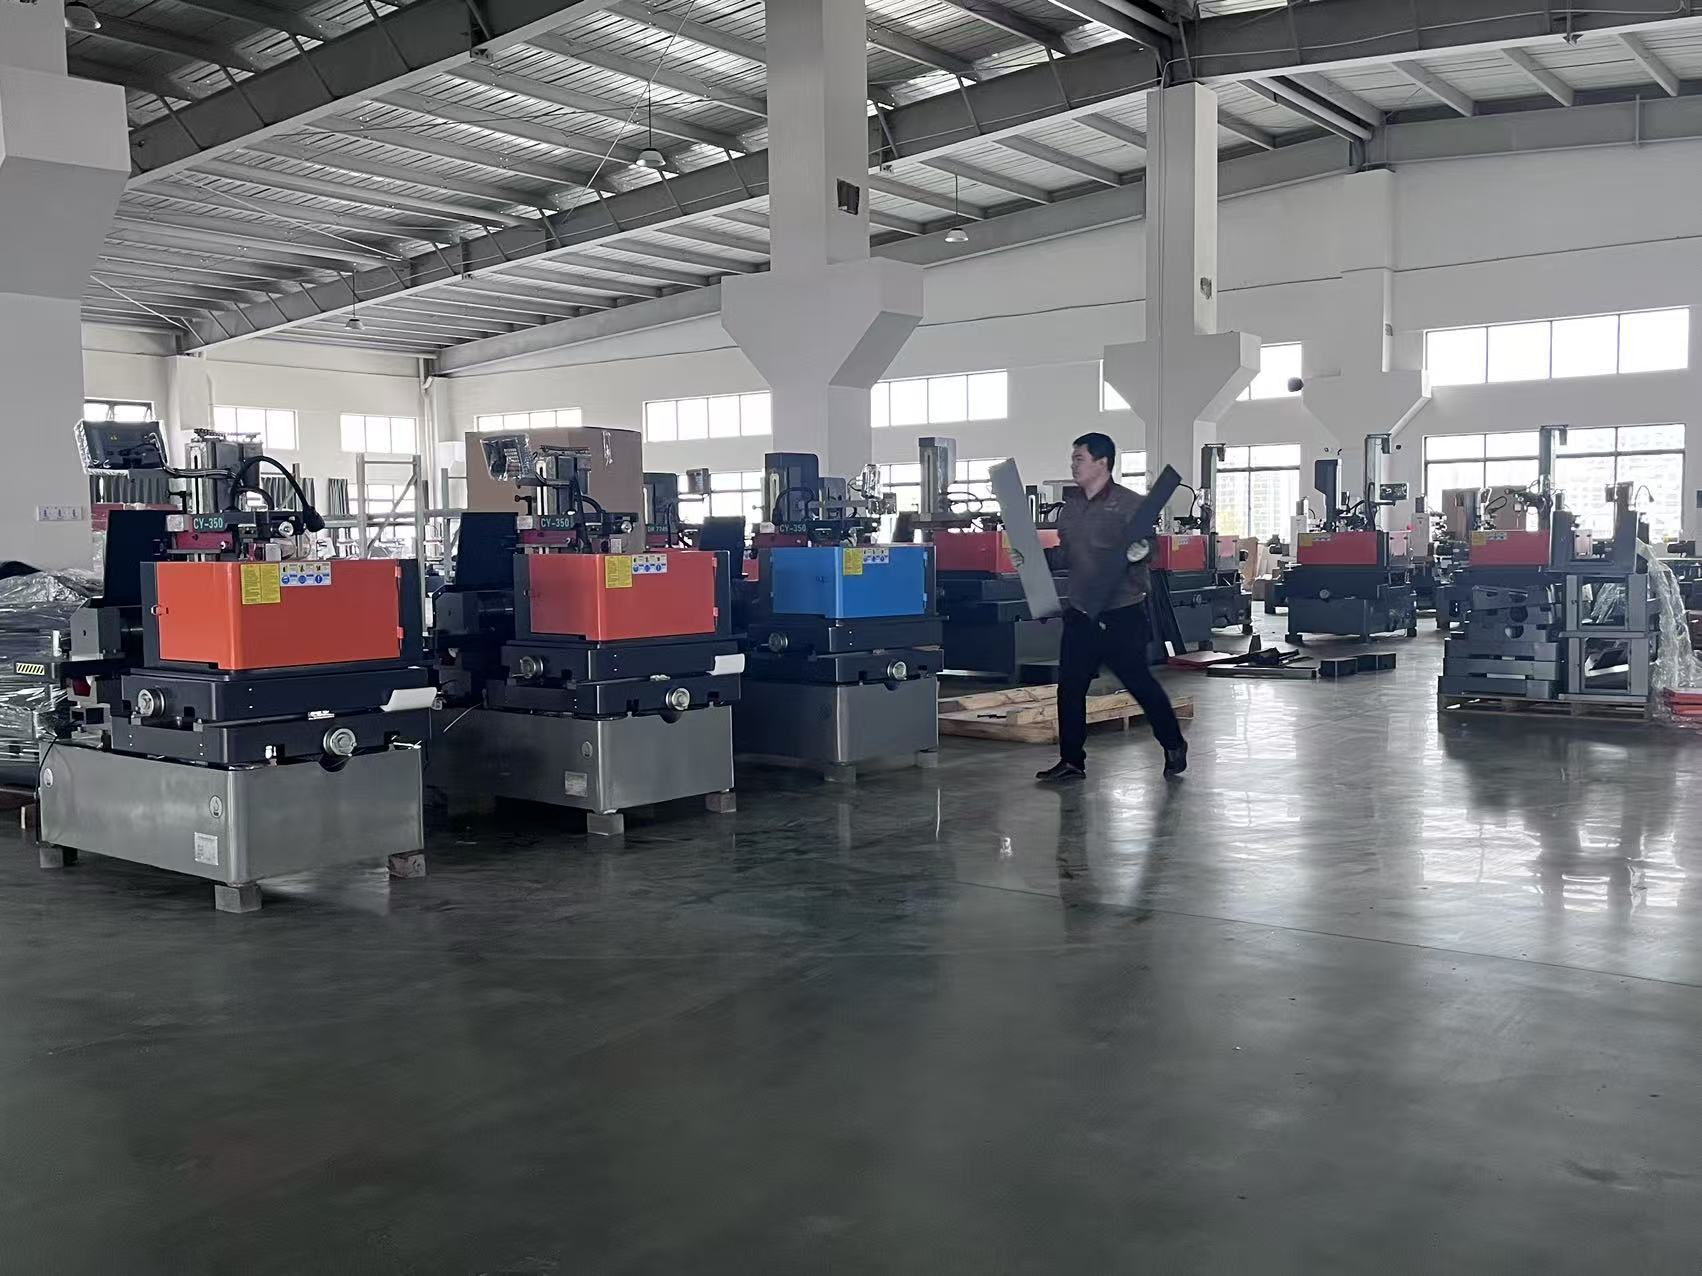
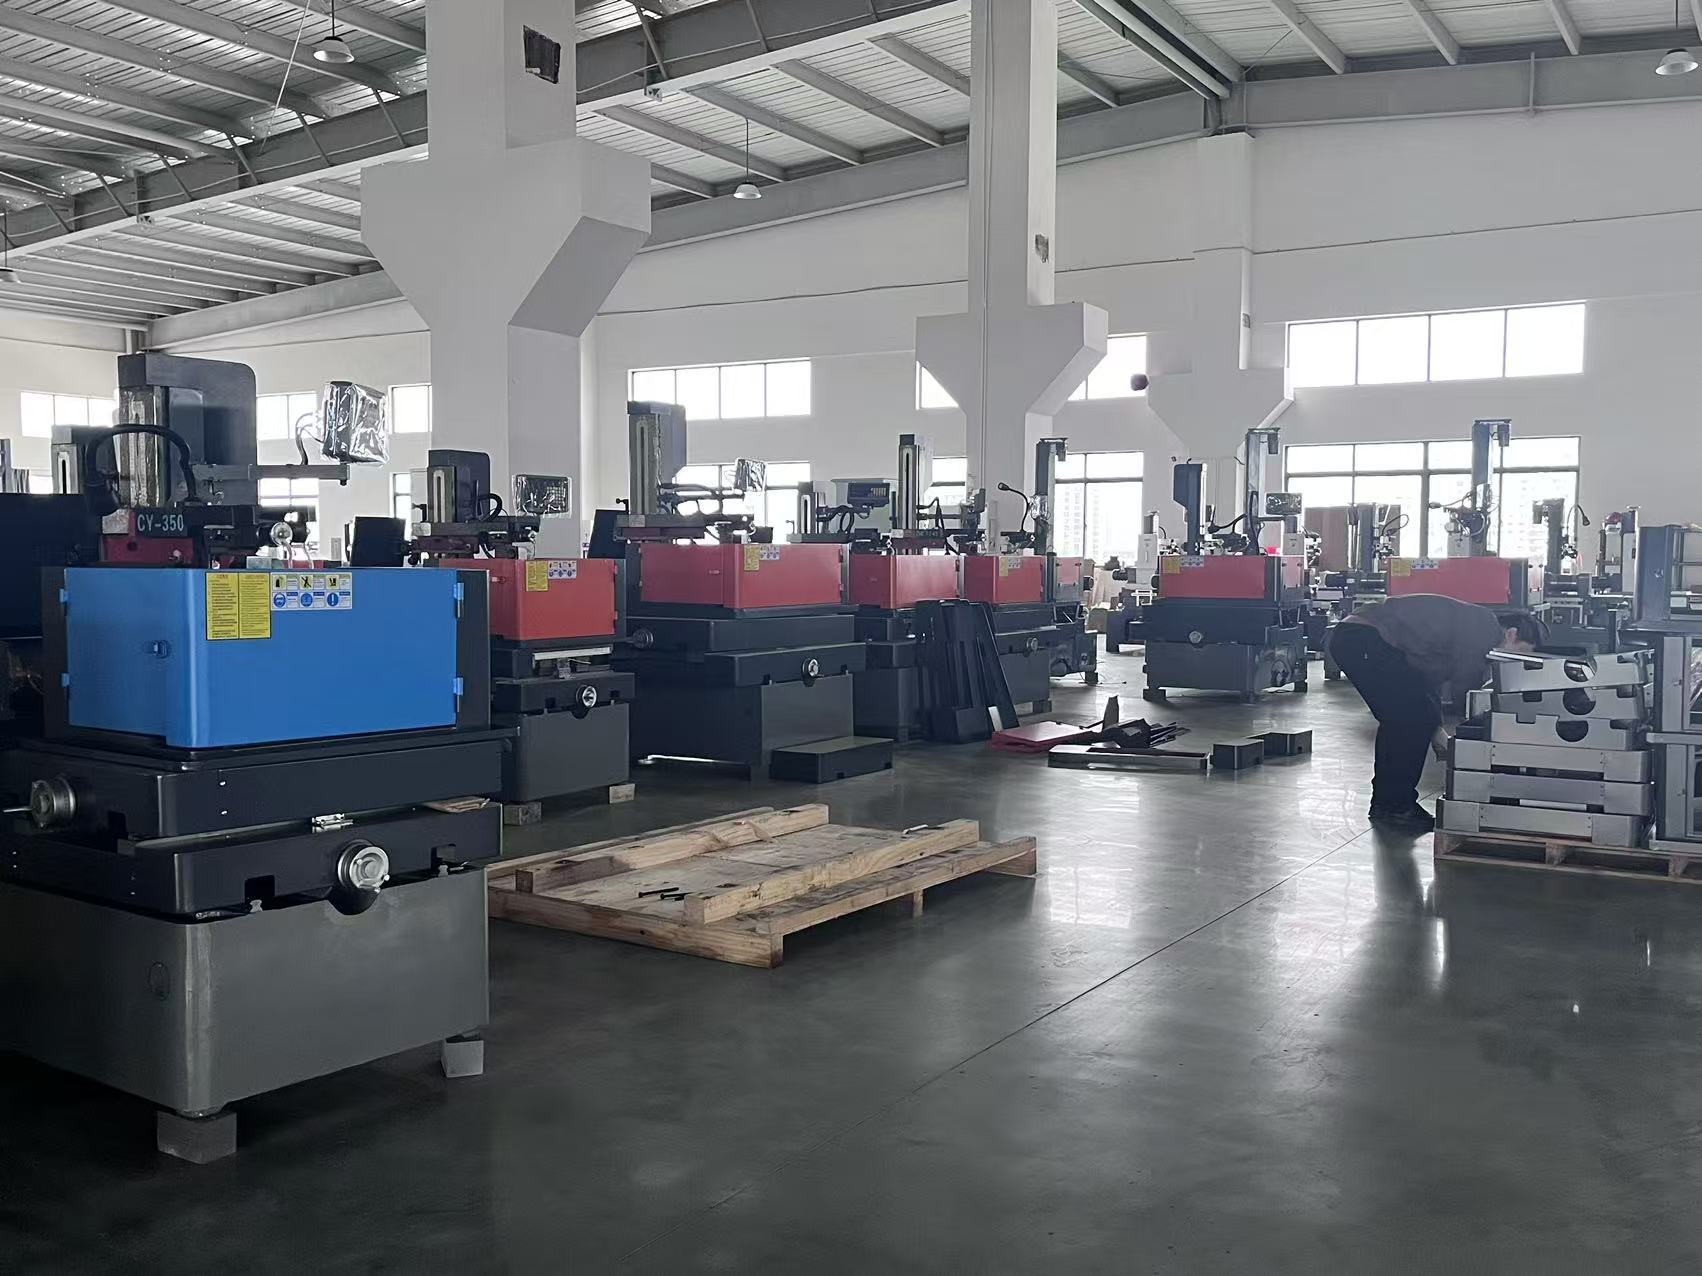
台州創源機械工具有限公司は、2003年より三菱電機製ワイヤーカット工作機械の製造・供給を手掛けており、ライセンス取得済みの三菱電機制御技術と、江蘇省台州市に拠点を置く当社自慢の高精度組立ラインを融合させています。当社の三菱電機製ワイヤーカット工作機械は、位置決め精度±0.003 mm、繰返し精度±0.002 mmを実現し、表面粗さはRa 0.8 µmまで達成可能です。また、硬化工具鋼の切断速度は最大220 mm²/分です。金型・ダイ加工所、航空機用ファスナー製造工場、医療機器工場などでは、これらの機械が週6日、1日20時間の稼働で、500 mmの行程において高い寸法精度を維持しています。ドイツの金型メーカーでは、老朽化した2台の旧機種を当社製機械に更新したところ、電極加工時間が38%短縮され、年間1,100時間の生産効率向上を実現しました。ベトナムの自動車用プレス部品サプライヤーでは、当社の三菱電機製ワイヤーカット工作機械を用いて、1,200個のプログレッシブダイインサートの公差を±0.005 mm以内に管理。導入から5か月で不良率を4.2%から0.9%へ大幅に低減しました。
お問い合わせ

ケーススタディ

ドイツの金型ワークショップ、電極加工リードタイムを38%短縮

年間120個の射出成形金型を製造するシュトゥットガルトの金型メーカーは、従来のワイヤー放電加工機による電極加工が遅く、平均して電極1セットあたり9.5時間かかっていました。当社の自動ワイヤー通し機能付きミツビシ製ワイヤーカット機を2台導入し、0.15 mmの真鍮ワイヤーを使用したところ、電極の加工サイクルタイムが5.9時間に短縮され、38%の改善を実現しました。その結果、年間で1,100時間分の機械稼働時間を解放できました。表面粗さはRa 1.6 µmからRa 0.9 µmへと向上し、電極の約60%において手作業による研磨工程が不要になりました。また、無人夜間運転を可能にし、主軸利用率を62%から84%へと引き上げるとともに、すべてのキャビティ形状に対して±0.004 mmの寸法精度を維持しています。

ベトナムのプレス部品サプライヤー、ダイインサートの歩留まりを99.1%に向上

ハノイの自動車用プレス部品サプライヤーが、新規SUVプログラム向けに±0.005 mmの公差で1,200個のプログレッシブダイインサートを加工する必要がありました。競合他社の機械による初期試作では、テーパーや角部の誤差により4.2%の不良品が発生しました。当社は、顧客が使用するSKD11材(厚さ40 mm)に対応するよう、三菱電機製ワイヤカット放電加工機をマルチパス切断とアダプティブフラッシング機能付きで設定しました。その結果、角部の精度は±0.003 mmまで向上し、5か月以内に不良率は0.9%まで低下。また、ダイインサートの寿命は27%延長されました。現在、顧客は3交代制で操業しており、増設ライン向けに2台目の導入を注文しています。

トルコの医療機器工場が、外科用部品の表面粗さRa 0.8 µmを達成

トルコの外科手術器具メーカーが、表面粗さRa 0.8 µm、公差±0.003 mmのバリレスステンレス鋼部品を要求しました。当社の三菱製ワイヤーカット機は、ファインワイヤーキットおよび閉ループ式熱補償機能を搭載しており、月産18,000個の部品において一貫した高精度加工を実現しました。検査による不合格率は2.8%から0.4%へと大幅に低下し、後工程の手作業工数も45%削減されました。工場では、再加工の削減と生産性の向上を基に、投資回収期間が14か月であると評価しています。

関連製品

三菱電機製ワイヤーカット機は、熱的安定性、インテリジェント制御、信頼性の高いワイヤー取り扱いを一つのプラットフォームに統合したことで、高精度製造分野におけるベンチマークとなりました。当社、泰州市創源機床有限公司(2003年、江蘇省泰州市に設立)では、こうした原則に基づき、ワイヤーカット機の開発・製造・販売を一貫して自社で行っています。製造工程は、機械ベッドの有限要素解析から始まり、高剛性メヘナイト鋳鉄を用いて鋳造し、内部応力を除去するため6か月間の自然時効処理を行います。自社のマシニングセンターによる粗加工後、各ベッドは平面度0.01 mmまで研削され、レーザー干渉計で検査されます。ガイドアセンブリはサブミクロン級のクリアランスになるようラッピング加工され、UV軸、U・Vテーパー機構、およびワイヤー搬送システムは、温度が20±1℃に厳密に管理された恒温室内で組み立てられます。すべての三菱電機製ワイヤーカット機は、出荷前に72時間連続の試験切断を実施し、位置決め精度、繰り返し精度、表面粗さに関する検証済みの精度報告書が作成されます。

生産現場では、金型・治具の製造において、硬化工具鋼や超硬合金、銅電極などの加工が求められ、その際にはテーパー誤差を最小限に抑える必要があります。例えば、SKD61(板厚60 mm)を±0.005 mmの精度で加工する典型的な金型工場では、15秒以内に完了する自動ワイヤー通し機能により、数千回に及ぶ加工開始でも安定した性能を維持できます。航空宇宙分野では、三菱電機のワイヤーカット放電加工機が、インコネルやチタンなどの耐熱合金を加工し、タービン用治具を400 mmの行程で±0.004 mmの精度で仕上げます。医療機器メーカーでは、直径0.10 mmまでの細径ワイヤーを用いた加工により、骨プレートや手術用ガイドを表面粗さRa 0.8 µmで製造しており、二次研磨は不要です。自動車業界の金型工房では、多パス切断を活用して、プログレッシブダイのインサートに長く真っ直ぐでバリのないエッジを実現し、実績として金型寿命を最大27%延長しています。

品質管理は継続的に行われます。各機械については、ボールバー試験、ピッチ誤差補正、および認定済み標準試験部品を用いた試験切り加工により検証しています。当社倉庫には、一般的な消耗部品の95%をカバーするスペアパーツ在庫を確保しており、国際的なお問い合わせには24時間以内に対応し、緊急時に必要な部品は48時間以内に発送いたします。当社エンジニアは、安全な接続を通じて遠隔診断を提供しており、20か国以上で現地での据付支援およびオペレーター向けトレーニングも実施しています。トレーニング内容には、ワイヤー選定、フラッシング最適化、および消耗品コストを予測可能に保つための保守手順が含まれており、通常、機械の運転経費の8~12%程度に抑えられます。

グローバル市場では、再現性を実証できるメーカーが評価されています。あるドイツの顧客は電極加工時間を38%短縮し、ベトナムのプレス部品サプライヤーは不良率を4.2%から0.9%に削減しました。また、トルコの医療機器工場では検査不合格率を0.4%まで低下させました。こうした成果は、機械のパラメーターを素材やロットサイズに最適化し、さらに設備の寿命にわたって顧客を継続的に支援することによって得られています。当社、台州創源機床有限公司(タージョウ・チュアンユエン・キショウ・ユーリミテッド)は、2003年の設立以来、20カ国以上への輸出実績と長期的なパートナーシップを築いてきました。今後も研究開発、工具・治具、サービス体制への投資を継続し、すべての三菱ワイヤーカット放電加工機が、測定可能な価値、部品単位の予測可能なコスト、そしてより厳しい公差を提示して受注を拡大するための確かな信頼性を提供してまいります。

よくあるご質問

三菱製ワイヤーカット機で効率よく加工できる材料は何ですか?

当社の三菱製ワイヤーカット機は、硬度62 HRCまでの焼入工具鋼、セメント化炭素鋼(セラミック)、銅、真鍮、アルミニウム、チタン、インコネルなどのニッケル合金を加工できます。セラミックや80 mmを超える厚板加工では、加工速度と仕上げ品質を維持するために、専用の発電装置設定およびコーティング付きワイヤーをご推奨しています。40 mm厚のSKD11材における標準的な切削速度は180~220 mm²/分、多段切りによる表面粗さはRa 0.8 µmです。また、すべての機械には材料別加工条件ライブラリが付属します。
各三菱製ワイヤーカット機は、レーザー校正を実施し、72時間にわたる試験切断を行い、精度検証報告書を添付して出荷されます。現地到着後は、リモートによる設置支援または現地での立ち上げ作業(オンサイトコンミッション)に対応いたします。安定した環境(室温20±1℃)下での位置決め精度は±0.003 mm、繰返し精度は±0.002 mmです。また、お客様の現場環境においても精度を維持できるよう、基礎設置および水平調整のための詳細な手順書もご提供いたします。
標準仕様機は30~45日で出荷可能です。カスタマイズ仕様の三菱製ワイヤーカット放電加工機は45~60日かかります。ワイヤーガイド、パワーコンタクト、ノズルなど、一般的な消耗部品の95%を常備しており、20カ国以上のお客様へ緊急部品を48時間以内に発送しています。消耗品費用は通常、運用経費の8~12%程度です。また、お客様の年間スペアパーツ予算策定をサポートいたします。
はい。15秒以内の自動ワイヤー通し機能と信頼性の高い洗浄制御により、多くの顧客が無人での夜間稼働を行っています。ドイツの金型メーカーでは、夜間運転の導入により設備利用率を62%から84%まで向上させました。無人運転の安定性と安全性を確保するため、500時間ごとの定期保守を推奨しており、チェックリストもご提供しています。
当社では、配線の選定、フラッシング、テーパー切断、および保守に関するオペレーター向けトレーニングを、現地出張またはライブのリモートセッションにて実施しています。技術的なお問い合わせには24時間以内に回答し、リモート診断により当社エンジニアがパラメーターおよびアラームログを確認できます。取扱説明書は英語でご提供しており、アジア、ヨーロッパ、中東、南北アメリカ全域のお客様をサポートしています。

関連記事

多機能スプリングマシンを購入する際に比較すべき技術的指標は何ですか?

07

Jul

多機能スプリングマシンを購入する際に比較すべき技術的指標は何ですか?

はじめに:信頼性の高い多機能スプリング製造機への投資は、世界中の金属部品製造工場にとって、長期的な設備投資において極めて重要な意思決定です。一般用ハードウェア、電子部品、自動車部品、および従来の…
さらに表示
EDMスパークエロージョン機によるワークピース加工後に必要な後処理工程は何ですか?

14

Jul

EDMスパークエロージョン機によるワークピース加工後に必要な後処理工程は何ですか?

従来のセグメント化コイル加工における隠れたコストの欠点 多くの金属加工施設では、時代遅れのセグメント化コイル加工ワークフローに起因する、大量の隠れた運用コストを見落としています。多くの工場では、依然として独立型のU...
さらに表示
信頼性の高いEDM穴開け機のサプライヤーが提供すべきアフターサービスとは?

14

Jul

信頼性の高いEDM穴開け機のサプライヤーが提供すべきアフターサービスとは?

モジュラー構造による柔軟な製造の進化:現代の産業環境では、高い適応力が求められており、生産構成を迅速に切り替える能力が、施設の運用リズムを決定づけています。...
さらに表示
特殊形状のばね製造向けスプリングマシン用金型治具のカスタマイズ方法

03

Aug

特殊形状のばね製造向けスプリングマシン用金型治具のカスタマイズ方法

複雑なスプリング製造の課題を克服する 高速産業用製造における高度な技術対応には、ワイヤー送りの挙動、機械的公差、および最新の自動化装置における多軸曲げ機構に関する深い理解が不可欠です…
さらに表示

お客様の声

クラウス・ベルガー氏(金型工場マネージャー、ドイツ)
すべてのシフトにおいて一貫した高精度

当社は射出成形用金型電極の加工に、ミツビシ電線放電加工機を2台導入しました。その結果、1セットあたりの加工サイクル時間が9.5時間から5.9時間へと38%短縮されました。表面粗さはRa 0.9 µmまで向上し、ほとんどの電極について研磨工程を省略できるようになりました。導入後14か月経過しても、位置決め精度は依然として±0.004 mm以内を維持しています。リモートサポートチームからの対応は1営業日以内、またスペアパーツも迅速にお届けされます。この装置の導入により、納期見積もりの方法そのものが変わりました。

グエン・ヴァン・ミン氏 生産部ディレクター(ベトナム)
数週間で実証できた不良品削減

当社のプログレッシブダイのインサート部品製造では、1,200個の部品について±0.005 mmの精度が求められました。最初に試用した機械では、不良率が4.2%に達しました。しかし、この三菱電機製ワイヤカット機(マルチパス切断方式)に切り替えたところ、5か月後には不良率が0.9%まで低下し、ダイの寿命も27%延びました。現在は3交代制で稼働しており、2台目の導入も決定しました。また、オペレーター向けの研修とパラメータライブラリのおかげで、移行は非常にスムーズに行えました。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
すべての三菱電機製ワイヤカット機に、サブミクロン級の機械的剛性が組み込まれています

すべての三菱電機製ワイヤカット機に、サブミクロン級の機械的剛性が組み込まれています

高精度ワイヤカットの基盤は、振動および熱ドリフトに耐える機械構造です。当社の三菱電機製ワイヤカット放電加工機のベッドは、高剛性ミーハナイト鋳鉄で製造され、6か月間の自然時効処理を経て、組立前に平面度0.01 mmで研削されています。ガイドアセンブリはサブミクロンレベルのクリアランスでラップ加工され、最終組立は20 ± 1 °Cに厳密に制御された恒温室内で行われます。この構造により、無人長時間運転中でも±0.003 mmの位置決め精度と±0.002 mmの繰返し精度を維持できます。60 mm厚のSKD61鋼を加工する金型工場では、数千回に及ぶ角部加工においても、角部精度が±0.003 mm以内に収まっています。トルコの医療機器メーカーでは、この高い剛性を活かして、月産18,000個の外科用部品について表面粗さRa 0.8 µmを実現し、検査による不良率を2.8%から0.4%へと大幅に低減しました。仕様比較をご検討中のお客様にとって、その差はカタログ上の数値ではなく、実際の歩留まり率、手直し工数、金型寿命といった現場の指標に明確に現れます。
スマート制御と自動ワイヤー通し機能で、日々の生産性を向上

スマート制御と自動ワイヤー通し機能で、日々の生産性を向上

ワイヤー放電加工における生産性は、非加工時間の削減に大きく依存します。当社のミツビシ製ワイヤーカット機は、高さのあるワークピースでワイヤーが切断された場合でも15秒以内で自動的にワイヤーを通す機能を備えており、さらに材質の厚みに応じて洗浄圧力を自動調整するアダプティブフラッシング機能も搭載しています。また、制御ライブラリには、鋼、超硬合金、銅、チタン、インコネルなどの加工に最適化された実績済みパラメータが登録されており、オペレーターは短時間で安定した加工条件へと移行できます。ドイツの金型メーカーでは、これらの機能を活用して機械稼働率を62%から84%へ向上させ、電極の加工サイクルタイムを9.5時間から5.9時間へ短縮。年間で1,100時間分の機械稼働時間を節約しました。ベトナムの自動車部品サプライヤーでは、1,200個のプログレッシブダイ・インサートにおいて、不良率を4.2%から0.9%へ大幅に低減しました。こうした成果は、加工結果の再現性向上、手動介入の削減、および夜間の無人運転を確実に実施できる信頼性によって実現されています。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ