ディープホール・ガンドリル盤|深さ/直径比100:1、位置決め精度0.01mm

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
高精度ディープホールガンドリル加工機のソリューション|信頼される中国メーカーから

高精度ディープホールガンドリル加工機のソリューション|信頼される中国メーカーから

中国江蘇省泰州市の泰州創源機床有限公司は、2003年より深孔ガンリーマーを製造しています。当社の深孔ガンリーマーは、穴径2~40 mm、深さ/直径比最大100:1、表面粗さRa 0.4~1.6 μm、位置決め精度300 mmあたり0.01 mmを実現します。主軸回転数は最高6,000 rpm、冷却液圧力は最大100 barに達するため、ピッキング送りを用いずに1パスで深孔加工が可能です。油圧シリンダー製造では、顧客が45号鋼棒材に対して800 mmの深孔を1個あたり18分で加工し、加工サイクル時間を35%短縮しています。金型製造では、ドイツの金型専門メーカーが当社の深孔ガンリーマーを用いて、1.2344鋼材に600 mmのウォーターラインを同心度0.02 mm以内で加工し、二次リーマー加工を不要としています。医療用インプラント製造では、スイスの顧客がチタン棒材(長さ120 mm)に3 mmの貫通穴を加工し、穴の曲がりを抑え、公差を±0.015 mm以内に収めています。
お問い合わせ

ケーススタディ

インドの油圧シリンダー製造メーカーにおける加工サイクル時間の35%短縮

インド・プネーにある油圧シリンダー製造メーカーが、従来のスパイラルドリルを用いて45号鋼のロッドに800 mmの深穴を加工していたが、1個あたり27分を要し、頻繁にドリル折れが発生し、不良率は2%に達していた。当社のディープホールガンドリル盤(冷却液圧力100 bar、主軸回転数2,800 rpm)を導入したところ、加工サイクル時間が1個あたり18分に短縮され、不良率は0.3%まで低下。また、800 mm全長における穴の直進性は0.1 mm以内を維持した。同社は現在、欧州向けに油圧シリンダーを輸出しており、月間生産台数を2,400個増加させている。

ドイツの金型ベース製造メーカーにおける同心度0.02 mmの達成

ドイツの金型メーカーが、1.2344鋼材ブロックに深さ600 mmの冷却用穴を加工する必要があり、同軸度公差は0.02 mm以内と厳しく要求されていました。従来のドリル加工では穴のズレ(ドリフト)が発生し、ホーニングによる仕上げ加工が必要でした。当社のディープホールガンドリル盤は、BTA式工具ヘッドとサーボフィード機構を搭載しており、1パスで同軸度0.018 mm以内、表面粗さRa 0.6 μmを実現しました。顧客は二次加工工程を80%削減し、納期を12日から5日に短縮。現在は同一機械で1日2シフト稼働しています。

スイスの医療用インプラントメーカー向け、たわみゼロのφ3 mmチタン製穴加工

スイスの医療用インプラントメーカーが、長さ120 mmのチタン棒材にφ3 mmの貫通穴を加工する必要があり、公差は±0.015 mm以内と極めて厳しかったです。当社のディープホールガンドリル盤は、高圧クーラント供給機能と超硬合金製ガンドリルを採用し、公差±0.012 mm、表面粗さ0.4 μmを達成。目視で確認できるたわみは一切ありませんでした。製品歩留まりは99.6%に向上し、工具寿命は再研磨ごとに120穴に達しました。現在、顧客は当社の機械を3種類のインプラント製品ラインで活用しており、14カ国へ輸出しています。

関連製品

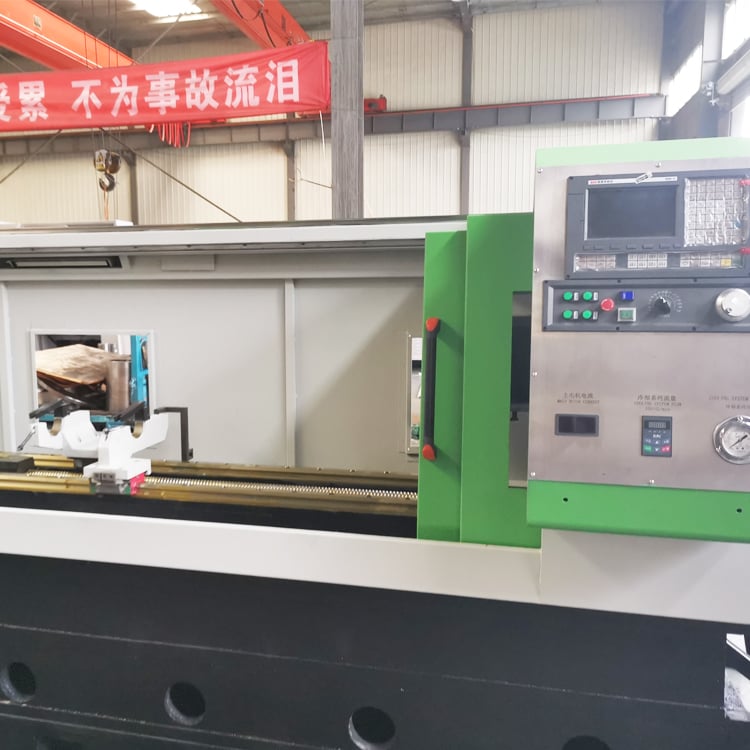
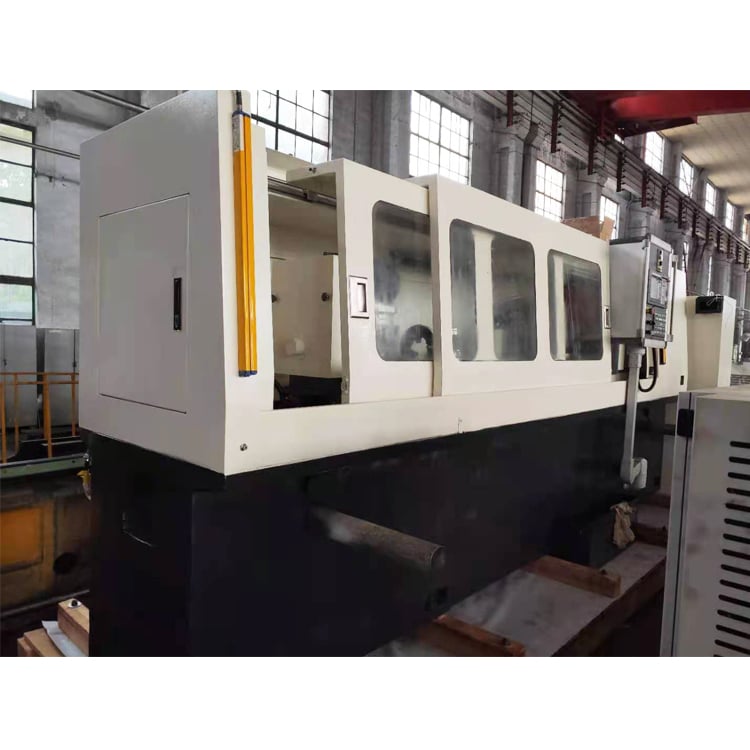
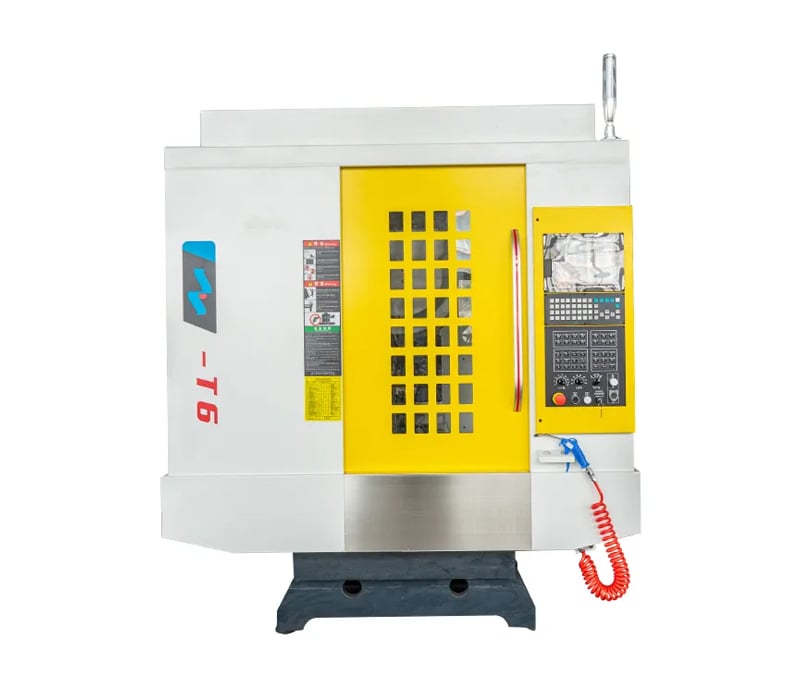
ディープホール・ガンドリル盤は、単一工程で高長径比(長さ/直径比)の精密な深穴を加工するための専用工作機械です。中国江蘇省に2003年に設立された泰州市創源機床有限公司(Taizhou Chuang Yuan Machine Tool Co., Ltd.)では、研究開発・製造・販売を一貫して行い、20カ国以上に信頼性の高い高精度工作機械を供給しています。当社のディープホール・ガンドリル盤は、剛性の高い鋳鉄製ベッド、焼入れ・研削済みのボックスタイプガイドウェイ、および最高回転数6,000rpmの高精度スピンドルを基本構成としています。冷却液供給システムは最大100バールの高圧を実現し、長時間加工時の切粉排出効率を高め、熱伸びを確実に制御します。対応穴径は2mm~40mm、長径比は最大100:1まで可能で、位置決め精度は300mmあたり0.01mm、円形度は0.02mm以内を達成します。製造プロセスは、原材料の厳格な検査から始まり、ベッドおよびヘッドストックのNC加工、ガイドウェイの手刮削(ハンドスクレーピング)、スピンドルの動的バランス試験を経て、各機械単体に対して72時間連続運転試験を実施します。この試験では、穴の直進性、表面粗さ、冷却液圧力の安定性を確認します。制御にはシーメンス製CNC装置「828D」を採用し、送り速度・主軸回転数・冷却液流量を統合管理するとともに、最大500個の加工プログラムを保存可能で、短納期での品種切替えを支援します。自動切粉除去装置により、作業者の手作業介入を最小限に抑え、作業環境を清潔に保ちます。実際の活用事例では、インドの油圧シリンダー製造メーカーがS45C鋼材のロッドに800mmの深穴を1個あたり18分で加工、ドイツの金型メーカーが1.2344鋼材で同心度0.018mmを実現、スイスの医療機器メーカーがチタン材(Φ3mm×120mm)に0.012mmの公差内で貫通穴を加工しています。こうした成果は、実用性を重視した設計——焼入れガイドウェイ、高精度研削ボールねじ、高圧冷却液ユニット——によって、穴当たり工具コストを最大28%削減し、生産性を35%向上させた結果です。当社工場では、鋳造・機械加工から組立・試運転まで全工程を自社一貫で行っているため、品質を工程ごとに厳密に管理できます。CE認証取得済み、24か月の保証期間、現地設置対応、オンラインによるオペレーター教育も提供いたします。金型製作、油圧機器、航空宇宙、医療機器、防衛産業など、あらゆる分野のお客様にとって、当社のディープホール・ガンドリル盤は、深穴加工という課題に対して信頼性・効率性・経済性を兼ね備えた最適なソリューションです。欧州・アジア・南米・中東からのお客様の声を丁寧に聞きながら、継続的な研究開発投資を行い、多様な生産現場の要件に応える機械の進化を進めるとともに、パートナー企業の地域市場展開を確かな形で支援してまいります。

よくあるご質問

当社のディープホールガンリーマーで加工可能な材料は何ですか?

当社のディープホールガンリーマーは、炭素鋼、合金鋼、ステンレス鋼、鋳鉄、アルミニウム、銅、チタン、インコネルなどの材料に対応しています。例えば、直径3 mmの穴を120 mm長さのチタン棒材に貫通加工したり、45号鋼のロッドに直径800 mmの穴を加工することが可能です。硬度はHRC 42まで対応可能です。それ以上の硬度の材料では、コーティング付きカーバイド製ガンリーマーと切削条件(送り速度など)の調整を推奨しています。お客様の材料種別および穴径に応じて、当社エンジニアが最適な切削条件をご提案いたします。
当機は、穴径2~40 mm、深さ/径比最大100:1までの加工に対応しています。たとえば、直径10 mmの穴であれば、一度の加工で最大1,000 mmの深さまで加工可能です。冷却液圧力は最大100 barまで確保でき、これにより切屑排出性および穴の直進性が確保されます。深さ/径比が100:1を超える場合、大型冷却液供給システムおよび特殊ガイドブッシュを備えたカスタマイズ仕様でのご提供も可能です。
振動を最小限に抑えるため、剛性の高い鋳鉄製ベッド、表面硬化処理済みのボックスタイプのガイドウェイ、および高精度研削加工されたボールねじを採用しています。高圧冷却液システムにより切粉を迅速に除去し、シーメンス製CNC装置で送り速度を±0.01 mm以内に制御します。通常、800 mmの測定長における直進性は±0.1 mm以内、円筒度は±0.02 mm以内、表面粗さ(Ra)は0.4~1.6 μmの範囲内に収まります。各機械は出荷前に72時間の連続運転試験を通過しています。
標準仕様モデルは、手付金入金後30~45日以内に出荷可能です。カスタマイズ仕様モデルは60~75日かかります。保証期間は24か月で、現地設置対応およびオンラインによる操作訓練も提供いたします。スペアパーツは少なくとも10年間ご提供可能です。また、CNCシステムを活用した遠隔診断サービスも実施しており、20か国以上におよぶお客様の多くが、現地訪問を伴わないまま問題を解決でき、ダウンタイムの低減につながっています。
はい。ストローク長、スピンドル回転数、クーラント圧力、制御システム、治具など、お客様の要件に応じてカスタマイズ可能です。例えば、ドイツの金型メーカー向けに、ストローク600 mm、同軸度0.018 mmという厳しい要求仕様を満たす機械を納入しました。自動ローディング、チップコンベア、工具モニタリングなどのオプションもご提供できます。当社エンジニアがお客様の図面および試作部品を確認し、予算と生産目標に合致する最適な構成をご提案します。

関連記事

マシニングセンターの選び方は?

12

Dec

マシニングセンターの選び方は?

さらに表示
信頼性の高いEDM穴開け機のサプライヤーが提供すべきアフターサービスとは?

14

Jul

信頼性の高いEDM穴開け機のサプライヤーが提供すべきアフターサービスとは?

モジュラー構造による柔軟な製造の進化:現代の産業環境では、高い適応力が求められており、生産構成を迅速に切り替える能力が、施設の運用リズムを決定づけています。...
さらに表示
連続深穴加工時のドリル刃の摩耗を抑える方法

03

Aug

連続深穴加工時のドリル刃の摩耗を抑える方法

深穴加工における熱応力のメカニズムを理解する 産業用生産ラインで連続ボーリングや高深度加工を行う場合、切削工具に過酷な熱的・機械的負荷がかかるため、その性能限界が日常的に試されています。W...
さらに表示
ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

03

Aug

ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

精密加工における国際輸出コンプライアンスの理解:先進金属加工機械を対象とした海外バイヤーが求める厳格な技術基準を、グローバルな産業貿易という複雑な環境の中で的確に把握・遵守する必要があります…
さらに表示

お客様の声

ラジェシュ・メータ氏、生産マネージャー(インド・プネ)
日常生産における卓越した精度と稼働率

当社の油圧シリンダ生産ライン向けに、ディープホールガンドリル加工機を導入しました。導入後6か月で、1個あたりの加工サイクル時間が27分から18分へと短縮され、不良率は0.5%未満に低下しました。100 barのクーラントシステムにより、45鋼材への800 mmの深穴加工でもドリル折れが一切発生していません。据付およびオペレータ教育もスムーズに行え、現在は1日2シフトで安定稼働しており、大きなトラブルは一切ありません。工場内でもっとも信頼性の高い機械となりました。

トーマス・ケラー氏、オペレーションズ・ディレクター、スイス・チューリッヒ
金型製造および医療機器部品加工向けの信頼性の高い性能

当社のスイス工場における医療用インプラント製造では、120 mmのチタン棒に3 mmの穴を貫通加工する必要があります。このディープホール・ガンリーマ(深穴ガンリーマ)は、公差±0.012 mm、表面粗さRa 0.4 μmを安定して実現します。また、金型ベースの加工にも活用しており、同軸度0.02 mmを達成しています。シーメンス制御装置には500個のプログラムを保存可能で、機種切替えが迅速です。導入1年後には、1穴あたりの工具コストが28%削減され、生産量は35%向上しました。メーカーからのサポートも非常に充実しています。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
深穴加工向け高圧冷却液システム(長径比最大100:1)

深穴加工向け高圧冷却液システム(長径比最大100:1)

当社のディープホールガンドリル盤は、最大100バールの高圧冷却液供給システムを搭載しており、深穴加工に不可欠な性能を実現しています。この高圧冷却液により、切削屑が穴内から確実に排出され、切刃部の冷却も効果的に行われ、切屑の詰まり(チップパッキング)によるドリル折損や表面粗さの悪化を防止します。これにより、穴深さ対直径比(L/D比)が最大100:1に達する一発貫通加工が可能となり、たとえばφ10 mmの穴であれば1,000 mmの深さまでピーキング加工なしで加工できます。油圧シリンダの製造では、45号鋼のロッドに800 mmの深穴を1個あたり18分で加工でき、工程時間(サイクルタイム)を35%短縮します。金型製作では、1.2344鋼材に0.018 mmの同心度を保ったまま600 mmの深さの冷却チャネルを加工できます。本システムには高圧ポンプ、フィルター装置、および流量調整可能なフローコントロール機構が含まれており、水系および油系のいずれの切削油にも対応します。冷却液タンクは連続運転を想定した容量であり、切屑除去装置により作業エリアを常に清潔に保ちます。
剛性の高い機械構造により、位置決め精度を0.01 mmに保ちます

剛性の高い機械構造により、位置決め精度を0.01 mmに保ちます

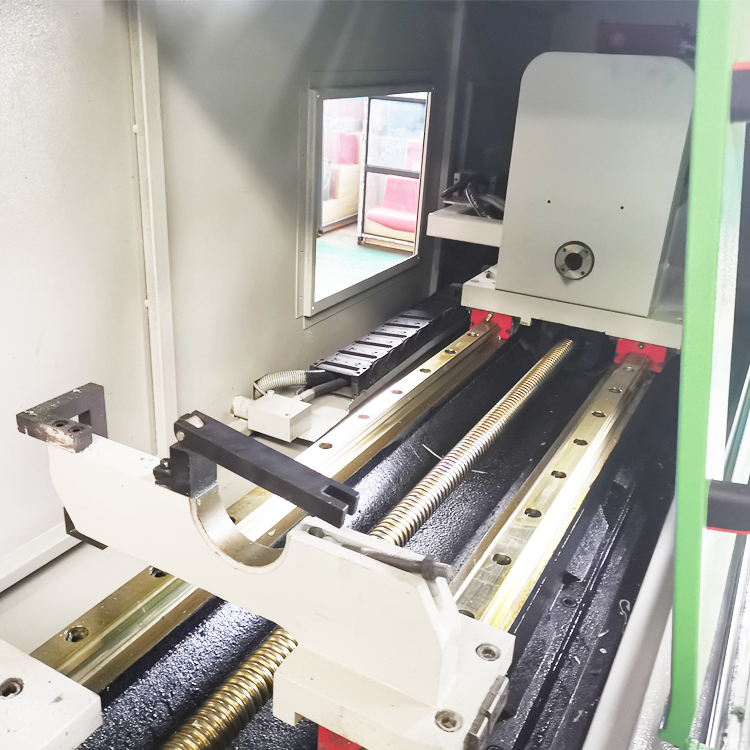
ディープホールガンドリル盤は、振動を吸収し、重切削時の安定性を確保するため、頑丈なリブ構造を備えた鋳鉄製ベッドを基盤としています。焼入れ・研削済みのボックスタイプのガイドウェイと高精度に研削されたボールねじにより、300 mmあたりの定位精度が0.01 mm、繰返し精度が0.005 mmを実現しています。主軸は動的バランスが取られており、高精度ベアリングで支持されており、振れが極めて小さい状態で6,000 rpmまでの回転が可能です。この剛性は、長穴加工において微小なたわみが積み重なって大きな誤差となるディープホールドリル加工にとって極めて重要です。ドイツの金型メーカーでは、本機を用いて深さ600 mmの穴で同心度0.018 mmを達成し、スイスの医療機器メーカーでは、チタン材(直径3 mm、全長120 mm)への貫通穴加工で公差0.012 mmを実現しました。また、この構造は円形度0.02 mm以内、表面粗さRa 0.4~1.6 μmの実現も可能で、二次的なリーマ加工を不要とし、総合的な加工コストの低減につながります。出荷前に各機械は手作業によるスクレーピングおよびレーザー干渉計による校正を実施しています。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ