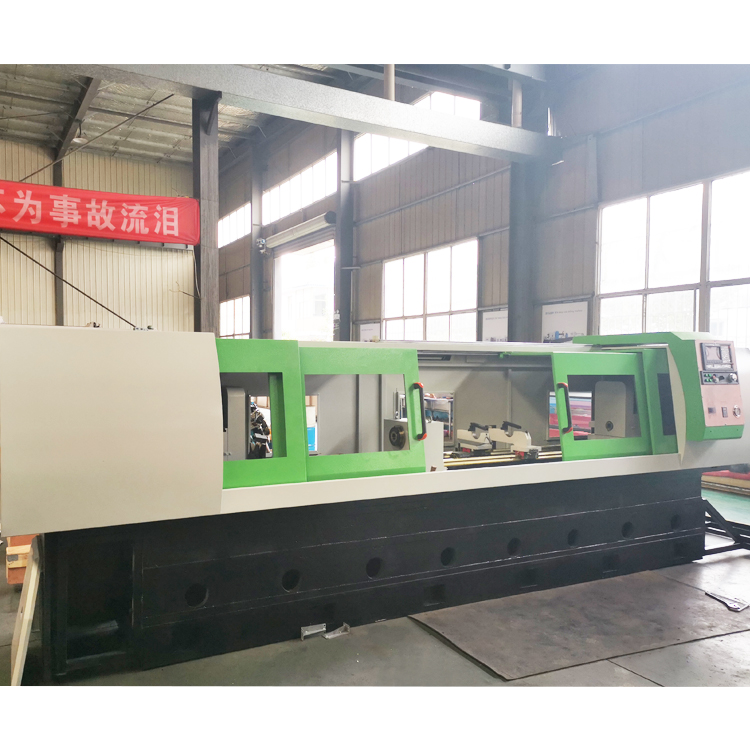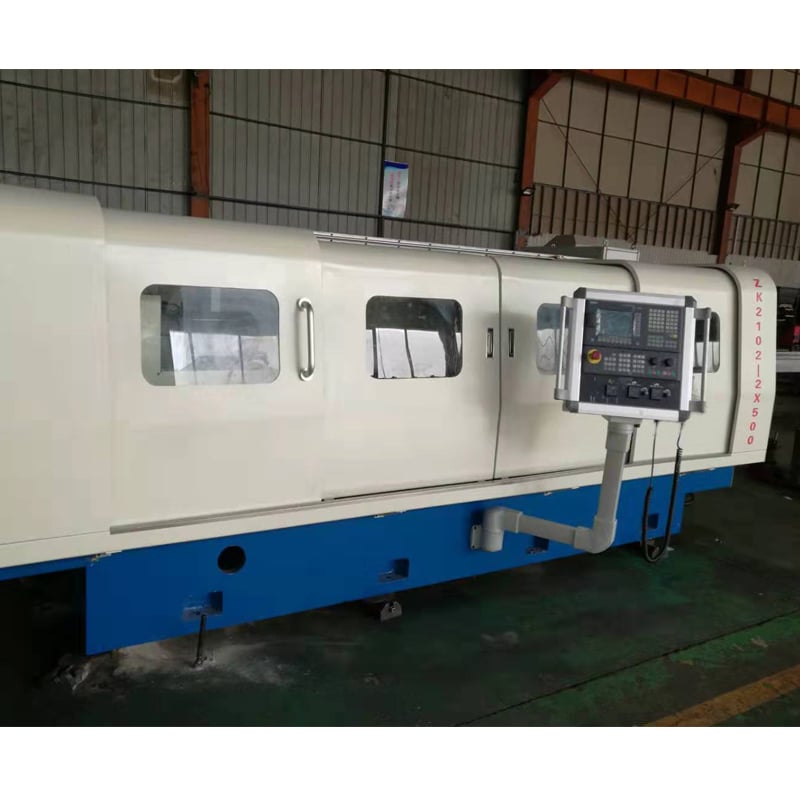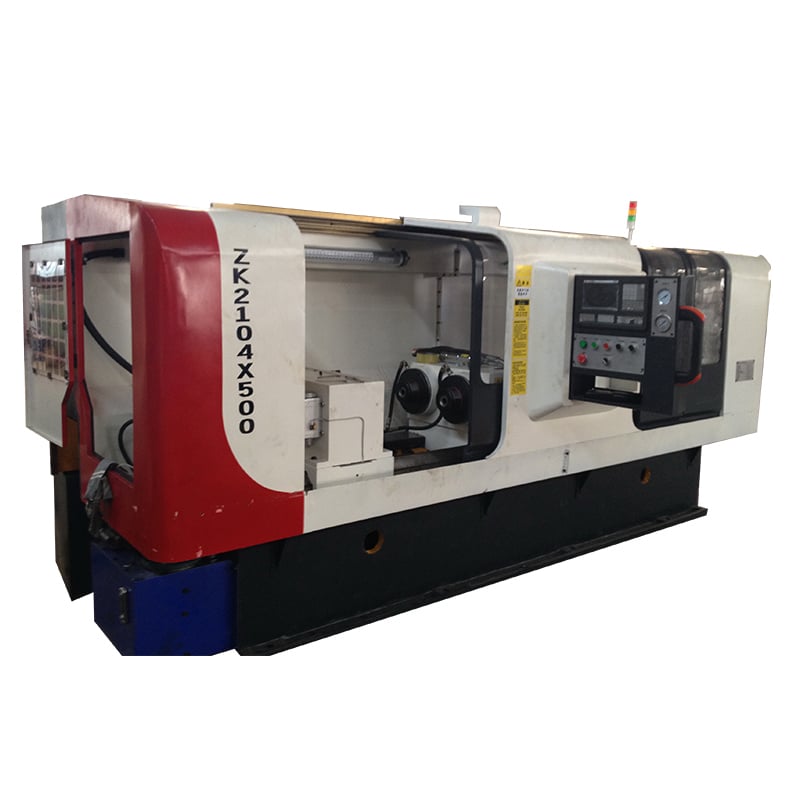
深孔加工は単に「より深く穴を開ける」ことではありません。これは、切屑の排出、熱管理、ガイド支持という3つの要素を統合的に制御する専門技術であり、加工された穴が真直で円形かつ鏡面仕上げとなるか、あるいは不良品(スクラップ)となるかを決定づけます。深孔加工機は、主軸回転数、送り速度、冷却液圧力、工具形状を厳密に同期させる必要があります。わずかな不均衡でも、穴のズレ(ドリフト)、ベルマウス(穴口の拡がり)、あるいは工具の破損といった重大なトラブルを引き起こします。当社・台州創源機床有限公司では、すべての深孔加工機がこの原則に基づいて設計・製造されています。生産工程は、機械本体(ベッド)および柱の有限要素解析(FEA)から始まり、最大12,000 Nの切削荷重下でも振動を効果的に抑制できる構造を確保しています。鋳物は48時間の応力除去処理を経た後、5軸マシニングセンターで加工され、平面度は1メートルあたり0.01 mmを達成しています。主軸は温度管理されたクリーンルーム内で組み立てられ、動的バランスはG1.0クラスに調整され、4,000 rpmで4時間連続運転試験を実施しています。冷却液システムは深孔加工機の「心臓部」ともいえる重要な構成要素であり、20ミクロンまでの二重フィルターを採用し、最大100バールの高圧で冷却液を供給。これにより、穴壁を傷つけることなく確実に切屑を排出します。ガイドブッシュおよびスタディレストの位置精度はレーザー干渉計で検証され、各機械は出荷前に顧客指定材質による72時間連続切削試験を完了しています。当社の深孔加工機は、世界中で油圧シリンダーバレル、射出成形用マニホールド、航空機のランディングギア部品、石油・ガス用バルブ本体、熱交換器チューブなど、多様な分野で活用されています。韓国では、ある鋼管メーカーが当社機を用いて6メートル長のパイプを製造し、肉厚公差を±0.1 mm以内に収めています。ブラジルでは、農業機械メーカーが鍛造鋼製ハーベスターアクスルにφ120 mmの穴を加工し、一発合格率99.2%を実現しています。イタリアでは、ダイカスト金型メーカーが当社機を用いてコンフォーマル冷却チャネルを加工。成形サイクルタイムを15%短縮しています。こうした成果は、研究・製造・販売を一貫して自社内で行う体制を20年以上にわたり継続してきた結果です。現在、20カ国以上へ輸出しており、約束ではなく、測定可能な性能に基づく長期的な信頼関係を築いています。当社エンジニアリングチームは、加工プロセスの妥当性確認(バリデーション)、工具選定、オペレーター教育を含む包括的な導入支援を提供。お客様の工場に設置後、数日以内に目標性能を達成できるようサポートいたします。穴径が4 mmでも1,200 mmでも、長径比が10:1でも100:1でも、当社の深孔加工機は、ご契約で求められる真直度、表面粗さ、および生産性を確実に実現します。

24
Dec
03
Aug
14
Aug
03
Aug