Drótos maradékmentes megmunkáló gépek (EDM) | ±0,003 mm pontosság és 180 mm²/perc sebesség

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
A Taizhou Chuang Yuan Machine Tool által 2003 óta fejlesztett vezetékes marásos EDM-megoldások

A Taizhou Chuang Yuan Machine Tool által 2003 óta fejlesztett vezetékes marásos EDM-megoldások

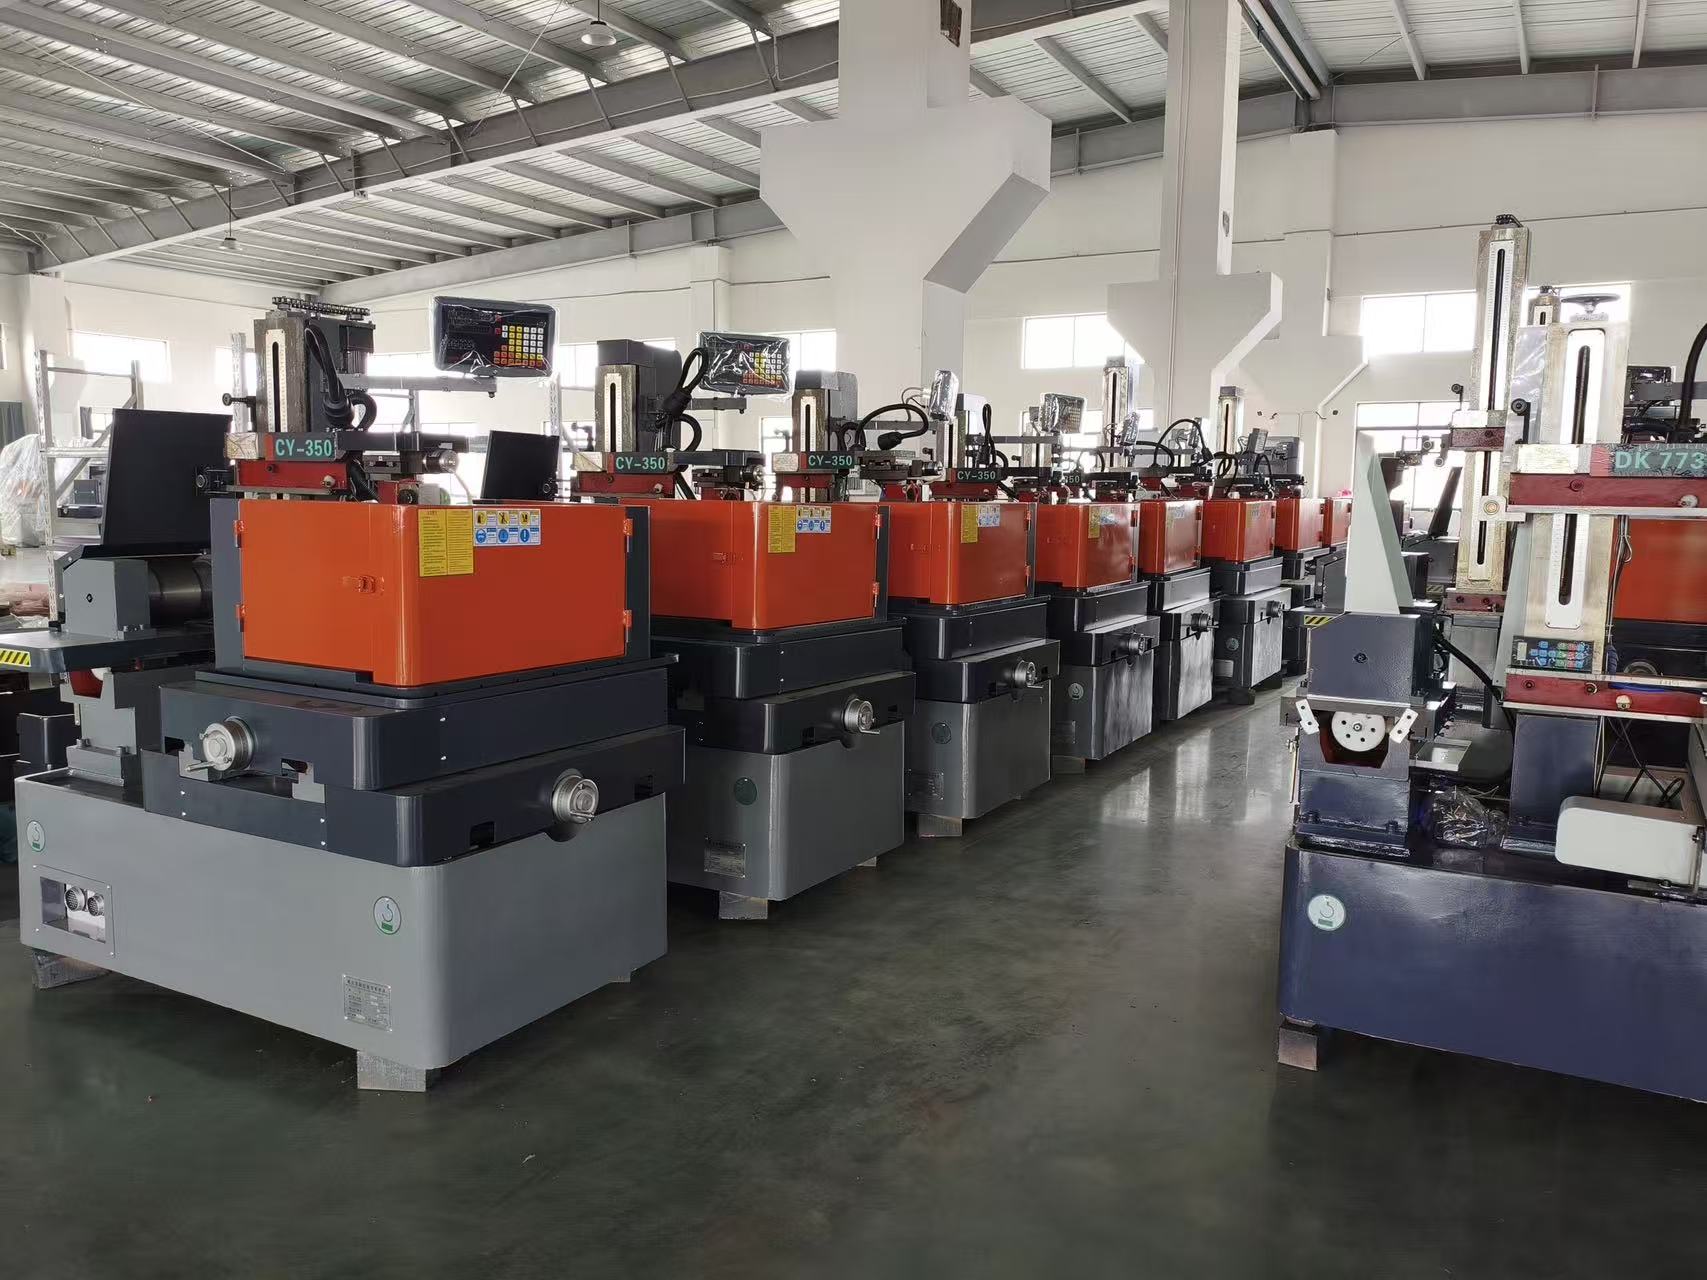
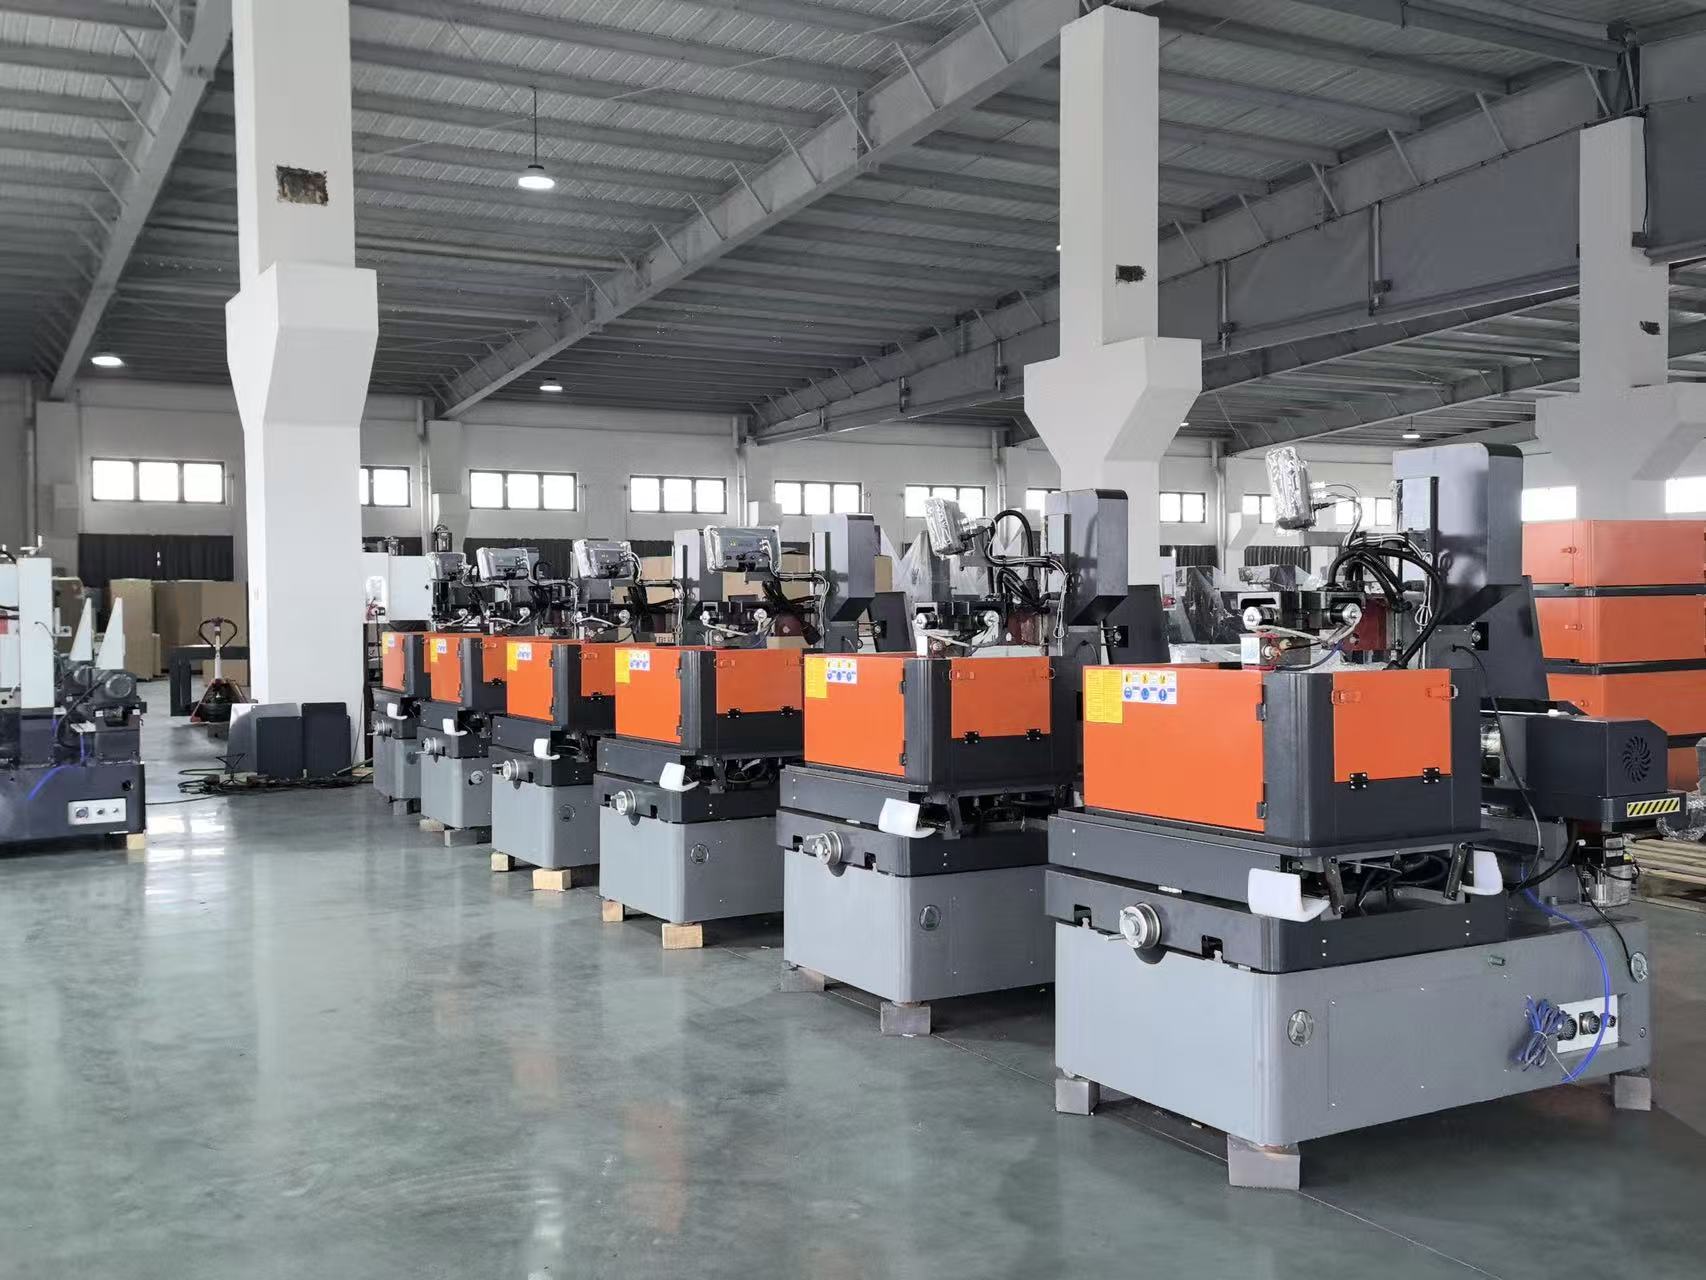
2003 óta a Taizhou Chuang Yuan Machine Tool Co., Ltd. olyan vezetékes szikraforgácsoló (EDM) rendszereket fejleszt, amelyek ismételhető mikrométeres pontosságot nyújtanak szerszámgépgyártók, légi- és űrkutatási vállalkozások, valamint orvosi eszközök gyártói számára több mint 20 exportáló országban és régióban. Vezetékes szikraforgácsoló (EDM) platformjaink merev öntöttvas alapokból, precíziós lineáris vezetékekből és adaptív impulzusgenerátorokból állnak, így ±0,003 mm pozícionálási pontosságot és Ra 0,4 µm felületi érdességet érnek el 60 HRC-nél keményebb acélon. Napi gyakorlatban német moldmákerek éjjel-nappal automatikusan üzemeltetik keményített szerszámbetéteket, míg mexikói autóipari rögzítőszerkezet-gyártók 12 mm-es sárgaréz- és keményfém lyukasztószerszámokat vágnak 180 mm²/perc sebességgel, csökkentve az elektródával kapcsolatos költségeket a külön elektródák szükségességének megszüntetésével. Egy török légi- és űrkutatási alvállalkozó elavult berendezéseit cserélte le saját vezetékes szikraforgácsoló (EDM) vonalunkra, és egy negyedév alatt a turbinahenger gyökérformájának hibáját 0,02 mm-ről 0,006 mm-re csökkentette, a selejtarányt pedig 7%-ról 1,5%-ra csökkentette. Mert saját gyártású termékek.
Árajánlat kérése

Esettanulmány

A vezeték-erosziós EDM megmunkálás 40%-kal csökkentette a német szerszámkészítő cég szerszámbetétek gyártási idejét

Egy német szerszámkészítő vállalat, amely csomagolószerszámbetéteket gyártott, nehézségekbe ütközött a keményített 1.2344 acél profil eltérésének 0,015 mm-es értékével, ami hét napos újramunkálási ciklusokhoz vezetett. A vállalat felszerelte vezeték-erosziós EDM gépünket 0,25 mm-es sárgaréz vezetékcsomaggal és adaptív fúvással. Hat hét alatt a profil eltérés 0,004 mm-re csökkent, a polírozási idő 35%-kal csökkent, és a szerszámbetétek gyártási ideje 15 napról 9 napra csökkent. A vállalat naponta 22 órában működtet automatizált, felügyelet nélküli vágást, és a tulajdonos megerősítette, hogy a vezeték-erosziós EDM pontossága közvetlenül két új italipari szerszámkészítési szerződést biztosított számukra, amelyek éves értéke 180 000 euró.

A vezeték-erosziós EDM az űrkutatási lapátgyökerek pontosságát Törökországban 0,006 mm-re növelte

Egy török légi- és űrtechnikai alvállalkozónak szüksége volt pontosabb lapátgyökér-formákra az Inconel 718 ötvözetből. A régi gépeik hosszú vágások során 0,02 mm-es eltérést mutattak, ami 7%-os selejtet eredményezett. A mi vezetékes maró EDM-gépünk zárt hurkú hőmérséklet-kiegyenlítéssel és többszörös finomvágással 0,006 mm-es pontosságot ért el 300 mm-es úthosszon. A selejt 1,5%-ra csökkent, a gépek kihasználtsága 88%-ra nőtt, és a határidőre történő szállítás aránya két negyedév alatt 82%-ról 97%-ra javult, segítve ügyfelünket egy európai motoralkatrész-megrendelés megszerzésében.

A vezetékes maró EDM 25%-kal növelte a lyukasztók kimenetét egy mexikói autóipari beszállítónál

Egy mexikói autóipari alkatrész-szolgáltató elavult berendezéssel 12 mm-es sárgaréz és keményfém szúrószerszámokat gyártott, amelyek vágási sebessége 140 mm²/perc volt, és gyakori vezetékeltörésekkel járt. A mi vezeték-eróziós EDM gépünk, amelyet nagysebességű folyadékellátással és automatikus vezetékfűzéssel állítottunk be, 180 mm²/perc sebességet ért el, és a vezetékeltörések számát 70%-kal csökkentette. A műszakonkénti kimenet 25%-kal nőtt, a darabonkénti szerszámköltség 18%-kal csökkent, és a szolgáltató most már három összeszerelő sort is képes ellátni anélkül, hogy második műszakot kellene bevezetnie – ez közvetlenül javította a jövedelmezőségüket. Termékek címe: Pontos vezeték-eróziós EDM gépek igényes szerszámgépészetek számára

Kapcsolódó termékek

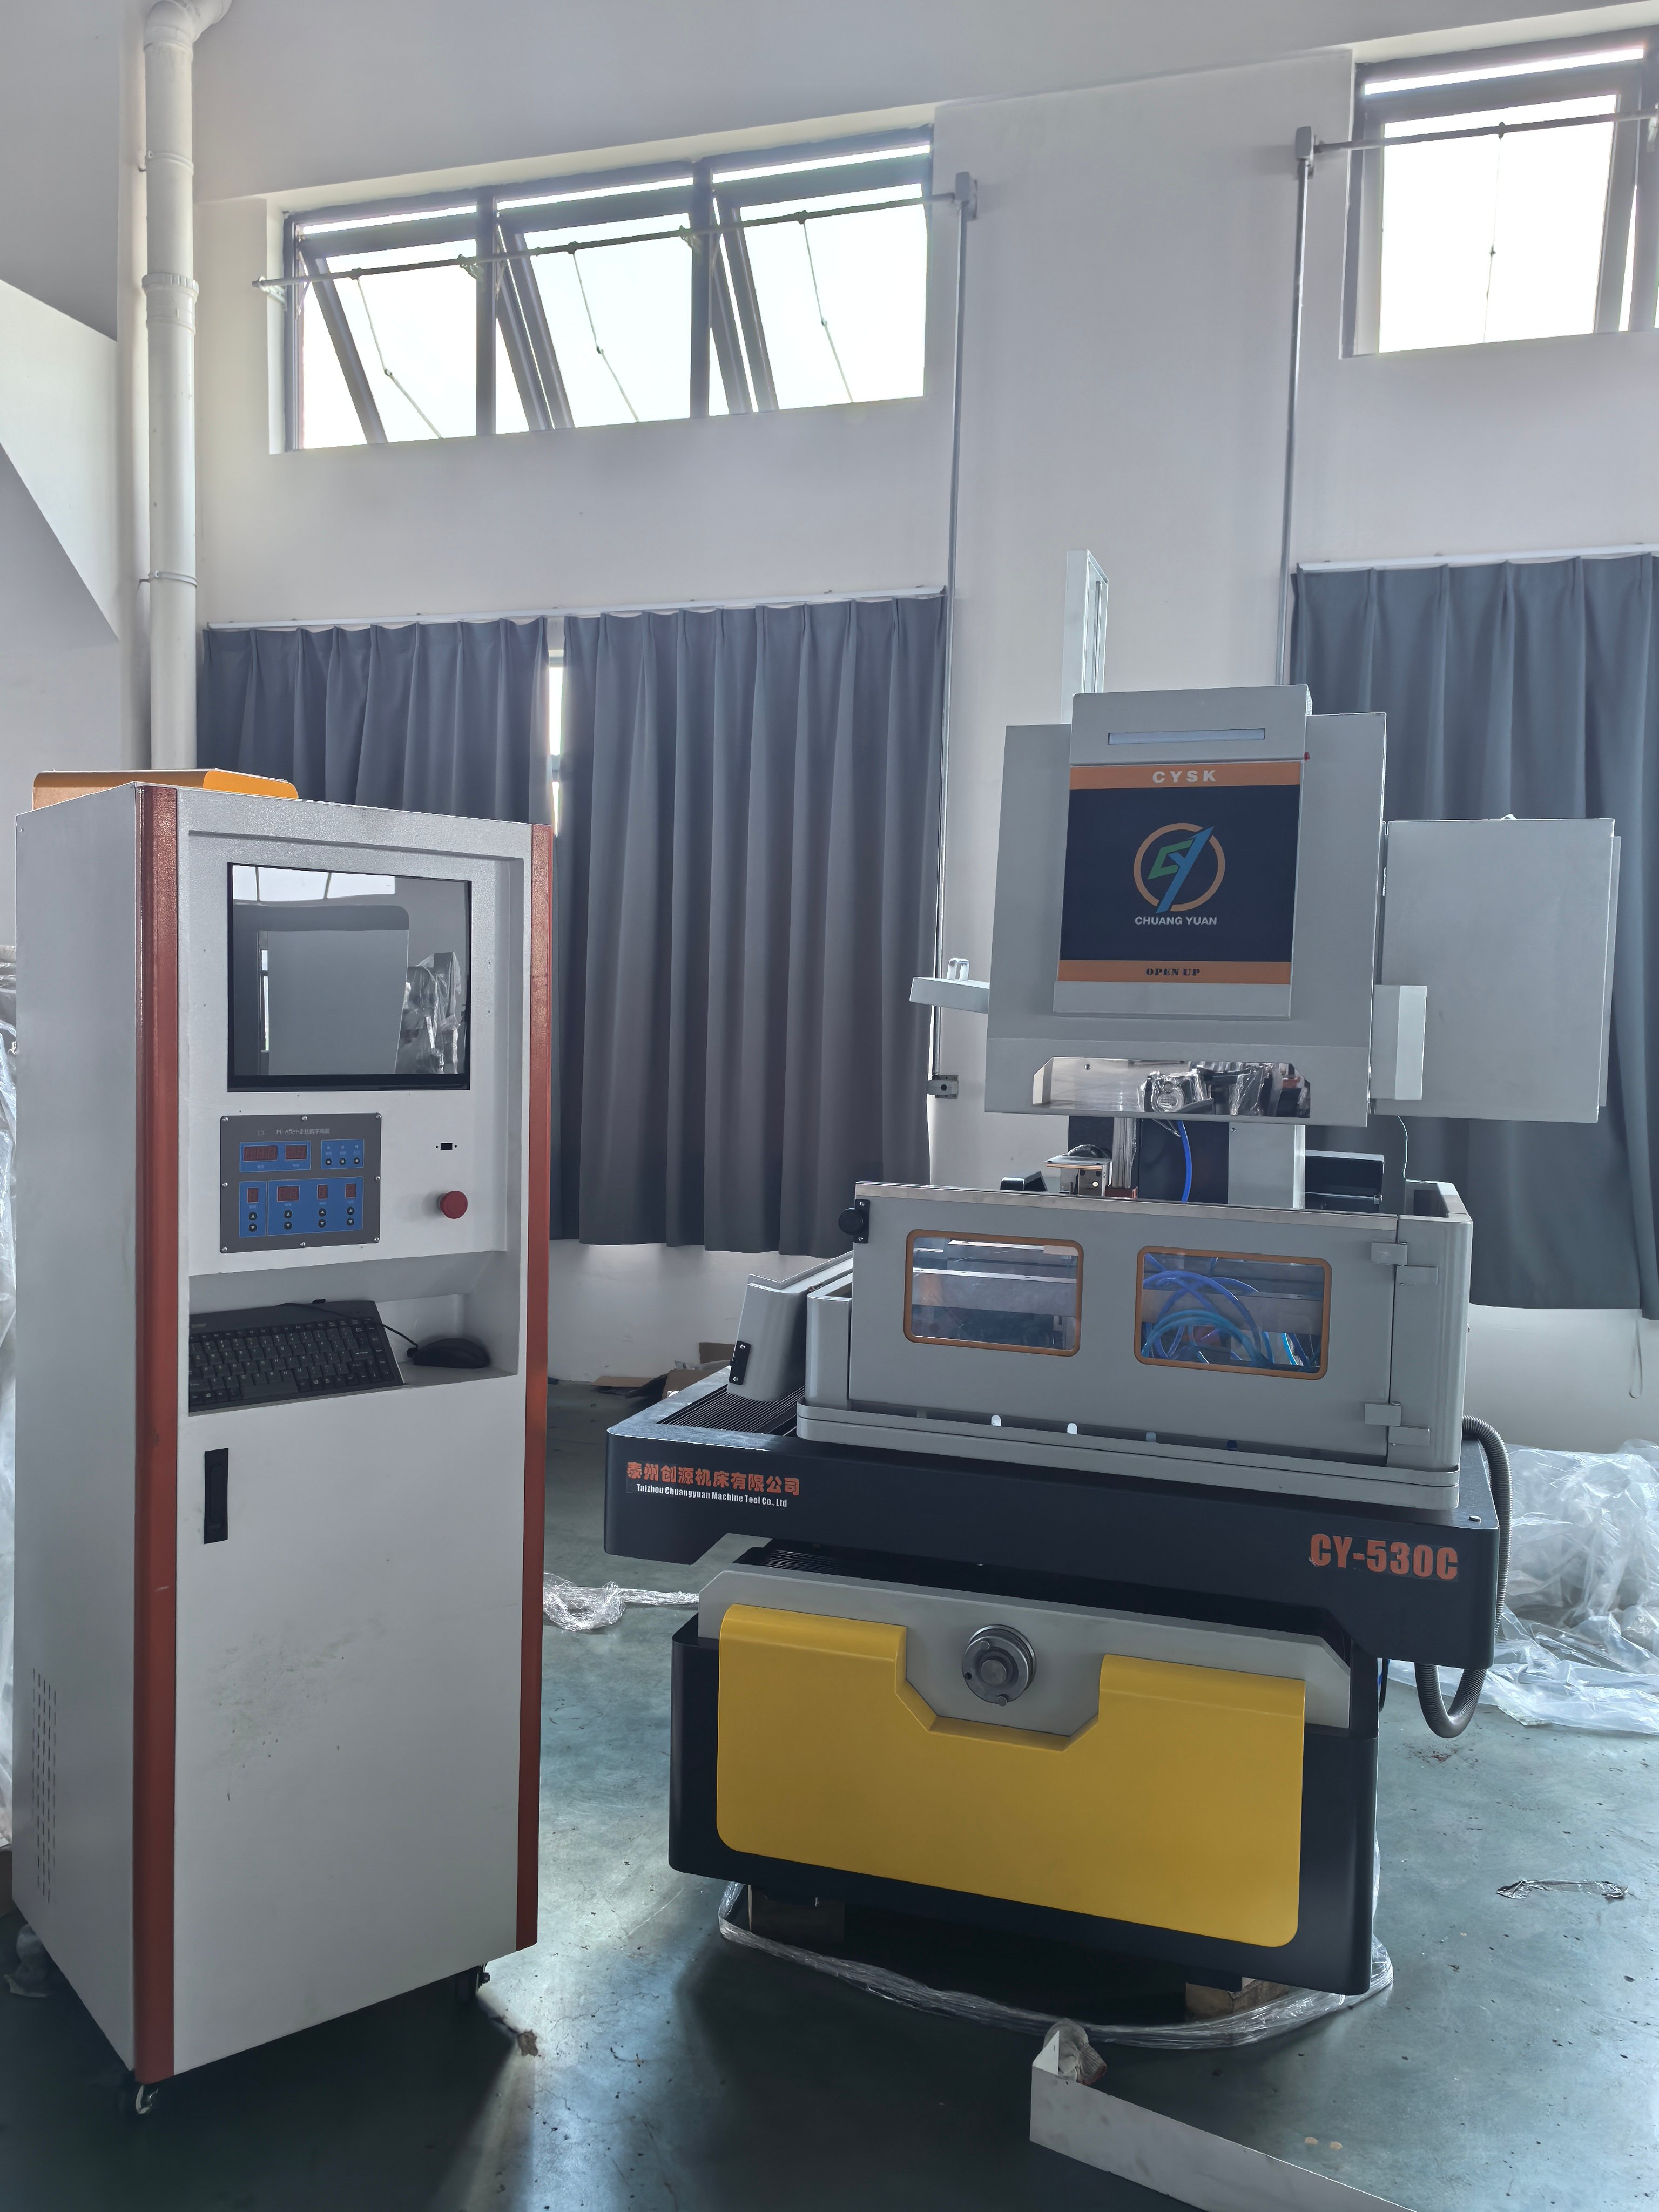
A vezetékes szikraforgácsolás (Wire Erosion EDM), más néven vezetékes elektromos kisüléses megmunkálás, anyagot távolít el a munkadarabból – amely deionizált vízbe merül – egy folyamatosan mozgó vezetékelektrod és a munkadarab közötti ellenőrzött szikraforgácsolással. A Taizhou Chuang Yuan Machine Tool Co., Ltd., amelyet 2003-ban alapítottak Taizhou városában, Jangszu tartományban, Kínában, egyszerre végez kutatás-fejlesztést, gyártást és értékesítést, így minden vezetékes szikraforgácsoló (Wire Erosion EDM) platformunkat a gyakorlati gyártóüzemi körülményekre, nem pedig laboratóriumi ideális feltételekre optimalizálhatjuk. Gyártási folyamatunk a gépágy végeselemes analízisével kezdődik, majd feszültségmentesített öntvényeket készítünk, amelyeket saját megmunkálóközpontjainkon dolgozunk fel, kézzel kaparunk és lézerrel kalibrálunk. Minden vezetékes szikraforgácsoló (Wire Erosion EDM) egységet szállítás előtt 72 órán át folyamatosan tesztelünk vágási próbákkal, amelyek megerősítik a ±0,003 mm-es pozicionálási pontosságot, a ±0,001 mm-es ismétlődési pontosságot és a legjobb felületminőséget (Ra 0,4 µm). Több mint 20 exportáló országban és régióban vagyunk jelen, és vezetékes szikraforgácsoló (Wire Erosion EDM) rendszereinket napi szinten használják a formák gyártásában, a légiközlekedési iparban, az orvosi eszközök gyártásában, az autóipari szerszámkészítésben és a precíziós elektronikában. A formák gyártásában az operátorok általában többszörös finomvágást hajtanak végre 0,25 mm-es sárgaréz vezetékkel tükörsima üregek eléréséhez; a légiközlekedési iparban a titán- és nikkelötvözeteket adaptív impulzusvezérléssel vágják, hogy elkerüljék a újraolvadt rétegek kialakulását. Generátoraink az impulzus időtartamát és a pihenőidőt mikroszekundumos pontossággal állítják be, így stabil vágást biztosítanak akkor is, ha a mosófolyadék-ellátás körülményei megváltoznak. Távoli diagnosztikai szolgáltatást is nyújtunk felhőalapú kapun keresztül, amely lehetővé teszi mérnökeink számára Jangszuban, hogy valós időben elemezzék a kisülési hullámformákat és a tengelyvisszajelzéseket, gyakran anélkül, hogy személyesen meg kellene látogatniuk az ügyfelet. A képzés feladatorientált modulokra épül, és a legtöbb operátor öt napon belül magabiztosan tudja kezelni a berendezést. Mivel a teljes gépet – beleértve a vezetéktranszport rendszert, a tápegységet és a vezérlőszoftvert – mi gyártjuk, a pótalkatrészek gyorsan és költséghatékonyan elérhetők. Ez a függőleges integráció, kombinálva szigorú minőségbiztosítási ellenőrzési pontokkal, garantálja, hogy minden általunk szállított vezetékes szikraforgácsoló (Wire Erosion EDM) gép évekig stabil, nagy pontosságú termelést támogat.

Gyakran Ismételt Kérdések

Milyen anyagokat vághat megbízhatóan a vezeték-eróziós EDM?

A vezetékes marásos EDM bármely elektromosan vezető anyagot megmunkál, ideértve a keményített szerszámacél, a keményszén, a titán, az Inconel, a réz és az alumínium. Mivel hőalapú marási folyamat, az anyag keménysége nem korlátozza a vágást; egy 62 HRC keménységű nyomóbetét ugyanolyan könnyen vágódik, mint a lágyacél. A keményszén és az exotikus ötvözetek esetében több átmenetes finommarást és módosított impulzusparamétereket javasolunk a újraolvadt rétegek minimalizálására. Alkalmazásmérnökeink több mint 400 anyagfajta kezdőparamétereit biztosítják, így csapatuk gyorsan elkezdheti a termelési munkát.
Vezetékes marásos EDM gépeink ±0,003 mm pozícionálási pontosságot és ±0,001 mm ismétlődési pontosságot biztosítanak stabil hőmérsékleti körülmények mellett. Zárt hurkú kompenzációval és megfelelő folyadékellátással a pontosság 300 mm utazási távolság mellett is 0,006 mm-en belül marad. Minden gépet lézerinterferometriával és golyós rúd-tesztekkel ellenőrzünk, és a mérési jelentést a szállítással együtt szállítjuk, így Ön ellenőrizheti a teljesítményt a gyártás megkezdése előtt.
A legtöbb ügyfél általános formázási munkákhoz 0,25 mm-es sárgaréz vezetéket, finom részletekhez 0,20 mm-eset, gyors durva megmunkáláshoz pedig 0,30 mm-eset használ. A bevonatos vezetékek javítják a vágási sebességet keményfémnél és vastag szelvényeknél. A Wire Erosion EDM generátoraink automatikusan alkalmazkodnak a vezeték típusához, az automatikus fűzési rendszer pedig 0,15–0,35 mm-es vezetékeket kezel, csökkentve ezzel a kézi beavatkozást és az állásidőt.
Távoli üzembe helyezést, videóvezérelt telepítést és szükség esetén helyszíni támogatást nyújtunk. Felhőalapú diagnosztikai rendszerünk lehetővé teszi mérnökeink számára, hogy valós időben tekintsék át a gép adatait. A képzés a beállítást, programozást, karbantartást és hibaelhárítást foglalja magában, és a legtöbb működtető öt napon belül önállóan tud működni. A pótalkatrészek Jangszu-i telephelyünkről szállíthatók, és gyors szállítás érdekében készletet tartunk.
A szokásos vezetékes maró EDM modellek a letét befizetését követően 30–45 napon belül szállíthatók, a konfigurációtól függően. A garancia a főbb alkatrészekre 24 hónapig érvényes, és életre szóló műszaki támogatást nyújtunk. Emellett megelőző karbantartási csomagokat és üzemeltetői frissítő képzéseket is kínálunk, hogy a gép teljes élettartama alatt magas pontosságot és rendelkezésre állást biztosítsunk.

Kapcsolódó cikkek

Az EDM huzalvágó gép feldolgozási jellemzői

24

Dec

Az EDM huzalvágó gép feldolgozási jellemzői

További megtekintés
Hogyan válasszunk megmunkáló központot?

12

Dec

Hogyan válasszunk megmunkáló központot?

További megtekintés
A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

13

Dec

A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

További megtekintés
Miért támogatja a moduláris rugógyártó gép a különböző rugógyártási típusok gyors átváltását

14

Jul

Miért támogatja a moduláris rugógyártó gép a különböző rugógyártási típusok gyors átváltását

A hagyományos, integrált rugóformáló berendezések termelési szűk keresztmetszetei. A modern fémformázó gyártás egyre inkább diverzifikált termék-specifikációkat és kevert tételgyártást jelent. Számos gyártóüzemnek rugókat kell feldolgoznia...
További megtekintés

Ügyfélvélemények

Mehmet Aydin, űrkutatási gyártási igazgató, Törökország
A pontosság, amely új űrkutatási megrendeléseket hozott nekünk

A Chuang Yuan vezetékes maró EDM berendezése 0,006 mm pontosságot ért el az Inconel lapátgyökerek megmunkálásánál, és egy negyedév alatt a selejtarányt 7%-ról 1,5%-ra csökkentette. A szállítási teljesítmény 97%-ra emelkedett, és új motoralkatrész-megrendelést szereztünk be. A távoli diagnosztika az első évben két szervizlátogatást takarított meg számunkra, így a munkaütemünk zavartalan maradt.

Carlos Mendoza, szerszámozási felügyelő, Mexikó
Gyorsabb vágás és kevesebb vezeték eltörés

Napi szinten 12 mm-es sárgaréz és keményfém lyukasztószerszámokat vágunk. Az általuk telepített drótszerszámos elektromos kisüléses megmunkáló (Wire Erosion EDM) gép bevezetése óta a megmunkálási sebesség 140-ről 180 mm²/percre nőtt, a dróttörések száma 70%-kal csökkent, és a műszakonkénti termelés 25%-kal emelkedett. A darabonkénti szerszámköltség 18%-kal csökkent, és jelenleg három összeszerelő sort is ellátunk anélkül, hogy második műszakot kellett volna bevezetnünk.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
A belső gyártás biztosítja a Wire Erosion EDM szerszámok minőségét és gyors szállítását

A belső gyártás biztosítja a Wire Erosion EDM szerszámok minőségét és gyors szállítását

Mivel a Taizhou Chuang Yuan Machine Tool Co., Ltd. saját gyárában gyártja a huzalos maró EDM-gépeket, így minden folyamat szakaszát – a öntéstől kezdve a végleges kalibrálásig – mi irányítjuk. Ez a függőleges integráció lehetővé teszi, hogy ±0,003 mm pontosságot érjünk el állandóan, és a szabványos modelleket 30–45 napon belül szállítsuk. Emellett testre szabhatjuk a lökethosszt, a huzálátmérő-tartományt és a generátorbeállításokat speciális iparágakhoz, például a formák gyártásához, a légi- és űrkutatási iparhoz, valamint az orvosi eszközök gyártásához. Több mint 20 exportáló országban működő ügyfelek gyorsabb alkatrész-elérhetőségből és alacsonyabb hosszú távú tulajdonosi költségekből profitálnak. Gyakorlatban egy német formagyártó vállalkozás egy testreszabott huzalos maró EDM-gépet kapott megnövelt Z-tengely-mozgástartománnyal, és hat hét alatt 40%-kal csökkentette a beillesztési időt. Ha minden alkatrész ugyanazon tető alatt készül és tesztelődik, a minőség nem a véletlenre van bízva.
A fejlett impulzusvezérlés stabil huzalos maró EDM-teljesítményt biztosít

A fejlett impulzusvezérlés stabil huzalos maró EDM-teljesítményt biztosít

A vezetékerosziós EDM-generátoraink a bekapcsolási időt, kikapcsolási időt és csúcsáramot mikroszekundumokban állítják be, így stabil vágást biztosítanak akkor is, ha a folyadékellátás feltételei megváltoznak. Ez az adaptív szabályozás akár 70%-kal csökkenti a vezeték eltörésének kockázatát, és lehetővé teszi a nagysebességű vágást 180 mm²/perc sebességgel 12 mm-es sárgaréz anyagon. Légiközlekedési ötvözeteknél, például az Inconel 718-nál minimálisra csökkenti a újraolvadt rétegek képződését, és 0,006 mm pontosságot tart fenn 300 mm-es úthosszon. A kezelők értékelik, hogy a szabályozó szoftver több mint 400 anyaghoz ajánl paramétereket, így lerövidíti a beállítási időt, és csökkenti a magas szintű szakértelemmel rendelkező személyzet iránti igényt. Egy török légiközlekedési alvállalkozó ezt a funkciót arra használta fel, hogy a lapátgyökér-hulladék arányát 7%-ról 1,5%-ra csökkentse, közvetlenül javítva versenyképességüket az európai motoralkatrész-szerződésekben.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül