Mélyfuratú fegyverfúró gép | 100:1 arány, 0,01 mm pontosság

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Pontos mélyfuratú fegyvermaró gépmegoldások egy megbízható kínai gyártótól

Pontos mélyfuratú fegyvermaró gépmegoldások egy megbízható kínai gyártótól

A Taizhou Chuang Yuan Machine Tool Co., Ltd. cég 2003 óta gyárt mélylyukas fegyvermarógépeket a kínai Jangszu tartomány Taicsou városában. A mi mélylyukas fegyvermarógépünk 2–40 mm átmérőjű lyukakat készít, a fúrási mélység–átmérő arány akár 100:1 is lehet, a felületi érdesség Ra 0.4–1.6 µm, a pozicionálási pontosság 0.01 mm minden 300 mm-re. A szerszámtengely forgási sebessége akár 6000 percenkénti fordulatot is elér, a hűtőfolyadék nyomása akár 100 bar lehet, így a mély lyukak egyetlen fúrási ciklussal készülnek, anélkül, hogy szükség lenne a szakaszos („peck”) fúrásra. Hidraulikus hengerek gyártása során ügyfeleink 45-ös acélrúdokba 800 mm mély lyukakat fúrnak, darabonként 18 perc alatt, ezzel 35%-kal csökkentve a megmunkálási ciklusidőt. A formák gyártása területén egy német szerszámkészítő műhely a mi mélylyukas fegyvermarógépünket használja 1,2344-es acélban 600 mm mély hűtővíz-csatornák készítésére, amelyek koncentricitása 0,02 mm-en belül marad, így másodlagos kibővítésre nincs szükség. Orvosi implantátumok gyártása során egy svájci ügyfél 3 mm átmérőjű lyukakat fúr 120 mm hosszú titán rúdokon keresztül anélkül, hogy a fúró eltérne, és a tűréshatár 0,015 mm-en belül marad.
Árajánlat kérése

Esettanulmány

35 százalékos ciklusidő-csökkentés hidraulikus hengergyártó számára Indiában

Egy pune-i, Indiában működő hidraulikus hengergyártó vállalat 45-ös acélrúdokba 800 mm mély furatokat fúrt hagyományos csavarfúrókkal, és minden darabra 27 perc volt szükség, gyakori törésekkel és 2 százalékos selejtaránnyal. Miután telepítettük Deep Hole Gun Drilling gépünket 100 baros hűtőfolyadék-rendszerrel és 2800 fordulatszám/perces orsóval, a ciklusidő 18 percre csökkent darabonként, a selejtarány 0,3 százalékra esett vissza, és a furatok egyenessége 800 mm-en belül 0,1 mm-en belül maradt. A vállalat jelenleg hidraulikus hengereket exportál Európába, és havi termelését 2400 darabbal növelte.

0,02 mm koncentricitás egy német mold base gyártó számára

Egy német formázószerszám-gyártónak 600 mm mély hűtőcsatornákra volt szüksége 1,2344-es acélblokkokban, 0,02 mm-es koncentricitással. A hagyományos fúrás során a fúró elhajlott, és utófúrást igényelt. A mi Mélyfúró Gépünk – BTA-fejjel és szervótolóval felszerelve – egyetlen fúrási ciklusban 0,018 mm-es koncentricitást és Ra 0,6 µm-es felületi érdességet ért el. Az ügyfél a másodlagos műveletek számát 80 %-kal csökkentette, a gyártási időt 12 napról 5 napra rövidítette, és ma már ugyanazon a gépen két műszakban is üzemel.

Hajlásmentes 3 mm-es titánfúrás svájci orvostechnikai implantátum-gyártó számára

Egy svájci orvostechnikai implantátum-gyártónak 3 mm átmérőjű furatokra volt szüksége 120 mm hosszú titánrúdokon, 0,015 mm-es tűréssel. A mi Mélyfúró Gépünk – nagynyomású hűtőfolyadékkal és keményfém fúróval felszerelve – 0,012 mm-es tűrést és 0,4 µm-es felületi minőséget ért el, látható hajlás nélkül. A termelési kihozatal 99,6 %-ra emelkedett, az eszközélettartam 120 furat volt újraélezésig, és az ügyfél ma már három implantátum-sorozat gyártására használja gépünket, valamint 14 országba exportál.

Kapcsolódó termékek

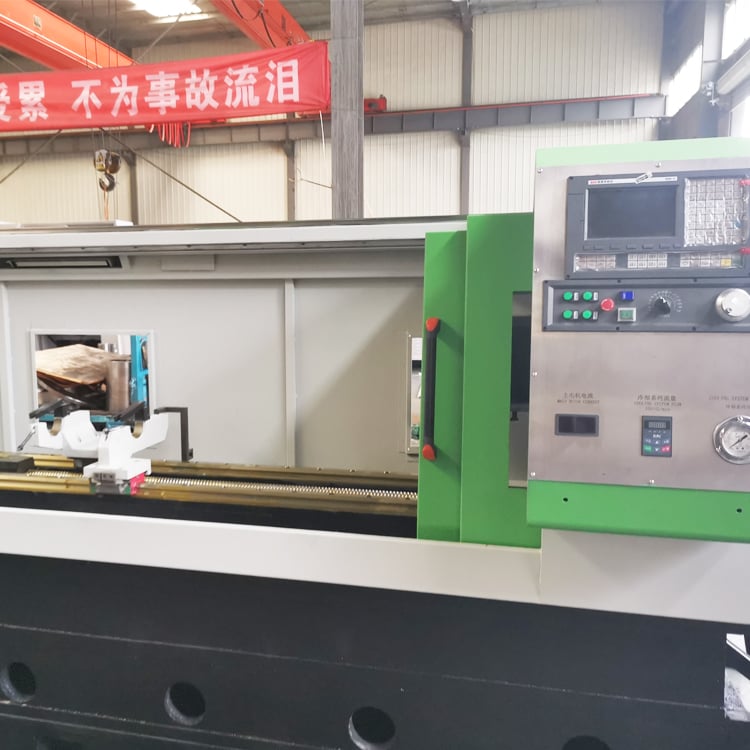
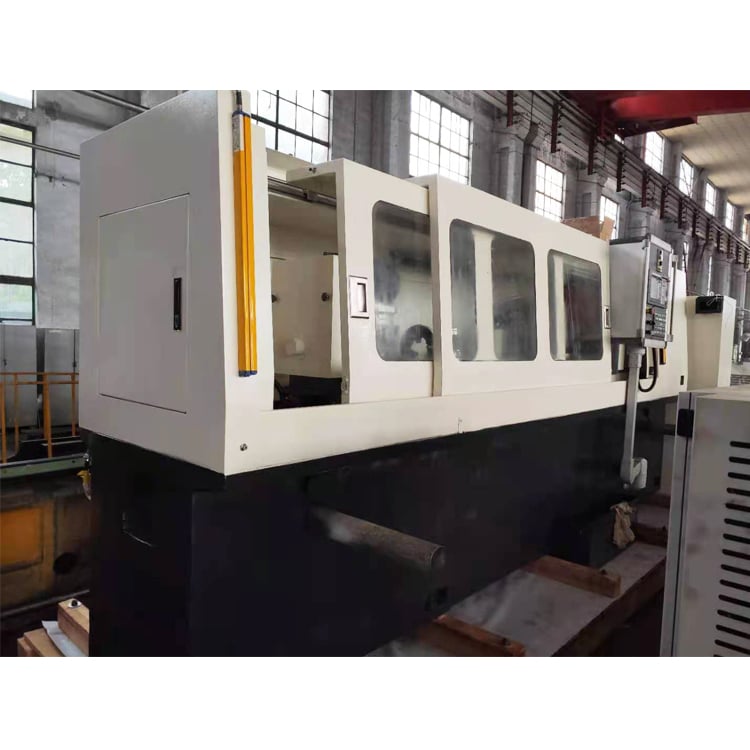
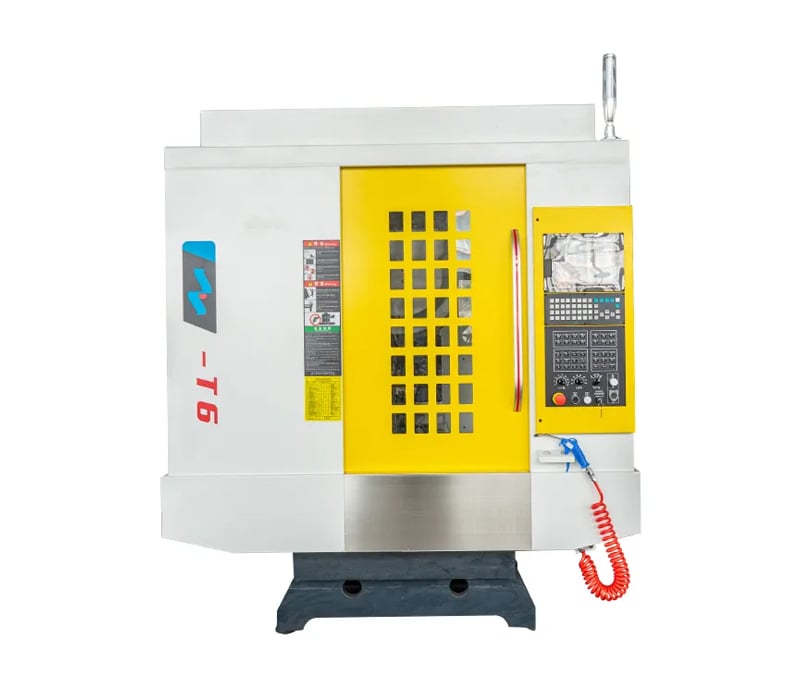
A mélyfúró gép egy speciális megmunkáló eszköz, amelyet pontos, nagy hossz–átmérő arányú mély furatok egyetlen fúrási ciklussal történő készítésére terveztek. A Taizhou Chuang Yuan Machine Tool Co., Ltd., amelyet 2003-ban alapítottak Kínában, Jiangsu tartományban, kutatással, fejlesztéssel, gyártással és értékesítéssel foglalkozik, és megbízható, precíziós megmunkáló gépeket szállít több mint 20 országba. A mélyfúró gép merev öntöttvas alvázra, keményített és csiszolt dobozos vezetőpályákra és 6000 fordulat/perc-es pontossági orsóra épül. A hűtőfolyadék-rendszer akár 100 bar nyomást is biztosít, így hatékonyan eltávolítja a forgácsot és szabályozza a hőmérséklet-emelkedést hosszú munkaciklusok során. A gép 2 mm-től 40 mm-ig terjedő furatátmérők fúrására képes, és legfeljebb 100:1-es mélység–átmérő arányt ér el, 0,01 mm-es pozicionálási pontossággal 300 mm-enként, valamint 0,02 mm-es kör alakossággal. A gyártási folyamat szigorú nyersanyag-ellenőrzéssel kezdődik, majd következik az alváz és a fejegység CNC-megmunkálása, a vezetőpályák kézi kaparása, valamint az orsó dinamikus kiegyensúlyozási vizsgálata. Ezután minden egység 72 órás folyamatos üzempróbán megy keresztül, amely során ellenőrzik a furat egyenességét, a felületi minőséget és a hűtőfolyadék-nyomás stabilitását. Egy Siemens 828D CNC rendszer szabályozza a befútás sebességét, az orsó fordulatszámát és a hűtőfolyadék-áramlást, valamint legfeljebb 500 programot tárol gyors átálláshoz. Az automatikus forgácseltávolító rendszer csökkenti a manuális beavatkozást és tiszta munkaterületet biztosít. Gyakorlati alkalmazásokban egy indiai hidraulikus henger-gyártó 18 perc alatt 800 mm mély furatokat fúr 45-ös acélrúdokba darabonként; egy német formázószerszám-gyártó 0,018 mm-es koncentricitást tart be 1,2344-es acélban; egy svájci orvosi eszközgyártó pedig 3 mm-es furatokat fúr 120 mm-es titán rúdokon 0,012 mm-es tűréssel. Ezek az eredmények gyakorlatias mérnöki megközelítésünkből fakadnak: keményített vezetőpályák, pontossági csiszolt golyósorsók és egy nagynyomású hűtőfolyadék-egység, amelyek együttesen akár 28%-kal csökkentik a furatonkénti szerszámköltséget, és 35%-kal növelik a termelékenységet. Gyártóüzemünk az öntéstől és megmunkálástól az összeszerelésen és tesztelésen át az egész folyamatot lefedve működik, így minden lépésben teljes körű minőségellenőrzést végezhetünk. CE-tanúsítványt, 24 hónapos garanciát, helyszíni telepítést és online operátor-képzést biztosítunk. Akár formázószerszám-gyártásban, hidraulikus berendezésekben, légiközlekedési iparban, orvosi eszközökben vagy védelmi felszerelések gyártásában is tevékenykedik, mélyfúró gépünk megbízható, hatékony és költséghatékony megoldást kínál a mély furatok megoldására. Folyamatosan befektetünk a kutatásba, és figyeljük az európai, ázsiai, dél-amerikai és közeli-keleti ügyfelek visszajelzéseit, hogy gépeinket a különféle gyártási környezeteknek megfelelően finomítsuk, és partnereinket biztonsággal támogassuk saját piacaik fejlesztésében.

Gyakran Ismételt Kérdések

Milyen anyagokat tud feldolgozni a mélylyukas puska-fúrógépünk?

A mélylyukas puska-fúrógépünk szénacél, ötvözött acél, rozsdamentes acél, öntöttvas, alumínium, réz, titán és Inconel anyagokat képes feldolgozni. Például 3 mm-es lyukakat fúr 120 mm-es titán rúdokon keresztül, illetve 800 mm-es lyukakat 45-ös acél rúdokban. A HRC 42-ig terjedő keménység megfelelő. Keményebb anyagok esetén bevonatos keményfém puska-fúrók és módosított előtolási sebességek ajánlottak. Mérnökeink a felhasználó anyagára és lyukméretére alapozva adják meg a vágási paramétereket.
A gép 2 mm-től 40 mm-ig terjedő lyukátmérőket kezel, és a mélység–átmérő arány akár 100:1 is lehet. 10 mm-es lyuk esetén egyszeri fúrással akár 1000 mm-es mélység érhető el. A hűtőfolyadék nyomása akár 100 bar is lehet, így biztosítva a forgácseltávolítást és a lyuk egyenes voltát. Ha az arány meghaladja a 100:1-et, a gépet testreszabhatjuk nagyobb hűtőfolyadék-rendszerrel és speciális vezetőbütykökkel.
A merek keményített öntöttvas alvázat, keményített dobozos vezetékeket és precíziós csiszolt golyósorsót használ, hogy minimalizálja a rezgést. A nagynyomású hűtőfolyadék-rendszer gyorsan eltávolítja a forgácsot, és a Siemens CNC-vezérlés 0,01 mm-en belül tartja a előtolási sebességet. Általában az egyenesesség 800 mm-en belül 0,1 mm, a körösség 0,02 mm, a felületi érdesség pedig Ra 0,4–1,6 µm között marad. Minden gép 72 órás folyamatos teszten megy keresztül szállítás előtt.
A szabványos modellek 30–45 napon belül szállíthatók a foglalás után; az egyedi modellek esetében 60–75 nap szükséges. 24 hónapos garanciát, helyszíni telepítést és online képzést biztosítunk. A pótalkatrészek legalább 10 évig elérhetők. Távfelügyeleti diagnosztikai szolgáltatást is kínálunk a CNC-rendszeren keresztül, így a legtöbb probléma helyszíni látogatás nélkül megoldható, csökkentve az ügyfelek leállási idejét több mint 20 országban.
Igen. Testreszabjuk a fogáshosszat, a szerszámtengely-fordulatszámot, a hűtőfolyadék-nyomást, a vezérlőrendszert és a rögzítőberendezéseket. Például egy német moldgyártó számára építettünk gépet 600 mm-es fogáshosszal és 0,018 mm-es koncentricitási követelménnyel. Hozzáadhatunk automatikus betáplálást, forgácseltávolító szalagot és szerszám-figyelő rendszert. Mérnökeink átnézik a rajzait és mintáit, majd javaslatot tesznek egy olyan konfigurációra, amely illeszkedik költségvetéséhez és termelési célozáshoz.

Kapcsolódó cikkek

Hogyan válasszunk megmunkáló központot?

12

Dec

Hogyan válasszunk megmunkáló központot?

További megtekintés
Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

14

Jul

Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

A rugalmas gyártás fejlődése a moduláris architektúra révén A modern ipari környezet nagyfokú alkalmazkodóképességet igényel, ahol egy létesítmény működési ritmusát az határozza meg, hogy milyen gyorsan tudja átformálni termelési konfigurációit...
További megtekintés
Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

03

Aug

Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

A mélyfuratok hőfeszültségének mechanikájának megértése A folyamatos furatolás és nagy mélységű megmunkálási feladatok ipari gyártósorokon súlyos hőmérsékleti és mechanikai kihívásokat jelentenek, amelyek rendszeresen próbára teszik a vágószerszámok határait. W...
További megtekintés
Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

03

Aug

Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

A nemzetközi export szabályozásainak megértése a pontossági megmunkálás területén – A globális ipari kereskedelem bonyolult terepének navigálásához alaposan ismerni kell azokat a szigorú műszaki szabványokat, amelyeket a külföldi vásárlók az előrehaladott fémmegmunkálási termékek esetében előírnak...
További megtekintés

Ügyfélvélemények

Rajesh Mehta, Termelési Igazgató, Pune, India
Kiváló pontosság és üzemidő a napi termelésben

Egy mélyfuratú fegyvermaró gépet vásároltunk hidraulikus hengereink gyártási vonalához. Hat hónap elteltével a ciklusidő darabonként 27-ről 18 percre csökkent, a selejtarány pedig 0,5%- alá esett. A 100 bar-os hűtőfolyadék-rendszer 45-ös acélban 800 mm mély furatokat készít anélkül, hogy bármely fúró eltörne. A telepítés és a képzés zavartalan volt, és a gép naponta két műszakban üzemel, jelentős problémák nélkül. Jelenleg a legmegbízhatóbb gép a gyártósoron.

Thomas Keller, Üzemvezető, Zürich, Svájc
Megbízható teljesítmény moldgyártáshoz és orvosi alkatrészekhez

Svájci orvosi implantátumaink gyártásához 3 mm átmérőjű furatokra van szükségünk 120 mm hosszú titán rúdokon. Ez a mélyfuratos fegyverfúró gép 0,012 mm-es tűrést és 0,4 µm-es felületi érdességet biztosít egyenletesen. Moldalapok gyártására is használjuk, és 0,02 mm-es koncentricitást érünk el. A Siemens vezérlő 500 programot tárol, így a gépátállítás gyors. Egy év után a furatokra jutó szerszámköltség 28%-kal csökkent, a termelés pedig 35%-kal nőtt. A gyártótól kiváló támogatást kapunk.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Nagy nyomású hűtőfolyadék-rendszer mély furatokhoz legfeljebb 100:1 arányig

Nagy nyomású hűtőfolyadék-rendszer mély furatokhoz legfeljebb 100:1 arányig

A mélyfúró gépünk hűtőfolyadék-rendszere akár 100 bar nyomást is képes biztosítani, ami elengedhetetlen a mélyfúrás során. A magas nyomás eltávolítja a forgácsot a furatból, hűti a vágóél-t, és megakadályozza a forgácslerakódást, amely a fúró törését és a rossz felületminőséget okozhatja. Ez lehetővé teszi az egyetlen átfúrást akár 100:1-es mélység–átmérő arány mellett is, így egy 10 mm-es furat akár 1000 mm mélységig is elérhető csiszolás nélkül. Hidraulikus hengerek gyártása során ez a rendszer 18 perc alatt 800 mm mély furatokat készít 45-ös acélrúdokban, csökkentve a ciklusidőt 35%-kal. Formák gyártása esetén 600 mm mély hűtőcsatornákat készít 1,2344-es acélban 0,018 mm koncentricitással. A rendszer magasnyomású szivattyút, szűrőegységet és beállítható áramlásszabályozót tartalmaz, és vízalapú vagy olajalapú hűtőfolyadékokkal egyaránt működik. A hűtőfolyadék-tartály mérete folyamatos üzemre van optimalizálva, és a forgácseltávolító rendszer tisztán tartja a munkaterületet.
A merev gépszerkezet 0,01 mm-es pozicionálási pontosságot garantál

A merev gépszerkezet 0,01 mm-es pozicionálási pontosságot garantál

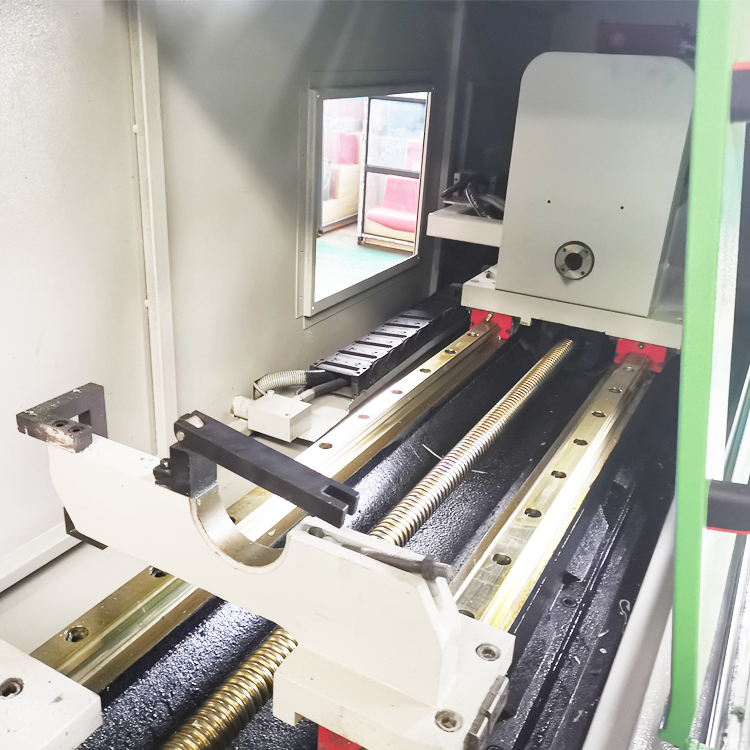
A mélyfuratú fegyvermaró gépet erősen merevített öntöttvas alaplemezre építették, amely elnyeli a rezgéseket és biztosítja a stabilitást nehéz marási műveletek során. Keményített és megmunkált dobozos vezetékek, valamint precíziós csiszolt golyósorsók 0,01 mm-es pozicionálási pontosságot és 0,005 mm-es ismétlődési pontosságot biztosítanak 300 mm-enként. A szerszámtartó dinamikusan kiegyensúlyozott és nagy pontosságú csapágyakkal van megtámasztva, amely 6000 fordulat/perc-es forgási sebességet ér el alacsony futáseltéréssel. Ez a merevség kritikus fontosságú a mélyfuratú marásnál, ahol a kis eltérések hosszú furatok esetén nagyobb hibákhoz vezetnek. Egy német formázógyártó ezzel a géppel 0,018 mm-es koncentricitást ért el 600 mm mély furatokban, míg egy svájci orvostechnikai gyártó 0,012 mm-es tűrést ért el 3 mm-es furatoknál 120 mm-es titán rúdokon keresztül. A szerkezet továbbá 0,02 mm-es kör alakosságot és Ra 0,4–1,6 µm-es felületi érdességet tesz lehetővé, csökkentve az utómegmunkálásra (pl. kiegészítő furatkészítésre) vonatkozó igényt és az összes feldolgozási költséget. Minden gép kézi kaparásnak és lézerinterferométeres kalibrációnak van kitéve szállítás előtt.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül