Machine de perçage profond : cycles 42 % plus rapides, finition Ra 0.6

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Avantages de la machine à percer des trous profonds, fondés sur deux décennies de fabrication de précision

Avantages de la machine à percer des trous profonds, fondés sur deux décennies de fabrication de précision

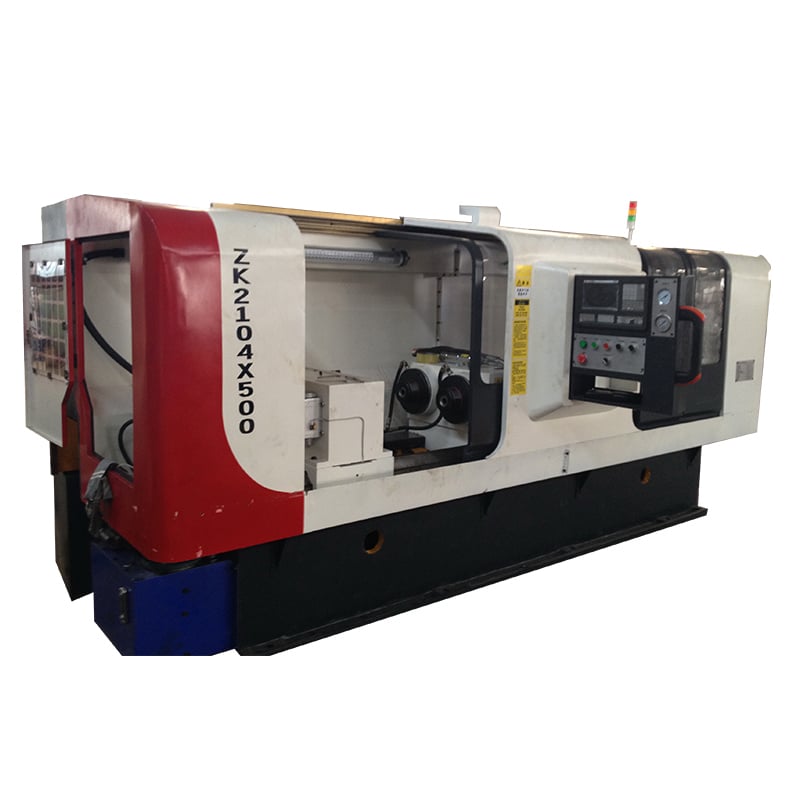
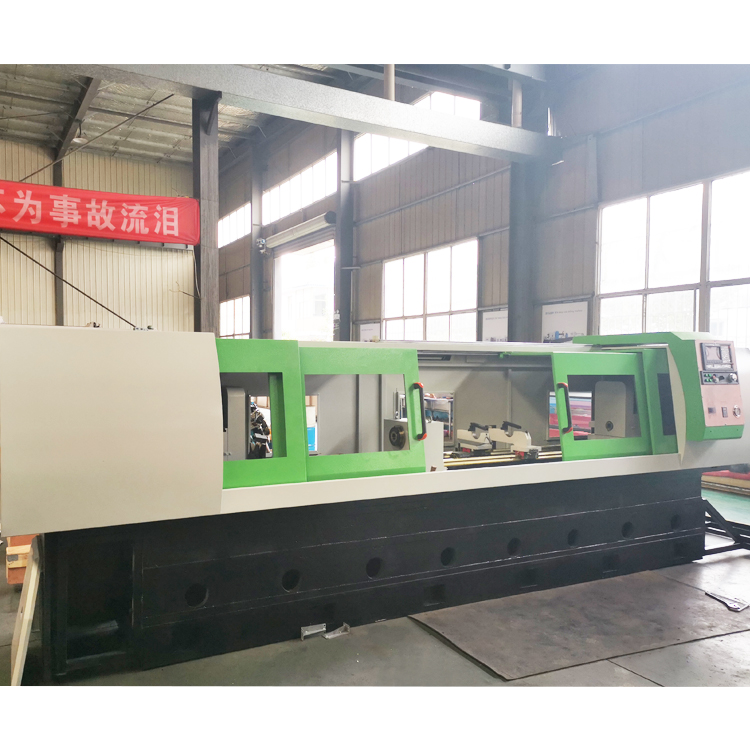
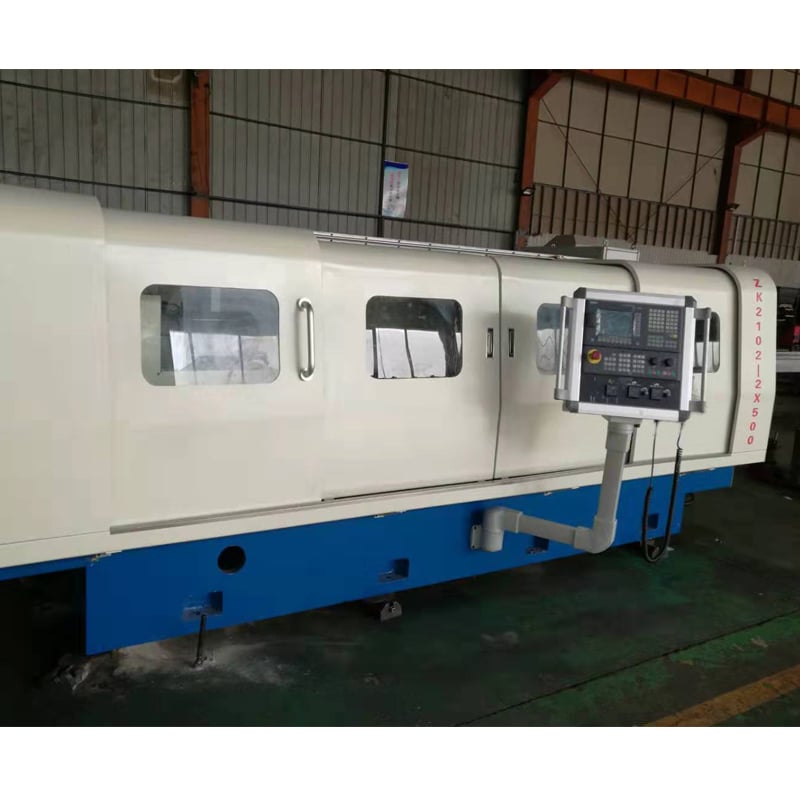
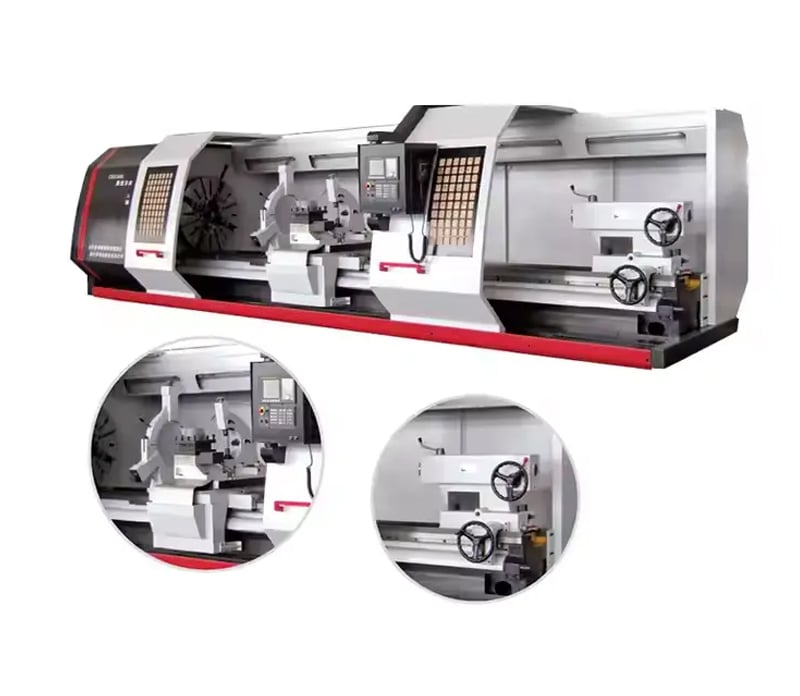
Depuis 2003, Taizhou Chuang Yuan Machine Tool Co., Ltd. conçoit des solutions de machines à percer des trous profonds pour les fabricants qui refusent tout compromis sur la précision des alésages. Notre gamme de machines à percer des trous profonds comprend des configurations de perçage à canon, de perçage BTA et de perçage par évacuation, offrant des diamètres allant de 4 mm à 1 200 mm, des rapports profondeur/diamètre allant jusqu’à 100:1 et des finitions de surface comprises entre Ra 0,4 et 1,6 microns. Dans les ateliers de construction de moules, les usines de cylindres hydrauliques, les lignes de production de tubes et de tuyaux, ainsi que les usines de composants aérospatiaux, nos machines fonctionnent 24 heures sur 24 avec une stabilité de vitesse de broche inférieure à 1 %, réduisant les taux de rebuts jusqu’à 35 % par rapport aux méthodes d’alésage conventionnelles. Un fabricant turc de cylindres hydrauliques a remplacé deux anciens tours par une seule unité de machine à percer des trous profonds à commande numérique par ordinateur (CNC) de notre gamme, réduisant ainsi le temps de cycle de 42 % tout en maintenant la concentricité dans une tolérance de 0,02 mm sur des postes de travail de 12 heures.
Demander un devis

Étude de cas

Un producteur de vérins hydrauliques réduit son temps de cycle de 42 % grâce à notre fraiseuse à alésage profond

Un fabricant de vérins hydrauliques en Turquie usinait des alésages de 300 mm de longueur sur des tours conventionnels, subissant un taux de rebut de 8 % dû à un défaut de rectitude. Il a installé notre fraiseuse à alésage profond CNC T2120 équipée d’outils BTA et d’un système de lubrification sous haute pression (80 bar). En trois mois, le temps de cycle est passé de 22 à 12,8 minutes par pièce, le taux de rebut est tombé sous 1,5 %, et la rectitude s’est maintenue dans une tolérance de 0,05 mm par mètre sur 4 500 pièces mensuelles. L’usine fonctionne désormais en trois postes, et la même machine traite aussi bien les familles d’alésages de 63 mm que de 80 mm, simplement par changement d’outil. Ce cas démontre comment une fraiseuse à alésage profond adaptée transforme un goulot d’étranglement en centre de profit.

Un fabricant de bases de moules atteint une finition Ra 0,6 avec une fraiseuse à alésage profond à canon

Un fournisseur allemand de bases de moules avait besoin de canaux de refroidissement de 18 mm de diamètre et de 650 mm de profondeur, sans rectification secondaire. Notre machine à percer des trous profonds par tir à canon, équipée de patins de guidage en carbure et d’une évacuation interne des copeaux, a permis d’obtenir une finition Ra de 0,6 micron et une précision de positionnement de 0,03 mm en un seul passage. Le temps de production par plaque de moule est passé de 95 minutes à 51 minutes, et le client a supprimé une station de lamage séparée, réalisant ainsi une économie estimée à 18 000 euros par an. Plus de 1 200 plaques ont été percées sans aucun rejet lié à la finition de surface, ce qui démontre la reproductibilité de notre plateforme de machines à percer des trous profonds.

Un fournisseur de tubes pour l’aéronautique atteint un rapport profondeur/diamètre de 100:1 avec une machine à percer des trous profonds par éjection

Un fabricant indien de tubes aérospatiaux avait besoin de percer des trous de 10 mm de diamètre sur une profondeur de 1 000 mm dans de l’Inconel 718, soit un rapport de 100:1. Le perçage conventionnel avait échoué en raison de la rupture et du dérapage des outils. Notre machine à percer des trous profonds par évacuation combinée à un dispositif personnalisé à contre-rotation a permis d’usiner chaque trou en 26 minutes, avec une concentricité inférieure à 0,05 mm et aucune perte d’outil sur 60 pièces consécutives. Le client a validé les échantillons pour l’audit AS9100 dès sa première soumission et a depuis commandé une deuxième unité, confirmant ainsi la capacité de notre machine à percer des trous profonds dans les alliages les plus exigeants.

Produits associés

Le perçage profond ne consiste pas simplement à percer plus profondément ; c’est une discipline qui repose sur l’évacuation des copeaux, le contrôle thermique et le guidage de l’outil, et qui détermine si un alésage est droit, circulaire et fini miroir, ou rebut. Une machine à percer profond doit synchroniser la vitesse de broche, la vitesse d’avance, la pression du fluide de coupe et la géométrie de l’outil, car tout déséquilibre entraîne un décalage, un évasement en forme de cloche ou une rupture catastrophique de l’outil. Chez Taizhou Chuang Yuan Machine Tool Co., Ltd., chaque machine à percer profond est conçue selon ce principe fondamental. Notre processus de fabrication commence par une analyse par éléments finis du bâti et du montant, garantissant une absorption des vibrations sous des efforts de coupe allant jusqu’à 12 000 N. Les pièces moulées subissent un traitement de détente des contraintes pendant 48 heures, puis sont usinées sur des centres d’usinage à cinq axes avec une planéité de 0,01 mm par mètre. Les broches sont assemblées dans une salle blanche à température contrôlée, équilibrées dynamiquement au grade G1,0 et testées à 4 000 tr/min pendant quatre heures. Le système de fluide de coupe, cœur critique de toute machine à percer profond, utilise une filtration double jusqu’à 20 microns et délivre une pression pouvant atteindre 100 bar, évacuant les copeaux hors de l’alésage sans rayer la paroi. L’alignement des douilles de guidage et des lunettes fixes est vérifié par interférométrie laser, et chaque machine effectue un essai de coupe continue de 72 heures sur le matériau spécifié par le client avant expédition. Dans des applications mondiales, notre machine à percer profond usine des fûts de vérins hydrauliques, des collecteurs pour moules d’injection, des composants de trains d’atterrissage aéronautiques, des corps de vannes pour les secteurs pétrolier et gazier, ainsi que des tubes d’échangeurs thermiques. En Corée du Sud, un fabricant de tubes utilise notre machine à percer profond pour produire des tuyaux de 6 mètres avec une tolérance d’épaisseur de paroi de 0,1 mm. Au Brésil, une usine de machines agricoles perce des alésages de 120 mm dans de l’acier forgé destiné aux essieux de moissonneuses-batteuses, obtenant un taux de réussite au premier passage de 99,2 %. En Italie, un atelier de moules de fonderie sous pression s’appuie sur notre machine pour usiner des canaux de refroidissement conformes, réduisant ainsi le temps de cycle de 15 %. Ces résultats découlent de plus de deux décennies d’intégration, sous un même toit, de la recherche, de la fabrication et de la commercialisation. Nous exportons vers plus de 20 pays et entretenons des relations durables fondées sur des performances mesurables, non sur des promesses. Notre équipe d’ingénieurs assure la validation des procédés, la sélection des outils et la formation des opérateurs, afin que votre machine à percer profond atteigne sa capacité cible dès les premiers jours suivant son installation. Que vous perciez des diamètres de 4 mm ou de 1 200 mm, avec des rapports de longueur sur diamètre de 10:1 ou de 100:1, notre machine à percer profond vous garantit la rectitude, la finition et le débit requis par votre contrat.

Questions fréquemment posées

Quels matériaux votre machine à percer des trous profonds peut-elle usiner efficacement ?

Notre machine à percer des trous profonds traite efficacement l’acier au carbone, l’acier allié, l’acier inoxydable, l’Inconel, le titane, l’aluminium et la fonte. Pour les alliages trempés dont la dureté dépasse 40 HRC, nous recommandons des forets carbure type « gun drill » avec refroidissement interne. Nos ingénieurs fournissent des paramètres de coupe validés sur vos échantillons de matière avant expédition, garantissant une évacuation stable des copeaux et une durée de vie optimale des outils.
La rectitude provient du support fourni par les douilles de guidage, des options de contre-rotation et de la conception rigide du bâti. Notre fraiseuse à alésage profond maintient une tolérance de 0,05 mm par mètre ou meilleure sur des aciers classiques, vérifiée à l’aide d’un interféromètre laser et de pièces d’essai. Nous fournissons un rapport d’essai avec chaque machine, afin que vous puissiez évaluer les écarts avant d’accepter la livraison.
Les modèles standards sont expédiés entre 45 et 60 jours après versement de l’acompte ; les configurations personnalisées de fraiseuses à alésage profond nécessitent de 75 à 90 jours. Nos techniciens procèdent à l’installation, à l’alignement et à la formation de vos opérateurs sur site, tandis que les diagnostics IoT à distance résolvent 80 % des problèmes dans les vingt-quatre heures ouvrables, réduisant ainsi au minimum les temps d’arrêt.
Oui. Nous proposons le chargement automatique, les convoyeurs à copeaux, le recyclage du liquide de coupe et des interfaces de commande prêtes pour les systèmes de gestion de la production (MES). Une usine mexicaine de cylindres a intégré notre fraiseuse à perçage profond dans une cellule robotisée traitant 80 pièces par poste, sans intervention manuelle entre le perçage et le contrôle dimensionnel, démontrant ainsi une compatibilité parfaite avec l’automatisation.
Nous maintenons en stock les pièces détachées critiques et assurons leur expédition sous 48 heures vers la plupart des destinations. La garantie de notre fraiseuse à perçage profond couvre 24 mois ou 4 000 heures de fonctionnement, et nous proposons des contrats de maintenance préventive permettant de réduire les arrêts imprévus jusqu’à 60 %, préservant ainsi la productivité de votre investissement pendant dix ans ou plus.

Articles associés

Caractéristiques de traitement de la machine de découpe à fil EDM

24

Dec

Caractéristiques de traitement de la machine de découpe à fil EDM

Voir plus
Comment personnaliser les supports de moules pour machines à ressorts afin de produire des ressorts de formes spéciales

03

Aug

Comment personnaliser les supports de moules pour machines à ressorts afin de produire des ressorts de formes spéciales

Maîtriser les défis complexes de la production de ressorts — Naviguer dans les subtilités de la fabrication industrielle à grande vitesse exige une compréhension approfondie de la dynamique d’alimentation du fil, des tolérances mécaniques et de la mécanique de cintrage multi-axes sur les systèmes automatisés modernes...
Voir plus
Pourquoi la machine EDM multifonction répond-elle aux besoins des usines de production mixte de moules et de pièces

14

Aug

Pourquoi la machine EDM multifonction répond-elle aux besoins des usines de production mixte de moules et de pièces

Naviguer dans la complexité des environnements de fabrication à forte variété. Diriger une usine de production industrielle moderne ressemble souvent à jongler avec une douzaine d’assiettes tournantes à la fois, surtout lorsqu’il s’agit d’emplois du temps de fabrication à forte variété et faible volume. Pl...
Voir plus
Quels avantages opérationnels les entreprises obtiennent-elles en modernisant leurs anciennes machines à usinage par étincelage (EDM) ?

03

Aug

Quels avantages opérationnels les entreprises obtiennent-elles en modernisant leurs anciennes machines à usinage par étincelage (EDM) ?

Identifier les contraintes héritées dans la production par érosion étincelle : exploiter des équipements matures, âgés de plusieurs décennies, sur des ateliers de fabrication à haute précision génère souvent des pénalités opérationnelles cachées qui érodent discrètement les marges bénéficiaires au fil du temps. Lorsque la production…
Voir plus

Témoignages de clients

Mehmet Aydin, Directeur de la production, fabricant de vérins hydrauliques, Turquie
Précision constante sur trois postes

Nous faisons fonctionner notre machine à alésage profond 20 heures par jour sur des tubes de vérins hydrauliques, et la concentricité reste inférieure à 0,02 mm sans réglage manuel. Le taux de rebuts est passé de 7 % à moins de 2 % au cours du premier trimestre, et le retour sur investissement a été atteint en 11 mois. La formation et la réactivité pour les pièces de rechange ont été excellentes.

Rajesh Menon, fournisseur de composants aérospatiaux, Inde
Résolution d’un défi de profondeur de 100:1 dans l’Inconel

D’autres fournisseurs ont refusé notre commande d’alésage profond en Inconel, de 1 000 mm de profondeur et de 10 mm de diamètre. Leur machine à alésage profond équipée d’un système d’éjection a réalisé 60 trous consécutifs sans aucune casse d’outil, et notre audit AS9100 a été validé dès la première tentative. Le temps de cycle est de 26 minutes par trou, exactement comme indiqué dans le devis.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Une structure rigide de la machine garantit une rectitude inférieure à 0,05 mm sur chaque machine à alésage profond

Une structure rigide de la machine garantit une rectitude inférieure à 0,05 mm sur chaque machine à alésage profond

Le fondement d’un perçage précis de trous profonds est une machine qui ne fléchit pas. Notre machine à percer des trous profonds utilise un bâti en fonte malléable détendue, renforcé par des nervures optimisées par éléments finis, des glissières rectifiées et une colonne à symétrie thermique. Cette conception absorbe des efforts de coupe allant jusqu’à 12 000 N et maintient l’alignement entre la broche et les glissières dans une tolérance de 0,01 mm par mètre, même après 72 heures de fonctionnement continu. En pratique, un fabricant coréen de tubes perce des tuyaux de 6 mètres avec une tolérance d’épaisseur de paroi de 0,1 mm sur notre machine à percer des trous profonds, tandis qu’un atelier italien de moules atteint une précision de positionnement de 0,03 mm sur des canaux de refroidissement conformes. Par rapport aux structures soudées alternatives, notre conception réduit l’amplitude des vibrations de 40 %, ce qui améliore directement la finition de surface et la durée de vie des outils. La machine propose également en option une tête à contre-rotation pour les perçages extrêmement profonds, minimisant ainsi la dérive sans opérations secondaires.
Système de lubrification sous haute pression et de filtration optimisant l’évacuation des copeaux et la durée de vie des outils

Système de lubrification sous haute pression et de filtration optimisant l’évacuation des copeaux et la durée de vie des outils

L’évacuation des copeaux distingue une machine à percer des trous profonds performante d’une machine problématique. Notre système délivre jusqu’à 100 bar de pression de liquide de coupe à travers l’outil, avec un double filtrage jusqu’à 20 microns et un bac à liquide de coupe régulé en température, maintenu dans une fourchette de ±2 °C. Cela évite la re-coupe des copeaux, la formation d’un bourrelet et la déformation thermique, prolongeant ainsi la durée de vie des outils en carbure jusqu’à 50 % sur acier inoxydable et Inconel. Une usine brésilienne de machines agricoles, qui perce des alésages de 120 mm dans de l’acier forgé, signale un taux de réussite au premier passage de 99,2 % et des changements d’outils tous les 180 trous au lieu de 90. Le système de liquide de coupe est entièrement clos, conforme aux normes environnementales européennes pour les ateliers, et intègre un convoyeur à copeaux ainsi qu’un système d’extraction de brouillard d’huile. Pour les producteurs à fort volume, cela se traduit par une réduction des coûts de consommables, des pièces plus propres et moins d’arrêts imprévus. Chaque machine à percer des trous profonds que nous livrons est accompagnée d’un rapport de mise en service du liquide de coupe incluant la mesure de pression.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT