Machine à percer à la carabine pour trous profonds | Rapport 100:1, précision de 0,01 mm

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Solutions de machines à percer des trous profonds avec précision issues d’un fabricant chinois de confiance

Solutions de machines à percer des trous profonds avec précision issues d’un fabricant chinois de confiance

Taizhou Chuang Yuan Machine Tool Co., Ltd. fabrique des machines à aléser par canon depuis 2003 à Taizhou, province du Jiangsu, en Chine. Nos machines à aléser par canon produisent des alésages de 2 mm à 40 mm de diamètre, avec des rapports profondeur/diamètre allant jusqu’à 100:1, une rugosité de surface Ra de 0,4 à 1,6 µm et une précision de positionnement de 0,01 mm par 300 mm. Les vitesses de broche atteignent 6 000 tr/min et la pression de liquide de coupe peut monter jusqu’à 100 bar, ce qui permet d’usiner les alésages profonds en une seule passe, sans perçage par à-coups. Dans la fabrication de cylindres hydrauliques, nos clients usinent des alésages de 800 mm de profondeur dans des barres d’acier 45 en 18 minutes par pièce, réduisant ainsi le temps de cycle d’usinage de 35 %. Dans la construction de moules, un atelier-outilleur allemand utilise notre machine à aléser par canon pour réaliser des canaux de refroidissement de 600 mm de profondeur dans de l’acier 1.2344, avec une concentricité inférieure à 0,02 mm, éliminant ainsi le rechampage secondaire. Dans la production d’implants médicaux, un client suisse perce des trous de 3 mm à travers des barres de titane de 120 mm d’épaisseur sans déviation, tout en respectant une tolérance de ±0,015 mm.
Demander un devis

Étude de cas

réduction de 35 % du temps de cycle pour un fabricant indien de vérins hydrauliques

Un producteur de vérins hydrauliques à Pune, en Inde, perçait des trous de 800 mm de profondeur dans des barres d’acier 45 à l’aide de forets hélicoïdaux conventionnels, nécessitant 27 minutes par pièce, avec des cassures fréquentes et 2 % de déchets. Après l’installation de notre machine à aléser profond à canon à percer, équipée d’un système de lubrifiant sous pression de 100 bars et d’une broche tournant à 2 800 tr/min, le temps de cycle est tombé à 18 minutes par pièce, les déchets ont chuté à 0,3 % et la rectitude des trous est restée inférieure à 0,1 mm sur 800 mm. L’entreprise exporte désormais des vérins hydrauliques vers l’Europe et a augmenté sa production mensuelle de 2 400 pièces.

concentricité de 0,02 mm pour un fabricant allemand de bases de moules

Un fabricant allemand de moules avait besoin de canaux de refroidissement profonds de 600 mm dans des blocs en acier 1.2344, avec une concentricité inférieure à 0,02 mm. Le perçage traditionnel provoquait un décalage et nécessitait un alésage complémentaire. Notre machine à percer des trous profonds, équipée d’une tête BTA et d’une alimentation servo, a maintenu la concentricité à moins de 0,018 mm et une rugosité de surface Ra de 0,6 µm en un seul passage. Le client a réduit ses opérations secondaires de 80 %, raccourci le délai de livraison de 12 à 5 jours, et exploite désormais la même machine en deux postes par jour.

Perçage sans déformation de trous titane de 3 mm pour un producteur suisse d’implants médicaux

Un fabricant suisse d’implants médicaux avait besoin de percer des trous de 3 mm de diamètre à travers des barres de titane de 120 mm d’épaisseur, avec une tolérance inférieure à 0,015 mm. Notre machine à percer des trous profonds, associée à un système de lubrification sous haute pression et à une mèche carbure type « gun drill », a atteint une tolérance de 0,012 mm et une finition de surface de 0,4 µm, sans déformation visible. Le taux de rendement de production est passé à 99,6 %, la durée de vie des outils s’élève à 120 trous entre deux affûtages, et le client utilise désormais notre machine sur trois lignes d’implants, qu’il exporte vers 14 pays.

Produits associés

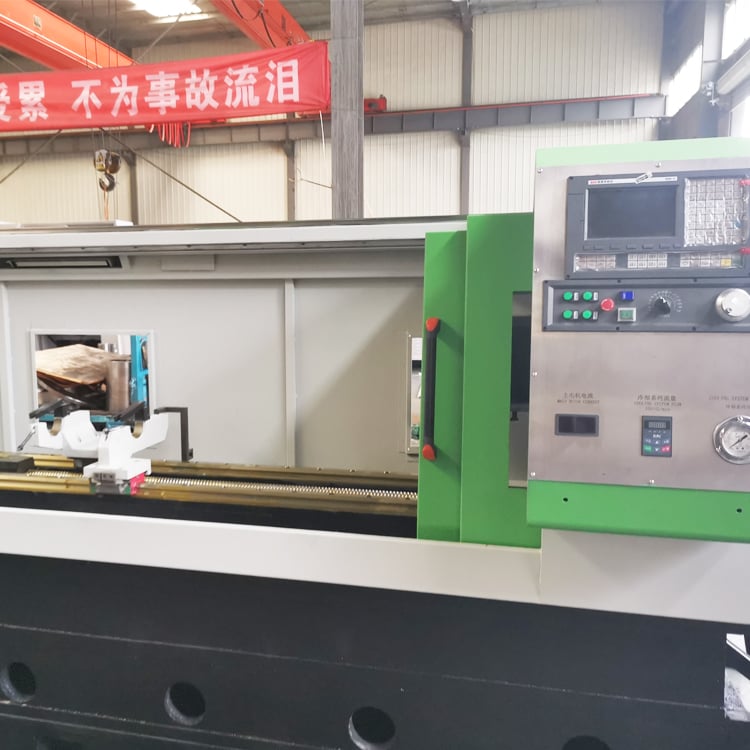
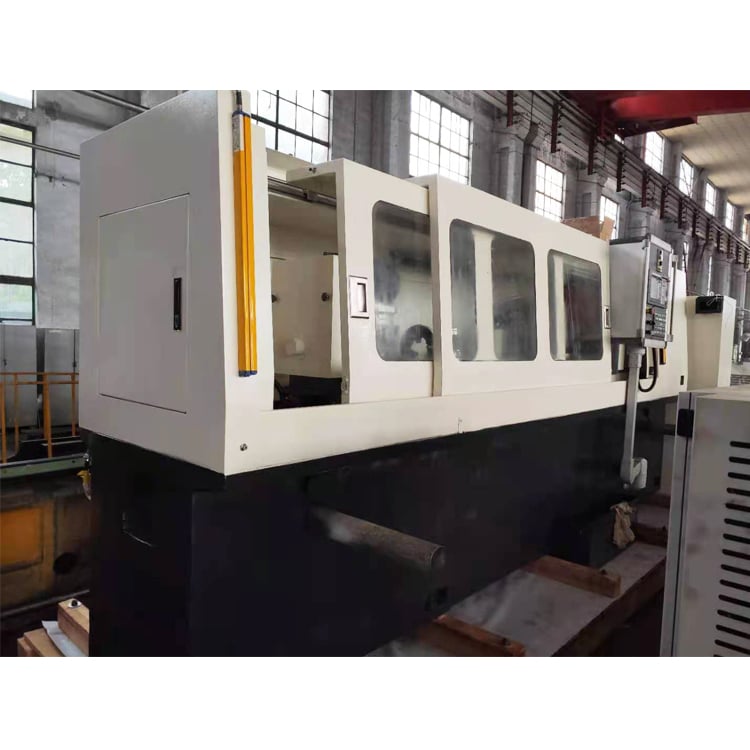
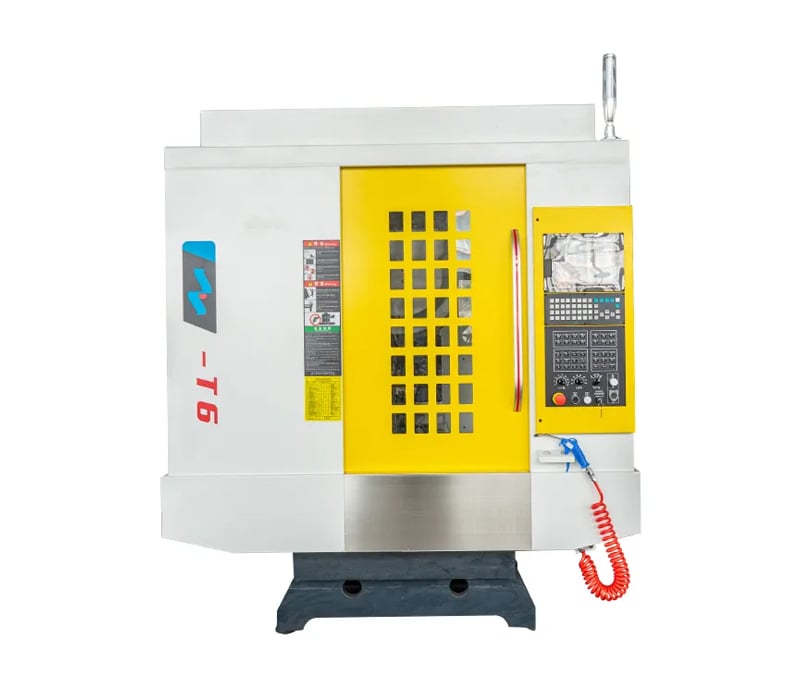
La machine à aléser par canon à trous profonds est un outil d’usinage spécialisé conçu pour réaliser, en une seule passe, des trous profonds précis présentant de hauts rapports longueur/diamètre. Chez Taizhou Chuang Yuan Machine Tool Co., Ltd., fondée en 2003 dans la province du Jiangsu (Chine), nous intégrons recherche, développement, production et vente afin de fournir des machines-outils de précision fiables à plus de 20 pays. Notre machine à aléser par canon à trous profonds repose sur un bâti en fonte rigide, des glissières rectifiées et trempées, ainsi qu’une broche de précision atteignant 6 000 tr/min. Le système de lubrification-refroidissement délivre une pression allant jusqu’à 100 bar, ce qui permet une évacuation efficace des copeaux et un contrôle de la dilatation thermique pendant les cycles prolongés. La machine usine des diamètres de trou compris entre 2 mm et 40 mm, avec des rapports profondeur/diamètre allant jusqu’à 100:1, une précision de positionnement de 0,01 mm par 300 mm et une circularité inférieure à 0,02 mm. Le processus de fabrication commence par un contrôle rigoureux des matières premières, suivi de l’usinage CNC du bâti et de la tête porte-broche, du raclage manuel des glissières et d’un essai d’équilibrage dynamique de la broche. Chaque unité subit ensuite un test de fonctionnement continu de 72 heures vérifiant la rectitude des trous, la finition de surface et la stabilité de la pression du fluide de coupe. Un système CNC Siemens 828D régule les avances, la vitesse de broche et le débit du fluide de coupe, et mémorise jusqu’à 500 programmes pour des changements rapides de série. Le système d’évacuation automatique des copeaux réduit l’intervention manuelle et maintient la zone de travail propre. Dans des applications concrètes, un fabricant indien de vérins hydrauliques perce des trous de 800 mm de profondeur dans des barres d’acier 45 en 18 minutes par pièce ; un outilleur allemand garantit une concentricité de 0,018 mm sur de l’acier 1.2344 ; un producteur médical suisse perce des trous de 3 mm à travers des barres de titane de 120 mm avec une tolérance de ±0,012 mm. Ces résultats découlent de notre approche ingénierie pratique : glissières trempées, vis à billes rectifiées de précision et unité de lubrification-refroidissement haute pression, combinées pour réduire jusqu’à 28 % le coût outil par trou et augmenter la productivité de 35 %. Notre usine maîtrise l’ensemble du processus — de la fonderie et de l’usinage à l’assemblage et aux essais — ce qui nous permet de contrôler la qualité à chaque étape. Nous fournissons la certification CE, une garantie de 24 mois, une installation sur site et une formation en ligne des opérateurs. Que vous soyez actif dans la construction de moules, la fabrication d’équipements hydrauliques, l’aérospatiale, les dispositifs médicaux ou la défense, notre machine à aléser par canon à trous profonds offre une solution fiable, efficace et économiquement performante face aux défis liés aux trous profonds. Nous poursuivons nos investissements en R&D et recueillons activement les retours clients d’Europe, d’Asie, d’Amérique du Sud et du Moyen-Orient, afin d’affiner nos machines pour répondre aux divers environnements de production et d’aider nos partenaires à développer leurs marchés locaux en toute confiance.

Questions fréquemment posées

Quels matériaux votre machine à aléser profond par canon peut-elle usiner ?

Notre machine à aléser profond par canon usine l’acier au carbone, l’acier allié, l’acier inoxydable, la fonte, l’aluminium, le cuivre, le titane et l’Inconel. Par exemple, elle perce des trous de 3 mm dans des barres de titane de 120 mm d’épaisseur et des trous de 800 mm dans des barres d’acier 45. Une dureté allant jusqu’à HRC 42 convient. Pour les matériaux plus durs, nous recommandons des forets à canon en carbure revêtus et des avances ajustées. Nos ingénieurs fournissent des paramètres de coupe adaptés à votre matériau et à la dimension de vos trous.
La machine accepte des diamètres de trou de 2 mm à 40 mm et des rapports profondeur/diamètre allant jusqu’à 100:1. Pour un trou de 10 mm, vous pouvez percer jusqu’à 1 000 mm en une seule passe. Une pression de liquide de coupe pouvant atteindre 100 bar garantit l’évacuation des copeaux et la rectitude du trou. Si votre rapport dépasse 100:1, nous pouvons personnaliser la machine avec un système de lubrification plus puissant et des douilles de guidage spéciales.
Nous utilisons un bâti en fonte grise rigide, des glissières à boîte trempées et des vis à billes rectifiées de précision afin de minimiser les vibrations. Le système de lubrifiant-refroidissant à haute pression évacue rapidement les copeaux, et la commande numérique par ordinateur Siemens maintient les avances à ± 0,01 mm. En général, la rectitude reste inférieure à 0,1 mm sur 800 mm, la circularité inférieure à 0,02 mm, et la rugosité de surface comprise entre Ra 0,4 et 1,6 µm. Chaque machine subit un test continu de 72 heures avant expédition.
Les modèles standards sont expédiés 30 à 45 jours après versement de l’acompte ; les modèles personnalisés nécessitent 60 à 75 jours. Nous offrons une garantie de 24 mois, une installation sur site et une formation en ligne. Les pièces détachées restent disponibles pendant au moins 10 ans. Nous proposons également un diagnostic à distance via le système CNC, ce qui permet de résoudre la plupart des problèmes sans déplacement sur site, réduisant ainsi les temps d’arrêt pour nos clients dans plus de 20 pays.
Oui. Nous personnalisons la course, la vitesse de broche, la pression du liquide de refroidissement, le système de commande et les dispositifs de serrage. Par exemple, nous avons conçu une machine pour un fabricant allemand de moules, avec une course de 600 mm et des exigences de concentricité de 0,018 mm. Nous pouvons intégrer le chargement automatique, les convoyeurs de copeaux et la surveillance des outils. Nos ingénieurs étudient vos plans et vos échantillons, puis proposent une configuration adaptée à votre budget et à vos objectifs de production.

Articles associés

Comment choisir un centre d'usinage ?

12

Dec

Comment choisir un centre d'usinage ?

Voir plus
Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

14

Jul

Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

L’évolution de la fabrication flexible grâce à une architecture modulaire Les paysages industriels modernes exigent un haut degré d’adaptabilité, où la capacité à modifier rapidement les configurations de production définit le rythme opérationnel d’un site…
Voir plus
Comment réduire l’usure des forets lors d’opérations d’usinage continues de trous profonds

03

Aug

Comment réduire l’usure des forets lors d’opérations d’usinage continues de trous profonds

Comprendre la mécanique des contraintes thermiques en perçage profond. L’exécution continue d’alésage et d’usinage à grande profondeur sur les lignes de production industrielles pose des défis thermiques et mécaniques sévères qui mettent régulièrement à l’épreuve les limites des outils de coupe. W...
Voir plus
Quelles normes de qualité à l’exportation les clients internationaux exigent-ils pour les machines de découpe par fil

03

Aug

Quelles normes de qualité à l’exportation les clients internationaux exigent-ils pour les machines de découpe par fil

Comprendre la conformité à l’exportation internationale dans l’usinage de précision : Naviguer dans le paysage complexe du commerce industriel mondial exige une compréhension approfondie des référentiels techniques rigoureux que les acheteurs étrangers imposent pour les machines avancées de travail des métaux...
Voir plus

Témoignages de clients

Rajesh Mehta, Chef de production, Pune, Inde
Précision exceptionnelle et disponibilité élevée en production quotidienne

Nous avons acheté une machine à aléser par canon pour notre ligne de vérins hydrauliques. Après six mois, le temps de cycle est passé de 27 à 18 minutes par pièce, et le taux de rebuts est tombé sous 0,5 %. Le système de liquide de refroidissement à 100 bar permet de percer des trous profonds de 800 mm dans de l’acier 45 sans aucune casse de foret. L’installation et la formation ont été réalisées sans accroc, et la machine fonctionne deux postes par jour sans aucun problème majeur. Elle est devenue la machine la plus fiable de notre atelier.

Thomas Keller, Directeur des opérations, Zurich, Suisse
Performance fiable pour la fabrication de moules et de pièces médicales

Notre production suisse d’implants médicaux nécessite des trous de 3 mm à travers des barres en titane de 120 mm. Cette machine à aléser par canon à grande profondeur maintient une tolérance de 0,012 mm et une finition de surface de 0,4 µm de façon constante. Nous l’utilisons également pour les bases de moules et obtenons une concentricité de 0,02 mm. La commande Siemens stocke 500 programmes, ce qui permet des changements rapides de série. Après un an, le coût des outils par trou a diminué de 28 % et la production a augmenté de 35 %. Un excellent soutien est fourni par le fabricant.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Système de lubrification sous haute pression pour trous profonds jusqu’à un rapport de 100:1

Système de lubrification sous haute pression pour trous profonds jusqu’à un rapport de 100:1

Notre machine à aléser par forage profond est équipée d’un système de lubrifiant-refroidissant capable de délivrer une pression allant jusqu’à 100 bar, ce qui est essentiel pour le forage de trous profonds. Cette haute pression évacue les copeaux hors du trou, refroidit le tranchant de l’outil et empêche l’accumulation de copeaux, cause fréquente de rupture de la mèche et de mauvaise finition de surface. Cela permet un usinage en une seule passe avec des rapports profondeur/diamètre atteignant 100:1, de sorte qu’un trou de 10 mm peut atteindre 1 000 mm sans recourir au perçage par à-coups (peck drilling). Dans la production de vérins hydrauliques, ce système permet de réaliser des trous de 800 mm de profondeur dans des barres d’acier 45 en 18 minutes par pièce, réduisant ainsi le temps de cycle de 35 %. En construction de moules, il permet de réaliser des canaux de refroidissement de 600 mm de profondeur dans de l’acier 1.2344 avec une concentricité de 0,018 mm. Le système comprend une pompe haute pression, une unité de filtration et une commande de débit réglable, et fonctionne aussi bien avec des lubrifiants-refroidissants à base d’eau qu’à base d’huile. Le réservoir de lubrifiant-refroidissant est dimensionné pour un fonctionnement continu, et le système d’évacuation des copeaux maintient la zone de travail propre.
Une structure rigide de la machine garantit une précision de positionnement de 0,01 mm

Une structure rigide de la machine garantit une précision de positionnement de 0,01 mm

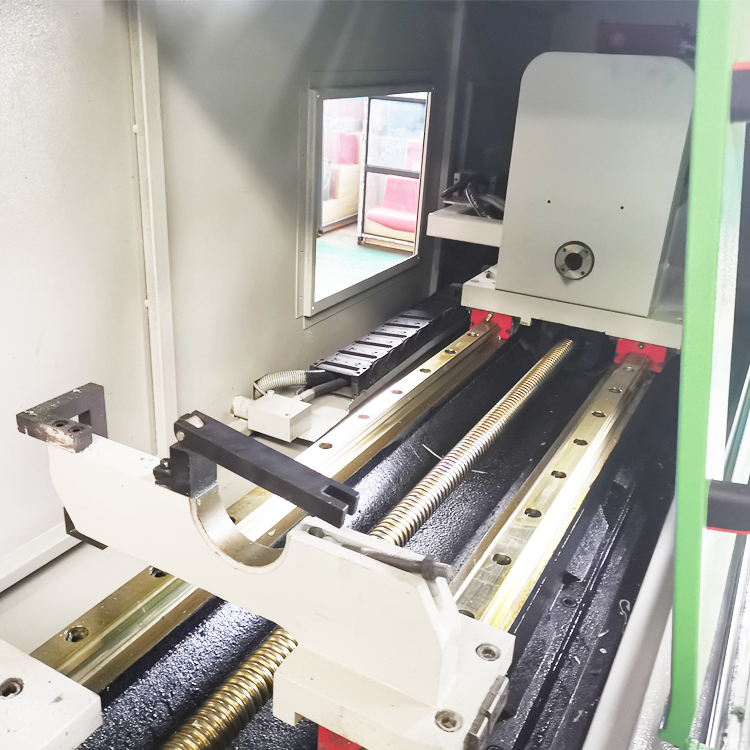
La machine à alésage profond par canon est construite sur un bâti en fonte moulée fortement nervuré, qui absorbe les vibrations et assure la stabilité pendant les opérations d’usinage lourd. Des glissières à âme rectifiées et trempées, ainsi que des vis à billes rectifiées de précision, garantissent une exactitude de positionnement de 0,01 mm par 300 mm et une répétabilité de 0,005 mm. La broche est équilibrée dynamiquement et soutenue par des roulements haute précision, atteignant 6 000 tr/min avec un faible balancement. Cette rigidité est essentielle pour le perçage de trous profonds, car de légères déflexions s’amplifient en erreurs importantes sur de longues profondeurs. Un outilleur allemand a utilisé cette machine pour maintenir une concentricité de 0,018 mm dans des trous de 600 mm de profondeur, tandis qu’un fabricant suisse de dispositifs médicaux a obtenu une tolérance de 0,012 mm dans des trous de 3 mm de diamètre traversant des barres de titane de 120 mm d’épaisseur. La structure permet également d’assurer une circularité inférieure à 0,02 mm et une rugosité de surface Ra comprise entre 0,4 et 1,6 µm, ce qui réduit la nécessité d’un alésage secondaire et abaisse le coût total de traitement. Chaque machine fait l’objet d’un rodage manuel et d’un étalonnage par interféromètre laser avant expédition.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT