Johtavat teräksen leikkauskoneiden valmistajat | Tarkkuusleikkauslinjat

Kaikki luokat

Hanki ilmainen tarjous

Edustajamme ottaa sinuun pian yhteyttä.
Sähköposti
Matkapuhelin/Whatsapp
Wechat
LinkedIn
Nimi
Yrityksen nimi
Viesti
0/1000
Liite
Lataa vähintään yksi liite
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Teräksen leikkauslaitteita valmistavat yritykset, jotka tarjoavat tarkkuutta, nopeutta ja maailmanlaajuista palvelua

Teräksen leikkauslaitteita valmistavat yritykset, jotka tarjoavat tarkkuutta, nopeutta ja maailmanlaajuista palvelua

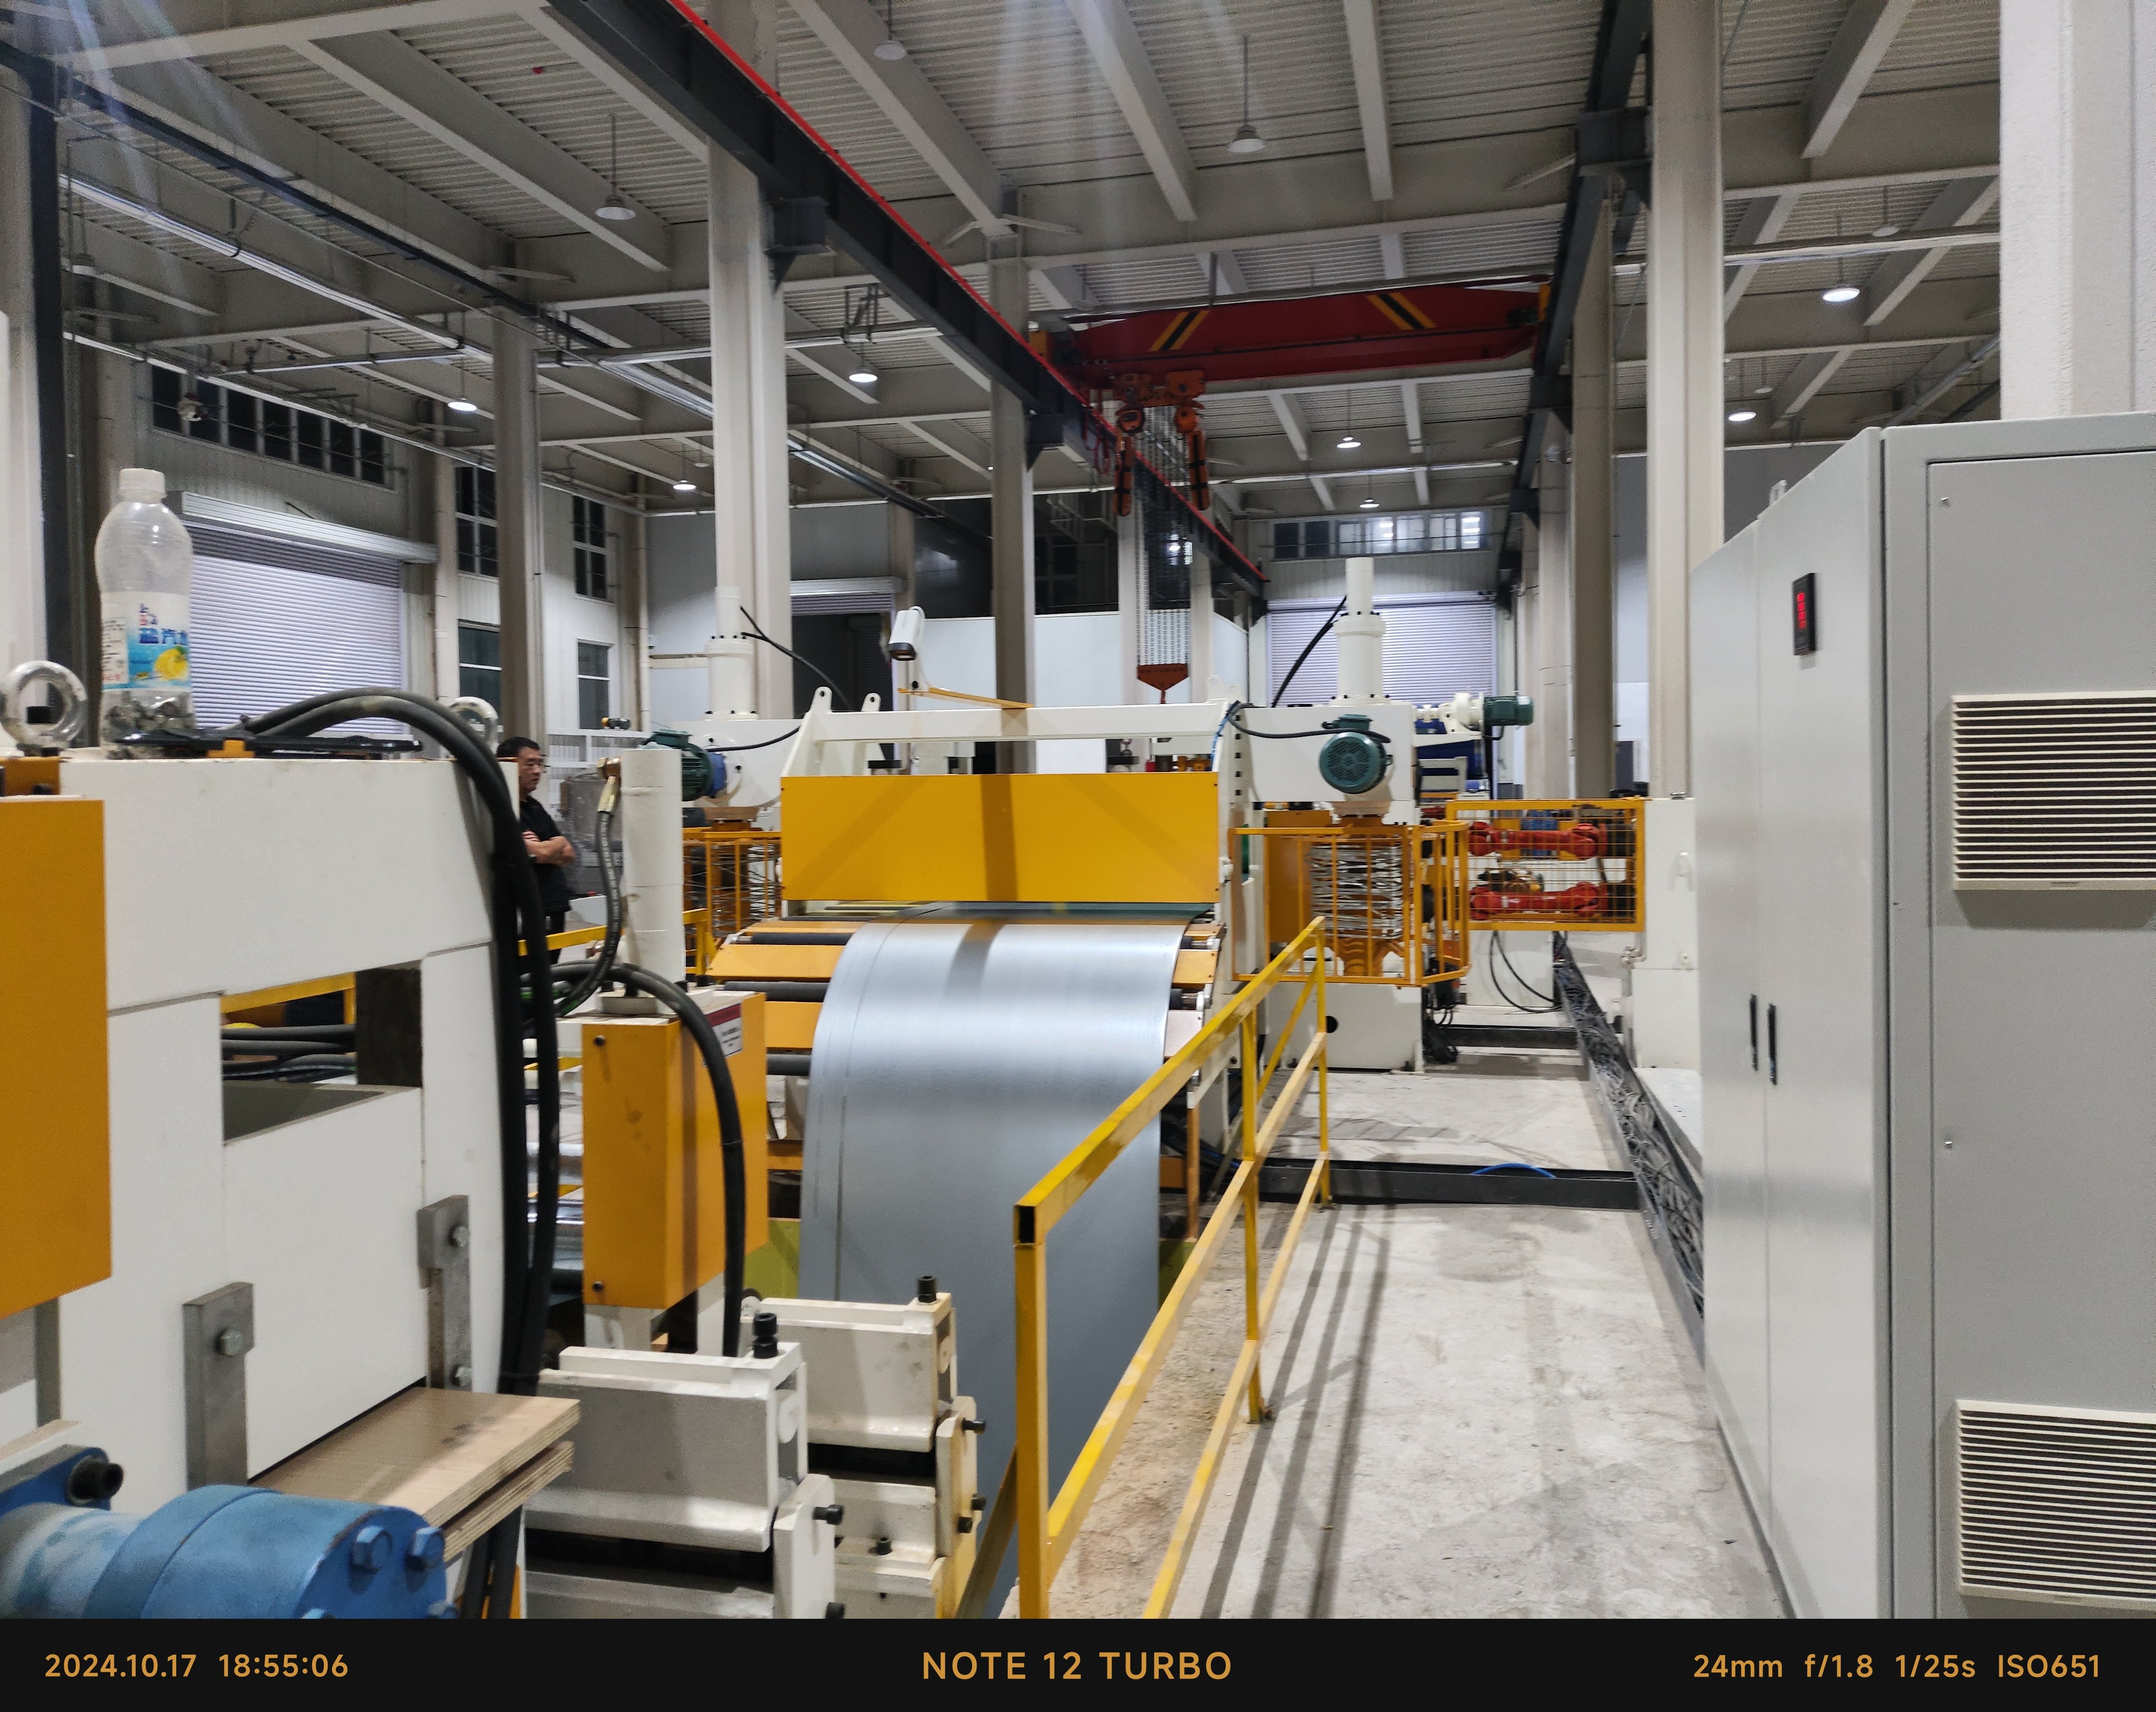
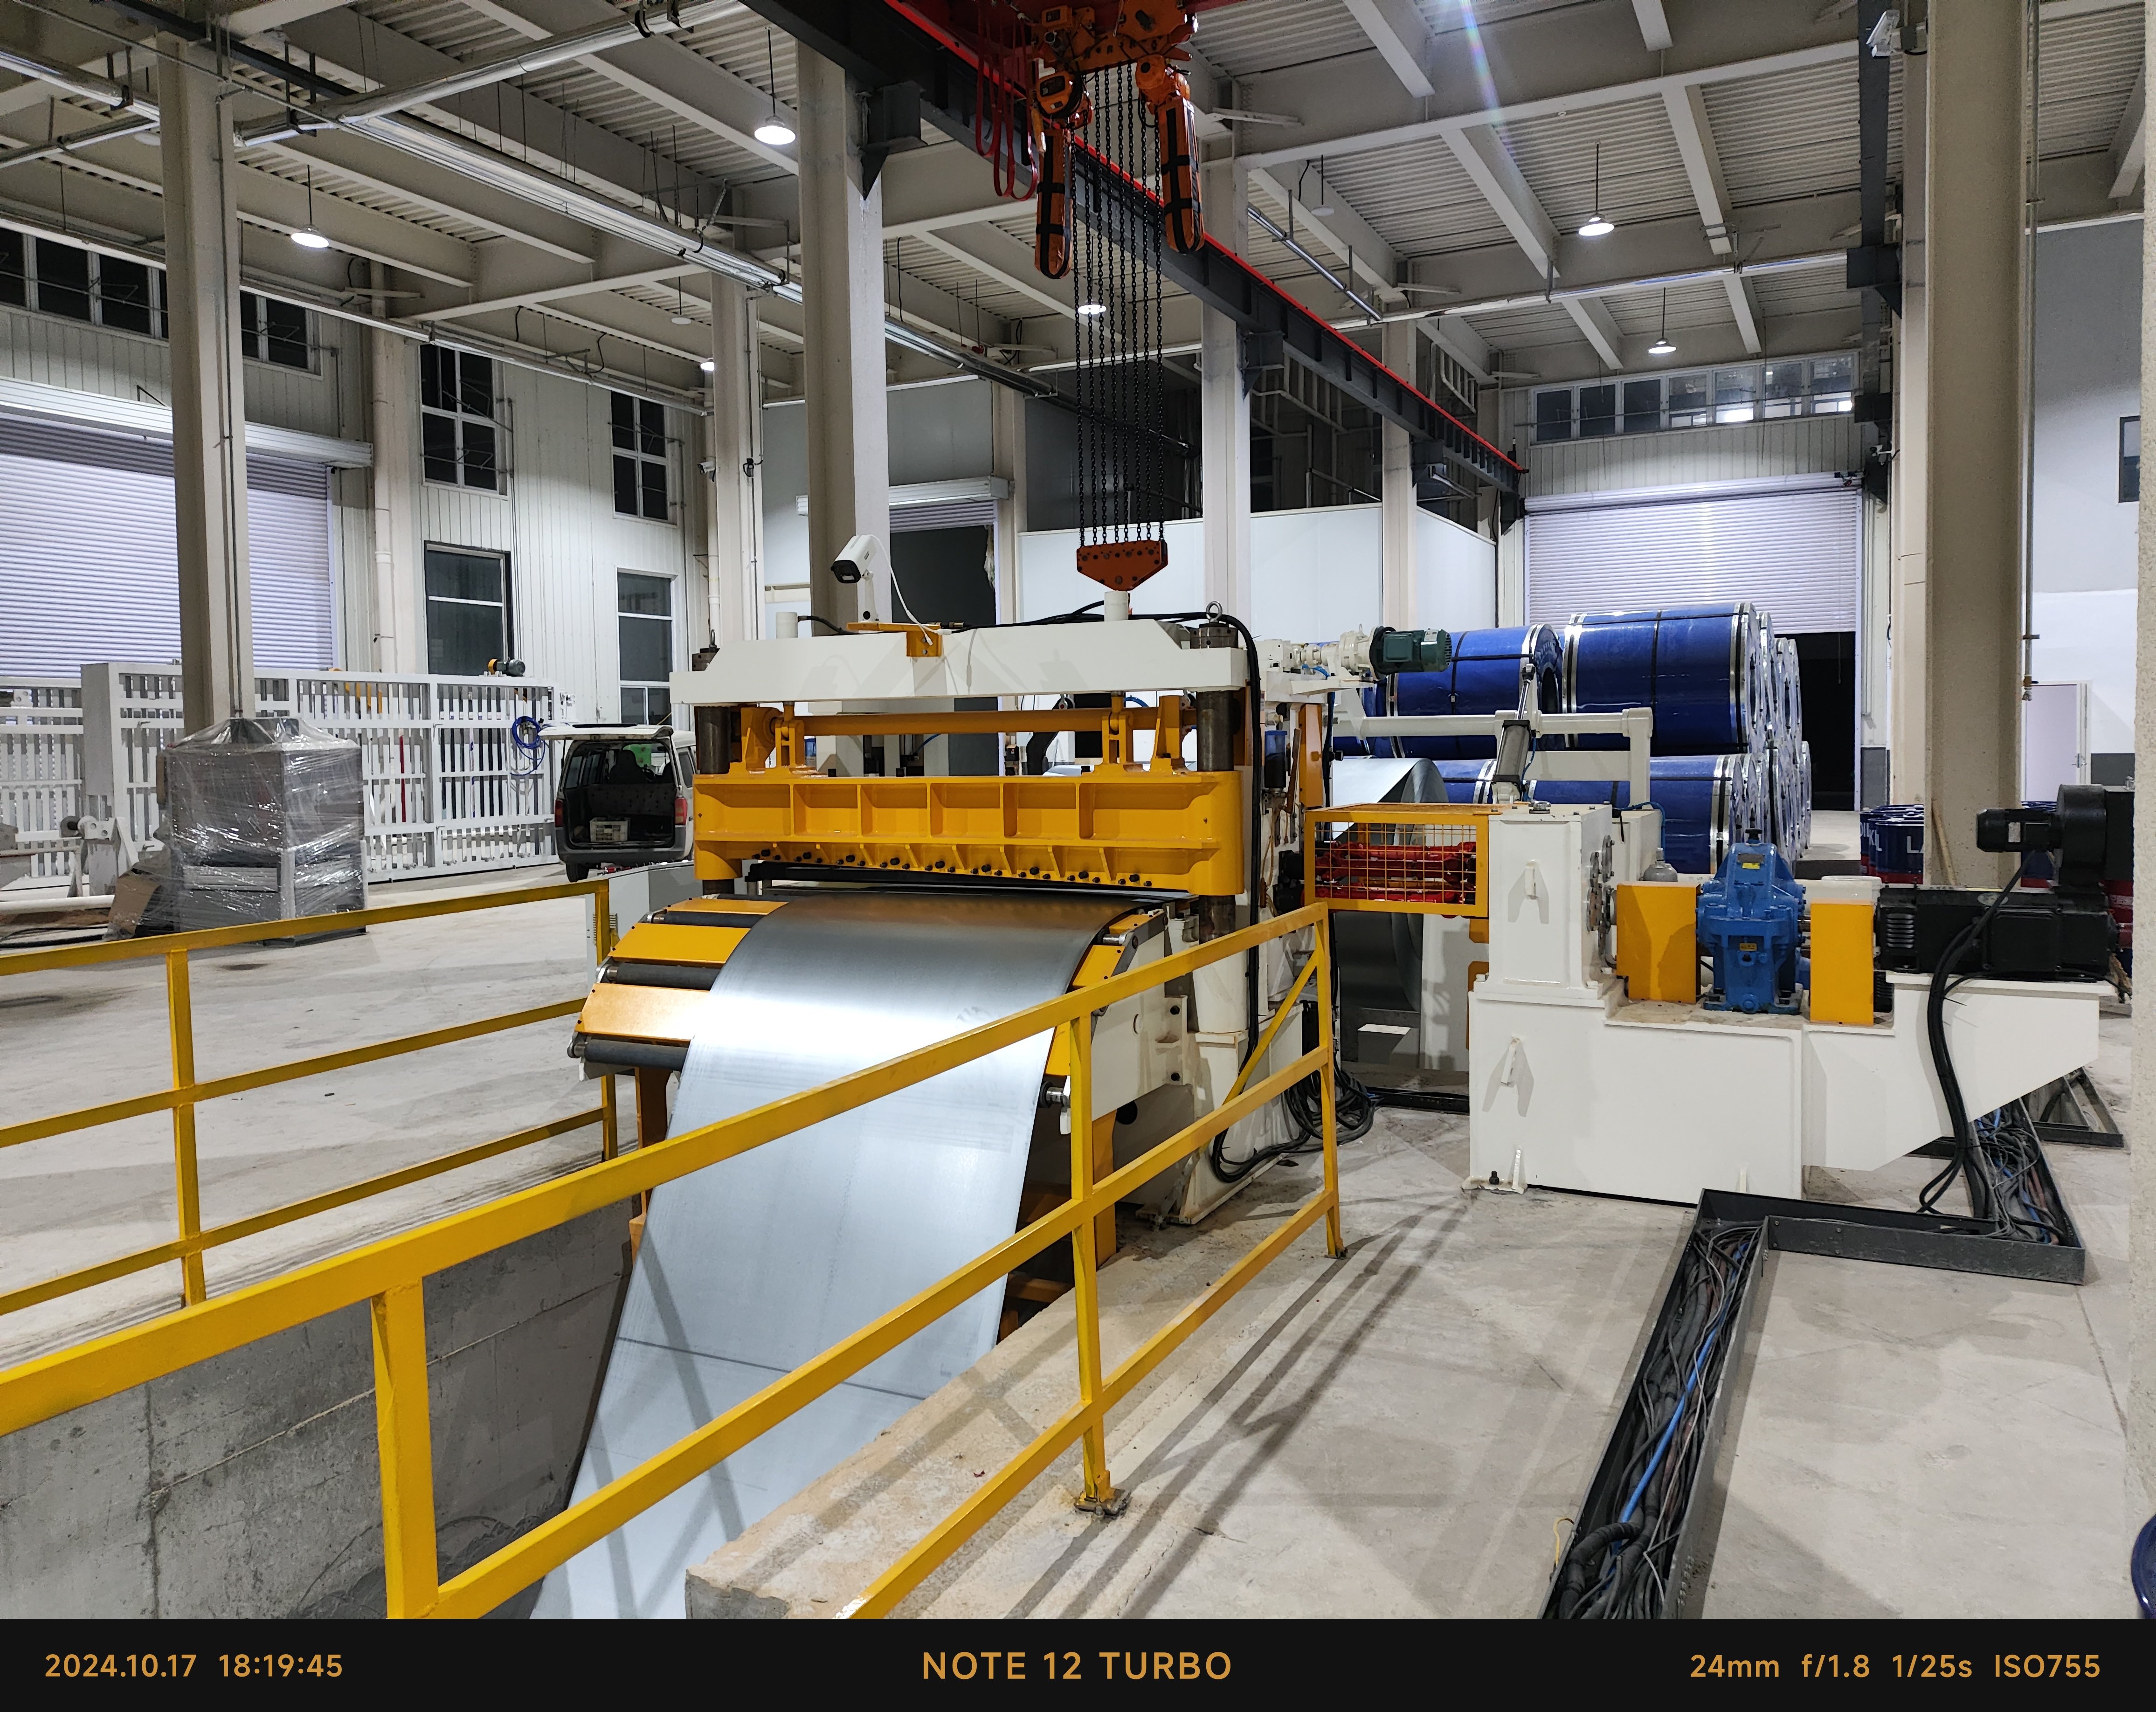
Taizhou Chuang Yuan Machine Tool Co., Ltd. on yksi luotettavimmista teräksen jakolinjojen valmistajista. Yritys on suunnitellut, valmistanut ja tukenut tarkkuusjakolinjoja vuodesta 2003 lähtien Taizhoun kaupungissa, Jiangsun maakunnassa, Kiinassa. Meidän teräksen jakolinjat on suunniteltu kierukkakeskuksille, hitsattujen putkien valmistajille, autoteollisuuden muovausosien toimittajille ja kodinkoneiden valmistajille, jotka käsittelevät 3–12 mm paksuja ja 600–2 000 mm leveitä kierukoita linjanopeudella 30–120 m/min. Jokainen linja yhdistää hydraulisen kierukkauun, tarkkuustasauksen, korkean jäykkyyden jakopäät, jätteen kieruntaan ja jännityksellä ohjatun uudelleenkierukkauun yhdeksi synkronoiduksi järjestelmäksi. Teräksisen akselin pyörimisepäkeskisyys pidetään 0,02 mm:n sisällä ja leikkausleveyden toleranssi ±0,05 mm:n sisällä, joten seuraavat rullamuovaimet ja puristimet saavat aina neliömäisiä ja teräväreunaisia nauhoja. Jokainen linja läpäisee ennen toimitusta 72 tunnin jatkuvan tyhjäkäynti- ja kuormitustestin, ja me varmistamme leikkaustarkkuuden ostajan toimittamien nauhaproovien perusteella.
Hanki tarjous

Tapaustutkimus

1 600 mm:n teräksen jakolinja saksalaiselle kierukkakeskukselle

Suuri saksalainen kierukkakeskus, joka erikoistuu edistyneeseen metallin jakoon, kohtasi merkittäviä toiminnallisia haasteita käsiteltäessä korkean lujuuden aliseosten teräksen pääkierukoita, joiden paksuus oli enintään 12 mm. Ongelmat johtuivat pääasiassa liiallisesta nauhan kaareutumisesta ja löysistä reunatoleransseista, mikä aiheutti asiakastilausten hylkäämisen. Tämän pullonkaulan ratkaisemiseksi meidän insinööritiimimme suunnitteli ja toimitti kestävän teräksen jakolinjan, jossa oli vahva 75 kW:n hydraulinen puristin, korkean jäykkyyden kuusirullinen tarkkuustasauslaite, kuusi tarkkuusvalmistettua jakopäätä ja nelihääräinen jännitysreelikelauslaite. Meidän teknisten asiantuntijoidemme suorittaman tiukkojen paikan päällä tehtävien asennus- ja käyttöönotto töiden jälkeen laitteisto saavutti erinomaisia suoritusarvoja: reunan terävyys pysyi tiukasti alle 0,05 mm:n, nauhan kaareutuminen pysyi tiukasti alle 1 mm:n 2 metrin pituudella ja vakaa käyttönopeus saavutettiin 90 m/min.

Turkkilaiselle hitsatun putken valmistajalle toimitettu korkean nopeuden teräksestä valmistettu leikkuuterä

Tunnettu turkkilainen hitsattujen putkien valmistuslaitos tarvitsi suurinopeuksisia, tarkkuusleikattuja kapeita teräsjuovia jatkuvaa neliöputkien tuotantoa varten, ja suoritti usein useita leveyden vaihtoja pienissä tuotantoserioissa. Asiakkaan erityistä toimintatyötä varten suunnittelimme ja toimitimme erikoisvalmistetun nopean vaihtamisen mahdollistavan teräsjuovien jakolinjan, jossa oli patruunatyyppiset jakopäät, voimakas 60 kW:n käyttömoottorisysteemi ja servosilmukkaohjattu kierukka. Tämä edistynyt konfiguraatio onnistui vähentämään juovan leveyden vaihtoaikaista tuotantokatkoa tehottomasta 75 minuutista joustavaan 28 minuuttiin, säilyttäen samalla tiukat leveys­tarkkuudet ±0,05 mm:n tarkkuudella ja vähentäen materiaalin hukkaantumista 3,1 prosentista 1,9 prosenttiin. Yhdeksän kuukauden aikana kaupallisessa käytössä asiakas onnistui saamaan takaisin koko laitteiston pääomallisen sijoituksensa parantuneen tuotantotuloksen ja merkittävästi vähentyneen tuotantokatkoajan ansiosta.

Mukautettu teräksen jakolinja intialaiselle kodinkoneosien valmistajalle

Vakiintunut intialainen kodinkoneosien valmistaja tarvitsi reunoiltaan ilman teräviä reunuksia olevia sinkittyjä teräsjuovia pesukoneiden ja jääkaappien paneelien valmistukseen. Meidän teräksen jakolinjassamme käytettiin polymeeripinnoitettuja jännityspad-levyjä, kuusitasoista tasauslaiteketjua ja automaattista reunanleikkausta. Jakolinjan aiheuttama pinnan vian määrä laski alle 0,4 prosenttiin, sinkkipinnoitteen vahingoittuminen poistui kokonaan, ja linja toimii nyt nopeudella 120 m/min sekä kuluttaa 20 prosenttia vähemmän energiaa verrattuna asiakkaan edelliseen koneeseen. Tämä hanke vahvisti mainettaamme teräksen jakolinjavalmistajana eteläasialaisessa kodinkoneiden toimitusketjussa.

Liittyvät tuotteet

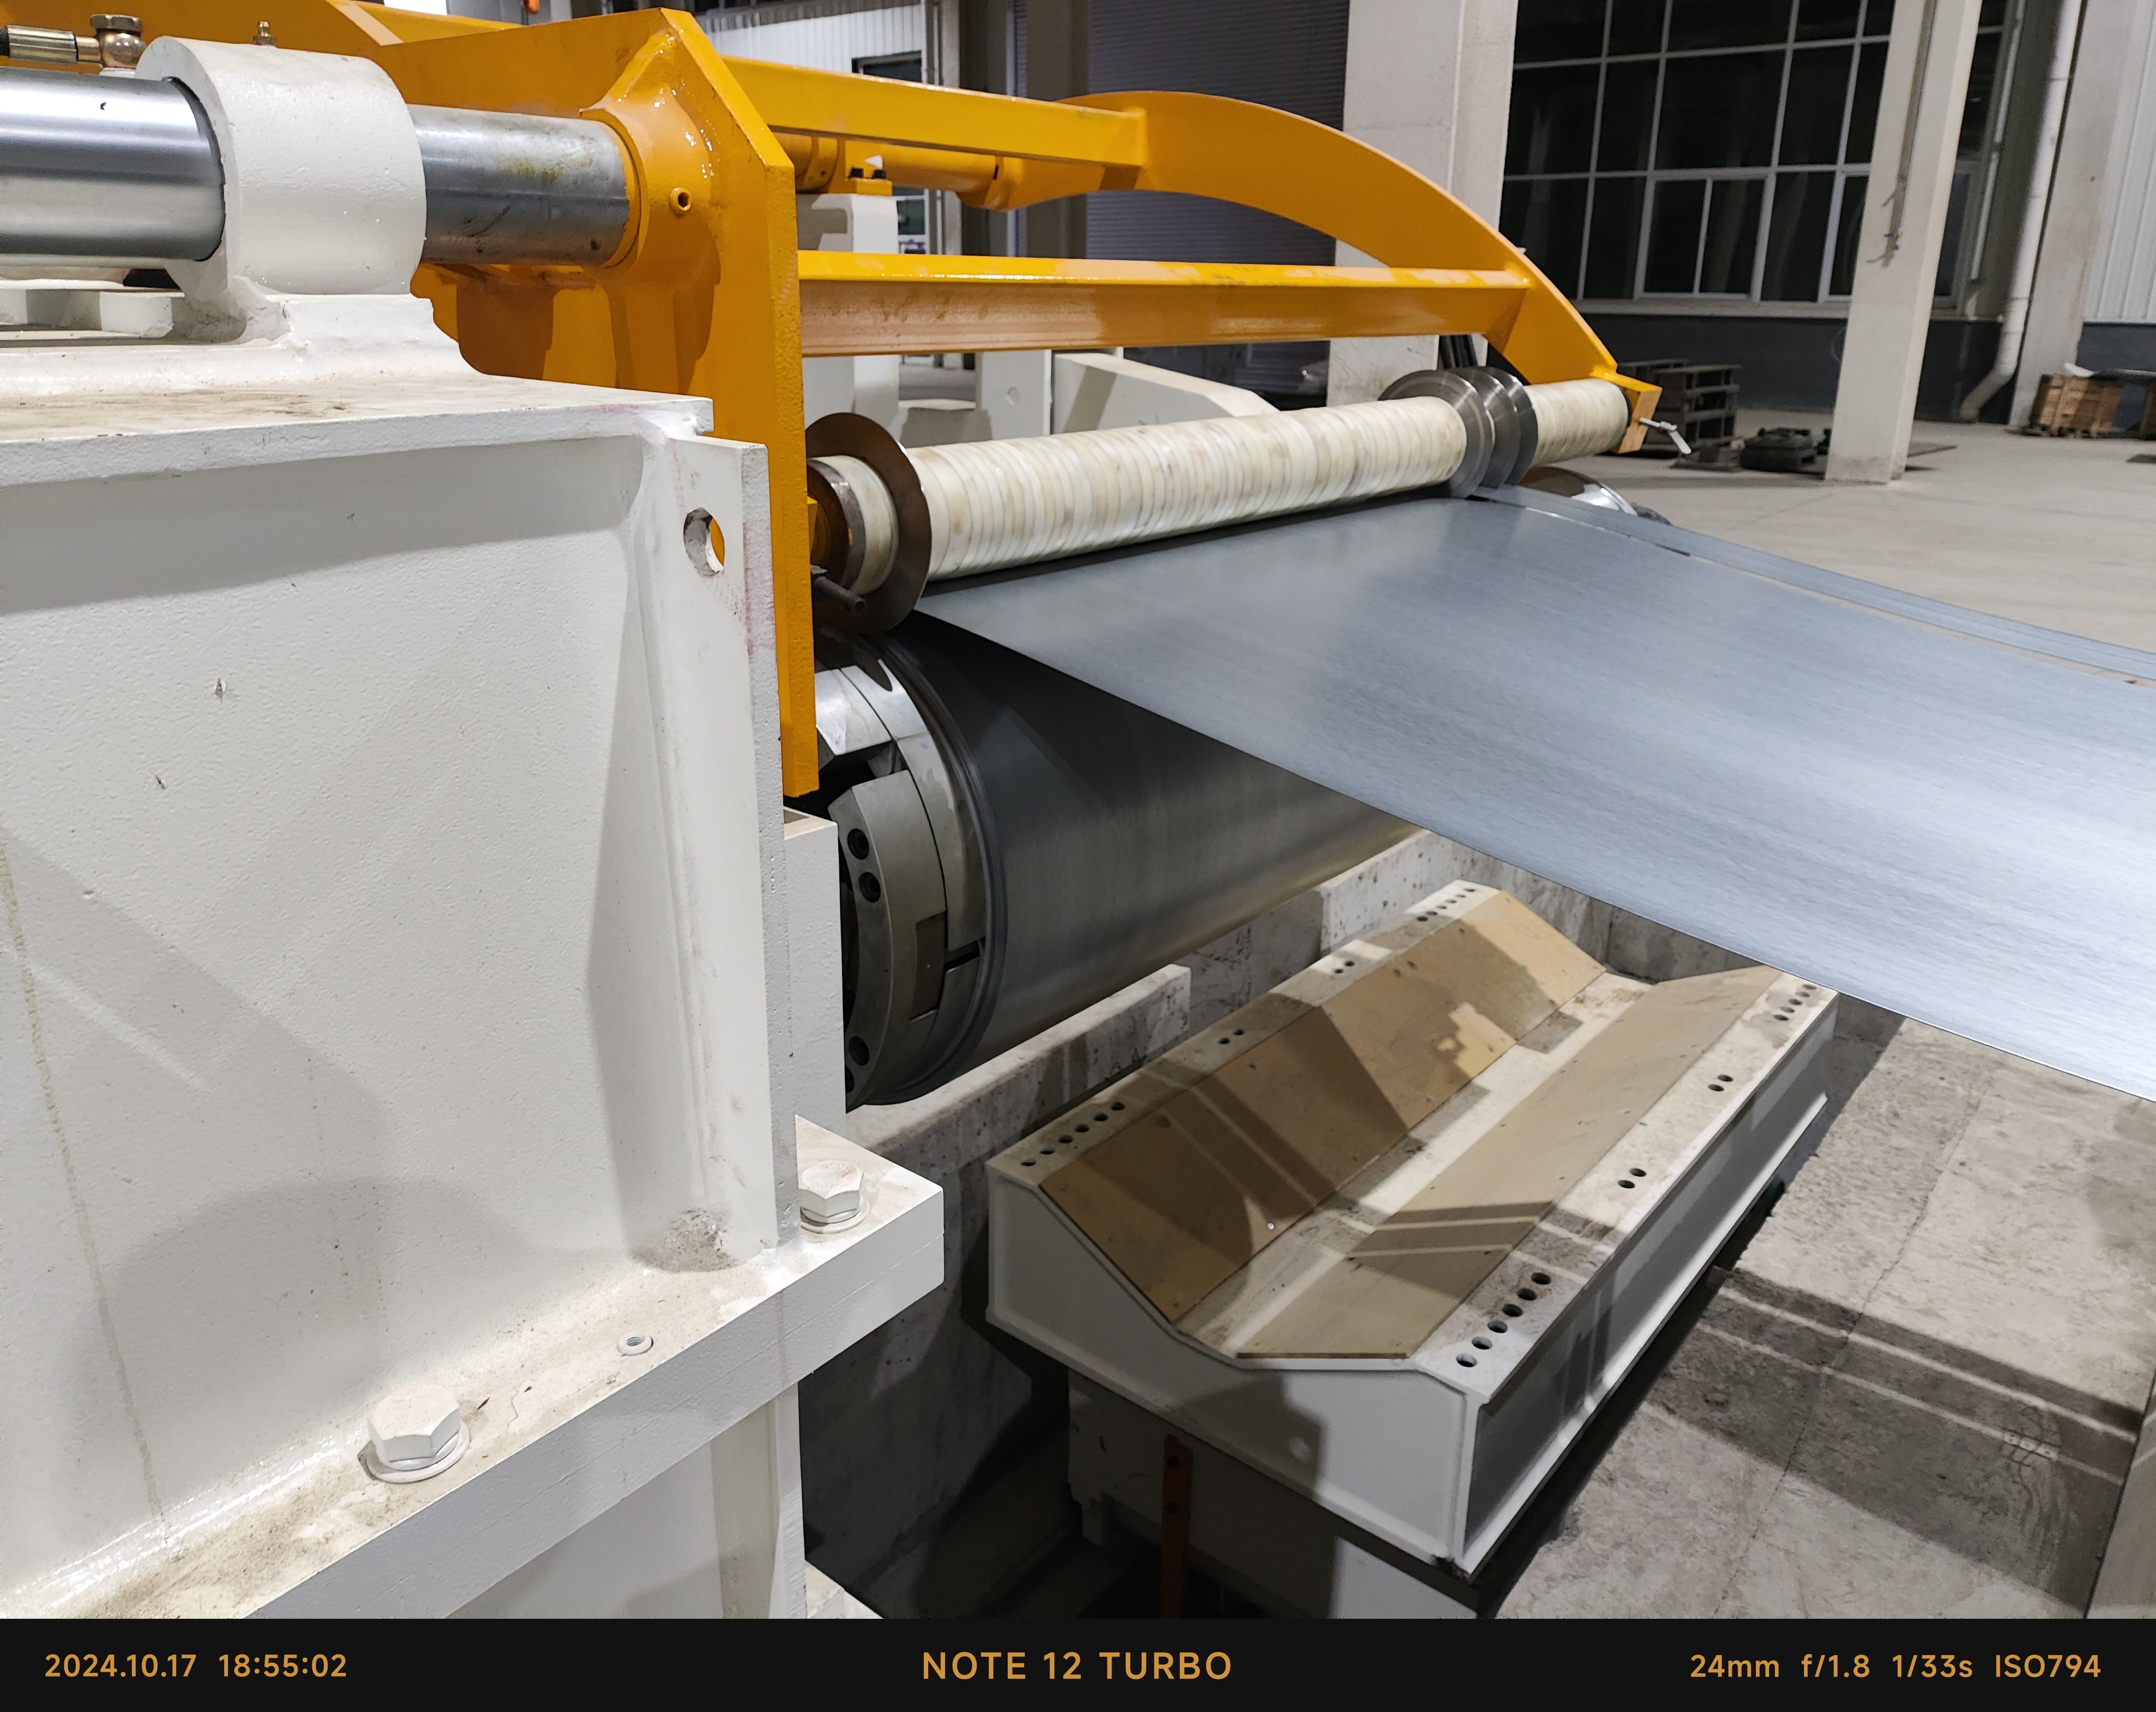
Teräksen jakaminen on keskitettyä nykyaikaisissa metallituhottujen toimitusketjuissa, ja teräksen jakajien valmistajien suorituskyky vaikuttaa suoraan kierukkavuokran tuottotekijään, pinnan laatuun ja toimitusten luotettavuuteen kaikissa palvelukeskuksissa ja tehtaissa, jotka käyttävät jakettua nauhaa. Taizhou Chuang Yuan Machine Tool Co., Ltd. on keskittynyt tarkkuuskoneiden tutkimukseen, kehitykseen, tuotantoon ja myyntiin vuodesta 2003 lähtien ja rakentaa teräksen jakolinjoja, jotka muuntavat pääkierukat valmiiksi nauhoiksi hitsattuja putkia, autoalan, kodinkoneiden, rakennus- ja sähkölaitteiden teollisuudessa. Meidän insinööriprosessimme alkaa asiakkaan kierukkadatasta: materiaalin laatu, vetolujuus, paksuusalue 3–12 mm, nauhan leveys 20–1 600 mm, kierukan paino enintään 30 tonnia ja vaadittu tuotanto vuorossa. Näistä tiedoista suunnittelijamme valitsevat akselin halkaisijan, terästen materiaalin, tasausrullien asettelun ja jännityksen säätöstrategian. Jakopäät valmistetaan CNC-poraus- ja jyrsintäkeskuksissa ja niille tehdään dynaaminen tasapainotus, jotta teräksisen akselin keskittyvyys pysyy 0,02 mm:n sisällä täysnopeudella toimittaessa. Jakoterät valmistetaan Cr12MoV- tai SKD11-työkaluteräksestä, joita on tyhjiössä lämmönkäsittelyt HRC 58–62:n tasolle ja joiden pinnat on hiottu parillisina joukkoina varmistaakseen yhtenäisen välyksen ja nauhan reunan laadun.
Täydellinen teräsleikkauslinja sisältää hydraulisen keloavaimen kelokärryineen, irrotinlaitteen, puristin- ja tasausyksikön, silmukkakaivannon, leikkauspään, jätelankelointilaitteen, jännitysaseman ja hydraulisen työntörekoilerin. Sähköinen ohjaus perustuu PLC- ja HMI-järjestelmiin, joissa on reseptien tallennus yli 100 nauhaprosessointimäärittelyyn, automaattinen jännityslaskenta ja vian diagnosointi. Valinnaisia ominaisuuksia ovat nopean vaihdon karttipäätykset, reunan leikkaus, voitelulaitteet ja kelopakkauslaitteet. Toimituksen edellytyksenä on, että jokainen linja käy läpi tarkistukset, kokeilukäynnin nimellisnopeudella ilman kuormaa sekä kuormitustestit asiakkaan materiaalilla. Asennuksen ja käyttöönoton suorittavat omat insinöörimme tai ne tuetaan videopohjaisilla ohjeilla yli 20 viennin maassa. Tyypillisessä 1 600 mm:n korkeanopeuksisessa linjassa energiankulutus vaihtelee 15–45 kW:n välillä, kelon lataus kestää alle kolme minuuttia ja leikkaustarkkuus on ±0,05 mm. Nämä luvut merkitsevät parempaa materiaalin hyötyä, vähemmän teräsvaihtoja ja alhaisempaa työvoimakustannusta kelopalvelukeskuksille, putkitehtaalle ja OEM-puristamotehtaalle. Valmistamme myös EDM-koneita, koneistuskeskuksia, putkintakoneita, pituusleikkaukseen tarkoitettuja linjoja, sorvin ja syvän reiän käsittelyyn tarkoitettuja koneita, mikä mahdollistaa laajemman metallinkäsittelyn tuen samalla kun keskitämme huomiomme tiukasti teräsleikkausteknologiaan. Oikean teräsleikkauskoneen valmistajan valinta tarkoittaa kumppanuutta tiimien kanssa, jotka ymmärtävät kelometallurgian, linjan dynamiikan ja globaalit palveluvaatimukset. Koneemme toimivat Euroopassa, Kaakkois-Aasiassa, Lähi-idässä, Afrikassa ja Etelä-Amerikassa, ja niitä tuetaan varaosapaketeilla, monikielisillä käyttöohjeilla sekä etävirheenkorjauksella 24–48 tunnissa. Kenttätiedot osoittavat, että hyvin huolletut tehtaaltamme saadut leikkauslinjat saavuttavat yli 95 %:n käytettävyyden ja terästen käyttöikä ylittää 8 000 tonnia käsiteltyä nauhaa. Paikan päällä annettava koulutus kattaa terästen kokoonpanon, välyksen säädön, jännityksen hienosäädön ja ennakoivan huollon, mikä auttaa asiakkaita rakentamaan sisäistä osaamista sen sijaan, että ne olisivat riippuvaisia ulkoisista palvelutiimeistä. Myös kestävyys on tärkeä: optimoidut moottorikoot, regeneratiivisen jarrutuksen vaihtoehdot ja tehokkaat hydraulijärjestelmät vähentävät tehoa tonnia kohden, kun taas tarkka leikkaus vähentää jätettä. Yhdistämällä insinöörimäisen tarkkuuden, todennetun testauksen ja globaalin projektikokemuksen Chuang Yuan auttaa asiakkaitaan muuttamaan kelaprosessoinnin luotettavaksi ja kannattavaksi toiminnaksi.

Usein kysytyt kysymykset

Mitä ostajien tulisi tarkistaa vertaillessaan teräksen jakolinjavalmistajia?

Ostajien tulee tarkistaa neljä kohtaa: konepuruutaito, testausstandardit, projektilähteet ja palvelun vastausaika. Pyydä tiedot veitsenterän keskittäisyydestä, jonka tulee olla enintään 0,02 mm, leikkaustarkkuudesta ±0,05 mm ja 72 tunnin kuormitustestin tallennetta. Varmista, että valmistaja tekee leikkauspäät numerohallitulla poraus- ja jyrsintäkeskuksella ja kovettaa terät kovuuteen HRC 58–62. Pyydä vähintään kolmea kansainvälistä viitettä samankokoisille keloille ja tarkista, tarjoaako valmistaja etäpalvelua 24–48 tunnissa. Tehtaalla, joka valmistaa myös liittyviä koneita, kuten tasaimia ja pituusleikkureita, on yleensä parempi hallinta laadunvarmistusketjussa, ja se pystyy integroimaan leikkauslinjan olemassa olevaan kelanhallintalaitteistoon sujuvammin.
Valitse linja paksuimman ja leveimmän kelaasi mukaan, ei keskimääräisen kelaasi mukaan. Jos käsittelet 3–12 mm paksuja ja enintään 1 600 mm leveitä kelaa, valitse linja, jonka nimellisleveys on 1 600 mm ja jolla on vähintään 20 prosentin vääntömomenttivaraus. Linjan nopeus tulisi vastata päivittäistä tonnimäärätavoitetta; esimerkiksi 90 m/min:n toimintanopeudella ja 30 tonnin kelalla suunnittele 8–12 kelaa vuorokaudessa. Harkitse nopeasti vaihdettavia patruunapäitä, jos nauhan leveyttä vaihdetaan yli kolme kertaa vuorokaudessa, ja valitse servohallinnan sisältävät jännitysreelit ohuille, korkealujuusnauhoille. Jaa aina materiaalin laatu, vetolujuus ja nauhan leveyden alue, jotta valmistaja voi mitoittaa akselit, terät ja moottorit oikein.
Leikkaustarkkuus ja terän kestoikä riippuvat terävälinnasta, akselin jäykkyydestä, tasauksen laadusta ja jännityksen säädöstä. Oikea välys on tyypillisesti 8–12 prosenttia nauhan paksuudesta teräkselle; liian pieni välys aiheuttaa terän kulumista ja terävöitä reunoja, liian suuri välys taas aiheuttaa reunan kääntymistä. Akselin poikittaispoikkeama tulisi pysyä alle 0,02 mm:n, ja terän kovuuden HRC 58–62 välillä. Oikea tasaus poistaa keloituskäyrän ja sisäisen jännityksen, mikä vähentää kaareutumaa alle 1 mm:ään 2 metrille. Vakaa kelautusjännitys estää nauhan harhautumisen ja reunavauriot. Oikealla asennuksella ja ennakoivalla huollolla terän kestoikä voi ylittää 8 000 tonnia käsiteltyä terästä, ja leikkausleveyden tarkkuus pysyy ±0,05 mm:n sisällä.
Kyllä, mutta linjan on oltava asianmukaisesti varusteltu. Korkealujuusisten alumiiniseosten käsittelyyn, joiden paksuus on enintään 12 mm, valitaan suurempi moottoriteho, kuusirullainen tasauslaite ja suuremmat teräksiset akselit. Sinkittyjen tai maalattujen kelojen käsittelyyn käytetään polymeeripinnoitettuja jännityspaduja ja suojavia ohjauspyöräkkeitä pinnan naarmuuntumisen ja pinnoituksen vaurioitumisen estämiseksi. Reunakäppäys- ja voiteluyksiköt voivat lisäksi suojella leikattuja reunoja. Intian kodinkoneprojektissa asianmukaisesti varusteltu linja pitää pinnan virheiden osuuden alle 0,4 prosenttia sinkityllä nauhalla. Määrittele aina pinnoituksen tyyppi ja pinnan vaatimukset teknisessä keskustelussa, jotta teräksien väli, padimateriaali ja linjan nopeus voidaan asettaa oikein.

Aiheeseen liittyviä artikkeleita

Kuinka valita koneistuskeskus?

12

Dec

Kuinka valita koneistuskeskus?

Näytä lisää
Miksi monitoiminen EDM-kone täyttää sekalaisten muottien ja osien tuotantotehtaan vaatimukset

14

Aug

Miksi monitoiminen EDM-kone täyttää sekalaisten muottien ja osien tuotantotehtaan vaatimukset

Käytännön ohjeita monimuotoisen valmistuksen monimutkaisuuksiin – Nykyaikaisen teollisen tuotantolaitoksen johtaminen tuntuu usein kuin kymmenien pyörivien laukkujen samanaikainen tasapainottaminen, erityisesti silloin, kun kyseessä on monimuotoista, pieniä sarjoja tuottavaa valmistusta. Pl...
Näytä lisää
Miten vähentää poranterän kulumista jatkuvissa syvän reiän konepuruamistehtävissä

03

Aug

Miten vähentää poranterän kulumista jatkuvissa syvän reiän konepuruamistehtävissä

Syvän reiän lämpöjännitysten mekaniikan ymmärtäminen Jatkuvan poraamisen ja suuren syvyyden konepuruamistehtävien suorittaminen teollisuuden tuotantolinjoilla aiheuttaa vakavia lämpö- ja mekaanisia haasteita, jotka säännöllisesti kokeilevat leikkuutyökalujen rajoja. W...
Näytä lisää
Mitkä vientilaatustandardit kansainväliset asiakkaat vaativat langanleikkuukoneiden tuotteille

03

Aug

Mitkä vientilaatustandardit kansainväliset asiakkaat vaativat langanleikkuukoneiden tuotteille

Kansainvälisten vientivaatimusten ymmärtäminen tarkkuuskonetekniikassa: Maailmanlaajuisen teollisen kaupan monimutkaisen maiseman navigointi edellyttää syvällistä ymmärrystä tiukista teknisistä standardeista, joita ulkomaiset ostajat vaativat edistyneille metalli...
Näytä lisää

Asiakastestimoniat

Martin Keller
Luotettava teräsnauhan jakolinja erinomaisella tarkkuudella

Käytämme Chuang Yuanilta hankittua 1 600 mm:n teräksen jakolinjaa korkean lujuuden teräsreunukoiden käsittelyyn, joiden paksuus voi olla enintään 12 mm. Käyttöönoton jälkeen leikkuureunan korkeus pysyi alle 0,05 mm:n ja linjan nopeus saavutti 90 m/min. Tuotanto kasvoi noin 22 prosenttia ja terästen vaihto väheni kahdesta kerran vuorokaudessa yhdeksi kerran viikossa. Heidän insinööritään vastasivat kysymyksiimme 24 tunnin sisällä ja tukivat meitä kriittisessä tuotannon käynnistämisvaiheessa. Tällaiselle kierukkakeskukselle kuin meillä tämä luotettavuus on arvokkaampaa kuin alhainen ostohinta.

Emre Yilmaz
Nopea vaihto ja vahva tekninen tuki

Tilasimme nopean vaihtoisen teräksenleikkauslinjan neliöputkien valmistukseen. Leveyden vaihtoaika laski 75 minuutista 28 minuuttiin, jätteet laskivat 3,1 prosentista 1,9 prosenttiin ja tarkkuus säilyi ±0,05 mm:n sisällä. Tehdas toimitti selkeät käyttöohjeet, varaosaleikkurisarjat ja etänä videoihin perustuvan tuen 48 tunnissa, kun säädämme jännitysasetuksia. Käyttäjämme koulutettiin kolmessa päivässä, ja he käyttävät linjaa nyt luottavaisesti. Olemme jo suositelleet tätä valmistajaa kahdelle kumppanitehtaalle.

Hanki ilmainen tarjous

Edustajamme ottaa sinuun pian yhteyttä.
Sähköposti
Nimi
Yrityksen nimi
Viesti
0/1000
Sisäinen CNC-koneistus ja tiukka laadunvalvonta jokaiselle teräksenleikkauslinjalle

Sisäinen CNC-koneistus ja tiukka laadunvalvonta jokaiselle teräksenleikkauslinjalle

Kompromissiton rakenteellinen eheys ja täydellinen mittatarkkuus alkavat suoraan valmistustiloistamme tiukkojen sisäisten CNC-koneistusprosessien kautta kaikille kriittisille teräslevyjen jakolinjan komponenteille, mukaan lukien jakopäät, voimansiirtovälitysakselit, tasausrullat ja raskasrakenteiset konekoteloit. Tämä pystysuoraan integroitu valmistusstrategia mahdollistaa suunnittelutiimimme kyvyn pitää täydellisesti hallinnassa keskitetyn tarkkuuden sallittuja poikkeamia, geometristä yhdensuuntaisuutta ja pinnanlaatustandardeja, mikä poistaa kokonaan ulkopuolisten komponenttien laadun vaihteluriskin. Raskasrakenteiset teräkset käsitellään tarkkuusjyrsintäprosessissa ja dynaamisessa tasapainotuksessa varmistaakseen, että pyörivän akselin poikkeama pysyy täsmälleen 0,02 mm:n sisällä täysin nopeudella toimittaessa, kun taas premium-seoksiset jakoterät läpikäyvät tyhjiölämmönkäsittelyn HRC 58–62 -tasolle ja jyrsitään parillisina joukkoina optimaalisen leikkaustoleranssin varmistamiseksi.
Mukautetut jakoratkaisut todellisen kelan tiedon ja sovellustarpeiden perusteella

Mukautetut jakoratkaisut todellisen kelan tiedon ja sovellustarpeiden perusteella

Tunnistaen, että nykyaikaiset kierukkakäsittelylaitokset toimivat ainutlaatuisissa materiaali- ja tilavuusrajoituksissa, hylkäämme jyrkästi yleispätevät katalogikoneet ja valitsemme sen sijaan ratkaisun, jossa jokainen teräksen jakolinja suunnitellaan erityisesti asiakkaan tarkkojen kierukkatietojen ja toimintatyönkulun mukaan. Ennen teknisen ehdotuksen lopullista hyväksyntää kokemukset mekaanikkojemme analysoivat perusteellisesti olennaisia parametrejä, kuten metalliseosten luokkia, lopullisia vetomurtolujuusrajaa, materiaalin paksuusalueita, nauhan leveysprofiileja, suurimpia kierukkamassoja, päivittäisiä työvuorojen tuotantotavoitteita ja saatavilla olevia teollisuustilojen ulottuvuuksia. Nämä vahvistetut tiedot perusteella laskemme tarkasti optimaaliset moottoritehot 15–45 kW:n ja sitä korkeampien arvojen alueelta, valitsemme sopivat akselihalkaisijat, asetamme monirullaiset tasauskokoonpanot ja suunnittelemme räätälöidyt jännityksen säätöstrategiat. Valinnaisia modulaarisia komponentteja ovat esimerkiksi nopeasti vaihdettavat patruunajakopäät, tarkat reunanleikkuuyksiköt ja automatisoidut voiteluyksiköt.
Whatsapp Whatsapp Sähköposti Sähköposti Matkapuhelin Matkapuhelin YlälaidassaYlälaidassa