Poraus-EDM-kone: 55 % nopeampi mikroreikäkäsittely

Kaikki luokat

Hanki ilmainen tarjous

Edustajamme ottaa sinuun pian yhteyttä.
Sähköposti
Matkapuhelin/Whatsapp
Wechat
LinkedIn
Nimi
Yrityksen nimi
Viesti
0/1000
Liite
Lataa vähintään yksi liite
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Todistetut poraus-EDM-koneen tulokset vaativissa aloissa

Todistetut poraus-EDM-koneen tulokset vaativissa aloissa

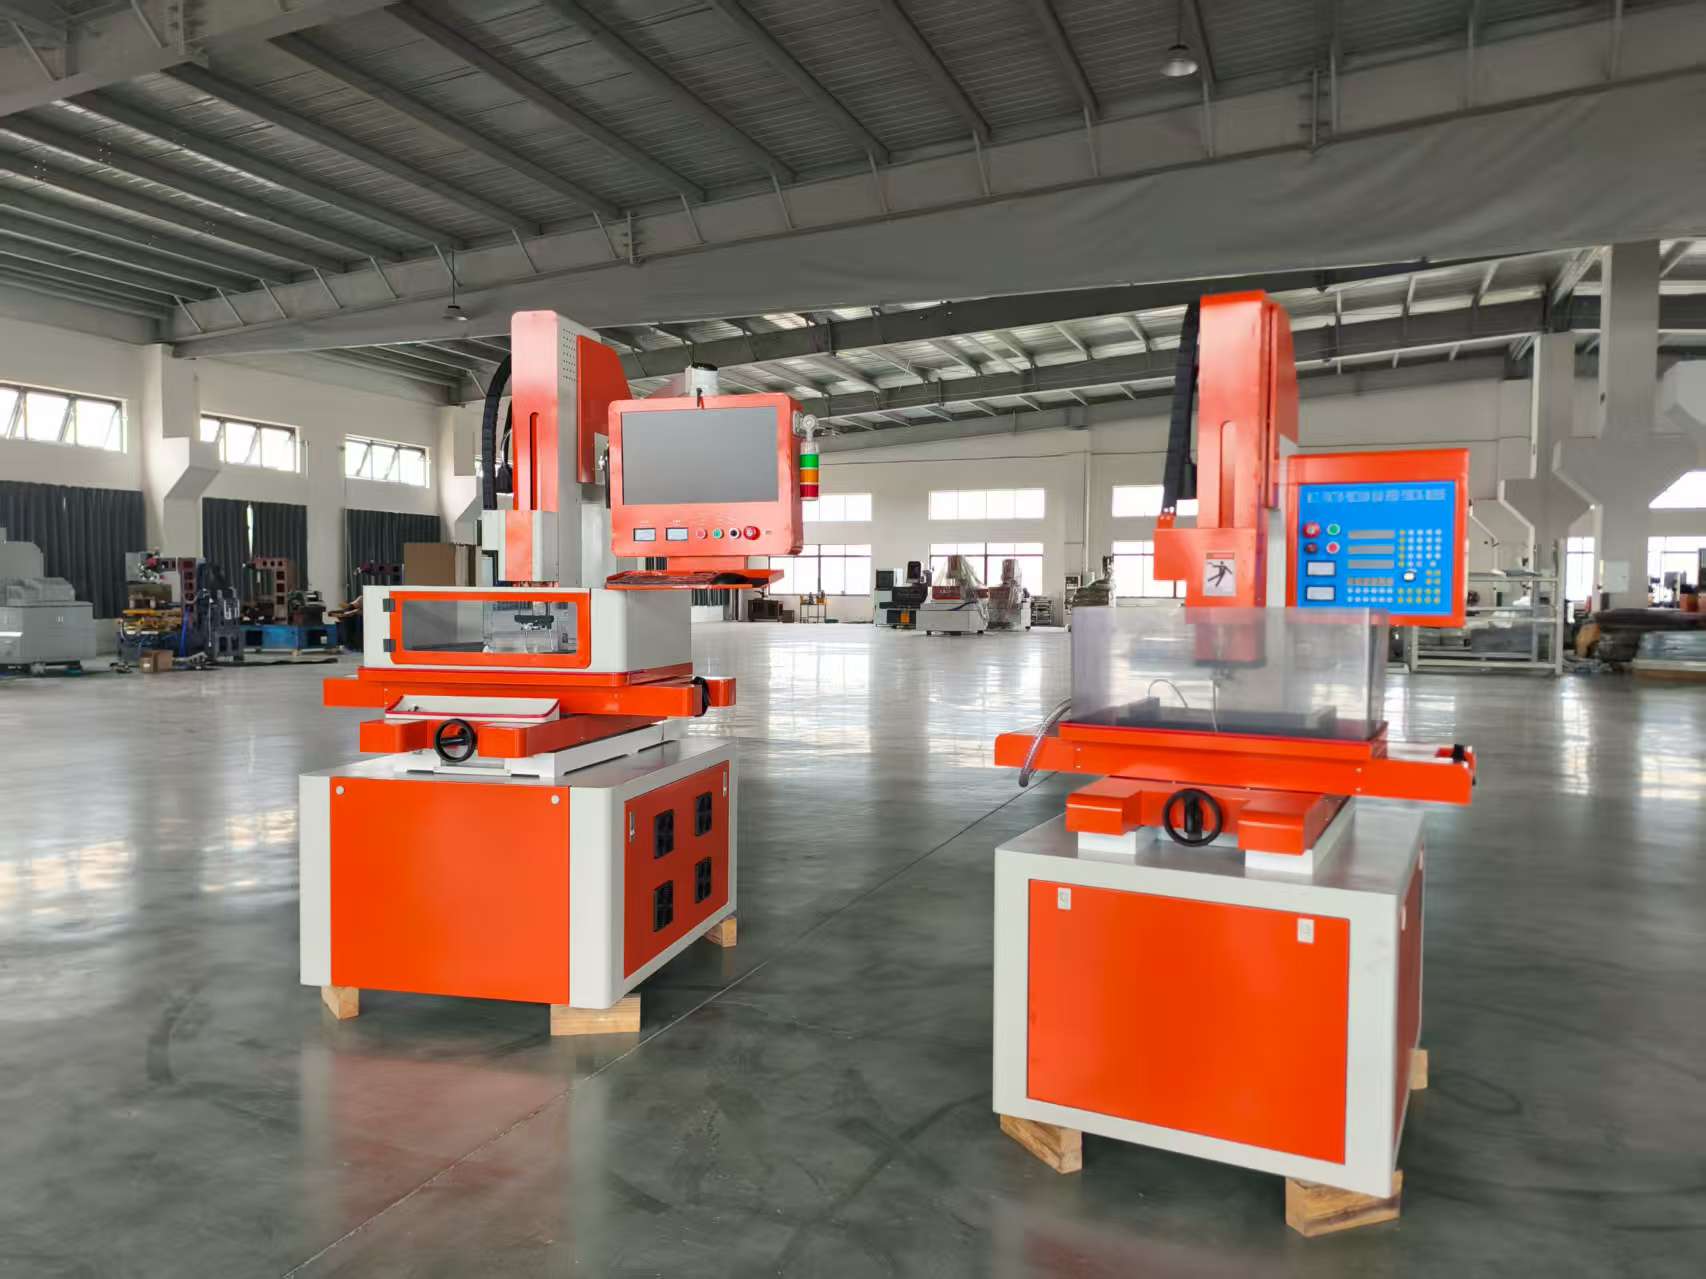
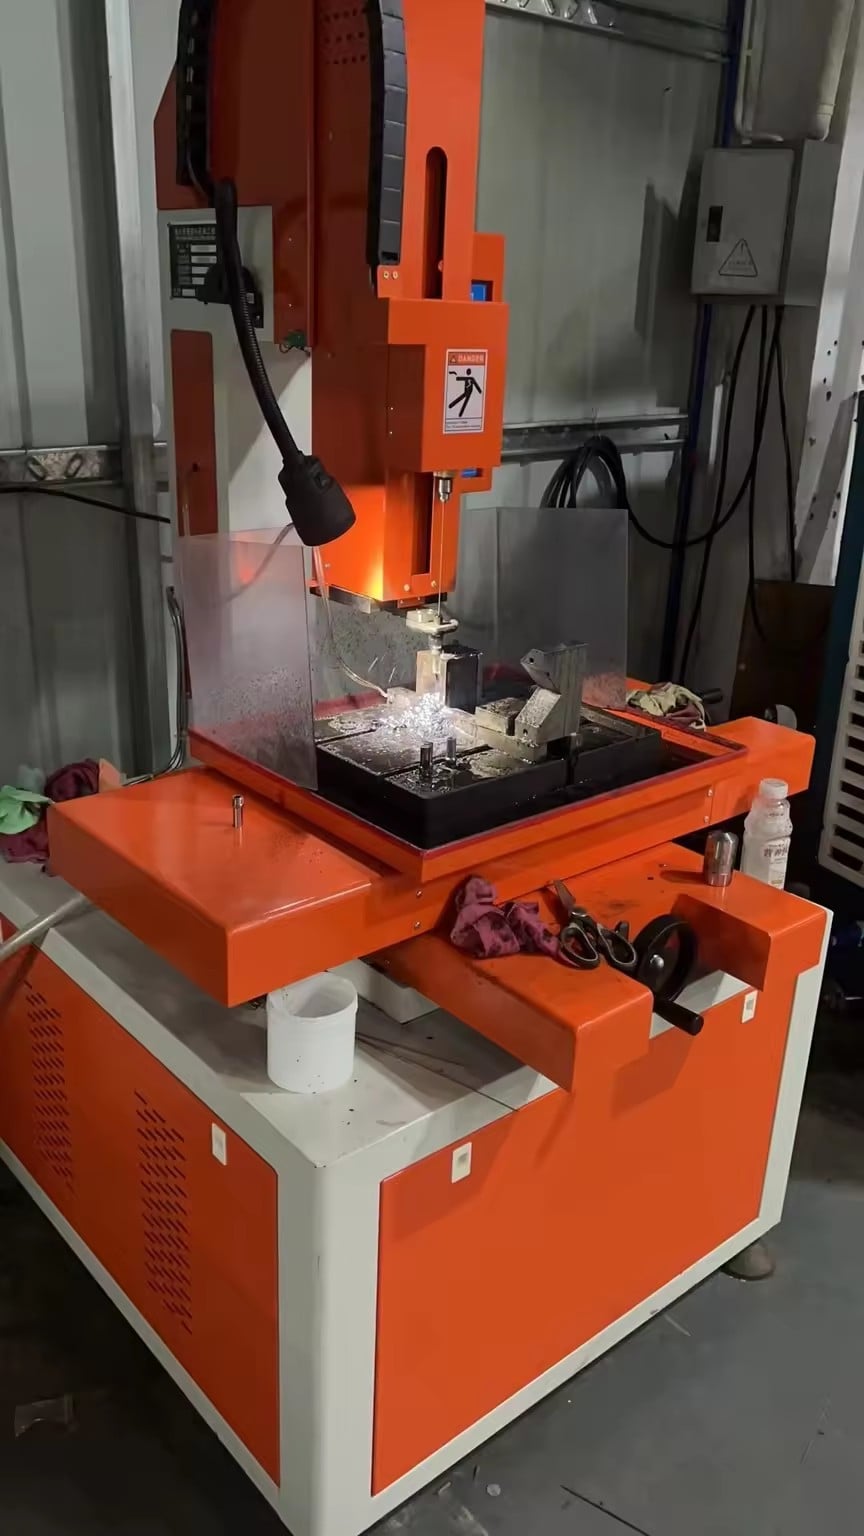
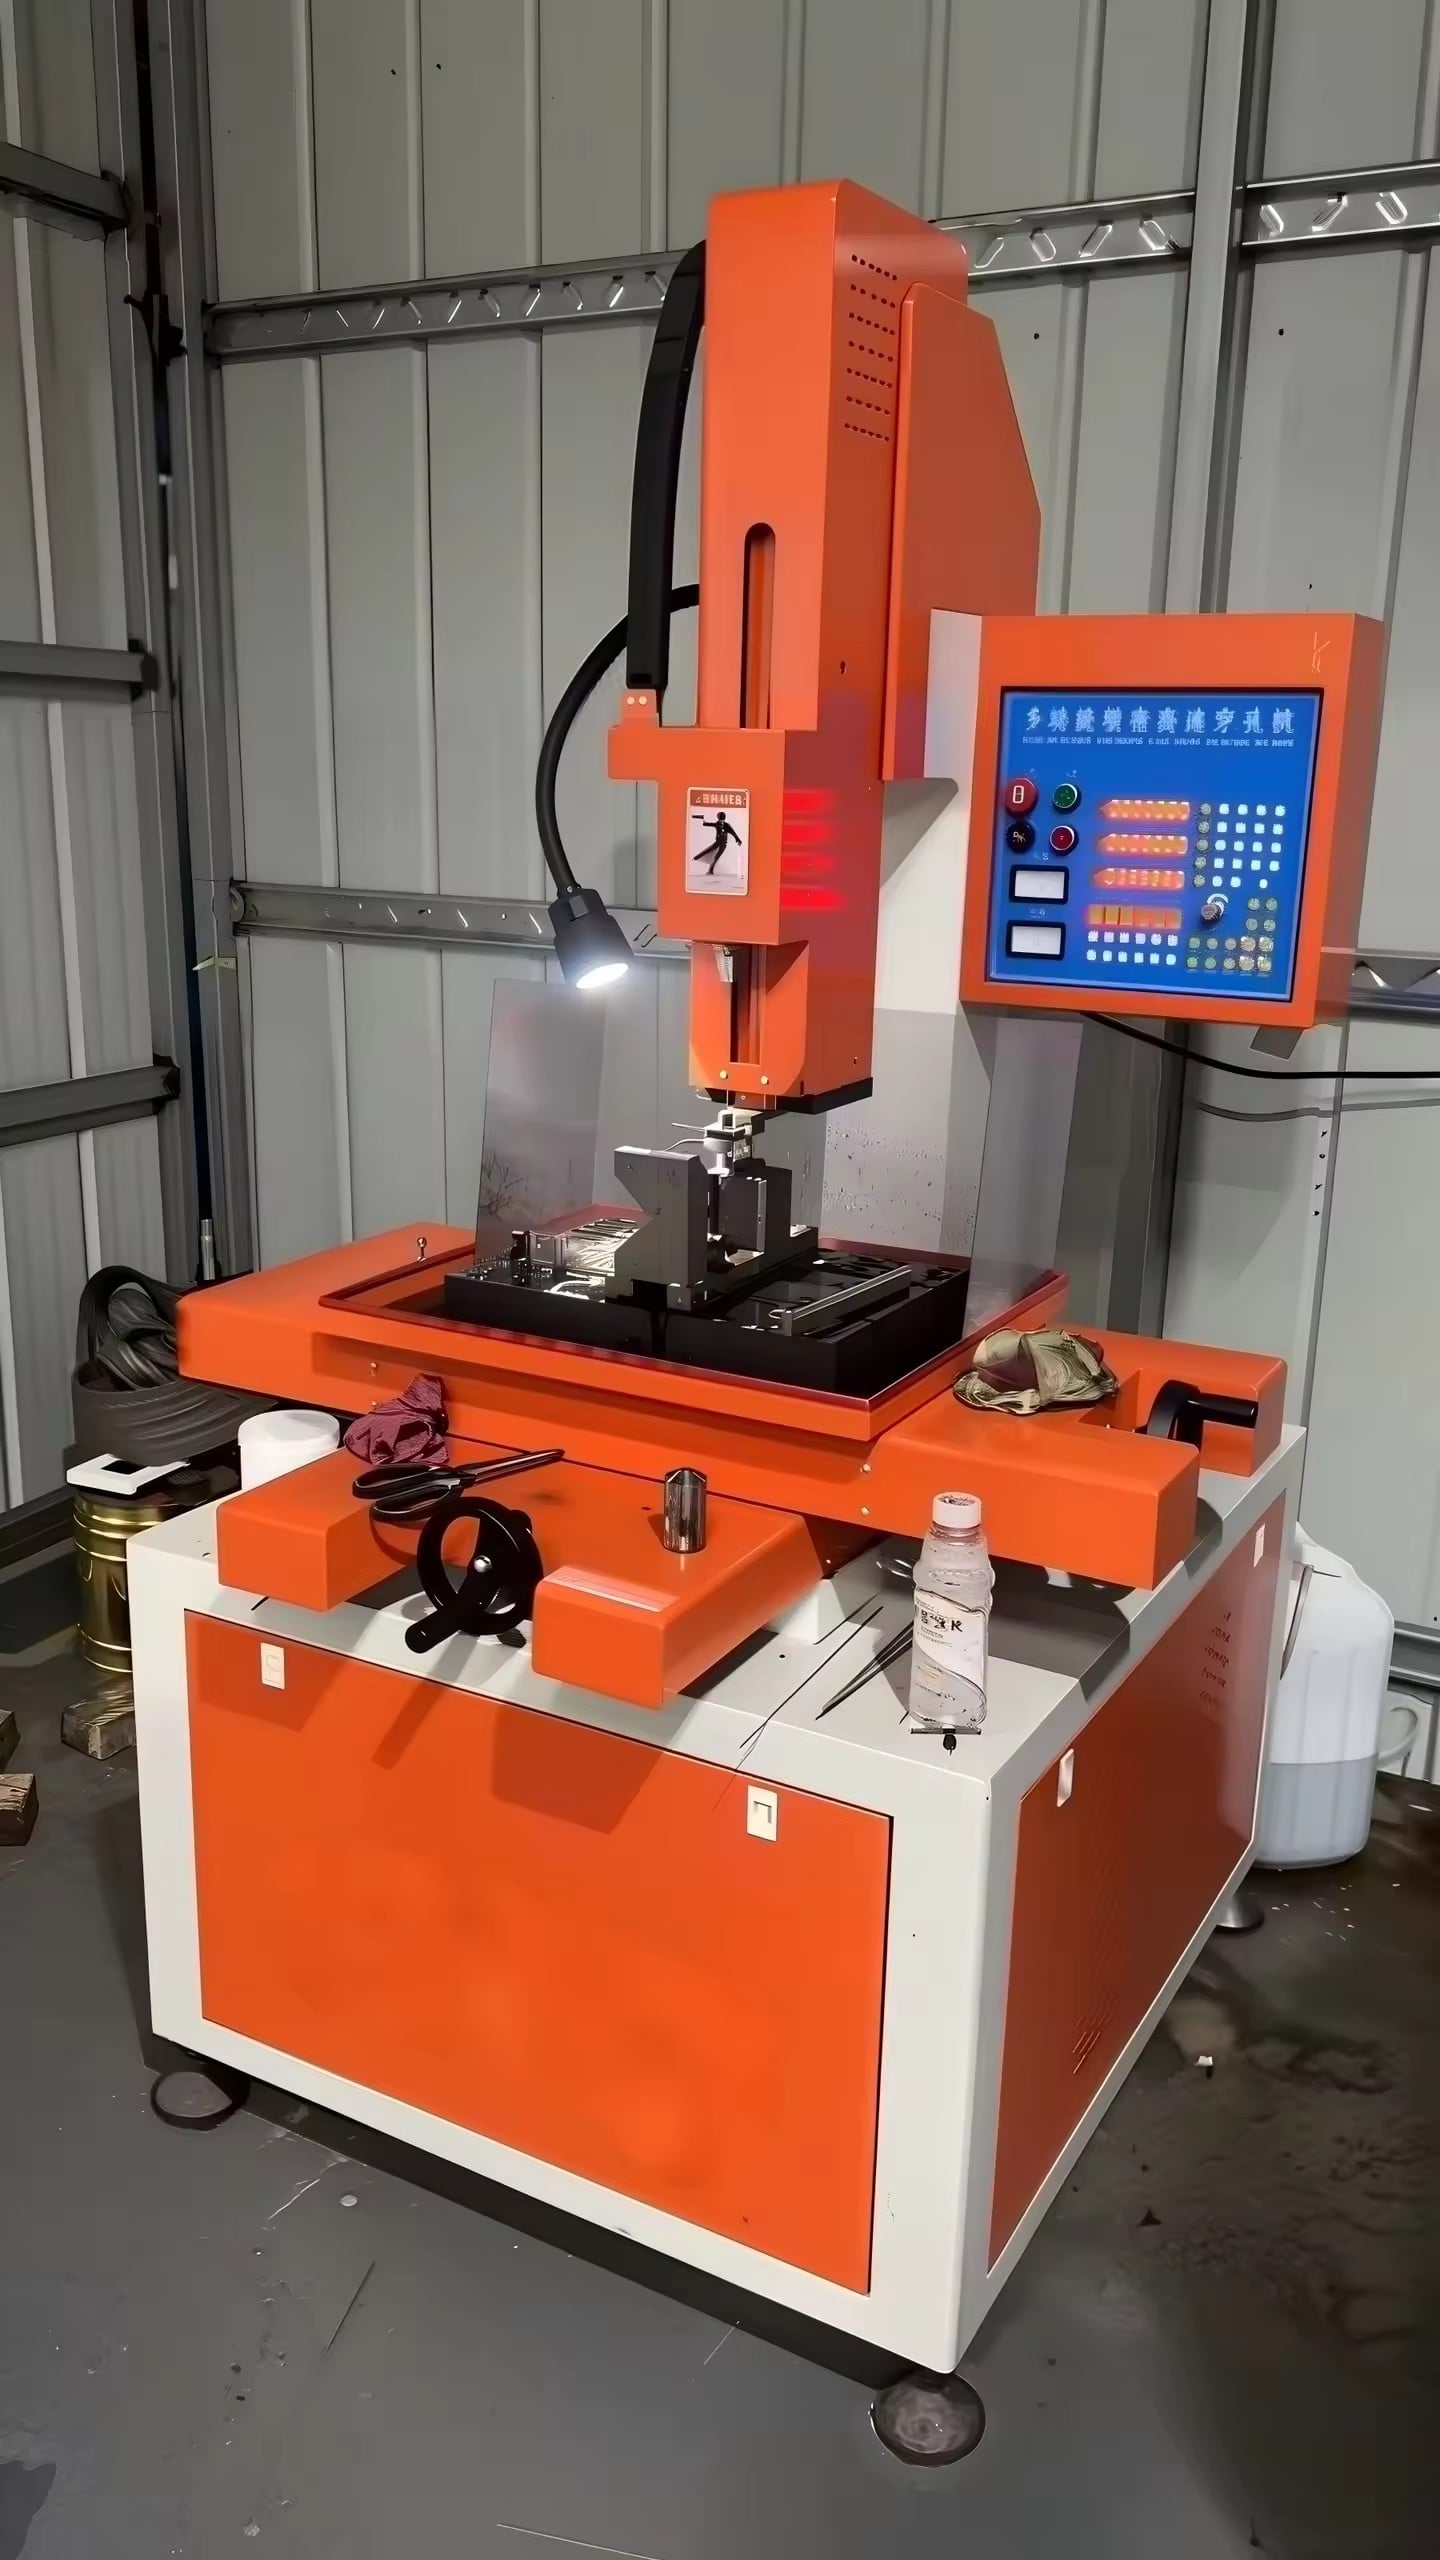
Ammattimainen valmistaja, joka perustettiin vuonna 2003 Taizhou Cityssä, Jiangsun provinssissa, Kiinassa. Taizhou Chuang Yuan Machine Tool Co., Ltd. yhdistää tarkkojen työkalukoneiden tutkimus- ja kehitystoiminnan, tuotannon ja myynnin. Meidän poraus-EDM-koneemme, jota kutsutaan myös pieniporaporaus-EDM-koneeksi, on suunniteltu nopeaan, tarkkaan ja vakaiseen pienien syvien reikien poraamiseen johtavissa materiaaleissa, kuten kovennetussa teräksessä, karbidissa, kuparissa ja alumiiniseoksissa. Sitä käytetään laajalti muottien valmistuksessa, ilmailussa, autoteollisuudessa, lääkintälaitteiden ja elektroniikan valmistuksessa. Muottitehtaissa operaattorit käyttävät sitä vesisäiliöiden, työntöpinnin reikien ja langanleikkuun aloitusreikien poraamiseen, joiden halkaisija vaihtelee 0,15 mm:stä 3,0 mm:iin ja syvyys-halkaisija-suhde voi olla jopa 300:1. Meidän koneidemme paras pinnankarheus on Ra 0,8 μm, sijoitustarkkuus ±0,005 mm ja suurin poistumisnopeus 30 mm³/min, mikä lyhentää reikien käsittelyaikaa 40–60 % verrattuna tavallisella porauksella kovennetuissa materiaaleissa.
Hanki tarjous

Tapaustutkimus

yhdistää edistyneitä teknologioita liiketoiminnan kasvun ja digitaalisen muutoksen ajamiseksi.

Turbiinisiiven jäähdytysreikien valmistusajan vähentäminen 55 % saksalaiselle ilmailutoimittajalle

Saksalaisen ilmailu- ja avaruustekniikan toimittajan piti porata satoja jäähdytysreikiä nikkeli-pohjaisiin turbiinisiivien kärkiin, joiden halkaisija oli 0,4–0,6 mm ja syvyys 8–10 mm. Heidän nykyisessä prosessissaan vaadittiin usein sähkökäyttöisen elektrodin vaihtoa, ja se aiheutti uudelleen sulautuneen kerroksen muodostumista sekä reikien vinoutumista. Suosimme heille Drilling EDM -koneitamme, jossa on korkeataajuinen pulssigeneraattori, automaattinen elektrodinvaihtolaite ja mukautetut prosessiparametrit. Käyttäen 0,5 mm: n messinki-elektrodeja ja optimoituja pulssileveyksiä kone saavutti poistovauhdin 22 mm³/min ja reikien vinoutuman alle 0,03 mm. Kierroksenaika laski 14 minuutista 6,3 minuuttiin kuhunkin siipeen, mikä vastaa 55 %:n vähentymistä, ja uudelleen sulautuneen kerroksen paksuus pysyi alle 5 μm:n. Kahden viikon kokeilujakson jälkeen asiakas tilasi kuusi yksikköä ja otti koneemme käyttöön kolmella tuotantolinjalla. He raportoivat vuosittaisia säästöjä yli 120 000 EUR ja ensimmäisen kerran hyväksytyn tuotannon osuuden nousua 88 %:sta 97 %:iin, mikä vahvisti Drilling EDM -koneen luotettavana kilpailuetuna.

Leikkauselektrodin kustannusten alentaminen 38 %:lla intialaiselle muottivalmistajalle

Intialainen muottivalmistaja, joka valmistaa muoveja käyttäviä suihkutusmuotteja autojen sisätiloihin, kohtasi vaikeuksia korkean elektrodikulutuksen ja usein esiintyvän reikien sijoittumisen epätarkkuuden kanssa kovennetussa H13-teräksessä. He käyttivät 1,0 mm:n kupariputkea 150 mm syvien vesikanavien poraamiseen. Meidän poraava EDM-koneemme, jossa on servohallittu Z-akseli ja sisäänrakennettu syvyysohjaus, varmisti vakaa kaarunmuodostuksen ja vähensi elektrodikulumista 38 %. Keskimääräinen aika yhden reiän poraamiseen laski 9 minuutista 4,5 minuuttiin. Asiakas käytti myös suositeltua volframikarbidi-ohjainta parantaakseen reikien suoraviivaisuutta ja vähentääkseen lisäkoneistusta. Kuuden kuukauden sisällä tehdas kasvatti muottituotantoaan 30 %:lla ja alensi työkalukustannuksiaan 15 000 Yhdysvaltain dollaria vuodessa. Tämä tapaus osoittaa, kuinka poraava EDM-kone ratkaisee syvien reikien haasteita ja parantaa muottivalmistajien kannattavuutta.

Suuttimen tuotantokapasiteetin nostaminen 45 %:lla turkkilaiselle autoteollisuuden osien valmistajalle

Turkkilainen autoteollisuuden osien valmistaja tarvitsi polttoaineenruiskuttimen suuttimia, joiden reiät olivat 0,2 mm leveitä ja tarkkuusvaatimus ±0,003 mm. Aiemmassa EDM-prosessissaan he saavuttivat epäyhtenäisiä reikäkokoja ja korkeita hukkakappalemääriä. Toimitimme heille poraus-EDM-koneen, jossa oli tarkka pyörivä kärki, hienosäätöinen servohallinta ja automaattinen sähkökärjen käsittelyyksikkö. Kone saavutti pinnanlaadun Ra 0,6 μm ja reikäkoon toistettavuuden ±0,002 mm. Tuotantokapasiteetti kasvoi 45 %:lla, 800:sta 1 160 suuttimeen vuorokaudessa, ja hukkakappalemäärä laski 6 %:sta 1,2 %:iin. Asiakas käyttää nyt neljää meidän poraus-EDM-konetta ja vie suuttimia eurooppalaisiin markkinoille. Tämä hanke osoittaa kykymme mukauttaa poraus-EDM-konetta mikroreikäsovelluksiin ja saavuttaa mitattavia laatuhyötyjä. Poraus-EDM-koneen tuotetut esittely: Suunniteltu mikroreikien tarkkuuteen ja suuritehoseen tuotantoon

Liittyvät tuotteet

Poraus-EDM-koneiden valmistusprosessi ja globaali soveltamisosaaminen

Taizhou Chuang Yuan Machine Tool Co., Ltd. on erikoistunut tarkkuuskoneiden valmistukseen vuodesta 2003 lähtien. Meidän poraus-EDM-koneemme kehitetään, valmistetaan ja testataan omassa tehtaassamme Taizhoun kaupungissa Jiangsun maakunnassa Kiinassa, jossa hallitsemme koko valmistusketjun valugjäsenistä ja koneistuksesta kokoonpanoon ja lopulliseen tarkastukseen asti. Tuotantoprosessi alkaa korkealaatuisista valurautaisista perustuksista, jotka ovat jännityksenpoistettuja ja tarkkuusjyrsittyjä rakenteellisen jäykkyys- ja pitkäaikaisen vakauden varmistamiseksi. Kantapää, servojärjestelmä ja dielektrinen kiertoyksikkö asennetaan lämpötilan säädetyssä työpisteenä. Jokainen kone käy läpi 72 tunnin jatkuvan käyttötestin, laserinterferometrillisen kalibroinnin ja täydellisen tarkkuustarkastuksen ISO-standardien mukaisesti. Tutkimus- ja kehitystiimimme parantaa jatkuvasti pulssiteholähdettä, servohallintalgoritmeja ja automaattista työkalunvaihtajaa vastaamaan muuttuvia tarpeita muotinteollisuudessa, ilmailussa, autoteollisuudessa, lääketeollisuudessa ja elektroniikkateollisuudessa. Muotinteollisuudessa asiakkaat käyttävät poraus-EDM-konetta valmistamaan langanleikkausaloitusreiäksiä, jäähdytyskanavia ja työntöpinnoille reikiä kovennetussa teräksessä, mikä vähentää riippuvuutta taitavasta manuaalisesta porauksesta. Ilmailualalla kone poraa jäähdytysreikiä turbiinisiivekkeisiin ja polttokammion sisäkankaisiin halkaisijoina 0,15 mm ja syvyys–halkaisija-suhteina jopa 300:1. Lääketeollisuudessa se tuottaa mikroreikiä kirurgisissa työkaluissa ja implantaattiosissa ilman teräviä reunia. Elektroniikkateollisuudessa se poraa viereitä keraamisissa alustoissa ja liittimen muoteissa. Laatujärjestelmämme kattaa tulevien materiaalien tarkastuksen, prosessin aikaisen valvonnan ja lopullisen suorituskykytestauksen. Pidämme suurta varastoa standardoituja elektrodiputkia, ohjaimia ja varaosia varmistaaksemme nopean toimituksen ja mahdollisimman vähän käyttökatkoja. Kansainvälisille asiakkaille tarjoamme englanninkieliset tekniset käyttöoppaat, etävideoasennukset ja paikan päällä järjestettävän koulutuksen. Meidän insinöörimme ovat tukeneet asennuksia yli 20 maassa, mukaan lukien Saksa, Intia, Turkki, Vietnam, Meksiko ja Brasilia. Yhdistämällä edistyneen valmistuksen, tiukat testausmenetelmät ja reagoivan palvelun varmistamme, että jokainen poraus-EDM-kone tarjoaa johdonmukaisen tarkkuuden, korkean poistoprosentin ja pitkän käyttöiän. Innovointiin ja asiakastyytyväisyyteen sitoutuminen on tehnyt meistä luotettavan kumppanin valmistajille, jotka etsivät luotettavia pienreikäisten poraus-EDM-ratkaisuja maailmanlaajuisesti.

Usein kysytyt kysymykset

Mitä materiaaleja poraus-EDM-koneella voidaan käsitellä?

Porakone, joka käyttää sähköeroosiohiontaa (EDM), voi työstää kaikkia sähköä johtavia materiaaleja, kuten kovettunutta terästä, työkaluterästä, karbidia, kuparia, messinkiä, alumiinia, titaania ja erikoisteräksiä. Se on erinomainen vaikeasti porattavien materiaalien, kuten H13-, SKD61- ja nikkeli-pohjaisten seosten, käsittelyyn. Ei-sähköä johtavia materiaaleja, kuten keraamisia tai lasimaisia aineksia, ei voida työstää suoraan. Parhaan tuloksen saavuttamiseksi tarjoamme suositellut työparametrit jokaiselle materiaalille ja voimme tehdä näytetestejä ennen ostoa.
Tavallisella porakoneellamme, joka käyttää sähköeroosiohiontaa (EDM), voidaan porata reikiä, joiden halkaisija vaihtelee 0,15 mm:stä 3,0 mm:iin. Valinnaisilla tarkkuusohjaimilla ja optimoiduilla parametreilla syvyys–halkaisija -suhde voi olla jopa 300:1, esimerkiksi 0,5 mm:n halkaisijaltaan oleva reikä voi olla jopa 150 mm syvä. Todellinen suorituskyky riippuu materiaalista, elektrodityypistä ja pesukonditioista. Voimme suositella sinulle sopivinta konfiguraatiota tarkkojen reikävaatimustesi perusteella.
Käytämme korkean tarkkuuden servosäätöjärjestelmää, korkeataajuista pulssivoimansiirtoa ja jäykän rakenteisen koneen runkoa saavuttaaksemme sijoitustarkkuuden ±0,005 mm ja reiän halkaisijan toistettavuuden ±0,002 mm. Pinnankarheus voi olla Ra 0,6–0,8 μm. Jokainen kone kalibroidaan laserilla ja testataan ennen lähettämistä. Tarjoamme myös paikan päällä tai etänä suoritettavaa parametrien optimointia, jotta voitte saavuttaa yhtenäisiä tuloksia.
Tarjoamme englanninkieliset käyttöohjeet, etävideohöyläyksen sekä tarvittaessa paikan päällä suoritettavan asennuksen ja koulutuksen. Teknisistä kysymyksistä vastaamme teknikkomme 24 tunnin sisällä. Varaosavarastomme mahdollistaa nopean toimituksen, ja tarjoamme prosessitukea uusille sovelluksille. Asiakkaitamme on yli 20 maassa, joten ymmärrämme kansainvälisten palveluvaatimusten luonnetta ja pyrimme minimoimaan käyttökatkoja.
Standardinmukaiset poraavat EDM-koneet toimitetaan talletuksen jälkeen 30–45 päivän sisällä, konfiguraatiosta riippuen. Mukautetut ratkaisut voivat kestää 60–75 päivää. Tarjoamme 12 kuukauden takuun pääkomponenteista ja elinikäisen teknisen tuen. Tarjoamme myös valinnaisia laajennettuja takuita ja ennakoivia huoltopaketteja, jotta varmistetaan pitkäaikainen luotettavuus ja tuottavuus.

Aiheeseen liittyviä artikkeleita

Kuinka valita koneistuskeskus?

12

Dec

Kuinka valita koneistuskeskus?

Näytä lisää
Miksi modulaarinen jousikone tukee eri jousityyppien nopeaa vaihtoa

14

Jul

Miksi modulaarinen jousikone tukee eri jousityyppien nopeaa vaihtoa

Perinteisen integroidun jousimuotoilulaitteiston tuotantokaulatiet Moderni metallimuotoilun valmistus on yhä enemmän monipuolistunut tuotespesifikaatioineen ja sekoitetuissa erissä tapahtuvassa tuotannossa. Monet tuotantolaitokset joutuvat käsittelämään jousia ...
Näytä lisää
Miksi monitoiminen EDM-kone täyttää sekalaisten muottien ja osien tuotantotehtaan vaatimukset

14

Aug

Miksi monitoiminen EDM-kone täyttää sekalaisten muottien ja osien tuotantotehtaan vaatimukset

Käytännön ohjeita monimuotoisen valmistuksen monimutkaisuuksiin – Nykyaikaisen teollisen tuotantolaitoksen johtaminen tuntuu usein kuin kymmenien pyörivien laukkujen samanaikainen tasapainottaminen, erityisesti silloin, kun kyseessä on monimuotoista, pieniä sarjoja tuottavaa valmistusta. Pl...
Näytä lisää
Mitkä vientilaatustandardit kansainväliset asiakkaat vaativat langanleikkuukoneiden tuotteille

03

Aug

Mitkä vientilaatustandardit kansainväliset asiakkaat vaativat langanleikkuukoneiden tuotteille

Kansainvälisten vientivaatimusten ymmärtäminen tarkkuuskonetekniikassa: Maailmanlaajuisen teollisen kaupan monimutkaisen maiseman navigointi edellyttää syvällistä ymmärrystä tiukista teknisistä standardeista, joita ulkomaiset ostajat vaativat edistyneille metalli...
Näytä lisää

Asiakastestimoniat

Johann Becker, tuotannonjohtaja, Saksa
Luotettava tarkkuus ja erinomainen tuki

Ostimme kaksi poraavaa EDM-konetta muottitehtaaseemme Saksassa. Koneet ovat olleet käytössä kolmessa vuorossa 18 kuukautta vähäisellä huollolla. Reikien tarkkuus on ollut jatkuvasti ±0,005 mm:n sisällä, ja elektrodikulutuksemme on vähentynyt 35 %. Etätukitiimi auttoi meitä optimoimaan parametrit kovettuneelle teräkselle, ja vähensimme kierrosaikaa 40 %. Suosittelemme tämän poraavan EDM-koneen käyttöä lämpimästi kaikkiin tarkkuusmuottisovelluksiin.

Ayse Demir, valmistustekniikan insinööri, Turkki
Korkea tuottavuus mikroreikien poraukseen

Turkkilainen autoteollisuuden osien valmistaja käyttää poraus-EDM-konetta polttoaineenruiskuttimen suihkunokkien valmistukseen 0,2 mm:n rei’illä. Konetta käytettäessä tuotantokapasiteetti kasvoi 45 % ja hylkäysaste laski 1,2 prosenttiin. Automaattinen elektrodinvaihtaja on luotettava ja helppokäyttöinen. Toimittajan antama koulutus oli kattava, ja varaosat saapuivat nopeasti. Tämä kone on tullut keskeiseksi varallisuudeksemme tuotantolinjalla.

Hanki ilmainen tarjous

Edustajamme ottaa sinuun pian yhteyttä.
Sähköposti
Nimi
Yrityksen nimi
Viesti
0/1000
Korkeanopeuksinen mikroreikäporaus edistetyn pulssinohjauksen avulla

Korkeanopeuksinen mikroreikäporaus edistetyn pulssinohjauksen avulla

Meidän poraus-EDM-koneemme on varustettu korkeataajuuspiikkipäätöksellä ja älykkäällä servosäädöllä, jotka mahdollistavat enimmillään 30 mm³/min poistonopeuden ja pinnan karheuden, joka voi olla niin alhaalla kuin Ra 0,6 μm. Muottien valmistuksessa tämä tarkoittaa, että vesilinjat ja aloitusreiät voidaan porata jopa 60 % nopeammin kuin perinteisellä EDM-menetelmällä, samalla kun vinous pysyy alle 0,03 mm:n. Järjestelmä säätää pulssiparametrejä automaattisesti materiaalin ja elektrodin koon mukaan, mikä vähentää käyttäjän työkuormaa ja parantaa toistettavuutta. Ilmailualan asiakkaille, jotka poraavat 0,4 mm:n jäähdytysreikiä nikkeli-seoksista, kone saavuttaa syvyys–halkaisija-suhteen 200:1 vähäisellä uudelleenmuovautuneella kerroksella. Edistynyt säätö vähentää myös elektrodikulumista jopa 40 %, mikä alentaa merkittävästi kulutusosien kustannuksia. Riippumatta siitä, valmistatteko suurtehoinen muotteja, turbiinisiipiä vai lääketieteellisiä laitteita, tämä teknologia takaa yhtenäisen laadun ja korkean tuotantotehon, mikä tekee poraus-EDM-koneesta kannattavan sijoituksen tarkkuusvalmistajille.
Jäykkä koneen rakenne pitkäaikaisen tarkkuuden ja vakauden varmistamiseksi

Jäykkä koneen rakenne pitkäaikaisen tarkkuuden ja vakauden varmistamiseksi

Porakone on rakennettu jännityksestä vapautetusta valuraudasta valutusta perustasta ja tarkkuusporattusta pylväästä, mikä tarjoaa erinomaisen värähtelyn vaimentamisen ja lämpötilan vakauden. Tämä jäykkä rakenne mahdollistaa sijainnin tarkkuuden ±0,005 mm ja toistettavuuden ±0,002 mm, vaikka koneen käyttö olisi ollut raskasta useita vuosia. Saksalaisessa muottitehtaassa koneemme on toiminut kolmea vuorokautta 18 kuukautta, ja sen tarkkuus on pysynyt edelleen määritellyn tarkkuusalueen sisällä. Servo-ohjattu Z-akseli ja tarkkuuslineaariliukukiskot varmistavat sujuvan liikkeen ja vähäisen kulumisen. Dielektrinen järjestelmä sisältää korkeapaineisen pesulaiteen ja lämpötilan säätölaitteen, jotta työstöolosuhteet pysyvät vakaina. Syväreikäporauksessa jäykkä rakenne estää elektrodin taipumisen ja parantaa reiän suoraviivaisuutta. Asiakkaat yli 20 maassa luottavat tähän kestävyyteen jatkuvaa tuotantoa varten. Robustin porakoneen hankinta vähentää huoltokustannuksia, pidentää koneen käyttöikää ja takaa yhtenäisen laadun.
Whatsapp Whatsapp Sähköposti Sähköposti Matkapuhelin Matkapuhelin YlälaidassaYlälaidassa