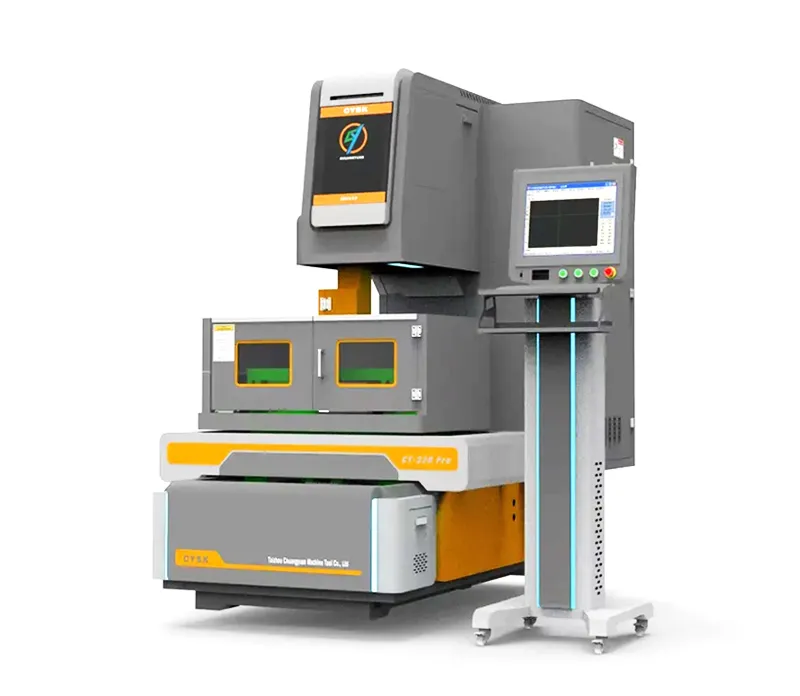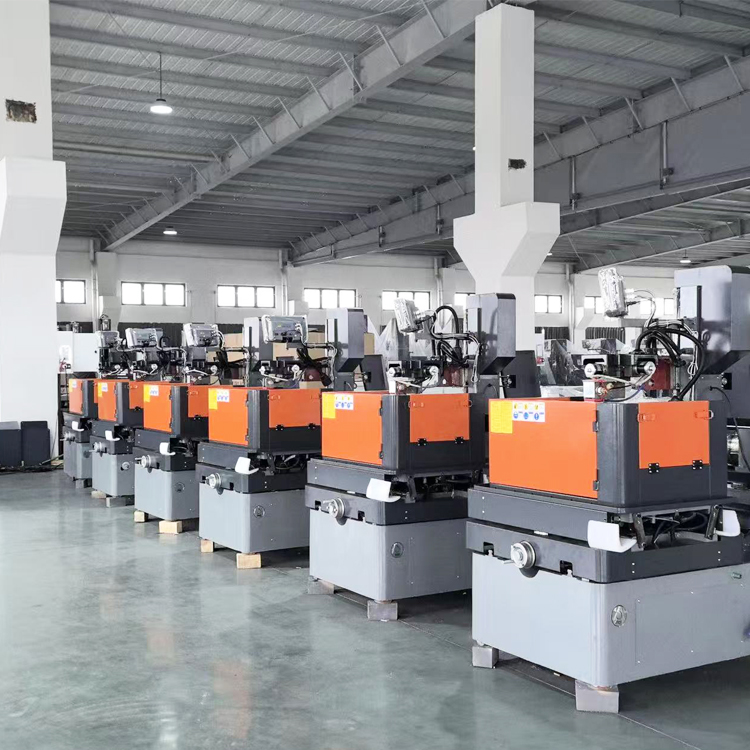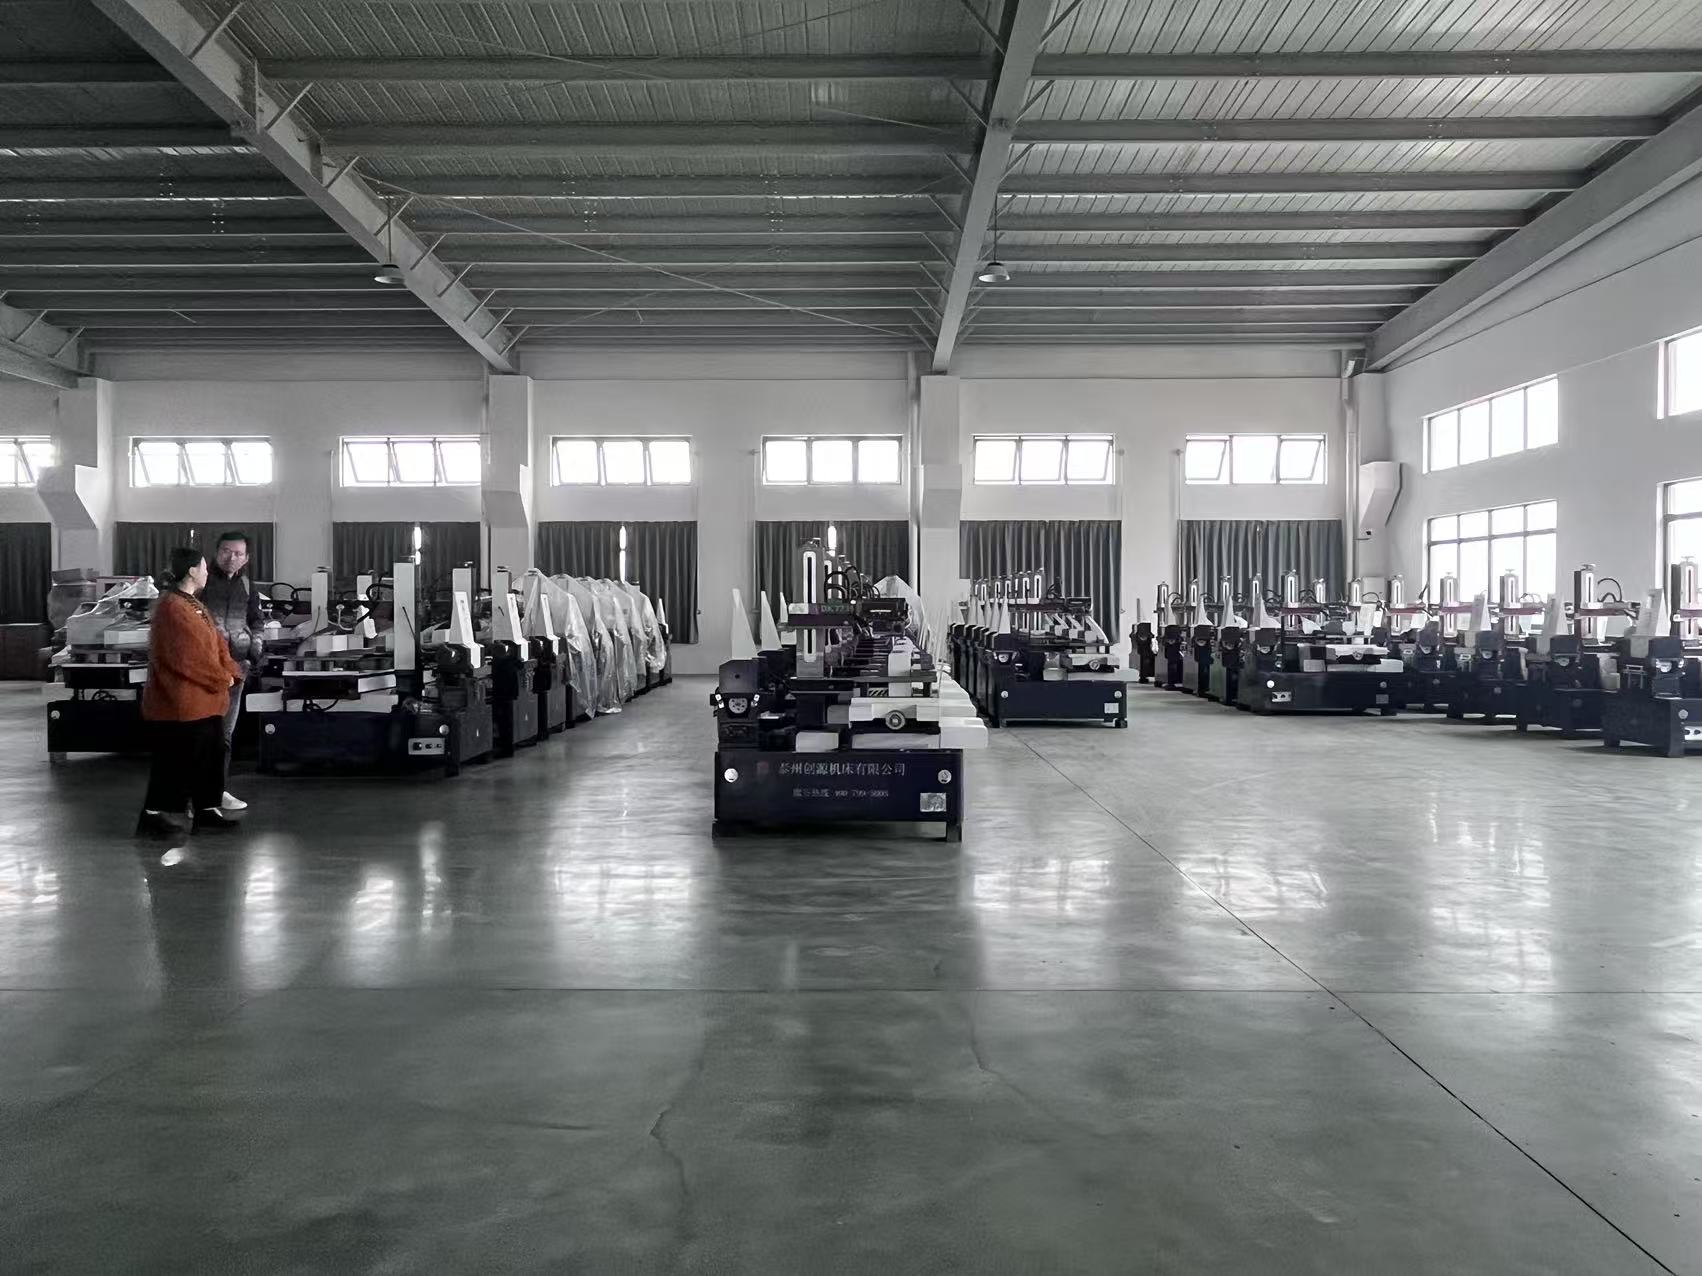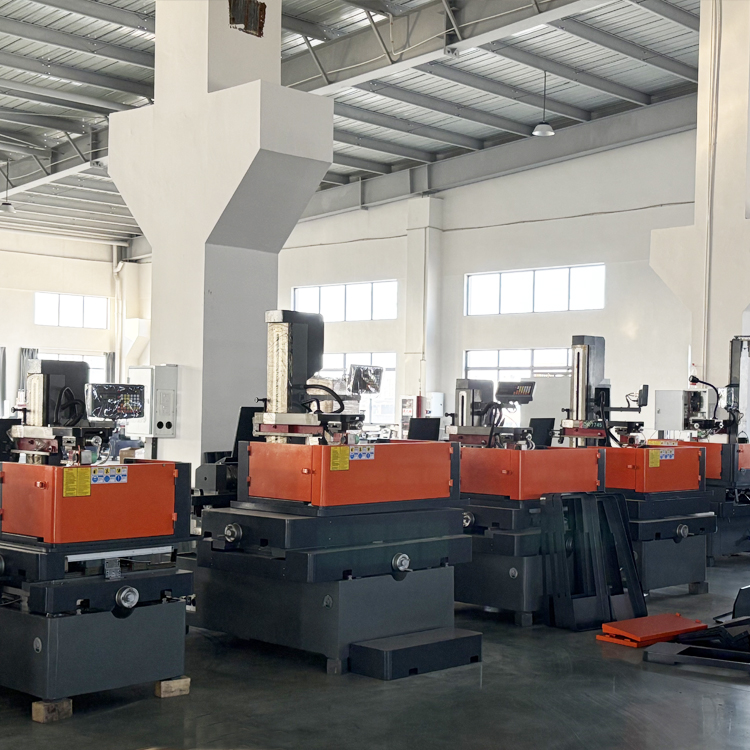
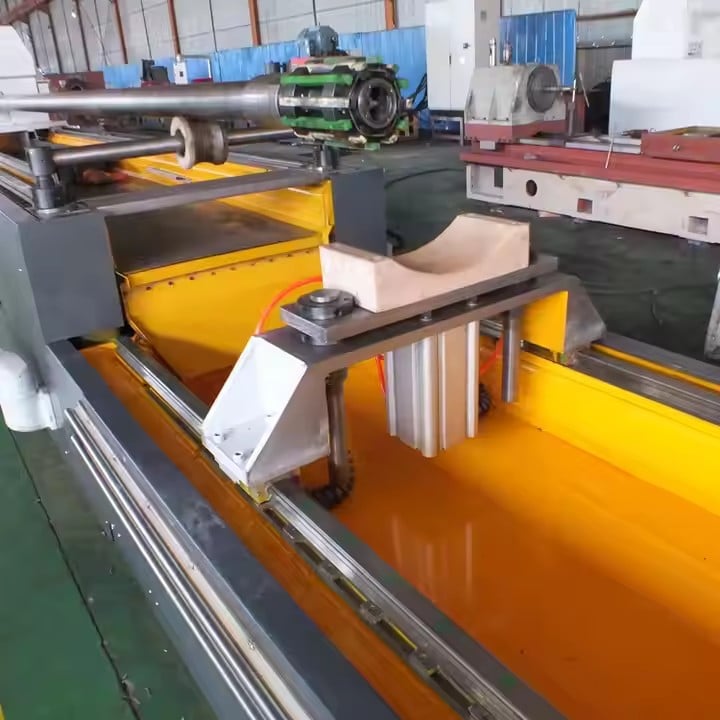
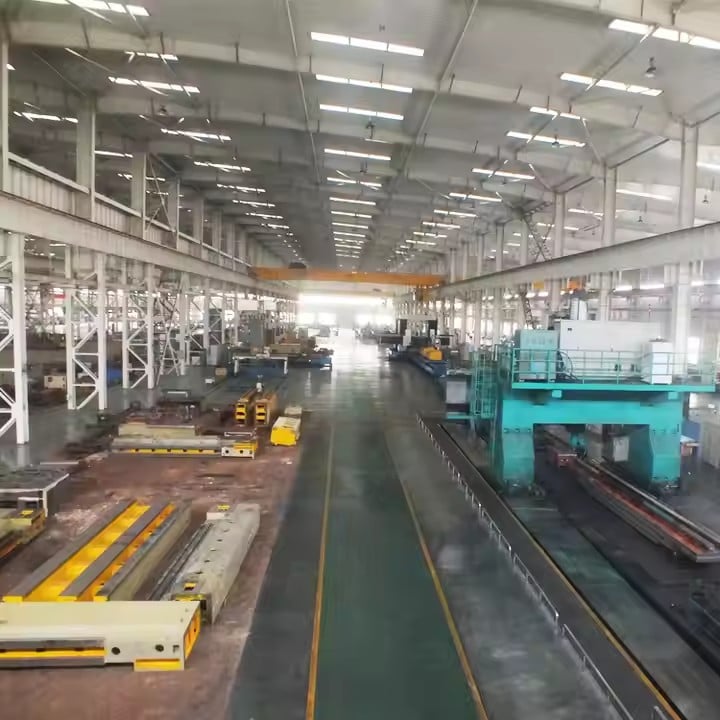

تولید یک دستگاه قابل اعتمادِ برش سیمی EDM از زمان مونتاژ بسیار زودتر آغاز میشود. در شرکت تایژو چوانگ یوان ماشین تول، لتد، که در سال ۲۰۰۳ در استان جیانگسوی چین تأسیس شده است، هر پلتفرم برش سیمی EDM از زنجیرهای ساختاریافته شامل تحقیق و توسعه، ریختهگری، ماشینکاری، مونتاژ، کالیبراسیون و اعتبارسنجی عبور میکند. ما با تحلیل المان محدودِ قاب C و ستون آغاز میکنیم و از چدن با کیفیت بالا استفاده میکنیم که بهصورت طبیعی به مدت شش ماه سنگینسازی شده تا تنشهای داخلی آن کاهش یابد. این مرحله اهمیت دارد، زیرا حتی انحراف حرارتی به میزان دو درجه سانتیگراد میتواند در یک برش خودکار دهساعتی، موقعیت سیم را به اندازه چند میکرون جابهجا کند. پس از ماشینکاری اولیه روی فرزهای گانتری اختصاصی ما، بستر، ستون و میز تا دقت تختبودن ۰٫۰۱ میلیمتر در هر متر ساییده میشوند؛ سپس در نقاط حیاتیِ واسطههای راهنما، بهصورت دستی صافسازی میشوند تا ثبات هندسی بلندمدت تضمین شود. سیستم انتقال سیم از راهنماهای الماسی دقیق و یاتاقانهای دربستهای استفاده میکند که عمر کارکردی بیش از ۸۰۰۰ ساعت دارند، در حالی که مولد پالس برای هر دستگاه بهطور جداگانه تنظیم میشود تا تخلیهای پایدار در جریانهای بین ۱ تا ۱۲ آمپر ارائه دهد. از سوی نرمافزار، مهندسان ما کتابخانههای پارامترهای برش را برای مواد رایجی مانند SKD11، SKD61، 718H، NAK80، کاربید، مس و آلومینیوم از پیش بارگذاری میکنند. کاربران در بازارهای مختلف بهروشهای متفاوتی عمل میکنند: کارگاههای اروپایی معمولاً بر کیفیت سطح و ردیابی کامل تأکید دارند، کارخانههای جنوب شرق آسیا اغلب شیفتهای بدون ناظر را اجرا میکنند و قابلیت اطمینان در عبور سیم را اولویت میدهند، و کارگاههای خدماتی خاورمیانه تغییر سریع بین کارها را ارزشمند میدانند. کتابخانه پارامترها و رابطهای انگلیسی، اسپانیولی و روسی ما این عادات را منعکس میکنند. قبل از ارسال، هر دستگاه برش سیمی EDM به مدت ۷۲ ساعت بهصورت مداوم روی فولاد سختشده تست میشود و گزارشهای ابعادی با اینترفرومتر لیزری ثبت میگردند؛ موقعیتیابی محوری با دقت ±۰٫۰۰۳ میلیمتر و تکرارپذیری با دقت ±۰٫۰۰۲ میلیمتر تأیید میشود. در سطح جهانی، سیستمهای برش سیمی EDM ما در کارخانههای ساخت قالب در آلمان، تولیدکنندگان قالبهای فشاری در مکزیک، پیمانکاران زیرمجموعه هوافضا در ترکیه و کارخانههای ابزار دقیق الکترونیک در ویتنام مورد استفاده قرار میگیرند. در یک پروژه مستندشده، یک تولیدکننده قالب اتصالدهنده ویتنامی، شیارهایی به عرض ۰٫۳ میلیمتر را در فولادی با سختی ۵۵ HRC با نرخ ۱۵۰ میلیمترمربع در دقیقه برش زد و در کل قطعهای به طول ۳۰۰ میلیمتر، تلرانس را در محدوده ±۰٫۰۰۴ میلیمتر حفظ کرد؛ این امر عملیات سنبادهزنی ثانویه را حذف کرد و زمان تحویل را به میزان چهار روز کاهش داد. دادههای خدماتی نشان میدهد که بیش از ۹۰ درصد تیکتهای فنی در عرض یک روز کاری از راه دور حل میشوند و این امر با انبار قطعات یدکی که اجزای حیاتی را در عرض ۴۸ ساعت ارسال میکند، پشتیبانی میشود. همچنین ما راهاندازی محلی، آموزش اپراتورها و برنامههای نگهداری پیشگیرانه ارائه میدهیم که مصرف سیم را قابل پیشبینی نگه میدارند — معمولاً بین ۰٫۲۸ تا ۰٫۳۵ کیلوگرم در هر ساعت برش. این انضباط تمامعیار، روشی است که با آن دستگاههای برش سیمی EDM شرکت چوانگ یوان، دقت تکرارپذیر، زمانهای بهرهبرداری مستند و هزینه کمتر به ازای هر قطعه را برای خریداران در بیش از ۲۰ کشور فراهم میکند.