Máquina de corte por chorro de agua de alta presión | Precisión en corte en frío a 420 MPa

Todas las categorías

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Móvil / WhatsApp
WeChat
LinkedIn
Nombre y apellidos
Nombre de la empresa
Mensaje
0/1000
Adjunto
Cargue al menos un adjunto
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Máquina de corte por chorro de agua a alta presión con precisión de 420 MPa y soporte en campo en más de 20 países

Máquina de corte por chorro de agua a alta presión con precisión de 420 MPa y soporte en campo en más de 20 países

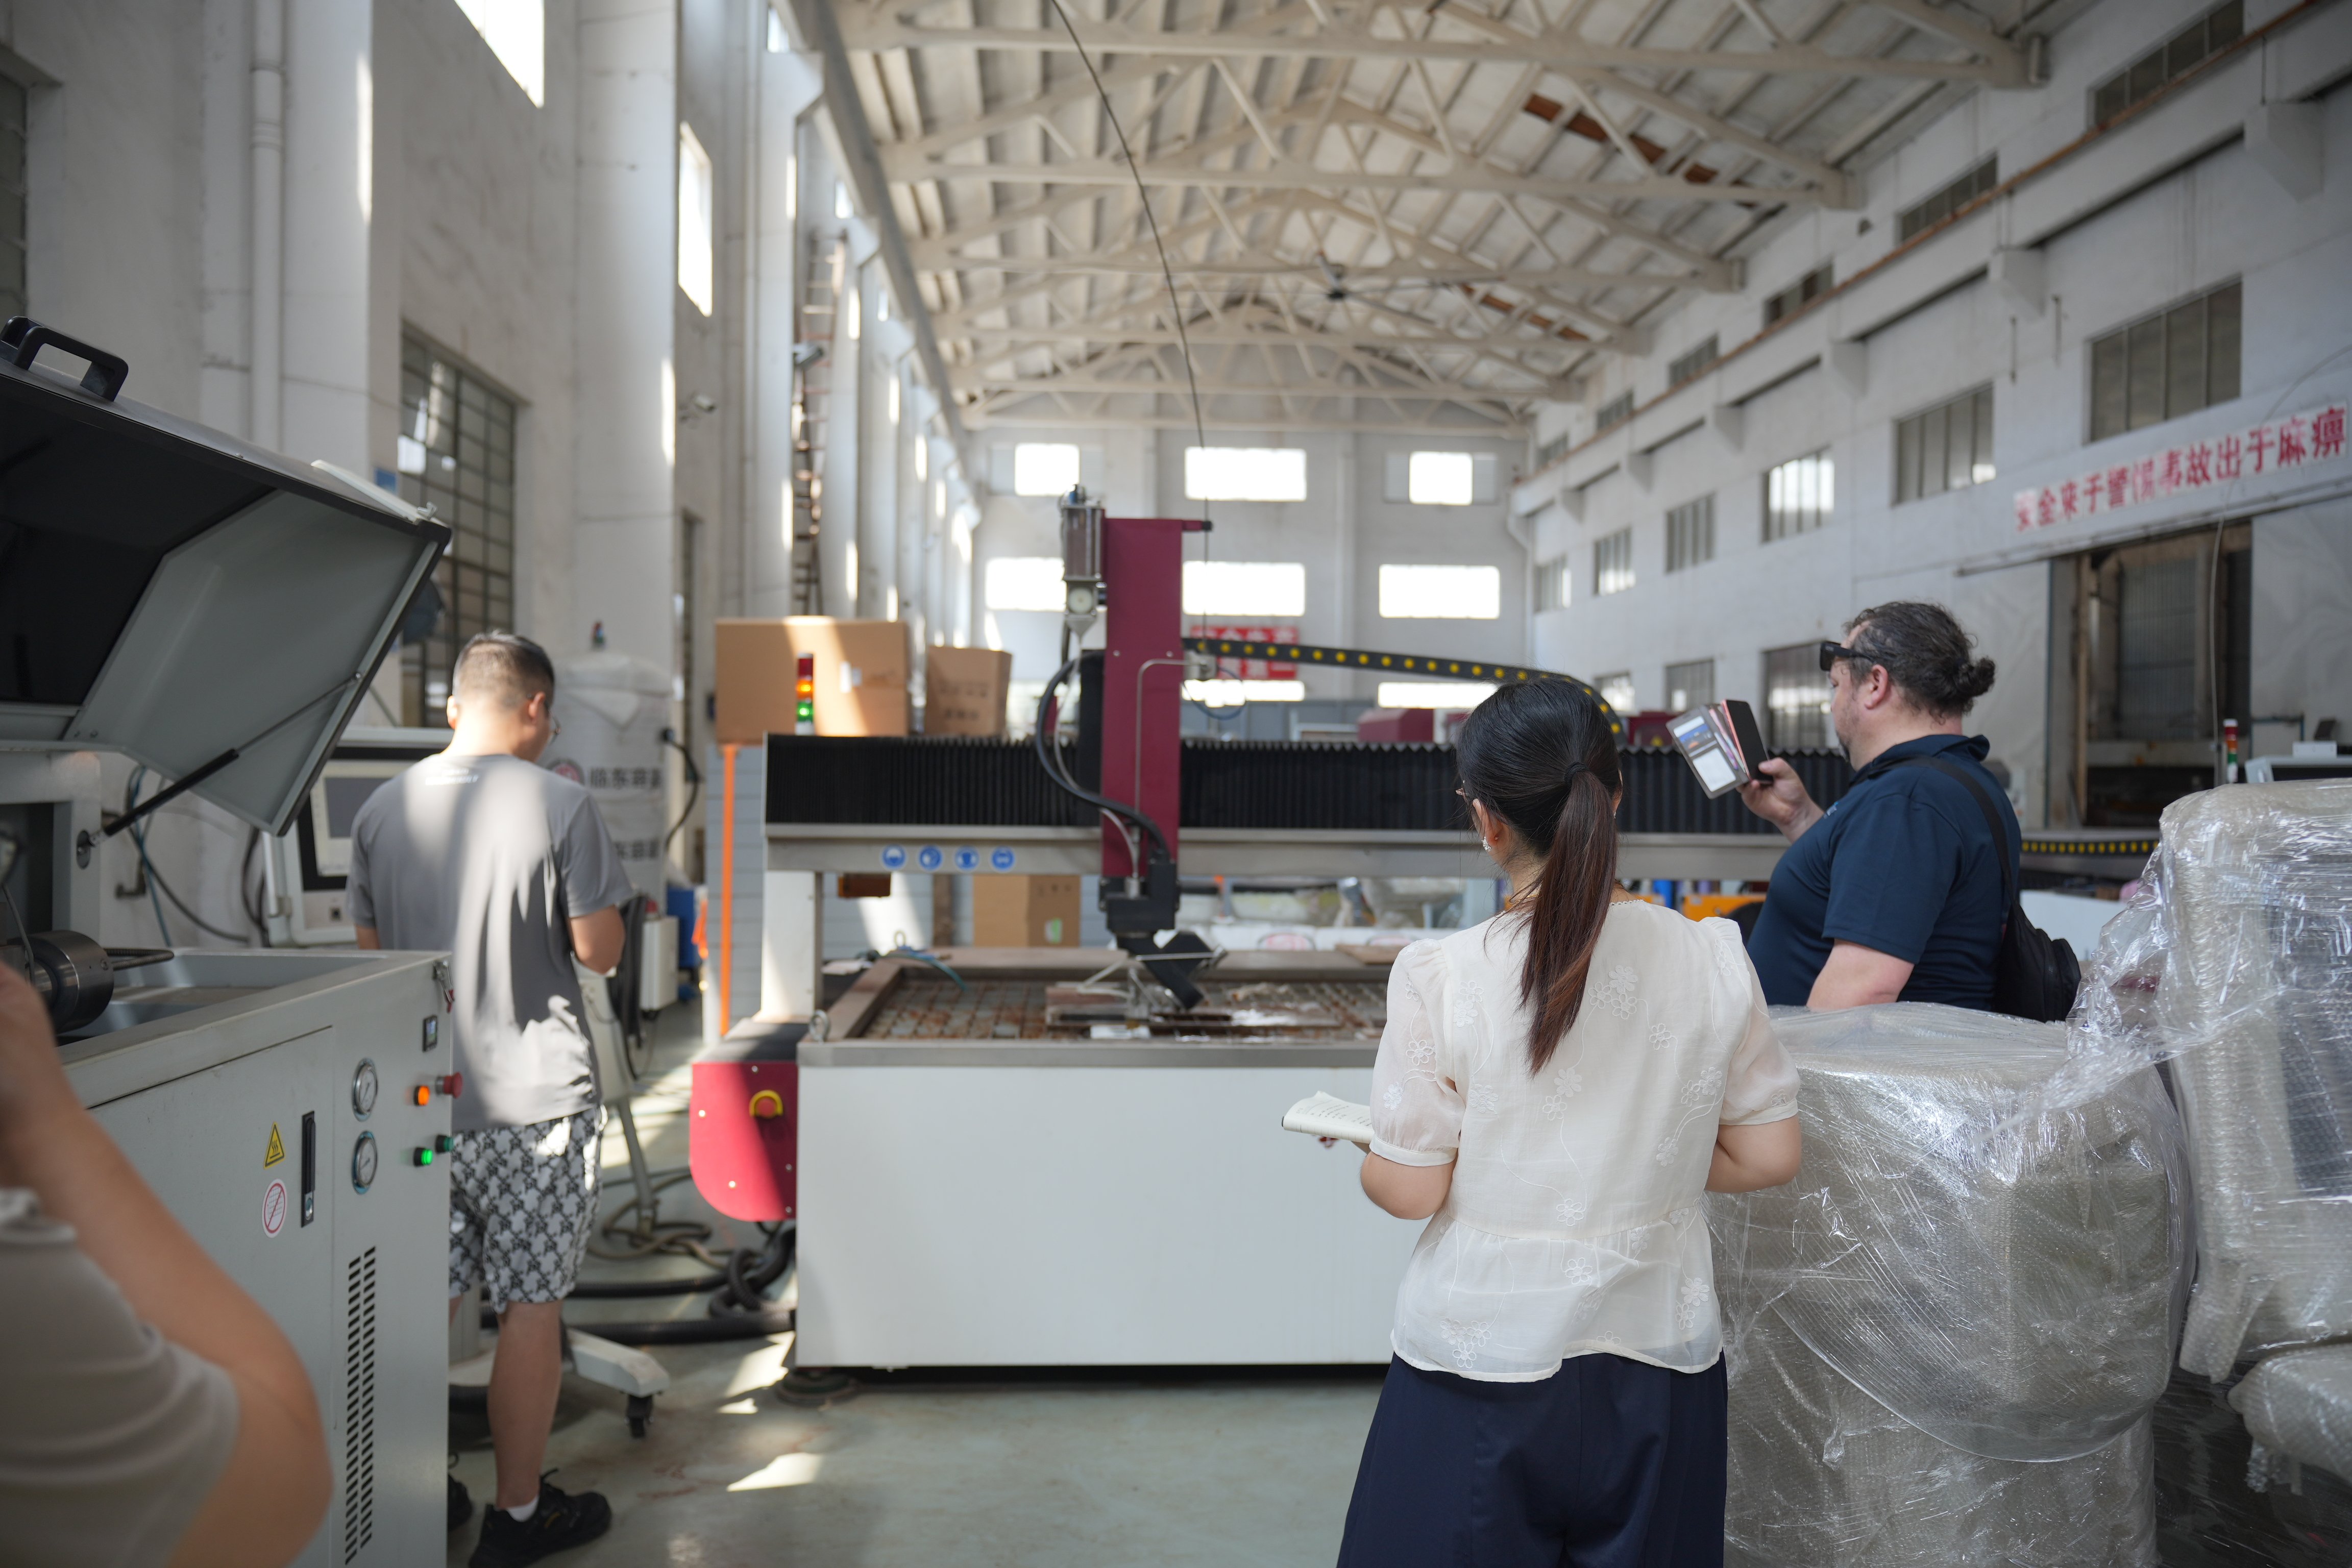
Taizhou Chuang Yuan Machine Tool Co., Ltd. ofrece sistemas de corte por chorro de agua a alta presión diseñados para fábricas que no pueden permitirse distorsión térmica, tiempos muertos por cambio de herramienta ni calidad inconsistente del borde. Desde 2003, integramos investigación y desarrollo, producción y ventas bajo un mismo techo en la ciudad de Taizhou, provincia de Jiangsu, China, de modo que cada bomba intensificadora, cabezal de corte y puente CNC se ajustan a un único estándar de calidad, en lugar de ensamblarse con componentes de distintos proveedores. Nuestra máquina de corte por chorro de agua a alta presión alcanza una presión de trabajo de 420 MPa, mantiene la fluctuación de presión dentro del 2 % y posiciona el cabezal de corte con una precisión de ±0,05 mm sobre una mesa de trabajo de 3.000 mm × 1.500 mm. Una bomba intensificadora de 30 kW con émbolos duales permite el corte continuo de acero inoxidable de 20 mm a 180 mm por minuto, mientras que las boquillas con abrasivo cortan planchas de titanio de 50 mm sin zonas afectadas por el calor. En talleres de fijaciones aeroespaciales.
Solicitar cotización

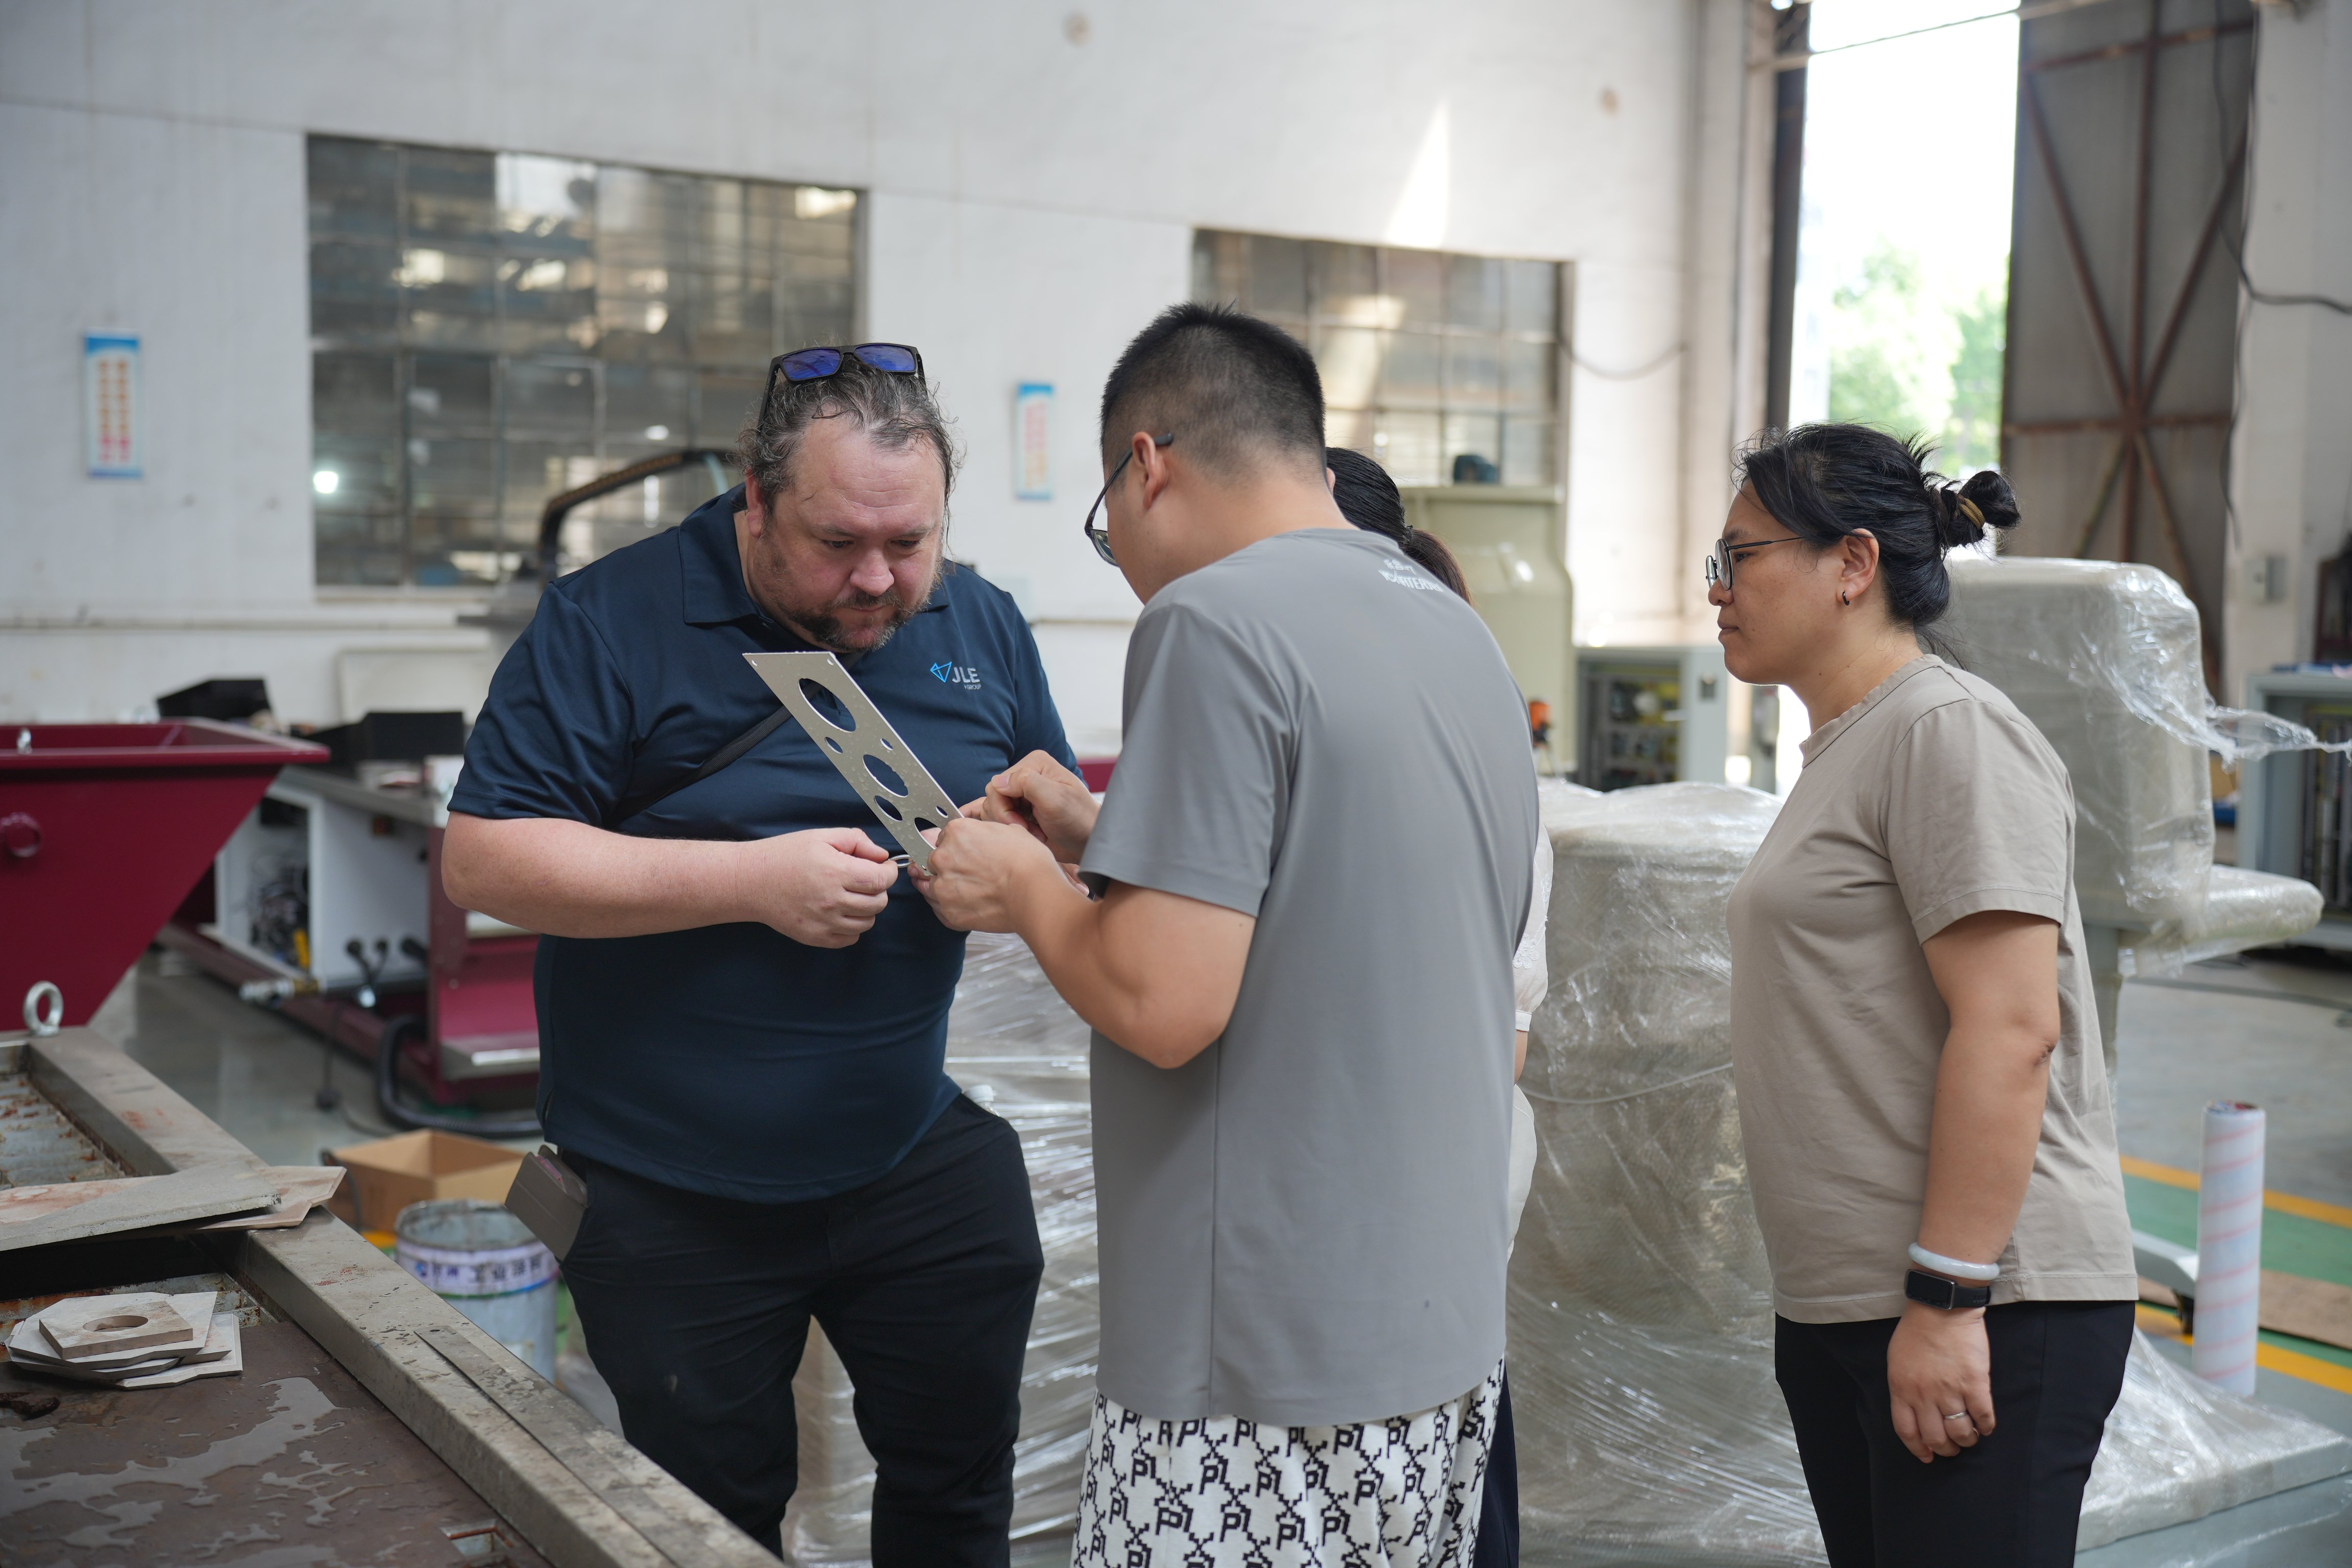
Instalaciones de máquinas de corte por chorro de agua a alta presión con comprobada eficacia en más de 20 países

Taller suizo de precisión corta soportes de titanio de 25 mm en un solo paso

Una destacada empresa suiza de fabricación de precisión especializada en componentes aeroespaciales complejos encontró graves cuellos de botella técnicos al intentar perfilar soportes estructurales de aleación de titanio de 25 mm de grosor. Su antiguo equipo de corte láser térmico generaba sistemáticamente una zona afectada por el calor que causaba microdeformaciones y exigía una operación secundaria de re-fresado costosa y lenta, que añadía más de 4,5 horas de mano de obra improductiva por lote de producción y suponía el riesgo de que los orificios para tornillos quedaran fuera de tolerancia. Para eliminar estas ineficiencias costosas, la instalación integró nuestra avanzada máquina de corte por chorro de agua a alta presión WEITAI, equipada con una robusta bomba intensificadora de 420 MPa, un depósito de abrasivo de precisión y una mesa CNC estable de 3.000 mm × 1.500 mm. Funcionando sin problemas a 160 mm por minuto con abrasivo de granate de alta calidad, el sistema de corte en frío mantuvo la posición precisa de los orificios dentro de una tolerancia de ±0,08 mm.

Un fabricante brasileño de piedra aumenta el rendimiento de los paneles en un 14 por ciento

Un proveedor brasileño consolidado de piedra arquitectónica, especializado en paneles de mármol y granito de lujo para vestíbulos de hoteles de alta gama, enfrentaba desechos operativos significativos y daños en los bordes al procesar láminas gruesas de piedra de 30 mm mediante sierras de diamante convencionales. El aserrado mecánico tradicional provocaba frecuentemente astillamiento severo a lo largo de los bordes pulidos y generaba una tasa inaceptable de desecho del 22 por ciento. Diseñamos e instalamos una máquina dedicada de corte por chorro de agua a alta presión WEITAI, equipada con un conjunto avanzado de boquillas de corte en frío, una bomba de alta presión y un software inteligente especializado de anidamiento. Mediante una ranura microfina de 0,6 mm, una presión de trabajo robusta de 380 MPa y una velocidad de desplazamiento de alta velocidad de 2500 mm por minuto, el sistema ejecutó sin esfuerzo radios de esquinas internas complejas y aplicaciones arquitectónicas curvas intrincadas, sin causar fracturación estructural localizada ni astillamiento superficial.

Centro de Servicio Polaco de Metales Corta Materiales Mixtos en una Sola Mesa

Un gran centro de servicios metalúrgicos polaco procesaba diversos pedidos de clientes para chapas de acero inoxidable, aluminio y compuestos técnicos, pero sufría cuellos de botella operativos y plazos de entrega excesivos debido a la división de la producción entre múltiples líneas de maquinaria especializada. Nuestro equipo de ingeniería resolvió con éxito este desafío de flujo de trabajo mediante la entrega de una versátil máquina de corte por chorro de agua a alta presión WEITAI equipada con dos cabezales de corte y un módulo automático de alimentación masiva de abrasivo, capaz de procesar las tres clases distintas de materiales sobre una única mesa de pórtico de 3.000 mm × 1.500 mm. Las chapas de acero inoxidable se perfilaron limpiamente a 180 mm por minuto, las láminas de aluminio a 600 mm por minuto y los paneles estructurales compuestos a una impresionante velocidad de 900 mm por minuto. Como resultado, los plazos de entrega en la instalación para pedidos complejos de materiales mixtos descendieron de seis días a solo dos días, mientras que la utilización general de las máquinas de la fábrica aumentó del 61 % al 84 %.

Productos relacionados

Una máquina de corte por chorro de agua a alta presión convierte el agua presurizada en una herramienta de corte controlada, y la ingeniería detrás de esa conversión determina si una fábrica gana velocidad, precisión o ambas. Taizhou Chuang Yuan Machine Tool Co., Ltd. fabrica herramientas de maquinado de precisión desde 2003 en la ciudad de Taizhou, provincia de Jiangsu, China, integrando investigación y desarrollo, producción y ventas en una sola operación. Nuestra máquina de corte por chorro de agua a alta presión utiliza una bomba intensificadora de 30 kW que presuriza el agua hasta 420 MPa, luego la dirige a través de acumuladores, tuberías de alta presión y una cabeza de corte equipada con orificios de zafiro o diamante. En modo abrasivo, una tolva dosificadora alimenta granate a la cámara de mezcla, donde el abrasivo se acelera a aproximadamente 900 metros por segundo. Ese chorro corta acero inoxidable de 20 mm a 180 mm por minuto, titanio de 50 mm a 110 mm por minuto y mármol de 30 mm a 2500 mm por minuto en modo de desplazamiento. Como el proceso es frío, no hay zona afectada térmicamente, ni capa recast, ni borde endurecido que requiera mecanizado secundario. El controlador CNC almacena más de 200 recetas de corte, y el módulo automático de anidamiento eleva el rendimiento del material de aproximadamente un 72 % a un 88 % en láminas estándar de 1500 mm × 3000 mm. Una precisión de posicionamiento de ±0,05 mm y una repetibilidad de ±0,02 mm permiten a los operarios cortar agujeros para pernos, ranuras y perfiles de acabado en una sola configuración. En la producción de accesorios aeroespaciales, esto protege la geometría de los agujeros tras la soldadura; en interiores automotrices, mantiene las marcas de perforación alejadas de las superficies visibles; y en el acabado de piedra, conserva las caras pulidas del mármol y el granito de 30 mm. Nuestra fábrica aplica un proceso de calidad de cinco etapas que incluye pruebas de presión de la bomba al 125 % de la presión nominal, ensayos continuos de corte durante 72 horas, verificación mediante interferómetro láser, comprobaciones de seguridad eléctrica y pruebas finales de corte con material suministrado por el cliente. Nuestras máquinas operan en más de 20 países y regiones exportadoras, y nuestro equipo de ingeniería brinda soporte para instalaciones en Europa, Sudamérica, Sudeste Asiático y Medio Oriente mediante diagnóstico remoto y capacitación in situ. También suministramos piezas de repuesto con vida útil predecible: conjuntos de boquillas cada 600 horas, sellos de alta presión cada 1000 horas y válvulas de retención cada 1500 horas. Para fabricantes que pasan del corte por láser, plasma o sierra al corte en frío, nuestra máquina de corte por chorro de agua a alta presión ofrece una vía cuantificable hacia menores costos por pieza, mayor rendimiento del material y bordes más limpios. Cada proyecto comienza con la revisión de una muestra del material, seguida de una recomendación de parámetros, una prueba de aceptación en fábrica y soporte para la instalación, de modo que los equipos de producción alcancen una producción estable en días, no en meses.

Preguntas frecuentes

¿Qué materiales puede cortar su máquina de corte por chorro de agua a alta presión y qué espesores son realistas?

Nuestras máquinas cortan acero inoxidable hasta 100 mm, titanio hasta 50 mm, aluminio hasta 120 mm, mármol y granito hasta 80 mm, vidrio hasta 40 mm y compuestos hasta 60 mm. El espesor estándar de producción para acero inoxidable es de 20 mm a 180 mm por minuto con abrasivo, mientras que el titanio de 50 mm se corta a aproximadamente 110 mm por minuto. Como el chorro es frío, los materiales conservan su dureza y acabado originales, y no se forma ninguna zona afectada por el calor.
La precisión de posicionamiento es de ±0,05 mm y la repetibilidad es de ±0,02 mm en una mesa de trabajo de 3.000 mm × 1.500 mm. La ranura de 0,6 mm permite un anidamiento ajustado y radios internos pequeños. En un proyecto suizo de soportes aeroespaciales, los agujeros se mantuvieron dentro de ±0,08 mm tras cortar titanio de 25 mm, lo que eliminó la necesidad de fresado secundario.
El consumo de abrasivo es de aproximadamente 250 gramos por minuto; la vida útil de la boquilla es de 600 horas, y las juntas de alta presión duran alrededor de 1 000 horas. En acero inoxidable de 20 mm, el costo total de consumibles y energía suele ser un 30 % a un 40 % menor que el del corte por láser para la misma pieza; además, el software de anidamiento eleva el rendimiento del material del 72 % al 88 %, lo que reduce el costo de material por pieza terminada.
Enviamos el equipo con un conjunto de parámetros previamente probados, ofrecemos diagnóstico remoto que registra la presión y las curvas de corte, y enviamos ingenieros para la puesta en marcha in situ. Un centro de servicio en Polonia completó la instalación y la capacitación en cinco días. Mantenemos kits de repuestos y respondemos a consultas técnicas dentro de un día hábil.

Artículos relacionados

Cómo personalizar los accesorios para moldes de máquinas de muelles para la producción de muelles de formas especiales

03

Aug

Cómo personalizar los accesorios para moldes de máquinas de muelles para la producción de muelles de formas especiales

Dominio de los desafíos complejos en la producción de muelles: Navegar por las complejidades de la fabricación industrial a alta velocidad exige una comprensión profunda de la dinámica de alimentación de alambre, las tolerancias mecánicas y la mecánica de doblado multieje en sistemas automatizados modernos...
Ver más
Por qué la máquina EDM multifuncional satisface las demandas de fábricas que producen moldes y piezas variadas

14

Aug

Por qué la máquina EDM multifuncional satisface las demandas de fábricas que producen moldes y piezas variadas

Navegando por las complejidades de los entornos de fabricación con alta variedad. Gestionar una planta industrial moderna a menudo se siente como mantener una docena de platos girando al mismo tiempo, especialmente al manejar programas de fabricación con alta variedad y bajo volumen. Pl...
Ver más
Qué normas internacionales de calidad para la exportación exigen los clientes internacionales para los productos de máquinas de corte por hilo

03

Aug

Qué normas internacionales de calidad para la exportación exigen los clientes internacionales para los productos de máquinas de corte por hilo

Comprensión del cumplimiento internacional en mecanizado de precisión: Navegar por el complejo panorama del comercio industrial global requiere una comprensión exhaustiva de los rigurosos estándares técnicos que los compradores extranjeros exigen para maquinaria avanzada de metal...
Ver más
Cómo ajustar los parámetros de pulso para mejorar el acabado superficial de las piezas trabajadas en una máquina EDM

09

Sep

Cómo ajustar los parámetros de pulso para mejorar el acabado superficial de las piezas trabajadas en una máquina EDM

El vínculo fundamental entre los parámetros de pulso y la calidad de la superficie de la pieza trabajada en EDM. La mayoría de los profesionales de la fabricación que operan una máquina EDM entienden que el acabado superficial es el indicador más intuitivo de la calidad del proceso; sin embargo, muchos pasan por alto que más del 80...
Ver más

Testimonios de Clientes

Daniel Weber
La precisión al cortar titanio resolvió nuestro problema de retrabajo

Adquirimos una máquina de corte por chorro de agua a alta presión para soportes aeroespaciales de titanio de 25 mm. Antes de esto, el corte láser exigía un paso adicional de fresado que costaba 4,5 horas por lote. La nueva máquina mantuvo las perforaciones dentro de una tolerancia de ±0,08 mm, superó la inspección del primer artículo de inmediato y redujo el tiempo de corte por lote de 11 horas a 6,5 horas. El costo por soporte disminuyó un 19 por ciento. El equipo de soporte proporcionó recetas de corte y capacitación en un plazo de una semana tras la entrega.

Marek Kowalski
Una mesa para piedra y metal duplicó nuestra flexibilidad

Nuestro centro de servicio necesitaba cortar pedidos de acero inoxidable, aluminio y materiales compuestos en una sola planta. La máquina de corte por chorro de agua a alta presión con cabezales duales procesó los tres materiales sin cambiar las configuraciones. El acero inoxidable se cortó a 180 mm por minuto y el aluminio a 600 mm por minuto. El plazo de entrega para pedidos mixtos bajó de seis días a dos días, y la utilización aumentó del 61 por ciento al 84 por ciento. Además, el anidamiento (nesting) incrementó el rendimiento un 12 por ciento en las láminas de aluminio.

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Email
Nombre y apellidos
Nombre de la empresa
Mensaje
0/1000
el intensificador de 420 MPa proporciona una presión estable para metales y piedras gruesos

el intensificador de 420 MPa proporciona una presión estable para metales y piedras gruesos

La base de ingeniería fundamental de nuestra avanzada máquina de corte por chorro de agua a alta presión WEITAI se centra en una robusta bomba intensificadora de doble émbolo de 30 kW, diseñada para mantener sin fallos una presión de trabajo ultraelevada de 420 MPa, manteniendo estrictamente las variaciones de presión dentro de un estrecho margen del 2 por ciento. La estabilidad absoluta de la presión es primordial en la fabricación industrial, ya que las fluctuaciones repentinas de presión inducen inevitablemente un bisel no deseado en los bordes, reducen la velocidad de corte y aceleran el desgaste prematuro de la boquilla. Impulsada por este sistema de bomba de alto rendimiento, nuestra máquina corta con facilidad una placa de acero inoxidable de 20 mm a 180 mm por minuto, titanio pesado de 50 mm a 110 mm por minuto y mármol denso de 30 mm a una excepcional velocidad de 2 500 mm por minuto durante las operaciones de desplazamiento. En una próspera instalación brasileña de procesamiento de piedra para arquitectura, esta presión hidráulica constante eliminó con éxito el astillado en los bordes.
El corte en frío protege las propiedades del material y elimina el mecanizado secundario

El corte en frío protege las propiedades del material y elimina el mecanizado secundario

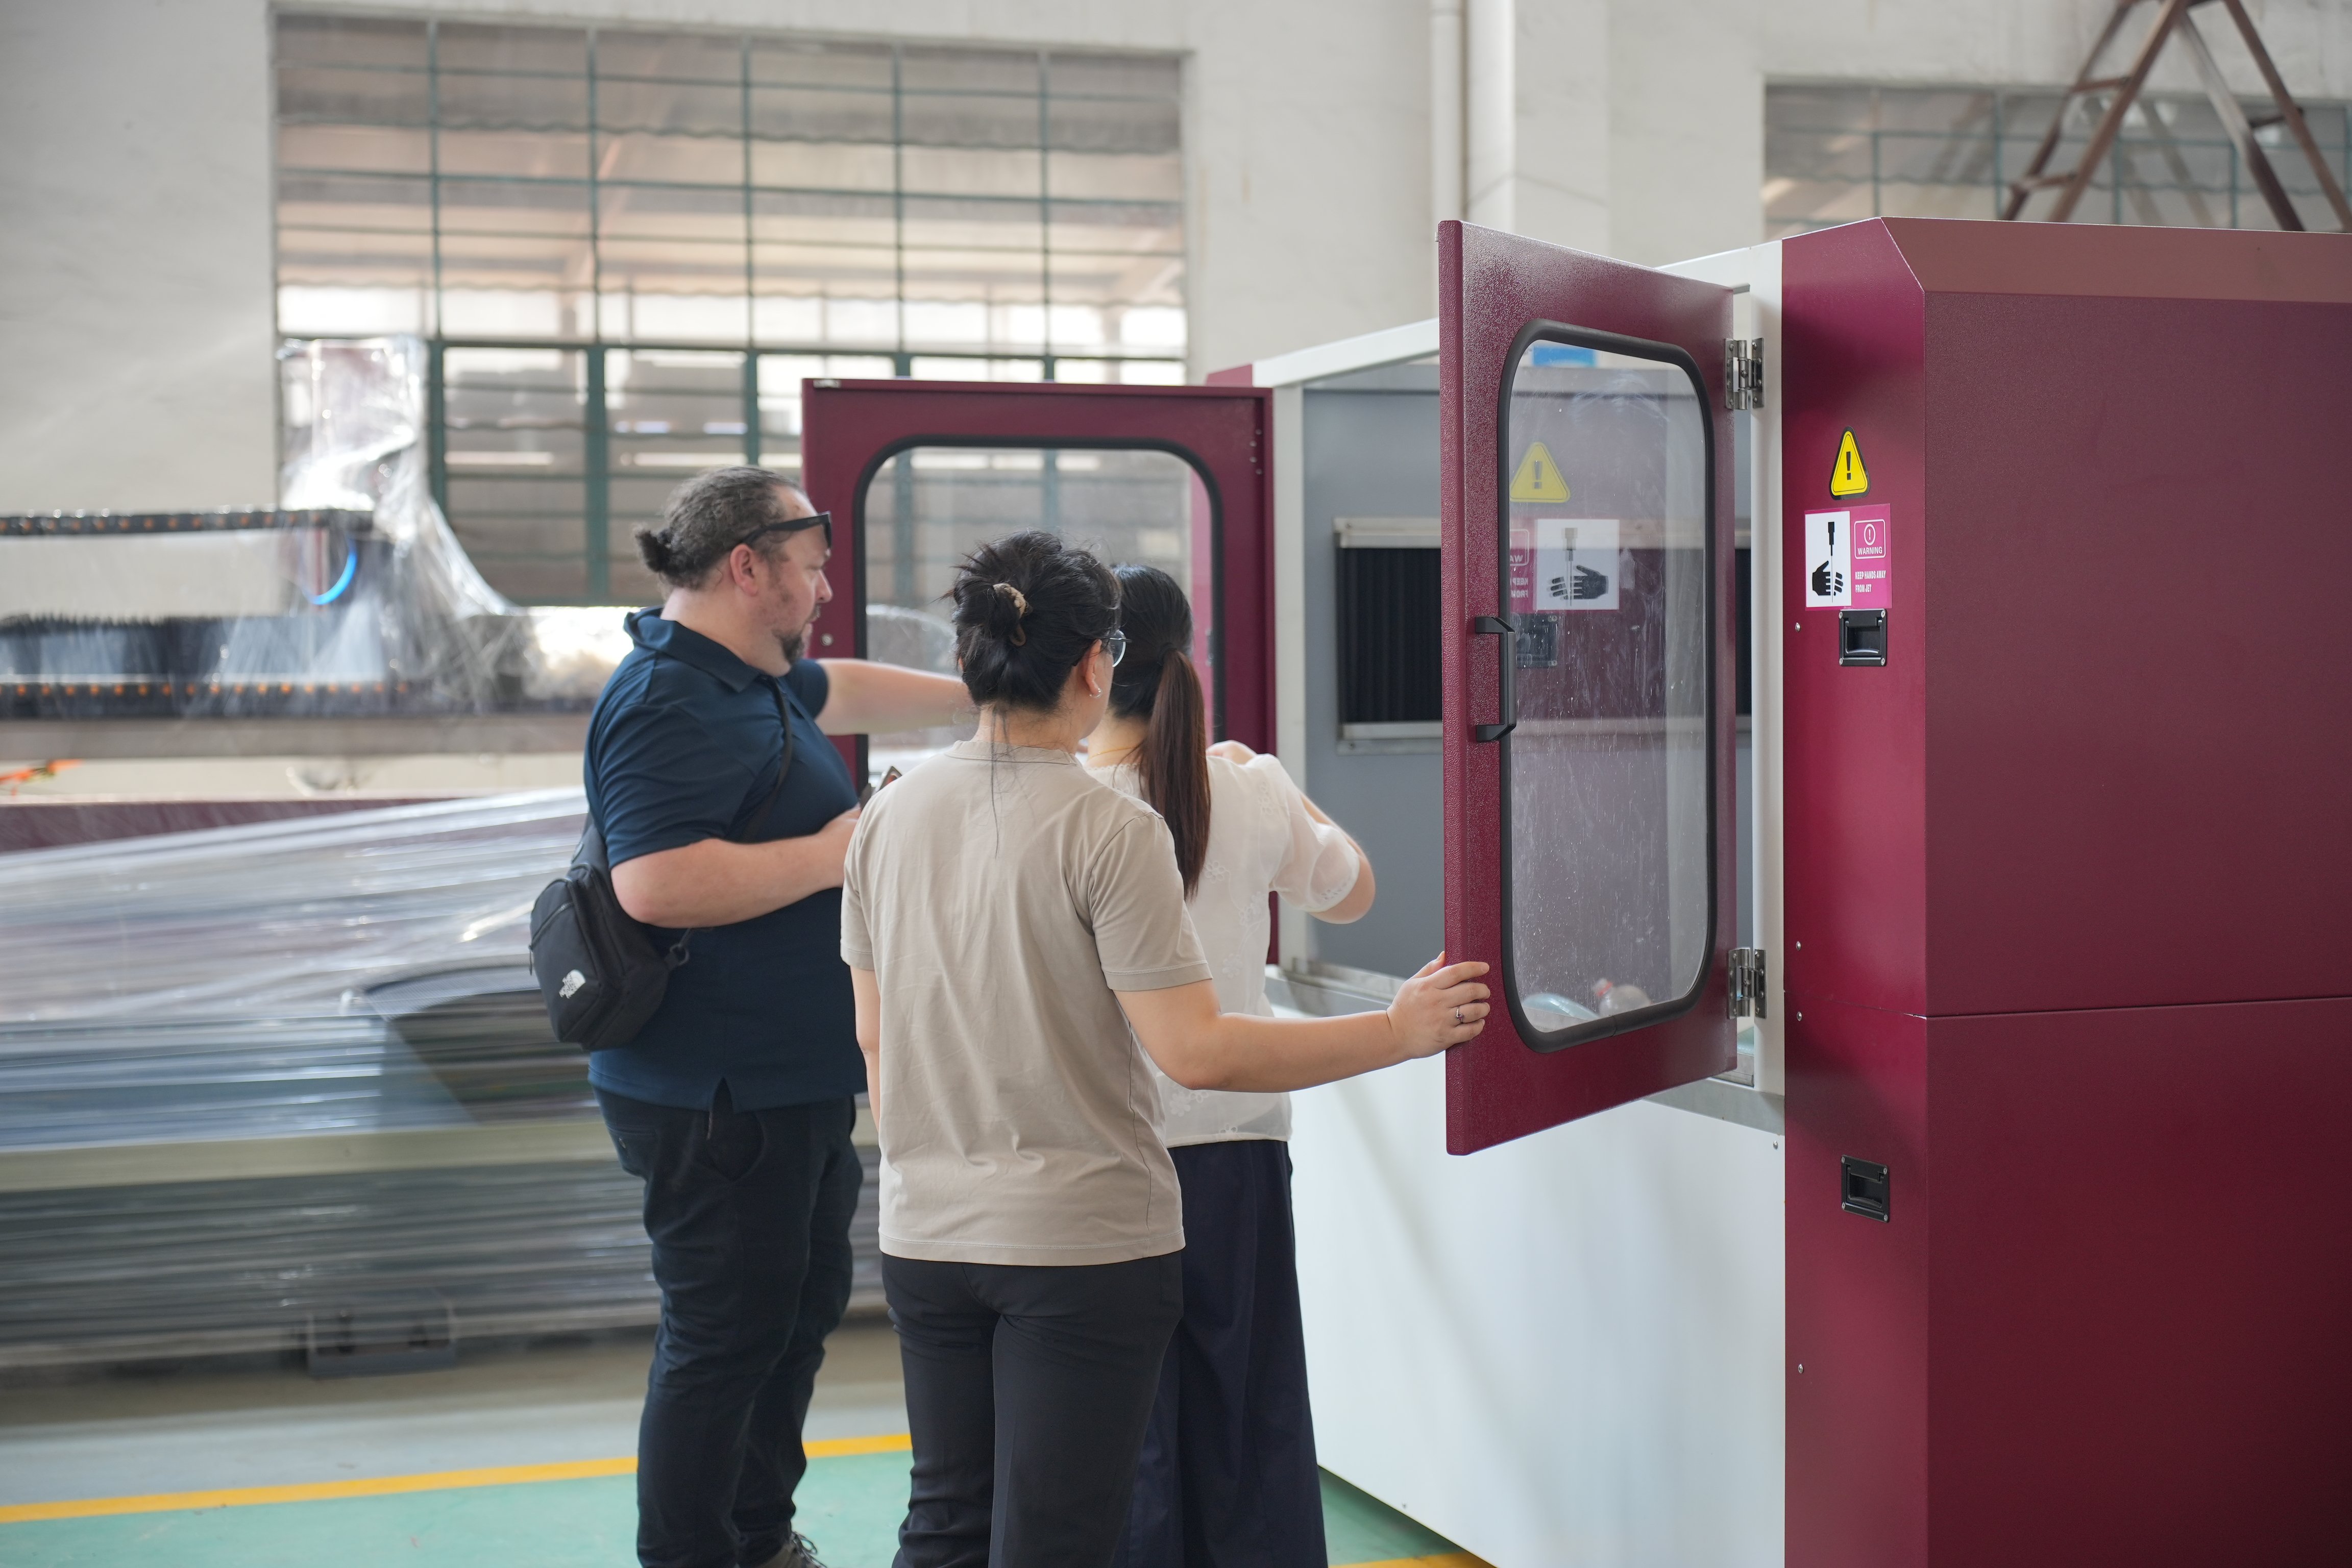
A diferencia de los procesos tradicionales de corte térmico, como el corte por láser, plasma o llama, que generan calor extremo y alteran la metalurgia del material, nuestra máquina de corte por chorro de agua a alta presión WEITAI utiliza un flujo puro de agua fría y abrasivo. Esta avanzada metodología de corte en frío garantiza la ausencia total de zona afectada por el calor, la no formación de capa recast y una libertad absoluta frente a grietas térmicas microscópicas en cada pieza procesada. Esta ventaja metalúrgica crítica resulta excepcionalmente valiosa en industrias de alto riesgo, como la aeroespacial, la fabricación de dispositivos médicos y el acabado arquitectónico de precisión, donde inspecciones rigurosas de calidad verifican inmediatamente, tras la fase de corte, la integridad estructural del material. En el proyecto suizo de fabricación de soportes aeroespaciales mencionado anteriormente, la adopción del corte en frío eliminó por completo la costosa etapa secundaria de re-fresado, ahorrando 4,5 horas de mano de obra improductiva por lote.
WhatsApp WhatsApp Email Email Móvil Móvil PRINCIPALPRINCIPAL