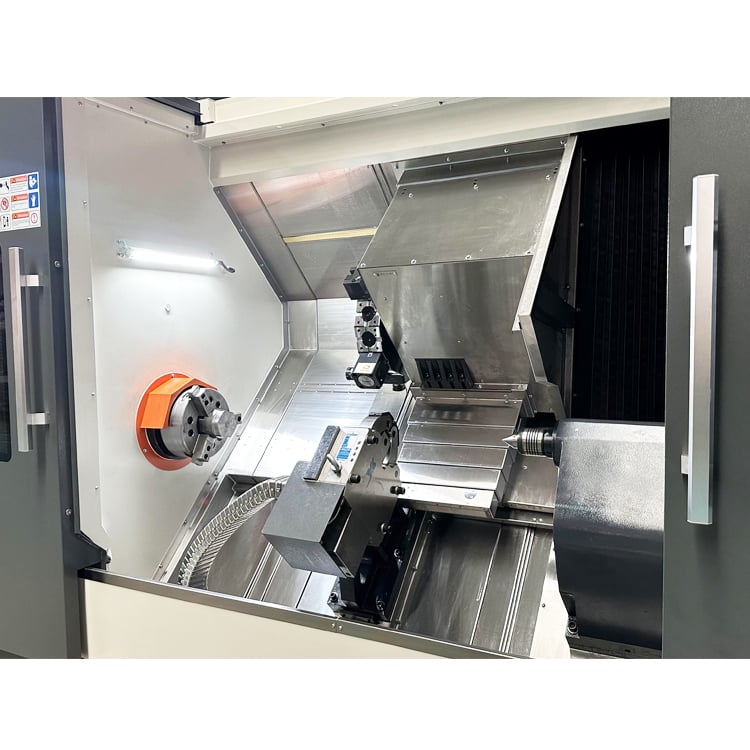
Drehmaschinen-Werkzeuge: Präzise Werkzeughalter und Einsätze für CNC-Drehmaschinen

Alle Kategorien

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Mobil / WhatsApp
WeChat
LinkedIn
Name
Unternehmensname
Nachricht
0/1000
Anhang
Bitte laden Sie mindestens einen Anhang hoch
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Präzisions-Drehmaschinenwerkzeuge für weltweite Hersteller entwickelt

Präzisions-Drehmaschinenwerkzeuge für weltweite Hersteller entwickelt

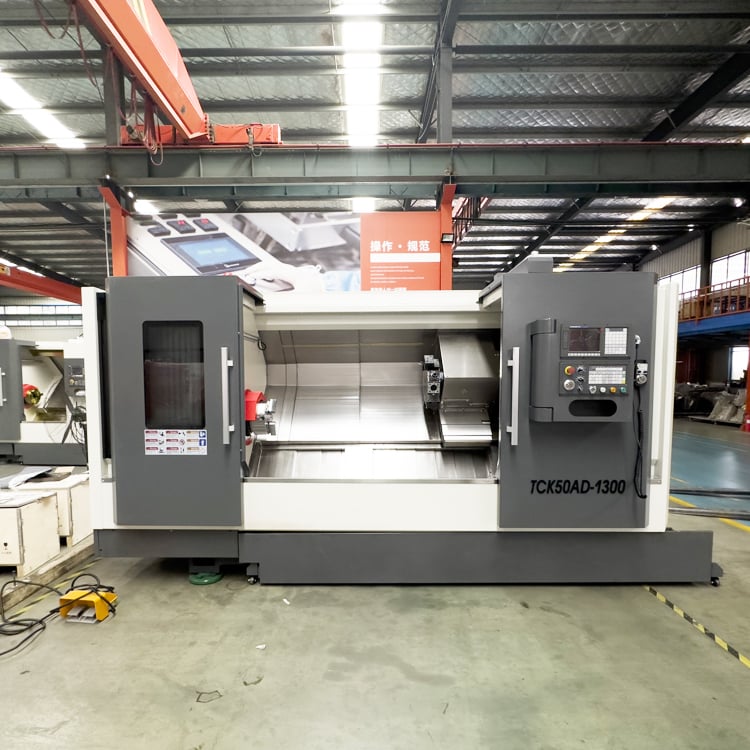
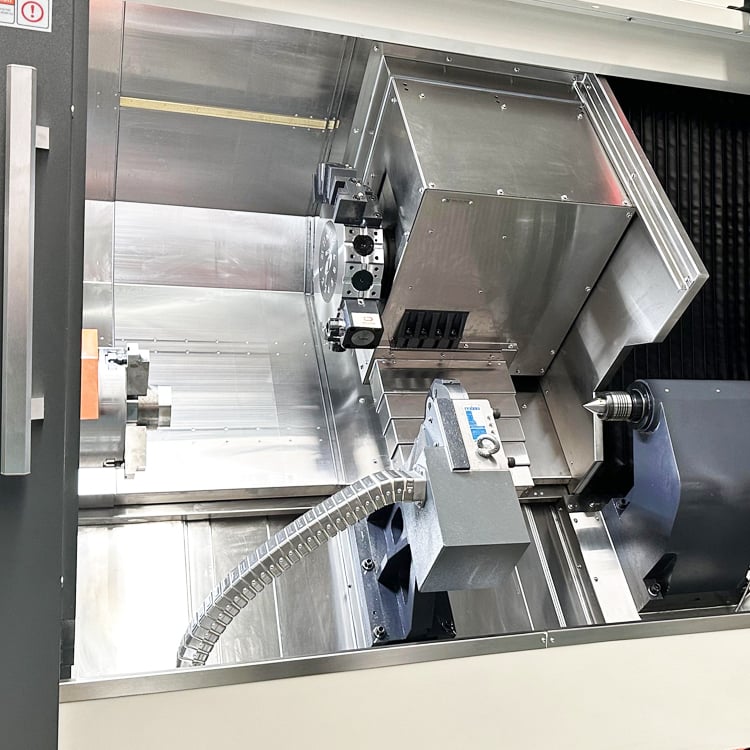
Die Taizhou Chuang Yuan Machine Tool Co., Ltd. stellt seit 2003 präzise Drehwerkzeuge aus Metall her und vereint Forschung, Entwicklung, Produktion und Vertrieb am Standort Taizhou City, Provinz Jiangsu, China. Zu unserem Sortiment an Drehwerkzeugen für Metall gehören Werkzeughalter, Bohrstangen, Drehplatten, Spannfutter, Lebende Spitzen, Revolverwerkzeughalter sowie Werkzeuge für Tiefbohrungen. Alle Komponenten werden gehärtet und geschliffen, um Toleranzen von maximal 0,005 mm einzuhalten – so bleibt die Seriendrehbearbeitung reproduzierbar. In Automobilgetriebewerken erreichten unsere Werkzeuge bei der Bearbeitung gehärteter Stahlwellen eine Laufzeit von 1.200 Stunden zwischen zwei Schärfungen; dadurch reduzierte ein deutscher Kunde die Stillstandszeiten durch Werkzeugwechsel um 28 Prozent. Bei der Fertigung von Armaturen für Öl- und Gasanlagen nutzen Kunden unsere Tiefbohrwerkzeuge, um IT7-Genauigkeit bei Bohrungen bis zu 3.000 mm Länge sicherzustellen; Rohr- und Rohrprofilhersteller setzen unsere Werkzeuge zudem in Schlitz- und Längsschneidanlagen ein, die rund um die Uhr – also 24 Stunden täglich – im Betrieb sind. Jeder Satz wird mittels Koordinatenmessmaschine (CMM) und Laserinterferometrie geprüft, für den Seetransport verpackt und durch mehrsprachige Dokumentation unterstützt.
Angebot anfordern

Fallstudie

Metall-Drehmaschinen-Werkzeuge senken die Zykluszeit für Wellen um 22 Prozent bei einem deutschen Automobilzulieferer

Ein deutscher Automobilzulieferer, der gehärtete Getriebewellen drehte, hatte Probleme mit ausbrechenden Einsätzen und einer Oberflächenrauheit von 3,2 Mikrometer. Wir lieferten beschichtete Hartmetalleinsätze, gehärtete Werkzeughalter sowie ein präzises Revolverwerkzeugsystem. Die Schnittgeschwindigkeit stieg von 180 auf 240 Meter pro Minute, die Zykluszeit sank um 22 Prozent und die Standzeit erreichte 1.150 Teile pro Schneidkante. Die Anlage läuft nun in drei Schichten mit Online-Werkzeugverschleißüberwachung und verzeichnet seit 18 Monaten keine Reklamationen.

Tiefbohr-Werkzeuge für Metall-Drehmaschinen halten IT7-Toleranz bei 3.000-mm-Ölventilbohrungen ein

Ein Hersteller von Öl- und Gasventilen benötigte gerade, runde Bohrungen in geschmiedetem Edelstahl. Mit unseren Tiefbohrwerkzeugen und geführten Ausdrehstangen konnten wir die Rundlaufabweichung auf 0,01 mm und die Oberflächenrauheit auf Ra 0,4 über 3.000 mm begrenzen. Der Ausschuss sank von 6 Prozent auf 0,8 Prozent; die jährlichen Einsparungen überstiegen 210.000 USD, während sich die Lieferzeit von 30 auf 16 Tage verkürzte.

Rohrleitungs-Werkzeuge für Metall-Drehmaschinen steigern die Produktionsausbeute in der Türkei um 31 Prozent

Ein türkischer Rohrhersteller betrieb Schlitz- und Längsschneidlinien mit instabiler Zentrierung. Unsere kundenspezifischen Spannfutterbacken und Lebendspitzen stabilisierten die Spannung bei 1.500 U/min, steigerten die Linienausbeute um 31 Prozent und verkürzten die Rüstzeit von 55 auf 22 Minuten. Die Anlage versendet nun monatlich 4.200 Tonnen und führt alle 900 Betriebsstunden eine Werkzeugwartung durch. Produktüberschrift: Entdecken Sie unser komplettes Sortiment an Drehmaschinen-Werkzeugen

Verwandte Produkte

Werkzeugsysteme für Drehmaschinen bilden die Schnittstelle zwischen der Maschinenspindel und dem Werkstück – ihre Genauigkeit bestimmt daher die Genauigkeit jedes fertigen Teils. Taizhou Chuang Yuan Machine Tool Co., Ltd. verfolgt diesen Ansatz von einer Fertigungsstätte aus, die 2003 in der Stadt Taizhou, Provinz Jiangsu, China, gegründet wurde und Forschung, Entwicklung, Produktion und Vertrieb unter einem Dach vereint. Unser Programm für Drehmaschinen-Werkzeugsysteme beginnt mit der Materialauswahl: Legierter Stahl wird als Schmiedeteil eingesetzt, normalgeglüht, vorbearbeitet, wärmebehandelt (58 bis 62 HRC) und anschließend auf CNC-Schleifmaschinen fein geschliffen. Werkzeughalter, Bohrstangen, Spannfutter, Leitcenter und Revolverwerkzeughalter durchlaufen eine Prüfung mittels Koordinatenmessmaschine (CMM) und Laserinterferometrie; Laufgenauigkeit wird auf weniger als 0,005 mm und Wiederholgenauigkeit auf weniger als 0,003 mm begrenzt, sodass automatisierte Drehzellen auch über lange Schichten stabil bleiben. Drehplatten werden nach Sorte, Beschichtung und Spanbrecher an das jeweilige Werkstoffverhalten angepasst – von P-Sorten für Stahl über K-Sorten für Gusseisen bis hin zu M-Sorten für Edelstahl – was bei der Serienfertigung eine Oberflächenrauheit zwischen Ra 0,4 und Ra 1,6 sicherstellt. Tiefbohrwerkzeuge erweitern unseren Leistungsumfang bis zu Bohrungen von bis zu 3.000 mm Länge bei IT7-Toleranzklasse und finden Anwendung bei Hydraulikzylindern, Öl- und Gasventilen sowie in Tiefbohrbetrieben. Da wir zudem Drehmaschinen, Elektroerosionsmaschinen (EDM), Bearbeitungszentren, Rohrherstellungsmaschinen, Schlitzanlagen, Längsschneidanlagen und Tiefbohrmaschinen herstellen, verstehen unsere Ingenieure den gesamten Zerspanungsprozess – nicht nur ein einzelnes Zubehörteil. Diese systemische Sichtweise ermöglicht es uns, Werkzeugsysteme gezielt auf spezifische Anforderungen abzustimmen: Nordamerikanische Einzelanfertiger bevorzugen schnellaustauschbare Halter und Standardplatten für kurze Losgrößen; europäische Getriebewerke fordern dokumentierte Standzeiten und Prozessfähigkeitsanalysen; asiatische Rohrwerke benötigen robuste Spannsysteme für den kontinuierlichen Rohrproduktionsbetrieb. Weltweit unterstützt unser Drehmaschinen-Werkzeugsystem mehr als 20 exportierende Länder und Regionen; jede neue Konfiguration wird vor dem Versand an Kundenteilen validiert. Die Dokumentation umfasst Materialzertifikate, Härteberichte und Prüfdaten – verpackt für den Seetransport und verfügbar in Englisch, Russisch, Spanisch und Arabisch. So senkt unser Drehmaschinen-Werkzeugsystem die Kosten pro Teil, schützt die Maschinennutzungszeit und unterstützt Partner dabei, ihre lokalen Industriemärkte auszubauen.

Häufig gestellte Fragen

Wie wähle ich Drehmaschinen-Werkzeuge für das Drehen gehärteten Stahls aus?

Passen Sie die Einsätze und Beschichtung an die Härte und Schnittgeschwindigkeit an. Für Stahl über 45 HRC verwenden Sie ein zähes Substrat mit TiAlN-Beschichtung, einen Halter mit negativem Spanwinkel sowie eine starre Spannung. Wir testen an Ihrer Probe und bestätigen die Schnittdaten – typischerweise 180 bis 260 m pro Minute – sodass Sie vor der Serienfertigung eine stabile Standzeit erhalten.
Standardhalter und -zentren werden mit einer Laufgenauigkeit von 0,005 mm und einer Wiederholgenauigkeit von 0,003 mm geschliffen. In der Serienfertigung halten Kunden IT7 bei Bohrungen sowie eine Oberflächenrauheit Ra 0,4 ein. Zu jeder Charge liefern wir Prüfberichte mit.
Ja. Wir bieten geführte Ausbohrstangen, Tiefloch-Werkzeuge für Bohrungen bis zu 3.000 mm sowie Spannfutter und drehbare Zentren für Rohr-Schlitzanlagen und Längsschneidanlagen. Kundenspezifische Backen und Längen sind verfügbar.
Bestellungen werden in über 20 Länder versandt, üblicherweise innerhalb von 25 bis 35 Tagen. Wir stellen Zeichnungen, Schnittparameter, Austauschpläne sowie Remote-Inbetriebnahmesupport bereit.

Verwandte Artikel

Die richtige Handhabung bei unzureichender Bearbeitungsgenauigkeit einer Schnelldrahtschneidemaschine

13

Dec

Die richtige Handhabung bei unzureichender Bearbeitungsgenauigkeit einer Schnelldrahtschneidemaschine

Mehr anzeigen
Welchen Kundendienst sollten zuverlässige Lieferanten von EDM-Bohrmaschinen anbieten

14

Jul

Welchen Kundendienst sollten zuverlässige Lieferanten von EDM-Bohrmaschinen anbieten

Die Entwicklung der flexiblen Fertigung durch modulare Architektur: Moderne industrielle Landschaften erfordern ein hohes Maß an Anpassungsfähigkeit, wobei die Fähigkeit, Produktionskonfigurationen schnell zu wechseln, den operativen Rhythmus einer Anlage bestimmt...
Mehr anzeigen
So passen Sie Werkzeughalter für Federmaschinen für die Herstellung von Federn mit speziellen Formen an

03

Aug

So passen Sie Werkzeughalter für Federmaschinen für die Herstellung von Federn mit speziellen Formen an

Meistern komplexer Herausforderungen bei der Federherstellung – Die Bewältigung der Feinheiten der Hochgeschwindigkeits-Industrieproduktion erfordert ein tiefes Verständnis der Drahtzufuhrdynamik, mechanischer Toleranzen und der Mehrachsen-Biege-Mechanik moderner automatisierter …
Mehr anzeigen
Warum eine multifunktionale EDM-Maschine die Anforderungen von Werkzeug- und Teilefertigungsbetrieben mit gemischter Produktion erfüllt

14

Aug

Warum eine multifunktionale EDM-Maschine die Anforderungen von Werkzeug- und Teilefertigungsbetrieben mit gemischter Produktion erfüllt

Die Komplexität hochgemischter Fertigungsumgebungen meistern – Der Betrieb einer modernen industriellen Produktionsanlage fühlt sich oft an wie das Jonglieren mit einem Dutzend gleichzeitig rotierender Teller, insbesondere bei hochgemischten, niedrigvolumigen Fertigungsplänen. Pl...
Mehr anzeigen

Kunden-Testimonials

Michael Braun
Zuverlässige Metall-Drehmaschinen-Werkzeuge steigerten unsere Ausbringung

Wir installierten deren Halter, Einsätze und Tiefloch-Werkzeuge an unserer Ventilfertigungslinie. Die Bohrungen halten nun IT7 bei 3.000 mm ein, und die Ausschussquote sank von 6 Prozent auf 0,8 Prozent. Angebote erfolgen zügig, und Lieferungen halten den Zeitplan ein – was unsere Verträge sichert.

Emre Yilmaz
Präzise Drehmaschinenwerkzeuge aus Metall für die Rohrproduktion

Ihre Spannfutterbacken und drehende Zentren stabilisierten unsere Schlitzlinie bei 1.500 U/min. Die Ausbringung stieg um 31 Prozent, und die Rüstzeit sank von 55 auf 22 Minuten. Ihr Team versteht die Abläufe der Rohrproduktion – nicht nur Katalognummern.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000
Gehärtete, geschliffene und geprüfte Drehmaschinenwerkzeuge aus Metall

Gehärtete, geschliffene und geprüfte Drehmaschinenwerkzeuge aus Metall

Jedes Werkzeug für Drehmaschinen aus Metall wird geschmiedet, normalgeglüht, auf 58 bis 62 HRC wärmebehandelt und abschließend auf CNC-Maschinen präzisionsgeschliffen. Koordinatenmessmaschinen (CMM) und Laserinterferometrie überprüfen die Laufgenauigkeit innerhalb von 0,005 mm und die Wiederholgenauigkeit innerhalb von 0,003 mm. Dies ist entscheidend in Luft- und Raumfahrt- sowie Hydraulikbetrieben, wo eine zu große Bohrung ein fertiges Gussteil aussortiert. In einer Ventilfertigungsanlage für Öl und Gas hielten unsere geführten Ausbohrstangen die Toleranzklasse IT7 über Bohrungen von 3.000 mm Länge ein und senkten den Ausschuss von 6 Prozent auf 0,8 Prozent – eine jährliche Einsparung von mehr als 210.000 USD. Kunden in Europa und Nordamerika erhalten mit jeder Charge Härte- und Prüfberichte, sodass die Qualität dokumentiert ist, bevor das Werkzeug die Maschinenspindel erreicht. Diese Disziplin verkürzt zudem die Inbetriebnahme, denn das Werkzeug trifft einsatzbereit zum Schneiden – nicht erst zum Justieren – ein.
Anwendungsoptimierte Werkstoffsorten und Geometrien für globale Zerspanngewohnheiten

Anwendungsoptimierte Werkstoffsorten und Geometrien für globale Zerspanngewohnheiten

Wir passen Einsätze, Beschichtungen und Spanbrecher an Ihr Material und Ihre Maschinenkultur an. Nordamerikanische Werkstätten erhalten Schnellwechselfutter und Standard-Einsätze für kurze Serien; europäische Getriebewerke erhalten dokumentierte Standzeiten und Leistungsdaten; asiatische Rohrwerke erhalten verstärkte Spannsysteme für den Dauerbetrieb. In einem deutschen Automobilwerk erhöhte diese Anpassung die Schnittgeschwindigkeit von 180 auf 240 Meter pro Minute, verkürzte die Zykluszeit um 22 Prozent und ermöglichte 1.150 Teile pro Schneidkante. Für einen türkischen Rohrhersteller steigerten maßgeschneiderte Spannbacken und lebende Spitzen die Linienausbringung um 31 Prozent und reduzierten die Rüstzeit von 55 auf 22 Minuten. Da wir zudem Drehmaschinen, Elektroerosionsmaschinen und Tieflochbohrmaschinen herstellen, sehen unsere Ingenieure den gesamten Zerspanungsprozess und optimieren Drehmaschinen-Werkzeuge anhand realer Produktionsgewohnheiten – nicht anhand von Katalogannahmen.
WhatsApp WhatsApp E-Mail E-Mail Mobil Mobil OBENOBEN