Tiefloch-Pistolenbohrmaschine | Verhältnis 100:1, Genauigkeit 0,01 mm

Alle Kategorien

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Mobil / WhatsApp
WeChat
LinkedIn
Name
Unternehmensname
Nachricht
0/1000
Anhang
Bitte laden Sie mindestens einen Anhang hoch
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Präzise Tiefloch-Pistolendrehmaschinen-Lösungen von einem vertrauenswürdigen chinesischen Hersteller

Präzise Tiefloch-Pistolendrehmaschinen-Lösungen von einem vertrauenswürdigen chinesischen Hersteller

Die Taizhou Chuang Yuan Machine Tool Co., Ltd. fertigt seit 2003 in der Stadt Taizhou, Provinz Jiangsu, Volksrepublik China, Tiefloch-Gewehrbohrmaschinen. Unsere Tiefloch-Gewehrbohrmaschine erzeugt Bohrungsdurchmesser von 2 mm bis 40 mm, Bohrtiefen-zu-Durchmesser-Verhältnisse bis zu 100:1, Oberflächenrauhigkeit Ra 0,4–1,6 µm und Positioniergenauigkeit von 0,01 mm pro 300 mm. Die Spindeldrehzahlen erreichen 6.000 min⁻¹, der Kühlmitteldruck bis zu 100 bar – so entstehen Tiefbohrungen in einem Durchgang ohne Hubbewegung (Peck-Drilling). Bei der Herstellung hydraulischer Zylinder bohren Kunden 800 mm tiefe Löcher in Stabstahl 45 mit einer Zykluszeit von 18 Minuten pro Werkstück und reduzieren die Bearbeitungszeit um 35 %. In der Werkzeugbauindustrie nutzt ein deutsches Werkzeugbauunternehmen unsere Tiefloch-Gewehrbohrmaschine, um Kühlkanäle 600 mm tief in Stahl 1.2344 mit einer Konzentrizität innerhalb von 0,02 mm herzustellen und damit eine Nachbearbeitung durch Aufbohren zu vermeiden. Bei der Produktion medizinischer Implantate bohrt ein Schweizer Kunde 3-mm-Bohrungen durch 120-mm-Titanstäbe ohne Verlaufabweichung und hält dabei die Toleranz innerhalb von 0,015 mm ein.
Angebot anfordern

Fallstudie

35 % Reduktion der Zykluszeit für Hersteller von Hydraulikzylindern in Indien

Ein Hersteller von Hydraulikzylindern in Pune, Indien, bohrte mit herkömmlichen Spiralbohrern 800 mm tiefe Löcher in Stahlstangen aus Werkstoff 45 und benötigte dafür 27 Minuten pro Werkstück; zudem traten häufig Ausbrüche auf und die Ausschussquote betrug 2 %. Nach dem Einbau unserer Tiefloch-Gewehrbohrmaschine mit einem Kühlmittelsystem mit 100 bar und einer Spindeldrehzahl von 2.800 min⁻¹ sank die Zykluszeit auf 18 Minuten pro Werkstück, die Ausschussquote fiel auf 0,3 % und die Lochgeradheit lag weiterhin innerhalb von 0,1 mm über 800 mm. Das Unternehmen exportiert seine Hydraulikzylinder nun nach Europa und steigerte die monatliche Produktionsmenge um 2.400 Stück.

konzenzitrität von 0,02 mm für einen deutschen Hersteller von Formenbasen

Ein deutscher Formenbauer benötigte 600 mm tiefe Kühlkanäle in Stahlblöcken aus Werkstoff 1.2344 mit einer Konzentrizität von weniger als 0,02 mm. Herkömmliches Bohren führte zu Abweichungen und erforderte ein Nachbohren. Unsere Tiefloch-Gewehrbohrmaschine mit BTA-Kopf und Servo-Vorschub hielt die Konzentrizität bei einem Durchgang auf unter 0,018 mm und erreichte eine Oberflächenrauheit von Ra 0,6 µm. Der Kunde reduzierte die Nachbearbeitungsschritte um 80 %, verkürzte die Durchlaufzeit von 12 auf 5 Tage und betreibt die Maschine nun im Zwei-Schicht-Betrieb.

Abweichungsfreie 3-mm-Bohrungen in Titan für einen Schweizer Hersteller medizinischer Implantate

Ein Schweizer Hersteller medizinischer Implantate benötigte 3-mm-Bohrungen durch 120-mm-Titanstäbe mit einer Toleranz von weniger als 0,015 mm. Unsere Tiefloch-Gewehrbohrmaschine mit Hochdruck-Kühlschmierstoff und Hartmetall-Gewehrbohrer erreichte eine Toleranz von 0,012 mm und eine Oberflächenrauheit von 0,4 µm – ohne sichtbare Verlaufabweichung. Die Ausbeute stieg auf 99,6 %, die Standzeit betrug 120 Bohrungen pro Nachschärfung, und der Kunde setzt unsere Maschine mittlerweile für drei Implantatlinien ein und exportiert in 14 Länder.

Verwandte Produkte

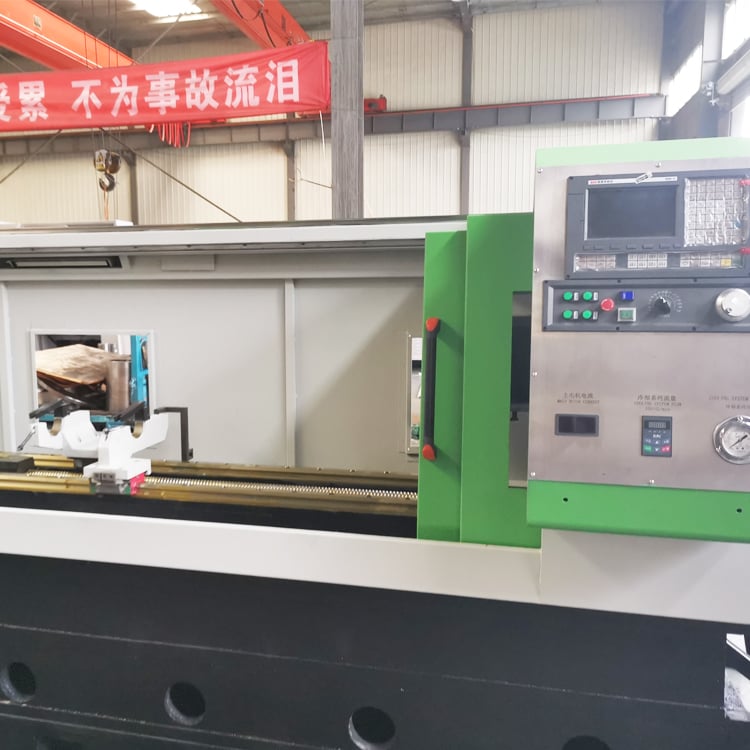
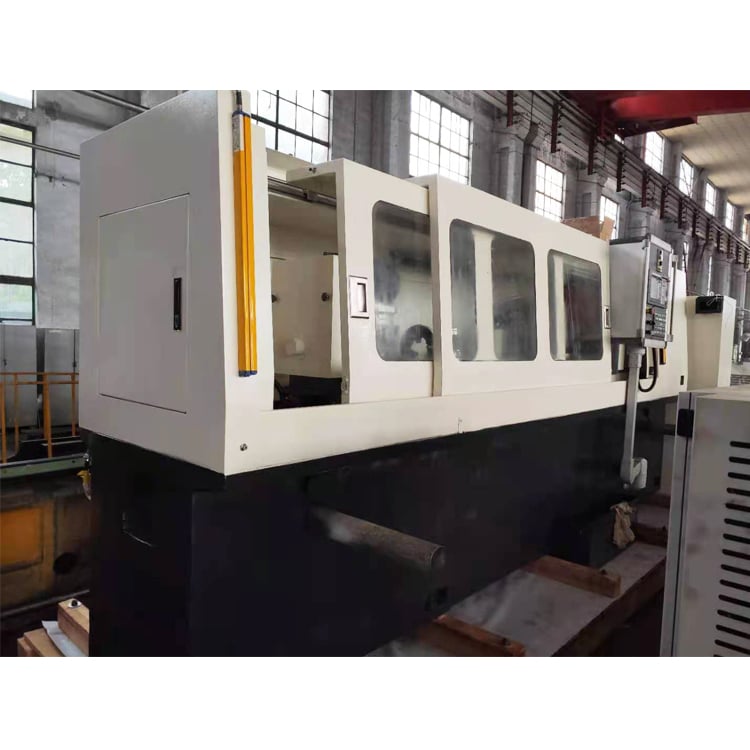
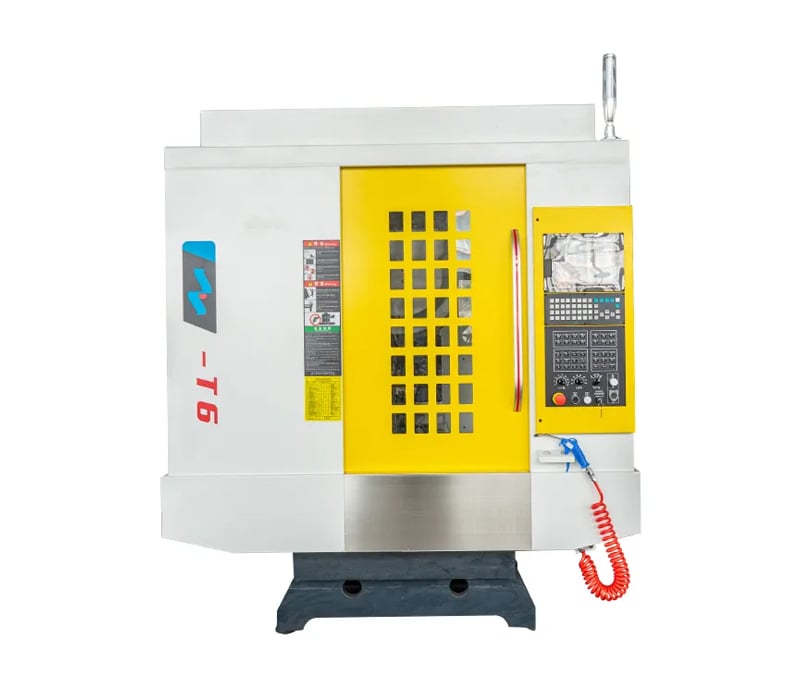
Die Tiefloch-Gewehrbohrmaschine ist ein spezialisiertes Bearbeitungswerkzeug, das entwickelt wurde, um präzise Tieflocher mit hohen Längen-zu-Durchmesser-Verhältnissen in einem einzigen Durchgang herzustellen. Bei Taizhou Chuang Yuan Machine Tool Co., Ltd., gegründet 2003 in der chinesischen Provinz Jiangsu, integrieren wir Forschung, Entwicklung, Produktion und Vertrieb, um zuverlässige Präzisionswerkzeugmaschinen in mehr als 20 Länder zu liefern. Unsere Tiefloch-Gewehrbohrmaschine basiert auf einem steifen Graugussbett, gehärteten und geschliffenen Kastenführungen sowie einer Präzisionsspindel mit bis zu 6.000 U/min. Das Kühlmittelsystem liefert bis zu 100 bar Druck, wodurch Späne effizient entfernt und thermische Dehnung während langer Zyklen kontrolliert wird. Die Maschine bearbeitet Lochdurchmesser von 2 mm bis 40 mm und erreicht Tiefen-zu-Durchmesser-Verhältnisse bis zu 100:1, mit einer Positioniergenauigkeit von 0,01 mm pro 300 mm und einer Rundheit innerhalb von 0,02 mm. Der Fertigungsprozess beginnt mit einer strengen Rohstoffprüfung, gefolgt von der CNC-Bearbeitung von Bett und Spindelstock, dem manuellen Schaben der Führungsbahnen sowie dem dynamischen Auswuchttest der Spindel. Jede Einheit durchläuft anschließend einen 72-stündigen Dauerlauftest, der Geradheit, Oberflächenqualität und Stabilität des Kühlmitteldrucks überprüft. Ein Siemens-828D-CNC-System steuert Vorschubgeschwindigkeit, Spindeldrehzahl und Kühlmittelfluss und speichert bis zu 500 Programme für schnelle Umrüstungen. Das automatische Spanabfuhrsystem reduziert manuelle Eingriffe und hält den Arbeitsbereich sauber. In der Praxis bohrt ein indischer Hydraulikzylinderhersteller 800 mm tiefe Löcher in 45-Stahlstangen in nur 18 Minuten pro Werkstück; ein deutscher Formenbauer erreicht bei 1.2344-Stahl eine Konzentrizität von 0,018 mm; und ein Schweizer Medizintechnikhersteller fertigt 3-mm-Löcher durch 120-mm-Titanstäbe mit einer Toleranz von ±0,012 mm. Diese Ergebnisse beruhen auf unserem Fokus auf praxisorientiertes Engineering: gehärtete Führungsbahnen, präzisionsschliffene Kugelgewindetriebe sowie eine Hochdruck-Kühlmittel-Einheit – gemeinsam senken sie die Werkzeugkosten pro Loch um bis zu 28 % und steigern die Produktivität um 35 %. Unser Werk deckt den gesamten Prozess ab – von Gießerei und mechanischer Bearbeitung bis zur Montage und Prüfung – sodass wir die Qualität in jedem Schritt kontrollieren. Wir liefern CE-Zertifizierung, 24 Monate Garantie, vor-Ort-Installation sowie Online-Schulungen für Bediener. Ob Sie in der Formenfertigung, der Hydrauliktechnik, der Luft- und Raumfahrt, der Medizintechnik oder der Verteidigungsindustrie tätig sind: Unsere Tiefloch-Gewehrbohrmaschine bietet eine zuverlässige, effiziente und kostengünstige Lösung für anspruchsvolle Tieflochaufgaben. Wir investieren kontinuierlich in Forschung und berücksichtigen systematisch Kundenfeedback aus Europa, Asien, Südamerika und dem Nahen Osten, um unsere Maschinen an unterschiedliche Produktionsumgebungen anzupassen und unseren Partnern dabei zu helfen, ihre lokalen Märkte mit Zuversicht zu erschließen.

Häufig gestellte Fragen

Welche Materialien kann Ihre Tiefloch-Gewehrbohrmaschine bearbeiten?

Unsere Tiefloch-Gewehrbohrmaschine verarbeitet Kohlenstoffstahl, legierten Stahl, Edelstahl, Gusseisen, Aluminium, Kupfer, Titan und Inconel. Beispielsweise bohrt sie 3-mm-Löcher durch 120-mm-Titanstäbe sowie 800-mm-Löcher in 45-Stahlstäbe. Eine Härte bis zu HRC 42 ist geeignet. Für härtere Materialien empfehlen wir beschichtete Hartmetall-Gewehrbohrer und angepasste Vorschubgeschwindigkeiten. Unsere Ingenieure stellen Ihnen Schnittparameter basierend auf Ihrem Material und der Lochgröße zur Verfügung.
Die Maschine unterstützt Bohrdurchmesser von 2 mm bis 40 mm sowie Tiefe-zu-Durchmesser-Verhältnisse bis zu 100:1. Bei einem 10-mm-Loch können Sie bis zu 1.000 mm in einem Durchgang bohren. Ein Kühlmitteldruck von bis zu 100 bar gewährleistet die Spanabfuhr und Geradheit. Falls Ihr Verhältnis 100:1 übersteigt, können wir die Maschine mit einem größeren Kühlmittelsystem und speziellen Führungsbuchsen anpassen.
Wir verwenden ein starres Gusseisenbett, gehärtete Kastenführungen und präzisionsgeschliffene Kugelgewindetriebe, um Vibrationen zu minimieren. Das Hochdruck-Kühlmittelsystem entfernt Späne schnell, und die Siemens-CNC hält die Vorschubgeschwindigkeiten innerhalb einer Toleranz von 0,01 mm ein. Typischerweise liegt die Geradheitsabweichung innerhalb von 0,1 mm über 800 mm, die Rundheitsabweichung innerhalb von 0,02 mm und die Oberflächenrauheit zwischen Ra 0,4 und 1,6 µm. Jede Maschine durchläuft vor der Auslieferung einen 72-stündigen Dauertest.
Standardmodelle werden 30 bis 45 Tage nach Eingang der Anzahlung ausgeliefert; kundenspezifische Modelle benötigen 60 bis 75 Tage. Wir gewähren eine 24-monatige Garantie, Montage vor Ort sowie Online-Schulungen. Ersatzteile sind mindestens zehn Jahre lang verfügbar. Zudem bieten wir Fern-Diagnosen über das CNC-System an, sodass sich die meisten Probleme ohne Vor-Ort-Einsatz lösen lassen – was die Ausfallzeiten für Kunden in über 20 Ländern reduziert.
Ja. Wir passen Hublänge, Spindeldrehzahl, Kühlmitteldruck, Steuerungssystem und Spannmittel individuell an. Zum Beispiel bauten wir eine Maschine für einen deutschen Formenbauer mit einer Hublänge von 600 mm und Konzentrizitätsanforderungen von 0,018 mm. Wir können automatische Beschickung, Späneförderer und Werkzeugüberwachung ergänzen. Unsere Ingenieure prüfen Ihre Zeichnungen und Muster und schlagen dann eine Konfiguration vor, die Ihren Budget- und Produktionszielen entspricht.

Verwandte Artikel

Wie wählt man ein Bearbeitungszentrum aus?

12

Dec

Wie wählt man ein Bearbeitungszentrum aus?

Mehr anzeigen
Welchen Kundendienst sollten zuverlässige Lieferanten von EDM-Bohrmaschinen anbieten

14

Jul

Welchen Kundendienst sollten zuverlässige Lieferanten von EDM-Bohrmaschinen anbieten

Die Entwicklung der flexiblen Fertigung durch modulare Architektur: Moderne industrielle Landschaften erfordern ein hohes Maß an Anpassungsfähigkeit, wobei die Fähigkeit, Produktionskonfigurationen schnell zu wechseln, den operativen Rhythmus einer Anlage bestimmt...
Mehr anzeigen
Wie man den Verschleiß von Bohrern bei kontinuierlichen Tiefloch-Bearbeitungsaufgaben reduziert

03

Aug

Wie man den Verschleiß von Bohrern bei kontinuierlichen Tiefloch-Bearbeitungsaufgaben reduziert

Grundlagen der Mechanik thermischer Spannungen bei Tieflochbearbeitung – Die Durchführung kontinuierlicher Aufbohrungen und Hochtieftiefen-Bearbeitungsaufgaben in industriellen Fertigungslinien stellt erhebliche thermische und mechanische Herausforderungen dar, die regelmäßig die Grenzen der Schneidwerkzeuge auf die Probe stellen. W...
Mehr anzeigen
Welche Exportqualitätsstandards verlangen internationale Kunden für Drahtschneidemaschinenprodukte

03

Aug

Welche Exportqualitätsstandards verlangen internationale Kunden für Drahtschneidemaschinenprodukte

Verständnis der internationalen Exportkompatibilität in der Präzisionsbearbeitung: Die Navigation durch die komplexe Landschaft des globalen Industriehandels erfordert ein gründliches Verständnis der strengen technischen Standards, die ausländische Käufer für fortschrittliche Metall...
Mehr anzeigen

Kunden-Testimonials

Rajesh Mehta, Produktionsleiter, Pune, Indien
Ausgezeichnete Präzision und Verfügbarkeit im täglichen Betrieb

Wir erwarben eine Tiefloch-Gewindeschneidmaschine für unsere Hydraulikzylinderfertigung. Nach sechs Monaten sank die Zykluszeit von 27 auf 18 Minuten pro Teil, und der Ausschuss fiel unter 0,5 %. Das Kühlmittelsystem mit 100 bar bewältigt 800 mm tiefe Bohrungen in Stahl 45, ohne dass ein Bohrer bricht. Die Inbetriebnahme und Schulung verliefen reibungslos, und die Maschine läuft täglich zwei Schichten ohne größere Probleme. Sie ist mittlerweile die zuverlässigste Maschine in unserer Halle.

Thomas Keller, Operations Director, Zürich, Schweiz
Zuverlässige Leistung für Formenbau und medizinische Komponenten

Unsere schweizerische Produktion medizinischer Implantate erfordert 3-mm-Bohrungen durch 120-mm-Titanstäbe. Diese Tiefloch-Gewehrbohrmaschine gewährleistet konstant eine Toleranz von 0,012 mm und eine Oberflächenrauheit von 0,4 µm. Wir nutzen sie zudem für Formenbasen und erreichen eine Konzentrizität von 0,02 mm. Die Siemens-Steuerung speichert 500 Programme, wodurch der Rüstvorgang schnell erfolgt. Nach einem Jahr sanken die Werkzeugkosten pro Bohrung um 28 % und die Ausbringung stieg um 35 %. Hervorragender Support seitens des Herstellers.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000
Hochdruck-Kühlmittelsystem für Tiefbohrungen mit bis zu 100:1-Verhältnis

Hochdruck-Kühlmittelsystem für Tiefbohrungen mit bis zu 100:1-Verhältnis

Unsere Tiefloch-Pistolendrehmaschine verfügt über ein Kühlmittelsystem mit einem Druck von bis zu 100 bar, das für das Tieflochbohren unverzichtbar ist. Der hohe Druck spült Späne aus der Bohrung, kühlt die Schneidkante und verhindert Spansackung, die zu Bruch des Bohrers und schlechter Oberflächenqualität führt. Dadurch ist ein Durchgangsbohren mit Bohrtiefen-zu-Durchmesser-Verhältnissen von bis zu 100:1 möglich – so kann beispielsweise ein 10-mm-Loch eine Tiefe von 1.000 mm erreichen, ohne dass ein Stufenbohren (Peck-Bohren) erforderlich ist. Bei der Herstellung hydraulischer Zylinder ermöglicht dieses System das Bohren von 800 mm tiefen Löchern in Stabstahl 45 innerhalb von 18 Minuten pro Werkstück und reduziert die Zykluszeit um 35 %. In der Formenherstellung unterstützt es Kühlkanäle mit einer Tiefe von 600 mm in Stahl 1.2344 bei einer Konzentrizität von 0,018 mm. Das System umfasst eine Hochdruckpumpe, eine Filtereinheit sowie eine stufenlos einstellbare Durchflussregelung und ist sowohl mit wasserbasierten als auch mit ölbasierenden Kühlmitteln kompatibel. Der Kühlmittelbehälter ist für einen kontinuierlichen Betrieb dimensioniert, und das Spanabfuhrsystem hält den Arbeitsbereich sauber.
Starre Maschinenstruktur gewährleistet eine Positioniergenauigkeit von 0,01 mm

Starre Maschinenstruktur gewährleistet eine Positioniergenauigkeit von 0,01 mm

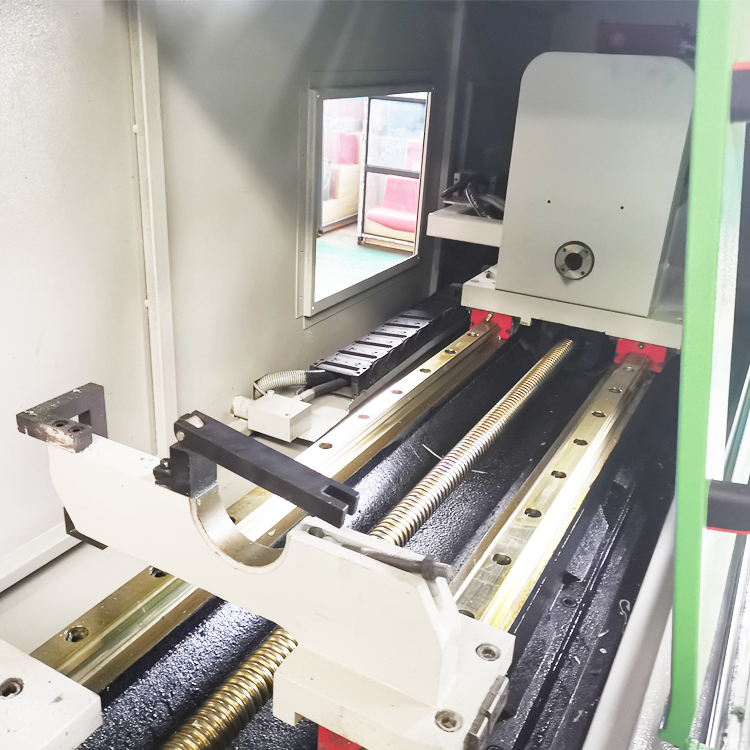
Die Tiefloch-Gewindeschneidmaschine ist auf einem stark verstrebten Gußeisenbett aufgebaut, das Vibrationen absorbiert und bei schwerem Zerspanen Stabilität gewährleistet. Gehärtete und geschliffene Kastenführungen sowie präzisionsgeschliffene Kugelgewindetriebe ermöglichen eine Positioniergenauigkeit von 0,01 mm pro 300 mm und eine Wiederholgenauigkeit von 0,005 mm. Die Spindel ist dynamisch ausgewuchtet und durch hochpräzise Lager gestützt; sie erreicht 6.000 U/min mit geringer Laufungenauigkeit. Diese Steifigkeit ist entscheidend für das Tieflochbohren, da sich kleine Verformungen bei langen Bohrungen zu großen Fehlern aufsummieren. Ein deutscher Formenbauer verwendete diese Maschine, um bei 600 mm tiefen Bohrungen eine Konzentrizität von 0,018 mm einzuhalten; ein Schweizer Medizinproduktehersteller erzielte bei 3 mm Bohrungen durch 120 mm lange Titanstäbe eine Toleranz von 0,012 mm. Die Konstruktion gewährleistet zudem Rundheit innerhalb von 0,02 mm und Oberflächenrauhigkeit Ra 0,4 bis 1,6 µm, wodurch der Bedarf an nachträglichem Aufbohren reduziert und die gesamten Bearbeitungskosten gesenkt werden. Jede Maschine wird vor Auslieferung manuell geschabt und mit einem Laserinterferometer kalibriert.
WhatsApp WhatsApp E-Mail E-Mail Mobil Mobil OBENOBEN