Top producenter af stålskærere | Præcisions-skærelinjer

Alle kategorier

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Navn
Virksomhedsnavn
Message
0/1000
Attachment
Upload mindst én vedhæftet fil
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Stålskærermærker, der leverer præcision, hastighed og global service

Stålskærermærker, der leverer præcision, hastighed og global service

Som en af de mest pålidelige producenter af stålskærere har Taizhou Chuang Yuan Machine Tool Co., Ltd. siden 2003 udviklet, fremstillet og leveret service til præcisions-skærelinjer fra sit hovedkvarter i Taizhou City, Jiangsu-provinsen, Kina. Vores stålskærelinjer er beregnet til spole-servicecentre, svejse-rørproducenter, leverandører af automobil-stansede dele samt producenter af husholdningsapparater, der behandler spoler med en tykkelse på 3–12 mm og en bredde på 600–2.000 mm ved linjehastigheder på 30–120 m/min. Hver linje kombinerer hydraulisk spoleaftrækning, præcisions-nivellering, skærehoveder med høj stivhed, affaldsopvinding og spændingsstyrede spole-opvinding i ét synkroniseret system. Løberen for knivakslen holdes inden for 0,02 mm, og tolerancen for skærebredde inden for ±0,05 mm, så efterfølgende rulleformere og pressemodtagere modtager konsekvent kvadratiske, burr-kontrollerede bånd. Hver enkelt linje gennemgår en 72-timers kontinuerlig test uden belastning og med belastning før afsendelse, og vi verificerer skærenøjagtigheden ud fra køberens båndprøver.
Få et tilbud

Case studie

1.600 mm stålskærelinje til et tysk spole-servicecenter

Et stort tysk spole-servicecenter, der specialiserer sig i avanceret metaldistribution, stod over for betydelige operationelle udfordringer ved behandling af højstyrke-lav-legerede stålspoler med en tykkelse på op til 12 mm, primært på grund af overdreven bølning af båndet og løse kanttolerancer, hvilket førte til kundeafvisninger. For at løse denne flaskehals konfigurerede og leverede vores ingeniørteam en kraftig stålskærelinje udstyret med en robust 75 kW hydraulisk spoleudruller, en højstiv seks-rulle præcisionsnivelleringsmaskine, seks præcisionsfremstillede skærehoveder og en fire-armet spændingsopvinder. Efter omhyggelig installation og igangsætning på stedet af vores tekniske specialister opnåede maskineriet ekstraordinære ydelsesmål: kantburrhøjden blev strengt begrænset til under 0,05 mm, båndbølningen blev holdt stramt under 1 mm pr. 2 meter længde, og stabile driftshastigheder nåede 90 m/min.

Højhastighedsstålsskærer leveret til en tyrkisk svejset rørproducent

En fremtrædende tyrkisk producent af svejste rør havde brug for højhastigheds-, præcisionsklippede smalle stålbånd til kontinuerlig fremstilling af firkantede rør og udførte ofte flere breddeskift inden for små produktionspartier. For at imødegå deres specifikke driftsproces udviklede og leverede vi en specialiseret hurtigskifte-stålbåndsklippelinje med patronbaserede klippehoveder, et kraftfuldt 60 kW drivsystem og en servostyret opvinder. Denne avancerede konfiguration formåede at reducere standtiden ved breddeskift fra en ineffektiv 75 minutter til en behændig 28 minutter, samtidig med at den opretholdt strenge nøjagtighed i bredden inden for ±0,05 mm og reducerede materialeudfald fra 3,1 procent til 1,9 procent. Inden for ni måneder efter fuld kommerciel drift havde kunden succesfuldt tilbagebetalt hele investeringen i udstyret gennem forbedret produktionsudbytte og markant reduceret ikke-produktiv standtid.

Brugerdefineret stålskærelinje til en indisk producent af apparatdele

En etableret indisk producent af apparatdele havde brug for galvaniserede stålstrimler uden burr til paneler til vaskemaskiner og køleskabe. Vores stålskærelinje anvendte spændepuder med polymerbelægning, en seks-høj niveauer og automatisk kantbeskæring. Andelen af overfladeafekter fra skæringen faldt til under 0,4 procent, skade på zinkbelægningen blev elimineret, og linjen kører nu med 120 m/min med en energibesparelse på 20 procent i forhold til kundens tidligere maskine. Dette projekt styrkede vores ry blandt producenter af stålskæremaskiner i den sydasiatiske apparatforsyningskæde.

Relaterede produkter

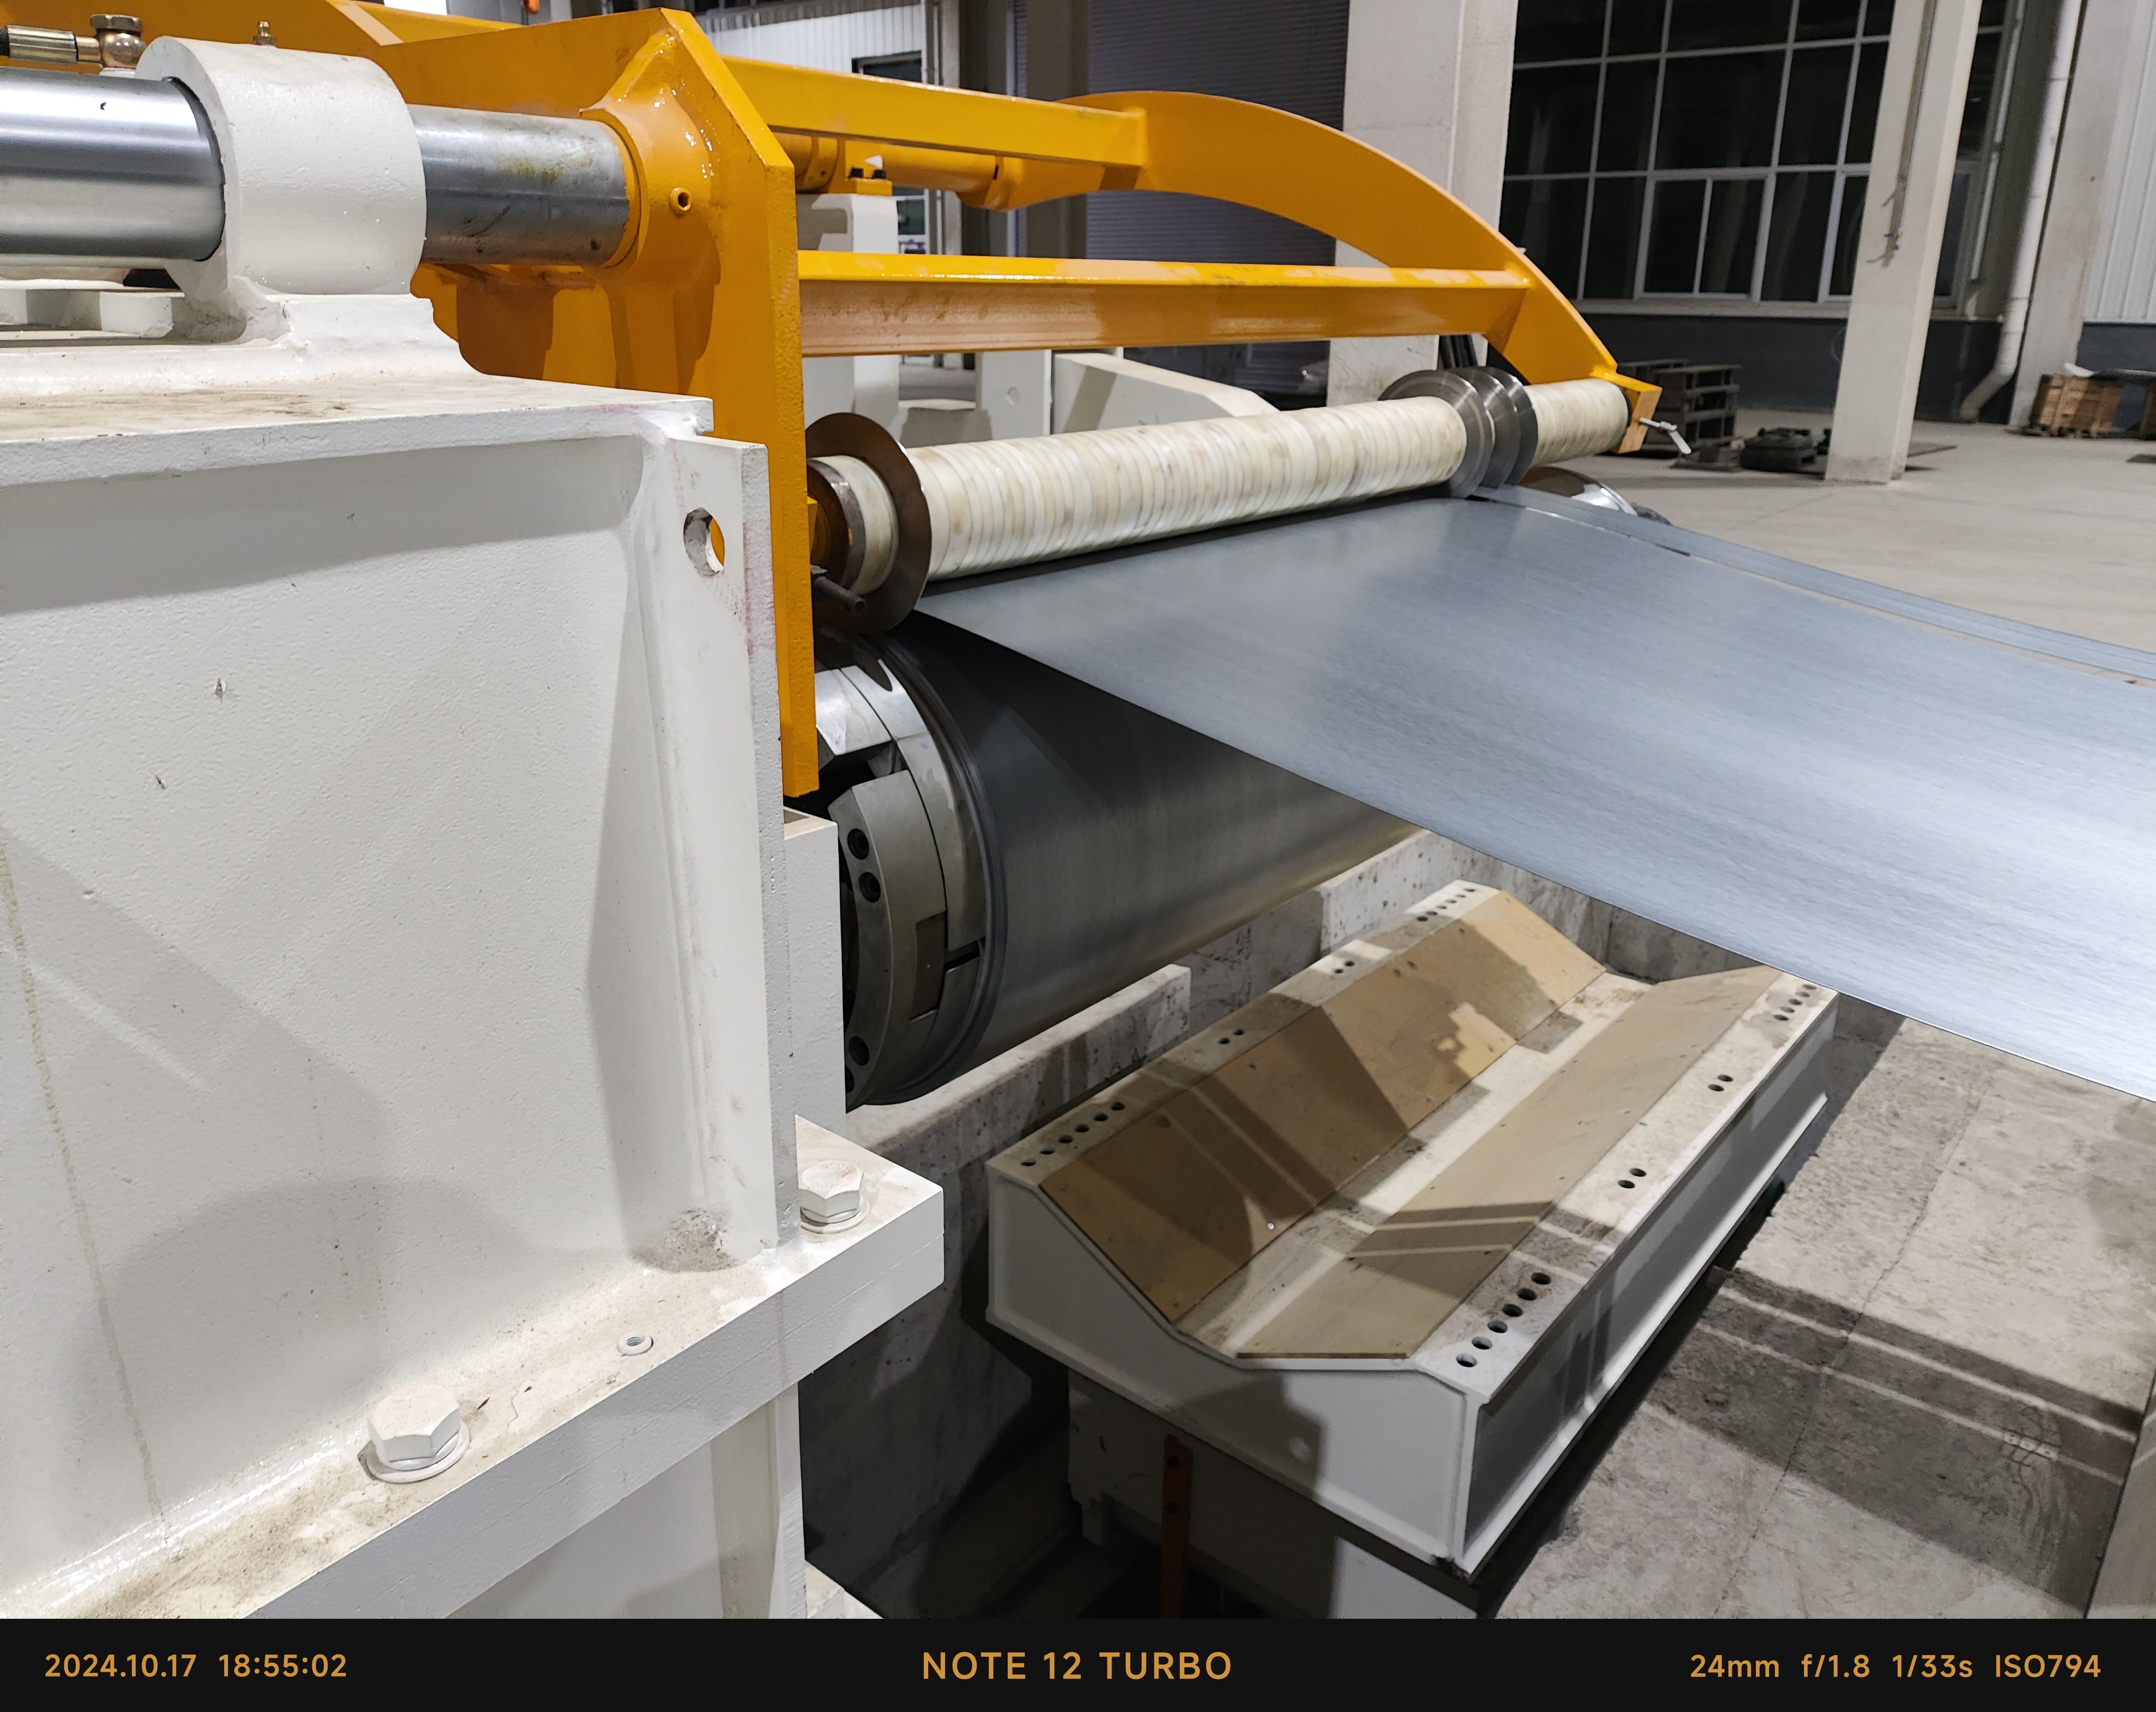
Stålskæring er centrum for moderne metalforsyningskæder, og ydeevnen hos stålskæringsmaskineproducenter påvirker direkte spoleudbyttet, overfladekvaliteten og leveringssikkerheden for alle servicecentre og fabrikker, der bruger skåret bånd. Taizhou Chuang Yuan Machine Tool Co., Ltd. har siden 2003 fokuseret på forskning, udvikling, produktion og salg af præcisionsmaskinværktøjer og bygger stålskæringslinjer, der omdanner mastercoils til færdige bånd til svejse-rør-, bil-, husholdningsapparat-, bygge- og elektrisk udstyrsindustrier. Vores ingeniørproces starter med kundens spoledata: materialekvalitet, trækstyrke, tykkelsesområde fra 3 mm til 12 mm, båndbredde fra 20 mm til 1.600 mm, spolevægt op til 30 tons og krævet output pr. skift. Ud fra disse input vælger vores designere akseldiameter, knivmateriale, nivelleringsrullekonfiguration og spændingsstyringsstrategi. Skæringshoveder fremstilles på CNC-bor- og fræsemaskiner og dynamisk balanceres derefter, så knivaksens koncentricitet opretholdes inden for 0,02 mm under fuld hastighedsdrift. Skæringsknive fremstilles af værktøjsstål Cr12MoV eller SKD11, vakuum-varmebehandles til HRC 58–62 og slibes i matchede sæt for at sikre konstant spaltning og god kantkvalitet på båndet.
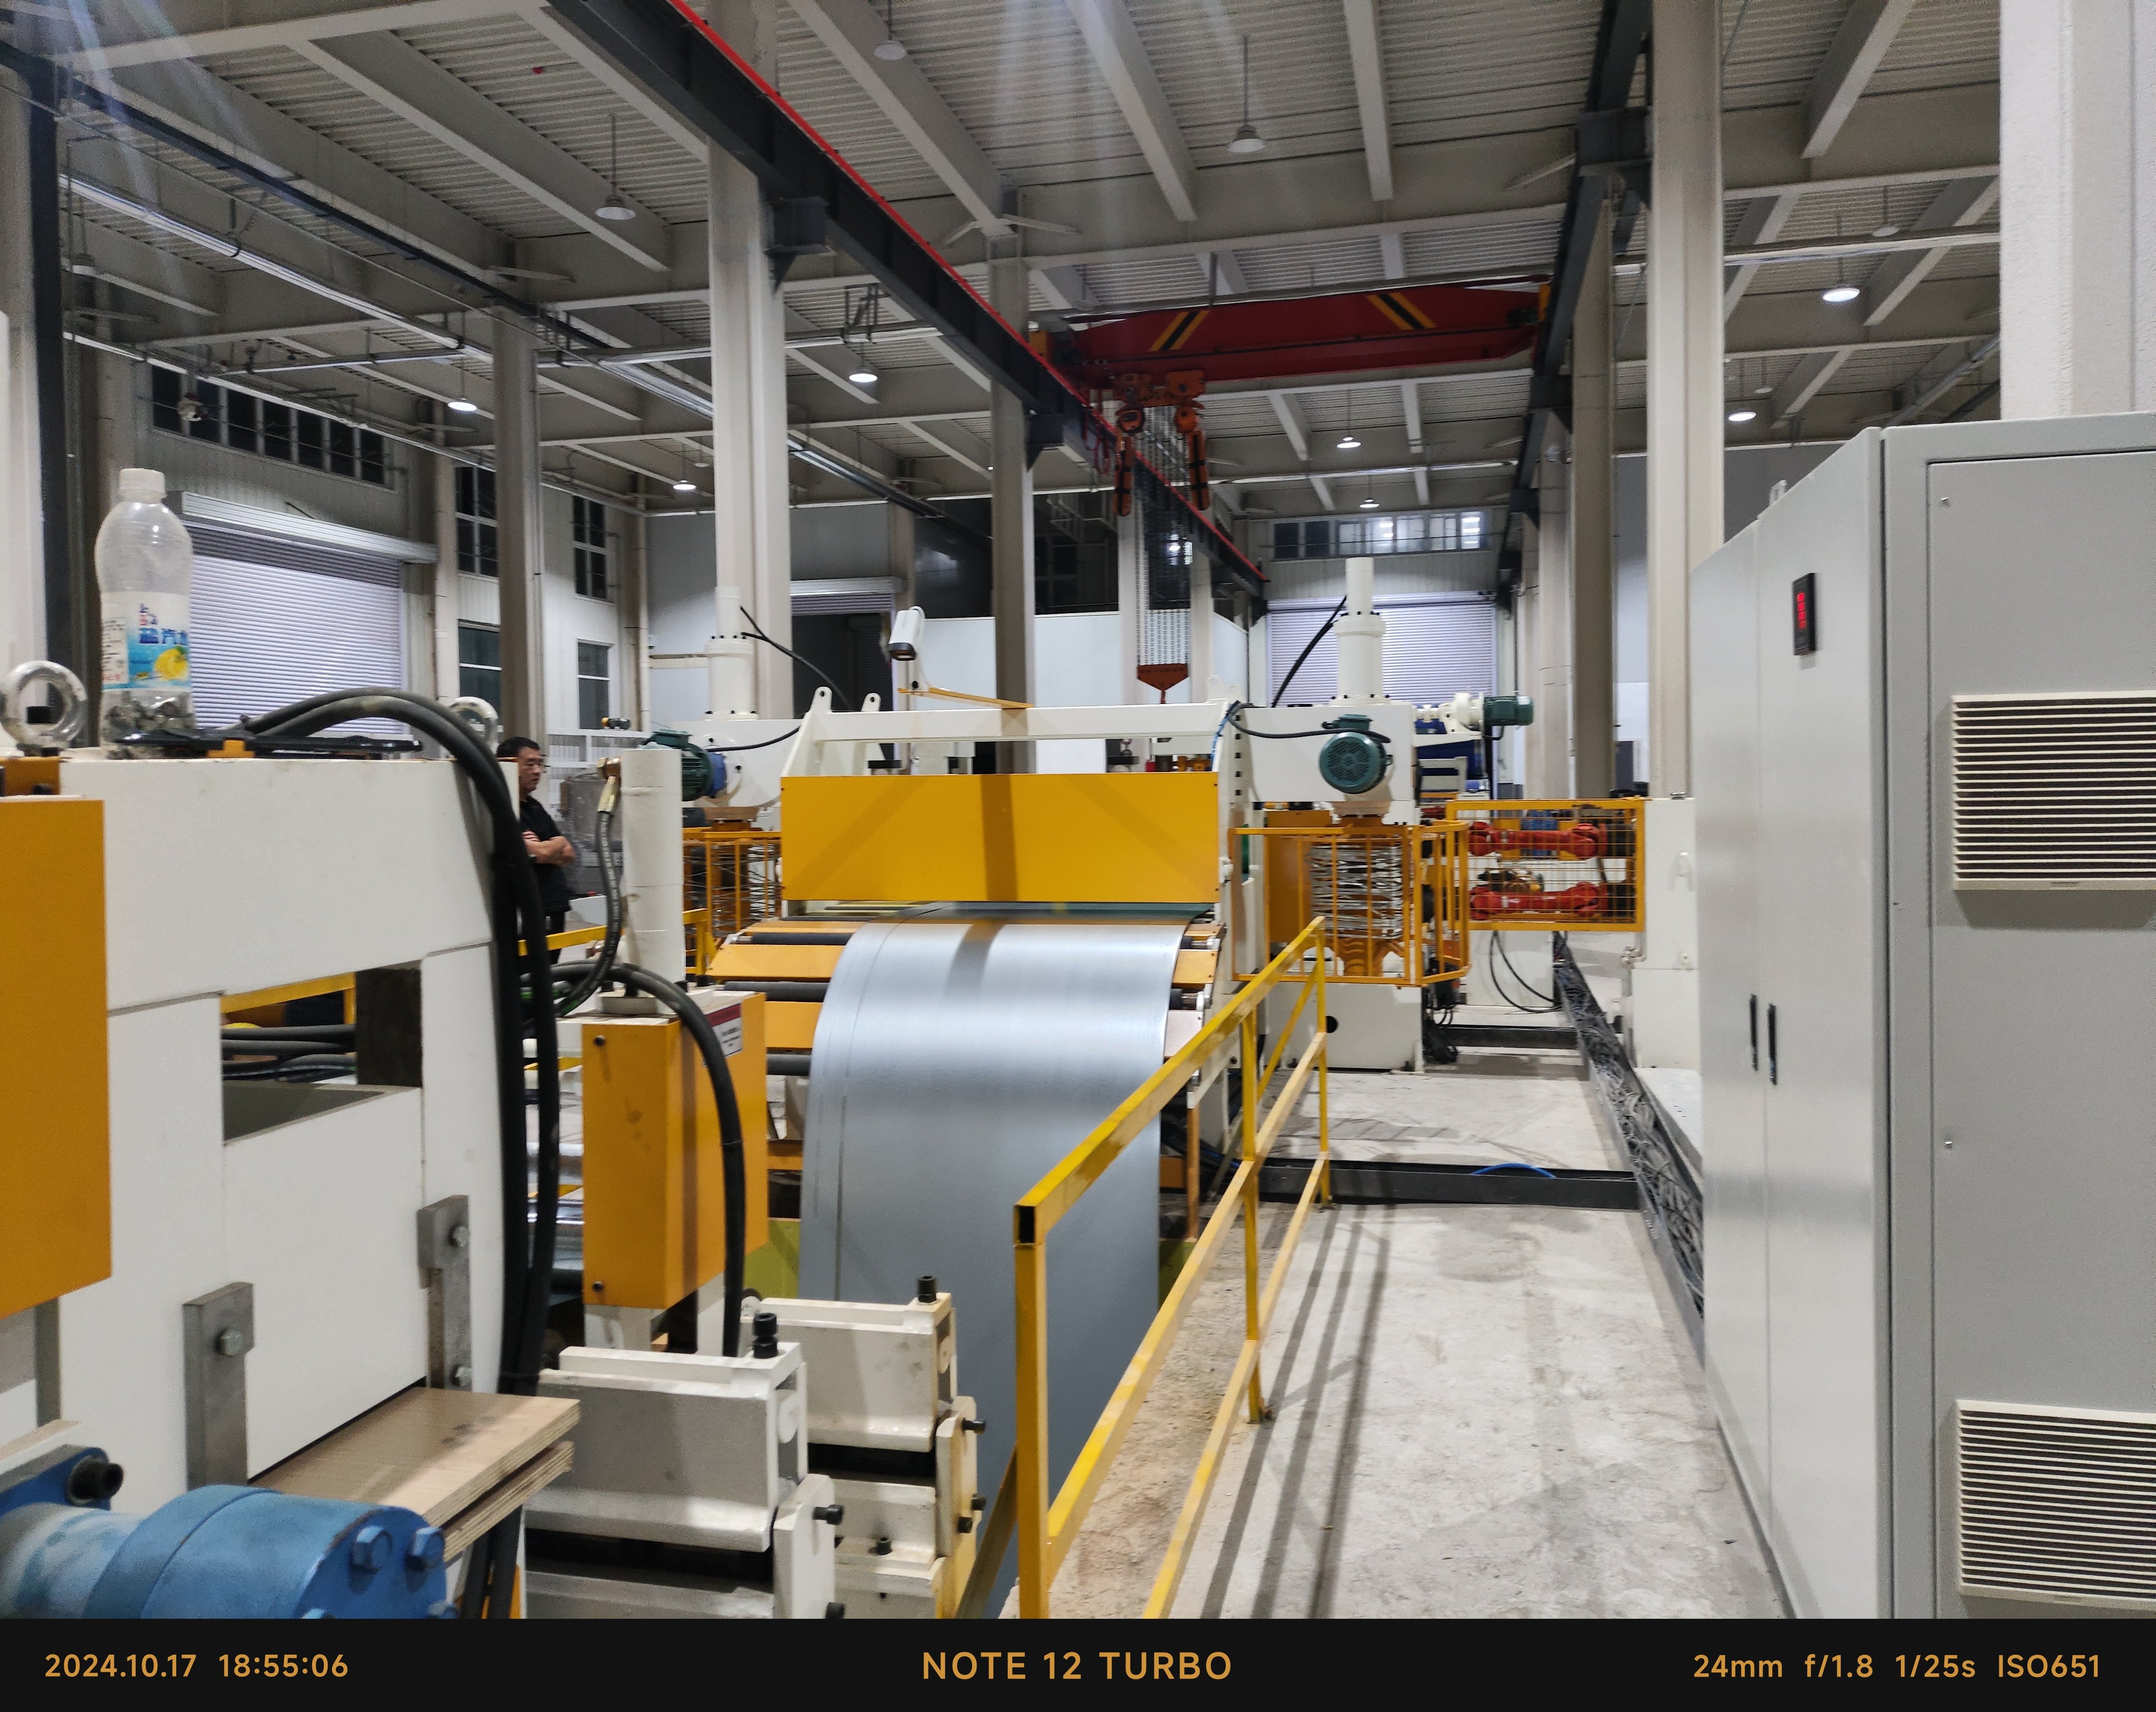
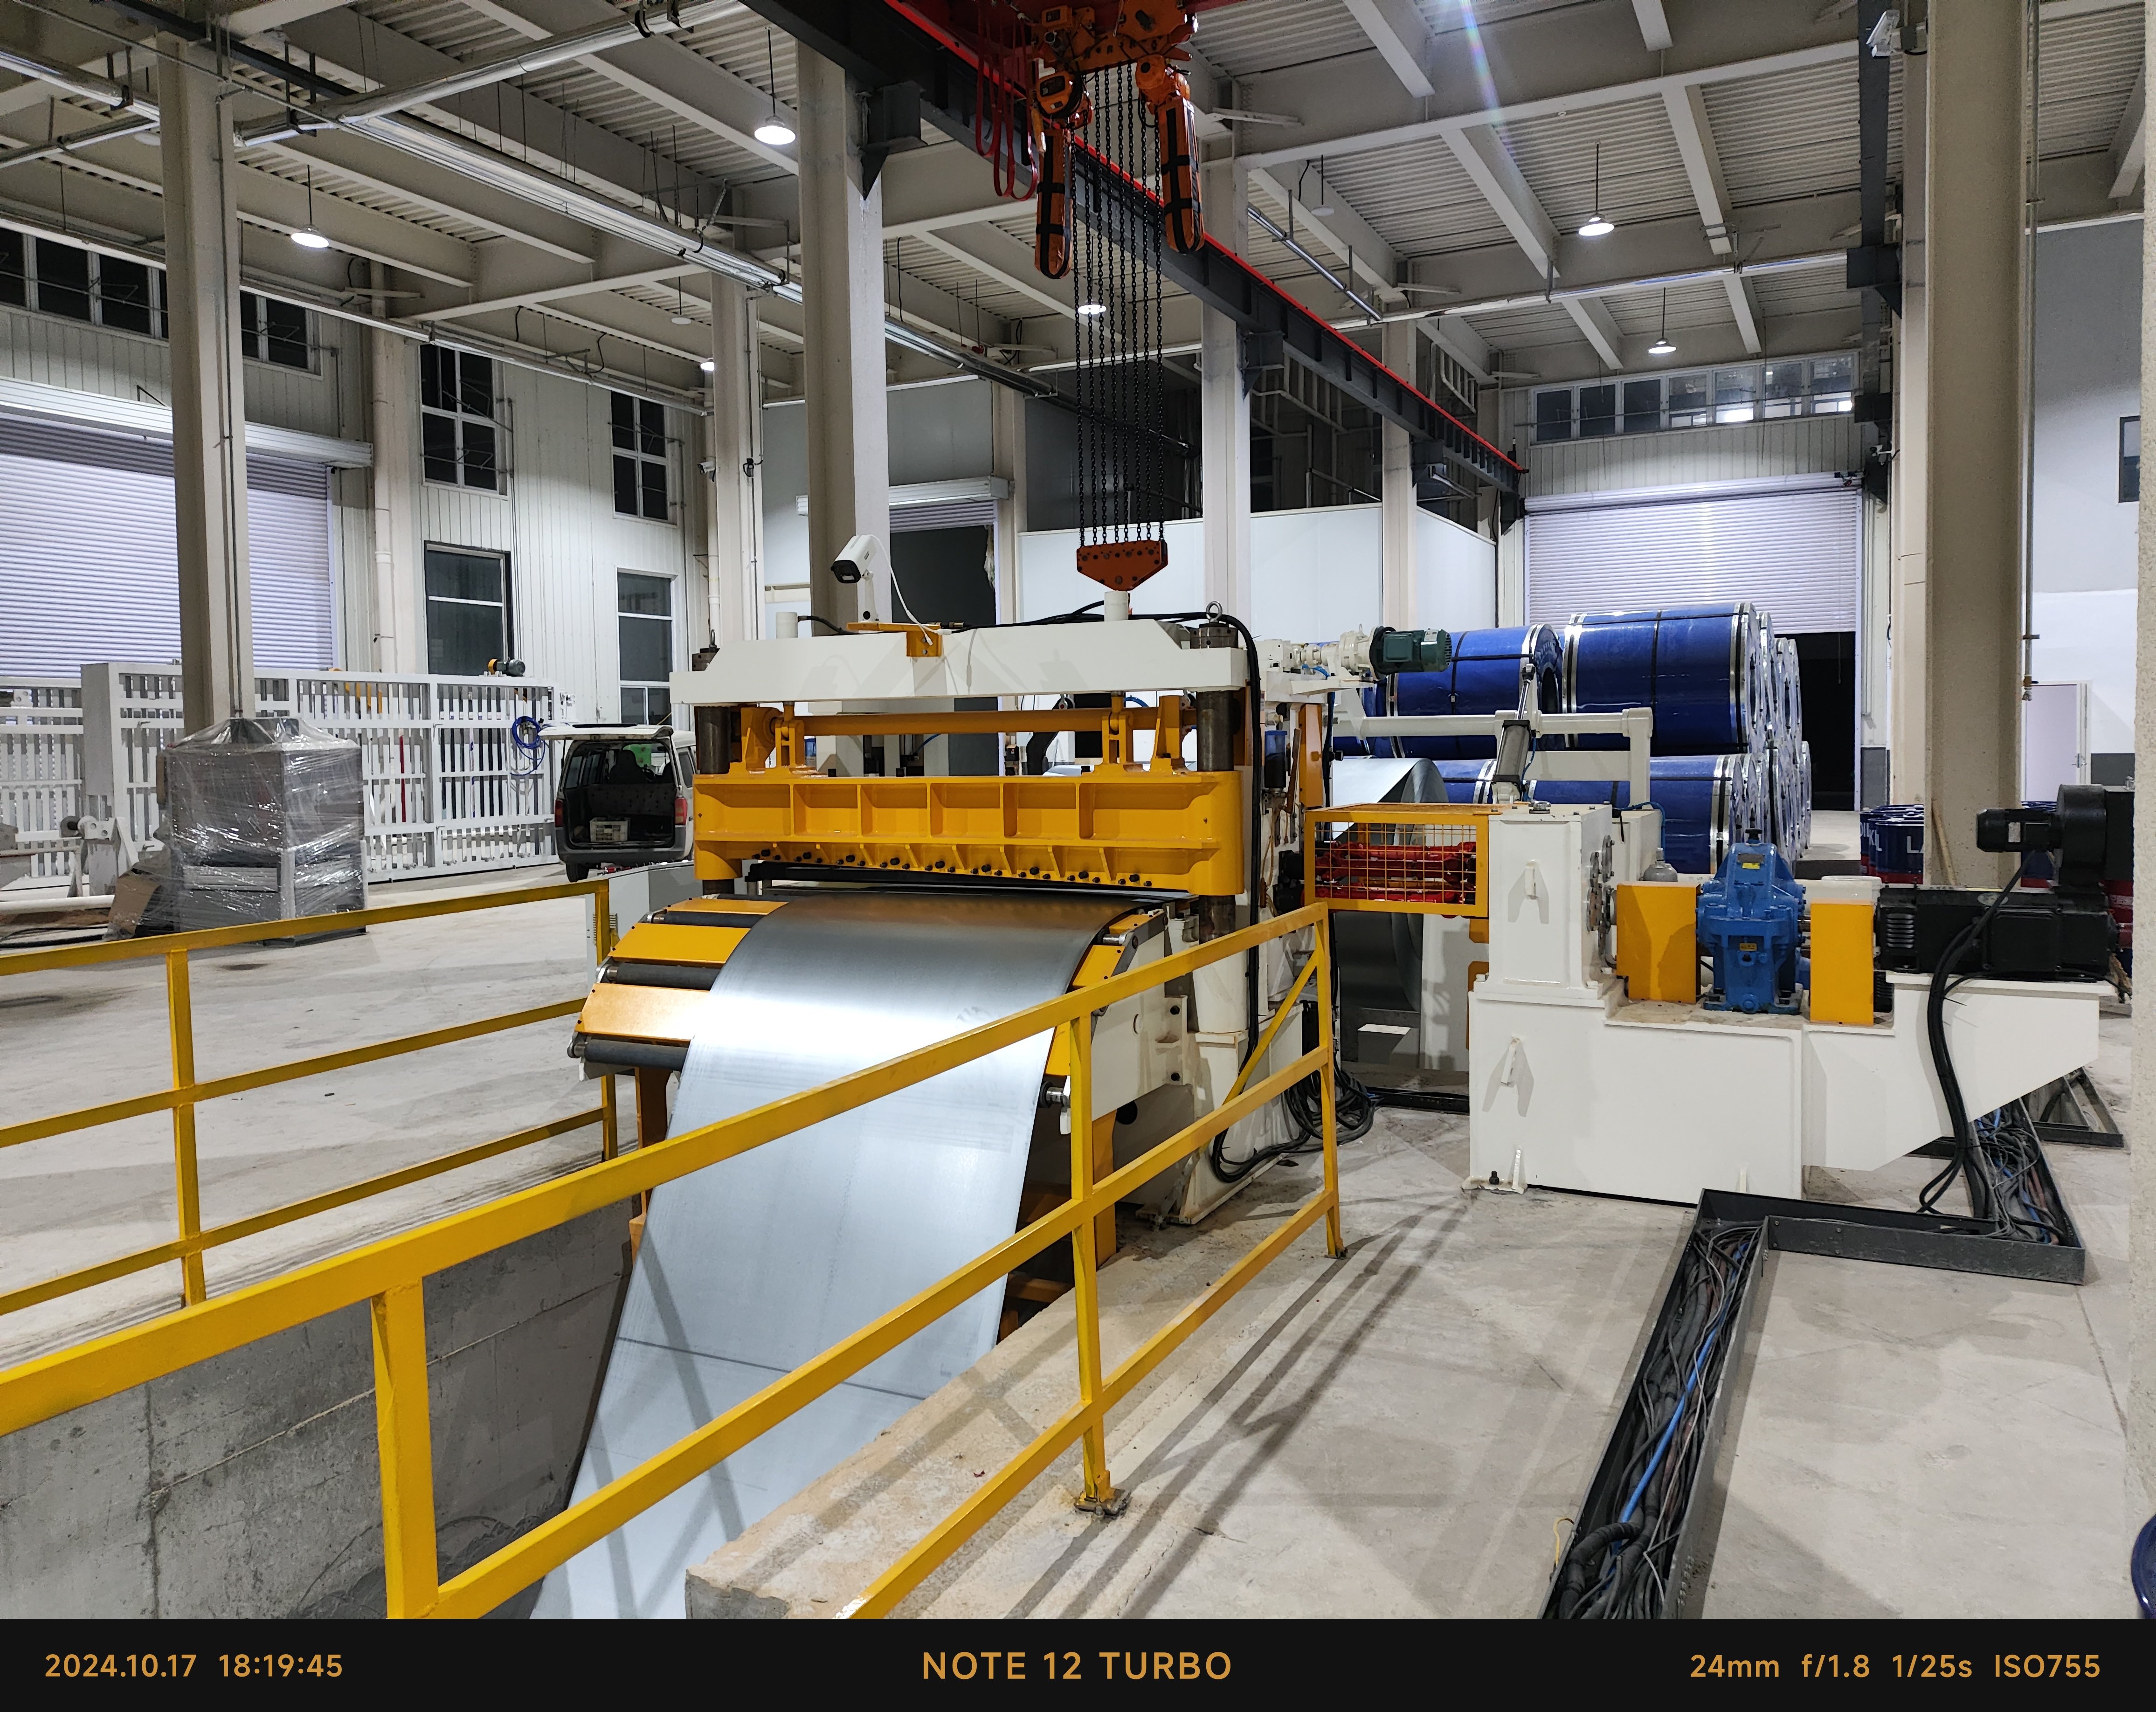
En komplet stålskærelinje omfatter en hydraulisk aftrækkermaskine med spolevogn, peeler, klem- og planhedsenhed, løkkegrav, skærehoved, affaldsvikler, spændingsstation og genvikler med hydraulisk udskubning. Den elektriske styring anvender PLC og HMI med opskriftslagring til mere end 100 båndspecifikationer, automatisk spændingsberegning og fejldiagnostik. Valgfrie funktioner inkluderer hurtigudskiftelige patronhoveder, kantbeskæring, olieenheder og spolepakkeanordninger. Før levering gennemgår hver linje justeringskontroller, tomgangskørsel ved nominel hastighed samt belastningstests med kundens materiale. Installation og idriftsættelse udføres af vores ingeniører eller understøttes via videovejledte procedurer i mere end 20 eksporterende lande. I en typisk 1.600 mm højhastighedslinje ligger energiforbruget mellem 15 og 45 kW, spoleindlæsning tager under 3 minutter, og skærenøjagtigheden når ±0,05 mm. Disse tal betyder højere materialeudnyttelse, færre knivskift og lavere arbejdskraftomkostninger for spole-servicecentre, rørvalsede og OEM-dybtrækkerier. Vi fremstiller også EDM-maskiner, bearbejdningscentre, rørfremstillingmaskiner, længdeklipningslinjer, drejebænke og dybhulsbearbejdningsmaskiner, hvilket giver os mulighed for at støtte bredere metalbearbejdningsprojekter, samtidig med at vi fastholder fokus på stålskæretknologi. At vælge de rigtige stålskæremaskinfabrikanter betyder at indgå et partnerskab med et team, der forstår spolemetallurgi, linjedynamik og globale serviceforventninger. Vores maskiner er i brug i Europa, Sydøstasien, Mellemøsten, Afrika og Sydamerika og understøttes af reservedelskitser, flersprogede manualer og fjernfejlfinding inden for 24–48 timer. Feltdata viser, at velvedligeholdte skærelinjer fra vores fabrik opnår en tilgængelighed på over 95 pct. og knivlevetid på mere end 8.000 tons bearbejdet bånd. På-stedet træning dækker knivmontering, spaltelukning, spændingsafstemning og forebyggende vedligeholdelse, så kunderne kan opbygge intern kompetence i stedet for at være afhængige af eksterne serviceteam. Bæredygtighed er også vigtig: Optimeret motorstørrelse, regenerativ bremsning og effektive hydrauliske systemer reducerer strømforbrug pr. ton, mens præcis skæring minimerer affald. Ved at kombinere ingeniørmæssig disciplin, verificerede tests og global projekterfaring hjælper Chuang Yuan kunderne med at gøre spolebehandling til en pålidelig og rentabel proces.

Ofte stillede spørgsmål

Hvad bør købere tjekke, når de sammenligner producenter af stålskæremaskiner?

Købere bør verificere fire punkter: bearbejdningsevne, teststandarder, projektreferencer og servicerespons. Anmod om data om knivaksens koncentricitet, som bør ligge inden for 0,02 mm, spaltningens nøjagtighed på plus/minus 0,05 mm samt en belastningstest på 72 timer. Bekræft, at producenten fremstiller spaltekoppen på CNC-bore- og fræsemaskiner og udsætter knivene for varmebehandling til HRC 58–62. Anmod om mindst tre internationale referencer inden for en lignende coil-område, og tjek, om fjernsupport ydes inden for 24–48 timer. En fabrik, der også fremstiller relaterede maskinværktøjer – f.eks. nivelleringsmaskiner og cut-to-length-linjer – kontrollerer typisk mere af kvalitetskæden og kan integrere spaltelejnen med eksisterende coil-håndteringsudstyr mere problemfrit.
Match linjen til din tykkeste og bredeste spole, ikke gennemsnittet. Hvis du bearbejder spoler med en tykkelse på 3–12 mm og en bredde på op til 1.600 mm, skal du vælge en linje med en nominel bredde på 1.600 mm og mindst 20 procent drejningsmomentreserve. Linjehastigheden skal matche dit daglige tonmål; ved en driftshastighed på 90 m/min med en 30-ton-spole skal du regne med 8–12 spoler pr. skift. Overvej patronhoveder til hurtig udskiftning, hvis du skifter båndbredde mere end tre gange pr. skift, og vælg spændingsopvinder med servostyring til tynde, højstyrkebånd. Del altid materialekvalitet, trækstyrke og båndbredeområde med producenten, så aksler, knive og motorer kan dimensioneres korrekt.
Nøjagtigheden af slitsning og levetiden for knivene afhænger af knivklaringen, akslens stivhed, nivelleringens kvalitet og spændingskontrollen. Den korrekte klaring er typisk 8–12 % af båndets tykkelse for stål; for lidt klaring forårsager slid på kniven og ujævnheder, mens for meget klaring medfører kantkrølling. Akslens udsving skal ligge inden for 0,02 mm, og knivens hårdhed skal være mellem HRC 58 og 62. Korrekt nivellering fjerner spoleformet deformation og intern spænding og reducerer buelængden til under 1 mm pr. 2 m. Stabil spænding fra opvinderen forhindrer båndets udsving og beskadigelse af kanterne. Med korrekt indstilling og forebyggende vedligeholdelse kan knivens levetid overstige 8.000 tons bearbejdet stål, og nøjagtigheden af slitsningsbredden ligger inden for ±0,05 mm.
Ja, men linjen skal konfigureres korrekt. For højstyrke-lav-legeret stål op til 12 mm tykkelse vælges højere motorstyrke, seks-valsede nivelleringsenheder og større knivaksler. For forzinkede eller malet ruller anvendes polymerbelagte spændepuder og beskyttende guidevalser for at undgå overfladeskrab og belægningsbeskadigelse. Kantklipnings- og olieenheder kan yderligere beskytte klippede kanter. I et indisk apparatprojekt opretholdt en korrekt udstyret linje en overfladedefektrate under 0,4 procent på forzinket bånd. Angiv altid belægningstypen og overfladekravene under den tekniske samtale, så knivspillet, pudermaterialet og linjehastigheden justeres korrekt.

Relaterede artikler

Hvordan vælger man et bearbejdningscenter?

12

Dec

Hvordan vælger man et bearbejdningscenter?

Se mere
Hvorfor opfylder en multifunktionel EDM-maskine kravene fra fabrikker, der producerer både former og dele

14

Aug

Hvorfor opfylder en multifunktionel EDM-maskine kravene fra fabrikker, der producerer både former og dele

At navigere i de komplekse forhold i fremstillingsmiljøer med stor variantbredde: At drive en moderne industriproduktionsanlæg føles ofte som at jonglere med et dusin roterende tallerkener på én gang – især når man arbejder med produktionsplaner med stor variantbredde og lav volumen. Pl...
Se mere
Sådan reduceres slid på borekerner under vedvarende dyb-hul-maskinbearbejdning

03

Aug

Sådan reduceres slid på borekerner under vedvarende dyb-hul-maskinbearbejdning

Forståelse af mekanikken bag termisk spænding i dybe huller. Udførelse af vedvarende boring og højdybde-bearbejdning på industrielle produktionslinjer stiller alvorlige termiske og mekaniske udfordringer, der regelmæssigt tester grænserne for skæretøjler. W...
Se mere
Hvilke eksportkvalitetsstandarder kræver internationale kunder for trådskæremaskinprodukter

03

Aug

Hvilke eksportkvalitetsstandarder kræver internationale kunder for trådskæremaskinprodukter

Forståelse af international eksportoverholdelse inden for præcisionsmaskinbearbejdning: At navigere i det komplekse landskab af global industrihandel kræver en grundig forståelse af de strenge tekniske benchmarks, som udenlandske købere kræver for avanceret metal...
Se mere

Kundeanmeldelser

Martin Keller
Pålidelig stålskærelinje med fremragende nøjagtighed

Vi kører en 1.600 mm stålskærelinje fra Chuang Yuan til højstyrke-stålcoils op til 12 mm tykke. Efter idriftsættelse forblev burrhøjden under 0,05 mm, og linjehastigheden nåede 90 m/min. Produktionen steg med ca. 22 procent, og knivskift faldt fra to gange pr. skift til én gang pr. uge. Deres ingeniører svarede på vores spørgsmål inden for 24 timer og støttede os under en kritisk produktionsoptrapning. For et coil-servicecenter som vores er denne pålidelighed mere værd end en lav købspris.

Emre Yilmaz
Hurtig omstilling og stærk teknisk support

Vi bestilte en hurtigskiftende stålskærmelinje til fremstilling af firkantede rør. Breddeskiftet faldt fra 75 minutter til 28 minutter, spildet faldt fra 3,1 procent til 1,9 procent, og nøjagtigheden blev opretholdt inden for ±0,05 mm. Fabrikken leverede klare brugsanvisninger, ekstra knivsæt og fjernvideo-understøttelse inden for 48 timer, da vi justerede spændingsindstillingerne. Vores operatører blev uddannet på tre dage og kører nu linjen med selvtillid. Vi har allerede anbefalet denne producent til to partnerfabrikker.

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Navn
Virksomhedsnavn
Message
0/1000
Indbygget CNC-maskinbearbejdning og streng kvalitetskontrol for hver stålskærmelinje

Indbygget CNC-maskinbearbejdning og streng kvalitetskontrol for hver stålskærmelinje

Ukompromitteret strukturel integritet og absolut dimensionel præcision begynder direkte i vores produktionsfaciliteter gennem streng intern CNC-bearbejdning af alle kritiske komponenter til stålbåndskløvermaskiner, herunder kløvehoveder, drivaksler, niveaueruller og tunge maskinehuse. Denne vertikalt integrerede produktionsstrategi giver vores ingeniørteam fuldstændig kontrol over koncentricitetstolerancer, geometrisk parallelitet og overfladekvalitetsstandarder og eliminerer helt risici for variabel kvalitet forbundet med udliciterede komponenter. Tunge knivaksler gennemgår præcisions-slibning og dynamisk balancering for at sikre, at rotationsudsving forbliver strengt inden for 0,02 mm under drift ved fuld hastighed, mens premium-legerede kløveblade udsættes for vakuum-varmebehandling til HRC 58–62 og slibes i matchede sæt for at sikre optimal skæreklaring.
Tilpassede kløveløsninger baseret på reelle bobledata og anvendelsesbehov

Tilpassede kløveløsninger baseret på reelle bobledata og anvendelsesbehov

Da moderne spolebehandlingsvirksomheder opererer under unikke materialebegrænsninger og volumenmål, afviser vi kategorimaskiner af generel art bestemt og vælger i stedet at udvikle hver stålskærelinje tilpasset præcise, kundespecifikke spoledata og driftsprocesser. Før vi afslutter en teknisk forslag, analyserer vores erfarne maskiningeniører grundigt væsentlige parametre, herunder metal-legeringsklasser, maksimale trækstyrkegrænser, materietykkelsesområder, båndbredeprofiler, maksimale spolevægte, daglige skiftproduktionsmål og tilgængelige fabriksgulvdimensioner. Ud fra disse verificerede input beregner vi præcist optimale motorstyrker på 15–45 kW og derover, vælger passende akseldiametre, konfigurerer flerrullejævningsanordninger og udformer tilpassede spændingsstyringsstrategier. Valgfrie modulære komponenter – såsom hurtigudskiftelige patron-skærehoveder, præcisionskantbeskæringsenheder og automatiserede olieanlæg.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil ØVERSTØVERST