Industrielle vandstrålebeskæringmaskiner: Præcision, 97 % driftstid og besparelser på slibemidler

Alle kategorier

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Navn
Virksomhedsnavn
Message
0/1000
Attachment
Upload mindst én vedhæftet fil
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Industrielle vandstrålebeskæringssystemer, der er konstrueret til præcision, driftstid og global overholdelse af regler

Industrielle vandstrålebeskæringssystemer, der er konstrueret til præcision, driftstid og global overholdelse af regler

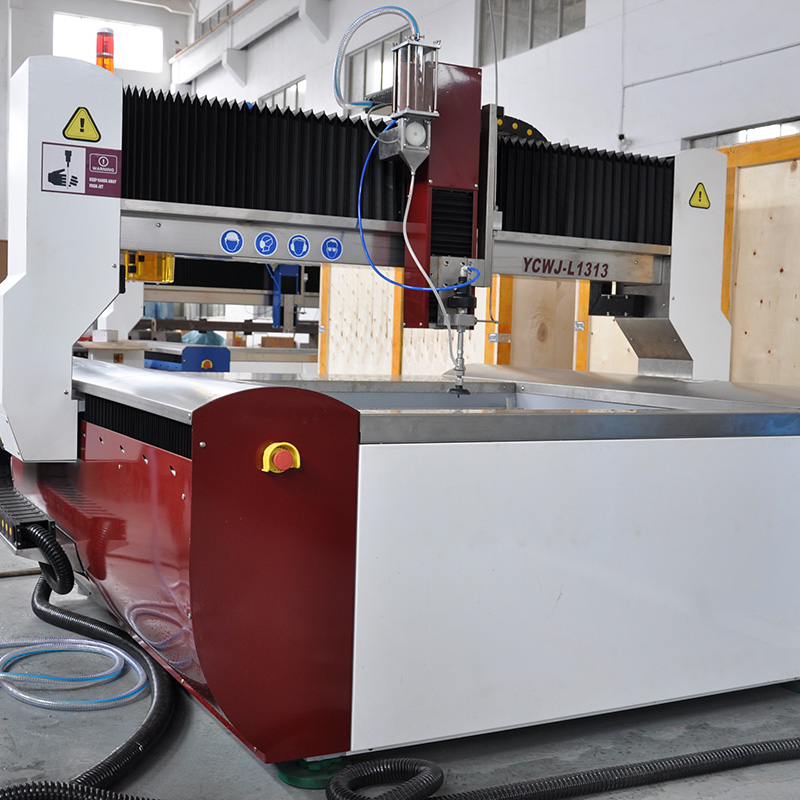
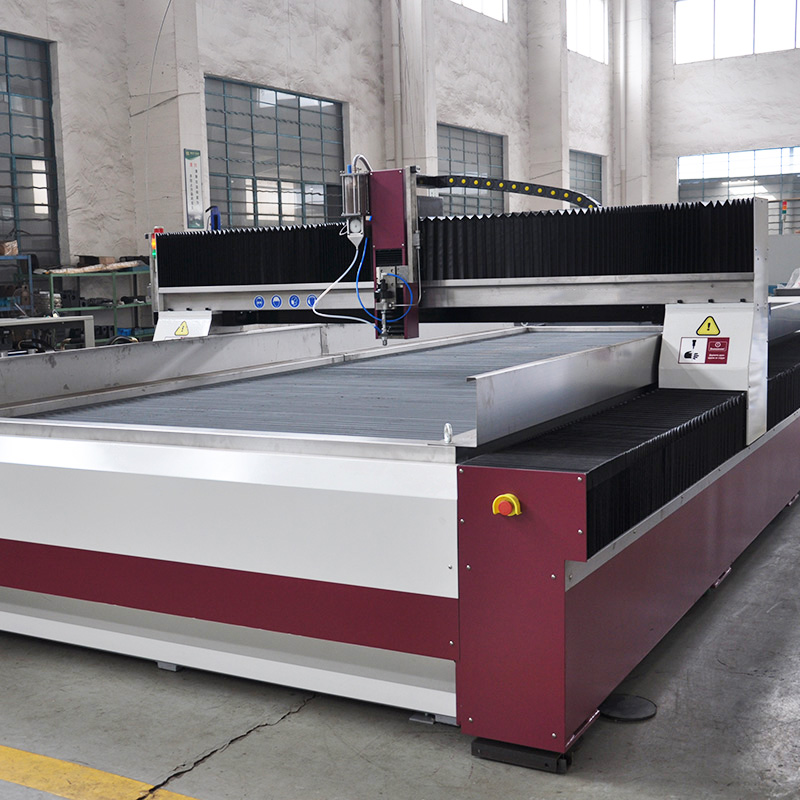
Taizhou Chuang Yuan Machine Tool Co., Ltd. betragter industrielle vandstrålebeskæring som en systemniveau-kapacitet snarere end som en enkelt maskinsalg. Siden 2003 har vi integreret forskning, produktion og salg i Taizhou-byen i Jiangsu-provinsen, og i dag understøtter vores præcisionsmaskinværktøjer industrielle vandstrålebeskæringsceller inden for luft- og rumfart, arkitektonisk sten, bilindretning og energiproduktion. I luft- og rumfarts værksteder med pladeemalje skal industrielle vandstrålebeskæringssystemer opretholde en nøjagtighed på ±0,1 mm ved 6 mm titan uden varmeindvirkede zoner; vores intensifierenheder, abrasivforsyningsystemer og CNC-bevægelsespakker er testet til at holde en kontinuerlig ydelse på 4.000 bar og 380 MPa og leverer en abrasivstrøm på 1,8–2,2 L/min for gentagelig kvalitet af skærekanterne. Ved arkitektonisk sten skærer brugere typisk 20 mm granit med hastigheder mellem 1.800 og 2.200 mm/min og rapporterer en 35–45 % lavere abrasivforbrug efter optimering af dyseafstand og blandingkammergeometri.
Få et tilbud

Case studie

6 mm titanbaserede luftfartsbeslag med en nøjagtighed på ±0,08 mm under en pilotproduktion på 3.000 timer

En europæisk luftfartstilbehørsleverandør på tier-niveau skulle skære 6 mm Ti-6Al-4V-beslag uden varmeindvirkede zoner og samtidig opretholde en nøjagtighed på ±0,08 mm for afstanden mellem huller og kant. Deres tidligere industrielle vandstråleklippeanlæg afveg fra tolerancegrænsen efter 800 timer, hvilket krævede omformning af 7 % af dele. Vi gennemførte en revision af slibemiddeltilførslen, udskiftede blandingkammeret med en kombination med en åbning på 1,02 mm og justerede pumpepresningen til 3.800 bar med en slibemiddelflow på 1,9 L/min. Dynamisk igangsætning blev anvendt for at undgå lagdeling ved indgangen. Efter en pilotproduktion på 3.000 timer faldt udslagsprocenten fra 7 % til 1,2 %, og Cpk-forbedringen gik fra 0,91 til 1,48. Kunderne kører nu 22 timer om dagen og har bestilt en anden industriel vandstråleklippecelle.

20 mm granitfacadepaneler med 38 % lavere slibemiddelforbrug og 97 % driftstid

En arkitektonisk stenbehandler i Mellemøsten skar 20 mm granit og 30 mm kalksten til en facade på 42.000 m². Deres mål var en gennemsnitlig hastighed på 2.000 mm/min med rene kanter til synlige fuger. Vi justerede dyseafstanden til 1,6 mm, optimerede igennemboringstiden til 0,8 sekund og indførte en totrins-abrasivtilførsel. Produktionen for industrielle vandstråleskærere steg med 26 %, abrasivforbruget faldt med 38 %, og driftstiden nåede 97 % over 14 måneder. Klager over kantspaltning faldt til nul på 18.000 inspicerede paneler, og entreprenøren reducerede manuelt efterbearbejdningstid med 31 %.

3 mm EV-batterisandwichpaneler med 42 % reduktion i opsætningstid

En leverandør af bilinteriører i anden tier skar 3 mm aluminiumssandwichpaneler til batterikapsler til elbiler. Skiftet mellem fire varianter tog 95 minutter og medførte 5,5 % udskudt materiale. Vi leverede fastgørelsesklare borde og en receptbibliotek, der gemmer tryk-, slibemiddelflows- og gennemboreparametre for hver variant. Skiftetid for industrielle vandstråleskæresystemer faldt til 55 minutter, udskudt materiale faldt til 1,8 %, og første-gennemløbsudbyttet nåede 98,6 %. Produktionslinjen kan nu håndtere 1.200 paneler om ugen uden termisk deformation. Produktnavn: Udforsk industrielle vandstråleskæresystemer bygget til din produktionsgulv

Relaterede produkter

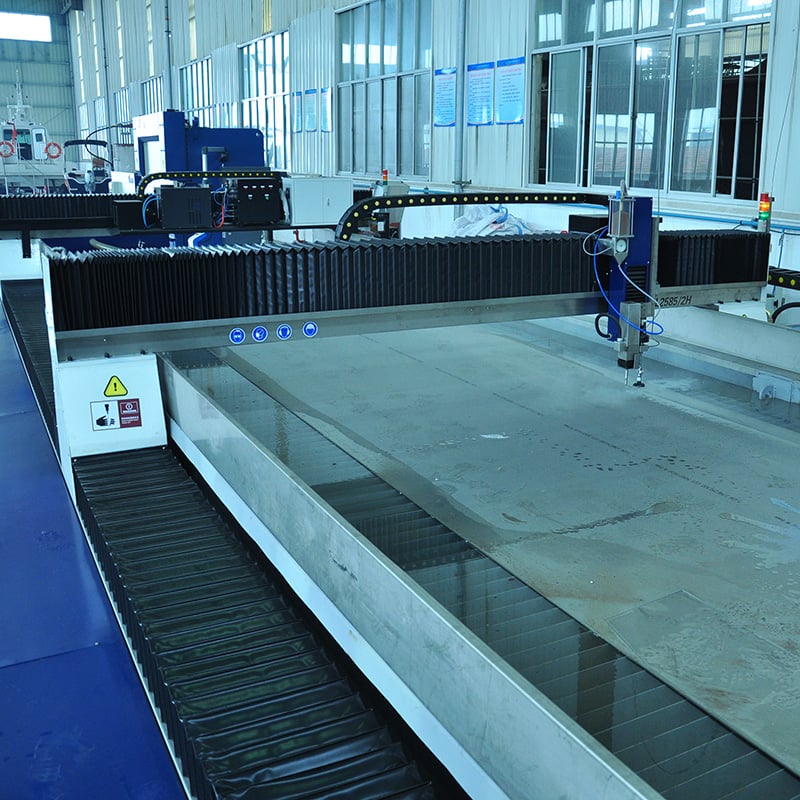
Industriel vandstråleskæring er blevet en kerneproces for producenter, der ikke kan acceptere varmeindvirkede zoner, afbladning eller mekanisk spænding i materialer fra titan og Inconel til granit, glas og sammensatte sandwichpaneler. Hos Taizhou Chuang Yuan Machine Tool Co., Ltd., et firma grundlagt i 2003 i Taizhou City, Jiangsu-provinsen, bygger vi vores kapacitet inden for industriel vandstråleskæring omkring tre søjler: trykstabilitet, abrasivkontrol og bevægelsesnøjagtighed. Vores produktionsflow starter med test af intensifiermontage ved 4.000 bar i 120 minutter, efterfulgt af 48 timers kontinuerlig brugstest ved 3.800 bar for at verificere tætheden af pakninger og trykfald under 1,5 %. Hver skærebrænde testes for strømningshastighed med dyser på 0,8–1,2 mm, og abrasivdoseringen kalibreres til at levere 1,8–2,2 L/min med en gentagelighed inden for 2 %. CNC-bevægelsespakker verificeres med laserinterferometri for positionsnøjagtighed på ±0,05 mm og gentagelighed på ±0,02 mm – hvilket er afgørende, når industriel vandstråleskæring anvendes til 6 mm tykke titanbeslag med en tolerance på ±0,08 mm eller 20 mm tyk granit ved 2.000 mm/min. For globale brugere dokumenterer vi tryklogge, dyse-slidkurver og intervaller for forebyggende vedligeholdelse ved hhv. 1.000 og 2.000 driftstimer, så kvalitetshold kan sikre, at industriel vandstråleskæring opfylder kravene i ISO-standarder og kundens revisionskrav. I luft- og rumfart undgår processen genopstivede lag på 6 mm tykke Ti-6Al-4V-dele, hvilket bevarer udmattelseslevetiden. I arkitektonisk stenbearbejdning skærer den 20–30 mm tyk granit og kalksten med rene, synlige kanter og reducerer manuel efterbearbejdning med 25–35 %. I bilindretning skæres 3 mm tykke sandwichpaneler og materialer til EV-batterikapsler uden afbladning, hvilket understøtter en første-gennemløbsudbyttegrad på over 98 %. I energisektorens fremstilling skæres 25 mm tykke Inconel-tætningsringe og 12 mm tykke kulstofstål-skids uden termisk deformation, hvilket beskytter dimensionelle tolerancer under svejsemontering. Vores eksportområder omfatter over 20 lande og regioner, herunder partnere i Europa, Mellemøsten, Sydøstasien og Sydamerika; vi støtter dem med fjern-diagnostik, reservedelskitser og operatørtræning. Den typiske tilbagebetalingstid for industriel vandstråleskæring ligger mellem 11 og 16 måneder, når man samlet måler abrasivbesparelser på 30–40 % og affaldsreduktion på 4–6 procentpoint. Vi hjælper også kunder med at vælge mellem 3-akslede og 5-akslede konfigurationer af industriel vandstråleskæring, vælge kombinationer af dyseåbning og blandingkammer til optimal kantkvalitet samt indstille dynamiske gennemboreningsprogrammer, der beskytter sprøde eller lagdelte materialer. Da vi integrerer forskning, produktion og salg i én facilitet, kan vi tilpasse bordstørrelser, tankdesign og kontrolgrænseflader til lokale spændingsforhold, gulvareal og operatørvaner. For købere, der vurderer leverandører, er afgørende faktorer målbare ydelser, forbrugsomkostninger og servicehastighed. Vores feltdata viser, at disciplineret drift af industriel vandstråleskæring – støttet af korrekte tryk- og abrasivindstillinger – kan øge kapaciteten med 20–30 % uden ekstra arbejdskraft. Vi inviterer producenter verden over til at afprøve deres materialer med vores parameterbibliotek og validere ydeevnen af industriel vandstråleskæring i forhold til deres egne kvalitetsmål.

Ofte stillede spørgsmål

Hvilke materialer og tykkelsesniveauer kan industrielle vandstråleskæresystemer behandle uden varmeskade?

Industriel vandstråleskæring skærer titanium, Inconel, kulstofstål, aluminium, granit, glas, kompositmaterialer og sandwichpaneler uden varmeindvirkede zoner. Typiske validerede områder inkluderer 6 mm Ti-6Al-4V, 25 mm Inconel, 20–30 mm granit, 12 mm kulstofstål og 3 mm aluminium-sandwichpaneler. Da processen er en kold skæring, opstår der ingen genstøbningsslag, delaminering eller termisk deformation, hvilket beskytter udmattelsesleven og dimensionsnøjagtigheden.
Slibemidlets omkostning styres via dyseafstand, blandingkammerets geometri og tilførselskalibrering. Vores feltdata viser 35–45 % lavere slibemiddelforbrug efter justering af afstanden til 1,6 mm og optimering af igennemboretid. Vi lever også slidkurver og vedligeholdelsesintervaller på 1.000 timer, så købere kan planlægge forbrugsbudgetter og sammenligne samlede omkostninger pr. meter skåret i stedet for kun maskinprisen.
Vores industrielle vandstråleskæringssystemer er testet ved 3.800 bar med trykfald under 1,5 % og positionsnøjagtighed på ±0,05 mm med en gentagelsesnøjagtighed på ±0,02 mm. Kunder, der kører 16–22 timer om dagen, rapporterer en driftstid på 96,5–97 % over 14 måneder. Nøjagtigheden understøtter ±0,08 mm på 6 mm titan og rene kanter på 20 mm granit ved 1.800–2.200 mm/min.
Ja. Vi betjener over 20 eksporterende lande og regioner og leverer fjernfejlfinding, reservedelskitser og operatørtræning. Vores dokumentation inkluderer tryklogge, dyseslidkurver og vedligeholdelsesplaner, hvilket hjælper kvalitetsholdene med at sikre, at industrielle vandstråleskæringssystemer opfylder ISO- og kundekrav til revision. Lokale spændingsforhold, gulvareal og operatørvaner kan tilpasses via tilpasning.

Relaterede artikler

Sådan undgås ridser på rørets overflade under kontinuerlig formning i rørvalsning

29

Jun

Sådan undgås ridser på rørets overflade under kontinuerlig formning i rørvalsning

Den økonomiske virkelighed ved overfladeuforkligheder I den højt spændte verden af rørvalsproduktion er en overfladerids langt mere end blot en mindre kosmetisk fejl. Den fungerer som et advarselssignal, der peger på dybere procesustabiliteter, som kompromitterer strukturen ...
Se mere
Hvorfor opfylder en multifunktionel EDM-maskine kravene fra fabrikker, der producerer både former og dele

14

Aug

Hvorfor opfylder en multifunktionel EDM-maskine kravene fra fabrikker, der producerer både former og dele

At navigere i de komplekse forhold i fremstillingsmiljøer med stor variantbredde: At drive en moderne industriproduktionsanlæg føles ofte som at jonglere med et dusin roterende tallerkener på én gang – især når man arbejder med produktionsplaner med stor variantbredde og lav volumen. Pl...
Se mere
Hvilke fordele for virksomhederne opnås ved at opgradere gammel EDM-sparkerosionsmaskinudstyr

03

Aug

Hvilke fordele for virksomhederne opnås ved at opgradere gammel EDM-sparkerosionsmaskinudstyr

Identificering af ældre begrænsninger i sparkerosionsproduktionen: Drift af modne, årti gamle maskiner på fremstillingsskibe med høj præcision skaber ofte skjulte driftsfordele, der stille og roligt formindsker fortjensten over tid. Når produktionen...
Se mere
Hvilke funktioner til fejl-selvdiagnose indeholder moderne slitting line-systemer?

20

Sep

Hvilke funktioner til fejl-selvdiagnose indeholder moderne slitting line-systemer?

Ingeniørtekniske diagnostiske protokoller i højhastigheds-coil-konvertering. Drift af tunge industrielle metalomformningsfaciliteter og kontinuerlige coil-behandlingsanlæg giver unikke ingeniørtekniske udfordringer, der kræver absolut præcision. Produktionsledere ...
Se mere

Kundeanmeldelser

Daniel Whitmore
Pålidelig nøjagtighed til luftfartstitan

Vi skærer 6 mm titanbeslag 22 timer om dagen, og Industrial Waterjet Cutting opretholder en nøjagtighed på ±0,08 mm uden varmeindvirket zone. Udskudt materiale faldt fra 7 % til 1,2 %, og Cpk forbedredes fra 0,91 til 1,48, efter at deres team justerede tryk og slibemiddelflow. Dokumentationen gjorde vores luftfartsrevision enkel, og driftstiden har været over 96 % i mere end et år.

Sofia Almeida
Lavere omkostninger til slibemidler ved arkitektonisk sten

På 20 mm granit og 30 mm kalksten øgede Industrial Waterjet Cutting produktionshastigheden med 26 % og reducerede forbruget af slibemidler med 38 %. Klager over kantrivning forsvandt på tværs af 18.000 inspicerede plader, og manuel efterbehandling faldt med 31 %. Fjernovervågning og reservedelskit holdt vores driftstid på 97 % i 14 måneder – hvilket er afgørende for facadeleveringstidsfrister.

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Navn
Virksomhedsnavn
Message
0/1000
Trykstabilitet og abrasivkontrol, der beskytter kvaliteten af kanterne

Trykstabilitet og abrasivkontrol, der beskytter kvaliteten af kanterne

Industriel vandstråleskæringens ydeevne afhænger af stabil tryk og præcis tilsætning af slibemiddel. Vores intensifierkomponenter testes ved 4.000 bar i 120 minutter samt en indkøringsperiode på 48 timer ved 3.800 bar, hvor trykfaldet holdes under 1,5 %. Slibemiddeldoseringen kalibreres til 1,8–2,2 L/min med en gentagelighed inden for 2 %, hvilket direkte styrer kantkoniskhed og kantfinish. I praksis betyder dette, at en europæisk luft- og rumfartssupplier, der skærer 6 mm Ti-6Al-4V, opnåede en nøjagtighed på ±0,08 mm for afstanden mellem huller og kant og reducerede udskiftning fra 7 % til 1,2 % over en 3.000-timers pilotperiode. En arkitektonisk stenbehandler, der skærer 20 mm granit med en hastighed på 1.800–2.200 mm/min, reducerede forbruget af slibemiddel med 38 %, efter vi havde optimeret dyseafstanden til 1,6 mm og geometrien i blandingkammeret. For bilinteriører hjalp dynamisk gennemboring og receptstyring en Tier-2-supplier med at skære 3 mm sandwichpaneler med en første-gennemløbsudbytte på 98,6 %. Disse resultater er afgørende, fordi slibemiddel og udskiftning udgør de to største skjulte omkostninger ved industrielle vandstråleskæringsprocesser.
Bevægelsesnøjagtighed og fastspænding til produktion af blandede materialer

Bevægelsesnøjagtighed og fastspænding til produktion af blandede materialer

Produktion af blandede materialer kræver en bevægelsesplatform, der opretholder tolerancer under skift mellem titan, aluminium, granit og kompositmaterialer. Vores CNC-pakker er verificeret med laserinterferometri for positionsnøjagtighed på ±0,05 mm og gentagelighed på ±0,02 mm og understøtter både 3-akslet og 5-akslet industrielt vandstråleskæring. Fastspændingsklare borde og receptbiblioteker gemmer tryk-, slibemiddelflows- og gennemboreparametre for hver variant. En leverandør til bilindustrien i anden tier reducerede omstillingstiden fra 95 til 55 minutter og udskudt materiale fra 5,5 % til 1,8 %, mens der blev fremstillet fire varianter af 3 mm tykke aluminiumssandwichpaneler. En energifabricant, der trimmede 25 mm tykke Inconel-dæksler og 12 mm tykke kulstofstål-skids, opretholdt svejsepassformstolerancer uden termisk deformation. For arkitektoniske projekter leverede samme platform rene synlige kanter på 30 mm tykke kalkstensplader på tværs af 18.000 inspicerede plader uden én eneste klage over spænding.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil ØVERSTØVERST