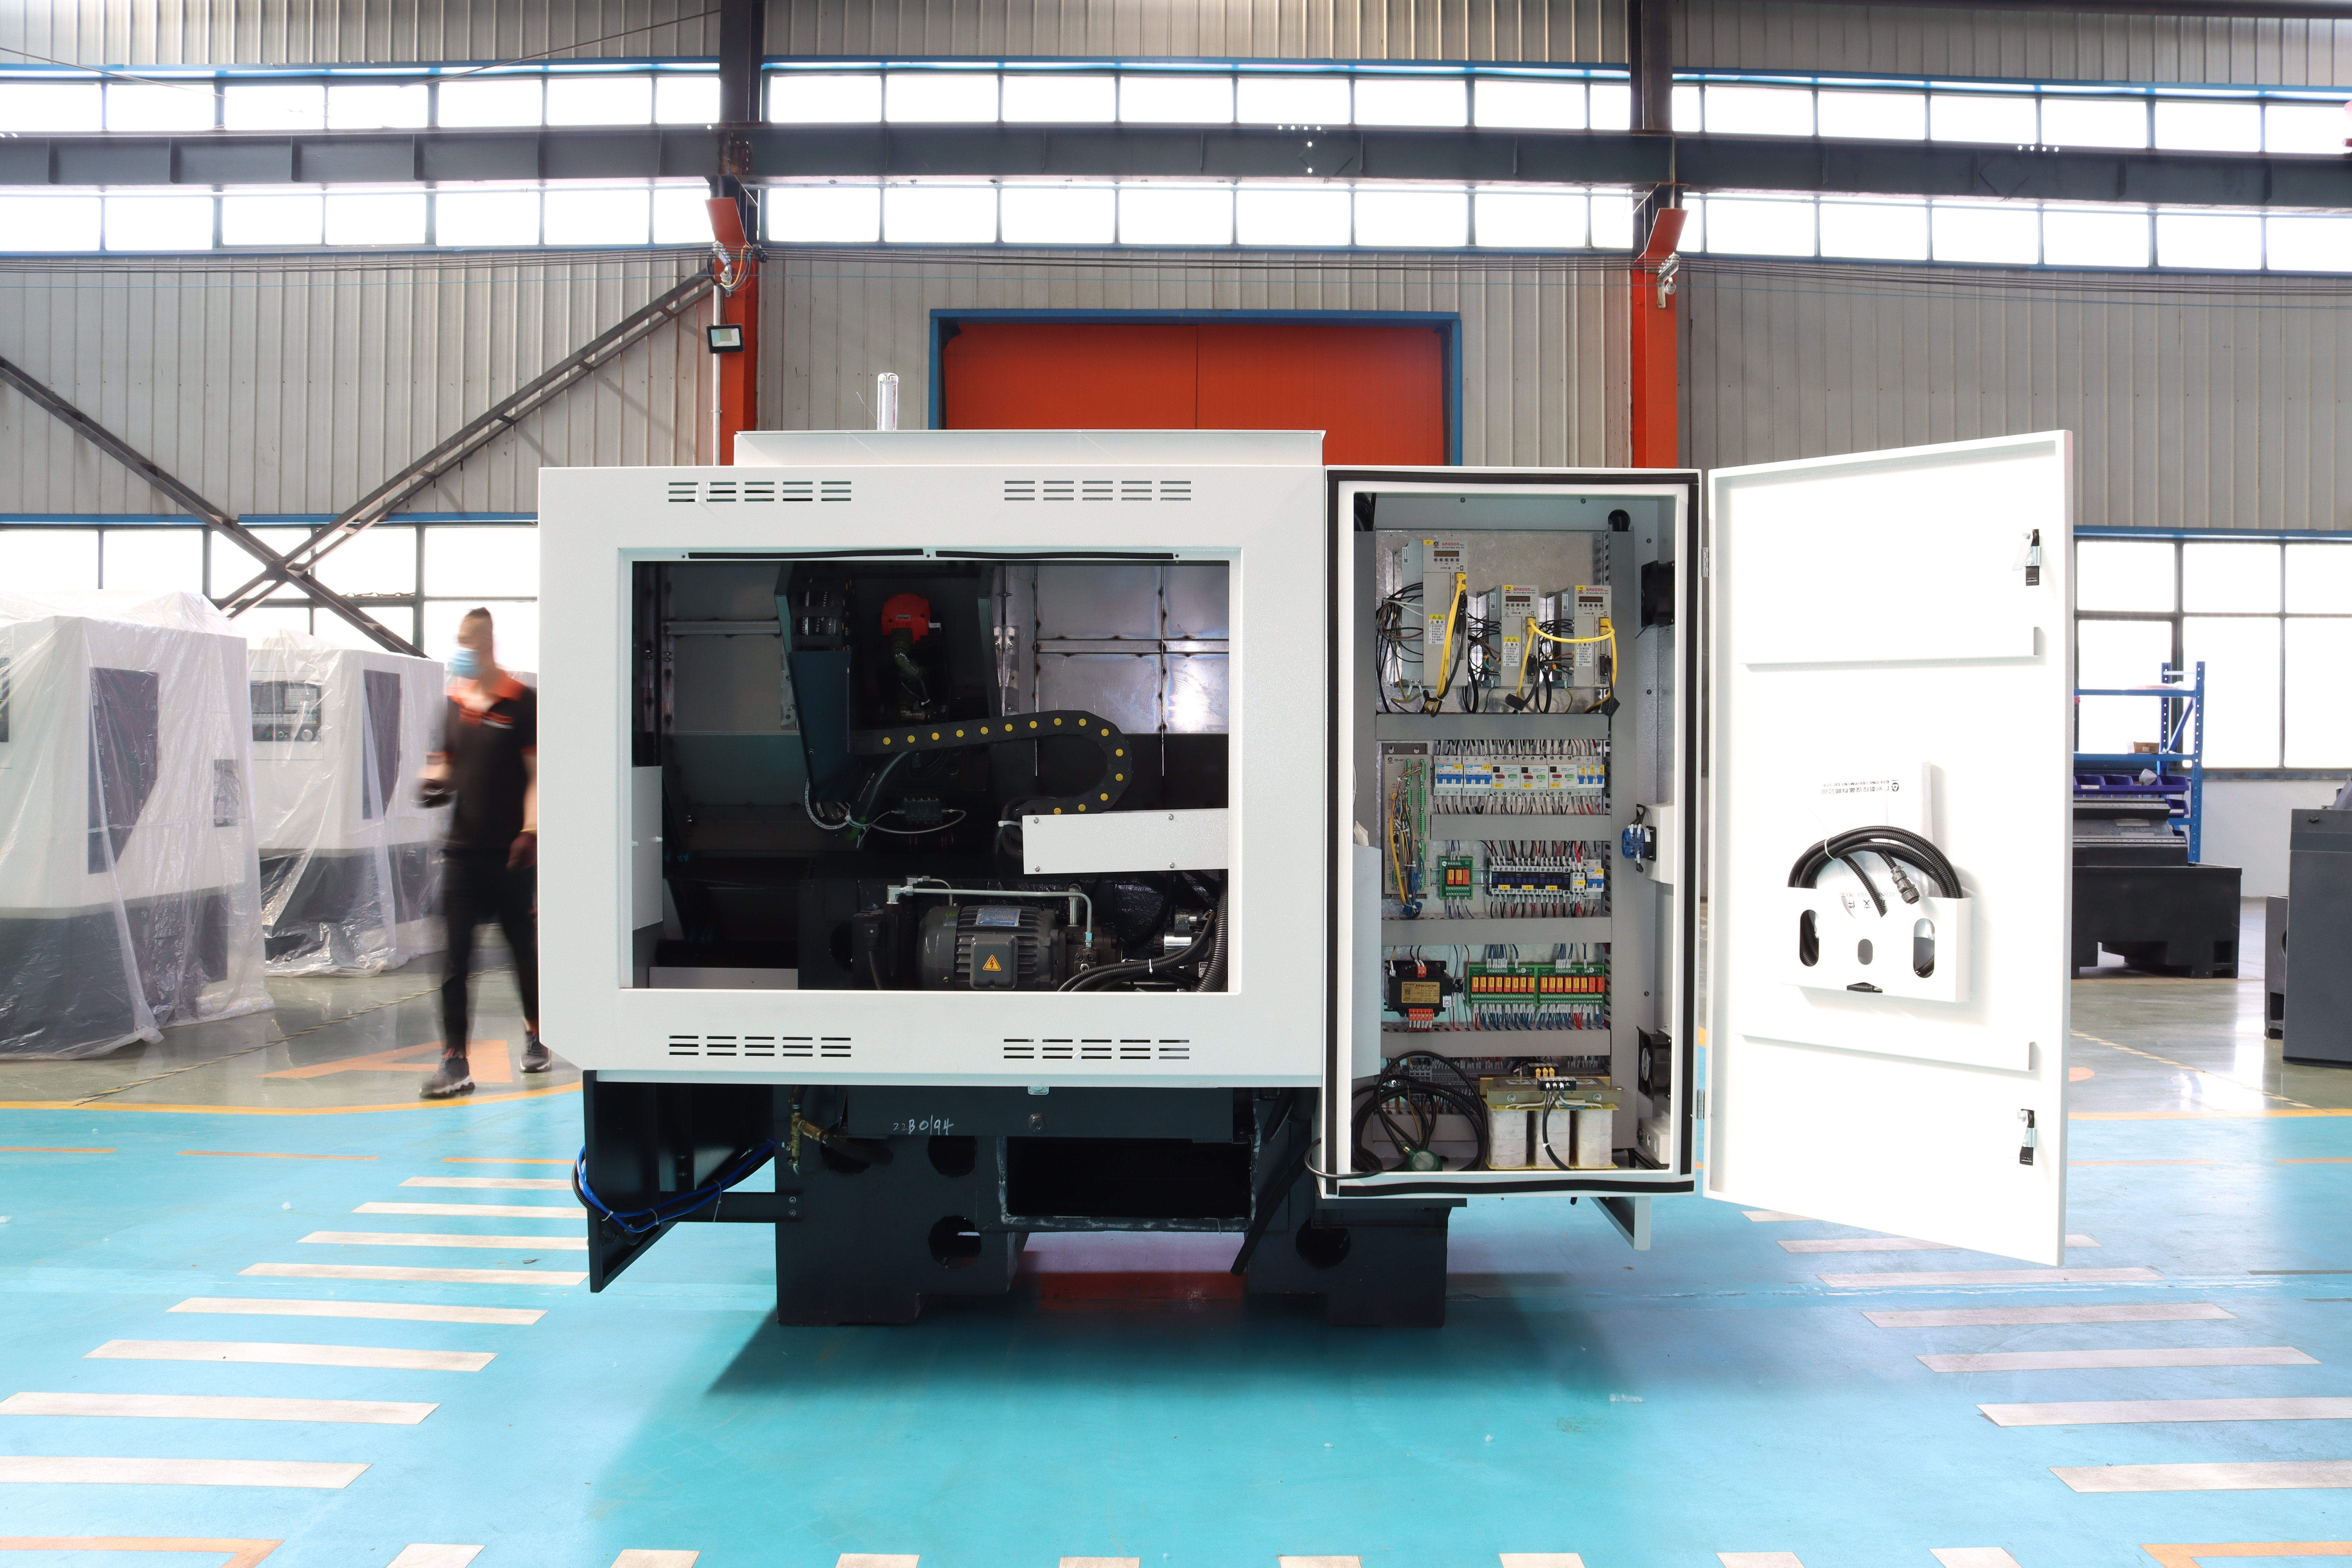
Industriel drejebænk: Præcision, stivhed og global support

Alle kategorier

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Navn
Virksomhedsnavn
Message
0/1000
Attachment
Upload mindst én vedhæftet fil
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Industrielle drejebænkeløsninger udviklet til præcision, driftstid og globale krav til driftstid

Industrielle drejebænkeløsninger udviklet til præcision, driftstid og globale krav til driftstid

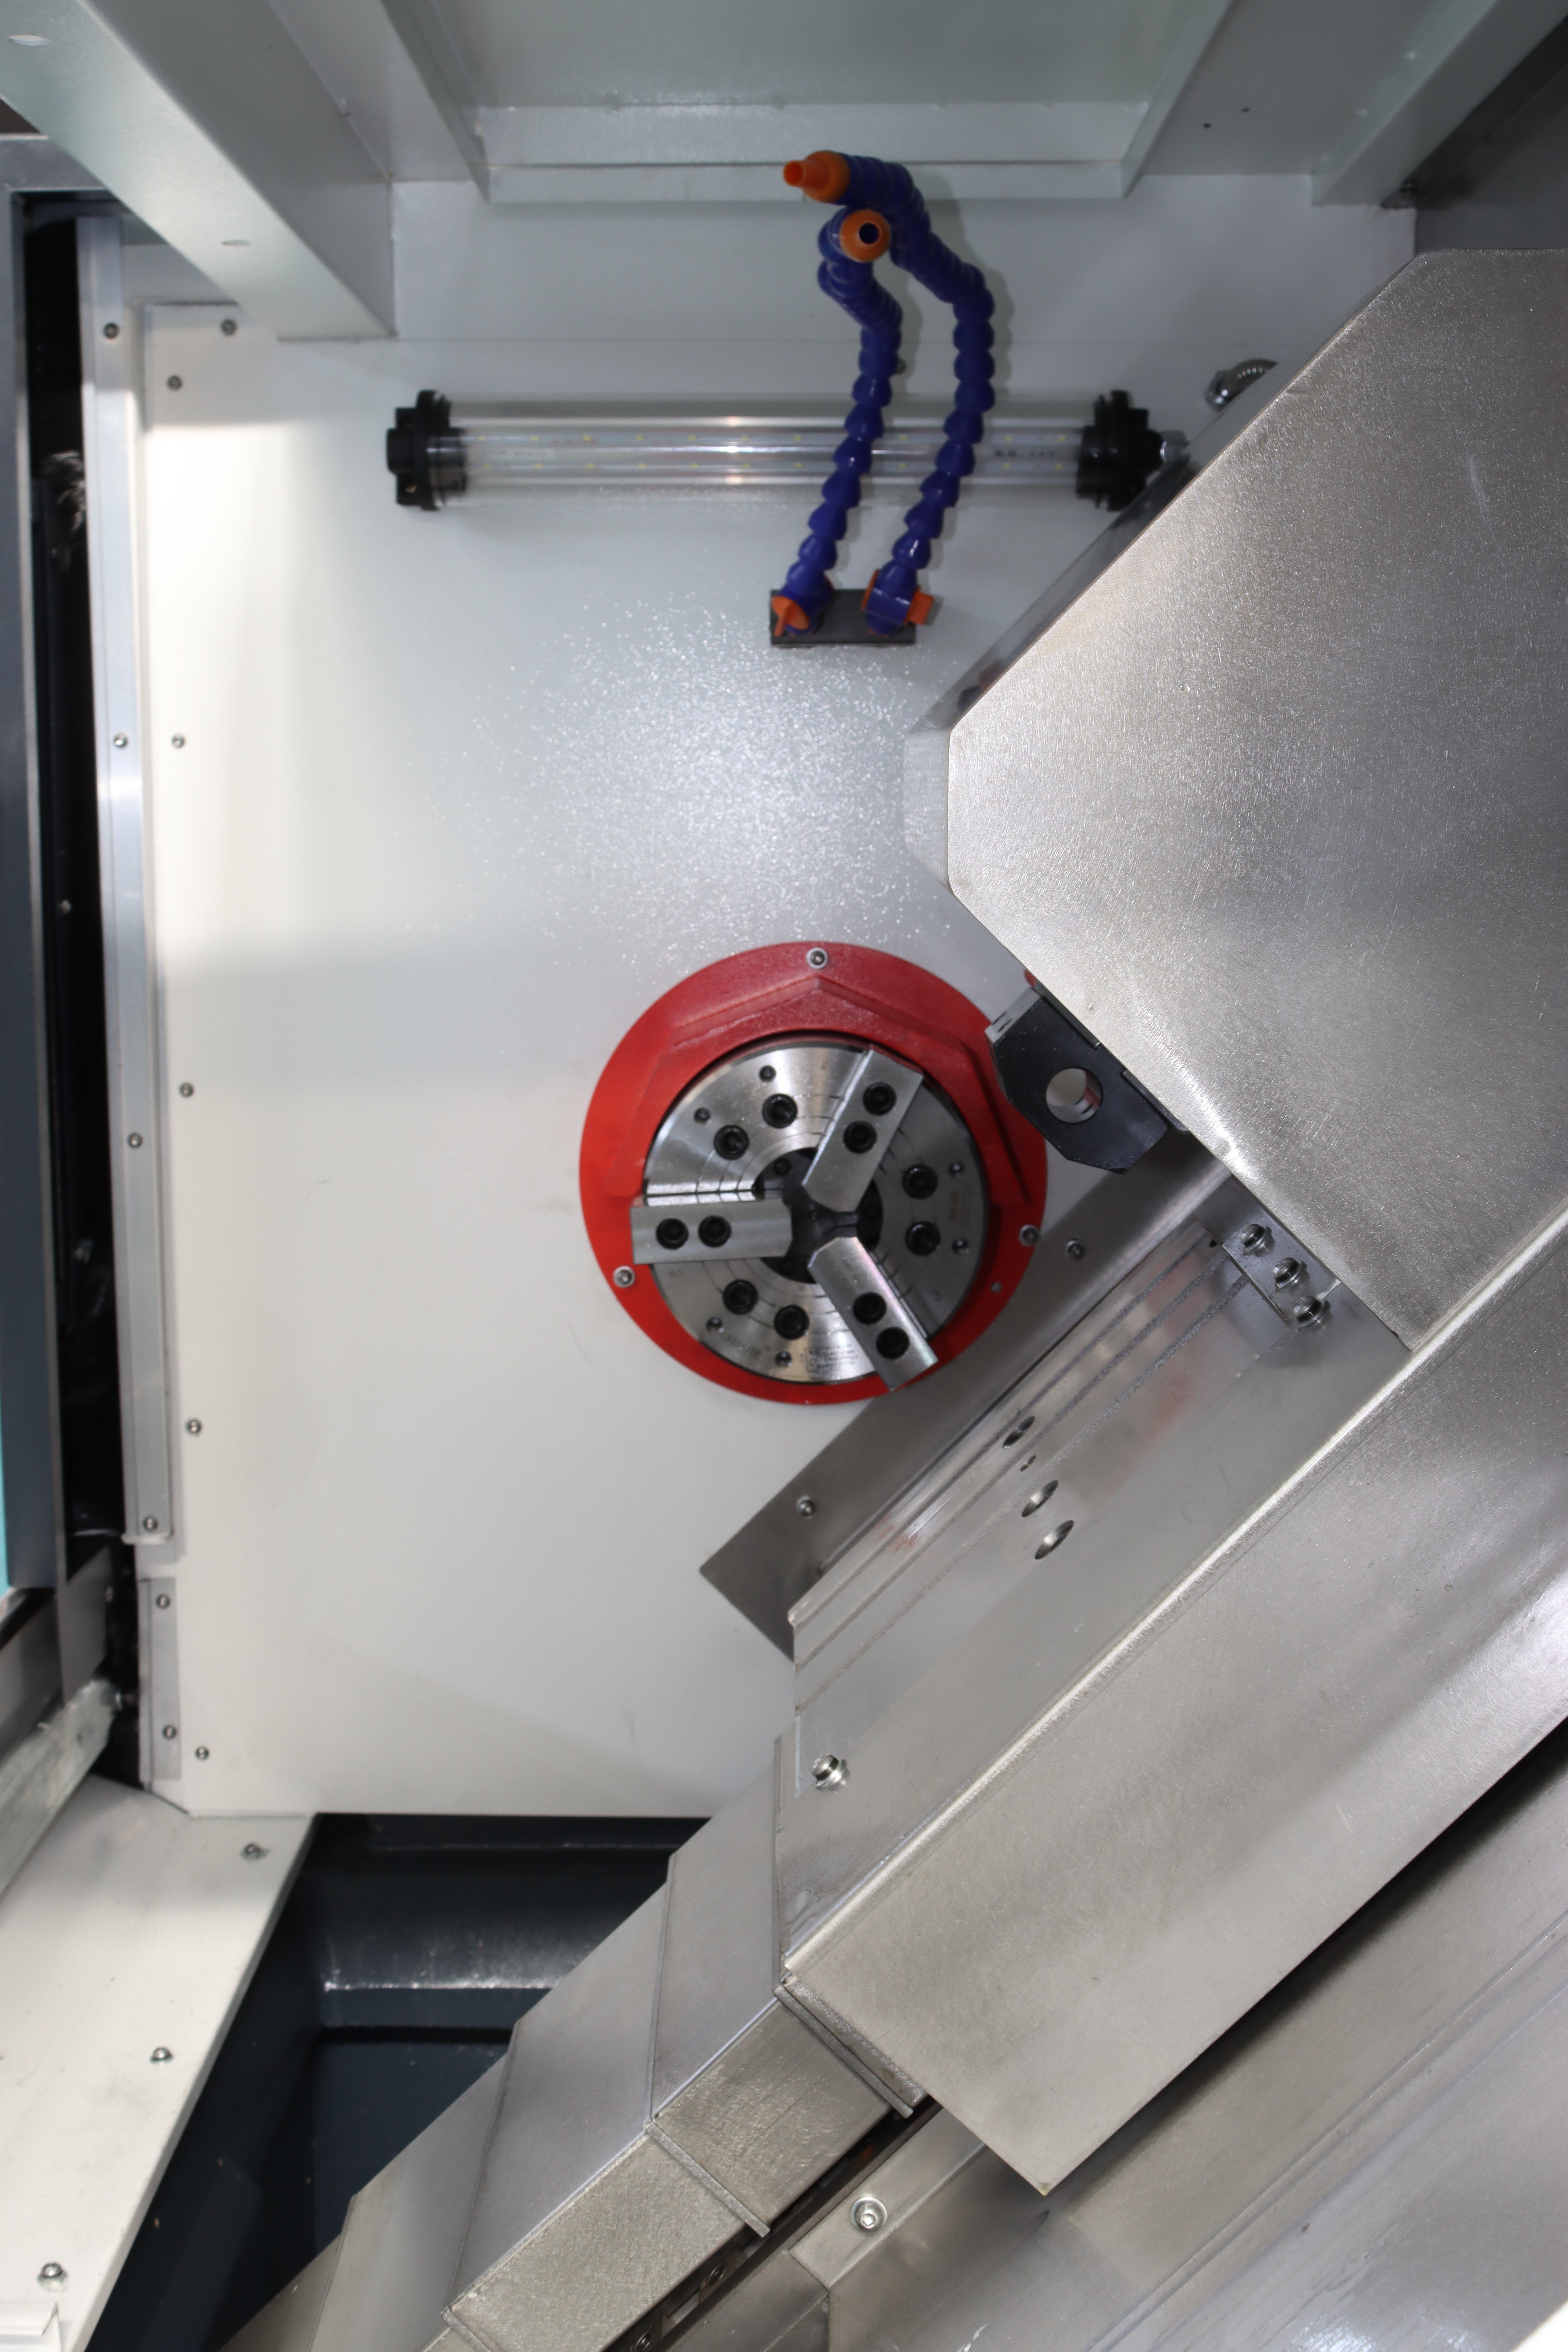
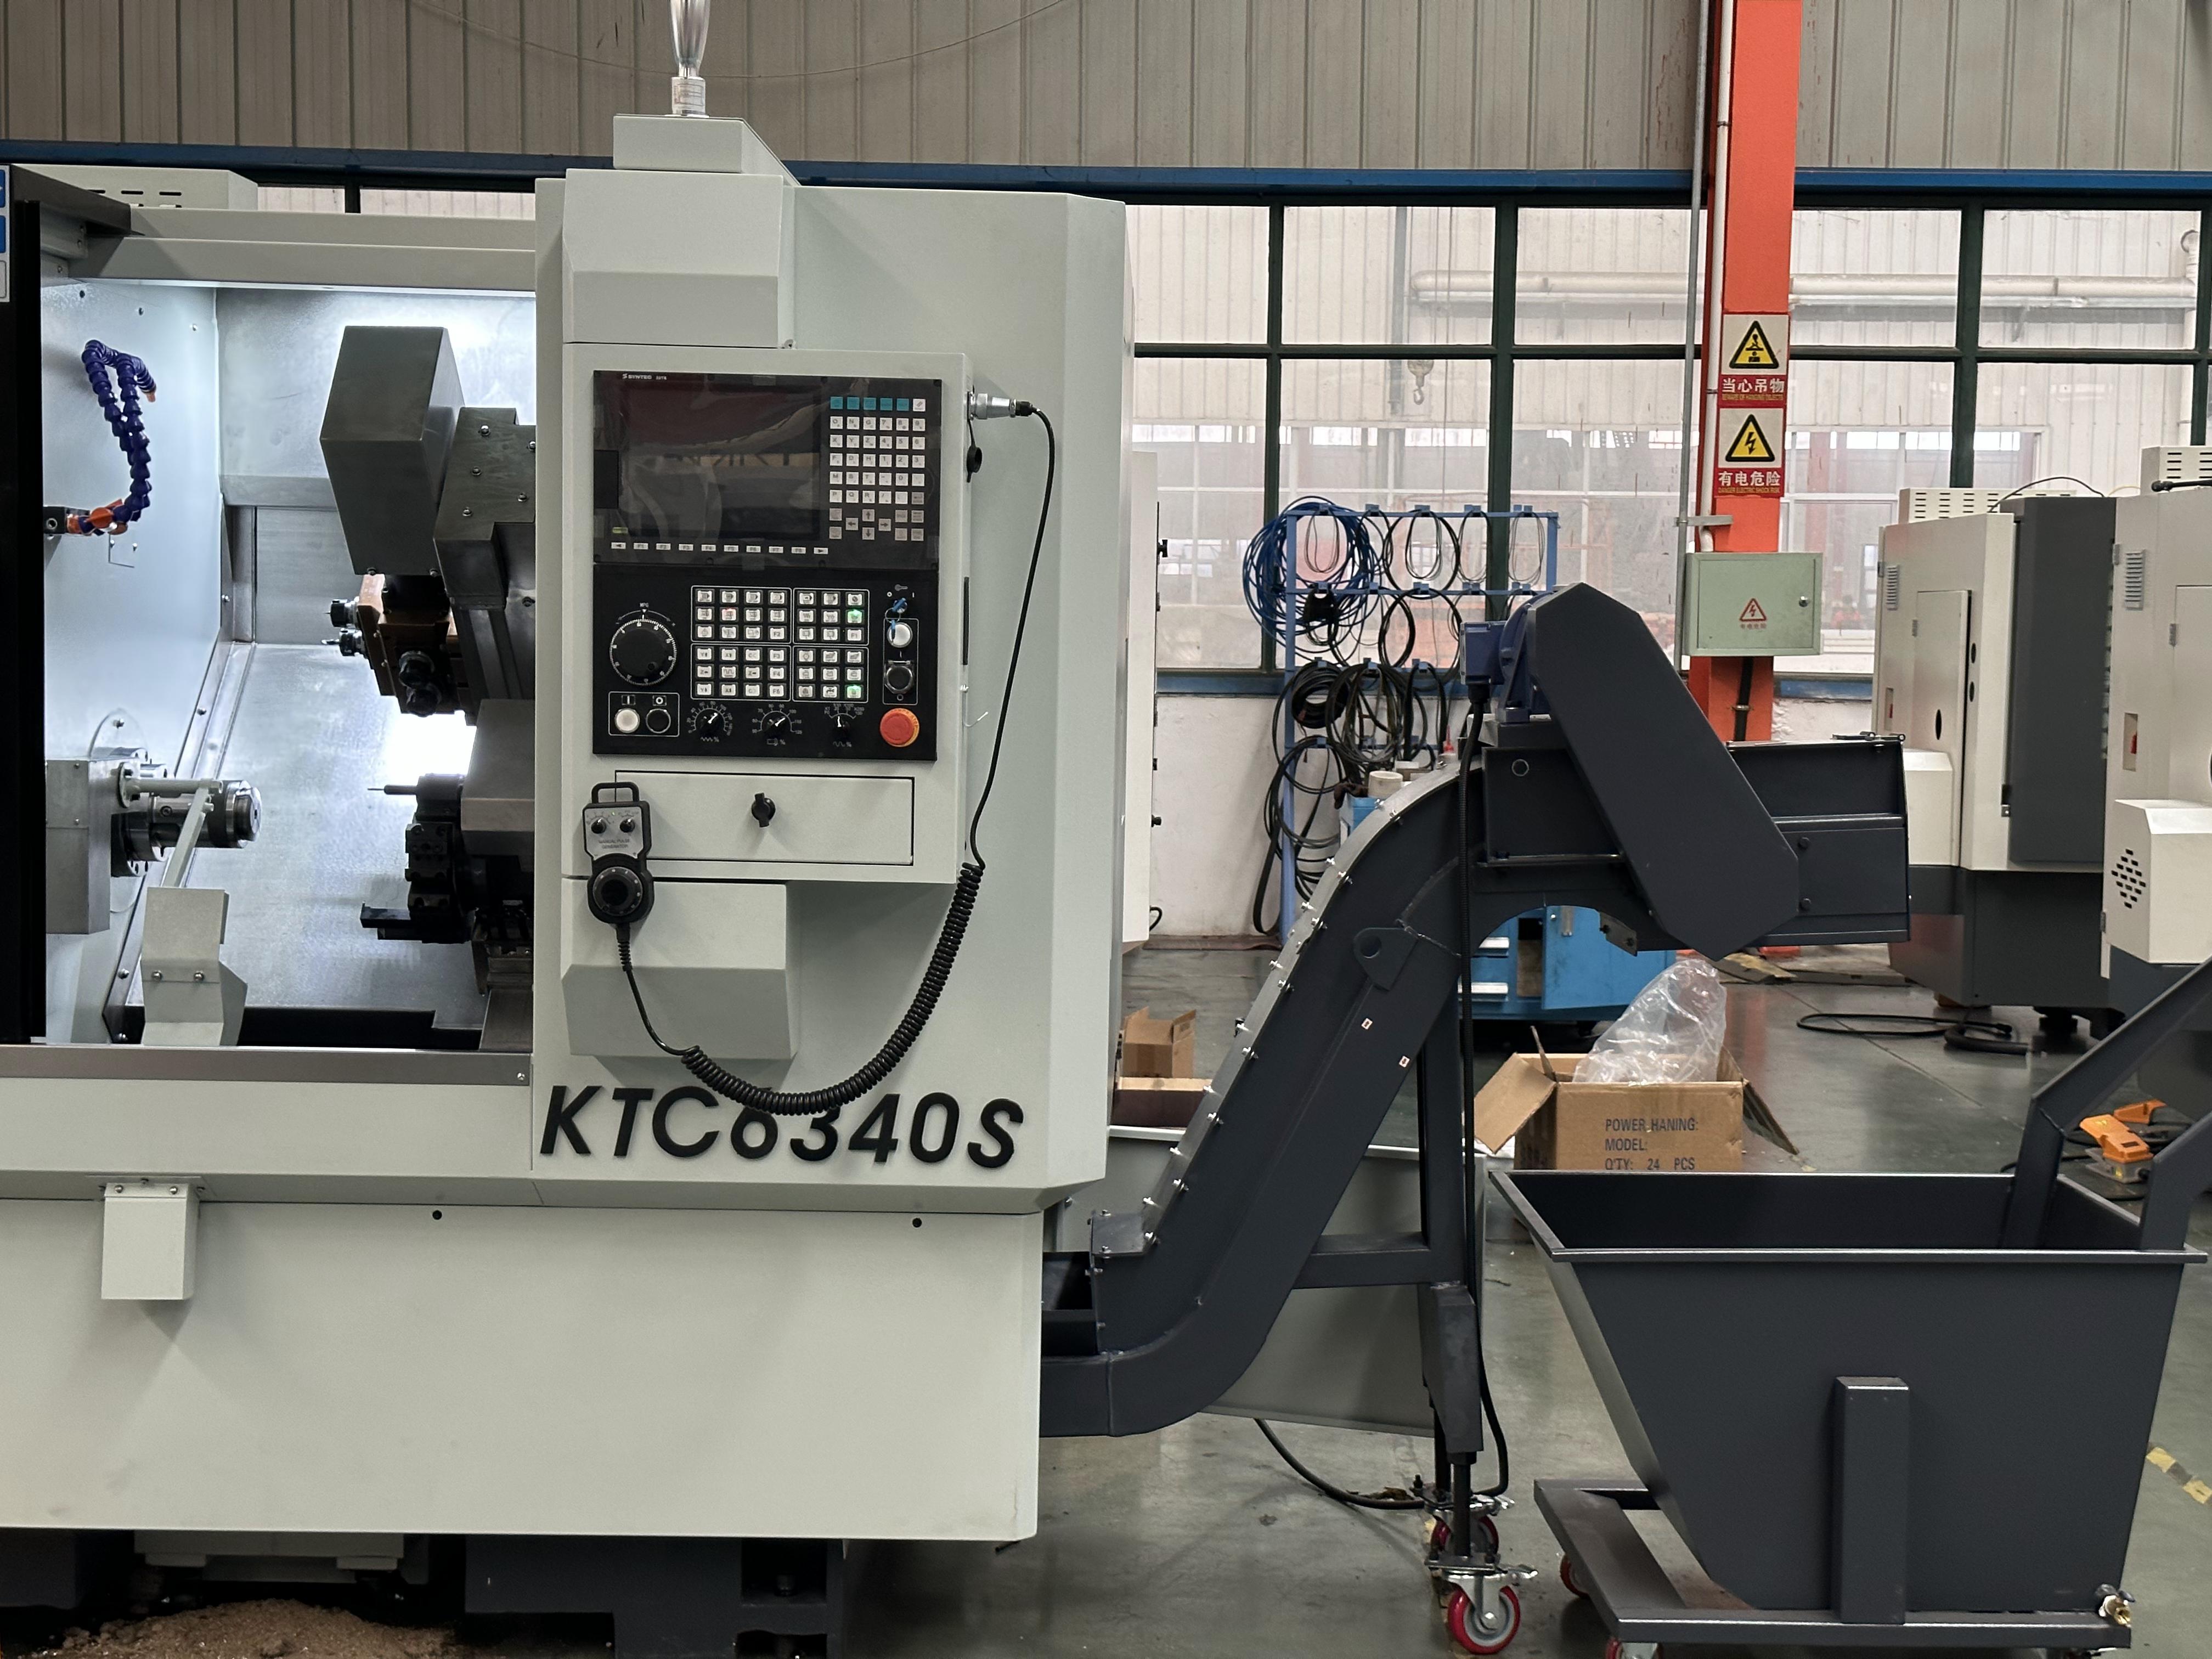
Taizhou Chuang Yuan Machine Tool Co., Ltd. har fremstillet industrielle drejebænkeløsninger siden 2003 fra Taizhou City, Jiangsu-provinsen, Kina. Vores industrielle drejebænkeplatforme er bygget til værksteder, leverancer til bilindustrien, olie- og gasentreprisører samt generelle maskinfremstillingsanlæg, der kræver gentagelig drejning, boret, gevindskæring og dyb-hulbearbejdning. Sengen er støbt i højstiv HT300-jern og lagret i 24 måneder før præcisionspudsning, hvilket reducerer vibration under tunge snit og sikrer rundhed inden for 0,01 mm ved en drejelængde på 500 mm. Spindlens udløb kontrolleres til 0,005 mm, og hver enhed gennemgår en 72-timers kontinuerlig test før afsendelse. For en typisk kunde, der drejer hydrauliske cylinderstænger med 180 styk pr. skift, reducerer denne stabilitet indsatsforbruget med 22 % og udskud fra 1,8 % til 0,6 %.
Få et tilbud

Case studie

Bilproducent af bremsetromler reducerer cykeltid med 19 % ved hjælp af industriel drejebænk

En tyrkisk billeverandør, der fremstiller bremsetromler, skulle reducere cykeltiden uden at miste koncentricitet. Værkstedet kører 22 timer om dagen på gråstøbejernstromler med diametre fra 280 mm til 380 mm. Vi leverede en industriel drejebænk med et 12-plads-tårn, en 15 kW-spindelmotor og en hydraulisk spændeskive, og justerede derefter skæreparametrene til deres carbidskærere. Cykeltiden faldt fra 4,8 minutter til 3,9 minutter pr. tromle – en forbedring på 19 %. Koncentriciteten blev opretholdt inden for 0,03 mm over 2.400 stykker pr. uge. Værktøjslivet steg fra 180 til 230 stykker pr. skærekant. Efter seks måneder bestilte kunden en anden enhed. Nøglen var at tilpasse spindeldrejningsmomentet til snittet i gråstøbejern og forhindre termisk udvidelse under lange skift. Vores ingeniør trænede to operatører på fire dage, og anlægget kører nu ubemandet under andet skift.

Ol- og gasventilkrop-bearbejdning løst med tung industriel drejebænk

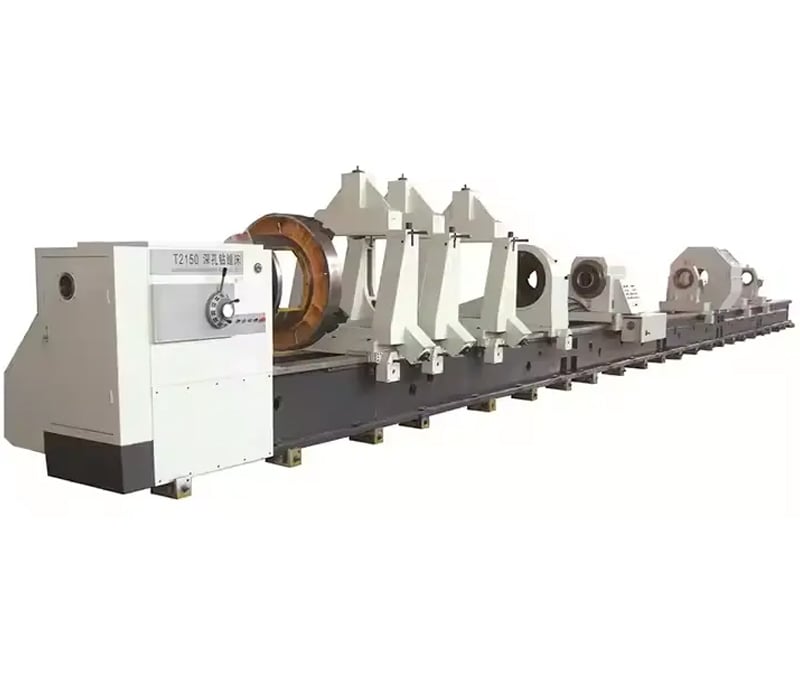
En energikontraktør fra UAE havde problemer med ventilkorpe, der krævede dyb boring og frontdrejning i samme opsætning. Deres tidligere drejebænk afveg 0,06 mm over en 8-timers drift, fordi sengen manglade stivhed. Vi leverede en tung industriel drejebænk med en 3-meter lang seng, et 110 mm spindelhul og kasseføringer. Boredybden nåede 420 mm med en ucentricitet på under 0,025 mm. Kunden reducerede antallet af opsætningsændringer fra tre til én og sparede dermed 3,5 time pr. parti. Udskiftningen af ventilkorpe i rustfrit stål type 316 faldt fra 2,4 % til 0,8 %. Maskinen har kørt i 11.000 timer med kun rutinemæssig smøring af føringerne. Dette tilfælde viser, hvordan en industrieldrejebænk med korrekt sengemasse og spindelstøtte løser nøjagtighedsproblemer ved dyb-hulsbearbejdning inden for energiproduktion.

Polsk reparationsservice udvider servicekapacitet ved hjælp af industrieldrejebænk

En familieejet reparationsservice i Polen reparerede slidte aksler og ruller til papirfabrikker. De udleverede store drejearbejder, fordi deres gamle drejebænk kun havde 1.000 mm mellem centrene. Vi leverede en Industrial Lathe Machine med 2.000 mm mellem centrene, en konus-tilbehør og en 4-kloet spændeskive. Værkstedet overtog de tidligere udleverede arbejder og vandt 18 nye kunder inden for 14 måneder. Overfladekvaliteten på repareret akseoverflade forbedredes til Ra 1,6, hvilket forlængede rullernes levetid med ca. 30 %. Udgifterne til ekstern maskinbearbejdning faldt med 31 % i det første år. To teknikere blev trænet fjernstyretd, og værkstedet kan nu håndtere nødrepairs inden for 24 timer. Industrial Lathe Machine blev kernen i deres serviceindtægter.

Relaterede produkter

Valg af den rigtige industrielle drejebænk starter med at forstå, hvordan drejenøjagtighed opnås, inden maskinen overhovedet når kundens produktionsområde. Hos Taizhou Chuang Yuan Machine Tool Co., Ltd., et selskab grundlagt i 2003 i byen Taizhou i provinsen Jiangsu, kontrollerer vi hele processen fra støbning til endelig test. Hver industrielle drejebænks base fremstilles af HT300-støbejern, støbt hos vores samarbejdspartner og lagret udendørs i 24 måneder. Denne naturlige aldring fjerner indre spændinger, så basen ikke vil forvride sig efter årsvis af tung drejning. Basen bearbejdes derefter groft, udsættes for vibrerende spændingsaflastning og slibes færdigt på en vejledningsslibemaskine, der sikrer ligehed inden for 0,01 mm pr. 1.000 mm. Hovedspindelbores er glatfremstillet for at passe præcisionshovedspindellager med forspændingsklasse P4, hvilket giver en udløbsfejl på 0,005 mm ved hovedspindelens front. Gearkasser monteres med slidte gear, og hver aksel balanceres dynamisk. Efter montage gennemgår hver industrielle drejebænk en 72-timers kontinuerlig test, som inkluderer højhastighedsdrejning, gevindskæring og drejningsmomentbelastning. Vi registrerer hovedspindelens temperaturstigning, vibration samt gentagelighed af dimensioner. En maskine skal opretholde en gentagelighed på 0,01 mm over 50 cyklusser, før den godkendes. I produktionsplanlægning er dette afgørende, da bil- og hydraulik-kunder ofte kræver en CpK-værdi over 1,33 for drejede diametre. Vores proceskapacitetsanalyse af en 15 kW industrielle drejebænk, der drejer 45-stål, viste en CpK-værdi på 1,52 ved en tolerance på 0,02 mm. For globale brugere leverer vi eksportklar emballage med rustbeskyttelse, ankerboltediagrammer og engelske brugsanvisninger. Vi understøtter også spændings- og frekvenskrav for mere end 20 lande, herunder 220 V, 380 V, 415 V og 440 V ved 50 eller 60 Hz. Installationsstøtte ydes via video eller på stedet af ingeniører efter behov. I anvendelsesmæssig henseende kan en industrielle drejebænk fra vores sortiment udføre akstdrejning, rørgevindskæring, rulle-reparation, flange-bearbejdning og dyb-hul-boring. Værksteder i Vietnam bruger den til motorcykelakseldele, mens kunder i Egypten bruger den til vandpumpeakslers og kunder i Brasilien til sukkerfabriksruller. Hver konfiguration tilpasses kundens materiale, parti-størrelse og operatørens færdighedsniveau. Almindelige valgmuligheder omfatter hydrauliske spændeskiver, kegletilbehør, støttestykker, digitale aflæsningsenheder og automatisk smøring. Denne strukturerede tilgang er grunden til, at vores industrielle drejebænk-platforme sikrer høj driftstid, lav udskudsmængde og enkel service for internationale købere.

Ofte stillede spørgsmål

Hvad skal jeg tjekke, før jeg køber en Industrial Lathe Machine til drejning af stålskifter?

Definer først maksimal diameter, længde og parti-størrelse. For stålskifter vælg en maskine med en stiv seng, mindst 7,5 kW spindelleffekt og en spindelboring, der kan modtage din stangmateriale. Bekræft udsving, gentagelighed og belastningstestdata. Anmod om en 72-timers testrapport og en liste over reservedele. Din industrielle drejebænk skal være tilpasset materialehårdhed, tolerancer og daglige produktionsmål, inden du sammenligner priser.
Manuelle drejebænke er velegnede til reparationsservice, enkeltdelenes fremstilling og lavvolumenarbejde, hvor operatører kræver håndbetjening. CNC-industrielle drejebænke er velegnede til gentagne partier, komplekse profiler og strammere tolerancer. Hvis din månedlige produktion overstiger 300 stykker, eller hvis du har brug for konstant cykeltid, er CNC normalt mere rentabel. Mange kunder starter med manuel drejning og tilføjer CNC, når ordrerne vokser.
Vores standard industrielle drejebænk holder spindlens udsving inden for 0,005 mm og drejningens rundhed inden for 0,01 mm under normale forhold. I produktionen opretholder de fleste kunder en nøjagtighed på 0,02 mm til 0,03 mm ved stål og støbejern. Nøjagtigheden afhænger af værktøjerne, materialet og operatørens færdigheder. Vi leverer testcertifikater og kan udføre en kapabilitetsanalyse for din specifikke komponent før afsendelse.
Ja. Vi leverer engelsksprogede brugsanvisninger, koblingsskemaer og fjernvideo-ibrugtagning. Ved komplekse installationer kan vores ingeniører rejse til din lokation. Uddannelsen dækker opsætning, værktøjsindstilling, daglig vedligeholdelse og fejlfinding. De fleste kunder gennemfører den grundlæggende uddannelse på tre til fem dage. Vi har også reservedele klar til afsendelse inden for 48 timer for at mindske standstid.

Relaterede artikler

Hvordan vælger man et bearbejdningscenter?

12

Dec

Hvordan vælger man et bearbejdningscenter?

Se mere
Hvorfor understøtter modulær fjedermaskine hurtig skift mellem forskellige typer fjederproduktion

14

Jul

Hvorfor understøtter modulær fjedermaskine hurtig skift mellem forskellige typer fjederproduktion

Produktionsflaskehalse ved traditionelle integrerede fjederformningsanlæg. Moderne metalformningsproduktion præges i stigende grad af diversificerede produktspecifikationer og blandet batchproduktion. Mange produktionsfaciliteter skal behandle fjedre ...
Se mere
Hvilken service efter salg bør pålidelige leverandører af EDM-boremaskiner tilbyde

14

Jul

Hvilken service efter salg bør pålidelige leverandører af EDM-boremaskiner tilbyde

Udviklingen af fleksibel fremstilling gennem modulær arkitektur. Moderne industrielle landskaber kræver et højt grad af tilpasningsevne, hvor evnen til hurtigt at skifte produktionskonfigurationer definerer en facilitets operative rytmik...
Se mere
Hvilke fordele for virksomhederne opnås ved at opgradere gammel EDM-sparkerosionsmaskinudstyr

03

Aug

Hvilke fordele for virksomhederne opnås ved at opgradere gammel EDM-sparkerosionsmaskinudstyr

Identificering af ældre begrænsninger i sparkerosionsproduktionen: Drift af modne, årti gamle maskiner på fremstillingsskibe med høj præcision skaber ofte skjulte driftsfordele, der stille og roligt formindsker fortjensten over tid. Når produktionen...
Se mere

Kundeanmeldelser

Daniel Weber
Stabil nøjagtighed og hurtig support

Vi købte en industriel drejebænk til drejning af hydrauliske stænger. Efter otte måneder ligger rundheden inden for 0,015 mm på stål 45, og udskiftningen er under 0,7 %. Fabrikken besvarede vores spørgsmål om opsætning inden for én dag. Cykeltiden faldt med 17 % i forhold til vores gamle drejebænk. Maskinen har kørt to skift dagligt uden større problemer. Reservedele ankom på fire dage.

Marek Kowalski
Kraftig maskine til reparation

Vores værksted reparerer ruller til papirmøller. Den industrielle drejebænk håndterer akser på 2.000 mm med god overfladekvalitet, og konisk drejning er præcis. Vi tog udliciterede opgaver tilbage i huset og reducerede eksterne omkostninger med ca. 30 %. Uddannelsen var tydelig, og brugsanvisningen er praktisk. Efter 14 måneder holder maskinen stadig tolerancerne godt.

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Navn
Virksomhedsnavn
Message
0/1000
Stiv sengkonstruktion, der beskytter nøjagtigheden under tunge fræsninger

Stiv sengkonstruktion, der beskytter nøjagtigheden under tunge fræsninger

Maskinens værktøjsbænk er støbt i HT300-jern og lagret i 24 måneder, derefter spændingsfri og slibet til en lighed på 0,01 mm pr. 1.000 mm. Denne konstruktion modstår afbøjning ved drejning af store aksler, ruller og ventilkroppe. I et energiværksted i UAE nåede boringen en dybde på 420 mm med en ucentricitet under 0,025 mm, og tid til seriemontage faldt med 3,5 time. Ved drejning af bremsetromler til automobiler muliggjorde den stive værktøjsbænk en reduktion af cykeltiden med 19 %, samtidig med at koncentriciteten blev opretholdt på 0,03 mm over 2.400 stykker pr. uge. Dette er afgørende i praktiske værksteder, fordi vibration og termisk drift er de primære årsager til udskudte dele under lange skift. En stabil industrieldrejebænk forlænger også indsatsholdbarheden: En tyrkisk kunde øgede værktøjslevetiden fra 180 til 230 stykker pr. skærekant. Den stive konstruktion understøtter kraftig fræsning, dyb-hulsarbejde og uafbrudt produktion, hvilket giver køberne forudsigelig kvalitet og lavere driftsomkostninger.
Præcisionsaksel og testet gentagelighed til produktion med stramme tolerancer

Præcisionsaksel og testet gentagelighed til produktion med stramme tolerancer

Alle industrielle drejebænke anvender P4-klasse aksellejer med en udløbsfejl på 0,005 mm og en 72-timers kontinuerlig test før afsendelse. Vi registrerer temperaturstigning, vibration samt gentagelighed over 50 cyklus med en nøjagtighed på 0,01 mm. I en kapabilitetsundersøgelse på stål 45 opnåede én 15 kW-model en CpK-værdi på 1,52 ved en tolerance på 0,02 mm, hvilket understøtter bilindustrien og hydraulik-kunder, der kræver en CpK-værdi over 1,33. En tysk kunde, der drejede hydraulikstænger, opretholdt en rundhed på 0,015 mm efter otte måneder med et udskudsforhold under 0,7 %. For værksteder, der bearbejder pumpeaksler eller motoraksel, betyder denne gentagelighed færre omprocesserings-timer og mere stabile leveringstidsplaner. Det testede akelsystem håndterer også gevindskæring og boretning uden at miste positionen. Købere modtager testprotokoller med hver enhed, så kvaliteten dokumenteres i stedet for blot at blive lovet.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil ØVERSTØVERST