Maskin til dybbohring med geværmetode | forhold 100:1, nøjagtighed på 0,01 mm

Alle kategorier

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Navn
Virksomhedsnavn
Message
0/1000
Attachment
Upload mindst én vedhæftet fil
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Præcisionsdyb-hul-gevær-boringsmaskinløsninger fra en pålidelig kinesisk producent

Præcisionsdyb-hul-gevær-boringsmaskinløsninger fra en pålidelig kinesisk producent

Taizhou Chuang Yuan Machine Tool Co., Ltd. har fremstillet dybboreskåle til geværboringer siden 2003 i Taizhou-by, provinsen Jiangsu, Kina. Vores dybboreskåle til geværboringer leverer hullens diameter fra 2 mm til 40 mm, forholdet mellem boringens dybde og diameter op til 100:1, overflade ruhed Ra 0.4–1.6 µm og positionsnøjagtighed på 0,01 mm pr. 300 mm. Spindelhastigheden når 6.000 omdr./min., og kølevæsketrykket kan nå op til 100 bar, så dybe huller fremstilles i én gennemgang uden peck-boring. I fremstilling af hydraulikcylindre borer kunder 800 mm dybe huller i 45-stålstænger på 18 minutter pr. emne, hvilket reducerer cykeltiden med 35 %. I støbeformfremstilling bruger en tysk værktøjsworkshop vores dybboreskål til geværboringer til at fremstille kølevandskanaler 600 mm dybe i 1.2344-stål med koncentricitet inden for 0,02 mm, hvilket eliminerer sekundær udboring. I fremstilling af medicinske implantater borer en schweizisk kunde 3 mm huller igennem 120 mm titanstænger uden afbøjning og holder tolerancen inden for 0,015 mm.
Få et tilbud

Case studie

35 % reduktion af cykeltid for fremstiller af hydrauliske cylinder i Indien

En producent af hydrauliske cylinder i Pune, Indien, borede 800 mm dybe huller i stålstænger af materiale 45 med almindelige spiralbor og brugte 27 minutter pr. emne, med hyppige brud og 2 % udskilning. Efter installation af vores dyb-hul-gevær-boremaskine med et kølevæske-system på 100 bar og en spindel på 2.800 omdr./min. faldt cykeltiden til 18 minutter pr. emne, udskilningen faldt til 0,3 %, og hullenes ligeled blev opretholdt inden for 0,1 mm over 800 mm. Virksomheden eksporterer nu hydrauliske cylinder til Europa og øgede den månedlige produktion med 2.400 styk.

0,02 mm koncentricitet for en tysk formbase-producent

En tysk formgivningsproducent havde brug for kølekanaler på 600 mm dybde i stålblokke af materiale 1.2344 med koncentricitet inden for 0,02 mm. Traditionel boring forårsagede afvigelse og krævede efterboring. Vores dybboremaskine til geværdrilling med BTA-hoved og servofeed opretholdt en koncentricitet inden for 0,018 mm og en overfladeruhed på Ra 0,6 µm i én enkelt operation. Kunden reducerede sekundære processer med 80 %, forkortede gennemløbstiden fra 12 dage til 5 dage og kører nu to skift dagligt på samme maskine.

Afvejningsfrie 3 mm titanboringer til en schweizisk producent af medicinske implantater

En schweizisk producent af medicinske implantater havde brug for 3 mm brede huller igennem 120 mm lange titanstænger med en tolerance inden for 0,015 mm. Vores dybboremaskine til geværdrilling med højtrykskølevæske og en carbidgeværbor opnåede en tolerance på 0,012 mm og en overfladekvalitet på 0,4 µm uden synlig afvejning. Produktionsudbyttet steg til 99,6 %, værktøjslivet nåede 120 huller pr. slibning, og kunden anvender nu vores maskine til tre implantatlinjer samt eksporterer til 14 lande.

Relaterede produkter

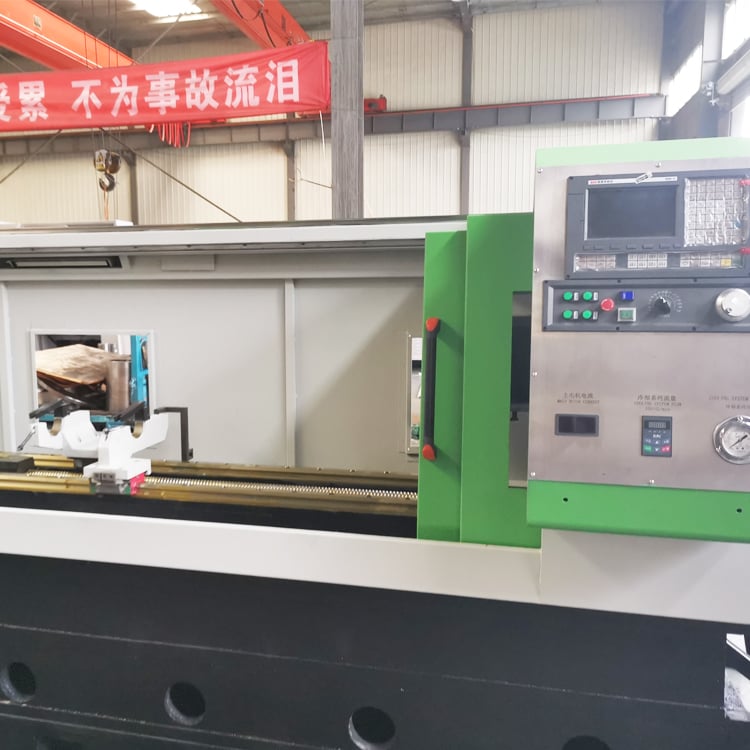
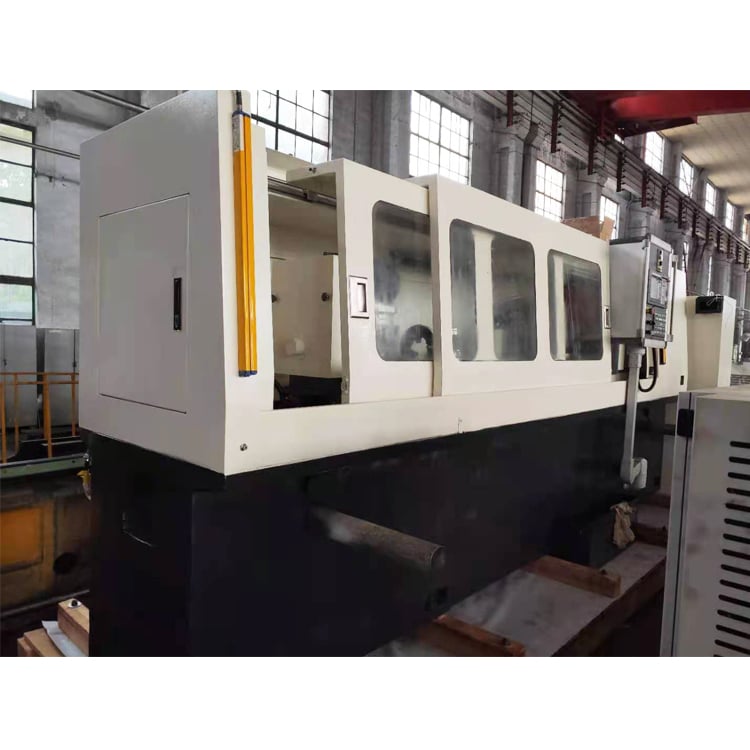
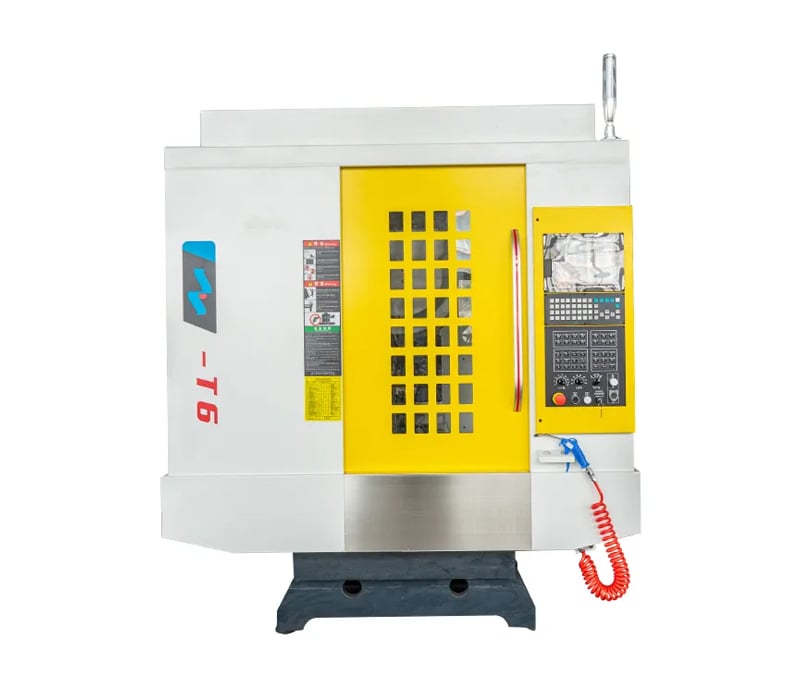
Deep Hole Gun Drilling-maskinen er et specialiseret maskinværktøj, der er udviklet til at fremstille præcise dybe huller med høje længde-til-diameter-forhold i én enkelt operation. Hos Taizhou Chuang Yuan Machine Tool Co., Ltd., stiftet i 2003 i Jiangsu-provinsen, Kina, integrerer vi forskning, udvikling, produktion og salg for at levere pålidelige præcisionsmaskiner til mere end 20 lande. Vores Deep Hole Gun Drilling-maskine bygger på en stiv støbejernsbænk, hærdede og slibne kasseveje samt en præcisionshovedaksel, der opnår op til 6.000 omdr./min. Kølevandssystemet leverer op til 100 bar tryk, hvilket effektivt fjerner spåner og kontrollerer termisk udvidelse under lange cyklusser. Maskinen håndterer huller med diametre fra 2 mm til 40 mm og dybde-til-diameter-forhold op til 100:1, med positionsnøjagtighed på 0,01 mm pr. 300 mm og rundhed inden for 0,02 mm. Produktionsprocessen starter med streng inspektion af råmaterialer, efterfulgt af CNC-bearbejdning af bænken og hovedspindlen, manuel skrabning af føringsskinner og dynamisk balancetest af hovedakslen. Hver enhed gennemgår herefter en 72-timers kontinuerlig driftstest, der undersøger hullenes ligeled, overfladekvalitet og stabiliteten af kølevandstrykket. Et Siemens 828D CNC-system styrer tilførselshastigheder, hovedaksels hastighed og kølevandsstrøm og kan gemme op til 500 programmer til hurtig omstilling. Det automatiske spånaftrækssystem reducerer manuel indgreb og holder arbejdsområdet rent. I praktiske anvendelser boring af 800 mm dybe huller i 45-stålstænger tager en indisk hydraulikcylindervirksomhed 18 minutter pr. emne; en tysk støbeformproducent opretholder koncentricitet på 0,018 mm i 1.2344-stål; og en schweizisk medicinsk producent borer 3 mm huller igennem 120 mm titanstænger inden for en tolerance på 0,012 mm. Disse resultater skyldes vores fokus på praktisk ingeniørarbejde: hærdede føringsskinner, præcisions-slibne kugleskruer og en højtryks-kølevandsenhed, som tilsammen nedsætter værktøjsomkostningen pr. hul med op til 28 % og øger produktionshastigheden med 35 %. Vores fabrik dækker hele processen – fra støbning og bearbejdning til montering og test – så vi sikrer kvaliteten i hver enkelt fase. Vi leverer CE-certificering, 24 måneders garanti, på-stedet installation samt online operatortræning. Uanset om du arbejder inden for støbeformproduktion, hydraulikudstyr, luft- og rumfart, medicinsk udstyr eller forsvarsproduktion, tilbyder vores Deep Hole Gun Drilling-maskine en pålidelig, effektiv og omkostningseffektiv løsning på udfordringer ved dyb boring. Vi fortsætter med at investere i forskning og lytter til kundefeedback fra Europa, Asien, Sydamerika og Mellemøsten, så vi kan forbedre vores maskiner til at imødegå mangfoldige produktionsmiljøer og hjælpe vores partnere med at udvikle deres lokale markeder med tillid.

Ofte stillede spørgsmål

Hvilke materialer kan din dybbohringsmaskine til geværboringer behandle?

Vores dybbohringsmaskine til geværboringer kan behandle kulstofstål, legeret stål, rustfrit stål, støbejern, aluminium, kobber, titan og Inconel. For eksempel kan den bore 3 mm huller gennem 120 mm tykke titanstænger og 800 mm huller i 45-stålstænger. Hårdheden kan maksimalt være HRC 42. For hårdere materialer anbefaler vi belagte karbid-geværbor og justerede fremføringshastigheder. Vores ingeniører leverer skæreparametre baseret på dit materiale og hulstørrelse.
Maskinen understøtter huldiametre fra 2 mm til 40 mm og dybde-til-diameter-forhold op til 100:1. For et 10 mm hul kan du bore op til 1.000 mm i én gennemgang. Kølevæsketryk op til 100 bar sikrer spånfjerning og lige huller. Hvis dit forhold overstiger 100:1, kan vi tilpasse maskinen med et større kølesystem og specielle guidebushings.
Vi bruger en stiv støbejernsbænk, hærdede kasseskinner og præcisionspolerede kugleskruer for at minimere vibration. Kølevandssystemet med højt tryk fjerner spåner hurtigt, og Siemens CNC-systemet holder fremføringshastighederne inden for 0,01 mm. Normalt ligger retlinethed inden for 0,1 mm over 800 mm, rundhed inden for 0,02 mm, og overfladestrukturen mellem Ra 0,4 og 1,6 µm. Hver maskine gennemgår en 72-timers kontinuerlig test før afsendelse.
Standardmodeller afsendes 30–45 dage efter depositum; tilpassede modeller tager 60–75 dage. Vi leverer en 24-måneders garanti, installationservice på stedet samt online-uddannelse. Reservedele er tilgængelige i mindst 10 år. Vi tilbyder også fjern-diagnostik via CNC-systemet, så de fleste problemer kan løses uden besøg på stedet – hvilket reducerer udfaldstid for kunder i over 20 lande.
Ja. Vi tilpasser hublængde, spindelhastighed, kølevæsketryk, styresystem og spændeanlæg. For eksempel byggede vi en maskine til en tysk støbemager med en hublængde på 600 mm og koncentricitetskrav på 0,018 mm. Vi kan tilføje automatisk indlæsning, spåntransportører og værktøjsovervågning. Vores ingeniører gennemgår Deres tegninger og prøver og foreslår derefter en konfiguration, der passer til Deres budget og produktionsmål.

Relaterede artikler

Hvordan vælger man et bearbejdningscenter?

12

Dec

Hvordan vælger man et bearbejdningscenter?

Se mere
Hvilken service efter salg bør pålidelige leverandører af EDM-boremaskiner tilbyde

14

Jul

Hvilken service efter salg bør pålidelige leverandører af EDM-boremaskiner tilbyde

Udviklingen af fleksibel fremstilling gennem modulær arkitektur. Moderne industrielle landskaber kræver et højt grad af tilpasningsevne, hvor evnen til hurtigt at skifte produktionskonfigurationer definerer en facilitets operative rytmik...
Se mere
Sådan reduceres slid på borekerner under vedvarende dyb-hul-maskinbearbejdning

03

Aug

Sådan reduceres slid på borekerner under vedvarende dyb-hul-maskinbearbejdning

Forståelse af mekanikken bag termisk spænding i dybe huller. Udførelse af vedvarende boring og højdybde-bearbejdning på industrielle produktionslinjer stiller alvorlige termiske og mekaniske udfordringer, der regelmæssigt tester grænserne for skæretøjler. W...
Se mere
Hvilke eksportkvalitetsstandarder kræver internationale kunder for trådskæremaskinprodukter

03

Aug

Hvilke eksportkvalitetsstandarder kræver internationale kunder for trådskæremaskinprodukter

Forståelse af international eksportoverholdelse inden for præcisionsmaskinbearbejdning: At navigere i det komplekse landskab af global industrihandel kræver en grundig forståelse af de strenge tekniske benchmarks, som udenlandske købere kræver for avanceret metal...
Se mere

Kundeanmeldelser

Rajesh Mehta, Produktionsleder, Pune, Indien
Udmærket præcision og driftstid i daglig produktion

Vi købte en dybhuls geværboremaskine til vores produktionslinje for hydraulikcylindre. Efter seks måneder er cyklustiden faldet fra 27 til 18 minutter pr. del, og udskuddet er faldet under 0,5 %. Kølevæskesystemet på 100 bar håndterer 800 mm dybe huller i 45-stål uden nogen borebrud. Installation og træning forløb problemfrit, og maskinen kører to skift dagligt uden større problemer. Den er blevet den mest pålidelige maskine på vores produktionsafdeling.

Thomas Keller, Driftsdirektør, Zürich, Schweiz
Pålidelig ydelse til støbemageri og medicinske komponenter

Vores schweiziske produktion af medicinske implantater kræver 3 mm huller gennem 120 mm titanstænger. Denne dybbohringsgevær-maskine opretholder konsekvent en tolerance på 0,012 mm og en overfladefinish på 0,4 µm. Vi bruger den også til støbeforme og opnår en koncentricitet på 0,02 mm. Siemens-styringen gemmer 500 programmer, så omstillingen er hurtig. Efter ét år er værktøjsomkostningen pr. hul faldet med 28 %, og outputtet er steget med 35 %. Fremragende support fra producenten.

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Navn
Virksomhedsnavn
Message
0/1000
Højtrykskølesystem til dybe huller med forhold op til 100:1

Højtrykskølesystem til dybe huller med forhold op til 100:1

Vores dybbohrningsmaskine med kanonborermetode er udstyret med et kølevæskesystem, der leverer op til 100 bar tryk – en forudsætning for dybbohrning. Det høje tryk spüler metalspåner ud af borehullet, køler skærekanten og forhindrer, at spåner pakkes sammen, hvilket ellers kan føre til brud på bor og dårlig overfladekvalitet. Dette gør det muligt at bores igennem i én enkelt operation med dybde-til-diameter-forhold op til 100:1, således at et 10 mm stort hul kan nå en dybde på 1.000 mm uden behov for peck-boring. I fremstillingen af hydraulikcylindre bruges systemet til at bore 800 mm dybe huller i stålstænger af type 45 på kun 18 minutter pr. emne, hvilket reducerer cykeltiden med 35 %. I støbeformproduktionen understøtter systemet kølekanaler på 600 mm dybde i ståltype 1.2344 med en koncentricitet på 0,018 mm. Systemet omfatter en højtrykspumpe, en filtreringsenhed og en justerbar strømningskontrol og er kompatibelt med både vandbaserede og oliebaserede kølevæsker. Kølevæskereservoiret er dimensioneret til kontinuerlig drift, og spånhåndteringssystemet holder arbejdsområdet rent.
Stiv maskinkonstruktion sikrer en positionsnøjagtighed på 0,01 mm

Stiv maskinkonstruktion sikrer en positionsnøjagtighed på 0,01 mm

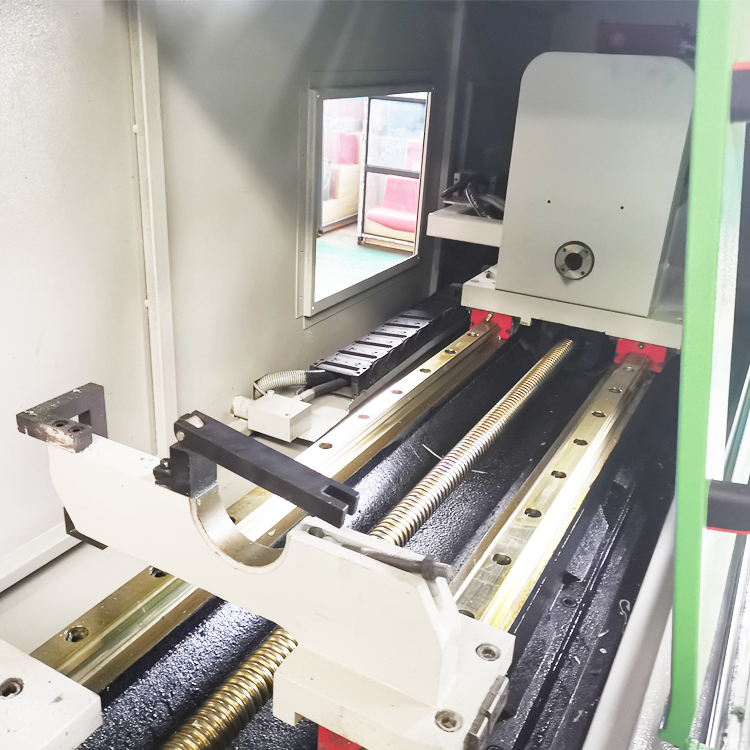
Maskinen til dybbohring med kanonborermetode er bygget på en kraftigt forstærket støbejernsbænk, der absorberer vibrationer og opretholder stabilitet under kraftig fræsning. Hærdede og slibne kasseføringer samt præcisions-slibne kugleskruer sikrer en positionsnøjagtighed på 0,01 mm pr. 300 mm og en gentagelsesnøjagtighed på 0,005 mm. Spindlen er dynamisk afbalanceret og understøttet af lager med høj præcision og kan nå 6.000 omdr./min. med lav udsving. Denne stivhed er afgørende ved dybbohring, hvor små afbøjninger forstærkes til store fejl over lange huller. En tysk formgiver brugte denne maskine til at opnå en koncentricitet på 0,018 mm i huller med en dybde på 600 mm, og en schweizisk producent af medicinsk udstyr opnåede en tolerance på 0,012 mm i huller med en diameter på 3 mm gennem titanstænger med en længde på 120 mm. Konstruktionen sikrer også en rundhed inden for 0,02 mm og en overfladeruhed på Ra 0,4 til 1,6 µm, hvilket reducerer behovet for efterbearbejdning med reamer og sænker de samlede fremstillingsomkostninger. Før afsendelse gennemgår hver maskine håndslidning og kalibrering med laserinterferometer.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil ØVERSTØVERST