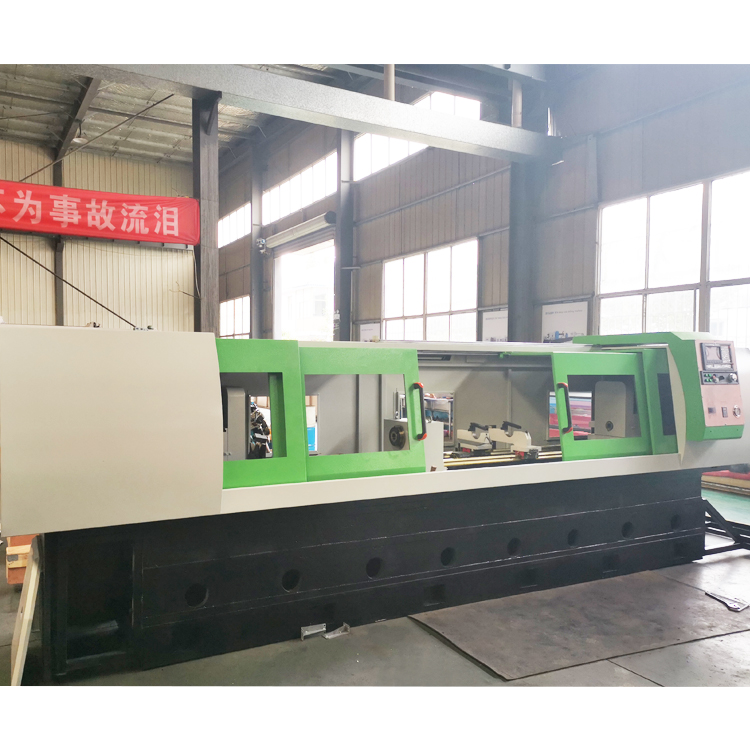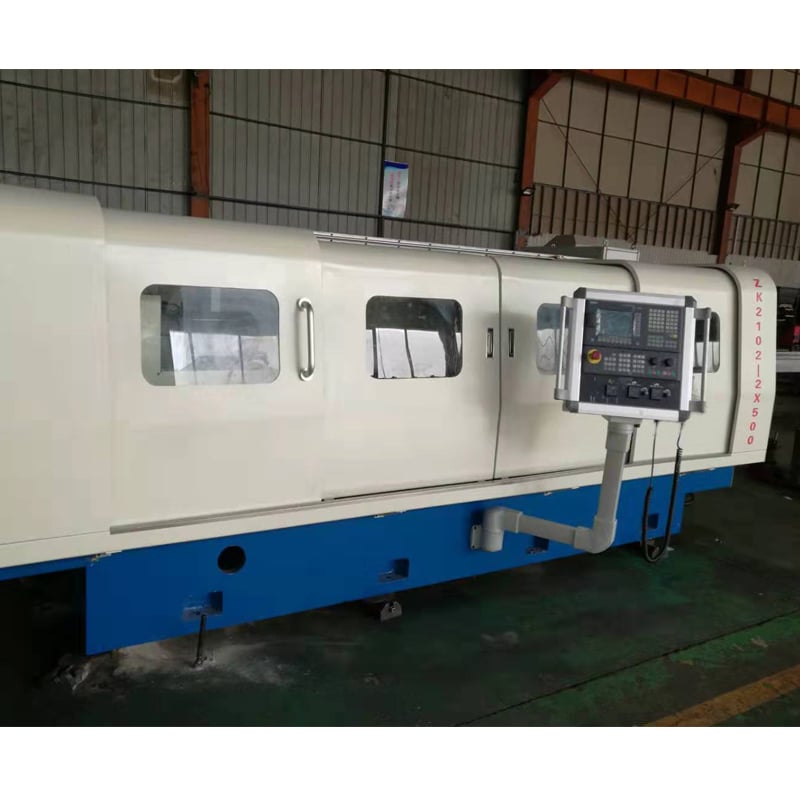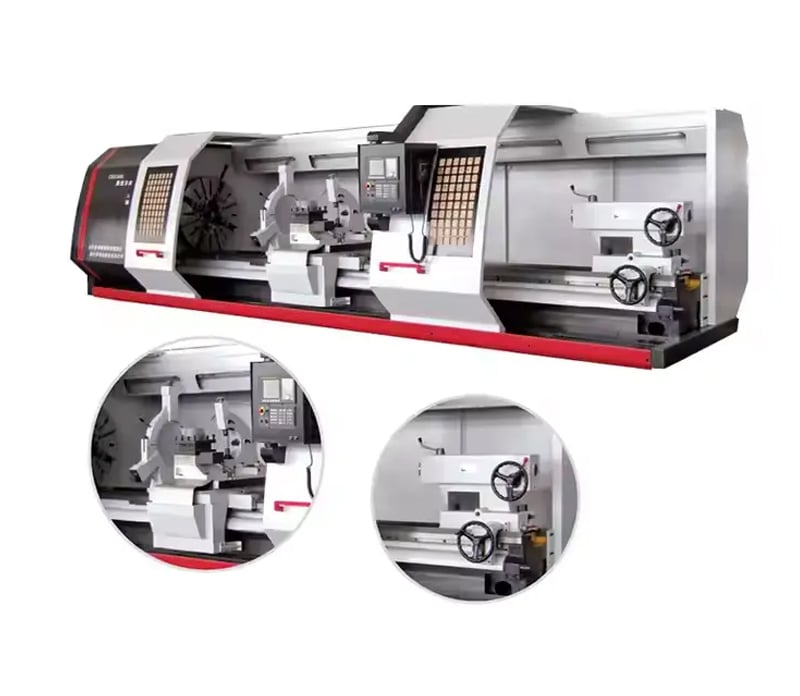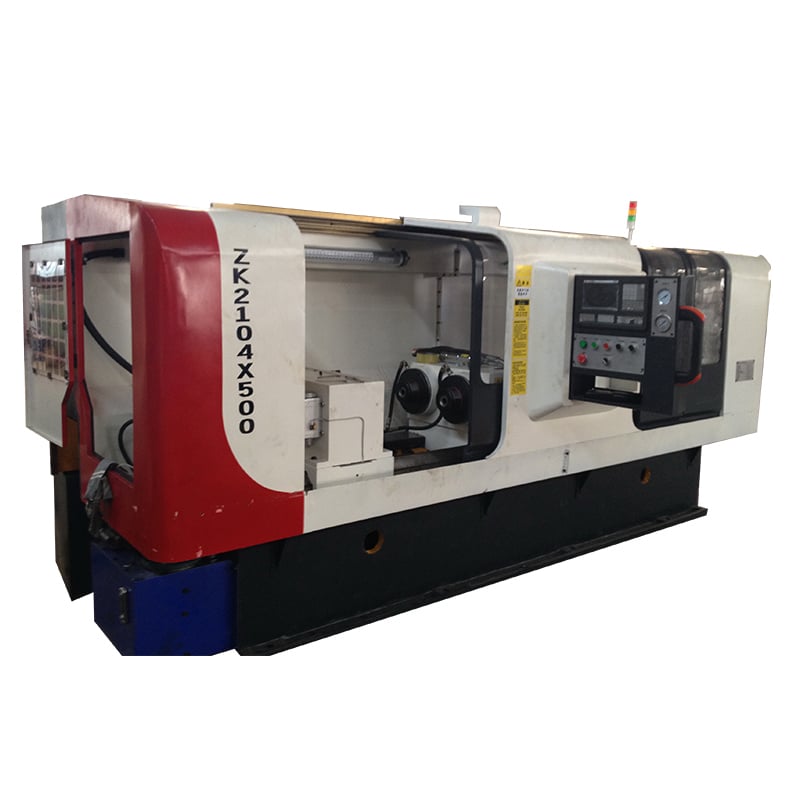
Maskine til dybboreslåning: 42 % hurtigere cyklusser, overfladekvalitet Ra 0,6

Alle kategorier

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Navn
Virksomhedsnavn
Message
0/1000
Attachment
Upload mindst én vedhæftet fil
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Fordele ved dybbohringsmaskiner bygget på to årtiers præcisionsfremstilling

Fordele ved dybbohringsmaskiner bygget på to årtiers præcisionsfremstilling

Siden 2003 har Taizhou Chuang Yuan Machine Tool Co., Ltd. udviklet løsninger til dybbohringsmaskiner for producenter, der ikke vil gøre kompromiser med boringens nøjagtighed. Vores portefølje af dybbohringsmaskiner omfatter våbenborings-, BTA-borings- og udkastningsboringskonfigurationer og lever diameterområder fra 4 mm til 1.200 mm, dybde-til-diameter-forhold op til 100:1 samt overfladeafslutninger på Ra 0,4 til 1,6 mikrometer. I støberier til forme, væskecylinderfabrikker, rør- og rørledningsproduktionslinjer samt fabrikker for luft- og rumfartskomponenter kører vores maskiner døgnet rundt med spindelhastighedsstabilitet inden for 1 procent, hvilket reducerer udskudsprocenten med op til 35 procent i forhold til konventionelle boretmetoder. En tyrkisk væskecylinderproducent erstattede to gamle drejebænke med én af vores CNC-dybbohringsmaskinenheder og nedsatte cykeltiden med 42 procent, samtidig med at koncentriciteten blev holdt inden for 0,02 mm i løbet af 12-timers skift.
Få et tilbud

Case studie

Hydraulisk cylinderproducent reducerer cykeltid med 42 procent med vores maskine til dyb-hul-boring

En producent af hydrauliske cylindre i Tyrkiet borede 300 mm lange huller på konventionelle drejebænke og oplevede 8 procent udskud som følge af afvigelse fra lige linje. De installerede vores CNC-maskine til dyb-hul-boring, model T2120, udstyret med BTA-værktøj og højtrykskølevæske ved 80 bar. Inden for tre måneder faldt cykeltiden fra 22 minutter til 12,8 minut pr. emne, udskuddet faldt til under 1,5 procent, og lige linje blev opretholdt inden for 0,05 mm pr. meter over 4.500 enheder pr. måned. Anlægget kører nu i tre skift, og samme maskine håndterer både 63 mm- og 80 mm-borefamilierne ved simple værktøjsudskiftninger. Dette eksempel demonstrerer, hvordan en korrekt dimensioneret maskine til dyb-hul-boring kan omdanne en flaskehals til et profitcenter.

Producent af støbeforme opnår overfladeruhedhed på Ra 0,6 med en maskine til dyb-hul-boring med geværbor

En tysk leverandør af støbeformbasen havde brug for kølekanaler med en diameter på 18 mm og en dybde på 650 mm uden sekundær glatfresning. Vores geværsboringsmaskine til dyb-hul-boring med carbidgeledeplader og intern spåneafsuget gav en overfladekvalitet på Ra 0,6 mikrometer og en positionsnøjagtighed på 0,03 mm i én enkelt operation. Produktionstiden pr. støbeformplade faldt fra 95 minutter til 51 minutter, og kunden kunne eliminere en separat reamerstation, hvilket skønnes at spare 18.000 euro årligt. Over 1.200 plader er blevet boret uden nogen enkelt afvist på grund af overfladekvalitet, hvilket demonstrerer gentageligheden af vores platform til dyb-hul-boring.

Leverandør af luftfartsrør opnår dybdeforhold på 100:1 med udskudt dyb-hul-boringsmaskine

En luftfartsrørproducent i Indien krævede 10 mm huller i en dybde på 1.000 mm i Inconel 718, altså et forhold på 100:1. Standard-borning mislykkedes på grund af værktøjsbrud og afvigelse. Vores udskudt dybboringsmaskine i kombination med en tilpasset modrotationssætning udførte hvert hul på 26 minutter med koncentricitet inden for 0,05 mm og uden værktøjsforringelse over 60 på hinanden følgende dele. Klienten bestod AS9100-auditprøver på første indsendelse og har siden bestilt en anden enhed, hvilket bekræfter vores dybboringsmaskines evne til at håndtere de mest krævende legeringer.

Relaterede produkter

Dybbohring er ikke blot at bore dybere; det er en disciplin, der omfatter spånfjerning, temperaturregulering og vejledningsstøtte, og som afgør, om et borhul bliver lige, rundt og spejlblankt – eller skrald. En dybbohringsmaskine skal synkronisere spindelhastighed, fremføringshastighed, kølevæsketryk og værktøjsgeometri, fordi enhver ubalance forårsager afvigelse, klokkeformet udvidelse eller katastrofal værktøjsfejl. Hos Taizhou Chuang Yuan Machine Tool Co., Ltd. bygges hver dybbohringsmaskine ud fra dette princip. Vores produktionsproces starter med endeligt elementanalyse af maskinens base og søjle for at sikre vibrationsdæmpning ved skærekræfter op til 12.000 N. Støbninger udsættes for spændingsløsning i 48 timer og bearbejdes derefter på fem-akse-bearbejdningsscentre med en planhed på 0,01 mm pr. meter. Spindler monteres i et temperaturkontrolleret renrum, dynamisk balanceres til G1,0-kvalitet og testes ved 4.000 omdr./min i fire timer. Kølesystemet – hjertet af enhver dybbohringsmaskine – anvender dobbeltfiltrering ned til 20 mikrometer og leverer op til 100 bar tryk, hvilket driver spånerne ud af borhullet uden at ridse væggen. Justeringen af vejledningsbush og støttebænk verificeres med laserinterferometri, og hver maskine gennemgår en 72-times kontinuerlig skærepøve i kundens specificerede materiale før afsendelse. I globale anvendelser bruges vores dybbohringsmaskiner til hydrauliske cylinderkroppe, sprøjtestøbte manifolde, flys landingsudstyr-komponenter, olie- og gasventilkroppe samt varmevekslerrør. I Sydkorea bruger en rørproducent vores dybbohringsmaskine til at fremstille 6-meter-rør med en vægtykkelsestolerance på 0,1 mm. I Brasilien borer en landbrugsmaskinfabrik 120 mm borhuller i smedet stål til høsteraksler og opnår en første-gennemgangsudbytte på 99,2 procent. I Italien bruger en die-casting-støberi vores maskine til konforme kølekanaler, der reducerer cykeltiden med 15 procent. Disse resultater skyldes mere end to årtier med integration af forskning, produktion og salg under ét tag. Vi eksporterer til over 20 lande og opretholder langvarige relationer, der bygger på målbare ydelser – ikke løfter. Vores ingeniørteam leverer procesvalidering, værktøjsvalg og operatørtræning, så din dybbohringsmaskine opnår den krævede kapacitet inden for dage efter installation. Uanset om du bor 4 mm eller 1.200 mm, med et forhold på 10:1 eller 100:1, leverer vores dybbohringsmaskine den lighed, overfladekvalitet og kapacitet, som din kontrakt kræver.

Ofte stillede spørgsmål

Hvilke materialer kan din dybboringsmaskine behandle effektivt?

Vores dybboringsmaskine kan behandle kulstofstål, legeret stål, rustfrit stål, Inconel, titan, aluminium og støbejern. For hærdede legeringer med en hårdhed over 40 HRC anbefaler vi carbidgeværktøjer til geværborning med intern køling, og vores ingeniører leverer skæreparametre, der er valideret på jeres materialeprøver før afsendelse, således at spåneaftransport og værktøjslevetid sikres.
Lige retning opnås gennem støtte fra guidebush, mulighed for modrotation og en stiv sengkonstruktion. Vores maskine til dybboring opretholder 0,05 mm pr. meter eller bedre på almindelige ståltyper – verificeret med laserinterferometer og prøveboring. Vi leverer en testrapport med hver maskine, så I kan kontrollere afvigelsen, inden I accepterer leveringen.
Standardmodeller afsendes 45–60 dage efter depositum; tilpassede konfigurationer af dybboringsmaskiner leveres på 75–90 dage. Vores teknikere installerer, justerer og træner jeres operatører på stedet. Fjernovervågning via IoT-diagnostik løser 80 % af problemerne inden for én arbejdsdag, hvilket minimerer udfaldstid.
Ja. Vi tilbyder automatisk indlæsning, chiptransportører, kølevæskegenbrug og MES-kompatible styringsgrænseflader. En mexicansk cylinderværksted integrerede vores dybbohrmaskine i en robotcelle, der håndterer 80 dele pr. skift, uden manuel indgriben mellem boret og måling, hvilket beviser problemfri kompatibilitet med automatisering.
Vi har kritiske reservedele på lager og sender inden for 48 timer til de fleste destinationer. Vores garanti for dybbohrmaskiner dækker 24 måneder eller 4.000 driftstimer, og vi tilbyder forebyggende vedligeholdelseskontrakter, der reducerer uplanlagte stoppere op til 60 procent, så din investering forbliver produktiv i ti år eller længere.

Relaterede artikler

Behandlingskarakteristika for EDM trådskæremaskine

24

Dec

Behandlingskarakteristika for EDM trådskæremaskine

Se mere
Sådan tilpasser du værktøjsfastgørelser til fjedermaskiner til fremstilling af fjedre med særlige former

03

Aug

Sådan tilpasser du værktøjsfastgørelser til fjedermaskiner til fremstilling af fjedre med særlige former

Mestring af komplekse udfordringer inden for fjederproduktion: At navigere i de intrikate aspekter af hurtig industrielle fremstillingsprocesser kræver en dyb forståelse af trådfremføringsdynamik, mekaniske tolerancer og multiaksel-bøjningsmekanik i moderne automatiserede...
Se mere
Hvorfor opfylder en multifunktionel EDM-maskine kravene fra fabrikker, der producerer både former og dele

14

Aug

Hvorfor opfylder en multifunktionel EDM-maskine kravene fra fabrikker, der producerer både former og dele

At navigere i de komplekse forhold i fremstillingsmiljøer med stor variantbredde: At drive en moderne industriproduktionsanlæg føles ofte som at jonglere med et dusin roterende tallerkener på én gang – især når man arbejder med produktionsplaner med stor variantbredde og lav volumen. Pl...
Se mere
Hvilke fordele for virksomhederne opnås ved at opgradere gammel EDM-sparkerosionsmaskinudstyr

03

Aug

Hvilke fordele for virksomhederne opnås ved at opgradere gammel EDM-sparkerosionsmaskinudstyr

Identificering af ældre begrænsninger i sparkerosionsproduktionen: Drift af modne, årti gamle maskiner på fremstillingsskibe med høj præcision skaber ofte skjulte driftsfordele, der stille og roligt formindsker fortjensten over tid. Når produktionen...
Se mere

Kundeanmeldelser

Mehmet Aydin, Produktionsdirektør, Producent af hydraulikcylindre, Tyrkiet
Konsekvent nøjagtighed over tre skift

Vi kører vores dybbohrningsmaskine 20 timer om dagen på hydraulikcylinderrør, og koncentriciteten forbliver inden for 0,02 mm uden operatørens justering. Udskiftningen faldt fra 7 procent til under 2 procent i første kvartal, og afkastet på investeringen blev opnået efter 11 måneder. Uddannelsen og leveringen af reservedele har været fremragende.

Rajesh Menon, leverandør af luftfartskomponenter, Indien
Løste en dybdeudfordring på 100:1 i Inconel

Andre leverandører afviste vores ordre på 1.000 mm dybe, 10 mm brede huller i Inconel. Deres dybbohrningsmaskine med udskudsværktøj udførte 60 sammenhængende huller uden brud på værktøjet, og vores AS9100-revision bestod første gang. Cykeltiden er 26 minutter pr. hul, præcis som angivet i tilbuddet.

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Navn
Virksomhedsnavn
Message
0/1000
En stiv maskinstruktur sikrer en ligehed på under 0,05 mm ved hver dybbohrningsmaskine

En stiv maskinstruktur sikrer en ligehed på under 0,05 mm ved hver dybbohrningsmaskine

Grundlaget for præcis dybbohrning er en maskine, der ikke buer. Vores dybbohrningsmaskine bruger et spændingsfritgjort støbejernsunderstel med finite element-optimerede ribber, slibne føreguide og en termisk symmetrisk søjle. Denne konstruktion absorberer skærekræfter op til 12.000 N og holder spindelet i justering med føreguiden inden for 0,01 mm pr. meter, selv efter 72 timers kontinuerlig drift. I praksis borer en koreansk rørproducent 6-meter-rør med en vægtykkelsestolerance på 0,1 mm på vores dybbohrningsmaskine, og en italiensk støbeform-workshop opretholder en positionsnøjagtighed på 0,03 mm for konform kølekanaler. I forhold til alternativer med svejste rammer reducerer vores konstruktion vibrationsamplitude med 40 procent, hvilket direkte forbedrer overfladekvaliteten og værktøjets levetid. Maskinen har også et valgfrit modrotationshoved til ekstremt dybe bores, hvilket minimerer afvigelse uden sekundære operationer.
Højtrykskølevæskesystem og filtreringssystem maksimerer spålfjerning og værktøjslevetid

Højtrykskølevæskesystem og filtreringssystem maksimerer spålfjerning og værktøjslevetid

Spånfjernelse adskiller en produktiv dybbohrmaskine fra en problematisk én. Vores system leverer op til 100 bar kølevæskepres på værktøjet, med duplexfiltrering ned til 20 mikrometer og en temperaturreguleret tank, der holder kølevæsken inden for 2 grader Celsius. Dette forhindrer genbeskæring af spåner, opbygning af skærekant og termisk deformation og forlænger carbidværktøjets levetid med op til 50 procent ved boring i rustfrit stål og Inconel. En brasiliansk fabrik for landbrugsudstyr, der borer 120 mm huller i smedet stål, rapporterer en udbytteprocent ved første gennemgang på 99,2 procent og værktøjsudskiftning efter hver 180. bore i stedet for efter hver 90. kølevæskesystemet er fuldstændigt lukket og opfylder europæiske værksteds miljøstandarder samt inkluderer en spåntransportør og en olie-tågeudsugning. For producenter med høj kapacitet betyder dette lavere forbrugsomkostninger, renere dele og færre utilsigtede stop. Alle dybbohrmaskiner, vi leverer, inkluderer en kølevæske-idrifttagelsesrapport med trykangivelser.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil ØVERSTØVERST