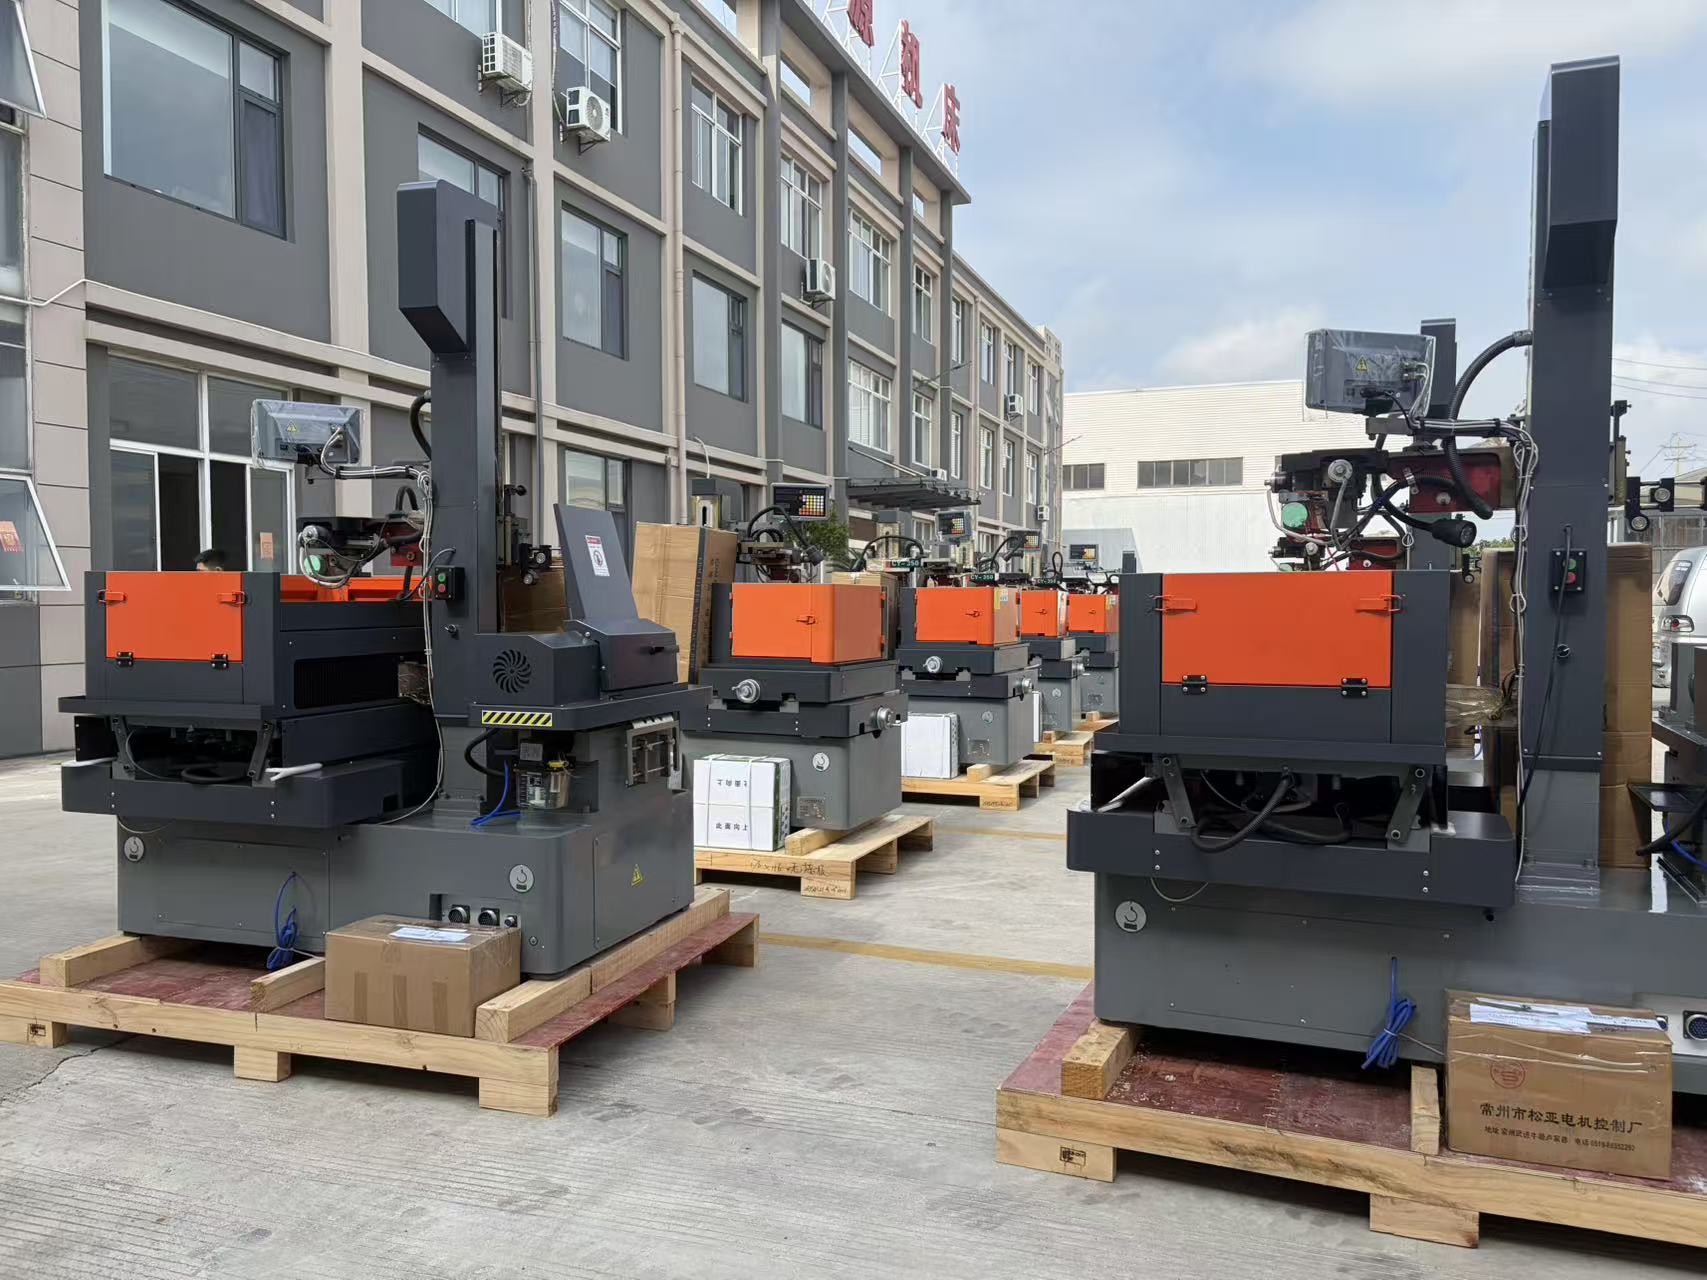
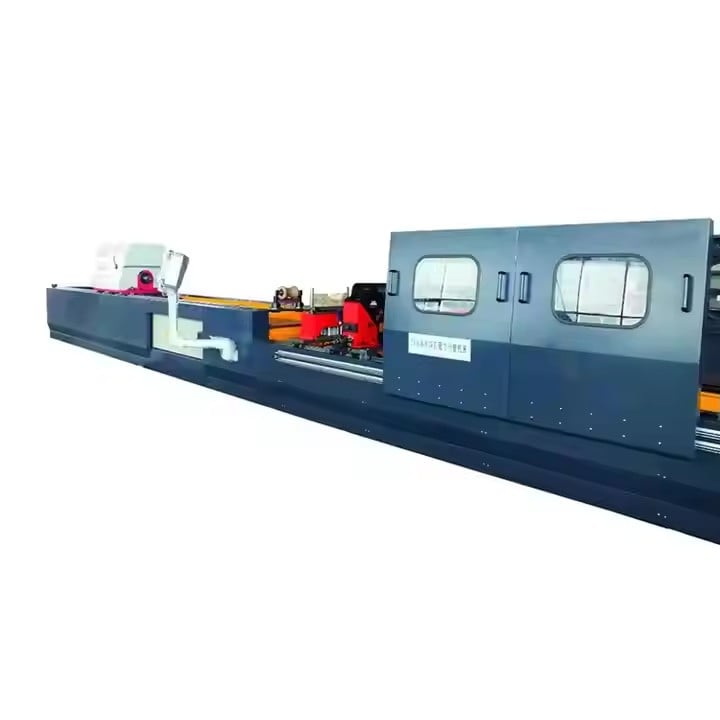
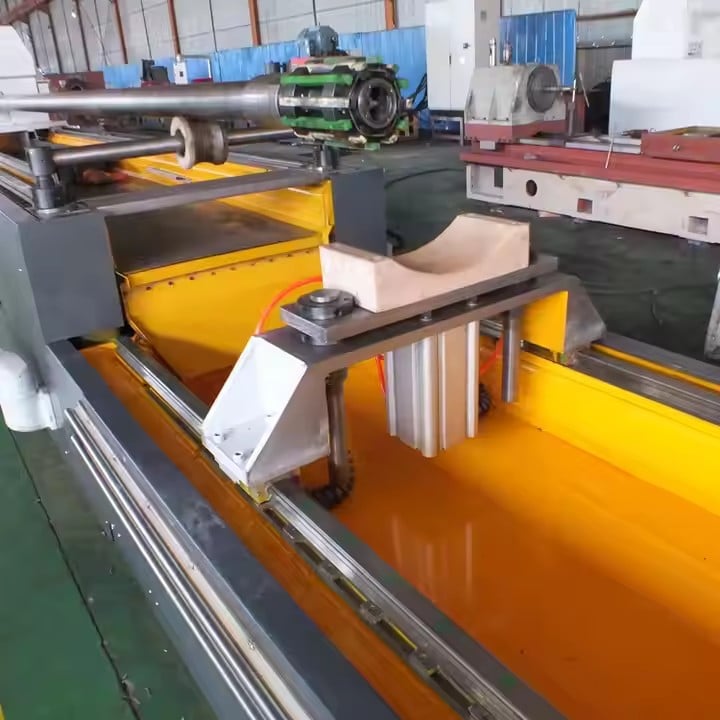
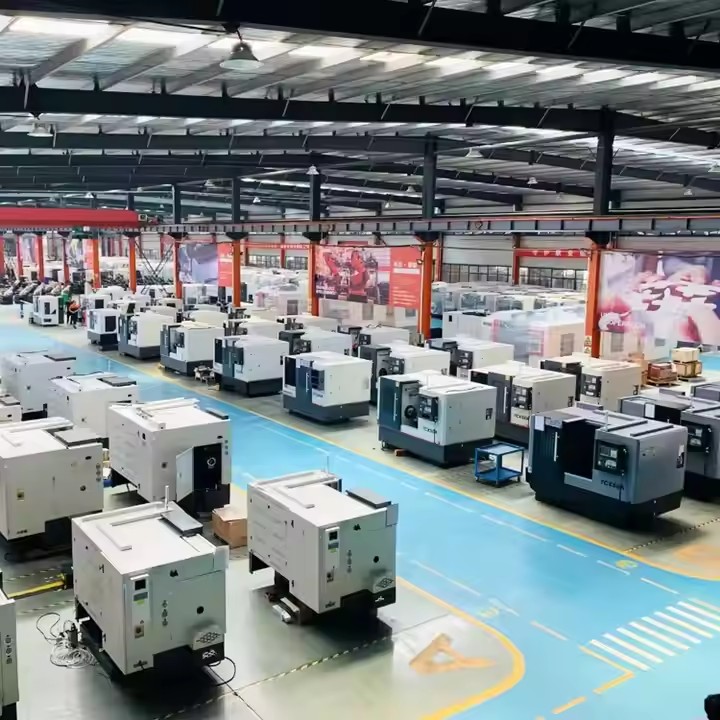
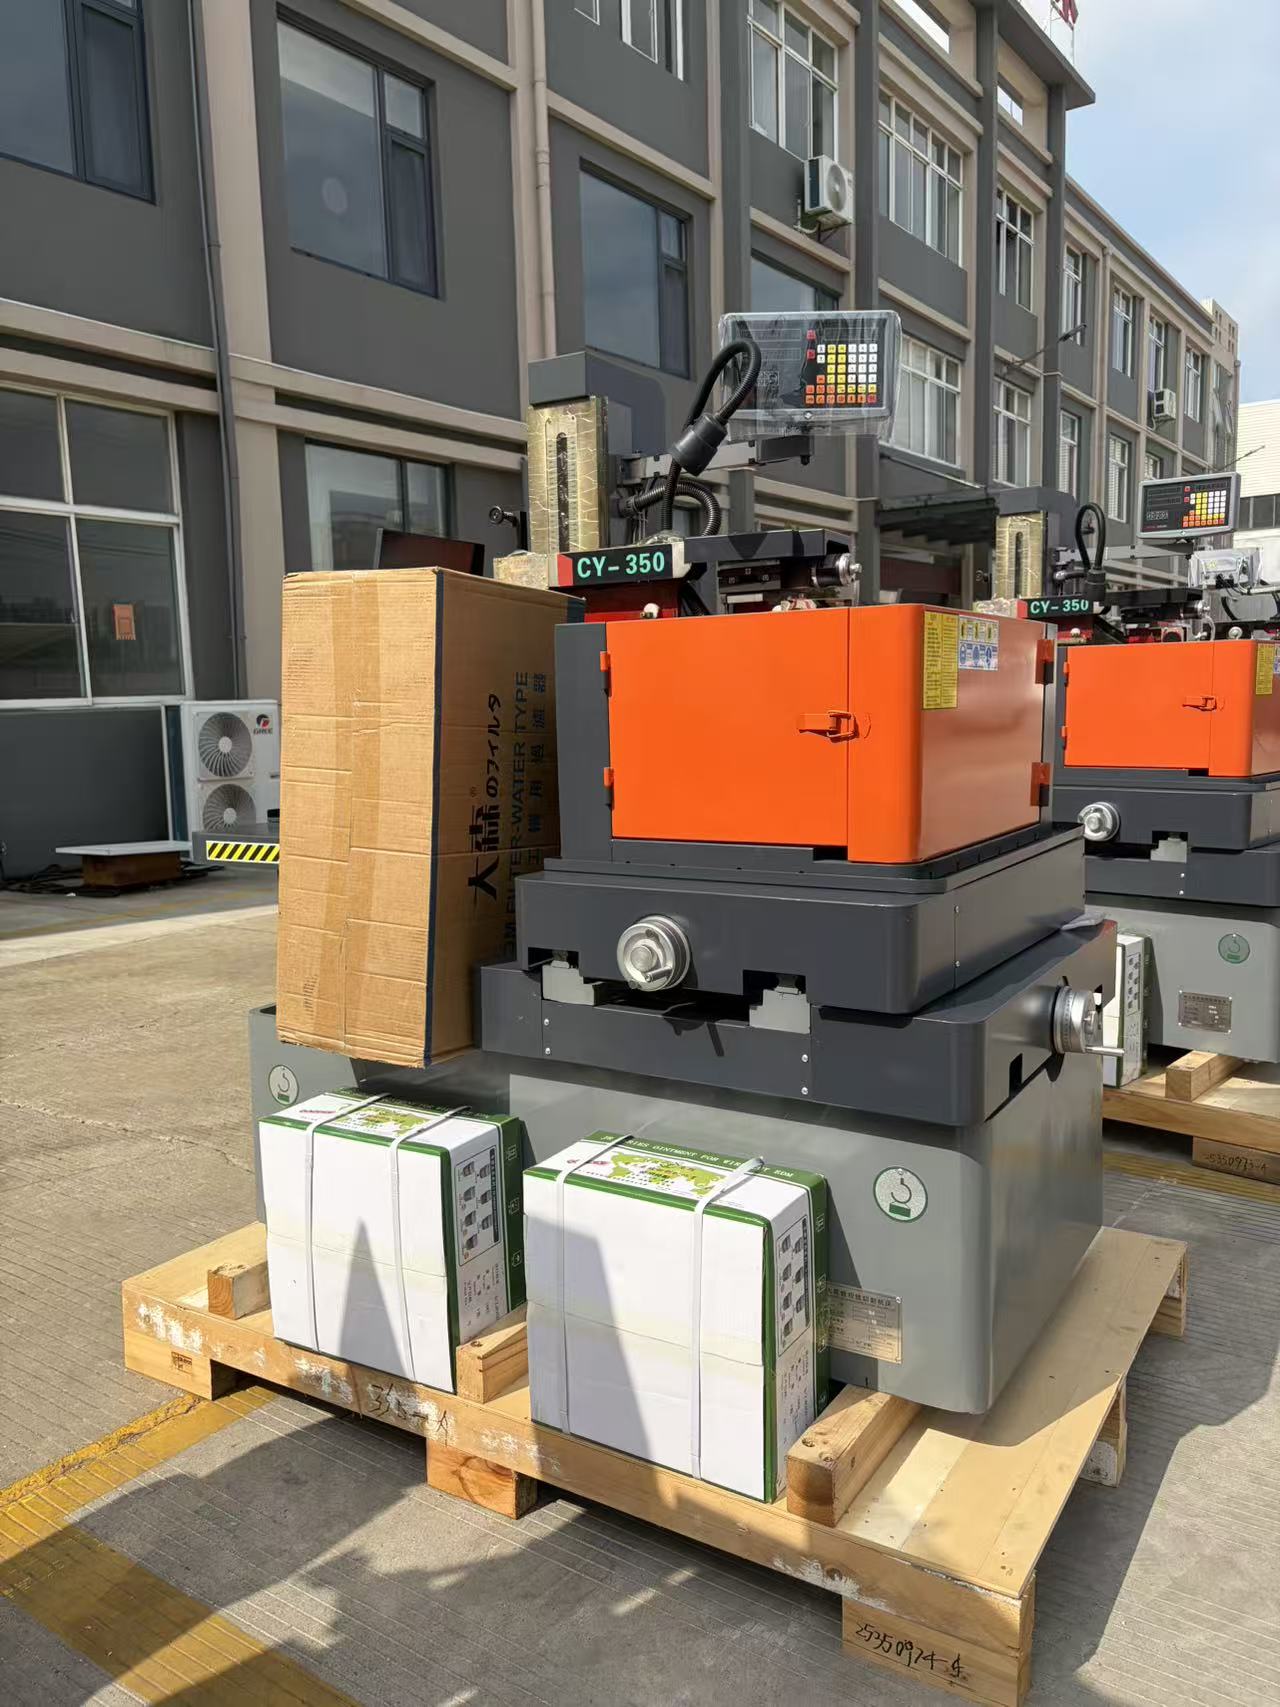
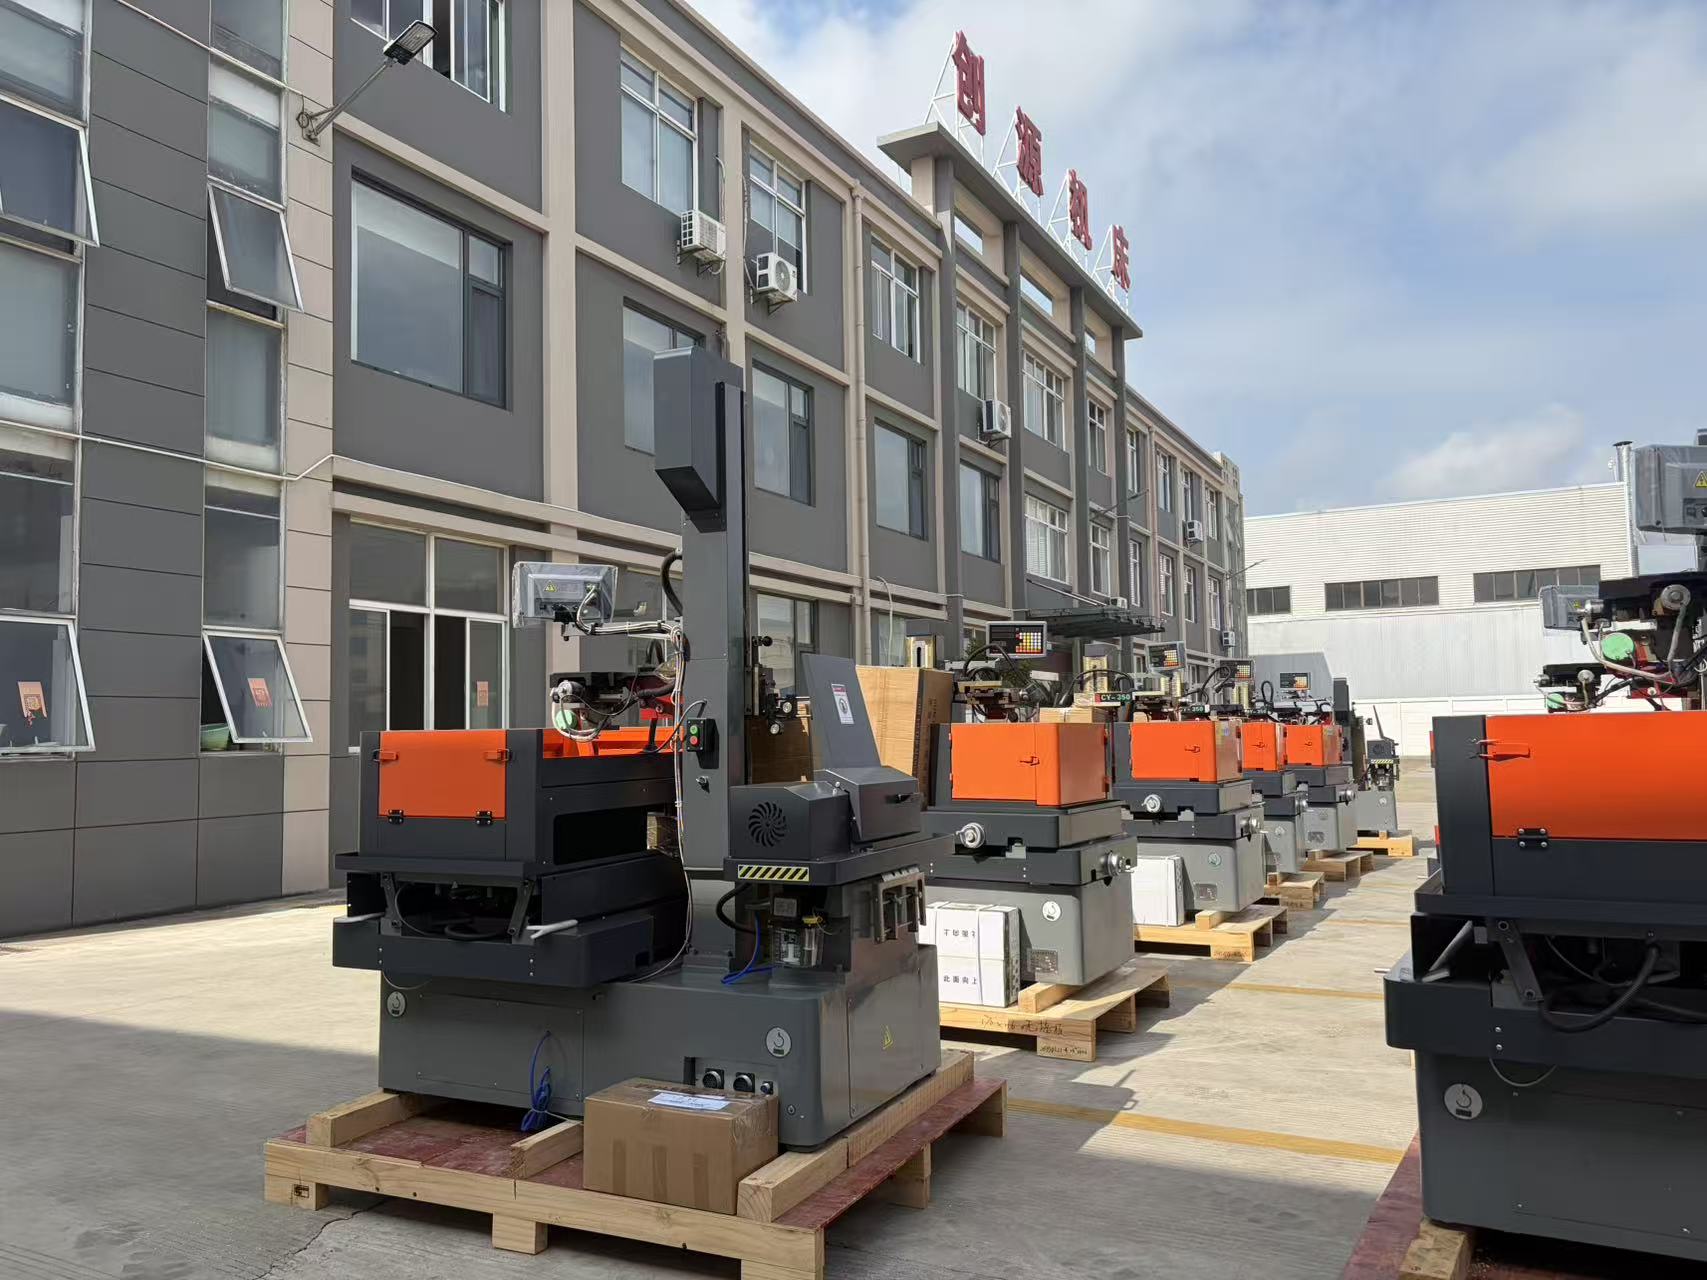
Produktionen af en CNC-trådskæremaskine af høj kvalitet begynder langt før den endelige montering. Hos Taizhou Chuang Yuan Machine Tool Co., Ltd., der blev etableret i 2003 i byen Taizhou, provinsen Jiangsu, Kina, følger vores fremstillingsproces en disciplineret rækkefølge, der kombinerer støbe-stabilitet, præcisionsbearbejdning, elektrisk integration og streng validering. Vi starter med finite element-analyse for at optimere maskinens base og søjlegeometri med henblik på termisk symmetri og vibrationsdæmpning. Støbninger indkøbes fra kvalificerede støberier og udsættes derefter for spændingsaflastning samt lagring i mindst 60 dage, inden de underkastes præcisionsbearbejdning. Føringer og monteringsflader bearbejdes på CNC-bor- og fræsemaskiner til en planhed på maksimalt 0,01 mm pr. 1000 mm, hvilket skaber en stabil grundlag for X-, Y-, U- og V-akslerne. Hver CNC-trådskæremaskines ramme inspiceres med granitvinkler, tælleur, og laserinterferometre for at bekræfte vinkelret- og ligeledspræcision, inden den elektriske montering påbegyndes.
Under monteringen installeres præcisionskuglespindler og lineære guider og forspændes i henhold til fabrikantens specifikationer. Trådtransportsystemet – herunder diamantguider, spændingsruller og automatisk trådfedmekanisme – justeres for at sikre stabil trådspænding gennem hele skæringen. Impulskraftforsyningerne kalibreres til at levere kontrolleret udledningsenergi til grov-, halvfinish- og finishbearbejdning. Vores ingeniører programmerer testskæringer, der dækker lige konturer, små radier, koniske flader op til 30 grader samt sektioner med variabel tykkelse. Herefter udsættes maskinen for en 72 timers kontinuerlig driftstest under belastning, hvor vi overvåger aksepositionering, hyppigheden af trådbrud, dielektrikumstemperatur og konsistensen af overfladekvaliteten. En CNC-trådskæremaskine godkendes først til afsendelse, når den har bestået geometrisk nøjagtighedsverificering – typisk med en positionsnøjagtighed på ±0,005 mm og en gentagelsesnøjagtighed på ±0,003 mm.
Kvalitetskontrolen omfatter også softwaren og dokumentationspakken. Operatører modtager træningsmaterialer, vedligeholdelsesplaner og parameterbiblioteker til almindelige materialer som D2, H13, SKD11, rustfrit stål 316L, carbid, kobber og aluminium. Vi leverer også fjernstøtte til diagnose og planlægning af reservedele, så kunder i over 20 eksporterende lande og regioner kan opretholde driftstiden. I globale anvendelser understøtter vores CNC-trådskæremaskine støbeforme-producenter, der fremstiller indsatser til sprøjtestøbning, dieshoppe, der vedligeholder stansværktøjer, luft- og rumfartssuppliører, der skærer varmebestandige legeringer, samt medicinske producenter, der fremstiller komponenter til kirurgiske instrumenter. Alle disse anvendelser drager fordel af de samme kerneegenskaber: en stabil mekanisk konstruktion, præcis udledningskontrol, pålidelig trådhåndtering og reproducerbare resultater over lange produktionsløb.
Vi forbedrer løbende vores produkter ved at indsamle feltdata fra kundens installationer. Feedback om skærehastighed, overfladekvalitet og vedligeholdelsesintervaller inddrages i designgennemgangene. Denne cyklus har ført til forbedringer såsom forbedrede spül-dyser, bedre termisk kompensation og mere brugervenlige CNC-kontrolsystemer. For købere, der sammenligner leverandører, anbefaler vi at vurdere ikke kun prisen, men også rapporter om nøjagtighedsverificering, prøveskæringsprøver, servicerespons tid og tilgængelighed af reservedele. En CNC-trådskæremaskine er en langsigtet produktionsressource, og fabrikantens procesdisciplin afgør, om den leverer konsekvent værdi i ti år eller mere. Vores integrerede forsknings-, produktions- og salgsgrupper samarbejder direkte med kunderne for at konfigurere den rigtige rejsestørrelse, kegleevne og automatiseringsniveau til deres specifikke branche. Uanset om du fremstiller små præcisionsforbindelser eller store bilindustrielle stempelblokke, er vores mål at levere en CNC-trådskæremaskine, der opfylder dine krav til tolerancer, kapacitet og pålidelighed, samtidig med at den samlede ejerskabsomkostning forbliver forudsigelig.