 EN

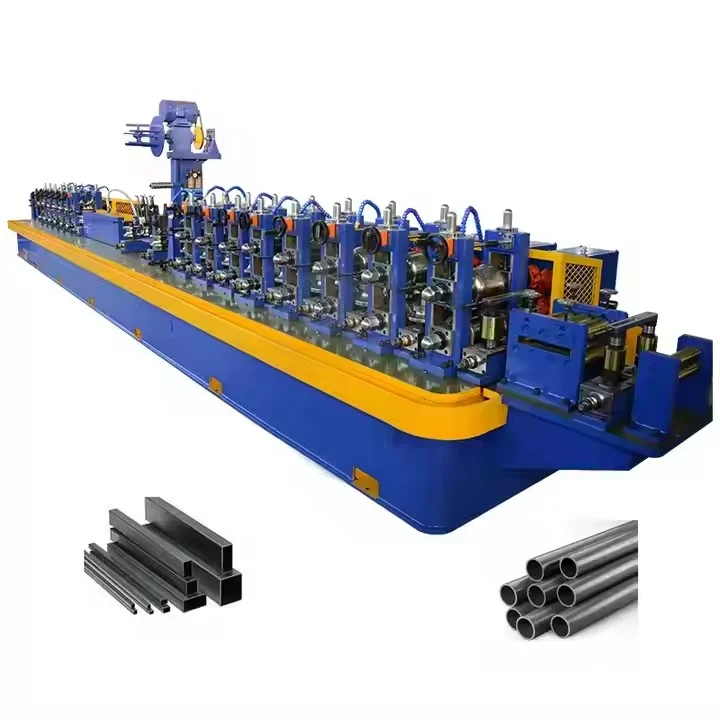
Avtomatik trubali mill birliklari yordamida ishlab chiqarish samaradorligi va operatsion samaradorlikni oshirish
Zamonaviy ishlab chiqarish zavodlari avtomatik trubali mill birliklariga sarmoya kiritadi, chunki ular qo'lda ishlaydigan liniyalarga qaraganda tezroq aylanma lentani tugallangan trubaga aylantiradi. Bu foyda sikl vaqti, ishlash vaqti va mehnatga bog'liq bo'lmagan ishlab chiqarishda namoyon bo'ladi.
Avtomatlashtirilgan trubali mill birliklari qo'lda boshqariladigan sozlamalarga nisbatan sikl vaqtini 35–50% ga qisqartirish usullari
Qo'lda boshqariladigan trubali mill ishlatilganda, operatorlar tez-tez g'ildirakni qayta joylashtirish, g'ildiraklar orasidagi bo'shliqni sozlash va kesilgan uzunliklarni o'lchash uchun to'xtaydi. Avtomatik trubali mill birliklari esa servodvigatel bilan boshqariladigan g'ildirak oziqlantirish tizimi, dasturlanadigan g'ildirak standlari va sinxron parvozda kesish qurilmalari yordamida shu to'xtashlarni yo'q qiladi. Sanoatda ishlash samaradorligini solishtirish natijalariga ko'ra, avtomatik liniyalar daqiqasiga 120 metrgacha ishlay oladi — bu qo'lda boshqariladigan liniyalarga nisbatan (daqiqasiga 20–40 metr) ancha yuqori ko'rsatkichdir; bu to'liq detallarning ishlab chiqarish davrini sozlash va tekshirishni ham hisobga olganda ham 35–50% qisqartiradi. Umumiy jihoz samaradorligining (OEE) yuqoriligi bu afzallikni yanada mustahkamlab beradi: avtomatik tizimlar doimiy ravishda 80–92% OEE ga erishadi, qo'lda boshqariladigan operatsiyalar esa faqat 50–65% OEE ga erisha oladi. Ikki g'ildirakli akkumulyatorlar g'ildirak almashtirilayotganda uzluksiz payvandlash imkonini beradi, shu bilan birga, retseptga asoslangan payvand boshqaruvi operator xatosi tufayli vujudga keladigan mikro-to'xtashlarni yo'q qiladi. Doimiy ishlash shuningdek, qayta ishlash hajmini kamaytiradi, shu sababli sifatni tekshirish yoki tuzatish jarayonlari natijasida ishlab chiqarish hajmi pasaymaydi.
Haqiqiy ta'sir: Yuqori hajmli avtomobil quvurlari ishlab chiqarishida mehnatga tayangan to'pilish nuqtalarini yo'q qilish
Yuqori hajmli avtomobil quvurlari ishlab chiqarish sharoitida smenalardan smenaga o'zgarishga yo'l qo'yilmaydi. Qo'lda boshqariladigan liniyalar quvurlarni tekislash, payvandlash parametrlarini sozlash va sifatni nazorat qilish uchun malakali operatorlarga tayanadi — bu esa charchalik, kadrlarning almashinuvi va noaniq qarorlar tufayli o'zgaruvchanlikni keltirib chiqaradi. Avtomatik quvur gildirak birliklari ushbu mehnatga tayangan to'pilish nuqtalarini tasdiqlangan, retseptga asoslangan boshqaruv bilan almashtiradi va smenalardan smenaga bir xil parametrlarni ta'minlaydi. 2024-yilgi sanoat benchmarkida 120 metr daqiqa va 90% OEE bilan ishlaydigan yagona avtomatik liniya 20-soatlik kun davomida 130 000 metrdan ortiq quvur ishlab chiqardi — bu esa liniyaning to'xtashi avtomobil montaji kechikishlariga sabab bo'lishi mumkin bo'lgan vaqtiy talabga mos avtomobil etkazib berish zanjirlarini qo'llab-quvvatlaydi. Payvandlash va kesish bosqichlaridagi qo'lda aralashuvni olib tashlash ham o'zgartirishga bog'liq to'xtash vaqtini qisqartiradi. Operatorlar takroriy ishlarni bajarishdan nazorat qilish va istisno holatlarga reaksiya berishga o'tadi, bu esa ishlab chiqarishni yanada barqarorlashtiradi.
Avtomatlashtirilgan naychali gildirak sifat nazorati orqali aniqlik va doimiylikni ta'minlash
OEM talablarga mos kelish: Nima uchun ±0,15 mm devor qalinligi o'zgarishi partiyani rad etishga sabab bo'ladi
Yuqori hajmli naylar ishlab chiqarishda devor qalinligi muvaffaqiyat yoki muvaffaqiyatsizlikni belgilovchi o'lchamdir. Ko'pchilik asl jihozlar ishlab chiqaruvchilari (OEM) va birinchi darajali xaridorlar endi nominal devor qalinligi atrofida ±0,15 mm qat'iy qabul doirasini amalga oshirishmoqda. Shu chegaradan chetga chiqqan bitta g'ildirak butun partiyani rad etishga sabab bo'ladi. Avtomatik nay dastgohi sifat nazorati tizimlari shu noziklikni nay hosil qilish liniyasi bo'ylab bir nechta nuqtalarda lazer yoki ultratovush orqali devor qalinligini o'lchash usuli bilan ta'minlaydi. Teskari aloqa halqalari real vaqtda olingan o'lchovlarni maqsadli profil bilan solishtiradi va ularni kesish yoki bog'lash bosqichiga o'tishdan oldin mos kelmaydigan qismlarni belgilaydi — kichik og'ishlarning katta chiqindilar hosil qilishiga to'sqinlik qiladi. Bu liniya ichidagi tekshiruv ishlab chiqaruvchilarga qimmatga teng bo'ladigan bekor qilishlar, liniyani to'xtatish va qayta sertifikatlash auditlaridan qutulishga yordam beradi. Devor qalinligining o'zgarishi hozirda strukturali va avtomobil naylarining rad etilishining yetakchi sababidir; shuning uchun aniqlikni talab qiladigan mijozlar uchun real vaqtda tekshirish — juda muhim investitsiya.
Haqiqiy vaqt rejimida mikron darajasidagi valf bo'shlig'ini sozlash va uning namunadan tashqari chiqishni 92% gacha kamaytirishdagi ahamiyati
Haqiqiy vaqt rejimida aylanuvchi bo'shliqni boshqarish mikron darajasida amalga oshiriladi va naycha gildirak zavodlari ishlayotganda shakllantirish va o'lchov turganlarini sozlaydi. Har bir turganning pozitsiyasi chiziqli kodlayish qurilmalari va servoprimatlar tomonidan kuzatiladi. Agar materialning qaytish xususiyati, g'altakning qattiq ligi yoki payvand tezligi naycha profilini o'zgartirsa, tizim aylanuvchi bo'shliqni millisekundlar ichida tuzatadi. Bu yopiq kontur javobi devor qalinligi va diametrni ishlab chiqarishni to'xtatmasdan tolereansi chegarasida saqlaydi. Mikron darajasidagi sozlashdan foydalangan zavodlar qo'llanma yoki davriy tuzatish usullariga nisbatan noaniq mahsulot chiqishini 92% gacha kamaytirishni bildirishadi — bu yakuniy mahsulotni saralash orqali emas, balki siljishni dastlabki bosqichda aniqlash orqali amalga oshiriladi. Operatorlar yuqori va pastki boshqaruv chegaralarini bir marta o'rnatadi va zavod ularni smenalarga o'tib ham saqlaydi. Kamroq mos kelmaydigan naychalar — bu kamroq chiqindi, qayta ishlash xarajatlarining pasayishi va birinchi o'tish natijasining oshishi demakdir. To'liq ishlab chiqarish yili davomida bu o'lchov barqarorligi egilish, kengaytirish va gidroformalash kabi keyingi jarayonlarni noaniq xom ashyo bilan ta'minlanishdan himoya qiladi.
Tez-almashtiriladigan kaset tizimlari yordamida o'zgarishlarni tezlashtirish va ishlash vaqtini minimal darajada kamaytirish
Modulli kaset uskunalari yordamida mexanik o'zgarishni 47 daqiqadan 6 daqiqadan kamroqqa qisqartirish
An'anaviy naycha zavodlarida mexanik o'zgarish, operatorlar aylanuvchi val standlarini qo'lda qayta joylashtirish va tekislash kerak bo'lganda, har bir profil o'zgarishida odatda 47 daqiqa davom etadi. Modulli kaset uskunalari bu jarayonni oldindan tekislangan, tez-ochiladigan aylanuvchi val guruhlariga almashtiradi; xodimlar ularni 6 daqiqadan kamroq vaqtda almashtiradi — bu ishlab chiqarishda foydalanish mumkin bo'lgan vaqtning 87% ga qisqarishini anglatadi. Ko'p turli naycha zavodlaridan o'tkazilgan ishlab chiqarish auditlari har bir tejalgan o'zgarish daqiqasi bir liniya soatida taxminan 8–12 metr tugallangan naycha chiqishini qo'shishini ko'rsatadi. Chunki kaset tizimlari saqlash va o'rnatish paytida doimiy aylanuvchi val oraliqlarini saqlab turadi, shu sababli takroriy sozlamalar sinov ishlarini talab qilmaydi — bu esa chiqindi va mehnat xarajatlarini kamaytiradi. Shunday qilib, bir avtomatik liniya avtomobil, mebellar va inshootlar uchun qisqa seriyali naycha buyurtmalarini qabul qilishi mumkin, lekin ishlab chiqarish quvvatini pasaytirmasdan.
Bashqaruvni bashorat qilish va Sanoat 4.0 imkoniyatlarini ta'minlovchi raqamli ikkiyliklardan foydalanish orqali naychali millarda o'zgarishlarni rejalashtirish
Millning kassetasi va g'ildiraklar tizimining raqamli ikkiyligi rejalashtiruvchilarga liniya to'xtab qolishidan oldin keyingi profilni simulyatsiya qilish imkonini beradi, bu esa talab qilinadigan g'ildiraklar orasidagi masofa sozlamalarini va materialning elastik qaytishini aniqlaydi. Bu Sanoat 4.0 yondashuvi o'zgarish jarayonini reaktiv uzilish emas, balki oldindan tayyorlangan voqea sifatida amalga oshiradi. Yuqori hajmli ishlab chiqarishda bashorat qilish usuli sozlash paytidagi chiqimlarni 25% gacha kamaytiradi va rejasiz to'xtashlarni 20–30% ga kamaytiradi. Jamoalar to'g'ri kasseta ni tayyorlay oladi, podshipniklarni oldindan isitadi va asbob-uskunalar almashtirishini rejalashtirilgan texnik xizmat ko'rsatish vaqtida amalga oshiradi — bu ishlab chiqarish samaradorligini barqaror saqlaydi.
Avtomatlashtirilgan naychali mill investitsiyasidan yuqori ROI va kengaytiriladigan xarajatlarni tejash imkoniyatini taqdim etish
Sanoat korxonalarining kapital jihozlarini tanlash qarorini qabul qilishida avtomatik trubali dastgoh biri poʻlatni qayta ishlashda eng yuqori daromadli yaqin davr loyihalari hisoblanadi. Qoʻlda yoki yarim avtomatik liniyalarni almashtiruvchi korxonalar ishlab chiqarish hajmini 30–60% ga oshirish, nuqsonli mahsulotlarning ulushini 75% gacha kamaytirish va oʻrtacha darajadagi tizimlar uchun 2–4 yil ichida toʻliq qaytarib olishni bildirishmoqda. Bu yaxshilanishlar bir metr mahsulotga toʻgʻri keladigan bevosita mehnat xarajatlarini kamaytirish, chiqindi va qayta ishlashni kamaytirish hamda dastgohlarning foydalanish darajasini oshirish natijasida erishiladi.
Toʻgʻri tanlangan avtomatik trubali dastgohga sarmoya kiritish odatda 2,5–4 yil ichida toʻliq qaytarib olinadi va 10 yillik sof hozirgi qiymat boshlangʻich kapital xarajatlardan oshadi. Chunki bu tizimlar doimiy oʻlchamli maʼlumotlar hosil qiladi va modulli kengaytirishni qoʻllab-quvvatlaydi, shuning uchun tejashlar faqat bitta mahsulotlar guruhida cheklanmaydi. Ishlab chiqaruvchilar asosiy dastgoh infratuzilmasini almashtirmasdan tez almashinuvchi uskunalar, raqamli jurnallash va bashorat qiluvchi texnik xizmat koʻrsatishni qoʻshishlari mumkin — bu esa buyurtma hajmlari oshgan sari sarmoyani kengaytirish imkonini beradi.
| ROI Ko'rsatkichi | Qoʻlda yoki yarim avtomatik asos | Avtomatik trubali dastgoh natijasi haqida xabar berildi |
|---|---|---|
| Chiqish o'zgarishi | Asosiy chiziq | +30–60% |
| Defektli ma'lumotlar | Asosiy chiziq | −75% |
| Odatdagi foyda olish muddati | — | 2–4 yil |
| 10-yillik NPV | Dastlabki kapital xarajatlari | Dastlabki xarajatlardan oshib ketadi |
Tez-tez so'raladigan savollar
Zavodlar nega avtomatik trubali dastgohlarga investitsiya qilishlari kerak?
Avtomatik trubali dastgohlar ishlab chiqarish samaradorligini oshiradi, sikl vaqtini qisqartiradi, to'xtash vaqtini kamaytiradi va doimiy sifatni ta'minlaydi; shu sababli ular zamonaviy ishlab chiqarish uchun idealdir.
Avtomatik trubali dastgohlar qo'l bilan boshqariladigan tizimlarga nisbatan qancha sikl vaqti tejashini ta'minlay oladi?
Avtomatik trubali dastgohlar qo'l bilan boshqariladigan tizimlarga nisbatan sikl vaqtini 35–50% gacha qisqartirishi mumkin.
Haqiqiy vaqtda val yorug'lik orasidagi masofani sozlash sifat nazorati vazifasini qanday bajaradi?
Haqiqiy vaqtda val yorug'lik orasidagi masofani sozlash o'lchovdagi og'ishlarni millisekundlar ichida aniqlab, tuzatib, standartdan tashqari mahsulot chiqishini minimal darajada kamaytiradi.
Tez almashtiriladigan kaset uskunalari to'xtash vaqtini qanday kamaytiradi?
Tez almashtiriladigan kasseta uskunalari mexanik almashtirish vaqtlarini 47 daqiqadan 6 daqiqadan kamroqqa qisqartiradi, bu esa ishlab chiqarish samaradorligini oshiradi.
Avtomatik trubali dastgohlarga investitsiya qilishning foydasi qanchalik?
Avtomatik trubali dastgoh tizimlari odatda 2–4 yil ichida qaytariladigan investitsiya (ROI) bilan kuchli foyda ta'minlaydi va uzoq muddatli ahamiyatli tejab boriladigan mablag'lar beradi.
Mundarija
- Avtomatik trubali mill birliklari yordamida ishlab chiqarish samaradorligi va operatsion samaradorlikni oshirish
- Avtomatlashtirilgan naychali gildirak sifat nazorati orqali aniqlik va doimiylikni ta'minlash
- Tez-almashtiriladigan kaset tizimlari yordamida o'zgarishlarni tezlashtirish va ishlash vaqtini minimal darajada kamaytirish
- Avtomatlashtirilgan naychali mill investitsiyasidan yuqori ROI va kengaytiriladigan xarajatlarni tejash imkoniyatini taqdim etish
-
Tez-tez so'raladigan savollar
- Zavodlar nega avtomatik trubali dastgohlarga investitsiya qilishlari kerak?
- Avtomatik trubali dastgohlar qo'l bilan boshqariladigan tizimlarga nisbatan qancha sikl vaqti tejashini ta'minlay oladi?
- Haqiqiy vaqtda val yorug'lik orasidagi masofani sozlash sifat nazorati vazifasini qanday bajaradi?
- Tez almashtiriladigan kaset uskunalari to'xtash vaqtini qanday kamaytiradi?
- Avtomatik trubali dastgohlarga investitsiya qilishning foydasi qanchalik?



