 EN

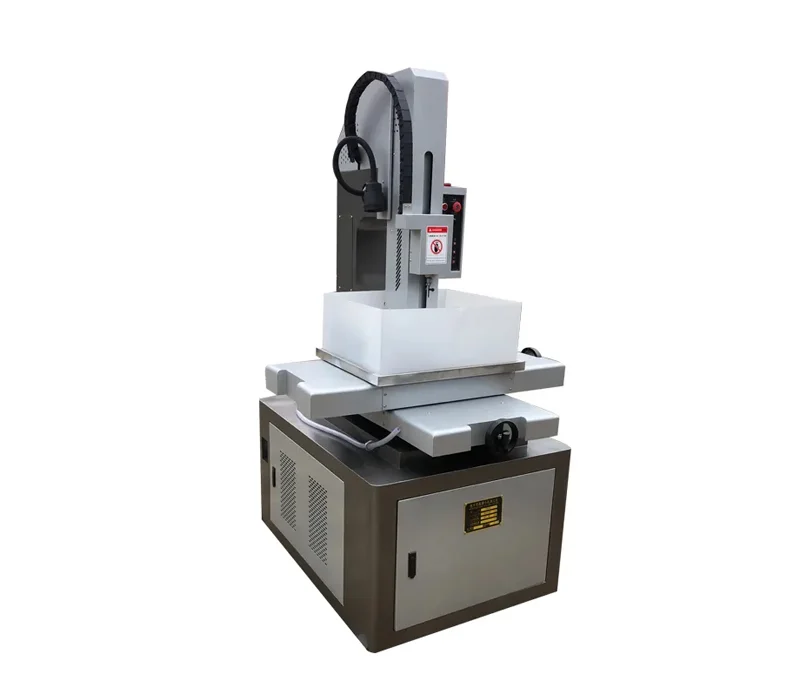
Nima uchun issiqlikni boshqarish EDM burilish uskunasining ishlash vaqtini cheklab turadi
EDM frezalash mashinasi materialni elektr energiyasini intensiv, lokal issiqlikka aylantirish orqali olib tashlaydi — ishqalanish harorati 8000–12 000°C ga yetadi va ishlov berilayotgan detallarni darhol eritib yuboradi hamda bug’latadi. Bu issiqlik jarayoni faqat dielektrik suyuqlik ishqalanish bo'shlig'idan issiqlik va chiqindilarni tezda olib ketganda samarali bo'ladi. Agar sovutish sekinlashsa, suyuqlik harorati ko'tariladi, uning izolyatsiya qobiliyati pasayadi va barqo'rga o'tish xavfi ortadi. Natijada elektrod tezroq isrot bo'ladi, o'lchamlar siljidi va sirt nuqsonlari paydo bo'ladi. Bu muammolarga qarshi mashina dielektrik suyuqlikni sovutish yoki operator tomonidan qayta moslashish uchun tez-tez to'xtashi kerak. Hatto sovutish suyuqligining ±1°C lik harorat og'ishlari ham ishqalanish bo'shlig'i dinamikasini shunchalik o'zgartiradiki, ishlash aniqiligi pasayadi va rejasiz to'xtashlar sodir bo'ladi. Bir smenada bu issiqlikka bog'liq to'xtashlar haqiqiy kesish vaqtini odatda 15–30% gacha kamaytiradi, bu esa ishlab chiqarish samaradorligini pasaytiradi va bitta detalgina narxini oshiradi. Aniq, doimiy issiqlik nazorati bo'lmasa, EDM frezalash mashinasi uzun, kuzatilmasdan ishlaydigan rejimlarda ishlata olmaydi — shuning uchun issiqlikni boshqarish ishlash vaqtini maksimal darajada ta'minlashda eng katta to'siqdir.
EDM dril qilish mashinalari uchun yuqori samarali sovutish suyuqligini aylanishini takomillashtirish
Samolyut ishlash vaqti uzunligini oshirishda samolyut issiqlikni boshqarish asosiy omil hisoblanadi. Ikki muhim takomillashtirish — aniq yopiq doiraviy sovutgichlar va ikkita nasosli aylanish tizimlari — issiqlikka bog'liq to'xtashlarni bartaraf etish va barqaror dielektrik ishlashni saqlash uchun birgalikda ishlaydi.
Barqaror dielektrik ishlash uchun ±0,3°C barqarorlik bilan ishlaydigan aniq yopiq doiraviy sovutgichlar
Dielektrik haroratidagi o'zgarishlar elektrod va ishlov berilayotgan detaldagi termik kengayishni keltirib chiqaradi, bu esa pozitsion aniqlikka bevosita zarar yetkazadi. Yopiq konturli sovutgich jarayon issiqligini faol ravishda olib tashlaydi va uni maqsad haroratdan ±0,3°C ichida saqlab, suyuqlikni qayta aylanishga jadallashtiradi. Bu aniq nazorat elektrod yeyilishini tezlashtiruvchi ishqalanish bo'shlig'idagi qarshilikning o'zgarishini oldini oladi. Yuqori samarali kompressorlar va ilg'or PID boshqaruvi to' sudden issiqlik yuklamalariga tez javob beradi va suyuqlikning izolyatsiya xususiyatlarini ko'p soat davomida doimiy saqlaydi. Barqaror viskozitet ham bir xil yuvish bosimini ta'minlab, kesish zonasidan chiqindilarni samarali olib tashlashga yordam beradi. Natijada, harorat ortishi bilan bog'liq ogohlantirishlar yoki dielektrik buzilish hodisalari sababli to'xtatishlar sezilarli darajada kamayadi. Bunday sovutgichlarni qo'llagan korxonalar odatda elektrod yashash muddatini 12–15% ga oshirishni va ayniqsa egzotik qotishmalarda chuqur, maydanoq diametrli teshiklar burilganda har bir smena davomida avtomatik ishlash vaqtini 2–3 soatga uzaytirishni hisobot qiladi.
Bir vaqtda yuqori tezlikdagi yuvish va barqaror suv osti sovutishni ta'minlaydigan ikkita nasosli aylanish tizimlari
Yagona nasosli dizayn qat'iy yuvish va me'yorida sovutish o'rtasida nuqsonli muvozanatga majbur qiladi. Ikki nasosli tizim bu to'siqni yo'q qiladi. Birinchi nasos yuqori bosimli dielektrik oqimlarni to'g'ridan-to'g'ri shaklda ishlov berilayotgan detaldagi teshiqqa yetkazib, chiplar va eroziyalangan zarralarni chiqarib tashlaydi; ikkinchi nasos esa ishlov berilayotgan detaldan atrofida past turbulentsiyali oqimli sovutish bathini saqlab turadi. Alohida elektr zanjirlari operatorlarga chuqur yoki tor teshiqlar uchun yuvish bosimini sovutish konturini buzmasdan moslashtirish imkonini beradi. Bu bir vaqtda amalga oshiriladigan jarayon isitilish nuqtalarini oldini oladi — bunday nuqtalar detallarning burilishiga yoki mahalliy dielektrik bug'lanishiga sabab bo'lishi mumkin; shuningdek, ikki nasosli tizimning nusxalangan (redundant) tuzilishi bitta nasos nosozlikka uchraganda ham cheklangan ishlash imkonini ta'minlaydi. Amaliy tajriba shuni ko'rsatadiki, Inconel va titan kabi qiyin materiallarda ikki nasosli tizimlar uzluksiz burilish vaqtini 20% gacha oshiradi. Shu aylanish tizimlaridagi yuqoridagi takomillashtirishlar har qanday EDM burilish apparatida kunlik ish quvvatini bevosita oshiruvchi mustahkam issiqlik asosini yaratadi.
Zamonaviy EDM burilish apparatlari uchun aqlli moslashuvchan sovutish boshqaruvi
O'rnatilgan PT100 sensorlari va IR (infratizim) orqali qayta aloqa halqalari yordamida haqiqiy vaqtda issiqlikni kuzatish
Doimiy issiqlik xaritasi endi EDM driller apparatining barqaror ishlashini ta'minlaydi. O'rnatilgan PT100 qarshilikli haroratni aniqlash uskunalari (RTD) dielektrik suyuqlik, ishlov berilayotgan detallar va elektrod tutqichini millisekundlik javob bilan kuzatadi. Ushbu simli sensorlar ishqorli bo'shliqda issiqlikning nojudda tarqalishini tekshiruvchi infratizim (IR) qayta aloqa halqalari bilan juftlashgan. Issiqlikning o'ta yuqori nuqtasi paydo bo'lganda boshqaruv bloki darhol sovutish suyuqligi oqimini sozlaydi yoki tsiklni to'xtatadi. Bu ikki turdagi sensorlarning birlashmasi elektrodning shaklini buzish yoki ishlov berilayotgan detallarning tolereansiya chegarasidan tashqari kengayishini oldini oladi. Natijada ishqorli bo'shliq qarshiligi doimiy saqlanadi va rejasiz to'xtatishlar sezilarli darajada kamayadi. Operatorlar haqiqiy vaqtda issiqlikni kuzatish orqali avvalgi taxminiy usullarga ehtiyoj qolmaganligini aytishadi; bu esa dielektrik suyuqlikning haroratini ±0,3°C oralig'ida saqlab turadi va doimiy driller ishlash davrini qo'l bilan sovutish suyuqligini sozlashga nisbatan 40% gacha uzartiradi.
Elektrod yeyilish tezligi va ishqalanish bo'shlig'i qarshiligi asosida sun'iy intellekt tomonidan boshqariladigan sovutish suyuqligining oqimi
Adaptiv algoritmlar endi ishqor bo'shlig'ining qarshiligi va elektrod yeyilish tezligidagi nozik o'zgarishlarni talqin qilib, sovutish suyuqligini yetkazib berishni boshqaradi. Elektrod yeyilganda uning samarali uzunligi qisqaradi va bu elektr signali o'zgarishiga sabab bo'ladi. Tarixiy tsikl ma'lumotlariga asoslangan mashina o'rganish modeli bu o'zgarishlarni optimal chiqarish tezligi bilan bog'laydi. Keyinchalik tizim nasos tezligini va quvur chiqishining yo'nalishini haqiqiy vaqtda o'zgartiradi: qarshilik keskin ko'tarilganda — ya'ni chiqindilar to'planayotganda — oqim tezligini oshiradi va barqoq doimiy rejimda ishlaganda — uni pasaytiradi. Bu bashorat qiluvchi boshqaruv mikro-irqoz va elektrod sirtida issiqlikka bog'liq chuqurliklarni oldini oladi. Minglab teshiklar orqali AI o'z strategiyasini takomillashtiradi, o'rtacha elektrod sarfini 15–20% ga kamaytiradi va sovutishga bog'liq nosozliklardan kelib chiqqan rejasiz to'xtashlarni deyarli ikki baravar kamaytiradi. Bunday avtonom issiqlikni boshqarish zamonaviy EDM burilish uskunasiga kechki smenada kuzatuvsiz ishlash imkonini beradi, bu esa aniqlikni saqlab turish shartida bevosita ish hajmini oshiradi.
Tez-tez so'raladigan savollar
Termal boshqarish EDM frezeralari uchun nima uchun muhim?
Termal boshqarish muhim, chunki u barqaror ishlashni ta'minlaydi, o'lcham aniqlikchasizliklarini oldini oladi va qizib ketish muammolariga bog'liq elektrod yeyilishini hamda rejasiz to'xtatishlarni kamaytiradi.
Aniq yopiq doirali sovutgichlardan foydalanishning afzalliklari nimalardan iborat?
Aniq yopiq doirali sovutgichlar aniq harorat nazoratini (±0,3°C) ta'minlab, joylashuv aniqligini, elektrod xizmat ko'rsatish muddatini va uzluksiz frezeralash vaqtini yaxshilaydi.
Ikki nasosli aylanma tizimlar EDM samaradorligini qanday yaxshilaydi?
Ikki nasosli tizimlar bir vaqtda yuqori bosimli yuvish va past turbulentsiyali sovutishni amalga oshirish imkonini beradi, issiq nuqtalarni oldini oladi, sovutish samaradorligini oshiradi va uzluksiz ishlashni ta'minlaydi.
Zamonaviy EDM apparatlariда sun'iy intellekt (AI) qanday vazifani bajaradi?
AI real vaqtda elektrod yeyilishi va ishqalanish bo'shlig'i qarshiligini tahlil qilib, sovutgich oqimini moslashtiradi, termal boshqarishni optimallashtiradi, elektrod sarfini kamaytiradi va to'xtatishlarni minimallashtiradi.
Haqiqiy vaqtda termal nazorat uchun qanday sensorlar ishlatiladi?
EDM mashinalarida har xil haroratlar farqini nazorat qilish va boshqarish uchun o‘rnatilgan PT100 qarshilikli harorat sensorlari hamda IR (infraqizil) teskari aloqa tarmoqlaridan foydalaniladi.
Mundarija
- Nima uchun issiqlikni boshqarish EDM burilish uskunasining ishlash vaqtini cheklab turadi
- EDM dril qilish mashinalari uchun yuqori samarali sovutish suyuqligini aylanishini takomillashtirish
- Zamonaviy EDM burilish apparatlari uchun aqlli moslashuvchan sovutish boshqaruvi
-
Tez-tez so'raladigan savollar
- Termal boshqarish EDM frezeralari uchun nima uchun muhim?
- Aniq yopiq doirali sovutgichlardan foydalanishning afzalliklari nimalardan iborat?
- Ikki nasosli aylanma tizimlar EDM samaradorligini qanday yaxshilaydi?
- Zamonaviy EDM apparatlariда sun'iy intellekt (AI) qanday vazifani bajaradi?
- Haqiqiy vaqtda termal nazorat uchun qanday sensorlar ishlatiladi?



