 EN

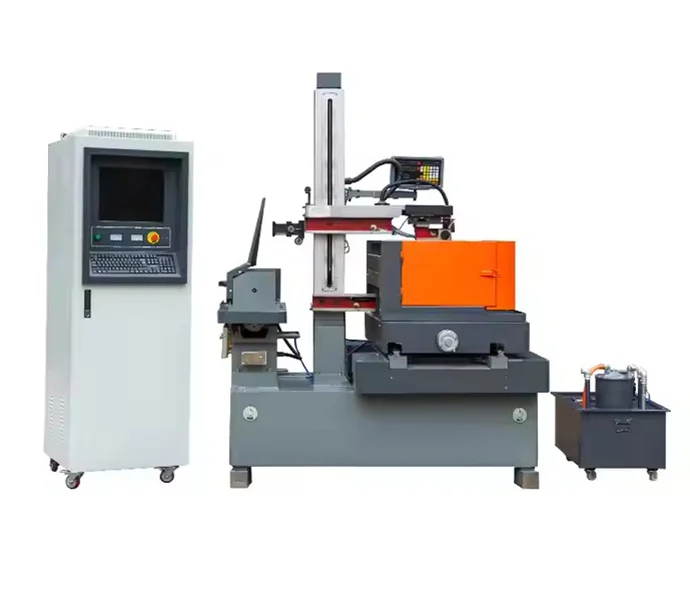
Оптимізувати основні параметри електроерозійного верстата з іскровою обробкою для підвищення енергоефективності
Тонка настройка робочих параметрів — це найшвидший і найдешевший спосіб зменшення енергоспоживання під час іскрової ерозії. Електроерозійний верстат з іскровою обробкою перетворює значну частку вхідної потужності на тепло й знос електрода; незначні коригування поведінки розряду та управління простоєм часто забезпечують економію енергії на 10–20 % без зміни наявного обладнання. Два найбільш ефективні фактори — контроль енергії іскри та усунення споживання потужності у стані простою.
Зменшити струм розряду й тривалість імпульсу, зберігаючи швидкість видалення матеріалу
Енергія іскри прямо пропорційна добутку струму розряду та тривалості вмикання імпульсу. Зменшення будь-якого з цих параметрів знижує теплову енергію на одну іскру — що призводить до зменшення об’єму кратера та кількості видаленого матеріалу за один імпульс. Щоб підтримувати задану швидкість видалення матеріалу (MRR), оператори можуть компенсувати це збільшенням частоти іскор при одночасному використанні коротших імпульсів із нижчим струмом. Наприклад, зниження пікового струму з 30 А до 20 А та тривалості вмикання імпульсу з 100 мкс до 60 мкс зменшує енергію на один розряд майже на 60 %; подвоєння частоти іскор дозволяє зберегти MRR у межах 5–10 % від базового значення. Цей підхід вимагає швидкої реакції сервосистеми та точної контролю відстані між електродами, оскільки більш часті розряди з нижчою енергією потребують строгішого підтримання стабільності іскрового зазору. Операторам слід поступово зменшувати струм і тривалість імпульсу, перевіряти MRR за допомогою короткого пробного різання та регулювати час вимкнення, щоб зберегти середній струм. На практиці перехід від грубого до напівфінішного режиму обробки — наприклад, зниження пікового струму на 25 % — часто забезпечує задовільну продуктивність при одночасному скороченні споживання енергії на 15–20 %. Фіксація кожного експерименту (струм, тривалість імпульсу, частота, виміряна MRR) дозволяє надійно відтворювати параметри в різних завданнях.
Тонка настройка інтервалу іскри та циклу роботи для усунення втрат електроенергії під час простою
Час простою між розрядами — прихований споживач енергії: навіть коли іскра не виникає, джерело живлення, сервоприводи й діелектричний насос споживають базове навантаження. Зменшення непродуктивного часу в циклі роботи (час увімкнення імпульсу ÷ загальний час циклу) безпосередньо знижує загальну кількість кВт·год на деталь. Збільшення інтервалу іскри збільшує необхідний час вимкнення для видалення забруднень, але надмірне збільшення інтервалу також підвищує витрати діелектрика й час затримки. Підтримка найменшого стабільна зазор — зазвичай 10–50 мкм, залежно від розміру електрода — скорочує час простою та підвищує ефективний цикл роботи без ризику дугового розряду. Добре контрольований зазор забезпечує цикли роботи 80–90 % під час чернової обробки й 60–70 % під час чистової, на відміну від енергозатратних типових значень близько 50 %. Адаптивні системи керування зазором, пов’язані зі зворотним зв’язком за напругою в реальному часі, динамічно підтримують мінімальний допустимий зазор — що зменшує енергію, необхідну для прокачування діелектрика, і стискає ланцюжок іскр. На верстаті електроерозійного заглиблення потужністю 20 А перехід від циклу роботи 50 % до 75 % може скоротити споживання електроенергії в режимі очікування приблизно на третину, без будь-яких змін у тривалості фактичного часу ерозійного розряду. Поєднайте це з цільовою стратегією скорочення часу затримки: контролюйте стан відпрацьованого діелектрика, застосовуйте імпульсне промивання лише за наявності спостережуваного накопичення забруднень і уникайте надмірного промивання, що вимагає зайвої енергії для роботи насоса. Ці невеликі, але постійні удосконалення забезпечують вимірну економію енергії без заміни інструменту.
Модернізація підсистем верстата електроерозійної обробки методом іскрового розряду за допомогою енергозберігаючих технологій
Сучасне оновлення допоміжних систем забезпечує один із найшвидших шляхів зниження загального енергоспоживання на електроерозійному верстаті з програмованим керуванням. Хоча оптимізація параметрів спрямована на міжелектродну щілину, модернізація підсистем усуває паразитні втрати, які виникають протягом 100 % часу роботи верстата.
Розумні системи охолодження з підтримкою IoT та адаптивним керуванням потоком діелектрика
Стандартні EDM-верстати часто працюють із діелектричними охолоджувачами та насосами на постійній швидкості — незалежно від реальної теплової навантаженості. Розумна IoT-система охолодження перетворює цей постійний енерговитрат на процес за запитом. Теплові датчики у резервуарі діелектрика, у зоні іскрового проміжку та на теплообмінниках генератора надсилають поточні дані до контролера, який регулює швидкість стискача охолоджувача й витрату діелектрика насосом відповідно до точних потреб у охолодженні. Під час грубого оброблення з високим струмом витрата й охолодження зростають; під час остаточної обробки з низьким навантаженням вони значно зменшуються. Це усуває енерговтрати через надлишкове охолодження. Виробники, що інтегрували такі системи, повідомляють про скорочення енерговитрат на охолодження до 30 % — що знижує загальні енерговитрати EDM без впливу на якість деталей.
Високоефективні CNC-джерела живлення та регенеративне відновлення енергії в сервоприводах осей
Електричне перетворення мережевої електроенергії на імпульси високої частоти для створення іскри є принципово неефективним у старих верстатах. Модернізація за рахунок сучасного, високоефективного блока живлення ЧПК на основі напівпровідників з карбіду кремнію (SiC) радикально зменшує теплові втрати: ККД одиниць на основі SiC досягає 96 %, тоді як у застарілих блоків живлення на основі кремнію — лише 85–90 %; це означає, що більша частина вхідної потужності перетворюється на корисну іскрову енергію. Другим головним джерелом втрат є сервосистема. У звичайних приводах кінетична енергія, що виділяється під час гальмування швидких стрибків електрода, розсіюється у вигляді тепла через гальмівні резистори. Модуль регенеративного відновлення енергії захоплює цю енергію, перетворює її назад на електрику й подає на внутрішній постійний струм шини верстата — забезпечуючи наступне прискорення або утримання положення. Це запобігає повній втраті енергії під час швидкого руху осей і помітно знижує загальну споживану потужність сервосистеми під час операцій, що передбачають велику кількість стрибків.
Вибір електродних та діелектричних матеріалів, що знижують загальну енергоспоживання машини електроерозійної обробки
Вибір матеріалів безпосередньо впливає на енергетичний профіль машини електроерозійної обробки. Хоча діелектричні рідини впливають на промивання та ізоляцію, матеріал електрода визначає теплопровідність, стійкість до зносу та динаміку ерозії — й, врешті-решт, споживання потужності на одиницю видаленого матеріалу.
Мідно-вольфрамові та графітові електроди: порівняння енергоспоживання на мм³ видаленого матеріалу
Графітові електроди зазвичай забезпечують нижчу енергію на кубічний міліметр, видалений під час чорнового оброблення, через їх високий тепловий опір, що дозволяє підтримувати пікові струми на високому рівні з мінімальним зносом. Їх самозмащувальна мікроструктура також зменшує ризик перегріву та необхідності вторинної доробки. Мідно-вольфрам, навпаки, перевершує інші матеріали при високоточному остаточному обробленні: його виняткова стійкість до ерозії зберігає жорсткі допуски протягом тривалих циклів обробки, усуваючи необхідність повторного фрезерування зношених форм електродів. Уникнувши зайвих проходів електроерозійної обробки, Cu-W може скоротити загальну енергію, необхідну для виконання завдання — навіть якщо енергія на один іскровий розряд у нього вища. Найбільш енергоефективна стратегія полягає у відповідності властивостей матеріалу фазі обробки: графіт — для видалення великого об’єму заготовки, мідно-вольфрам — для остаточного формування порожнин; це забезпечує, що потужність генератора безпосередньо перетворюється на об’єм готової деталі, а не втрачається у вигляді надлишкового теплового навантаження чи споживання електродів.
Контролювати та моделювати реальний час використання енергії протягом усього робочого процесу електроерозійної обробки (EDM)
Впровадження моніторингу енергоспоживання в реальному часі в робочий процес EDM дає виробникам змогу точно визначати джерела втрат енергії на кожному етапі — чернового оброблення, чистового оброблення та промивання. Встановлення електролічильників на рівні верстатів забезпечує деталізовані дані, що виявляють неефективності, наприклад тривалі періоди простою або неоптимальні параметри імпульсів. Ці дані використовуються навченою моделлю машинного навчання невеликого обсягу, яка аналізує енергетичний «відбиток» кожної операції. Потім модель пропонує коригування параметрів — наприклад, скорочення тривалості імпульсу або регулювання потоку діелектрика — без ушкодження якості виробів. Польові впровадження таких IoT-модернізаційних проектів продемонстрували вимірне зниження споживання кВт·год на виріб після запровадження адаптивного керування на основі потокових енергетичних даних. Інтерактивні панелі управління в реальному часі також сприяють досягненню внутрішніх цілей щодо зменшення вуглецевого сліду та спрощують звітність у сфері сталого розвитку. Зрештою, цей цикл, заснований на даних, перетворює управління енергоспоживанням із періодичної перевірки на постійний, самоналаштовуваний процес — що знижує експлуатаційні витрати й подовжує термін служби критичних компонентів.
Часті запитання
Як зниження струму розряду та тривалості імпульсу може економити енергію?
Зниження струму розряду та тривалості імпульсу зменшує теплову енергію на один розряд, що призводить до меншого об’єму кратера та нижчого споживання енергії на імпульс, при цьому зберігаючи швидкість видалення матеріалу за рахунок підвищеної частоти розрядів.
Яка роль регулювання міжелектродної відстані у підвищенні енергоефективності?
Підтримка оптимальної міжелектродної відстані мінімізує час простою та покращує коефіцієнт заповнення, що безпосередньо зменшує споживання енергії в режимі очікування та загальне енергоспоживання.
Які переваги мають інтелектуальні системи охолодження з підтримкою IoT?
Інтелектуальні системи охолодження з підтримкою IoT регулюють витрату й охолодження відповідно до поточних потреб верстата в реальному часі, значно скорочуючи втрати енергії та підвищуючи загальну ефективність.
Чому варто розглянути оновлення блоків живлення EDM-верстата до високоекономічних?
Оновлення до високоекономічних CNC-блоків живлення на основі карбіду кремнію підвищує ефективність перетворення енергії та зменшує теплові втрати порівняно зі старішими системами.
Як моніторинг енергоспоживання в режимі реального часу підвищує ефективність ЕРОМ?
Моніторинг енергоспоживання в режимі реального часу виявляє неефективності під час роботи. Моделі машинного навчання, засновані на даних про енергоспоживання, можуть рекомендувати стратегії оптимізації, що підвищує економію енергії без зниження якості деталей.
Зміст
- Оптимізувати основні параметри електроерозійного верстата з іскровою обробкою для підвищення енергоефективності
- Модернізація підсистем верстата електроерозійної обробки методом іскрового розряду за допомогою енергозберігаючих технологій
- Вибір електродних та діелектричних матеріалів, що знижують загальну енергоспоживання машини електроерозійної обробки
- Контролювати та моделювати реальний час використання енергії протягом усього робочого процесу електроерозійної обробки (EDM)
- Часті запитання



