En İyi Çelik Kesme Makinesi Üreticileri | Hassas Kesme Hatları

Tüm Kategoriler

Ücretsiz Teklif Alın

Temsilcimiz yakında sizinle iletişime geçecek.
E-posta
Cep Telefonu/Whatsapp
WeChat
LinkedIn
Ad
Şirket adı
Mesaj
0/1000
Ek
Lütfen en az bir ek yükleyin
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Çelik Kesme Makinesi Üreticileri, Hassasiyet, Hız ve Küresel Hizmet Sunuyor

Çelik Kesme Makinesi Üreticileri, Hassasiyet, Hız ve Küresel Hizmet Sunuyor

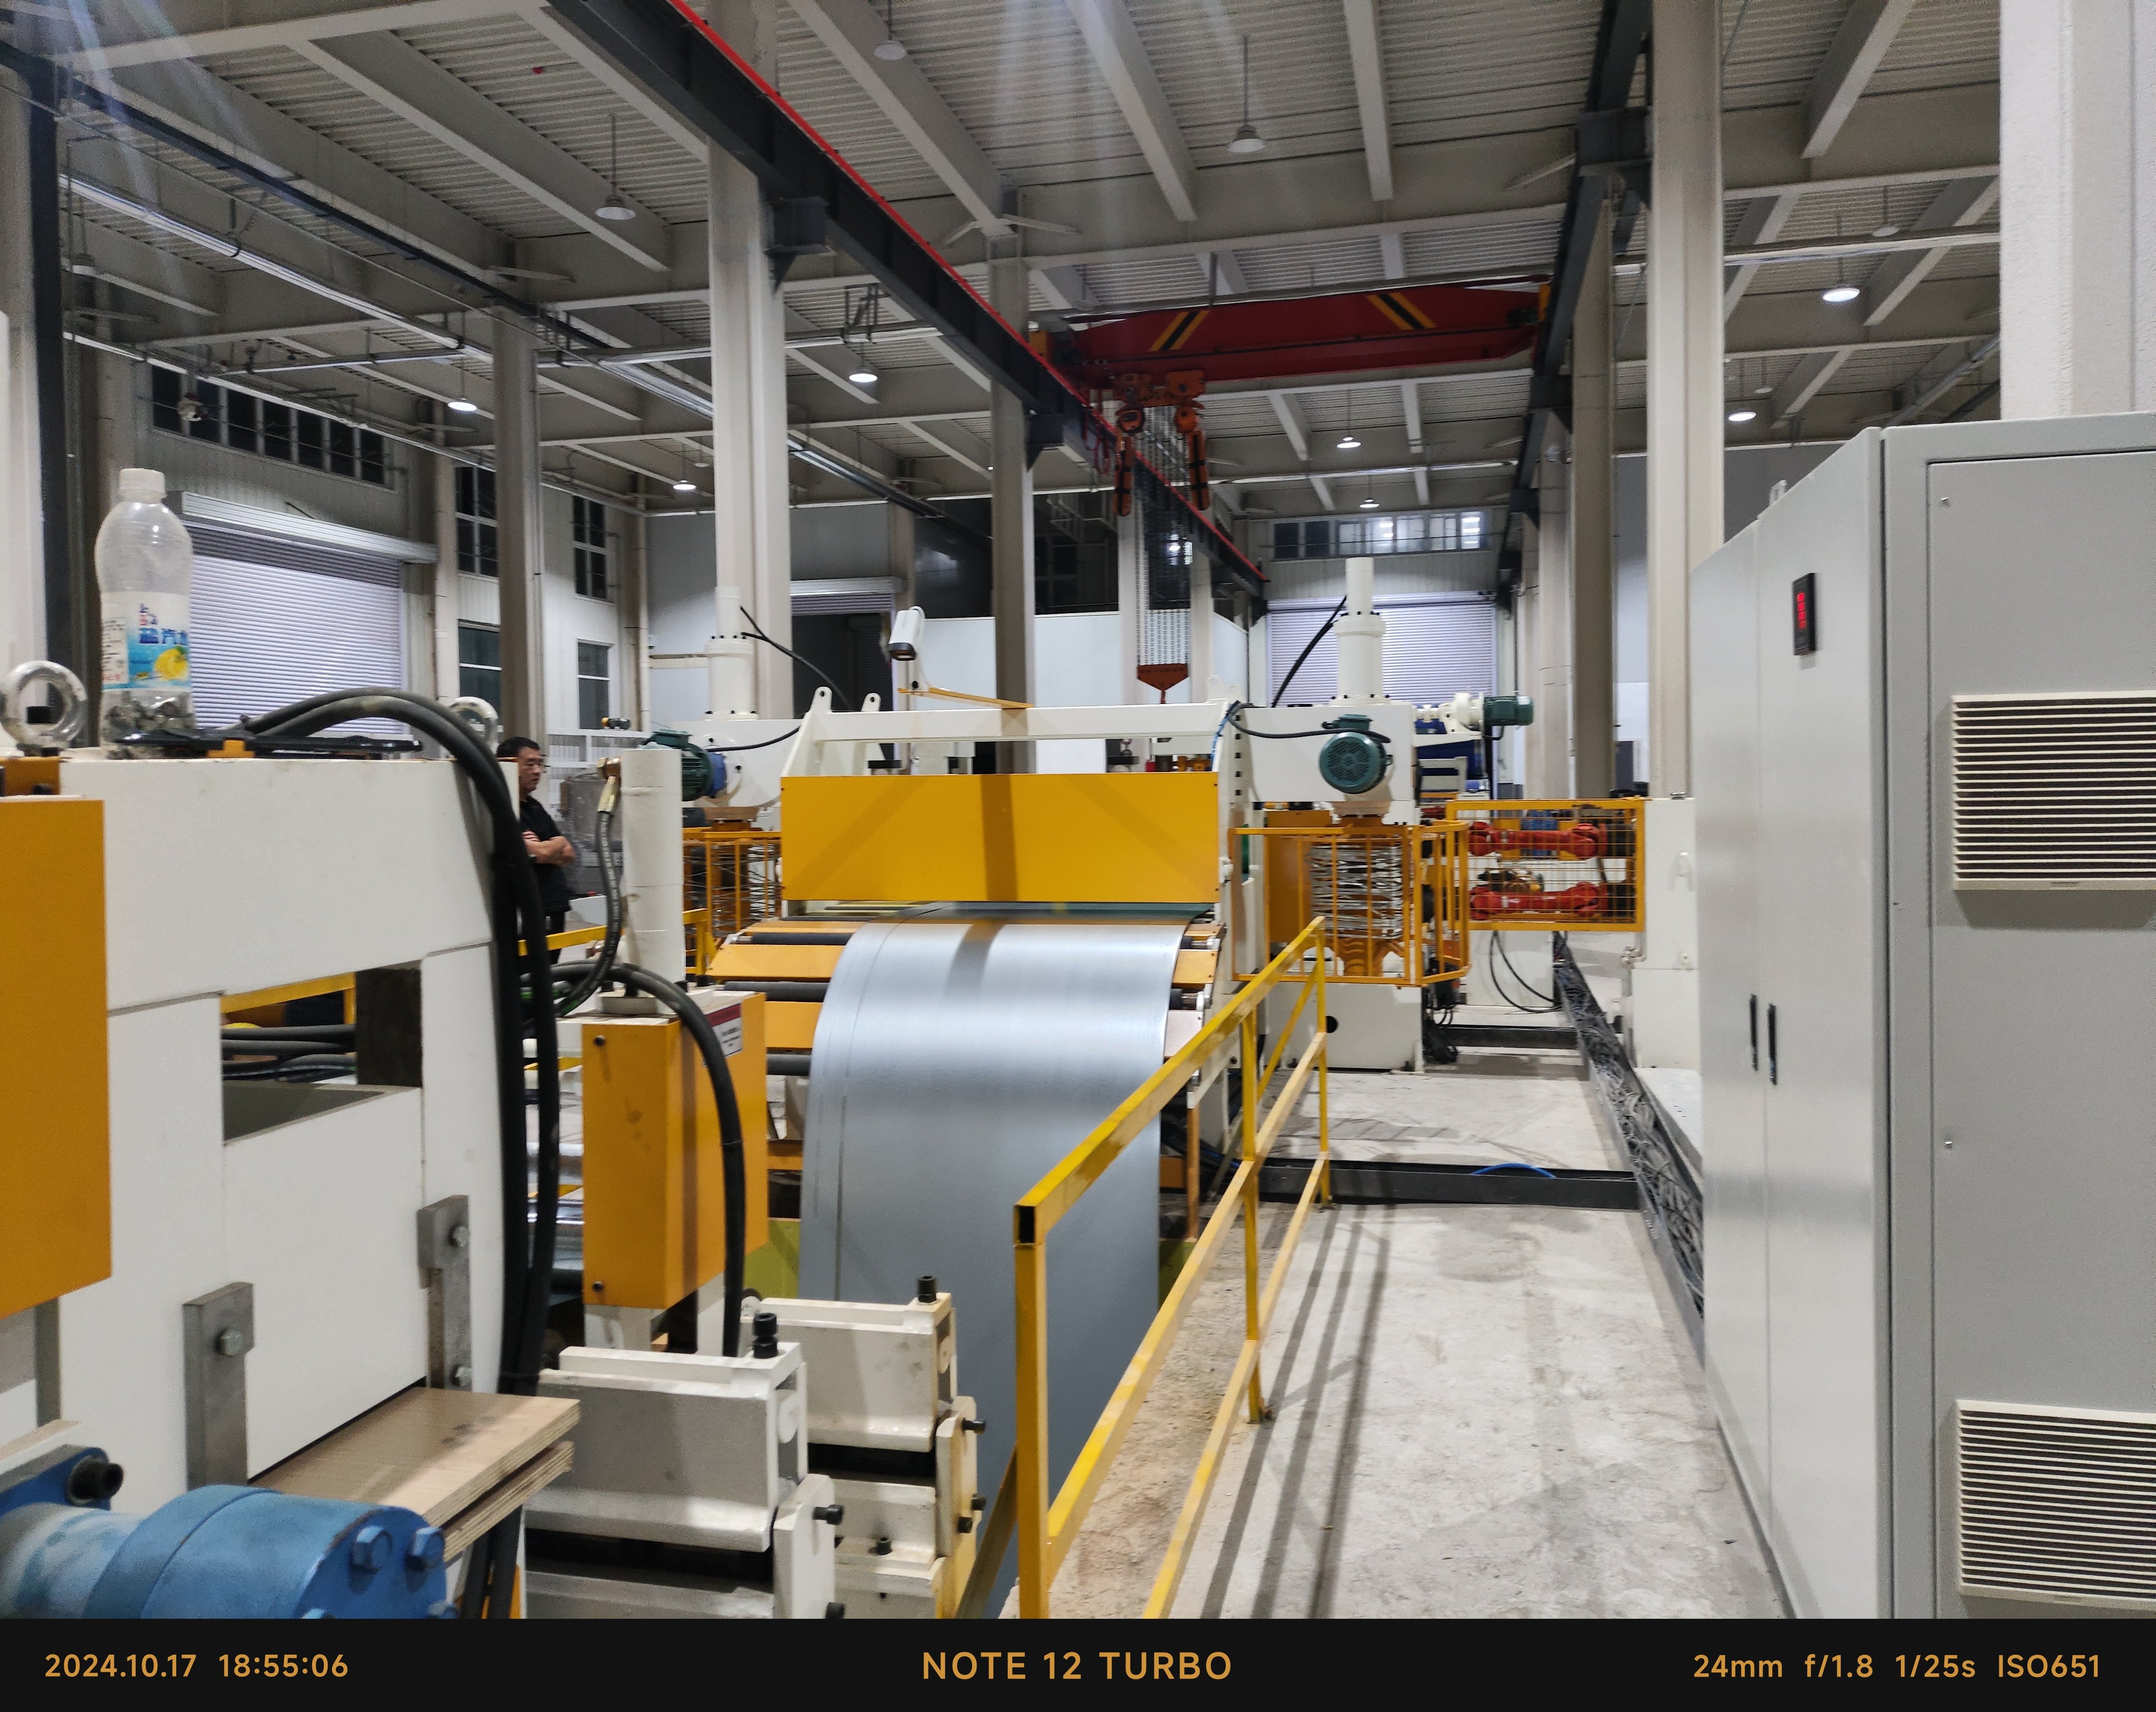
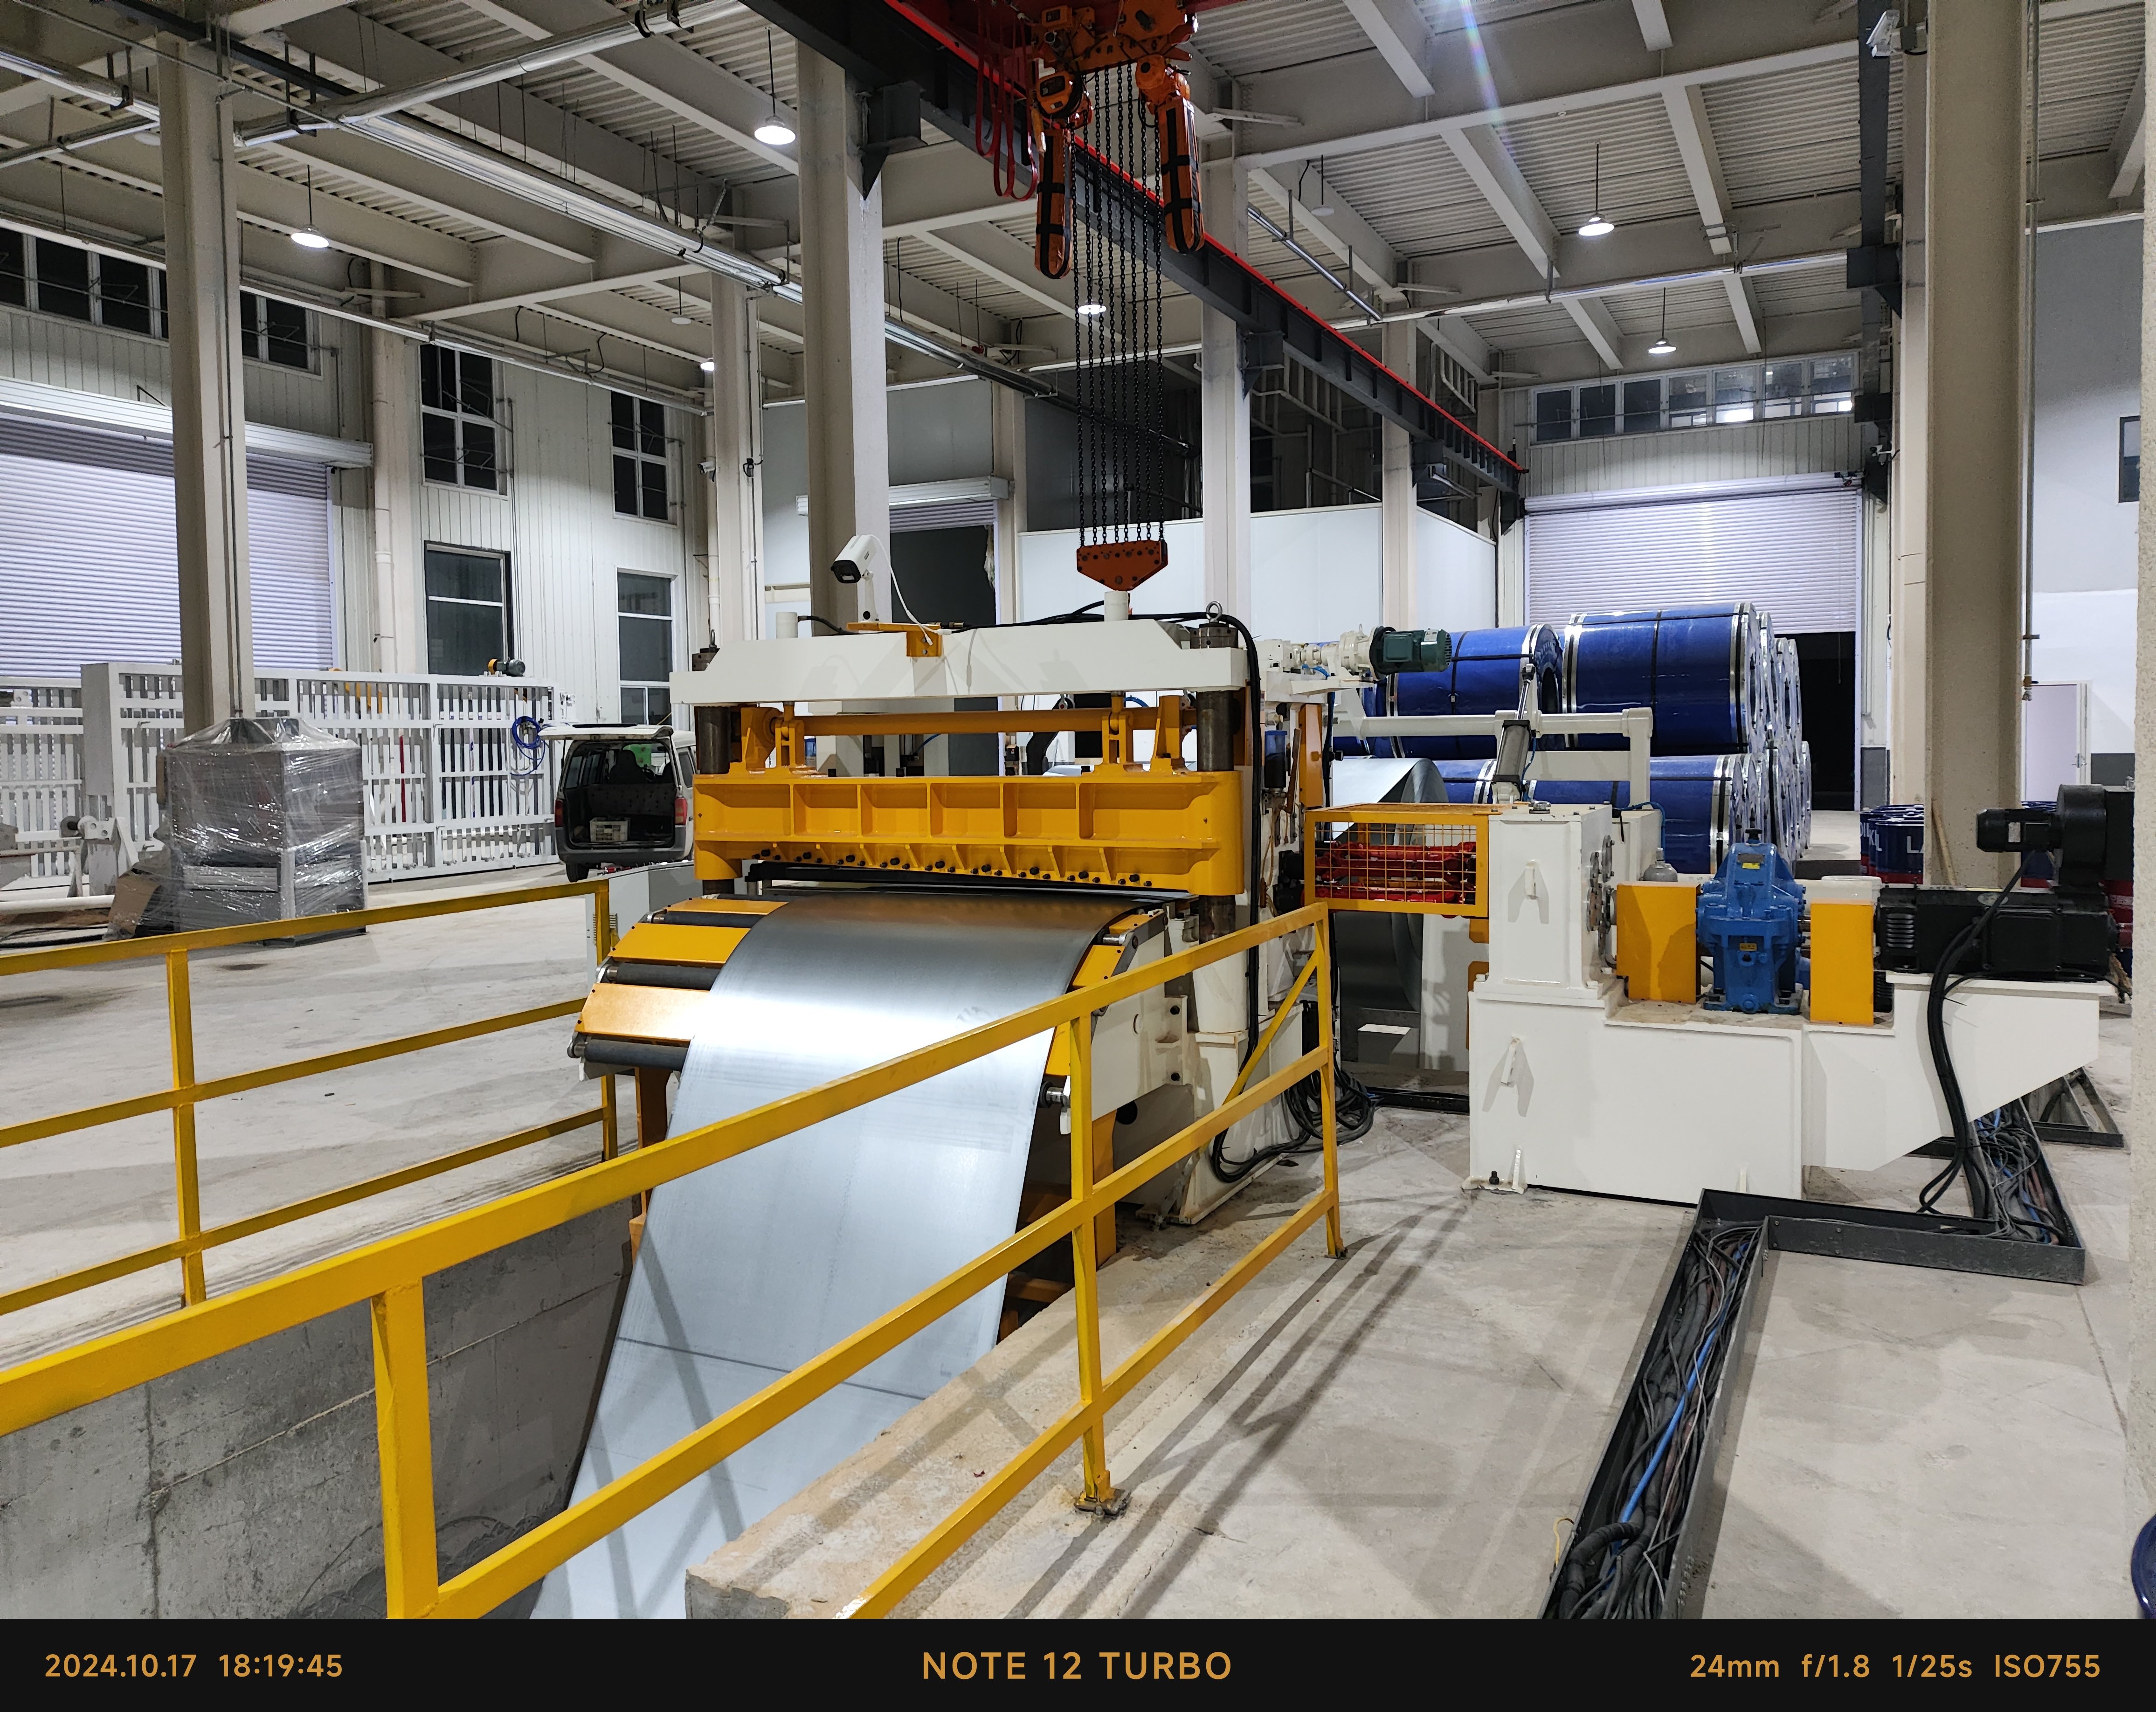
En güvenilir çelik kesme makinesi üreticilerinden biri olarak Taizhou Chuang Yuan Machine Tool Co., Ltd., 2003 yılından beri Çin, Jiangsu Eyaleti, Taizhou Şehri merkezli olarak hassas kesme hatları tasarlamakta, üretmekte ve desteklemektedir. Çelik kesme hatlarımız, 3 ila 12 mm kalınlığında, 600 ila 2.000 mm genişliğinde bobinleri saatte 30 ila 120 m hızla işleyen bobin hizmet merkezleri, kaynaklı boru üreticileri, otomotiv pres parçaları tedarikçileri ve ev aleti üreticileri için üretilmiştir. Her hat, hidrolik bobin açma, hassas düzeltme, yüksek rijitlikli kesme başlıkları, hurda sarma ve gerilim kontrollü bobinleme işlemlerini tek bir senkronize sistemde birleştirir. Bıçak millerinin salınımı 0,02 mm içinde tutulurken, kesim genişliği toleransı artı/eksi 0,05 mm’yi geçmez; bu nedenle aşağı akıştaki rulo şekillendiriciler ve presler, sürekli kare ve kenar dikişsiz şeritler alır. Her set, sevk edilmeden önce 72 saatlik sürekli boş yük ve yüklü testten geçer; ayrıca kesim doğruluğunu alıcının sağladığı şerit örnekleriyle doğrularız.
Teklif Alın

Durum İncelemesi

1.600 mm Çelik Kesim Hattı, Alman Rulo Servis Merkezi İçin

İleri düzey metal dağıtımına özel olarak faaliyet gösteren büyük bir Alman rulo servis merkezi, 12 mm kalınlığa kadar yüksek mukavemetli düşük alaşımlı çelik ana ruloları işlerken aşırı şerit eğrilmesi ve gevşek kenar toleransları nedeniyle önemli operasyonel zorluklarla karşılaştı; bu durum müşteri reddine yol açtı. Bu darboğazın çözümü için mühendislik ekibimiz, sağlam bir 75 kW hidrolik rulo açıcı, yüksek rijitlikli altı silindirli hassas düzeltici, altı adet hassas tasarlanmış kesim başlığı ve dört kollu gerilimli rulo sarıcıdan oluşan ağır iş tipi bir çelik kesim hattı yapılandırdı ve tedarik etti. Teknik uzmanlarımız tarafından sahada titizlikle kurulum ve devreye alma işlemlerinin ardından sistem, üstün performans kriterlerine ulaştı: kenar keneleri yüksekliği 0,05 mm’nin altında sıkı şekilde kontrol edildi, şerit eğriliği her 2 metre uzunlukta 1 mm’nin altında tutuldu ve kararlı işletme hat hızı 90 m/dk’ya ulaştı.

Yüksek Hızlı Çelik Kesici, Türk Kaynaklı Boru Üreticisine Teslim Edildi

Önde gelen bir Türk kaynaklı boru imalat tesisine, sürekli kare boru üretimi için yüksek hızda ve hassas kesimli dar çelik şeritler gerekmekteydi; bu tesis, küçük üretim partileri arasında sık sık çoklu genişlik değişimleri gerçekleştiriyordu. Belirli operasyonel iş akışlarını karşılamak amacıyla, kartuş tipi kesme başlıkları, güçlü 60 kW’lık tahrik sistemi ve servo döngü kontrollü sarıcıdan oluşan özel hızlı-değişim çelik şerit kesme hattı tasarlayıp teslim ettik. Bu gelişmiş yapılandırma, şerit genişliği değişim süresini verimsiz 75 dakikadan esnek 28 dakikaya düşürdü; aynı zamanda genişlik doğruluğunu ±0,05 mm içinde tutmayı ve malzeme hurda kaybını %3,1’den %1,9’a azaltmayı başardı. Tam ticari işletme başladıktan sonra dokuz ay içinde müşteri, artan üretim verimi ve ciddi ölçüde azaltılmış verimsiz duruş süreleri sayesinde toplam ekipman sermaye yatırımını tamamen geri kazandı.

Hindistan’da Bir Ev Aletleri Parçaları Üreticisi İçin Özel Çelik Kesim Hattı

Kurulu bir Hindistan ev aletleri parçaları üreticisi, çamaşır makinesi ve buzdolabı panelleri için kenar döküntüsü olmayan galvanizli çelik şeritlere ihtiyaç duyuyordu. Çelik kesim hattımızda polimer kaplı gerilim pedleri, altı silindirli düzeltici ve otomatik kenar kesimi kullanıldı. Kesimden kaynaklanan yüzey kusuru oranı %0,4’ün altına düştü, çinko kaplama hasarı tamamen ortadan kalktı ve hattın çalışma hızı şimdi dakikada 120 metre oldu; aynı zamanda müşteriye ait önceki makineye kıyasla %20 enerji tasarrufu sağlandı. Bu proje, Güney Asya ev aletleri tedarik zincirinde çelik kesim hattı üreticileri arasında itibarımızı pekiştirdi.

İlgili ürünler

Çelik kesme işlemi, modern metal tedarik zincirlerinin merkezinde yer alır ve çelik kesme makinesi üreticilerinin performansı, her bir kesilmiş şerit tüketen servis merkezi ve fabrikanın bobin verimini, yüzey kalitesini ve teslimat güvenilirliğini doğrudan etkiler. Taizhou Chuang Yuan Machine Tool Co., Ltd., 2003 yılından beri hassas takım tezgâhlarının araştırma, geliştirme, üretim ve satışına odaklanmaktadır; kaynaklı boru, otomotiv, ev aletleri, inşaat ve elektrikli ekipman endüstrileri için ana bobinleri nihai şeritlere dönüştüren çelik kesme hatları kurmaktadır. Mühendislik sürecimiz, müşterinin bobin verileriyle başlar: malzeme sınıfı, çekme dayanımı, 3 mm ile 12 mm arası kalınlık aralığı, 20 mm ile 1.600 mm arası şerit genişliği, en fazla 30 tonluk bobin ağırlığı ve vardiya başına gerekli çıktı. Bu giriş verilerine dayanarak tasarımcılarımız, mil çapını, bıçak malzemesini, düzeltme silindiri konfigürasyonunu ve gerilim kontrol stratejisini seçer. Kesme başlıkları, CNC delme ve frezeleme merkezlerinde işlenir ve ardından dinamik olarak dengelenir; böylece tam hızda çalışma sırasında bıçak mili merkezsel doğruluğu 0,02 mm içinde korunur. Kesme bıçakları Cr12MoV veya SKD11 takım çeliğinden üretilir, vakum ortamında HRC 58 ila 62 sertliğe kadar ısıl işlem görür ve tutarlı boşluk ve şerit kenarı kalitesini garanti etmek amacıyla eşleştirilmiş setler halinde taşlanır.
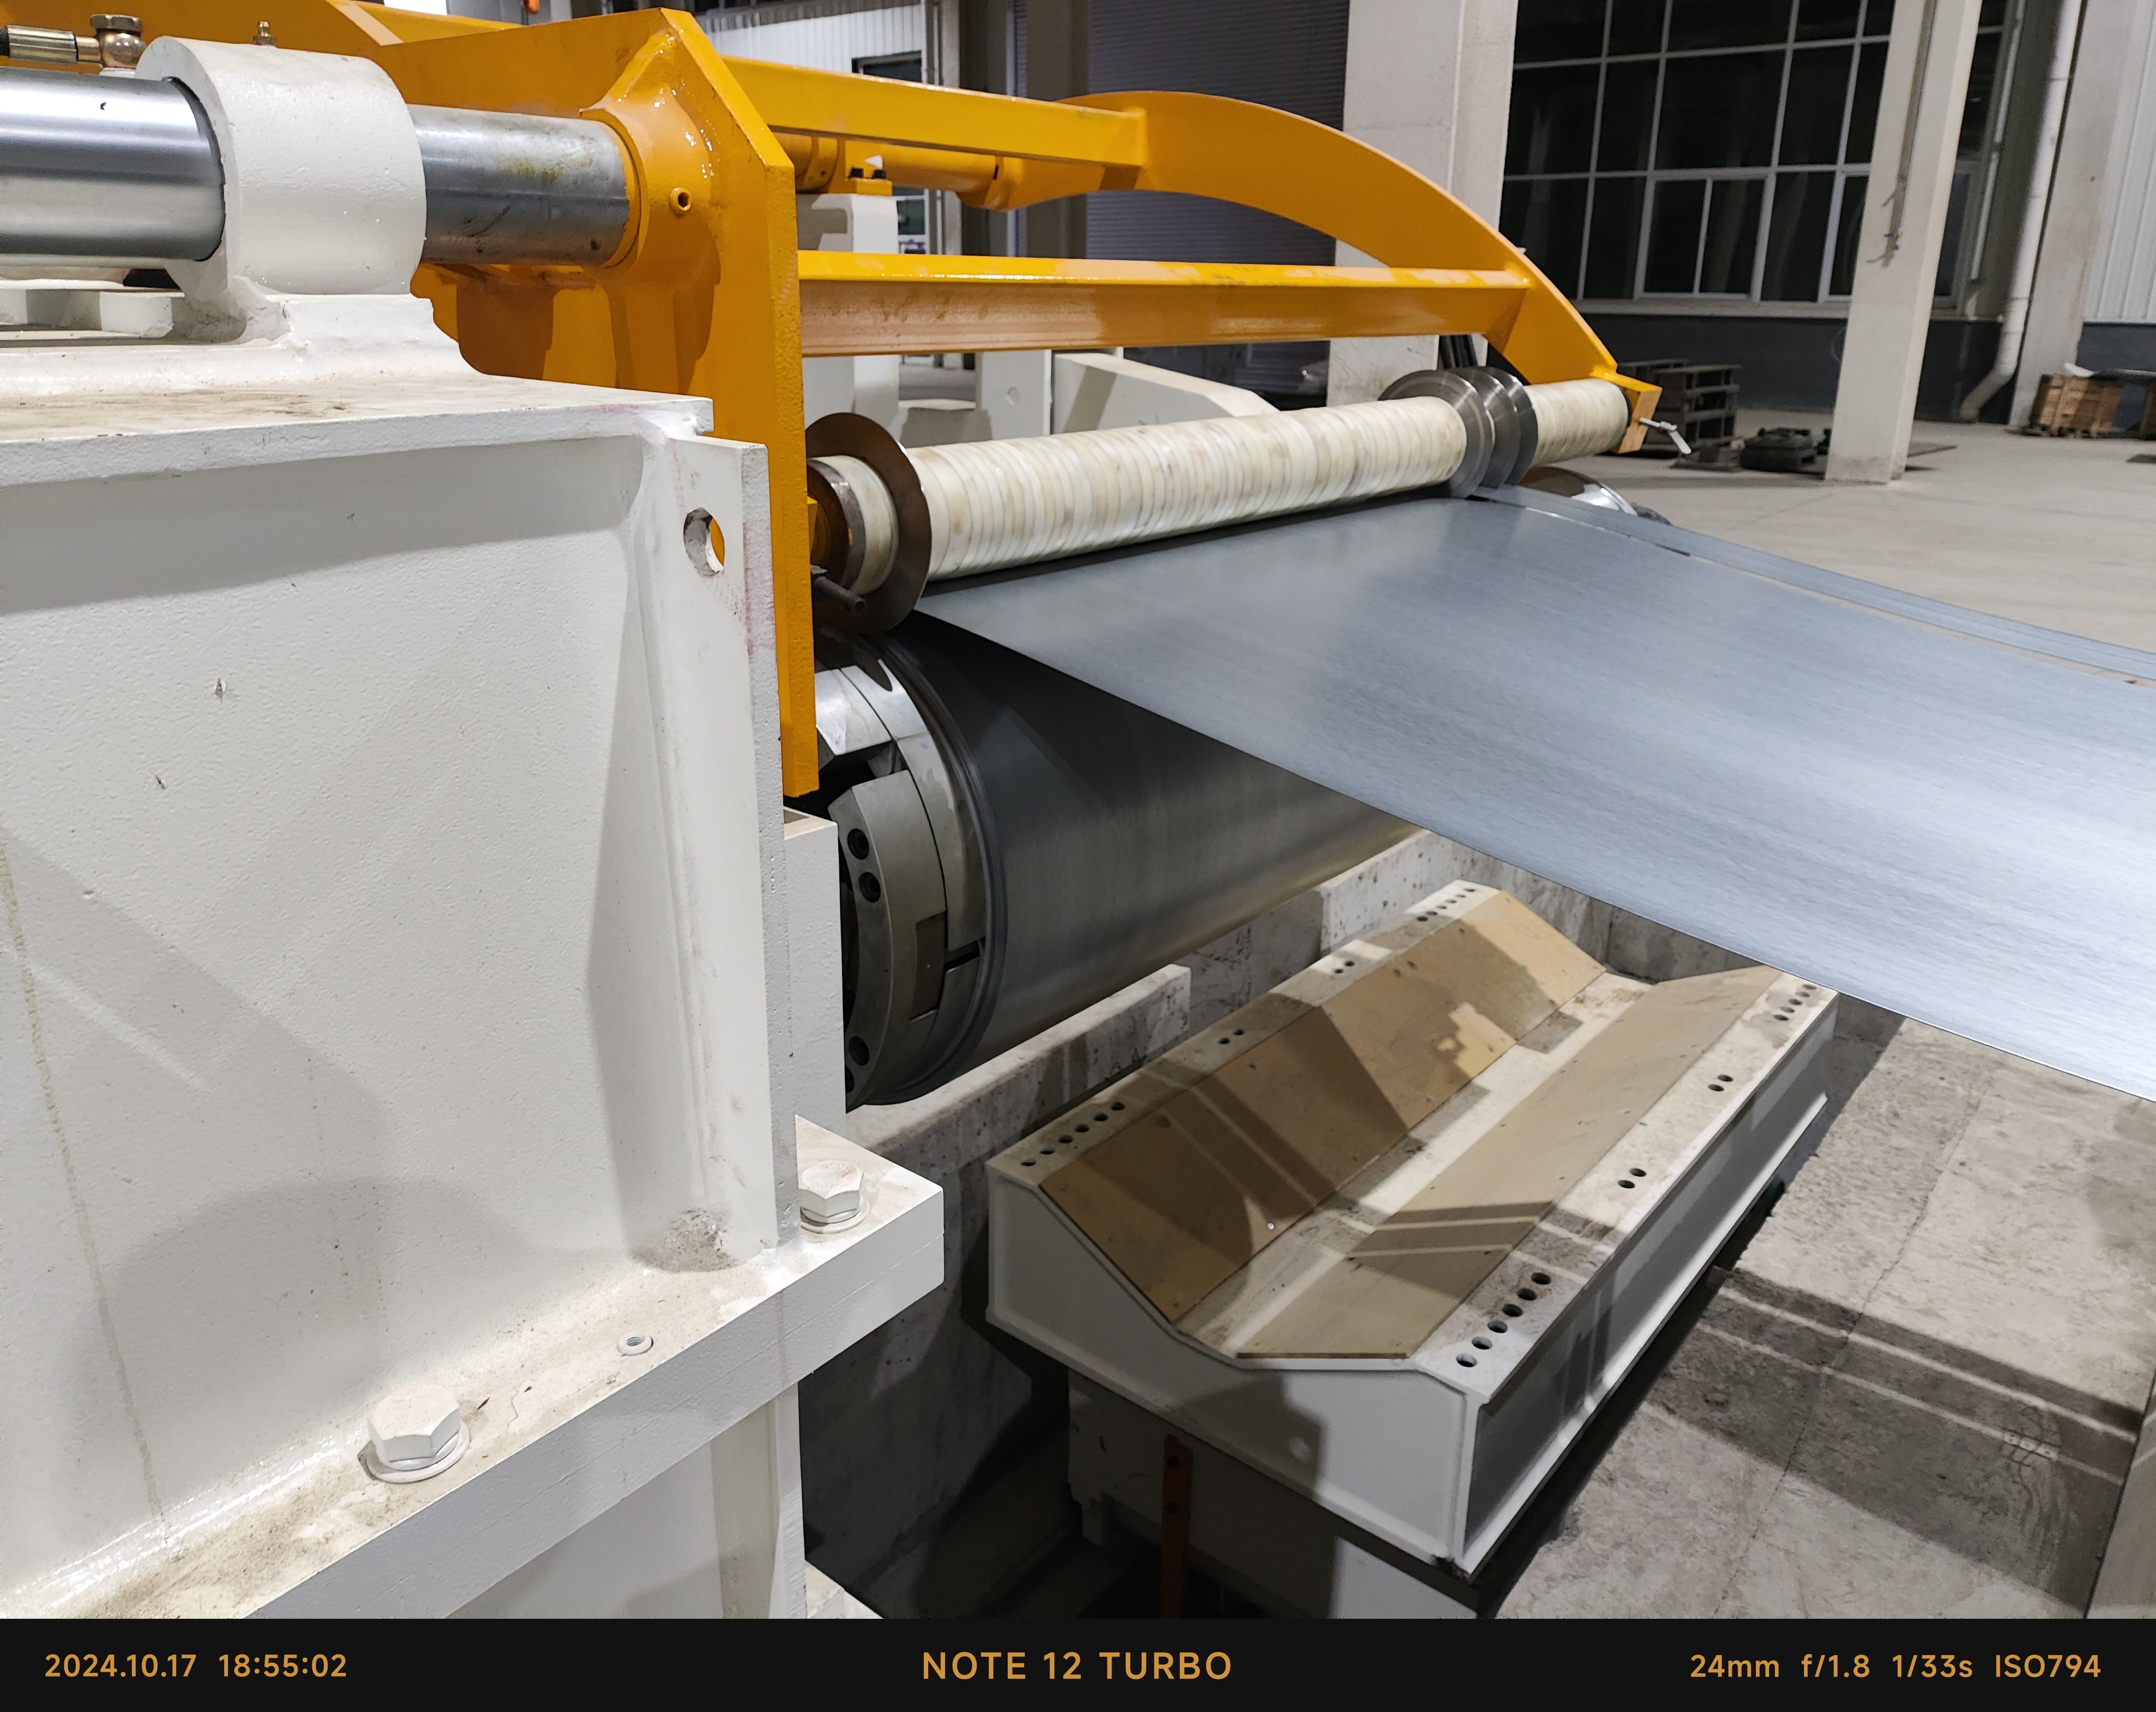
Tam bir çelik yarma hattı, hidrolik bobin açıcıyı (bobin arabası ile), soyucuyu, tutma ve düzeltme ünitesini, döngü çukurunu, yarma başlığını, hurda sarıcıyı, gerilim istasyonunu ve hidrolik itme sistemiyle donatılmış bobin sarıcıyı içerir. Elektriksel kontrol, 100’den fazla şerit spesifikasyonu için tarif depolama, otomatik gerilim hesaplama ve arıza teşhisi özelliklerine sahip PLC ve HMI ile sağlanır. Seçmeli özellikler arasında hızlı değişim kaset başlıkları, kenar kesimi, yağlama üniteleri ve bobin ambalaj cihazları yer alır. Teslimattan önce her hattın hizalama kontrolleri yapılır, nominal hızda yük olmadan çalıştırılır ve müşteri malzemesi kullanılarak yük testleri uygulanır. Kurulum ve devreye alma işlemleri, mühendislerimiz tarafından veya 20’den fazla ihracat ülkesinde video destekli prosedürlerle gerçekleştirilir. Tipik bir 1.600 mm yüksek hızlı hat için enerji tüketimi 15–45 kW aralığında, bobin yükleme süresi 3 dakikadan az, yarma doğruluğu ise artı/eksi 0,05 mm’ye ulaşır. Bu değerler, bobin servis merkezleri, boru fabrikaları ve OEM pres tesisleri için daha yüksek malzeme verimliliği, daha az bıçak değişimi ve daha düşük işçilik maliyeti anlamına gelir. Ayrıca EDM makineleri, imalat merkezleri, boru üretim makineleri, boyuna kesim hatları, tornalar ve derin delme makineleri üretiyoruz; bu sayede çelik yarma teknolojisine odaklanırken daha geniş metal işleme projelerini destekleyebiliriz. Doğru çelik yarma makinesi üreticisini seçmek, bobin metalürjisi, hat dinamiği ve küresel servis beklentilerini anlayan bir ekip ile ortaklık kurmak demektir. Makinelerimiz Avrupa, Güneydoğu Asya, Orta Doğu, Afrika ve Güney Amerika’da çalışır; yedek parça setleri, çok dilli kullanım kılavuzları ve 24–48 saat içinde uzaktan sorun giderme desteğiyle desteklenir. Sahada toplanan veriler, fabrikamızdan çıkan iyi bakımlı yarma hatlarının %95’ten fazla kullanılabilirlik oranına ve işlenen şeritte 8.000 ton üzerinde bıçak ömrüne ulaştığını göstermektedir. Sahada verilen eğitim, bıçak montajı, boşluk ayarı, gerilim ayarlama ve önleyici bakım konularını kapsar; böylece müşterilerimiz dış servis ekibine bağımlı kalmadan kendi iç yetkinliklerini geliştirir. Sürdürülebilirlik de önemlidir: optimize edilmiş motor boyutlandırması, geri beslemeli frenleme seçenekleri ve verimli hidrolik sistemler, ton başına tüketilen gücü azaltırken, doğru yarma hurdayı en aza indirir. Mühendislik disiplini, doğrulanmış testler ve küresel proje deneyimiyle Chuang Yuan, müşterilerinin bobin işleme süreçlerini güvenilir ve karlı bir operasyona dönüştürmesine yardımcı olur.

Sıkça Sorulan Sorular

Çelik Kesim Hattı Üreticilerini Karşılaştırırken Alıcılar Ne Kontrol Etmelidir?

Alıcılar, dört noktayı doğrulamalıdır: işlenebilirlik kapasitesi, test standartları, proje referansları ve servis yanıtı. Bıçak mili merkezselik verilerini isteyin; bu değer 0,02 mm içinde olmalıdır. Kesme doğruluğu ±0,05 mm olmalı ve 72 saatlik yük testi kaydı sağlanmalıdır. Üreticinin kesme başlıklarını CNC delme ve frezeleme merkezlerinde işlediğini ve bıçakları HRC 58 ila 62 aralığında ısıya dayanıklı hale getirdiğini teyit edin. Benzer bobin aralığında en az üç uluslararası referans isteyin ve uzaktan destek hizmetinin 24 ila 48 saat içinde sağlanıp sağlanmadığını kontrol edin. Seviyeleyiciler ve kesme-uzunluk ölçüm hatları gibi ilgili makine teçhizatı da üreten bir fabrika, genellikle kalite zincirinin daha büyük bir kısmını kontrol eder ve kesme hattını mevcut bobin taşıma ekipmanlarıyla daha sorunsuz entegre edebilir.
Orta kalınlık ve genişlikten ziyade, en kalın ve en geniş bobininize göre çizgiyi seçin. Eğer 3 ila 12 mm kalınlığında ve en fazla 1.600 mm genişliğinde bobinler işliyorsanız, 1.600 mm nominal genişliğe sahip bir çizgi ile en az %20 tork rezervi olan bir sistem seçin. Hat hızı, günlük tonaj hedefinize uygun olmalıdır; 30 tonluk bir bobinle 90 m/dk çalışma hızında çalışıyorsanız, vardiya başına 8 ila 12 bobin planlayın. Eğer vardiya başına şerit genişliğini üç kezden fazla değiştiriyorsanız, hızlı değişim kartuş başlıklarını değerlendirin; ince ve yüksek mukavemetli şeritler için servo kontrollü gerilim sarıcılar seçin. Şaftlar, bıçaklar ve motorların doğru boyutlandırılabilmesi için üreticiyle her zaman malzeme sınıfını, çekme dayanımını ve şerit genişliği aralığını paylaşın.
Kesme doğruluğu ve bıçak ömrü, bıçak açıklığına, mil rijitliğine, seviyeleme kalitesine ve gerilim kontrolüne bağlıdır. Doğru açıklama genellikle çelik için şerit kalınlığının %8 ila %12'si arasındadır; çok az açıklama bıçak aşınmasına ve kenar tırtılmasına neden olurken, fazla açıklama kenar kıvrılmasına yol açar. Mil salınımı 0,02 mm içinde kalmalıdır ve bıçak sertliği HRC 58 ile 62 arasında olmalıdır. Uygun seviyeleme, bobin setini ve iç gerilmeyi giderir ve kamberi 2 m başına 1 mm altına düşürür. Kararlı sarıcı gerilimi, şeridin sapmasını ve kenar hasarını önler. Doğru kurulum ve önleyici bakım ile bıçak ömrü işlenen çelik açısından 8.000 tondan fazla olabilir ve kesme genişliği doğruluğu ±0,05 mm içinde kalır.
Evet, ancak hat uygun şekilde yapılandırılmalıdır. 12 mm kalınlığa kadar yüksek mukavemetli düşük alaşımlı çelik için daha yüksek motor gücü, altı silindirli nivelman ve daha büyük bıçak milleri seçilmelidir. Galvanizli veya boyalı bobinler için yüzey çiziklerini ve kaplama hasarını önlemek amacıyla polimer kaplamalı gerilim pedleri ile koruyucu kılavuz makaraları kullanılmalıdır. Kenar kesme ve yağlama üniteleri, kesilen kenarları daha fazla koruyabilir. Hindistan'da bir ev aleti projesinde, doğru şekilde donatılmış bir hat, galvanizli şeritte yüzey kusuru oranını %0,4'ün altına düşürmüştür. Teknik görüşmeler sırasında her zaman kaplama türünü ve yüzey gereksinimlerini belirtin; böylece bıçak aralığı, ped malzemesi ve hat hızı doğru şekilde ayarlanabilir.

İlgili Makaleler

İşleme merkezi nasıl seçilir?

12

Dec

İşleme merkezi nasıl seçilir?

Daha fazla görüntüle
Neden çok işlevli EDM makinesi karma kalıp ve parça üretim fabrikalarının ihtiyaçlarını karşılar

14

Aug

Neden çok işlevli EDM makinesi karma kalıp ve parça üretim fabrikalarının ihtiyaçlarını karşılar

Yüksek Karışım Üretim Ortamlarının Karmaşıklıklarına Yönlendirme Modern bir endüstriyel üretim tesisi yönetmek, özellikle yüksek karışım, düşük hacimli üretim programlarıyla uğraşırken, aynı anda onlarca dönen tabağı tutmaya benzer bir duygu yaratır. Pl...
Daha fazla görüntüle
Sürekli derin delik makine işleme görevleri sırasında matkap ucu aşınmasını nasıl azaltılır

03

Aug

Sürekli derin delik makine işleme görevleri sırasında matkap ucu aşınmasını nasıl azaltılır

Derin Delik Isıl Gerilmesinin Mekaniğini Anlamak Endüstriyel üretim hatlarında sürekli delme ve yüksek derinlikte işleme görevlerini gerçekleştirmek, kesici takımların sınırlarını düzenli olarak zorlayan ciddi termal ve mekanik zorluklar sunar. W...
Daha fazla görüntüle
Tel kesme makinesi ürünleri için uluslararası müşterilerin talep ettiği ihracat kalitesi standartları

03

Aug

Tel kesme makinesi ürünleri için uluslararası müşterilerin talep ettiği ihracat kalitesi standartları

Hassas işlemenin uluslararası ihracat uyumluluğunu anlama: Gelişmiş metal... için yurt dışındaki alıcılar tarafından dayatılan katı teknik kriterleri kapsamlı bir şekilde anlamak, küresel endüstriyel ticaretin karmaşık ortamında hareket etmeyi gerektirir.
Daha fazla görüntüle

Müşteri Yorumları

Martin Keller
Mükemmel Doğrulukta Güvenilir Çelik Kesme Hattı

Yüksek mukavemetli çelik bobinler için Chuang Yuan firmasından 1.600 mm’lik bir çelik yarma hattı işletiyoruz; maksimum kalınlık 12 mm’dir. Devreye alındıktan sonra kenar burun yüksekliği 0,05 mm’nin altında kaldı ve hat hızı 90 m/dk’ya ulaştı. Üretim çıktıda yaklaşık %22 artış oldu ve bıçak değişimleri vardiyada iki kezden haftada bir keze düştü. Mühendisleri sorularımıza 24 saat içinde yanıt verdi ve kritik üretim artırımı sürecinde bize destek oldu. Bizim gibi bir bobin hizmet merkezi için bu güvenilirlik, düşük satın alma fiyatından daha değerlidir.

Emre Yılmaz
Hızlı Değişim ve Güçlü Teknik Destek

Kare boru üretimi için hızlı değişimli çelik kesme hattı sipariş ettik. Genişlik değiştirme süresi 75 dakikadan 28 dakikaya düştü, hurda oranı %3,1’den %1,9’a geriledi ve doğruluk ±0,05 mm aralığında korundu. Fabrika, gerilim ayarlarını yaptığımızda net kullanım kılavuzları, yedek bıçak setleri ve 48 saat içinde uzaktan video desteği sağladı. Operatörlerimiz üç günde eğitildi ve şimdi hattı güvenle çalıştırıyorlar. Bu üreticiyi zaten iki ortak fabrikamıza tavsiye ettik.

Ücretsiz Teklif Alın

Temsilcimiz yakında sizinle iletişime geçecek.
E-posta
Ad
Şirket adı
Mesaj
0/1000
Her çelik kesme hattı için dahili CNC işlenmesi ve sıkı kalite kontrolü

Her çelik kesme hattı için dahili CNC işlenmesi ve sıkı kalite kontrolü

Tüm kritik çelik kesme hattı bileşenlerinin — kesme başlıkları, tahrik milleri, nivelman silindirleri ve ağır iş tipi makine gövdesi dahil — titiz iç üretimli CNC frezeleme işlemleriyle sağlanan ödün verilmeyen yapısal bütünlük ve mutlak boyutsal hassasiyet, üretim tesislerimizin doğrudan içinde başlar. Bu dikey entegre üretim stratejisi, mühendislik ekibimizin merkezileşme toleransları, geometrik paralellik ve yüzey kalitesi standartları üzerinde tam kontrol sağlamasını sağlar; böylece dış kaynaklı bileşenlerle ilişkili değişken kalite riskleri tamamen ortadan kalkar. Ağır iş tipi bıçak milleri, tam hızda çalışırken dönme sapması 0,02 mm sınırını kesinlikle aşmaması için hassas taşlama ve dinamik dengelenme işlemlerinden geçirilir; premium alaşımlı kesme bıçakları ise HRC 58–62 sertliğine ulaşmak üzere vakumlu ısı işlemine tabi tutulur ve en iyi kesme boşluğunu garanti etmek amacıyla eşleştirilmiş setler halinde taşlanır.
Gerçek bobin verilerine ve uygulama ihtiyaçlarına dayalı özelleştirilmiş kesme çözümleri

Gerçek bobin verilerine ve uygulama ihtiyaçlarına dayalı özelleştirilmiş kesme çözümleri

Modern bobin işleme işletmelerinin benzersiz malzeme kısıtlamaları ve hacim hedefleri altında çalıştığını fark ederek, genel katalog makinalarını kesinlikle reddediyoruz; bunun yerine her çelik dilimleme hattını, müşteriye özel bobin verilerine ve operasyonel iş akışlarına tam olarak uygun şekilde özel olarak mühendislik yapıyoruz. Herhangi bir teknik teklifin nihai hale getirilmesinden önce, deneyimli makine mühendislerimiz metal alaşım sınıfları, kopma mukavemeti eşik değerleri, malzeme kalınlığı aralıkları, şerit genişliği profilleri, maksimum bobin ağırlıkları, günlük vardiyalı üretim hedefleri ve mevcut fabrika zemin boyutları gibi temel parametreleri kapsamlı bir şekilde analiz eder. Bu doğrulanmış girdilere dayanarak, 15 kW ile 45 kW ve üzeri aralığında optimal motor güç derecelendirmelerini tam olarak hesaplıyoruz, uygun miller çaplarını seçiyoruz, çok rulo düzeltme gruplarını yapılandırıyoruz ve özelleştirilmiş gerilim kontrol stratejileri tasarlıyoruz. Seçmeli modüler bileşenler—örneğin hızlı değişim kartuşlu dilimleme başlıkları, hassas kenar kesim üniteleri, otomatik yağlama grupları.
Whatsapp Whatsapp E-posta E-posta Cep telefonu Cep telefonu BAŞABAŞA