 EN

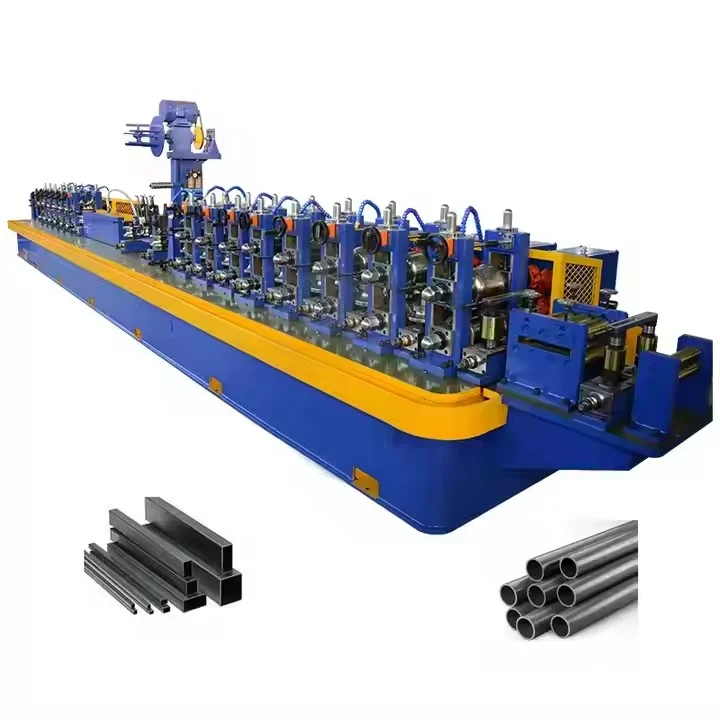
Otomatik Boru Ünitesi Sistemleriyle Verimliliğin ve İşletme Etkinliğinin Artırılması
Modern imalat fabrikaları, sarılı şeritleri elle çalıştırılan hatların ulaşamayacağı hızlarda bitmiş boruya dönüştüren otomatik boru ünitesi sistemlerine yatırım yapar. Kazanımlar, çevrim süresinde, çalışma sürelerinde ve iş gücüne bağımlı olmayan üretimde kendini gösterir.
Otomatik boru ünitesi sistemlerinin çevrim süresini elle çalışan sistemlere kıyasla %35–50 oranında nasıl azalttığı
Manuel boru hattı işlemlerinde operatörler, bobini yeniden konumlandırmak, silindir aralıklarını ayarlamak ve kesim uzunluklarını ölçmek için sık sık durur. Otomatik boru hatları, servo tahrikli bobin besleme, programlanabilir silindir üniteleri ve senkronize uçan kesme sistemleriyle bu duruşları ortadan kaldırır. Sektördeki performans karşılaştırmaları, otomatik hatların dakikada 120 metreye kadar çalıştığını — manuel hatların dakikada 20–40 metre arasında çalışmasına kıyasla — göstermektedir; bu da tam parça çevrim süresini, kurulum ve muayene süreleri dikkate alındıktan sonra bile %35–50 oranında azaltır. Daha yüksek genel ekipman etkinliği (OEE) kazancı pekiştirir: otomatik sistemler genellikle %80–92 OEE değerine ulaşırken, manuel işlemler yalnızca %50–65 aralığında kalır. Çift bobin depolama üniteleri, bobin değişimleri sırasında sürekli kaynak yapılmasını sağlar; tarif tabanlı kaynak kontrolü ise operatör hatasından kaynaklanan mikro-duruşları ortadan kaldırır. Tutarlı uygulama aynı zamanda revizyon ihtiyacını azalttığından, verim artışı kalite sıralaması veya onarım gibi süreçlerle zayıflatılmaz.
Gerçek dünyadaki etki: Yüksek hacimli otomotiv boru üretimi sürecinde iş gücüne dayalı darboğazların ortadan kaldırılması
Yüksek hacimli otomotiv boru üretimi, vardiyadan vardiya değişkenliğe tahammül edemez. Manuel hatlar, hizalama, kaynak parametreleri ayarlamaları ve kalite kontrolleri için yetkin operatörlere dayanır; bu durum yorgunluk, personel devir hızı ve tutarsız kararlar nedeniyle değişkenliklere yol açar. Otomatik boru hadde üniteleri, bu iş gücüne dayalı darboğazları doğrulanmış, tarifeye dayalı kontrol sistemleriyle değiştirerek tüm vardiyalarda aynı parametrelerin uygulanmasını sağlar. 2024 yılındaki bir sektör kıyaslama çalışmasında, dakikada 120 metre hızla ve %90 OEE ile çalışan tek bir otomatik hat, 20 saatlik bir günde 130.000 metreden fazla boru üretmiştir; bu da bir üretim hattındaki duruşun araç montaj gecikmelerine yol açabildiği tam zamanında (just-in-time) otomotiv tedarik zincirlerini destekler. Kaynak ve kesme adımlarındaki manuel müdahalenin ortadan kaldırılması, ayrıca değişim sürelerine bağlı ölü zamanı da azaltır. Operatörler tekrarlayan elleçleme görevlerinden gözetim ve istisna durumlarına müdahaleye geçer; bu da üretimin daha da dengelenmesini sağlar.
Otomatik Boru Talaşlı İmalat Kalite Kontrolü Aracılığıyla Hassasiyet ve Tutarlılığın Sağlanması
OEM Toleranslarının Karşılanması: Neden ±0,15 mm’lik duvar kalınlığı varyansı parti reddine neden olur
Yüksek hacimli boru üretimi için duvar kalınlığı, üretimde başarıyı belirleyen kritik bir boyuttur. Birçok orijinal ekipman üreticisi (OEM) ve birinci seviye alıcılar, nominal duvar kalınlığı etrafında ±0,15 mm’lik katı bir kabul aralığı uygulamaktadır. Bu sınırı aşan tek bir bobin, tüm partiyi reddetmeyle sonuçlanabilir. Otomatik boru fabrikası kalite kontrol sistemleri, şekillendirme hattı boyunca çoklu noktalarda lazer veya ultrasonik duvar kalınlığı ölçümü kullanarak bu toleransı zorunlu kılar. Geri bildirim döngüleri, gerçek zamanlı ölçümleri hedef profille karşılaştırır ve sapma gösteren bölümleri aşağı akışta kesme veya demetleme işlemine girmeden önce işaretler—böylece küçük sapmaların büyük hurda olaylarına dönüşmesi önlenir. Bu hat içi doğrulama, üreticilerin maliyetli geri ödeme taleplerinden, üretim hattı duruşlarından ve yeniden niteliklendirme denetimlerinden kaçınmasına yardımcı olur. Duvar kalınlığındaki değişkenlik, yapısal ve otomotiv borularının reddedilme nedenleri arasında birincilikte yer alır; bu nedenle gerçek zamanlı doğrulama, tolerans duyarlılığı yüksek müşteriler için kritik bir yatırım konusudur.
Gerçek zamanlı mikron seviyesinde silindir aralığı ayarı ve ürünün spesifikasyon dışı çıkmasını %92’ye kadar azaltmadaki rolü
Gerçek zamanlı yuvarlak aralık kontrolü, boru hattı çalışırken şekillendirme ve boyutlandırma ünitelerini mikrometre düzeyinde ayarlayarak işler. Her bir ünitenin konumu, doğrusal kodlayıcılar ve servo aktüatörler tarafından izlenir. Malzemenin geri yayılması, bobin sertliği veya kaynak hızında meydana gelen değişiklikler boru profiline etki ettiğinde sistem, yuvarlak aralığı milisaniye içinde düzeltir. Bu kapalı çevrim tepkisi, üretim durmadan duvar kalınlığını ve çapı tolerans sınırları içinde tutar. Mikrometre düzeyinde ayar yapan tesisler, elle veya periyodik düzeltme yöntemlerine kıyasla spesifikasyon dışı çıktı oranlarında %92’ye varan azalma bildirmektedir—bu başarı, bitmiş ürünün ayrılarak sınıflandırılmasından ziyade sapmaların erken tespitiyle sağlanır. Operatörler üst ve alt kontrol sınırlarını bir kez ayarlar ve ardından haddehane bu sınırları vardiyalar boyunca otomatik olarak korur. Daha az uygun olmayan boru, daha az hurda, daha düşük yeniden işleme maliyeti ve daha yüksek ilk geçiş verimi anlamına gelir. Tam bir üretim yılı boyunca bu boyutsal kararlılık, bükme, flairleme ve hidroformlama gibi aşağı akış süreçlerini de tutarsız besleme malzemesinden korur.
Hızlı Değişim Kaset Sistemleriyle Değişim Sürelerini Hızlandırma ve Duruş Sürelerini En Aza İndirme
Modüler kaset takımları kullanarak mekanik değişim süresini 47 dakikadan 6 dakikanın altına indirme
Geleneksel boru hattı operasyonlarında, mekanik değişim işlemi genellikle her profil değişimi için 47 dakika sürer; çünkü operatörler rulo ayaklarını elle yeniden konumlandırmak ve hizalamak zorundadır. Modüler kaset takımları bu süreci, önceden hizalanmış ve hızlı serbest bırakma özelliğine sahip rulo kümeleriyle değiştirir; böylece ekipler bu kümeleri 6 dakikadan kısa sürede takıp çıkarabilir—bu da kullanılabilir üretim süresini doğrudan artıran %87’lik bir azalmadır. Yüksek çeşitlilikli boru üretimi yapan tesislerden yapılan üretim denetimleri, her kazanılan değişim dakikasının satır başına saatte yaklaşık 8–12 metre bitmiş boru çıktısı eklediğini göstermektedir. Kaset sistemleri, depolama ve montaj sırasında sabit rulo aralıklarını koruduğu için tekrarlanan kurulumlar için deneme çalışması gerekmez—bu da hurda ve işçilik miktarını azaltır. Böylece bir otomatik hat, verim kaybı yaşamadan kısa seri otomotiv, mobilya ve yapısal boru siparişlerini aynı anda karşılayabilir.
Tahminsel, Endüstri 4.0 destekli boru haddehane değişim programlaması için dijital ikizlerden yararlanma
Haddehanenin kaseti ve silindir takımı için oluşturulmuş dijital ikiz, üretim hattı durmadan önce bir sonraki profili simüle etmeye olanak tanır; bu sayede gerekli silindir aralığı ayarları ve malzeme geri yayılması (springback) önceden belirlenir. Bu Endüstri 4.0 yaklaşımıyla değişim işlemi, tepkisel bir kesintiden ziyade önceden koşullandırılmış bir olay haline gelir. Yüksek hacimli üretimde tahminsel programlama, kurulum atıklarını %25’e kadar azaltır ve plansız duruş sürelerini %20–30 oranında düşürür. Ekipler, doğru kaseti hazırlayabilir, rulmanları önceden ısıtabilir ve takım değişimlerini planlı bakım pencereleri sırasında gerçekleştirebilir—böylece üretim düzeyi sabit kalır.
Otomatik Boru Haddehanesi Yatırımından Güçlü ROI ve Ölçeklenebilir Maliyet Tasarrufları Sağlamak
Sermaye teçhizatı kararlarını değerlendiren üreticiler için otomatik boru hattı ünitesi, çelik işleme alanında kısa vadeli en güçlü getiri profillerinden birini sunar. Elle veya yarı otomatik hatları değiştiren tesisler, üretimde %30–60 oranında artış, kusur oranlarında %75’e varan azalma ve orta düzey sistemlerde 2–4 yıl içinde tam geri ödeme bildirir. Bu iyileşmeler, metrekare başına doğrudan işçilik maliyetlerinin düşmesinden, hurda ve revizyon miktarlarının azalmasından ve makine kullanım oranının yükselmesinden kaynaklanır.
Doğru şekilde belirlenmiş bir otomatik boru hattı yatırımı genellikle 2,5–4 yıl içinde tam geri ödemesini sağlar ve başlangıç sermaye harcamasını aşan 10 yıllık net bugünkü değere sahip olur. Sistemler tutarlı boyutsal veriler ürettiği ve modüler genişlemeyi desteklediği için tasarruflar tek bir ürün hattında sabitlenmez. Üreticiler, temel hadde altyapısını yenilemeden hızlı değişimli kalıp takımları, dijital kayıt sistemi ve tahminsel bakım gibi özellikler ekleyebilir; bu da yatırımın sipariş hacmi arttıkça ölçeklenebilir olmasını sağlar.
| ROI Ölçümü | Elle veya yarı otomatik temel | Otomatik boru hadde tezgâhı rapor edilen sonuç |
|---|---|---|
| Çıktı değişimi | Başlangıç | +30–60% |
| Defekt Oranı | Başlangıç | −75% |
| Tipik geri ödeme | — | 2–4 yıl |
| 10 yıllık NPV | Başlangıç sermayesi yatırımı | Başlangıç yatırımı aşar |
SSS
Fabrikalar neden otomatik boru hadde tezgâhı ünitelerine yatırım yapmalıdır?
Otomatik boru hadde tezgâhı üniteleri, üretkenliği artırır, çevrim süresini kısaltır, durma sürelerini azaltır ve tutarlı kaliteyi sağlar; bu nedenle modern imalat için idealdir.
Otomatik boru hadde tezgâhları, manuel düzeneklere kıyasla ne kadar çevrim süresi tasarrufu sağlayabilir?
Otomatik boru hadde tezgâhları, manuel düzeneklere kıyasla çevrim süresini %35–50 oranında azaltabilir.
Gerçek zamanlı silindir aralığı ayarı, kalite kontrolünde hangi rolü oynar?
Gerçek zamanlı silindir aralığı ayarı, boyutsal sapmaları milisaniye içinde tespit ederek düzelterek spesifikasyon dışı çıktıların oluşumunu en aza indirir.
Hızlı değişim kaset takımları, durma süresini nasıl azaltır?
Hızlı değişim kaset takımları, mekanik değişim süresini 47 dakikadan 6 dakikanın altına düşürerek üretim verimliliğini artırır.
Otomatik boru hattı yatırımları için ROI nedir?
Otomatik boru hattı sistemleri, tipik olarak 2–4 yıl arasında geri ödeme süreleriyle güçlü bir ROI sağlar ve uzun vadeli önemli tasarruflar elde edilir.
İçindekiler Tablosu
- Otomatik Boru Ünitesi Sistemleriyle Verimliliğin ve İşletme Etkinliğinin Artırılması
- Otomatik Boru Talaşlı İmalat Kalite Kontrolü Aracılığıyla Hassasiyet ve Tutarlılığın Sağlanması
- Hızlı Değişim Kaset Sistemleriyle Değişim Sürelerini Hızlandırma ve Duruş Sürelerini En Aza İndirme
- Otomatik Boru Haddehanesi Yatırımından Güçlü ROI ve Ölçeklenebilir Maliyet Tasarrufları Sağlamak
-
SSS
- Fabrikalar neden otomatik boru hadde tezgâhı ünitelerine yatırım yapmalıdır?
- Otomatik boru hadde tezgâhları, manuel düzeneklere kıyasla ne kadar çevrim süresi tasarrufu sağlayabilir?
- Gerçek zamanlı silindir aralığı ayarı, kalite kontrolünde hangi rolü oynar?
- Hızlı değişim kaset takımları, durma süresini nasıl azaltır?
- Otomatik boru hattı yatırımları için ROI nedir?



