 EN

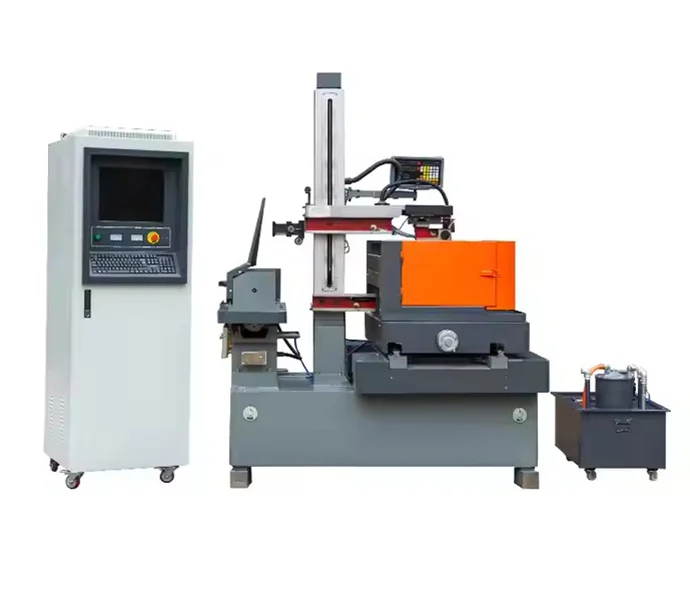
Enerji Verimliliği İçin Temel EDM Kıvılcım Erozyon Makinesi Parametrelerini Optimize Edin
İşletimsel ayarları ince ayarlamak, kıvılcım erozyonu sırasında enerji tüketimini azaltmanın en hızlı ve en düşük maliyetli yoludur. Bir EDM kıvılcım erozyon makinesi, girdi gücü büyük bir kısmını ısıya ve elektrot aşınmasına dönüştürür; deşarj davranışında ve bekleme süresi yönetiminde yapılan küçük ayarlar, mevcut donanımı değiştirmeden genellikle %10–%20 oranında enerji tasarrufu sağlar. En etkili iki kontrol unsuru, kıvılcım enerjisi yönetimi ve bekleme anındaki güç tüketiminin ortadan kaldırılmasıdır.
Malzeme Alım Oranını Korurken Deşarj Akımını ve Darbe Süresini Azaltın
Kıvılcım enerjisi, deşarj akımı ile darbe açık süresinin çarpımıyla doğrudan orantılıdır. Bunlardan herhangi birinin azaltılması, kıvılcım başına termal enerjiyi düşürür—böylece krater hacmi ve darbe başına kaldırılan malzeme miktarı küçülür. Hedef malzeme kaldırma hızını (MRR) sürdürmek için operatörler, daha kısa ve daha düşük akımlı darbeler kullanırken kıvılcım frekansını artırarak bu azalmayı telafi edebilirler. Örneğin, tepe akımını 30 A’dan 20 A’ya ve darbe açık süresini 100 µs’den 60 µs’ye düşürmek, darbe başına enerjiyi neredeyse %60 oranında azaltır; kıvılcım frekansını iki katına çıkarmak, MRR’yi başlangıç değerinin %5–%10’u aralığında korumaya olanak tanır. Bu yaklaşım, hızlı servo tepkisi ve hassas boşluk kontrolü gerektirir; çünkü daha sık ve daha düşük enerjili deşarjlar, kıvılcım boşluğunda daha sıkı kararlılık ister. Operatörler, akımı ve darbe genişliğini kademeli olarak azaltmalı, kısa bir test kesimiyle MRR’yi doğrulamalı ve ortalama akımı korumak için darbe arası süreyi (off-time) ayarlamalıdır. Uygulamada, kaba işlemeden yarı-bitmiş işleme parametrelerine geçiş—örneğin tepe akımını %25 oranında azaltmak—genellikle kabul edilebilir üretkenliği sürdürürken güç tüketimini %15–%20 oranında azaltır. Her deneyin (akım, darbe genişliği, frekans, ölçülen MRR) belgelenmesi, farklı işler arasında tutarlı tekrarı sağlar.
Boşta Güç Kaybını Ortadan Kaldırmak İçin Kıvılcım Aralığını ve Çalışma Dönemi Oranını İnce Ayarlayın
Deşarjlar arasındaki boşta geçen süre, gizli bir enerji kaybıdır—hiçbir kıvılcım oluşmasa bile güç kaynağı, servo motorlar ve dielektrik pompası temel yük çeker. İşlevsel olmayan süreyi çalışma dönemi içinde (pilse açık süre ÷ toplam çevrim süresi) en aza indirmek, parça başına toplam kWh değerini doğrudan düşürür. Daha geniş bir kıvılcım aralığı, kalıntının atılması için gerekli kapalı süreyi artırır; ancak aşırı aralık aynı zamanda dielektrik akış talebini ve bekleme süresini de yükseltir. En küçük kararlı boşluk—genellikle elektrot boyutuna bağlı olarak 10–50 µm aralığında—kavis riski olmadan ölü süreyi azaltır ve etkin çalışma oranını artırır. İyi kontrol edilen boşluklar, kaba işlemenin yapıldığı süreçte %80–90, ince işlemenin yapıldığı süreçte ise %60–70 çalışma oranı destekler; buna karşılık enerji israfına neden olan varsayılan değerler genellikle %50 civarındadır. Gerçek zamanlı geribildirim voltajına bağlı uyarlamalı boşluk kontrol sistemleri, en düşük uygulanabilir boşluğu dinamik olarak korur—böylece dielektrik pompalama enerjisi azalır ve kıvılcım dizisi sıkıştırılır. 20 A’lik bir batırma makinesinde çalışma oranı %50’den %75’e çıkarıldığında, gerçek kıvılcım aşınma süresinde herhangi bir değişiklik olmaksızın bekleme güç tüketimi yaklaşık üçte bir oranında azalır. Bunu hedefe yönelik durma süresi azaltma stratejisiyle birleştirin: harcanmış soğutma durumunu izleyin, yalnızca talaş birikimi gözlemlendiğinde atlama soğutması uygulayın ve fazladan pompa enerjisi gerektiren aşırı soğutmadan kaçının. Bu küçük ancak tutarlı iyileştirmeler, takım değişikliği gerektirmeden ölçülebilir enerji tasarrufu sağlar.
Enerji Tasarruflu Teknolojiyle EDM Kıvılcım Aşınma Makinesi Alt Sistemlerini Yükseltin
Yardımcı sistemlerin modernizasyonu, bir EDM kıvılcım aşındırma makinesinde toplam enerji tüketimini azaltmanın en hızlı yollarından biridir. Parametre optimizasyonu kıvılcım aralığına odaklanırken, alt sistem güncellemeleri makine çalışır durumdayken %100 süre boyunca meydana gelen parazit kayıplarıyla ilgilenir.
IoT Destekli Akıllı Soğutma Sistemleri ile Uyarlanabilir Dielektrik Akış Kontrolü
Standart EDM makineleri, gerçek termal yükten bağımsız olarak dielektrik soğutucuları ve pompaları sabit hızda çalıştırır. Bir IoT destekli akıllı soğutma sistemi, bu sürekli enerji tüketimini talep üzerine çalışan bir sürece dönüştürür. Dielektrik rezervuarındaki, kıvılcım aralığındaki ve jeneratörün ısı emicilerindeki termal sensörler, gerçek zamanlı verileri bir denetleyiciye iletir; bu denetleyici, tam soğutma ihtiyaçlarına göre soğutucu kompresör hızını ve dielektrik pompa debisini ayarlar. Yüksek amperajlı kaba işlemenin yapıldığı dönemlerde debi ve soğutma artırılır; düşük stresli ince işlemenin yapıldığı dönemlerde ise bu değerler önemli ölçüde azaltılır. Böylece aşırı soğutmadan kaynaklanan enerji israfı ortadan kalkar. Bu tür sistemleri entegre eden üreticiler, soğutma ile ilgili enerji kullanımında %30’a varan azalmalar bildirmektedir—böylece parça kalitesi hiçbir şekilde etkilenmeden genel EDM enerjisi tüketimi düşürülür.
Yüksek Verimli CNC Güç Kaynakları ve Servo Eksenlerde Geri Kazanım Enerjisi
Elektriksel dönüşüm, eski makinelerde şebeke gücünden yüksek frekanslı kıvılcım darbelerine geçiş sırasında doğası gereği verimsizdir. Silisyum karbür (SiC) yarı iletkenlerine dayalı modern, yüksek verimli bir CNC güç kaynağı ile yenileme işlemi, termal kayıpları büyük ölçüde azaltır: SiC üniteleri %96’ya varan dönüşüm verimliliği sağlarken, eski silisyum tabanlı güç kaynakları yalnızca %85–%90 verimlilik gösterir—bu da daha fazla giriş gücüne kıvılcım enerjisi olarak kullanılabilir hâle gelmesini sağlar. İkinci büyük kayıp kaynağı servo sistemi içinde yer alır. Geleneksel sürücülerde, yüksek hızda elektrot atlayışlarının yavaşlaması sırasında ortaya çıkan kinetik enerji, fren dirençleri aracılığıyla ısı olarak dağıtılmaktadır. Geri kazanımlı enerji geri kazanım modülü bu enerjiyi yakalar, tekrar elektriğe dönüştürür ve makinenin iç DC barasına besler—bir sonraki ivmelenmeyi veya pozisyon tutmayı destekler. Bu durum, hızlı eksen hareketleri sırasında tam enerji kaybını önler ve atlayış yoğunluğuna bağlı işlemler sırasında net servo güç tüketimini ölçülebilir şekilde azaltır.
Toplam EDM Kıvılcım Erozyon Makinesi Enerji Talebini Düşüren Elektrot ve Dielektrik Malzemeleri Seçin
Malzeme seçimi, bir EDM kıvılcım erozyon makinesinin enerji profili üzerinde doğrudan etki yaratır. Dielektrik sıvılar, temizleme ve yalıtımı etkilerken, elektrot malzemesi ısı iletimini, aşınmaya dayanıklılığı ve erozyon dinamiklerini belirler—sonuçta kaldırılan her birim hacim malzeme başına güç tüketimini tayin eder.
Bakır-Tungsten ile Grafitle Elektrotlar Karşılaştırması: Kaldırılan Her mm³ Başına Enerji
Grafit elektrotlar, yüksek termal dirençleri nedeniyle kaba kesimlerde milimetreküp başına daha düşük enerji verir; bu durum, minimum aşınmayla yüksek tepe akımlarının kullanılmasını destekler. Kendi kendine yağlamalı mikroyapıları da yanma riskini ve ikincil düzeltme işlemlerini azaltır. Buna karşılık bakır-tungsten, yüksek hassasiyetli bitirme işlemlerinde üstün performans gösterir: olağanüstü erozyon direnci, uzun süreli çalışmalarda dar toleransların korunmasını sağlar ve aşınan elektrot şekillerinin yeniden işlenmesini ortadan kaldırır. Tekrarlayan kıvılcım erozyonu geçişlerinden kaçınarak Cu-W, toplam iş enerjisini azaltabilir—bileşen başına enerjisi daha yüksek olsa bile. En enerji verimli strateji, malzeme özelliklerini işlenme aşamasına uygun şekilde eşleştirmektir: hacimsel malzeme kaldırması için grafit, nihai boşluklar için bakır-tungsten—bu sayede jeneratör gücü, israf edilen termal gerilim veya elektrot tüketimi yerine doğrudan tamamlanmış parça hacmine dönüştürülür.
Kıvılcım erozyonlu EDM makinesi iş akışında gerçek zamanlı enerji kullanımını izleyin ve modelleyin
Gerçek zamanlı enerji izleme özelliğinin EDM iş akışına entegre edilmesi, üreticilerin her aşamada—kaba işleme, ince işleme ve temizleme sırasında—tam olarak hangi süreçlerin enerji kaybına neden olduğunu belirlemesini sağlar. Makine seviyesinde güç ölçerlerin kurulması, uzun süreli bekleme durumları veya optimal olmayan darbe ayarları gibi verimsizlikleri ortaya çıkaran ayrıntılı veriler sunar. Bu veriler, her iş parçasının enerji imzası üzerine eğitilen hafif bir makine öğrenimi modeline beslenir. Model daha sonra parça kalitesini koruyarak darbe süresinin azaltılması veya dielektrik akışının ayarlanması gibi parametre ayarlamaları önerir. Böyle IoT yenileme projelerinin saha uygulamaları, akışkan enerji verileriyle çalışan uyarlamalı kontrolün uygulanmasından sonra parça başına kWh’de ölçülebilir düşüşler göstermiştir. Gerçek zamanlı panolar aynı zamanda iç karbon azaltma hedeflerini destekler ve sürdürülebilirlik raporlamasını kolaylaştırır. Sonuç olarak bu veriye dayalı döngü, enerji yönetimini periyodik bir denetimden, işletme maliyetlerini düşüren ve kritik bileşenlerin ömrünü uzatan kalıcı, kendini optimize eden bir sürece dönüştürür.
SSS
Düşük deşarj akımı ve darbe süresi ile enerji nasıl tasarruf edilebilir?
Deşarj akımını ve darbe süresini düşürmek, her kıvılcımdaki termal enerjiyi azaltır; bu da daha küçük bir krater hacmi ve darbe başına daha düşük enerji tüketimi sağlar, ancak kıvılcım frekansını artırarak malzeme kaldırma oranları korunur.
Kıvılcım aralığı ayarının enerji verimliliğindeki rolü nedir?
Optimize edilmiş bir kıvılcım aralığını korumak, bekleme sürelerini en aza indirir ve çalışma çevrimini artırır; bu da doğrudan bekleme güç tüketimini ve toplam enerji kullanımını azaltır.
IoT destekli akıllı soğutma sistemlerinin avantajı nedir?
IoT destekli akıllı soğutma sistemleri, makinenin gerçek zamanlı gereksinimlerine göre akış hızını ve soğutmayı ayarlar; bu da enerji israfını önemli ölçüde azaltır ve genel verimliliği artırır.
EDM makinem için yüksek verimli güç kaynaklarına geçiş yapmayı neden düşünmeliyim?
Silisyum karbür tabanlı yüksek verimli CNC güç kaynaklarına geçiş, eski sistemlere kıyasla enerji dönüşüm verimliliğini artırır ve termal kayıpları azaltır.
Gerçek zamanlı enerji izleme, EDM verimliliğini nasıl artırır?
Gerçek zamanlı enerji izleme, işlem sırasında verimsizlikleri belirler. Enerji verilerine dayalı makine öğrenimi modelleri, optimizasyon stratejileri önerebilir ve parça kalitesini korurken enerji tasarrufunu artırabilir.
İçindekiler Tablosu
- Enerji Verimliliği İçin Temel EDM Kıvılcım Erozyon Makinesi Parametrelerini Optimize Edin
- Enerji Tasarruflu Teknolojiyle EDM Kıvılcım Aşınma Makinesi Alt Sistemlerini Yükseltin
- Toplam EDM Kıvılcım Erozyon Makinesi Enerji Talebini Düşüren Elektrot ve Dielektrik Malzemeleri Seçin
- Kıvılcım erozyonlu EDM makinesi iş akışında gerçek zamanlı enerji kullanımını izleyin ve modelleyin
- SSS



