 EN

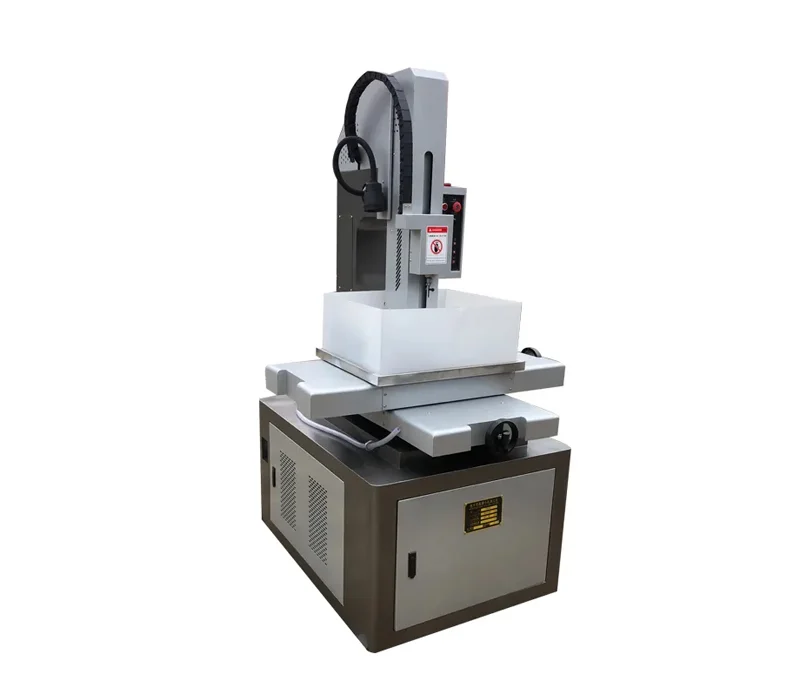
เหตุใดการจัดการความร้อนจึงจำกัดเวลาทำงานของเครื่องเจาะแบบอีดีเอ็ม
เครื่องเจาะแบบ EDM ขจัดวัสดุโดยแปลงพลังงานไฟฟ้าให้เป็นความร้อนที่มีความเข้มสูงเฉพาะจุด — อุณหภูมิของประกายไฟสามารถสูงถึง 8,000–12,000 องศาเซลเซียส ทำให้วัสดุชิ้นงานละลายและระเหิดทันที กระบวนการทางความร้อนนี้มีประสิทธิภาพก็ต่อเมื่อของเหลวไดอิเล็กทริกสามารถนำความร้อนและเศษวัสดุออกจากบริเวณช่องว่างของประกายไฟได้อย่างรวดเร็ว หากการระบายความร้อนทำงานไม่ดี อุณหภูมิของของเหลวจะสูงขึ้น ความสามารถในการเป็นฉนวนลดลง และความเสี่ยงของการเกิดอาร์กกระแสตรงที่ไม่เสถียรก็เพิ่มขึ้น ส่งผลให้ขั้วไฟฟ้าสึกหรอเร็วขึ้น ขนาดชิ้นงานคลาดเคลื่อน และพื้นผิวเกิดข้อบกพร่อง เพื่อชดเชยปัญหานี้ เครื่องจักรจำเป็นต้องหยุดทำงานบ่อยครั้งเพื่อให้ของเหลวไดอิเล็กทริกเย็นลง หรือเพื่อให้ผู้ปฏิบัติงานปรับค่าใหม่ แม้แต่ความเบี่ยงเบนของอุณหภูมิน้ำหล่อเย็นเพียง ±1 องศาเซลเซียส ก็ส่งผลต่อลักษณะของช่องว่างประกายไฟจนทำให้ความแม่นยำในการกลึงลดลง และก่อให้เกิดการหยุดทำงานโดยไม่ได้วางแผนไว้ ตลอดระยะเวลาการทำงานหนึ่งกะ การหยุดทำงานที่เกิดจากปัญหาความร้อนดังกล่าวมักทำให้เวลาการตัดจริงลดลง 15–30% ส่งผลให้ประสิทธิภาพการผลิตลดลง และต้นทุนต่อชิ้นเพิ่มสูงขึ้น หากไม่มีการควบคุมอุณหภูมิอย่างแม่นยำและต่อเนื่อง เครื่องเจาะแบบ EDM จะไม่สามารถทำงานต่อเนื่องเป็นเวลานานโดยไม่มีผู้ควบคุม — ดังนั้น การจัดการความร้อนจึงเป็นข้อจำกัดสำคัญที่สุดต่อเวลาใช้งานจริงของเครื่อง
การปรับปรุงระบบหมุนเวียนสารหล่อเย็นประสิทธิภาพสูงสำหรับเครื่องเจาะ EDM
การจัดการความร้อนอย่างมีประสิทธิภาพคือหัวใจสำคัญในการยืดเวลาการทำงานต่อเนื่องของเครื่องเจาะ EDM การอัปเกรดสองประการที่สำคัญ ได้แก่ ชิลเลอร์แบบวงจรปิดที่แม่นยำ และระบบหมุนเวียนด้วยปั๊มคู่ ทำงานร่วมกันเพื่อกำจัดเวลาหยุดทำงานที่เกิดจากความร้อน และรักษาสมรรถนะของสารฉนวนให้คงที่
ชิลเลอร์แบบวงจรปิดที่แม่นยำ พร้อมความเสถียร ±0.3°C เพื่อให้ได้สมรรถนะของสารฉนวนที่สม่ำเสมอ
การเปลี่ยนแปลงอุณหภูมิของไดอิเล็กทริกทำให้เกิดการขยายตัวจากความร้อนทั้งของอิเล็กโทรดและชิ้นงาน ส่งผลโดยตรงต่อความแม่นยำในการจัดตำแหน่งอย่างรุนแรง ระบบระบายความร้อนแบบปิดวงจร (closed-loop chiller) ทำหน้าที่ขจัดความร้อนที่เกิดขึ้นระหว่างกระบวนการอย่างกระตือรือร้น และส่งของไหลกลับเข้าสู่ระบบโดยควบคุมอุณหภูมิให้อยู่ใกล้ค่าที่ตั้งไว้ภายในช่วง ±0.3°C ซึ่งการควบคุมที่แม่นยำเช่นนี้ช่วยป้องกันไม่ให้ความต้านทานในช่องประกายไฟ (spark-gap resistance) เปลี่ยนแปลง ซึ่งเป็นสาเหตุหลักที่เร่งการสึกหรอของอิเล็กโทรด คอมเพรสเซอร์ประสิทธิภาพสูงร่วมกับระบบควบคุม PID ขั้นสูงสามารถตอบสนองต่อภาระความร้อนที่เกิดขึ้นอย่างฉับไว ทำให้คุณสมบัติฉนวนของของไหลคงที่ได้เป็นเวลานานหลายชั่วโมง นอกจากนี้ ความหนืดที่เสถียรยังช่วยให้แรงดันการล้าง (flushing pressure) มีความสม่ำเสมอ ส่งผลให้การกำจัดเศษวัสดุออกจากบริเวณการตัดมีประสิทธิภาพมากยิ่งขึ้น ผลลัพธ์ที่ได้คือการหยุดทำงานเนื่องจากสัญญาณเตือนอุณหภูมิสูงเกินไป หรือเหตุการณ์การล้มเหลวของไดอิเล็กทริก (dielectric breakdown) ลดลงอย่างมีนัยสำคัญ โรงงานที่นำระบบระบายความร้อนแบบนี้มาใช้งานจริงรายงานว่า อายุการใช้งานของอิเล็กโทรดเพิ่มขึ้น 12–15% และสามารถดำเนินการแบบไม่ต้องเฝ้าดูแลได้นานขึ้นอีกสองถึงสามชั่วโมงต่อกะ โดยเฉพาะอย่างยิ่งเมื่อเจาะรูที่มีความลึกมากและเส้นผ่านศูนย์กลางเล็กในโลหะผสมพิเศษ
ระบบหมุนเวียนแบบปั๊มคู่ ที่สามารถล้างด้วยความเร็วสูงและทำให้เย็นด้วยการจุ่มอย่างเสถียรได้พร้อมกัน
การออกแบบปั๊มแบบใช้ปั๊มเดียวบังคับให้ต้องยอมรับข้อจำกัดระหว่างการล้างอย่างรุนแรงกับการระบายความร้อนด้วยการจุ่มอย่างนุ่มนวล ระบบปั๊มคู่ช่วยกำจัดคอขวดนี้ออกไป โดยปั๊มหนึ่งส่งกระแสของเหลวฉนวนที่มีแรงดันสูงโดยตรงเข้าไปในรูเพื่อเป่าเศษโลหะและอนุภาคที่สึกกร่อนออก ส่วนปั๊มอีกตัวรักษาการไหลของของเหลวรอบชิ้นงานให้มีความปั่นป่วนต่ำ วงจรแยกกันทำให้ผู้ปฏิบัติงานสามารถปรับแรงดันการล้างให้เหมาะสมกับรูที่ลึกหรือแคบได้โดยไม่รบกวนวงจรระบายความร้อน การทำงานพร้อมกันเช่นนี้ช่วยป้องกันจุดร้อนที่อาจทำให้ชิ้นงานบิดเบี้ยว หรือเกิดการกลายเป็นไอของของเหลวฉนวนเฉพาะจุด และการจัดวางแบบสำ dựองยังช่วยให้เครื่องยังสามารถทำงานต่อได้ในระดับหนึ่งแม้ปั๊มตัวใดตัวหนึ่งจะล้มเหลว จากประสบการณ์จริงในสนามพบว่า ระบบปั๊มคู่ช่วยเพิ่มเวลาเจาะต่อเนื่องได้มากถึงร้อยละยี่สิบในวัสดุที่ท้าทาย เช่น อินโคเนลและไทเทเนียม ทั้งหมดนี้รวมกันสร้างฐานการจัดการความร้อนที่แข็งแกร่ง ซึ่งส่งผลโดยตรงต่อการเพิ่มผลผลิตต่อวันของเครื่องเจาะ EDM ทุกเครื่อง
ระบบควบคุมการระบายความร้อนแบบปรับตัวอัจฉริยะในเครื่องเจาะ EDM รุ่นใหม่
การติดตามอุณหภูมิแบบเรียลไทม์โดยใช้เซ็นเซอร์ PT100 ที่ฝังอยู่และวงจรย้อนกลับแบบอินฟราเรด
การสร้างแผนที่อุณหภูมิแบบต่อเนื่องขณะทำงาน ขณะนี้เป็นพื้นฐานสำคัญสำหรับการดำเนินงานที่มีเสถียรภาพของเครื่องเจาะแบบ EDM เซ็นเซอร์ตรวจวัดอุณหภูมิด้วยความต้านทาน (RTD) แบบ PT100 ที่ฝังอยู่ภายใน ทำหน้าที่ตรวจสอบอุณหภูมิของของเหลวไดอิเล็กตริก ชิ้นงาน และตัวยึดอิเล็กโทรด ด้วยเวลาตอบสนองระดับมิลลิวินาที เซ็นเซอร์แบบมีสายเหล่านี้ทำงานร่วมกับวงจรย้อนกลับแบบอินฟราเรด (IR) ที่สแกนบริเวณช่องประกายไฟเพื่อตรวจหาการกระจายความร้อนที่ไม่สม่ำเสมอ เมื่อเกิดจุดร้อนขึ้น หน่วยควบคุมจะปรับอัตราการไหลของสารหล่อเย็น หรือหยุดรอบการทำงานทันที การผสานข้อมูลจากเซ็นเซอร์สองประเภทนี้ร่วมกันนี้ช่วยป้องกันการเปลี่ยนแปลงของอุณหภูมิขณะทำงาน (thermal drift) ก่อนที่จะทำให้อิเล็กโทรดบิดเบี้ยว หรือทำให้ชิ้นงานขยายตัวเกินค่าความคลาดเคลื่อนที่กำหนด ส่งผลให้ค่าความต้านทานของช่องประกายไฟคงที่ตลอดเวลา และลดจำนวนการหยุดทำงานฉุกเฉินลงอย่างมาก ผู้ปฏิบัติงานรายงานว่า การติดตามอุณหภูมิแบบเรียลไทม์ช่วยขจัดการคาดเดาแบบดั้งเดิมออกไปได้โดยสิ้นเชิง ทำให้อุณหภูมิของของเหลวไดอิเล็กตริกคงที่อยู่ในช่วง ±0.3°C และยืดระยะเวลาการเจาะต่อเนื่องได้เพิ่มขึ้นสูงสุดถึง 40% เมื่อเทียบกับการปรับอัตราการไหลของสารหล่อเย็นด้วยมือ
การปรับการไหลของสารหล่อเย็นโดยใช้ปัญญาประดิษฐ์ ตามอัตราการสึกหรอของขั้วไฟฟ้าและความต้านทานช่องว่างประกายไฟ
อัลกอริทึมแบบปรับตัวได้ตอนนี้สามารถวิเคราะห์การเปลี่ยนแปลงเล็กน้อยของความต้านทานช่องประกายไฟและอัตราการสึกหรอของขั้วไฟฟ้า เพื่อควบคุมการจ่ายสารหล่อเย็นอย่างแม่นยำ ขณะที่ขั้วไฟฟ้าสึกกร่อน ความยาวที่ใช้งานจริงจะสั้นลง ส่งผลให้สัญญาณไฟฟ้าเปลี่ยนไป แบบจำลองการเรียนรู้ของเครื่องที่ผ่านการฝึกด้วยข้อมูลรอบการทำงานในอดีต จะเชื่อมโยงการเปลี่ยนแปลงเหล่านี้เข้ากับความเร็วของการไหลสารหล่อเย็นที่เหมาะสมที่สุด จากนั้นระบบจะปรับความเร็วของปั๊มและมุมของหัวพ่นแบบเรียลไทม์ โดยเพิ่มอัตราการไหลเมื่อความต้านทานช่องประกายไฟเพิ่มสูงขึ้น—ซึ่งบ่งชี้ว่ามีเศษวัสดุสะสม—and ลดความแรงลงในช่วงการเผาไหม้ที่เสถียร การควบคุมเชิงทำนายลักษณะนี้ช่วยป้องกันไม่ให้เกิดปรากฏการณ์อาร์กขนาดจิ๋ว (micro-arcing) และรอยบุ๋มจากความร้อน (thermal pitting) บนผิวขั้วไฟฟ้า ตลอดการเจาะรูหลายพันรู ระบบปัญญาประดิษฐ์จะปรับกลยุทธ์ให้ดีขึ้นเรื่อยๆ จนลดการสูญเสียขั้วไฟฟ้าเฉลี่ยลง 15–20% และลดเวลาหยุดทำงานโดยไม่ได้วางแผนจากข้อบกพร่องที่เกี่ยวข้องกับระบบหล่อเย็นลงเกือบครึ่งหนึ่ง การจัดการความร้อนแบบอัตโนมัตินี้ทำให้เครื่องเจาะ EDM รุ่นใหม่สามารถทำงานได้โดยไม่ต้องมีผู้ควบคุมตลอดกะกลางคืน โดยเพิ่มกำลังการผลิตโดยตรงโดยไม่ลดทอนความแม่นยำ
คำถามที่พบบ่อย
เหตุใดการจัดการความร้อนจึงมีความสำคัญต่อเครื่องเจาะแบบ EDM
การจัดการความร้อนมีความสำคัญอย่างยิ่ง เพราะช่วยรักษาเสถียรภาพในการทำงาน ป้องกันความคลาดเคลื่อนของขนาด และลดการสึกหรอของอิเล็กโทรดรวมทั้งเวลาหยุดทำงานโดยไม่ได้วางแผนไว้จากปัญหาความร้อนสูงเกินไป
ข้อดีของการใช้เครื่องทำความเย็นแบบปิดวงจรที่มีความแม่นยำคืออะไร
เครื่องทำความเย็นแบบปิดวงจรที่มีความแม่นยำให้การควบคุมอุณหภูมิที่แม่นยำสูง (±0.3°C) ซึ่งช่วยปรับปรุงความแม่นยำในการระบุตำแหน่ง อายุการใช้งานของอิเล็กโทรด และระยะเวลาการเจาะอย่างต่อเนื่อง
ระบบหมุนเวียนน้ำหล่อเย็นแบบสองปั๊มช่วยยกระดับประสิทธิภาพของเครื่อง EDM ได้อย่างไร
ระบบสองปั๊มช่วยให้สามารถล้างด้วยแรงดันสูงและระบายความร้อนด้วยการไหลที่ไม่ก่อให้เกิดการปั่นป่วนพร้อมกัน จึงป้องกันจุดร้อนสะสม เพิ่มประสิทธิภาพการระบายความร้อน และรับประกันการทำงานอย่างต่อเนื่อง
ปัญญาประดิษฐ์ (AI) มีบทบาทอย่างไรในเครื่อง EDM รุ่นใหม่
AI ช่วยปรับอัตราการไหลของสารหล่อเย็นโดยวิเคราะห์ข้อมูลการสึกหรอของอิเล็กโทรดและค่าความต้านทานของช่องว่างการปล่อยประจุแบบเรียลไทม์ ทำให้การจัดการความร้อนมีประสิทธิภาพมากขึ้น ลดการใช้อิเล็กโทรด และลดเวลาหยุดทำงาน
ใช้เซนเซอร์ประเภทใดสำหรับการตรวจสอบอุณหภูมิแบบเรียลไทม์
ใช้เซ็นเซอร์วัดอุณหภูมิด้วยความต้านทานแบบ PT100 ที่ติดตั้งอยู่ภายในและวงจรตอบสนองย้อนกลับแบบอินฟราเรด (IR) เพื่อตรวจสอบและควบคุมความต่างของอุณหภูมิในเครื่อง EDM อย่างมีประสิทธิภาพ
สารบัญ
- เหตุใดการจัดการความร้อนจึงจำกัดเวลาทำงานของเครื่องเจาะแบบอีดีเอ็ม
- การปรับปรุงระบบหมุนเวียนสารหล่อเย็นประสิทธิภาพสูงสำหรับเครื่องเจาะ EDM
- ระบบควบคุมการระบายความร้อนแบบปรับตัวอัจฉริยะในเครื่องเจาะ EDM รุ่นใหม่
-
คำถามที่พบบ่อย
- เหตุใดการจัดการความร้อนจึงมีความสำคัญต่อเครื่องเจาะแบบ EDM
- ข้อดีของการใช้เครื่องทำความเย็นแบบปิดวงจรที่มีความแม่นยำคืออะไร
- ระบบหมุนเวียนน้ำหล่อเย็นแบบสองปั๊มช่วยยกระดับประสิทธิภาพของเครื่อง EDM ได้อย่างไร
- ปัญญาประดิษฐ์ (AI) มีบทบาทอย่างไรในเครื่อง EDM รุ่นใหม่
- ใช้เซนเซอร์ประเภทใดสำหรับการตรวจสอบอุณหภูมิแบบเรียลไทม์



