 EN

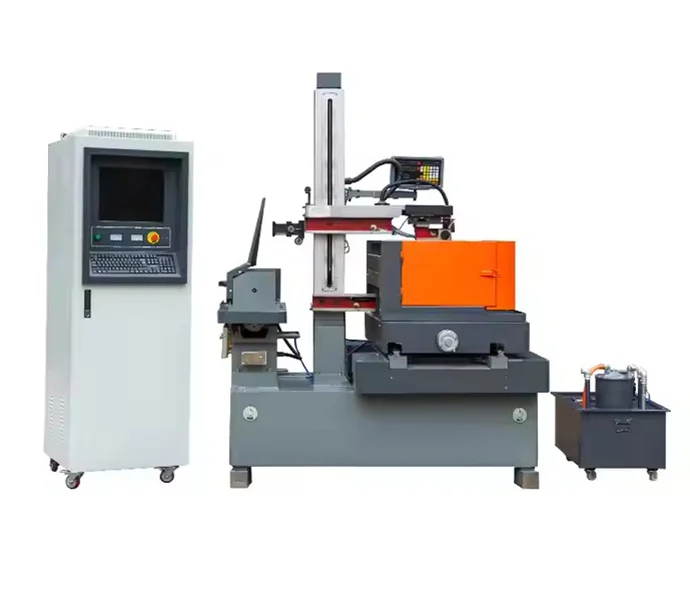
ปรับแต่งพารามิเตอร์หลักของเครื่องกัดด้วยประจุไฟฟ้า (EDM) ให้มีประสิทธิภาพการใช้พลังงานสูงสุด
การปรับค่าการดำเนินงานอย่างละเอียดเป็นวิธีที่เร็วที่สุดและมีต้นทุนต่ำที่สุดในการลดการใช้พลังงานระหว่างกระบวนการกัดด้วยประจุไฟฟ้า เครื่อง EDM แปลงพลังงานขาเข้าส่วนใหญ่ไปเป็นความร้อนและการสึกหรอของขั้วไฟฟ้า การปรับพฤติกรรมการปล่อยประจุและระบบจัดการช่วงเวลาหยุดทำงานเล็กน้อย มักช่วยประหยัดพลังงานได้ 10–20% โดยไม่จำเป็นต้องเปลี่ยนฮาร์ดแวร์ที่มีอยู่ สองปัจจัยที่มีผลมากที่สุดคือ การควบคุมพลังงานประกายไฟ และ การกำจัดพลังงานที่สูญเสียในช่วงเวลาหยุดทำงาน
ลดกระแสการปล่อยประจุและระยะเวลาของพัลซ์ ขณะยังคงอัตราการตัดวัสดุไว้เท่าเดิม
พลังงานของประกายไฟมีสัดส่วนโดยตรงกับผลคูณของกระแสปล่อยประจุและช่วงเวลาที่ประกายไฟเกิดขึ้น การลดค่าใดค่าหนึ่งลงจะทำให้พลังงานความร้อนต่อการเกิดประกายไฟแต่ละครั้งลดลง ส่งผลให้ปริมาตรหลุมที่เกิดขึ้นและปริมาณวัสดุที่ถูกขจัดออกต่อการเกิดประกายไฟแต่ละครั้งลดลงด้วย เพื่อรักษอัตราการขจัดวัสดุ (MRR) ตามเป้าหมาย ผู้ปฏิบัติงานสามารถเพิ่มความถี่ของการเกิดประกายไฟเป็นการชดเชย โดยใช้การเกิดประกายไฟที่มีระยะเวลาสั้นลงและกระแสต่ำลง ตัวอย่างเช่น การลดกระแสสูงสุดจาก 30 A เป็น 20 A และลดช่วงเวลาที่ประกายไฟเกิดขึ้นจาก 100 ไมโครวินาที เป็น 60 ไมโครวินาที จะลดพลังงานต่อการเกิดประกายไฟแต่ละครั้งลงเกือบ 60% การเพิ่มความถี่ของการเกิดประกายไฟเป็นสองเท่าจะช่วยรักษาระดับ MRR ให้อยู่ในช่วง 5–10% ของค่าพื้นฐานได้ แนวทางนี้จำเป็นต้องอาศัยระบบเซอร์โวที่ตอบสนองได้รวดเร็วและควบคุมระยะห่างระหว่างขั้วไฟฟ้าได้อย่างแม่นยำ เนื่องจากการเกิดประกายไฟที่มีความถี่สูงขึ้นแต่พลังงานต่ำลงนั้นต้องการความเสถียรของระยะห่างระหว่างขั้วไฟฟ้าที่เข้มงวดยิ่งขึ้น ผู้ปฏิบัติงานควรลดกระแสและระยะเวลาของพัลส์แบบค่อยเป็นค่อยไป ตรวจสอบค่า MRR ด้วยการตัดทดสอบสั้นๆ ก่อน จากนั้นจึงปรับค่าช่วงเวลาที่ไม่มีประกายไฟ (off-time) เพื่อรักษาระดับกระแสเฉลี่ยไว้ ในการปฏิบัติจริง การเปลี่ยนพารามิเตอร์จากโหมดขัดหยาบไปสู่โหมดขัดกึ่งสำเร็จรูป—เช่น การลดกระแสสูงสุดลง 25%—มักช่วยรักษาระดับผลิตภาพที่ยอมรับได้ ขณะเดียวกันก็ลดการใช้พลังงานลงได้ 15–20% การบันทึกข้อมูลทุกการทดลอง (กระแส ความกว้างของพัลส์ ความถี่ และค่า MRR ที่วัดได้) จะช่วยให้สามารถทำซ้ำกระบวนการได้อย่างสม่ำเสมอในงานต่างๆ
ปรับแต่งช่องว่างประกายไฟและอัตราส่วนเวลาทำงานให้แม่นยำเพื่อกำจัดการสูญเสียพลังงานขณะไม่ทำงาน
ช่วงเวลาที่ไม่ทำงานระหว่างการปล่อยประกายไฟเป็นการสูญเสียพลังงานที่มองไม่เห็น—แม้ในกรณีที่ไม่มีประกายไฟเกิดขึ้น แหล่งจ่ายไฟ มอเตอร์เซอร์โว และปั๊มไดอิเล็กทริกก็ยังดึงกระแสพื้นฐานอยู่ การลดช่วงเวลาที่ไม่สร้างผลผลิตภายในรอบการทำงาน (เวลาที่กระแสไหล ÷ เวลาทั้งหมดของรอบ) จะลดค่ากิโลวัตต์-ชั่วโมงต่อชิ้นงานโดยตรง ช่องว่างประกายไฟที่กว้างขึ้นจะทำให้ต้องใช้เวลาหยุดนานขึ้นเพื่อขับสิ่งสกปรกออก แต่หากช่องว่างกว้างเกินไป ก็จะเพิ่มความต้องการการไหลของไดอิเล็กทริกและเวลาที่ต้องค้างไว้เช่นกัน การรักษาช่องว่างให้เล็กที่สุด เสถียร ช่องว่าง—โดยทั่วไปอยู่ที่ 10–50 ไมโครเมตร ขึ้นอยู่กับขนาดของอิเล็กโทรด—ช่วยลดระยะเวลาที่ไม่มีการปล่อยประจุ (off-time) และเพิ่มอัตราส่วนเวลาทำงานจริง (effective duty cycle) โดยไม่เสี่ยงต่อการเกิดอาร์ค ช่องว่างที่ควบคุมได้ดีสนับสนุนอัตราส่วนเวลาทำงานได้ถึง 80–90% ในการกัดหยาบ และ 60–70% ในการกัดตกแต่ง เมื่อเทียบกับค่าเริ่มต้นที่สิ้นเปลืองพลังงานซึ่งมักอยู่ใกล้ 50% ระบบควบคุมช่องว่างแบบปรับตัวได้ (adaptive gap control systems) ที่เชื่อมโยงกับสัญญาณตอบกลับแรงดันไฟฟ้าแบบเรียลไทม์ จะรักษาระยะห่างต่ำสุดที่ยังใช้งานได้จริงอย่างไดนามิก—ซึ่งลดพลังงานที่ใช้ในการสูบสารไดอิเล็กทริก และทำให้ลำดับการเกิดประกายไฟ (spark train) สั้นลง บนเครื่อง EDM แบบ sinker ที่มีกระแส 20 แอมแปร์ การเพิ่มอัตราส่วนเวลาทำงานจาก 50% เป็น 75% สามารถลดการใช้พลังงานขณะไม่ทำงาน (idle power consumption) ลงได้ประมาณหนึ่งในสาม โดยไม่เปลี่ยนแปลงระยะเวลาการกัดด้วยประกายไฟจริงแต่อย่างใด ผสานแนวทางนี้เข้ากับกลยุทธ์ลดระยะเวลาพัก (dwell-reduction strategy) อย่างมีเป้าหมาย: ตรวจสอบสภาพของสารหล่อเย็นที่ผ่านการใช้งานแล้ว ใช้การสูบสารหล่อเย็นแบบกระโดด (jump flushing) เฉพาะเมื่อตรวจพบการสะสมของเศษวัสดุ และหลีกเลี่ยงการสูบสารหล่อเย็นมากเกินความจำเป็นซึ่งจะต้องใช้พลังงานปั๊มเพิ่มเติม การปรับปรุงเล็กๆ แต่สม่ำเสมอเหล่านี้ส่งผลให้ประหยัดพลังงานได้อย่างวัดผลได้จริง โดยไม่ต้องเปลี่ยนแปลงอุปกรณ์หรือแม่พิมพ์
อัปเกรดระบบย่อยของเครื่อง EDM Spark Erosion ด้วยเทคโนโลยีประหยัดพลังงาน
การทันสมัยของระบบเสริมเป็นหนึ่งในวิธีที่เร็วที่สุดในการลดการใช้พลังงานรวมบนเครื่อง EDM แบบสปาร์กเอโรชัน ขณะที่การปรับแต่งพารามิเตอร์มุ่งเน้นไปที่ช่องว่างสปาร์ก การอัปเกรดซับซิสเต็มจะจัดการกับการสูญเสียพลังงานแบบไม่จำเป็นที่เกิดขึ้นตลอดเวลาที่เครื่องถูกเปิดใช้งาน
ระบบระบายความร้อนอัจฉริยะที่รองรับ IoT พร้อมการควบคุมการไหลของไดอิเล็กทริกแบบปรับตัวได้
เครื่อง EDM มาตรฐานมักขับเคลื่อนเครื่องทำความเย็นแบบไดอิเล็กทริกและปั๊มด้วยความเร็วคงที่—โดยไม่คำนึงถึงภาระความร้อนที่แท้จริง ระบบทำความเย็นอัจฉริยะที่รองรับเทคโนโลยี IoT แปลงกระบวนการใช้พลังงานแบบต่อเนื่องนี้ให้กลายเป็นระบบที่ทำงานตามความต้องการจริง เซ็นเซอร์วัดอุณหภูมิที่ติดตั้งในถังเก็บของเหลวไดอิเล็กทริก บริเวณช่องประกายไฟ และบนแผ่นกระจายความร้อนของเครื่องกำเนิดส่งข้อมูลแบบเรียลไทม์ไปยังหน่วยควบคุม ซึ่งจะปรับความเร็วของคอมเพรสเซอร์เครื่องทำความเย็นและอัตราการไหลของปั๊มไดอิเล็กทริกให้สอดคล้องกับความต้องการในการระบายความร้อนอย่างแม่นยำ ในระหว่างขั้นตอนการกัดหยาบด้วยกระแสสูง อัตราการไหลและการระบายความร้อนจะเพิ่มขึ้น ส่วนในขั้นตอนการตกแต่งผิวด้วยภาระต่ำ ระบบจะลดทั้งสองค่าลงอย่างมาก วิธีนี้ช่วยขจัดการสูญเสียพลังงานจากการระบายความร้อนมากเกินความจำเป็น ผู้ผลิตที่นำระบบนี้มาใช้งานรายงานว่าสามารถลดการใช้พลังงานที่เกี่ยวข้องกับระบบระบายความร้อนได้สูงสุดถึงร้อยละ 30—ซึ่งส่งผลให้การใช้พลังงานรวมของเครื่อง EDM ลดลงโดยไม่กระทบต่อคุณภาพของชิ้นงาน
แหล่งจ่ายไฟ CNC ประสิทธิภาพสูงและการกู้คืนพลังงานแบบรีเจนเนอเรทีฟในแกนเซอร์โว
การแปลงพลังงานไฟฟ้าจากแหล่งจ่ายไฟฟ้าหลักไปเป็นสัญญาณประกายไฟความถี่สูงนั้นมีการสูญเสียพลังงานโดยธรรมชาติในเครื่องจักรรุ่นเก่า การติดตั้งแหล่งจ่ายไฟฟ้าแบบ CNC ที่ทันสมัยและมีประสิทธิภาพสูงซึ่งใช้สารกึ่งตัวนำคาร์ไบด์ซิลิคอน (SiC) ช่วยลดการสูญเสียความร้อนได้อย่างมาก: หน่วย SiC มีประสิทธิภาพในการแปลงพลังงานสูงสุดถึง 96% เมื่อเทียบกับ 85–90% ของแหล่งจ่ายไฟฟ้ารุ่นเก่าที่ใช้ซิลิคอน—ซึ่งหมายความว่าพลังงานขาเข้าส่วนใหญ่จะถูกเปลี่ยนเป็นพลังงานประกายไฟที่ใช้งานได้จริง แหล่งสูญเสียพลังงานสำคัญอีกแห่งหนึ่งคือระบบเซอร์โว ในขับเคลื่อนแบบเดิม พลังงานจลน์ที่เกิดขึ้นขณะลดความเร็วอย่างรวดเร็วของอิเล็กโทรดจะถูกปล่อยทิ้งเป็นความร้อนผ่านตัวต้านทานเบรก โมดูลกู้คืนพลังงานแบบคืนกลับ (regenerative energy recovery module) จะดักจับพลังงานนี้ แปลงกลับเป็นพลังงานไฟฟ้า และป้อนกลับเข้าสู่บัสกระแสตรงภายในเครื่องจักร—เพื่อจ่ายพลังงานให้กับการเร่งความเร็วครั้งถัดไปหรือการคงตำแหน่ง วิธีนี้ช่วยป้องกันไม่ให้พลังงานสูญเสียทั้งหมดระหว่างการเคลื่อนที่ของแกนอย่างรวดเร็ว ทำให้การใช้พลังงานรวมของระบบเซอร์โวลดลงอย่างวัดค่าได้ในระหว่างการปฏิบัติงานที่ต้องอาศัยการกระโดดของอิเล็กโทรดบ่อยครั้ง
เลือกวัสดุขั้วไฟฟ้าและวัสดุไดอิเล็กตริกที่ช่วยลดความต้องการพลังงานรวมของเครื่องกัดด้วยประจุไฟฟ้า
การเลือกวัสดุมีผลโดยตรงต่อโปรไฟล์พลังงานของเครื่องกัดด้วยประจุไฟฟ้า แม้ว่าของเหลวไดอิเล็กตริกจะมีอิทธิพลต่อการระบายเศษวัสดุและการเป็นฉนวน แต่วัสดุขั้วไฟฟ้าคือปัจจัยหลักที่ควบคุมการนำความร้อน ความต้านทานต่อการสึกหรอ และพฤติกรรมการกัดเซาะ ซึ่งส่งผลโดยตรงต่อการใช้พลังงานต่อหน่วยปริมาตรของวัสดุที่ถูกกำจัดออก
ขั้วไฟฟ้าทองแดง-ทังสเตน เทียบกับขั้วไฟฟ้ากราไฟต์: พลังงานต่อลูกบาศก์มิลลิเมตรที่ถูกกำจัดออก
อิเล็กโทรดกราไฟต์มักให้พลังงานต่ำกว่าต่อปริมาตรหนึ่งลูกบาศก์มิลลิเมตรที่ถูกขจัดออกในขั้นตอนการกัดหยาบ เนื่องจากความต้านทานความร้อนสูง ซึ่งช่วยรองรับกระแสสูงสุดได้โดยการสึกหรอน้อยมาก โครงสร้างจุลภาคที่มีคุณสมบัติหล่อลื่นตัวเองยังช่วยลดความเสี่ยงของการไหม้และงานตกแต่งเพิ่มเติมตามมาด้วย ในทางกลับกัน ทองแดง-ทังสเตนโดดเด่นในขั้นตอนการตกแต่งแบบความแม่นยำสูง เนื่องจากความต้านทานการกัดเซาะที่ยอดเยี่ยมช่วยรักษาความคล่องตัวของขนาดอย่างแน่นหนาตลอดการผลิตจำนวนมาก ทำให้ไม่จำเป็นต้องกลับมาขึ้นรูปอิเล็กโทรดใหม่เมื่อมีการสึกหรอ การหลีกเลี่ยงการปล่อยประกายไฟซ้ำ ๆ ที่ไม่จำเป็นด้วย Cu-W จึงสามารถลดพลังงานรวมของงานได้ แม้ว่าพลังงานต่อหนึ่งครั้งจะสูงกว่าก็ตาม กลยุทธ์ที่ประหยัดพลังงานที่สุดคือการจับคู่คุณสมบัติของวัสดุเข้ากับขั้นตอนการขึ้นรูป: ใช้กราไฟต์สำหรับการตัดวัสดุส่วนเกินออกอย่างรวดเร็ว และใช้ทองแดง-ทังสเตนสำหรับการขึ้นรูปโพรงขั้นสุดท้าย — เพื่อให้พลังงานจากเครื่องกำเนิดไฟฟ้าเปลี่ยนเป็นปริมาตรของชิ้นส่วนสำเร็จรูปโดยตรง แทนที่จะสูญเสียไปกับความเค้นจากความร้อนหรือการสึกหรอของอิเล็กโทรด
ติดตามและสร้างแบบจำลองการใช้พลังงานแบบเรียลไทม์ตลอดกระบวนการปฏิบัติงานของเครื่อง EDM spark erosion
การผสานระบบติดตามการใช้พลังงานแบบเรียลไทม์เข้ากับกระบวนการทำงานของ EDM ช่วยให้ผู้ผลิตสามารถระบุจุดที่สูญเสียพลังงานได้อย่างแม่นยำในทุกขั้นตอน ไม่ว่าจะเป็นขั้นตอนการกัดหยาบ การกัดตกแต่ง และการล้างเศษวัสดุ การติดตั้งมิเตอร์วัดกำลังไฟฟ้าที่ระดับเครื่องจักรจะให้ข้อมูลเชิงลึกที่ละเอียดอ่อน ซึ่งเผยให้เห็นถึงความไม่มีประสิทธิภาพต่าง ๆ เช่น เวลาที่เครื่องจักรหยุดนิ่งนานเกินไป หรือการตั้งค่าพัลส์ที่ไม่เหมาะสม ข้อมูลเหล่านี้ถูกนำไปใช้ฝึกโมเดลการเรียนรู้ของเครื่องที่มีขนาดเล็กและออกแบบมาเฉพาะสำหรับลายเซ็นพลังงานของแต่ละงาน โมเดลนี้จะเสนอแนะการปรับแต่งพารามิเตอร์ เช่น การลดระยะเวลาของพัลส์ หรือการควบคุมอัตราการไหลของสารหล่อลื่นแบบไดอิเล็กทริก โดยยังคงรักษาคุณภาพของชิ้นงานไว้ได้ การนำโครงการปรับปรุงระบบ IoT แบบนี้ไปใช้งานจริงในภาคสนาม แสดงให้เห็นถึงการลดลงอย่างวัดค่าได้ของหน่วยพลังงาน (kWh) ต่อชิ้นงาน หลังจากนำระบบควบคุมแบบปรับตัวที่ขับเคลื่อนด้วยข้อมูลพลังงานแบบสตรีมมิ่งมาใช้งาน นอกจากนี้ แดชบอร์ดแบบเรียลไทม์ยังสนับสนุนเป้าหมายภายในด้านการลดคาร์บอน และทำให้การรายงานด้านความยั่งยืนง่ายขึ้น ในท้ายที่สุด วงจรที่ขับเคลื่อนด้วยข้อมูลนี้เปลี่ยนการจัดการพลังงานจากกระบวนการตรวจสอบเป็นระยะ ให้กลายเป็นกระบวนการที่ดำเนินอย่างต่อเนื่องและสามารถปรับตัวเองให้เหมาะสมได้โดยอัตโนมัติ ซึ่งส่งผลให้ต้นทุนการดำเนินงานลดลง และยืดอายุการใช้งานของชิ้นส่วนสำคัญ
คำถามที่พบบ่อย
การลดกระแสปล่อยประจุและระยะเวลาของพัลส์ช่วยประหยัดพลังงานได้อย่างไร
การลดกระแสปล่อยประจุและระยะเวลาของพัลส์จะทำให้พลังงานความร้อนต่อหนึ่งสปาร์กน้อยลง ส่งผลให้ปริมาตรหลุมที่เกิดขึ้นเล็กลงและใช้พลังงานต่อหนึ่งพัลส์น้อยลง ขณะเดียวกันยังคงอัตราการกำจัดวัสดุไว้ได้โดยเพิ่มความถี่ของสปาร์ก
การปรับระยะห่างระหว่างขั้วไฟฟ้า (spark gap) มีบทบาทอย่างไรต่อประสิทธิภาพการใช้พลังงาน
การรักษาระยะห่างระหว่างขั้วไฟฟ้าให้อยู่ในระดับที่เหมาะสมจะช่วยลดช่วงเวลาที่เครื่องหยุดนิ่ง (idle time) และเพิ่มอัตราส่วนการทำงาน (duty cycle) ซึ่งส่งผลโดยตรงให้การใช้พลังงานขณะหยุดนิ่งลดลง และลดการใช้พลังงานโดยรวม
ข้อได้เปรียบของระบบทำความเย็นอัจฉริยะที่รองรับเทคโนโลยี IoT คืออะไร
ระบบทำความเย็นอัจฉริยะที่รองรับเทคโนโลยี IoT สามารถปรับอัตราการไหลและการทำความเย็นตามความต้องการจริงของเครื่องจักรแบบเรียลไทม์ จึงช่วยลดการสูญเสียพลังงานอย่างมีนัยสำคัญและเพิ่มประสิทธิภาพโดยรวม
เหตุใดจึงควรพิจารณาอัปเกรดแหล่งจ่ายไฟแบบมีประสิทธิภาพสูงสำหรับเครื่อง EDM ของฉัน
การอัปเกรดแหล่งจ่ายไฟ CNC แบบมีประสิทธิภาพสูงที่ใช้วัสดุซิลิคอนคาร์ไบด์ จะช่วยเพิ่มประสิทธิภาพในการแปลงพลังงานและลดการสูญเสียความร้อน เมื่อเทียบกับระบบรุ่นเก่า
การติดตามการใช้พลังงานแบบเรียลไทม์ช่วยเพิ่มประสิทธิภาพของกระบวนการ EDM ได้อย่างไร
การติดตามการใช้พลังงานแบบเรียลไทม์สามารถระบุจุดที่ใช้พลังงานไม่เกิดประสิทธิภาพระหว่างการทำงาน โมเดลการเรียนรู้ของเครื่องที่พัฒนาขึ้นจากข้อมูลการใช้พลังงานสามารถแนะนำกลยุทธ์ในการปรับปรุงให้เกิดการประหยัดพลังงานมากยิ่งขึ้น โดยไม่ส่งผลกระทบต่อคุณภาพของชิ้นส่วน
สารบัญ
- ปรับแต่งพารามิเตอร์หลักของเครื่องกัดด้วยประจุไฟฟ้า (EDM) ให้มีประสิทธิภาพการใช้พลังงานสูงสุด
- อัปเกรดระบบย่อยของเครื่อง EDM Spark Erosion ด้วยเทคโนโลยีประหยัดพลังงาน
- เลือกวัสดุขั้วไฟฟ้าและวัสดุไดอิเล็กตริกที่ช่วยลดความต้องการพลังงานรวมของเครื่องกัดด้วยประจุไฟฟ้า
- ติดตามและสร้างแบบจำลองการใช้พลังงานแบบเรียลไทม์ตลอดกระบวนการปฏิบัติงานของเครื่อง EDM spark erosion
- คำถามที่พบบ่อย



