Topp tillverkare av stålsnittmaskiner | Precisionssnittlinjer

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Tillverkare av stålskärare som levererar precision, hastighet och global service

Tillverkare av stålskärare som levererar precision, hastighet och global service

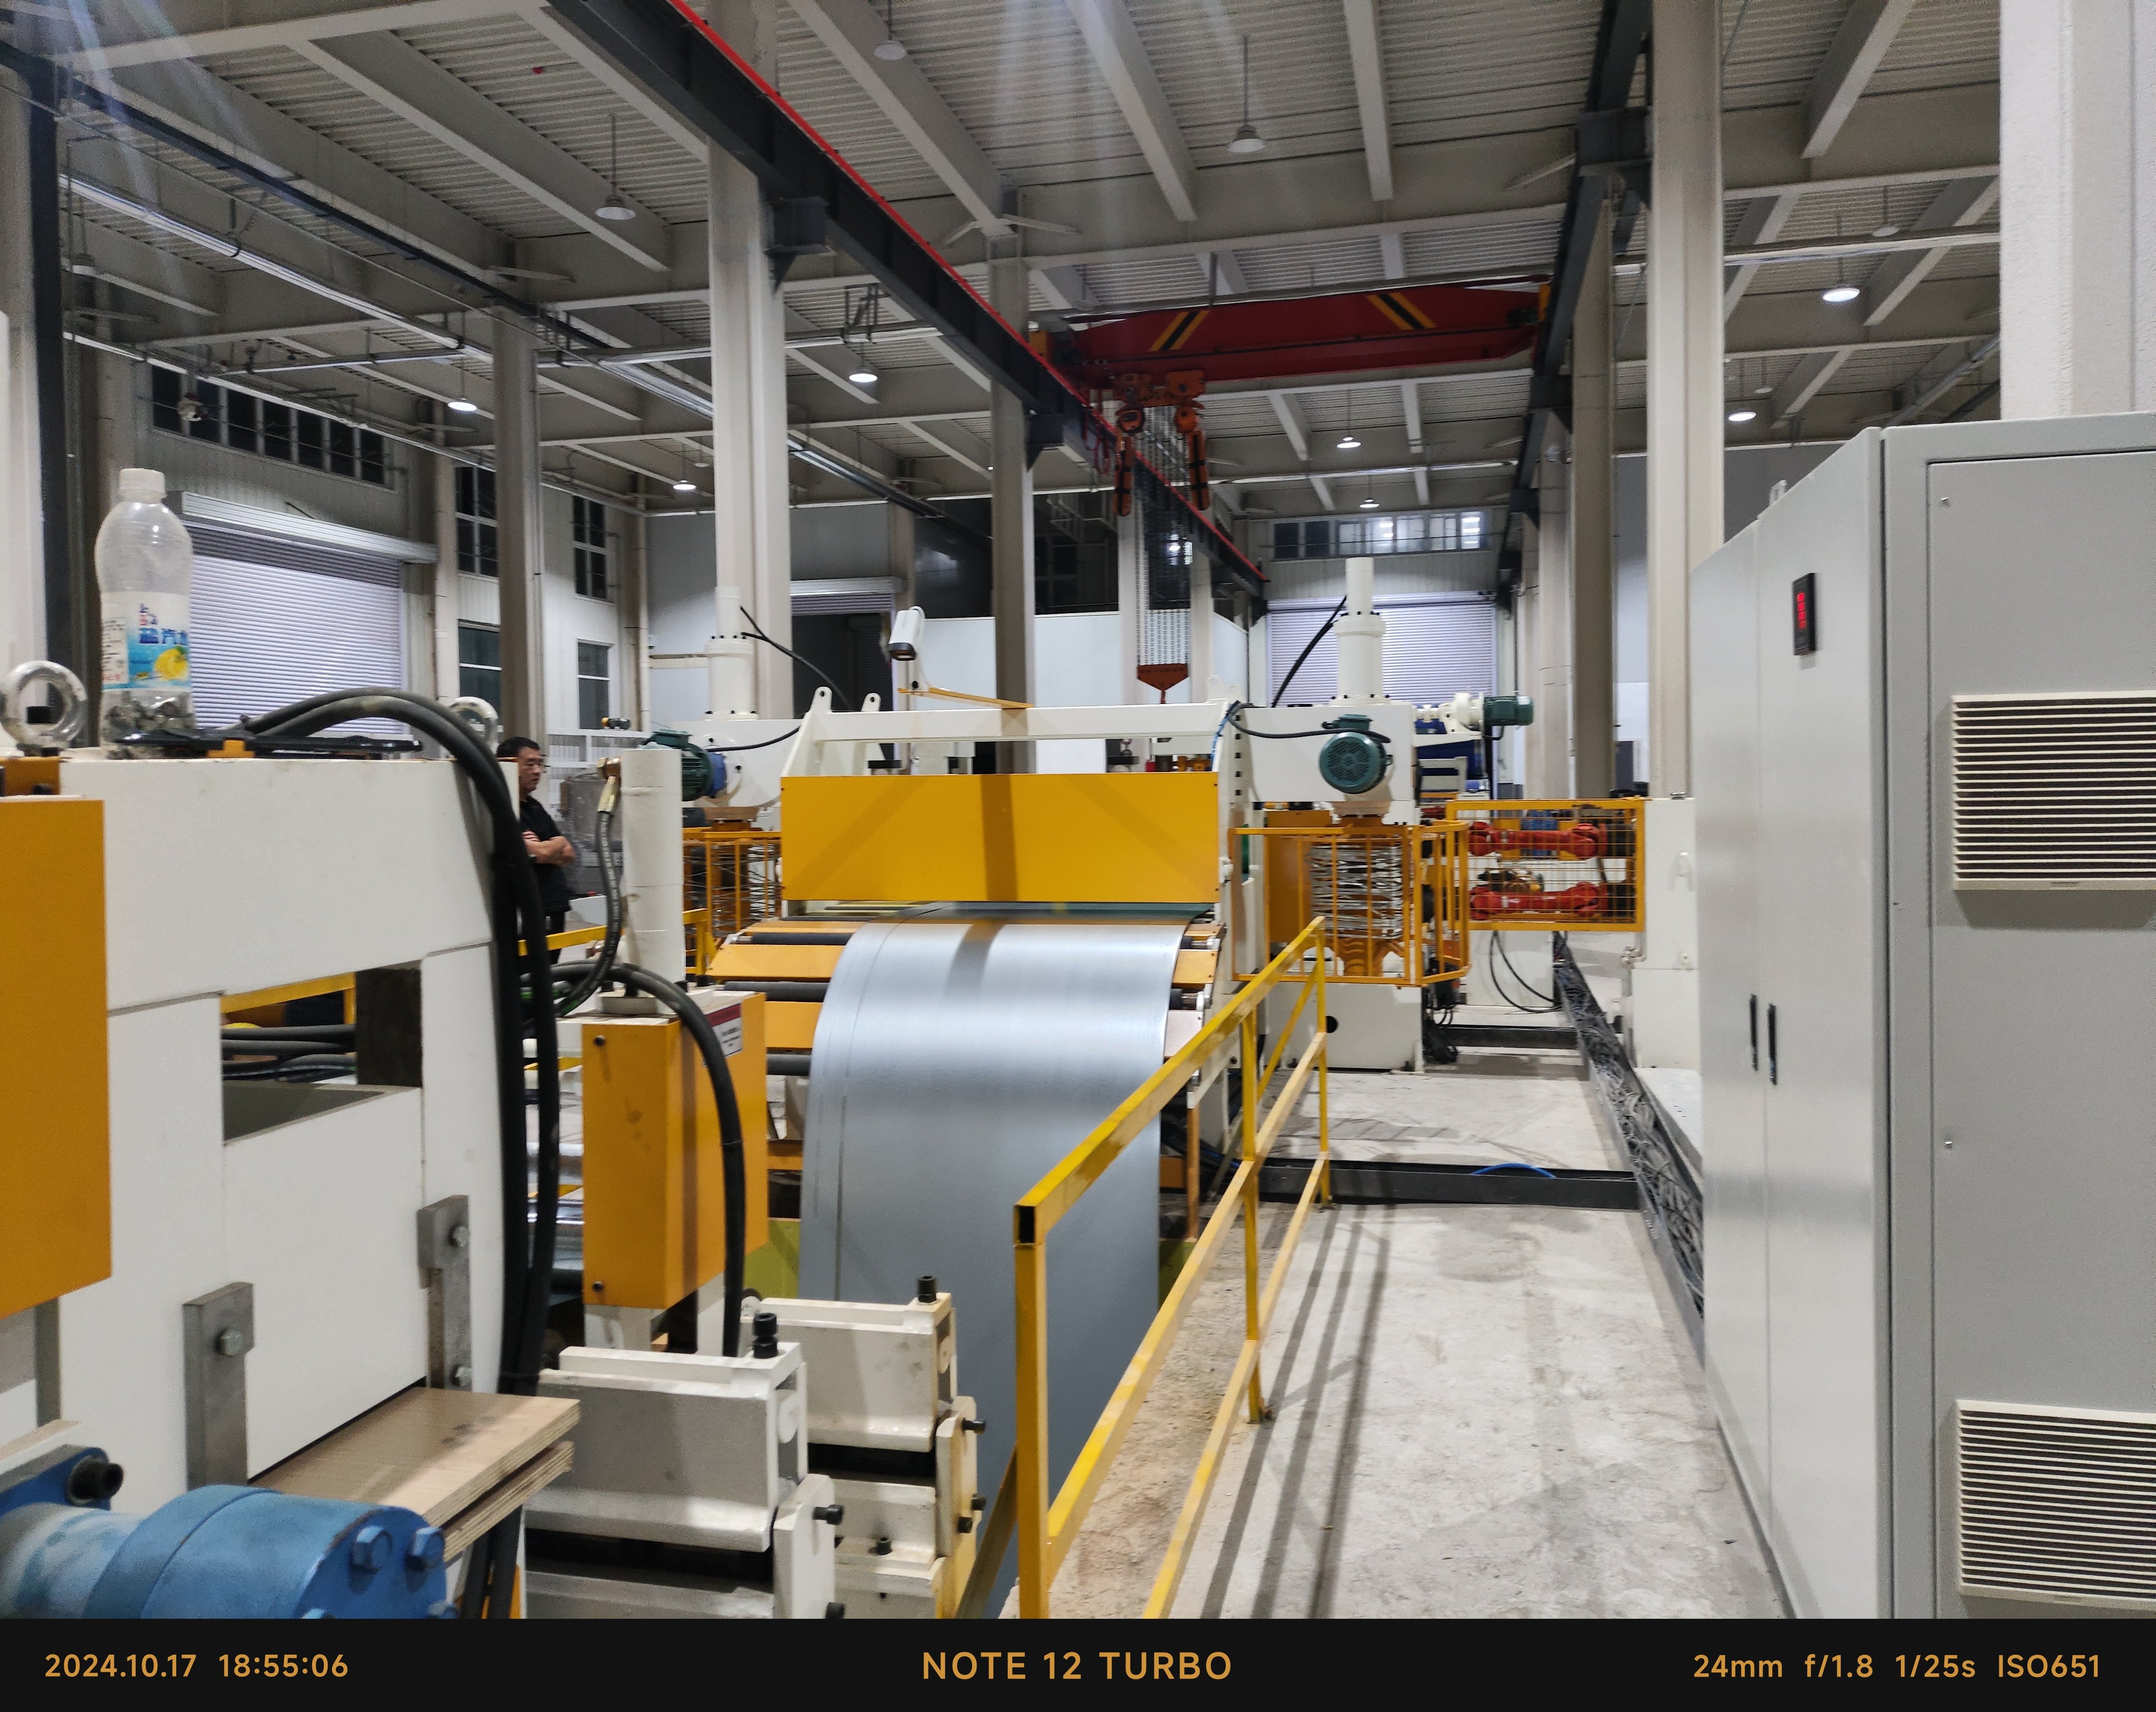
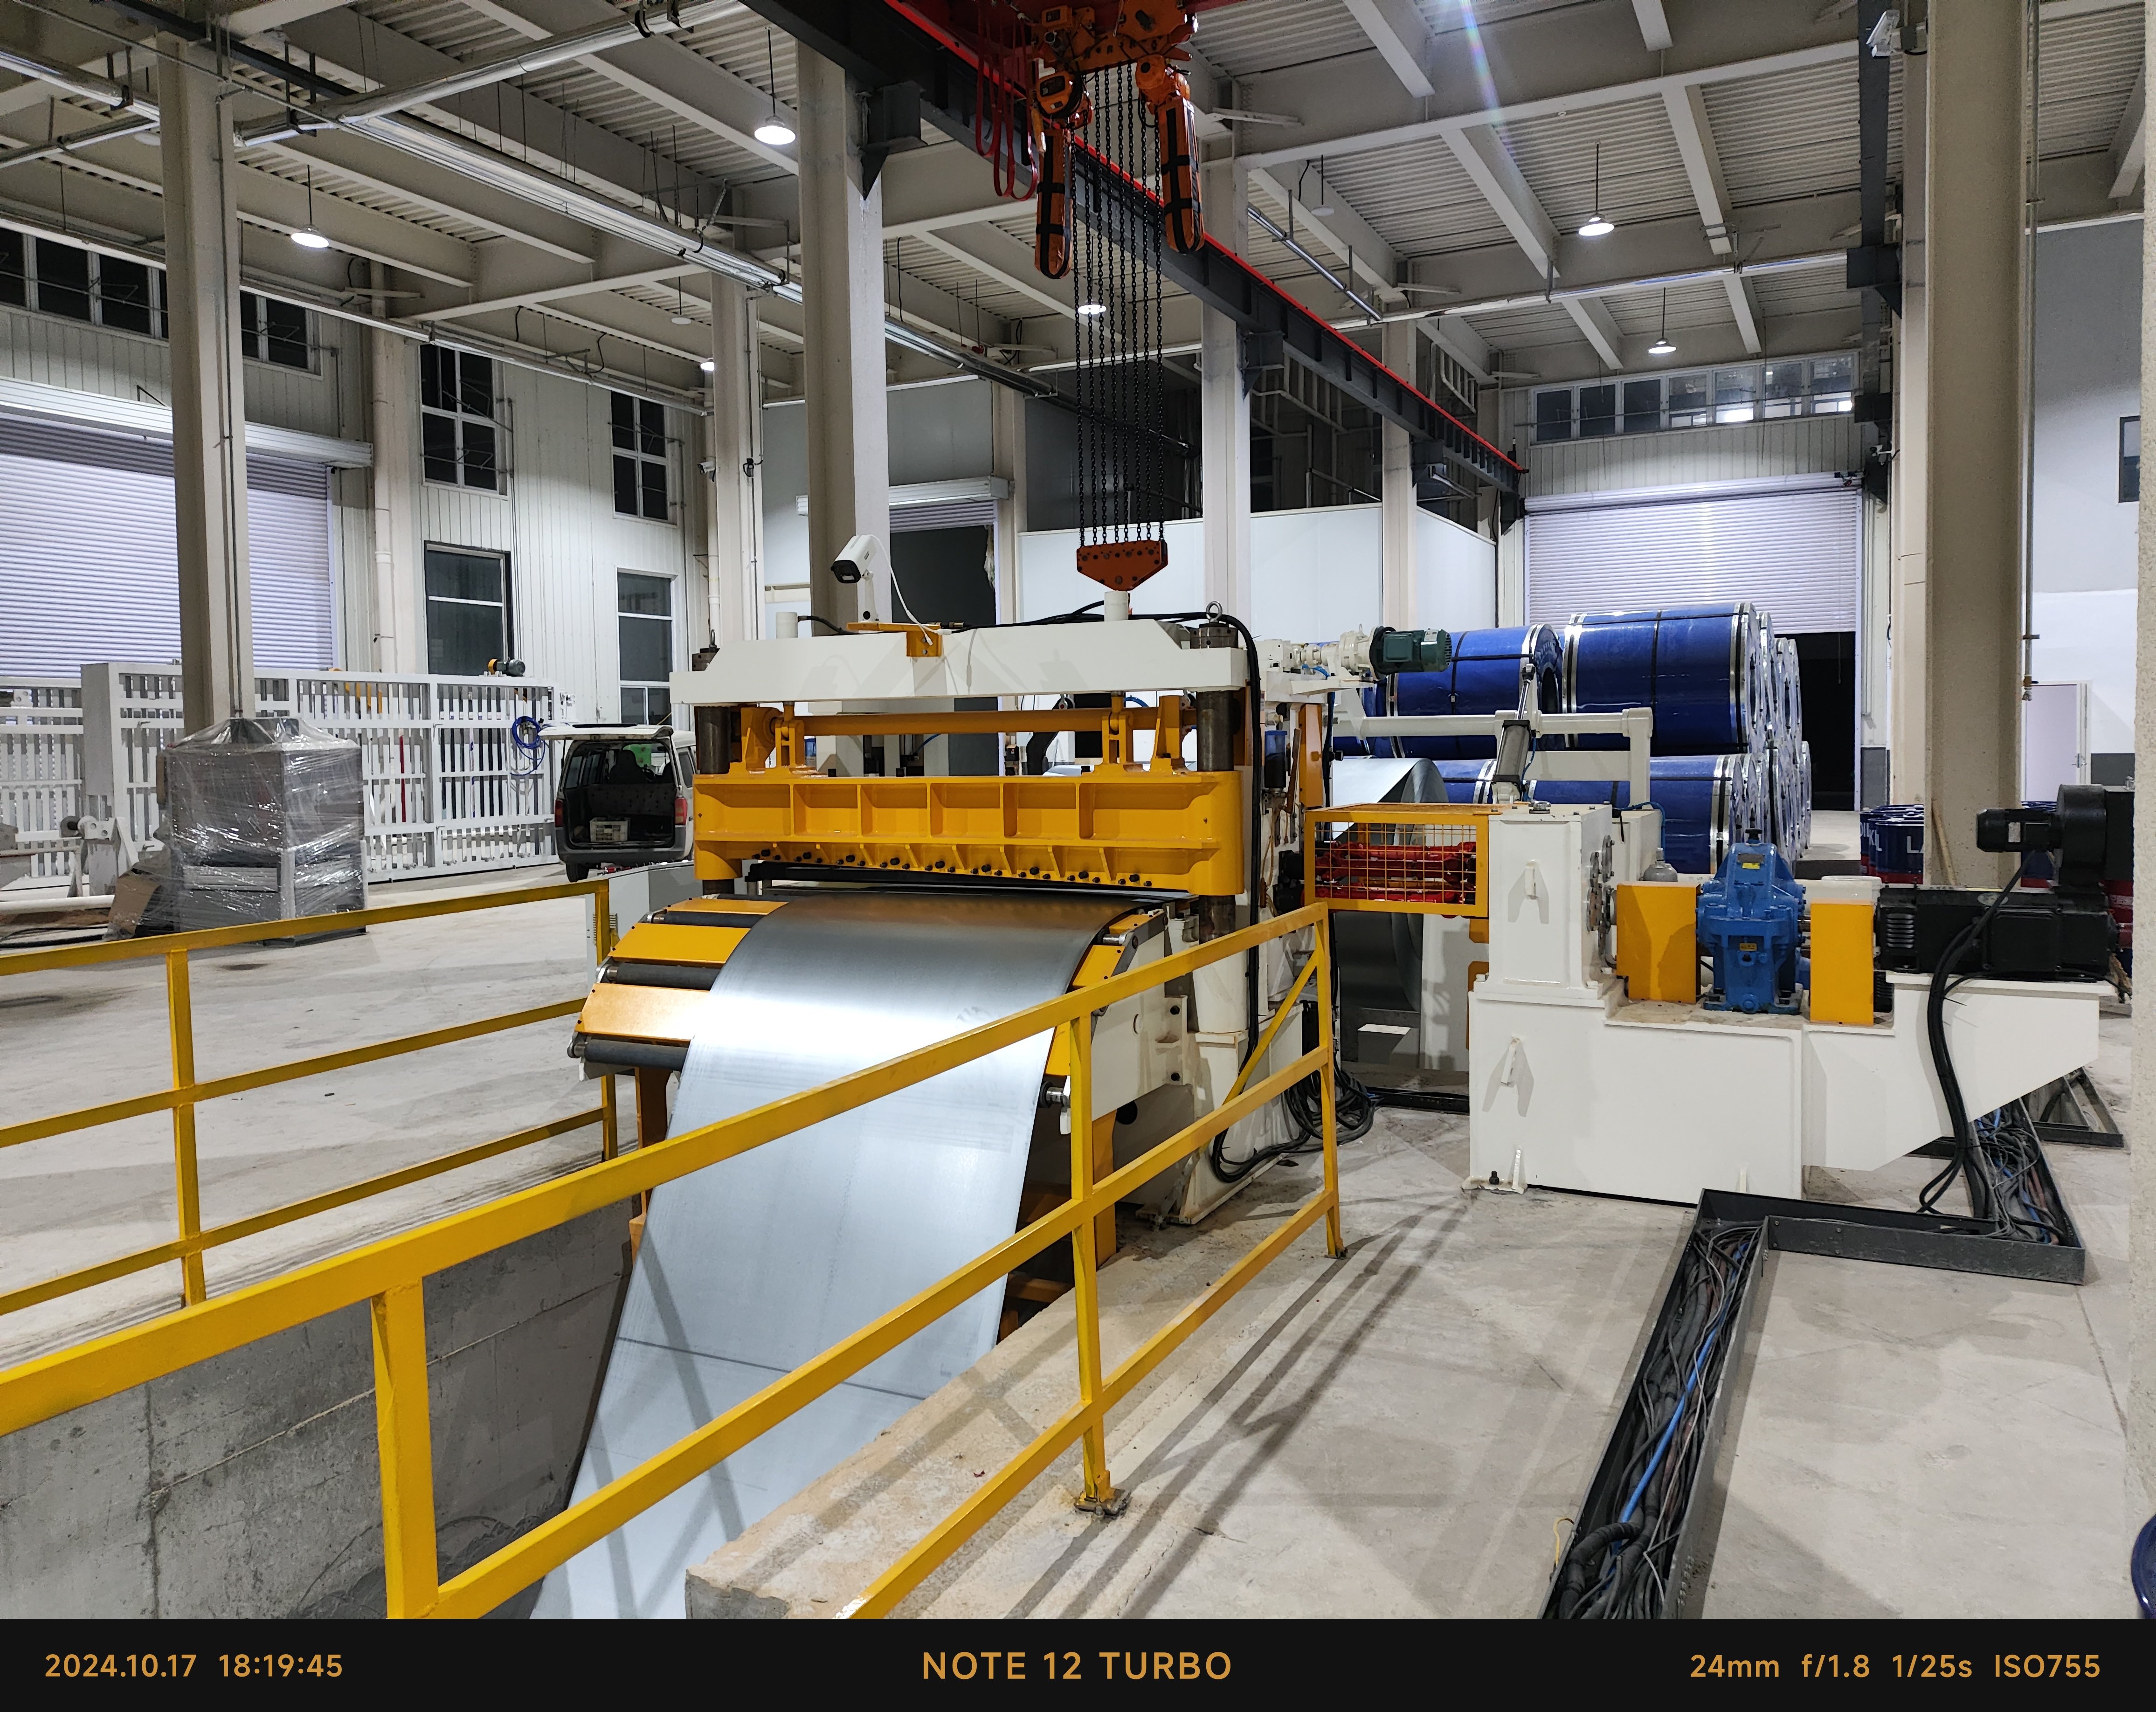
Som en av de mest pålitliga tillverkarna av stålskärare har Taizhou Chuang Yuan Machine Tool Co., Ltd. utvecklat, tillverkat och stött precisionsskärningslinjer sedan 2003 från sitt huvudkontor i Taizhou City, provinsen Jiangsu, Kina. Våra stålskärningslinjer är avsedda för bandtjänstcenter, tillverkare av svetsade rör, leverantörer av bilstansdelar och tillverkare av hushållsapparater som hanterar band med tjocklek mellan 3 och 12 mm och bredd mellan 600 och 2 000 mm, vid linjehastigheter på 30–120 m/min. Varje linje kombinerar hydraulisk avrullning, precisionssnickeri, skärhuvuden med hög styvhet, avfallsrullning och spänningsstyrda återrullning i ett synkroniserat system. Avvikelsen för bladaxlarna hålls inom 0,02 mm och toleransen för skärbredden inom ±0,05 mm, så att nedströms belägna rullformningsmaskiner och pressar får konsekvent kvadratiska band med kontrollerad kråk. Varje set genomgår en 72-timmars kontinuerlig tomgångs- och lasttest innan det levereras, och vi verifierar skärningsnoggrannheten mot köparens bandprov.
Få ett citat

Fallstudie

1 600 mm stålskivningslinje för ett tyskt bandcenter

Ett stort tyskt bandcenter som specialiserar sig på avancerad metallfördelning mötte betydande driftshinder vid bearbetning av höghållfasta låglegerade stålhuvudband med en tjocklek upp till 12 mm, främst på grund av överdriven bandkrökning och lösa kanttoleranser som orsakade kundreklamationer. För att lösa denna flaskhals konfigurerade och levererade vårt ingenjörsteam en kraftfull stålskivningslinje utrustad med en robust hydraulisk avrullningsanordning på 75 kW, en högrigid sexvals precisionssnäck, sex precisionstillverkade skivningshuvuden samt en fyrvålig spännavrullningsanordning. Efter rigorös installation och igångkörning på plats av våra tekniska specialister uppnådde maskineriet exceptionella prestandamål: kantborsthöjd kontrollerades strikt under 0,05 mm, bandkrökning förblev strängt under 1 mm per 2 meter längd och stabila driftshastigheter nådde 90 m/min.

Högkhastighetsstålsskärare levererad till en turkisk svetsad-rörproducent

En framstående turkisk tillverkningsanläggning för svetsade rör behövde höghastighetsstålband med hög precisionsskärning för kontinuerlig produktion av fyrkantiga rör, där flera breddändringar ofta utfördes inom små produktionspartier. För att möta deras specifika driftarbetsflöde utvecklade och levererade vi en specialanpassad snabbväxlingsstålslitterlinje med patronliknande skärhuvuden, ett kraftfullt 60 kW-drivsystem och en servostyrd lindningsmaskin med sluten reglerloop. Denna avancerade konfiguration minskade driftstoppet vid breddändring av bandet från en ineffektiv 75 minuter till en smidig 28 minuter, samtidigt som strikta breddnoggrannheter inom ±0,05 mm upprätthölls och materialspill minskades från 3,1 procent till 1,9 procent. Inom nio månader efter full kommersiell drift hade kunden återfått hela sin kapitalinvestering i utrustning genom förbättrad produktionsutbyte och kraftigt minskat icke-produktivt driftstopp.

Anpassad stålskivningslinje för en indisk tillverkare av apparatdelar

En etablerad indisk tillverkare av apparatdelar behövde burrfria galvaniserade stålband för tvättmaskins- och kylskåpspaneler. Vår stålskivningslinje använde polymertäckta spännkuddar, en sexhög nivelleringsskiva och automatisk kantbeskärning. Andelen ytskador från skivningen sjönk under 0,4 procent, skador på zinkbeläggningen eliminerades fullständigt och linjen kör nu med 120 m/min samt sparar 20 procent energi jämfört med kundens tidigare maskin. Detta projekt stärkte vår rykte bland tillverkare av stålskivare i den sydasiatiska apparattillverkningskedjan.

Relaterade produkter

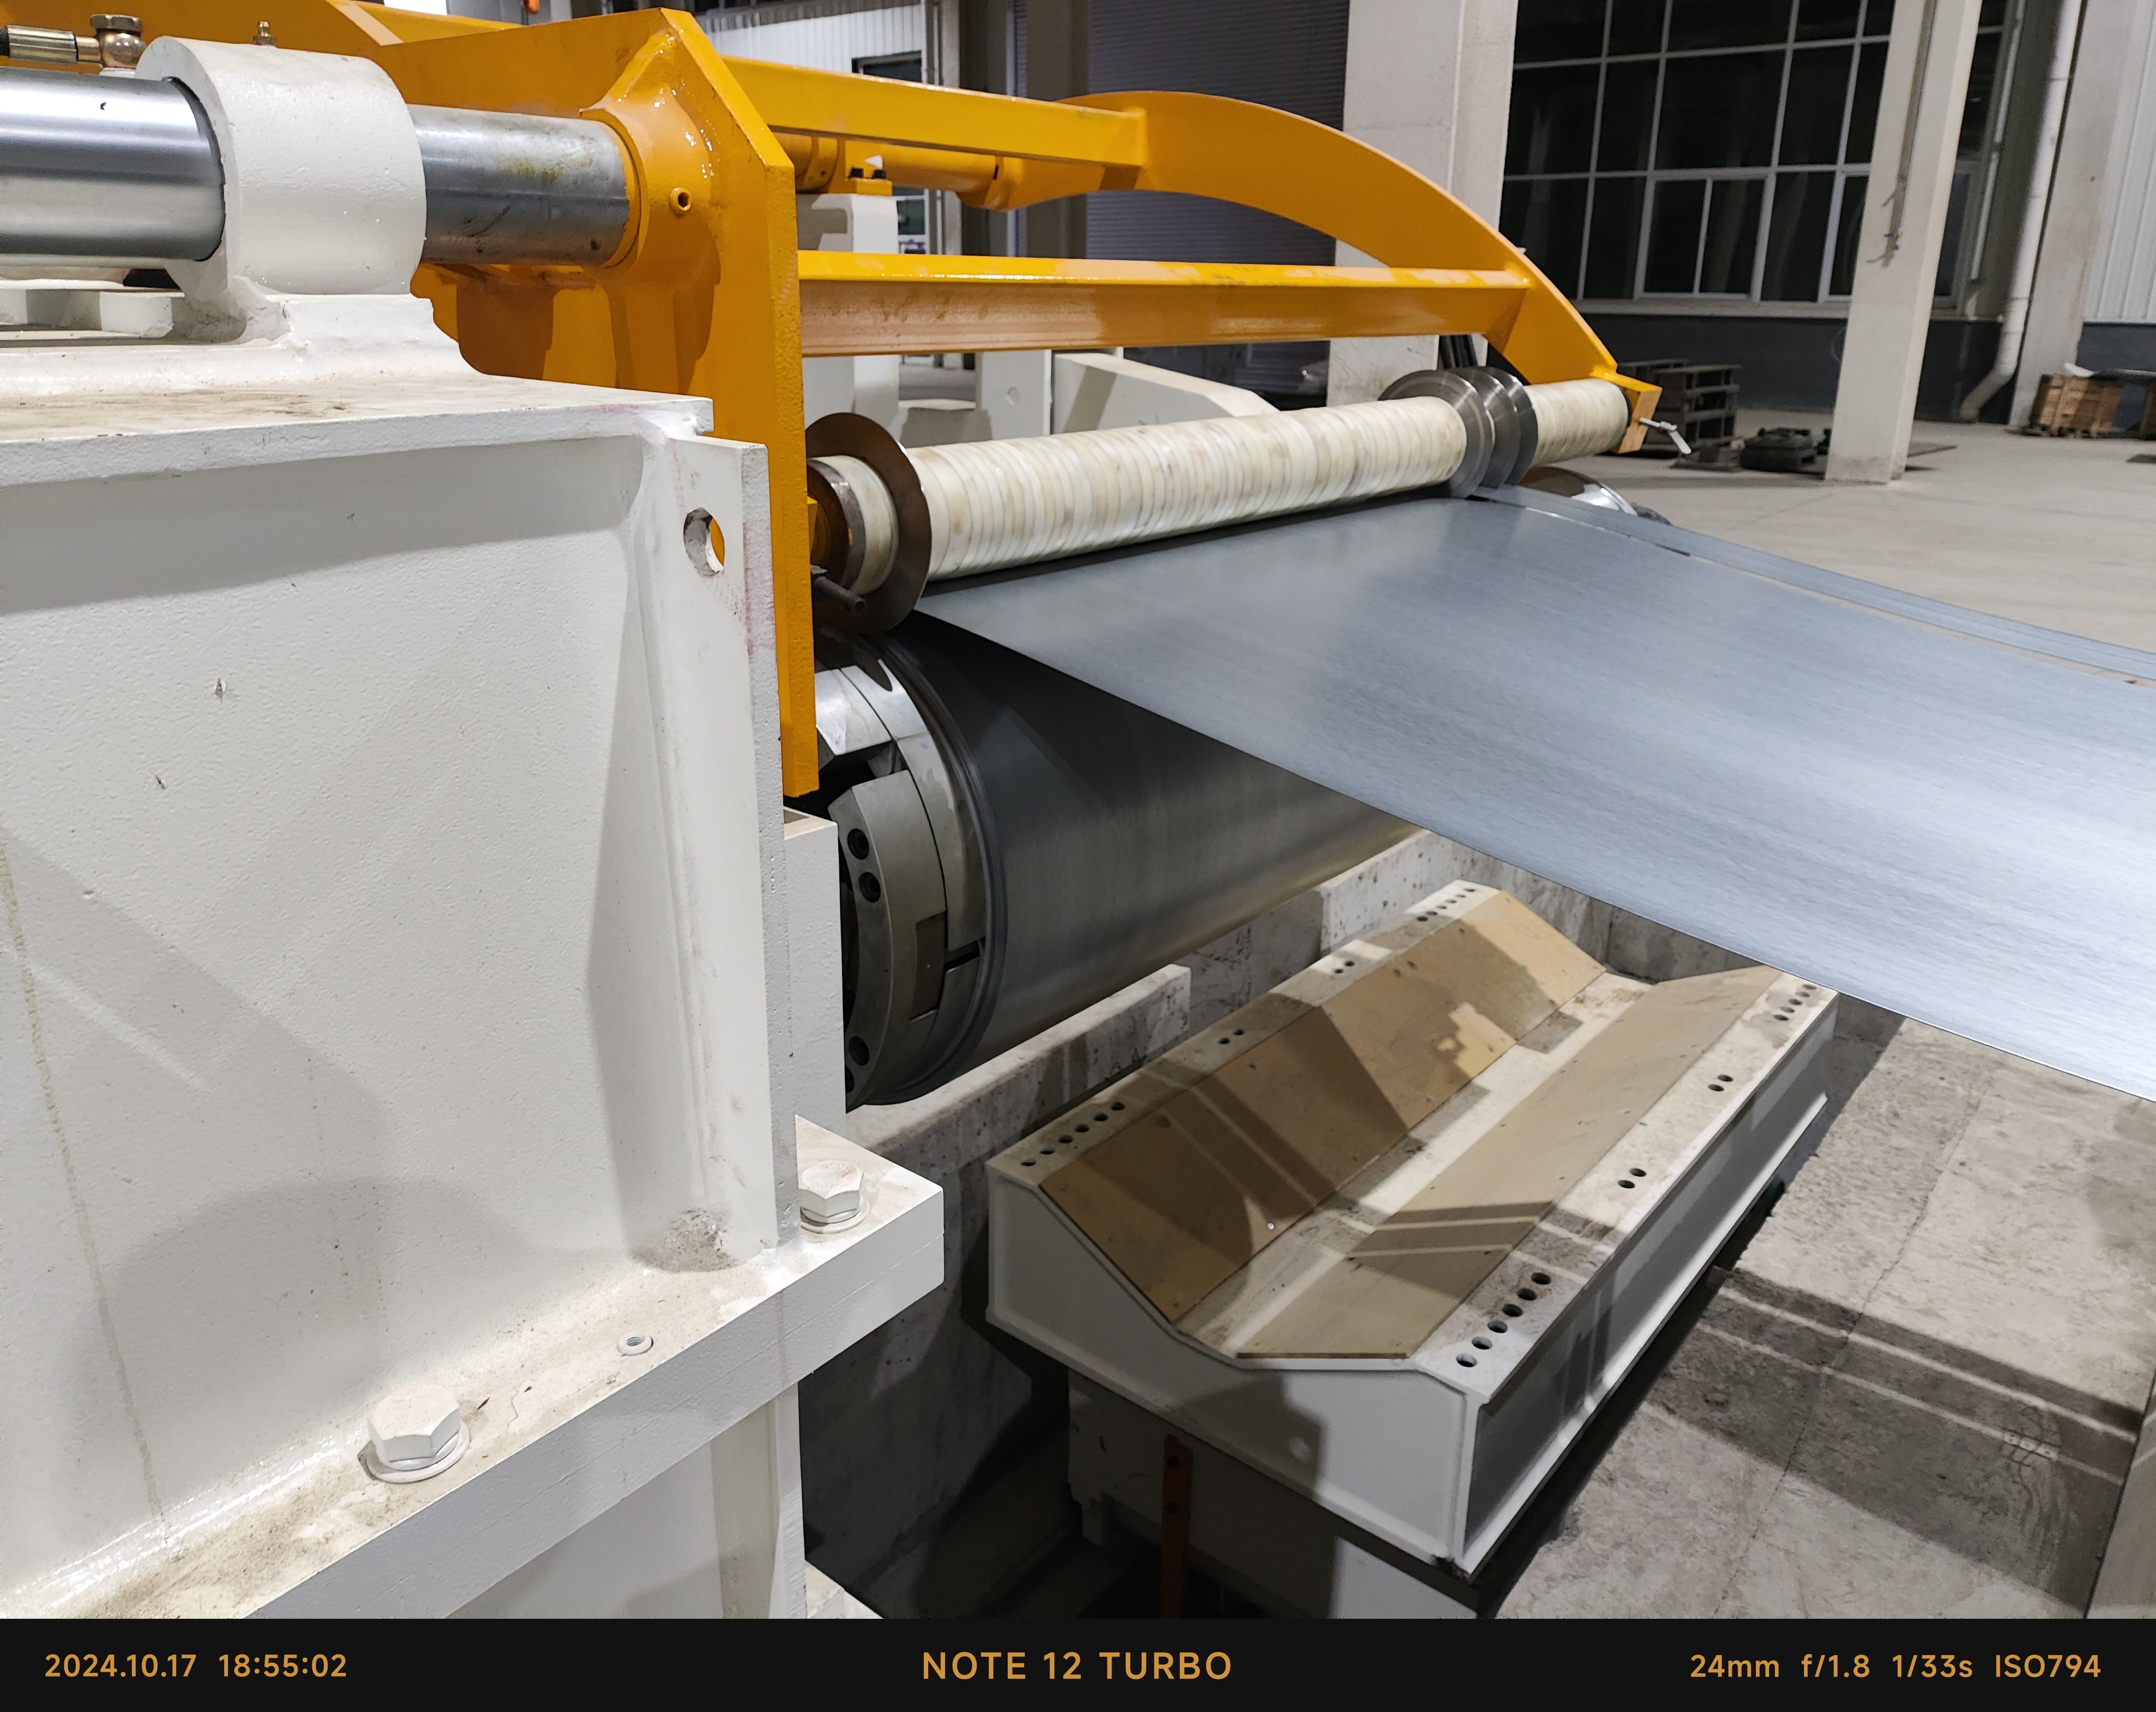
Stålspräckning ligger i centrum av moderna metallförsörjningskedjor, och prestandan hos tillverkare av stålspräkningsmaskiner påverkar direkt spolutbytet, ytans kvalitet och leveranspålitligheten för varje servicecenter och fabrik som använder spräckt band. Taizhou Chuang Yuan Machine Tool Co., Ltd. har sedan 2003 fokuserat på forskning, utveckling, produktion och försäljning av precisionsverktygsmaskiner och bygger stålspräkningslinjer som omvandlar huvudspolar till färdiga band för bränslelednings-, bil-, hushållsapparats-, bygg- och elutrustningsindustrin. Vår ingenjörsprocess börjar med kundens spoldata: materialklass, draghållfasthet, tjockleksområde från 3 mm till 12 mm, bandbredd från 20 mm till 1 600 mm, spolvikt upp till 30 ton och önskad produktion per skift. Från dessa indata väljer våra konstruktörer axeldiameter, knivmaterial, nivellerrullkonfiguration och spännkontrollstrategi. Spräckhuvudena bearbetas på CNC-borr- och fräscentraler och balanseras därefter dynamiskt, så att knivaxelns koncentricitet bibehålls inom 0,02 mm vid full hastighet. Spräckknivar är tillverkade av verktygsstål Cr12MoV eller SKD11, vakuumhärdade till HRC 58–62 och slipas i matchade sett för att garantera konsekvent spel och kantkvalitet på bandet.
En komplett stålskivningslinje omfattar en hydraulisk avrullningsanordning med spolbil, avskalningsenhet, klämm- och nivelleringsenhet, slinggrav, skivningshuvud, avfallsvindare, spännstation och återvindare med hydraulisk tryckavlämning. Den elektriska styrningen använder PLC och HMI, med receptlagring för mer än 100 bandspecifikationer, automatisk spännberäkning och feldiagnostik. Valbara funktioner inkluderar snabbväxlingspatronhuvuden, kantbeskärning, oljningsenheter och spolpaketanordningar. Innan leverans genomgår varje linje justeringskontroller, tomgångskörning vid nominell hastighet samt lasttester med kundens material. Installation och igångsättning utförs av våra ingenjörer eller stöds via videoguideade procedurer i fler än 20 exportländer. I en typisk 1 600 mm höghastighetslinje ligger energiförbrukningen mellan 15 och 45 kW, spolladdning tar under 3 minuter och skivningsnoggrannheten uppgår till ±0,05 mm. Dessa siffror innebär högre materialutnyttjande, färre bladbyten och lägre arbetskraftskostnader för spoltjänstcenter, rörverk och OEM-stansanläggningar. Vi tillverkar även EDM-maskiner, bearbetningscentraler, rörtillverkningsmaskiner, längdskärningslinjer, svarv och maskiner för djupborrning, vilket gör att vi kan stödja bredare metallbearbetningsprojekt samtidigt som vi behåller ett skarpt fokus på stålskivningsteknik. Att välja rätt tillverkare av stålskivningsmaskiner innebär att samarbeta med ett team som förstår spolmetallurgi, linjdynamik och globala serviceförväntningar. Våra maskiner används i Europa, Sydostasien, Mellanöstern, Afrika och Sydamerika, med stöd av reservdelspaket, flerspråkiga bruksanvisningar och fjärrfelsökning inom 24–48 timmar. Fältdata visar att välunderhållna skivningslinjer från vår fabrik uppnår en tillgänglighet på över 95 procent och bladlivslängd på mer än 8 000 ton bearbetat band. På plats utbildning omfattar bladsammanmontering, spelinställning, spännjustering och förebyggande underhåll, vilket hjälper kunder att bygga intern kompetens istället for att vara beroende av externa servicegrupper. Hållbarhet är också viktigt: optimerad motorstorlek, regenerativ bromsning och effektiva hydraulsystem minskar effektförbrukningen per ton, medan noggrann skivning minimerar avfall. Genom att kombinera ingenjörsmässig disciplin, verifierad testning och globalt projektarbete hjälper Chuang Yuan kunder att omvandla spolbearbetning till en pålitlig och lönsam verksamhet.

Vanliga frågor

Vad bör köpare kontrollera vid jämförelse av tillverkare av stålskivare?

Köpare bör verifiera fyra punkter: bearbetningskapacitet, provningsstandarder, projektreferenser och servicerespons. Begär data om knivaxelns koncentricitet, som bör ligga inom 0,02 mm, slitsnauhetsnoggrannhet på ±0,05 mm samt en protokollrapport för en lasttestning på 72 timmar. Bekräfta att tillverkaren bearbetar slitsenheter på CNC-borr- och fräscentraler och värmebehandlar bladen till HRC 58–62. Begär minst tre internationella referenser för en liknande bandbredd och kontrollera om fjärrsupport erbjuds inom 24–48 timmar. En fabrik som även tillverkar relaterade maskinverktyg, såsom nivelleringsanläggningar och cut-to-length-linjer, kontrollerar vanligtvis en större del av kvalitetskedjan och kan integrera slitslinjen med befintlig bandhanteringsutrustning mer sömlöst.
Anpassa linjen till din tjockaste och bredaste spole, inte till genomsnittet. Om du bearbetar spolar med en tjocklek på 3–12 mm och en bredd på upp till 1 600 mm bör du välja en linje med en nominell bredd på 1 600 mm och minst 20 procent vridmomentreserv. Linjens hastighet bör anpassas efter ditt dagliga tonnmål; för drift vid 90 m/min med en 30-tonnsspole bör du räkna med 8–12 spolar per skift. Överväg patronhuvuden med snabb byte om du byter bandbredd mer än tre gånger per skift, och välj spolare med servostyrning för tunt, höghållfasthetssband. Dela alltid med materialklass, draghållfasthet och bandbreddspann så att tillverkaren kan dimensionera axlar, blad och motorer korrekt.
Skärningsnoggrannhet och knivlivslängd beror på knivspalt, axelstyvhet, nivåkvalitet och spännkontroll. Rätt spalt är vanligtvis 8–12 procent av bandets tjocklek för stål; för liten spalt orsakar slitage på kniven och burrar, medan för stor spalt ger kantvikning. Axelns runout bör ligga inom 0,02 mm, och knivhårdheten bör vara mellan HRC 58 och 62. Korrekt nivellering tar bort coil set och intern spänning, vilket minskar kammer till under 1 mm per 2 m. Stabil årvikningsspänning förhindrar att bandet drar åt sidan och skadar kanterna. Med rätt inställning och förebyggande underhåll kan knivlivslängden överstiga 8 000 ton bearbetat stål, och skärningsbreddsnoggrannheten hålls inom ±0,05 mm.
Ja, men linjen måste konfigureras på lämpligt sätt. För höghållfast stål med låg legering upp till 12 mm tjockt bör man välja högre motor-effekt, sexvals nivellering och större bladaxlar. För galvaniserade eller lackerade band används spännkuddar med polymerbeläggning och skyddande guidrullar för att undvika ytskador och skador på beläggningen. Kantbeskärnings- och oljningsenheter kan ytterligare skydda de beskurna kanterna. I ett indiskt hushållsapparatsprojekt upprätthöll en korrekt utrustad linje en ytfelgrad under 0,4 procent för galvaniserat band. Ange alltid beläggningstyp och ytkrav under den tekniska diskussionen, så att bladspel, kuddmaterial och linjehastighet ställs in korrekt.

Relaterade artiklar

Hur väljer man ett bearbetningscenter?

12

Dec

Hur väljer man ett bearbetningscenter?

Visa mer
Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

14

Aug

Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

Att navigera i komplexiteten hos högmix-tillverkningsmiljöer Att driva en modern industriell produktionsanläggning känns ofta som att jonglera ett dussin roterande tallrikar samtidigt, särskilt när man hanterar högmix-tillverkning med låg volym. Pl...
Visa mer
Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

03

Aug

Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

Förståelse av mekaniken bakom termisk spänning vid djupborrning. Att utföra kontinuerliga borrnings- och högdjupbearbetningsuppgifter på industriella produktionslinjer innebär allvarliga termiska och mekaniska utmaningar som regelbundet prövar gränsen för skärande verktyg. W...
Visa mer
Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

03

Aug

Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

Förståelse av internationell exportkompatibilitet inom precisionsbearbetning: Att navigera i den komplexa landskapet av global industriell handel kräver en grundlig förståelse av de stränga tekniska referensvärdena som utländska köpare kräver för avancerad metall...
Visa mer

Kundrecensioner

Martin Keller
Pålitlig stålsnittlinje med utmärkt noggrannhet

Vi kör en 1 600 mm stålskivningslinje från Chuang Yuan för höghållfasta stålrullar upp till 12 mm tjocka. Efter igångsättning förblev burrhöjden under 0,05 mm och linjens hastighet uppnådde 90 m/min. Produktionen ökade med cirka 22 procent och bladbyten minskade från två gånger per skift till en gång per vecka. Deras ingenjörer svarade på våra frågor inom 24 timmar och stödde oss under en kritisk produktionshöjning. För ett rulltjänstcenter som vårt är den pålitligheten mer värd än ett lågt inköpspris.

Emre Yilmaz
Snabb omställning och stark teknisk support

Vi beställde en snabbväxlingslinje för stålskärning för produktion av fyrkantiga rör. Breddomställning minskade från 75 minuter till 28 minuter, skrotandelen sjönk från 3,1 procent till 1,9 procent och noggrannheten bibehölls inom ±0,05 mm. Fabriken tillhandahöll tydliga bruksanvisningar, reservbladssatser och fjärrvideoassistans inom 48 timmar när vi justerade spänninställningarna. Våra operatörer utbildades på tre dagar och kör nu linjen med säkerhet. Vi har redan rekommenderat denna tillverkare till två partnerfabriker.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Egen CNC-bearbetning och strikt kvalitetskontroll för varje stålskärningslinje

Egen CNC-bearbetning och strikt kvalitetskontroll för varje stålskärningslinje

Okompromissad strukturell integritet och absolut dimensionell precision börjar direkt inom våra tillverkningsanläggningar genom rigorös intern CNC-bearbetning av alla kritiska komponenter för stålsnittlinjer, inklusive snittenheter, drivaxlar, nivelleringsrullar och tunga maskinhus. Denna vertikalt integrerad tillverkningsstrategi gör det möjligt for vårt ingenjörsteam att bibehålla full kontroll över koncentricitetstoleranser, geometrisk parallellitet och ytytstandarder, vilket helt eliminerar de variabla kvalitetsrisker som är förknippade med utlagrad produktion av komponenter. Tunga knivaxlar genomgår precisionsslipning och dynamisk balansering för att säkerställa att rotationsavvikelsen hålls strikt inom 0,02 mm vid drift i full hastighet, medan premiumlegerade snittblad värmebehandlas i vakuum till HRC 58–62 och slipas i matchade set för att garantera optimal skärklarhet.
Anpassade snittlösningar baserade på verkliga banddata och applikationskrav

Anpassade snittlösningar baserade på verkliga banddata och applikationskrav

Med tanke på att moderna företag inom bandprocessning arbetar under unika materialbegränsningar och volymmål avvisar vi bestämt standardmaskiner från kataloger och väljer istället att anpassa varje stålskivningslinje specifikt efter exakta, kundspecifika banddata och operativa arbetsflöden. Innan vi slutför något tekniskt förslag analyserar våra erfarna maskiningenjörer noggrant väsentliga parametrar, inklusive metalllegeringsgrader, gränsvärden för brottspänningshållfasthet, materialtjockleksintervall, bandbreddprofiler, maximala spolvikter, dagliga skiftproduktionsmål och tillgängliga fabriksgolvmått. Utifrån dessa verifierade ingående data beräknar vi exakt optimala motorer med effekter mellan 15 och 45 kW och högre, väljer lämpliga axeldiametrar, konfigurerar flerrullningsnivellingsanordningar och utformar anpassade spännkontrollstrategier. Valfria modulära komponenter – såsom snabbväxlingspatroner för skivning, precisionskantbeskärningsenheter och automatiserade oljningsanordningar.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST