Maskin för djupborrning med gevärsmetod | Förhållande 100:1, noggrannhet 0,01 mm

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Lösningar för precisionsborrning av djupa hål med borrningsmaskiner från en pålitlig kinesisk tillverkare

Lösningar för precisionsborrning av djupa hål med borrningsmaskiner från en pålitlig kinesisk tillverkare

Taizhou Chuang Yuan Machine Tool Co., Ltd. har tillverkat djuphålsgevärborrmaskiner sedan 2003 i staden Taizhou, provinsen Jiangsu, Kina. Våra djuphålsgevärborrmaskiner ger håldiametrar från 2 mm till 40 mm, borrningsdjup-till-diameter-förhållanden upp till 100:1, ytråhet Ra 0.4–1.6 µm och positionsnoggrannhet på 0.01 mm per 300 mm. Spindelhastigheten når 6 000 rpm och kylmedelstrycket kan uppgå till 100 bar, så djupa hål kan borras i ett enda drag utan peck-borrning. Vid tillverkning av hydraulcylindrar borrar kunder 800 mm djupa hål i 45-stålstavar på 18 minuter per del, vilket minskar cykeltiden med 35 %. Vid formtillverkning använder en tysk verktygsverkstad vår djuphålsgevärborrmaskin för att tillverka vattenslingor 600 mm djupa i stål 1.2344 med koncentricitet inom 0.02 mm, vilket eliminerar sekundär reaming. Vid tillverkning av medicinska implantat borrar en schweizisk kund 3 mm hål genom 120 mm titanstavar utan avvikelse och håller toleransen inom 0.015 mm.
Få ett citat

Fallstudie

35 % kortare cykeltid för tillverkare av hydraulcylindrar i Indien

En tillverkare av hydraulcylindrar i Pune, Indien, borrade 800 mm djupa hål i stålstavar av material 45 med konventionella spiralborr och behövde 27 minuter per del, med frekventa brytningar och 2 % skrot. Efter installation av vår djuphålsgunborrmaskin med kylmedelssystem på 100 bar och spindel på 2 800 rpm sjönk cykeltiden till 18 minuter per del, skroten sjönk till 0,3 % och hålrakhet bibehölls inom 0,1 mm över 800 mm. Företaget exporterar nu hydraulcylindrar till Europa och ökade den månatliga produktionen med 2 400 stycken.

0,02 mm koncentricitet för en tysk formbas-tillverkare

En tysk formgivare behövde 600 mm djupa kylkanaler i stålblock av typ 1.2344 med koncentricitet inom 0,02 mm. Traditionell borrning orsakade avvikelse och krävde efterbearbetning med reamer. Vår djupborrmaskin för gevärborrning, utrustad med en BTA-huvud och servostyrning för födosättning, upprätthöll koncentricitet inom 0,018 mm och ytråhet Ra 0,6 µm i ett enda genomlöp. Kunden minskade efterbearbetningsoperationer med 80 %, kortade ledtid från 12 dagar till 5 dagar och kör nu två skift dagligen på samma maskin.

Avvikelfria 3 mm titanborrhål för en schweizisk tillverkare av medicinska implantat

En schweizisk tillverkare av medicinska implantat behövde 3 mm breda borrhål genom 120 mm långa titanstavar med en tolerans inom 0,015 mm. Vår djupborrmaskin för gevärborrning med högtryckskylvätska och en hårdmetallgevärborr uppnådde en tolerans på 0,012 mm och en ytyta på 0,4 µm utan synlig avvikelse. Produktionens genomsnittliga utbyte steg till 99,6 %, verktygslivslängden nådde 120 borrhål per slipning, och kunden använder nu vår maskin för tre olika implantatserier samt exporterar till 14 länder.

Relaterade produkter

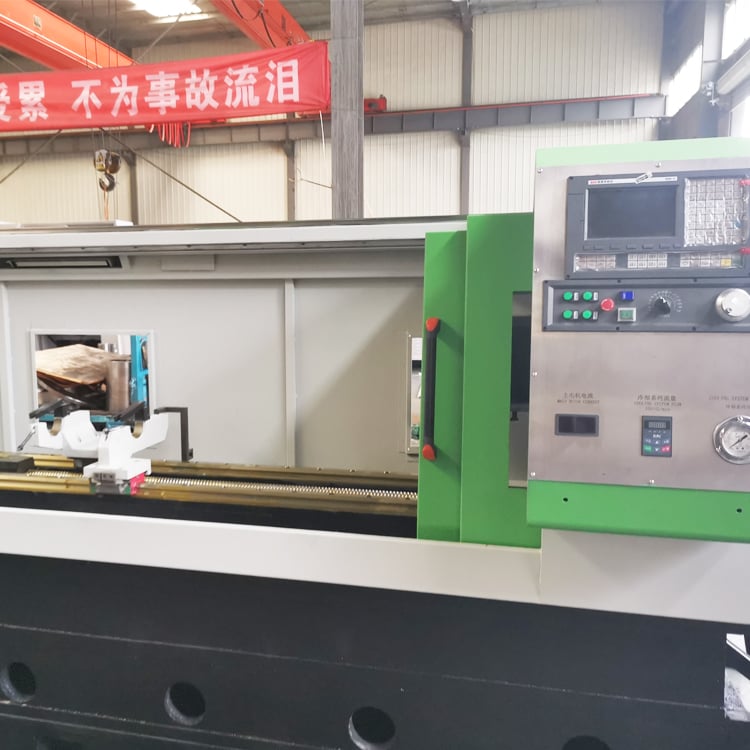
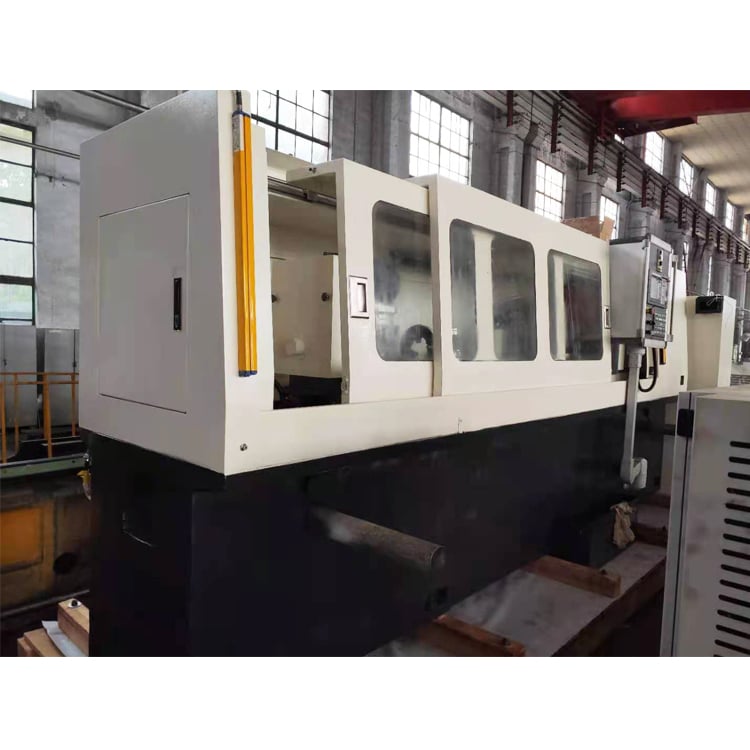
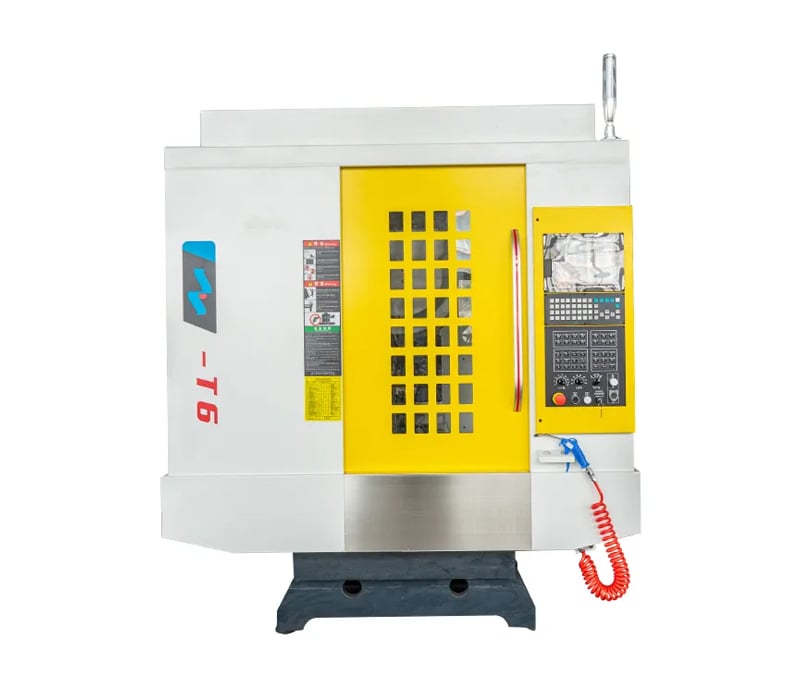
Den djupborrande gevärborrmaskinen är ett specialiserat bearbetningsverktyg som är konstruerat för att tillverka exakta djupa borrhål med höga längd-till-diameter-förhållanden i ett enda genomlöp. Vid Taizhou Chuang Yuan Machine Tool Co., Ltd., grundat 2003 i provinsen Jiangsu, Kina, integrerar vi forskning, utveckling, produktion och försäljning för att leverera pålitliga precisionsmaskiner till mer än 20 länder. Vår djupborrande gevärborrmaskin byggs kring en styv gjutjärnsbädd, härdade och slipade lådskenor samt en precisionsspindel som når 6 000 rpm. Kylmedietssystemet levererar upp till 100 bar tryck, vilket effektivt avlägsnar spån och kontrollerar termisk utvidgning under långa cykler. Maskinen hanterar borrhålsdiametrar från 2 mm till 40 mm och längd-till-diameter-förhållanden upp till 100:1, med positionsnoggrannhet på 0,01 mm per 300 mm och rundhet inom 0,02 mm. Produktionsprocessen börjar med strikt inspektion av råmaterial, följt av CNC-bearbetning av bädden och huvudspindeln, handskrapning av ledvägar samt dynamisk balansprovning av spindeln. Varje enhet genomgår sedan en 72-timmars kontinuerlig drifttest som kontrollerar hålets rakhet, ytytan och stabiliteten i kylmedietstrycket. Ett Siemens 828D CNC-system styr fördelningshastigheter, spindelhastighet och kylmedieflöde samt lagrar upp till 500 program för snabb omställning. Det automatiska spånavlägsningssystemet minskar manuell ingripande och håller arbetsområdet rent. I praktiska tillämpningar borrar en indisk tillverkare av hydraulcylindrar 800 mm djupa hål i 45-stålstavar på 18 minuter per del, en tysk formtillverkare upprätthåller 0,018 mm koncentricitet i stål 1.2344 och en schweizisk medicintillverkare borrar 3 mm hål genom 120 mm titanstavar inom en tolerans på 0,012 mm. Dessa resultat beror på vår fokus på praktisk ingenjörskonst: härdade ledvägar, precisionsslipade kulscrewdrivningar och en högtryckskylmedienhet som tillsammans sänker verktygskostnaden per hål med upp till 28 % och ökar genomströmningen med 35 %. Vår fabrik täcker hela processen – från gjutning och bearbetning till montering och provning – så att vi kan kontrollera kvaliteten i varje steg. Vi erbjuder CE-certifiering, 24 månaders garanti, montering på plats samt online-utbildning för operatörer. Oavsett om du arbetar med formtillverkning, hydraulutrustning, luft- och rymdfart, medicintekniska produkter eller försvarsindustri ger vår djupborrande gevärborrmaskin en pålitlig, effektiv och kostnadseffektiv lösning för utmaningar vid djupborrning. Vi fortsätter att investera i forskning och lyssna på kundfeedback från Europa, Asien, Sydamerika och Mellanöstern, och förbättrar våra maskiner för att möta olika produktionsmiljöer samt hjälper våra partners att utveckla sina lokala marknader med tillförsikt.

Vanliga frågor

Vilka material kan er borrningsmaskin för djupa hål bearbeta?

Vår borrningsmaskin för djupa hål hanterar kolstål, legerat stål, rostfritt stål, gjutjärn, aluminium, koppar, titan och Inconel. Till exempel kan den borra 3 mm hål genom 120 mm titanstavar och 800 mm långa hål i 45-stålstavar. Hårdhet upp till HRC 42 är lämplig. För hårdare material rekommenderar vi belagda karbidborrverktyg och justerade fördjupningshastigheter. Våra ingenjörer tillhandahåller skärparametrar baserat på ditt material och hålstorlek.
Maskinen stödjer håldiametrar från 2 mm till 40 mm och djup-till-diameter-förhållanden upp till 100:1. För ett 10 mm hål kan du borra upp till 1 000 mm i ett enda drag. Kylmedelstryck upp till 100 bar säkerställer avlägsnande av spån och räthet. Om ditt förhållande överstiger 100:1 kan vi anpassa maskinen med ett större kylmedelssystem och specialguidstöd.
Vi använder en styv gjutjärnsbädd, härdade lådskenor och precisionsslipade kulkärl för att minimera vibrationer. Kylvätskesystemet med högt tryck tar bort spån snabbt, och Siemens CNC håller fördelningshastigheter inom 0,01 mm. Vanligtvis ligger rätlinighet inom 0,1 mm över 800 mm, rundhet inom 0,02 mm och ytråhet mellan Ra 0,4 och 1,6 µm. Varje maskin genomgår en 72-timmars kontinuerlig testperiod innan leverans.
Standardmodeller levereras inom 30 till 45 dagar efter insättning av depositum; anpassade modeller tar 60 till 75 dagar. Vi erbjuder 24 månaders garanti, montering på plats och onlineutbildning. Reservdelar finns tillgängliga i minst 10 år. Vi erbjuder även fjärrdiagnostik via CNC-systemet, så de flesta problem kan lösas utan besök på plats, vilket minskar driftstopp för kunder i över 20 länder.
Ja. Vi anpassar slaglängd, spindelhastighet, kylmedelstryck, styrssystem och fixturer. Till exempel byggde vi en maskin åt en tysk formgjutare med 600 mm slaglängd och krav på koncentricitet på 0,018 mm. Vi kan lägga till automatisk beläsning, spåntransportörer och verktygsövervakning. Våra ingenjörer granskar era ritningar och provbitar och föreslår sedan en konfiguration som passar er budget och produktionsmål.

Relaterade artiklar

Hur väljer man ett bearbetningscenter?

12

Dec

Hur väljer man ett bearbetningscenter?

Visa mer
Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

14

Jul

Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

Utvecklingen av flexibel tillverkning genom modulär arkitektur. Moderna industriella landskap kräver en hög grad av anpassningsförmåga, där möjligheten att snabbt byta produktionskonfigurationer definierar en anläggnings operativa rytm...
Visa mer
Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

03

Aug

Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

Förståelse av mekaniken bakom termisk spänning vid djupborrning. Att utföra kontinuerliga borrnings- och högdjupbearbetningsuppgifter på industriella produktionslinjer innebär allvarliga termiska och mekaniska utmaningar som regelbundet prövar gränsen för skärande verktyg. W...
Visa mer
Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

03

Aug

Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

Förståelse av internationell exportkompatibilitet inom precisionsbearbetning: Att navigera i den komplexa landskapet av global industriell handel kräver en grundlig förståelse av de stränga tekniska referensvärdena som utländska köpare kräver för avancerad metall...
Visa mer

Kundrecensioner

Rajesh Mehta, Produktionschef, Pune, Indien
Utmärkt precision och drifttid i daglig produktion

Vi köpte en djupborrningsmaskin för gevär för vår hydraulcylinderrad. Efter sex månader sjönk cykeltiden från 27 till 18 minuter per del, och utskottet sjönk under 0,5 %. Kylmedelssystemet på 100 bar hanterar 800 mm djupa hål i 45-stål utan någon borrbristning. Installationen och utbildningen gick smärtfritt, och maskinen körs två skift dagligen utan större problem. Den har blivit den mest pålitliga maskinen på vår fabrik.

Thomas Keller, Operations Director, Zurich, Schweiz
Pålitlig prestanda för formgjutning och medicinska delar

Vår schweiziska produktion av medicinska implantat kräver 3 mm hål genom 120 mm titanstavar. Denna djupborrningsgevärsmaskin upprätthåller konsekvent en tolerans på 0,012 mm och en ytyta på 0,4 µm. Vi använder den också för formbasar och uppnår en koncentricitet på 0,02 mm. Siemens-styrningen lagrar 500 program, så omställning sker snabbt. Efter ett år har verktygskostnaden per hål sjunkit med 28 % och produktionen ökat med 35 %. Utmärkt support från tillverkaren.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Högtryckskylsystem för djupa hål upp till förhållandet 100:1

Högtryckskylsystem för djupa hål upp till förhållandet 100:1

Vår borrmaskin för djupborrning med hålborrningspistol har ett kylmedelssystem som levererar upp till 100 bar tryck, vilket är avgörande för djupborrning. Högt tryck spolar bort spån från hålet, kyler skärkanten och förhindrar att spån packas ihop – en orsak till borrbristning och dålig ytyta. Detta möjliggör borrning i ett enda pass med djup-till-diameter-förhållanden upp till 100:1, så ett 10 mm stort hål kan nå 1 000 mm utan peck-borrning. I produktionen av hydraulcylindrar hjälper detta system till att borra 800 mm djupa hål i 45-stålstavar på 18 minuter per del, vilket minskar cykeltiden med 35 %. Inom formtillverkning stödjer systemet 600 mm djupa kylkanaler i 1.2344-stål med 0,018 mm koncentricitet. Systemet inkluderar en högtryckspump, ett filtreringsaggregat och justerbar flödeskontroll, och fungerar med både vattenbaserade och oljebaserade kylmedel. Kylmedelsbehållaren är dimensionerad för kontinuerlig drift, och spåntagningsanordningen håller arbetsområdet rent.
Stel maskinstruktur säkerställer en positioneringsnoggrannhet på 0,01 mm

Stel maskinstruktur säkerställer en positioneringsnoggrannhet på 0,01 mm

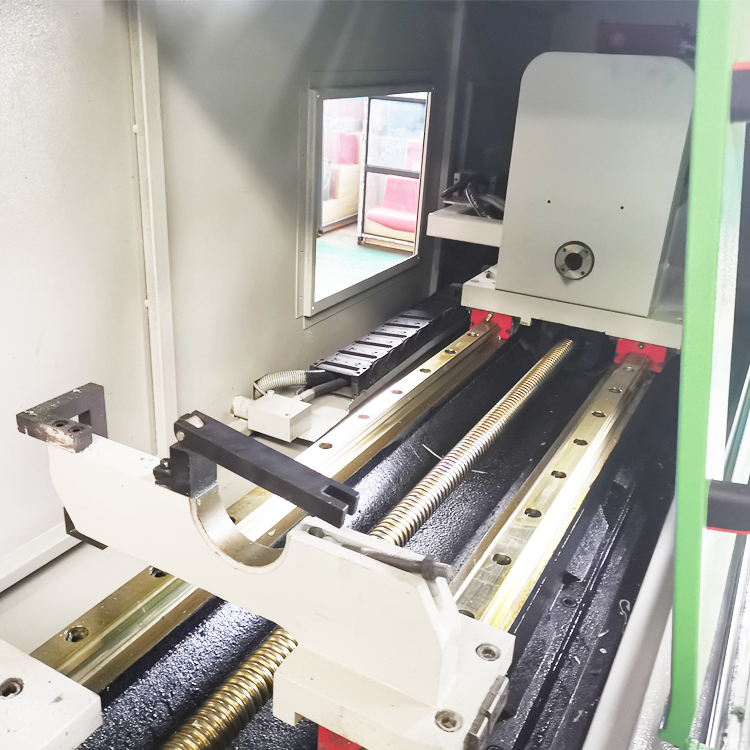
Maskinen för borrning av djupa hål är byggd på en kraftigt ribbad gjutjärnsbädd som dämpar vibrationer och bibehåller stabilitet vid tung bearbetning. Härdade och slipade lådskenor samt precisionsslipade kulkulor ger en positionsnoggrannhet på 0,01 mm per 300 mm och en upprepbarhet på 0,005 mm. Spindeln är dynamiskt balanserad och stöds av lager med hög precision, vilket möjliggör en varvtal på upp till 6 000 rpm med låg runout. Denna styvhet är avgörande för borrning av djupa hål, där små avvikelser förstärks till stora fel över långa hål. En tysk formgjutare använde denna maskin för att upprätthålla en koncentricitet på 0,018 mm i hål med en djup på 600 mm, och en schweizisk tillverkare av medicintekniska produkter uppnådde en tolerans på 0,012 mm i 3 mm stora hål genom 120 mm tjocka titanstavar. Konstruktionen möjliggör även en rundhet inom 0,02 mm och en ytråhet på Ra 0,4–1,6 µm, vilket minskar behovet av sekundär reaming och sänker de totala bearbetningskostnaderna. Varje maskin genomgår handskrapning och kalibrering med laserinterferometer innan leverans.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST