 EN

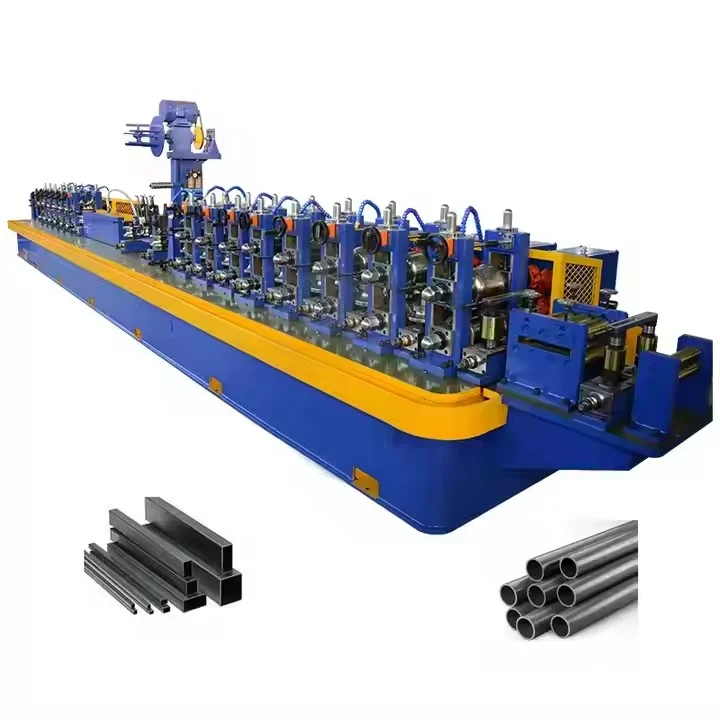
Ökar produktiviteten och den operativa effektiviteten med automatiska rörvalsverk
Modern tillverkningsfabriker investerar i automatiska rörvalsverk eftersom de omvandlar band från spolar till färdiga rör med hastigheter som manuella linjer inte kan matcha. Vinster syns i cykeltid, drifttid och arbetskraftsoberoende produktion.
Hur automatiserade rörvalsverk minskar cykeltiden med 35–50 % jämfört med manuella installationer
Vid manuella rörvalsverk stoppar operatörerna ofta för att ompositionera spolen, justera rullavstånden och mäta snitthöjd. Automatiska rörvalsverk eliminerar dessa stopp genom servodrivna spolförsörjning, programmerbara rullställ och synkroniserade flygande avskärningsanordningar. Jämförelser av branschprestanda visar att automatiska linjer kan köra med upp till 120 meter per minut – jämfört med 20–40 meter per minut för manuella linjer – vilket minskar cykeltiden för fullständiga delar med 35–50 %, även efter att ha tagit hänsyn till inställning och inspektion. En högre total utrustningseffektivitet (OEE) förstärker denna fördel: automatiska system uppnår regelbundet 80–92 % OEE, jämfört med 50–65 % för manuella processer. Dubbla spolackumulatorer möjliggör kontinuerlig svetsning under spelbyten, medan svetskontroll baserad på recept eliminerar mikrostopp orsakade av operatörsfel. Konsekvent utförande minskar också omarbetning, så att ökad kapacitet inte undermineras av kvalitetskontroll eller reparation.
Verklig påverkan: Eliminering av arbetskrävsbegränsningar i högvolymsproduktion av bilrör
Högvolymsproduktion av bilrör kan inte tolerera variationer mellan skift. Manuella linjer är beroende av skickliga operatörer för justering av positionering, svettparametrar och kvalitetskontroller – vilket introducerar variation på grund av trötthet, personalomsättning och inkonsekventa beslut. Automatiska rörvalsverk ersätter dessa arbetskrävsbegränsningar med validerad, receptstyrd styrning, vilket säkerställer identiska parametrar mellan skift. En branschjämförelse från 2024 visade att en enda automatisk linje som körde med 120 meter per minut och 90 % OEE producerade över 130 000 meter rör under en 20-timmarsdag – vilket stödjer just-in-time-försörjningskedjor för bilar, där en linjestopp kan leda till fördröjningar i fordonsmontaget. Att eliminera manuell ingripande vid svets- och skärsteg minskar också driftstopp relaterade till omställning. Operatörer flyttas från repetitiv hantering till övervakning och hantering av undantag, vilket ytterligare stabiliserar produktionen.
Säkerställa precision och konsekvens genom automatiserad kvalitetskontroll av rörverk
Uppfylla OEM-toleranser: Varför ±0,15 mm variation i väggtjocklek utlöser batchavvisning
För högvolymsproduktion av rör är väggtjockleken en avgörande dimension. Många ursprungliga utrustningstillverkare (OEM) och köpare på nivå ett kräver nu strikt en godkännandegräns på ±0,15 mm kring den nominella väggtjockleken. En enda spole som överskrider denna gräns kan leda till att hela partiet avvisas. Automatiska kvalitetskontrollsystem för rörmaskiner upprätthåller denna tolerans genom att mäta väggtjockleken med laser eller ultraljud på flera ställen längs formningslinjen. Återkopplingsloopar jämför aktuella mätvärden med målprofilen och markerar avvikande avsnitt innan de når nedströmsprocesser som skärning eller packning – vilket förhindrar att små avvikelser ackumuleras till stora slitagehändelser. Denna kontroll i linjen hjälper tillverkare att undvika kostsamma återbetalningar, produktionsstopp och återgodkännandeavgranskningar. Variationer i väggtjocklek är fortfarande den främsta orsaken till avvisade partier av strukturella och bilmontage-rör, vilket gör realtidsverifiering till en avgörande investering för kunder med strikta toleranskrav.
Justering av rullavståndet i mikronnivå i realtid och dess roll för att minska felaktig produktion med upp till 92 %
Realtime-styrning av rullavståndet arbetar på mikronnivå och justerar formnings- och dimensioneringsställen medan rörrullen är i drift. Positionen för varje ställ övervakas av linjära kodare och servoställdon. När materialens återböjning, bandets hårdhet eller svetshastigheten förändrar rörets profil korrigerar systemet rullavståndet inom millisekunder. Denna sluten styrloop håller väggtjockleken och diametern inom tolerans utan att produktionen behöver stoppas. Anläggningar som använder justering på mikronnivå rapporterar upp till 92 % lägre andel avvikande produkter jämfört med manuell justering eller periodiska korrigeringar – genom att upptäcka avvikelser tidigt, inte genom att sortera färdigprodukt. Operatörer ställer in övre och undre gränser för styrningen en gång och låter rörrullen underhålla dessa gränser under alla skift. Färre ickekonforma rör innebär mindre skrot, lägre kostnader för omarbete och högre genomsnittlig utbytessats vid första passet. Under ett helt produktionsår skyddar denna dimensionsstabilitet även efterföljande processer – inklusive böjning, flänsning och hydroformning – från inkonsekvent råmaterial.
Snabbare byten och minskad driftstopp med snabbbytande kassettsystem
Minska mekanisk byte från 47 minuter till under 6 minuter med modulära kassettverktyg
I traditionella rörvalsverk tar mekanisk byte ofta 47 minuter per profiländring, eftersom operatörer manuellt omplacerar och justerar valsställ. Modulära kassettverktyg ersätter denna process med förjusterade, snabbkopplade valsgrupper som personalen kan byta ut på under 6 minuter – en minskning med 87 procent som direkt ökar den tillgängliga produktionstiden. Produktionsrevisioner från rörverk med hög produktmix visar att varje sparad minut vid byte ger ungefär 8–12 meter färdig rörsproduktion per linjetimme. Eftersom kassettssystem bevarar fasta valsavstånd under förvaring och installation krävs inga provkörningar vid upprepade inställningar – vilket minskar skrot och arbetsinsats. En automatisk linje kan därför hantera korta serier av bilar, möbler och konstruktionsrör utan att förlora effektivitet.
Användning av digitala tvillingar för förutsägande schemaläggning av byte av rörvalsverk med stöd av Industri 4.0
En digital tvilling av valsverkets kassett och rullbanan låter planerare simulera nästa profil innan linjen stannar, vilket påvisar nödvändiga avvikelser i rullavstånd och materialåterböjning. Denna Industri-4.0-metod omvandlar bytet till en förutbestämd händelse istället for en reaktiv avbrott. I högvolymsproduktion minskar förutsägande schemaläggning inställningsavfall med upp till 25 % och oförutsedda driftstopp med 20–30 %. Team kan förbereda rätt kassett, förvärm lager i förväg och schemalägga verktygsbyten under planerade underhållsfönster – vilket säkerställer stabil produktion.
Ger stark avkastning på investeringen (ROI) och skalbara kostnadsbesparingar från automatiskt rörvalsverk
För tillverkare som väger investeringsbeslut kring kapitalutrustning erbjuder en automatisk rörrullningsanläggning en av de starkaste avkastningsprofilerna på kort sikt inom stålbehandling. Anläggningar som ersätter manuella eller halvautomatiska linjer rapporterar produktionsökningar på 30–60 %, minskningar av felkvoten med upp till 75 % samt full återbetalning inom 2–4 år för system av mellanstor klass. Dessa förbättringar härrör från lägre direktarbetsinsats per meter, minskat skrot och omarbete samt högre maskinutnyttjande.
En korrekt specificerad investering i en automatisk rörrullningsanläggning når vanligtvis full återbetalning inom 2,5–4 år och genererar ett nettonuvärde under tio år som överstiger den ursprungliga kapitalinvesteringen. Eftersom systemen genererar konsekventa dimensionsdata och stödjer modulär utbyggnad stabiliserar inte besparingen sig vid en enda produktlinje. Tillverkare kan lägga till snabbväxlingsverktyg, digital loggföring och förutsägande underhåll utan att ersätta den grundläggande rörrullningsanläggningens infrastruktur – vilket gör investeringen skalbar när ordervolymerna ökar.
| ROI-metrik | Manuell eller halvautomatisk referensnivå | Automatisk rörvalsrapporterat resultat |
|---|---|---|
| Utgångsförändring | Utgångsvärde | +30–60% |
| Defektrate | Utgångsvärde | −75% |
| Typisk återbetalningstid | — | 2–4 år |
| 10-årig NPV | Initial kapitalinsats | Överstiger den ursprungliga investeringen |
Vanliga frågor
Varför bör fabriker investera i automatiska rörvalsanläggningar?
Automatiska rörvalsanläggningar ökar produktiviteten, minskar cykeltiden, minskar driftstopp och säkerställer konsekvent kvalitet, vilket gör dem idealiska för modern tillverkning.
Hur mycket cykeltidsbesparing kan automatiska rörvalsanläggningar uppnå jämfört med manuella installationer?
Automatiska rörvalsanläggningar kan minska cykeltiden med 35–50 % jämfört med manuella installationer.
Vilken roll spelar justering av valsöppningen i realtid för kvalitetskontrollen?
Justering av valsöppningen i realtid minimerar avvikande produktion genom att upptäcka och korrigera dimensionella avvikelser inom millisekunder.
Hur minskar verktyg med snabbväxlingskassett driftstoppet?
Verktyg med snabbväxlingskassett minskar den mekaniska omställningstiden från 47 minuter till under 6 minuter, vilket ökar produktionsverkningsgraden.
Vad är avkastningen på investeringar i automatiserade rörvalsverk?
Automatiserade rörvalsverkssystem ger en stark avkastning med typiska återbetalningsperioder mellan 2–4 år och betydande långsiktiga besparingar.
Innehållsförteckning
- Ökar produktiviteten och den operativa effektiviteten med automatiska rörvalsverk
- Säkerställa precision och konsekvens genom automatiserad kvalitetskontroll av rörverk
- Snabbare byten och minskad driftstopp med snabbbytande kassettsystem
- Ger stark avkastning på investeringen (ROI) och skalbara kostnadsbesparingar från automatiskt rörvalsverk
-
Vanliga frågor
- Varför bör fabriker investera i automatiska rörvalsanläggningar?
- Hur mycket cykeltidsbesparing kan automatiska rörvalsanläggningar uppnå jämfört med manuella installationer?
- Vilken roll spelar justering av valsöppningen i realtid för kvalitetskontrollen?
- Hur minskar verktyg med snabbväxlingskassett driftstoppet?
- Vad är avkastningen på investeringar i automatiserade rörvalsverk?



