 EN

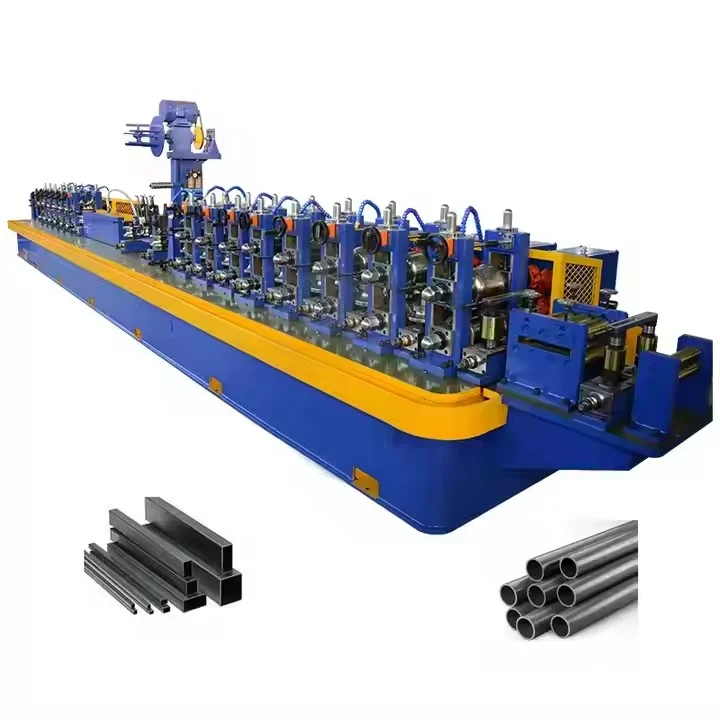
Подизање продуктивности и оперативне ефикасности аутоматским јединицама за рубље
Савремене фабрике улагају у аутоматске фабрике за производњу цеви јер претварају накитну траку у готову цев брзином коју ручне линије не могу да уједначе. Добитак се појављује у времену циклуса, време рада и производњу независном од радног труда.
Како аутоматизоване јединице за производњу цеви смањују време циклуса за 35-50% у поређењу са ручним монтажама
У ручном обраду ручне цеви, оператери често заустављају да би поново поставили катулу, прилагодили пролазе у роли и измерили дужине реза. Автоматске јединице за производњу цеви елиминишу ове заустављања са серво-наводим хранилиштем за катулу, програмираним стопалима за рулирање и синхронизованим летећим резачима. У поређењу са перформансима у индустрији, аутоматске линије трче брзином до 120 метара у минутиу поређењу са 20-40 метара у minuti за ручне линије, смањујући време цикла целог дела за 35-50%, чак и након узимања у обзир поставке и инспекције. Виша ефикасност укупне опреме појачава добитак: аутоматски системи рутински постижу 8092% ОЕЕ, у поређењу са 5065% за ручне операције. Двоструки акумулатори за капију омогућавају континуирано заваривање током промене капије, док контрола заваривања заснована на рецептима уклања микро-устанака узрокована грешком оператера. Последно извршење такође смањује прераду, тако да добици прометне производње не су ерозирани квалитетом сортирања или поправке.
Утјецај у стварном свету: Ускраћивање вузлиних грла зависних од рада у производњи аутомобилских цеви у великом обему
Производња великих количина аутомобилских цеви не може толерисати варијације од смење до смење. Ручне линије се ослањају на квалификоване оператере за усклађивање, прилагођавање параметара заваривања и проверу квалитетауводећи варијабилност због умора, промет и непостојанних одлука. Автоматске јединице за производњу цеви замењују ове гужве које зависе од радног снага валидираном контролом заснованом на рецептима, обезбеђујући идентичне параметре у свим сменама. У индустријској референци 2024, једна аутоматска линија која ради са 120 метара у минути и 90% ОЕЕ произвела је преко 130,000 метара цеви у 20 сати дневноподржавајући само у времену аутомобилске ланце снабдевања где заустављање линије може довести до каскада у монтажу возила. Усклађивање ручне интервенције у корацима заваривања и сечења такође смањује време за прелазак у вези са променом. Оператори се мењају од понављања обраде на надзор и одговор на изузетке, што даље стабилизује излаз.
Обезбеђивање прецизности и конзистенције путем аутоматизоване контроле квалитета цевице
Усклађивање ОЕМ толеранција: Зашто ± 0,15 мм дебљине зида варијација изазива одбацивање партије
За производњу великих количина цеви, дебљина зида је димензија која се може направити или прекинути. Многи произвођачи оригиналне опреме (ОЕМ) и купци првог нивоа сада спроводе прозор чврстог прихватања од ± 0,15 мм око номиналне дебљине зида. Једна катуља која прелази то ограничење може изазвати одбацивање целокупне партије. Автоматски системи контроле квалитета трубних фабрика спроводе ову толеранцију користећи мерење дебљине зида ласером или ултразвуком у више тачака дуж линије формирања. Односни циклуси упоређују живе мерења са циљним профилом и означују неконформне секције пре него што уђу у доње резање или спајањепречекавајући мале одступања од акумулирања у велике догађаје скрата. Ова верификација у линији помаже произвођачима да избегну скупе повраћај наплате, заустављање линије и ревизије реквалификације. Варијације дебљине зида остају водећи узрок одбацивања парција структурних и аутомобилских цеви, што прави верификацију у реалном времену критичном инвестицијом за купце осетљиве на толеранције.
Реал-тајм прилагођавање пролазног раздвајања на микроном нивоу и његова улога у смањењу ван-спек продукције до 92%
Реал-тајм контролу рол раздвајања ради на микрону нивоу, прилагођавање формирање и димензије стоје док је цев млин ради. Сваки положај станала је праћен линеарним енкодерама и серво актуаторима. Када материјални пролаз, тврдоћа намотача или брзина заваривања промене профил цеви, систем исправља пролазни пролаз у року од милисекунде. Овај одговор затвореног циклуса држи дебљину зида и дијаметар у пределу толеранције без заустављања производње. Постројења која користе прилагођавање на микроном нивоу пријављују до 92% нижу производњу ван спецификације у поређењу са ручним или периодичним методама корекцијеухваћањем дрифта рано, а не сортирањем готовог производа. Оператори постављају горње и доње границе контроле једном и остављају да их млин одржава током смена. Мање неконформних цеви значи мање скрапа, мање трошкове за прераду и већи принос првог пролаза. Током целе производне године, та димензионална стабилност такође штити долине процесеукључујући савијање, спаљивање и хидроформирањеод неконзистентних сировина.
Убрзавање промене и минимизација времена одмора помоћу система за брзо мењање касета
Резање механичке промене са 47 минута на мање од 6 минута помоћу модуларних алата за касете
У традиционалним операцијама рубних фабрика, механичко мењање често троши 47 минута по померању профила јер оператери ручно репозиционирају и усклађују стопе за варење. Модуларна алатка за касете замењује овај процес са унапред упоређеним, брзим ролом који се брзо ослобађају и који екипе мењају за мање од 6 минута 87% смањење које директно повећава доступно време производње. Производња ревизија од високо-мешање цеви фабрике показују сваки уштеде прелазак минута додаје приближно 812 метара готове производње цеви по линији сат. Пошто системи за касете сачувају фиксне проломе за ролле током складиштења и инсталације, понављање монтажа не захтева пробне тркеснижавајући остатак и рад. Једна аутоматска линија може да се бави кратким заказима за аутомобиле, намештај и структурне цеви без жртвовања протокности.
Извукање дигиталних близанца за предвиђање, индустрије 4.0омогућене распоређивање промене цевних фабрика
Цифровски близанка муљака касет и ролл возом омогућава планисачима да симулишу следећи профил пре него што линија заустави, означивање потребних ролл-гап оффес и материјални пругбек. Овај приступ индустрије 4.0 претвара промену у унапред условљени догађај уместо реактивног прекида. У производњи великих количина, предвиђачко планирање смањује остатак поставке до 25% и смањује непланирано време за 20-30%. Тимови могу да поставе исправну касету, пре-греју лежајеве и да закажу промене алата током планираних прозора за одржавањеочувајући стабилан излаз.
Добивање јаке повратне приносе и смањења трошкова од инвестиција у аутоматске цевице
За произвођаче који претежу одлуке о капиталној опреми, аутоматска фабрика за цеви нуди један од најјачих краткорочних профила повраћаја у обради челика. Постројења која замењују ручне или полуавтоматске линије пријављују повећање производње од 3060%, смањење стопе дефекта до 75% и пуну исплату у року од 24 године на системима средњег опсега. Ова побољшања потичу из мањег директног радног труда по метри, смањења остатка и прераде и веће употребе машине.
Улагање у правилно одређену аутоматску фабрику цеви обично достиже потпуну исплату у року од 2,54 године и производи 10-годишњу нето садашњу вредност која прелази почетни капитални трошак. Пошто системи генеришу конзистентне димензионалне податке и подржавају модуларно ширење, уштеде не стају на једној линији производа. Произвођачи могу додати алате за брзу промену, дигитално снимање и предвиђачко одржавање без замене основне инфраструктуре фабрике чинећи инвестиције скалибилним како се обим наручења повећава.
| Метрица РОИ | Ручна или полуавтоматска база | Аутоматска муља за цеви пријављена је резултат |
|---|---|---|
| Промена у излазу | Излазна линија | +30–60% |
| Стопа дефекта | Излазна линија | −75% |
| Типична повраћај | — | 24 године |
| десетгодишња НПВ | Почетни капитални трошкови | Превазилази почетне трошкове |
Често постављене питања
Зашто би фабрике требале да улажу у аутоматске јединице за мелење цеви?
Автоматске фабрике за производњу цеви повећавају продуктивност, смањују време циклуса, смањују време за одлазак и обезбеђују конзистентан квалитет, што их чини идеалним за савремену производњу.
Колико се времена циклуса може уштедети аутоматским мулинама за цеви у поређењу са ручним подешавањем?
Автоматске муле за цеви могу смањити време циклуса за 35-50% у поређењу са ручним подешавањем.
Коју улогу игра прилагођавање размака за варење у реалном времену у контроли квалитета?
Реал-тајм регулација рол гап минимизира излаз ван спецификације откривањем и корекцијом димензионалних одступања у року од милисекунде.
Како брзо мењање алата за касете смањује време одмора?
Брза промена касетних алата смањује време механичке промене са 47 минута на мање од 6 минута, повећавајући ефикасност производње.
Који је РОИ за инвестиције у аутоматске фабрике за цеви?
Автоматски системи за производњу цеви пружају јаку РОИ са типичним периодима окупације између 24 године и значајним дугорочним уштедама.
Садржај
- Подизање продуктивности и оперативне ефикасности аутоматским јединицама за рубље
- Обезбеђивање прецизности и конзистенције путем аутоматизоване контроле квалитета цевице
- Убрзавање промене и минимизација времена одмора помоћу система за брзо мењање касета
- Добивање јаке повратне приносе и смањења трошкова од инвестиција у аутоматске цевице
-
Често постављене питања
- Зашто би фабрике требале да улажу у аутоматске јединице за мелење цеви?
- Колико се времена циклуса може уштедети аутоматским мулинама за цеви у поређењу са ручним подешавањем?
- Коју улогу игра прилагођавање размака за варење у реалном времену у контроли квалитета?
- Како брзо мењање алата за касете смањује време одмора?
- Који је РОИ за инвестиције у аутоматске фабрике за цеви?



