 EN

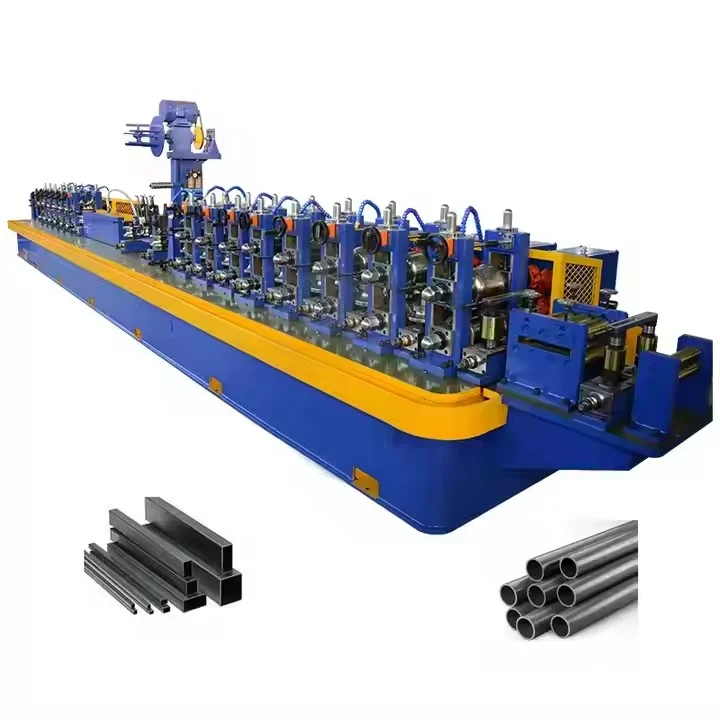
Zvyšovanie produktivity a prevádzkovej efektívnosti pomocou automatických trubkových valcovacích jednotiek
Moderné výrobné závody investujú do automatických trubkových valcovacích jednotiek, pretože tieto z vinutého plechu vyrábajú hotové trubky rýchlosťou, ktorú manuálne linky nedokážu dosiahnuť. Výhody sa prejavujú v skrátenom cykle výroby, vyššej dostupnosti strojov a výrobe nezávislej od počtu zamestnancov.
Ako automatizované trubkové valcovacie jednotky skracujú čas výrobného cyklu o 35–50 % oproti manuálnym nastaveniam
Pri manuálnych prevádzkach trubkových valcovacích strojov operátori často zastavujú výrobu, aby znovu umiestnili cievku, upravili medzery medzi valcami a merali dĺžky rezu. Automatické trubkové valcovacie jednotky tieto zastávky eliminujú pomocou servopoháňaného podávania cievok, programovateľných valcovacích stanov a synchronizovaných pohyblivých orezávačov. Porovnania výkonnosti v priemysle ukazujú, že automatické linky dosahujú rýchlosť až 120 metrov za minútu – oproti 20–40 metrom za minútu pri manuálnych linkách – čím sa celkový čas výroby jednej súčiastky skráti o 35–50 %, aj po započítaní času potrebného na nastavenie a kontrolu. Vyššia celková účinnosť vybavenia (OEE) tento výhodný efekt ďalej posilňuje: automatické systémy pravidelne dosahujú OEE 80–92 %, zatiaľ čo manuálne prevádzky iba 50–65 %. Dvojité akumulátory cievok umožňujú nepretržité zváranie počas výmeny cievok, zatiaľ čo zvárací proces riadený receptmi odstraňuje mikrozastávky spôsobené chybami operátorov. Konzistentné vykonávanie procesov tiež zníži potrebu opravy výrobkov, takže zvýšenie výstupu sa neznižuje kvôli kvalitnej kontrole alebo opravám.
Skutočný dopad: Odstránenie závislosti od ľudskej práce pri vzniku úzkych miest v produkcií automobilových rúr vysokého objemu
Výroba automobilových rúr vysokého objemu nemôže znášať rozdiely medzi jednotlivými smenami. Manuálne linky sa spoliehajú na kvalifikovaných operátorov pri zarovnávaní, úprave parametrov zvárania a kontrolách kvality – čo spôsobuje variabilitu kvôli únavy, personálnym výmenám a nekonzistentným rozhodnutiam. Automatické jednotky na výrobu rúr tieto úzke miesta závislé od ľudskej práce nahrádzajú overenou, receptmi riadenou reguláciou, ktorá zabezpečuje identické parametre počas všetkých smien. V priemyselnej referenčnej štúdii z roku 2024 dosiahla jedna automatická linka s výkonom 120 metrov za minútu a OEE 90 % výrobu viac ako 130 000 metrov rúr za 20-hodinový pracovný deň – čím podporuje dodávky pre automobilový priemysel podľa princípu just-in-time, keď zastavenie linky môže mať reťazový efekt a spôsobiť oneskorenia v montáži vozidiel. Odstránenie manuálneho zásahu pri krokoch zvárania a rezného orezávania tiež skracuje výpadkový čas súvisiaci so zmienou výrobného programu. Operátori sa posúvajú od opakujúcich sa manipulačných úkonov k dozoru a reakcii na výnimky, čím sa ďalej stabilizuje výstup.
Zabezpečenie presnosti a konzistencie prostredníctvom automatickej kontroly kvality v trubkových valcovniach
Splnenie tolerancií OEM: Prečo odchýlka hrúbky steny ±0,15 mm spôsobuje odmietnutie celej dávky
Pri výrobe rúr vo veľkom objeme je hrúbka steny rozmerom rozhodujúcim pre úspech alebo neúspech. Mnoho výrobcov originálnych zariadení (OEM) a zakázkových dodávateľov prvej úrovne teraz uplatňuje striktné prijímacie limity ±0,15 mm okolo nominálnej hrúbky steny. Jedna jediná cievka, ktorá tento limit prekročí, môže spôsobiť odmietnutie celého šarža. Automatické systémy kontroly kvality pri výrobe rúr tento tolerančný rozsah zabezpečujú pomocou laserového alebo ultrazvukového merania hrúbky steny na viacerých miestach pozdĺž tvarovacej linky. Spätné väzby porovnávajú aktuálne merania s cieľovým profilom a označujú časti, ktoré nespĺňajú požiadavky, ešte predtým, ako vstúpia do ďalších procesov rezania alebo balenia – tým sa zabráni tomu, aby sa malé odchýlky hromadili a viedli k významnému odpadu. Táto kontrola priamo v linke pomáha výrobcom vyhnúť sa nákladným finančným sankciám, zastaveniam výrobnej linky a auditom opätovnej kvalifikácie. Variabilita hrúbky steny stále zostáva hlavnou príčinou odmietnutia šarží konštrukčných a automobilových rúr, čo robí overenie v reálnom čase kritickou investíciou pre zákazníkov citlivých na dodržiavanie tolerancií.
Upravenie medzery medzi valcami v reálnom čase na úrovni mikrónov a jeho úloha pri znížení množstva výstupu mimo špecifikácií až o 92 %
Reálny časový ovládanie medzery medzi valcami pracuje na úrovni mikrónov, pričom upravuje formovacie a kalibračné stojany počas prevádzky trubkového valcovacieho stroja. Poloha každého stojana sa monitoruje pomocou lineárnych enkodérov a servoaktuatorov. Ak sa profil trubky zmení v dôsledku materiálového odskoku, tvrdosti cievky alebo rýchlosti zvárania, systém upraví medzeru medzi valcami do niekoľkých milisekúnd. Táto uzavretá odozva udržiava hrúbku steny a priemer v rámci tolerancií bez nutnosti zastavenia výroby. Výrobne, ktoré používajú úpravu na úrovni mikrónov, hlásia až o 92 % nižšiu mieru výstupu mimo špecifikácie v porovnaní s manuálnymi alebo občasnými korekčnými metódami – pretože odchýlky zachytávajú včas, nie prostredníctvom triedenia hotového výrobku. Operátori nastavia horné a dolné limity ovládania raz a potom nechajú stroj udržiavať tieto limity počas všetkých smien. Menej nezhodných trubiek znamená menej odpadu, nižšie náklady na opravy a vyššiu výťažnosť v prvej prechode. Počas celoročnej výroby tiež táto rozmerná stabilita chráni ďalšie procesy – vrátane ohýbania, rozširovania a hydroformovania – pred nekonzistentným vstupným materiálom.
Zrýchľovanie výmeny nástrojov a minimalizácia výpadkov pomocou systémov rýchlej výmeny kaziet
Skrátenie mechanického prepnutia z 47 minút na menej ako 6 minút pomocou modulárnych kazietových nástrojov
V tradičných prevádzkach rúrkových valcovacích strojov mechanické prepnutie často trvá 47 minút pri každej zmene profilu, keď operátori manuálne znovu umiestňujú a nastavujú valcové stojany. Modulárne kazietové nástroje tento proces nahradia prednastavenými, rýchlo uvoľniteľnými zhlukmi valcov, ktoré posádky vymenia za menej ako 6 minút – čo predstavuje zníženie o 87 % a priamo zvyšuje dostupný čas na výrobu. Audity výroby z vysokorozmanitých rúrkových závodov ukazujú, že každá ušetrená minúta pri prepnutí pridá približne 8–12 metrov hotovej rúrky za hodinu prevádzky jednej linky. Keďže kazietové systémy zachovávajú pevné medzery medzi valcami počas skladovania aj inštalácie, opakované nastavenia nevyžadujú skúšobné behy – čo znižuje odpad a pracovnú náročnosť. Jedna automatická linka tak dokáže spracovať krátke sériové objednávky rúrok pre automobilový priemysel, nábytok a stavebníctvo bez straty výkonu.
Využitie digitálnych dvojníkov na prediktívne plánovanie výmeny valcových súprav v rúrnych valcovniach v rámci priemyslu 4.0
Digitálny dvojník kazety a valcovej súpravy rúrnej valcovne umožňuje plánovačom simulovať nasledujúci profil ešte pred zastavením linky, čím sa identifikujú požadované posuny medzier medzi valcami a pružné deformácie materiálu. Tento prístup priemyslu 4.0 mení výmenu valcov na predvopred pripravenú udalosť namiesto reaktívneho prerušenia. V produkčných prostrediach s vysokým objemom prediktívne plánovanie zníži odpad pri nastavovaní až o 25 % a neplánované výpadky o 20–30 %. Tímy môžu vopred pripraviť správnu kazetu, predohriať ložiská a naplánovať výmenu nástrojov počas plánovaných údržbových okien – čím sa udrží stabilná výrobná kapacita.
Dosiahnutie výrazného návratu investícií (ROI) a škálovateľných úspor nákladov z automatizovanej rúrnej valcovne
Pre výrobcov, ktorí zvažujú investície do kapitálového vybavenia, automatická trubková valcovacia linka ponúka jednu z najvýhodnejších krátkodobých návratností v oceľovom spracovaní. Zariadenia, ktoré nahradia manuálne alebo poli-automatizované linky, hlásia zvýšenie výroby o 30–60 %, zníženie mier defektov až o 75 % a úplnú návratnosť investície do 2–4 rokov pri systémoch strednej triedy. Tieto zlepšenia vyplývajú z nižších priamych pracovných nákladov na meter, zníženia odpadu a opätovného spracovania, ako aj vyššieho využitia strojov.
Správne špecifikovaná investícia do automatickej trubkovej valcovacej linky zvyčajne dosiahne úplnú návratnosť do 2,5–4 rokov a generuje desaťročnú čistú súčasnú hodnotu, ktorá presahuje počiatočné kapitálové výdavky. Keďže tieto systémy poskytujú konzistentné rozmerné údaje a podporujú modulárne rozširovanie, úspory sa nezastavia len na jednom výrobkovom profile. Výrobcovia môžu pridať rýchlo vymeniteľné nástroje, digitálne zaznamenávanie údajov a prediktívnu údržbu bez nutnosti nahradiť základnú infraštruktúru valcovacej linky – čím sa investícia stáva škálovateľnou v miere rastu objemov objednávok.
| Metrika ROI | Ručný alebo poli-automatický základný model | Výsledok hlásený automatickým trubkovým valcovacím strojom |
|---|---|---|
| Zmena výstupu | Základná verzia | +30–60% |
| Miera chýb | Základná verzia | −75% |
| Typická návratnosť investície | — | 2–4 roky |
| čistá súčasná hodnota za 10 rokov | Počiatočná kapitálová investícia | Presahuje počiatočné výdavky |
Často kladené otázky
Prečo by mali továrne investovať do automatických trubkových valcovacích jednotiek?
Automatické trubkové valcovacie jednotky zvyšujú produktivitu, skracujú čas cyklu, znížia výpadky a zabezpečujú konzistentnú kvalitu, čo ich robí ideálnymi pre modernú výrobu.
Koľko úspory času cyklu môžu automatické trubkové valcovacie stroje dosiahnuť v porovnaní s ručnými nastaveniami?
Automatické trubkové valcovacie stroje môžu skrátiť čas cyklu o 35–50 % v porovnaní s ručnými nastaveniami.
Akú úlohu hraje v reálnom čase nastavovanie medzery medzi valcami pri kontrole kvality?
Upravenie medzery medzi valcami v reálnom čase minimalizuje výrobu mimo špecifikácií tým, že zisťuje a koriguje rozmerové odchýlky do milisekúnd.
Ako rýchla výmena kazetového nástroja zníži výpadkový čas?
Rýchla výmena kazetového nástroja skracuje mechanickú dobu výmeny z 47 minút na menej ako 6 minút, čím sa zvyšuje výrobná účinnosť.
Aký je návratnosť investícií (ROI) pre automatické trubkové valcovne?
Automatické trubkové valcovne prinášajú výrazný návrat investícií (ROI), pričom typické obdobie návratnosti je 2–4 roky a dlhodobé úspory sú významné.
Obsah
- Zvyšovanie produktivity a prevádzkovej efektívnosti pomocou automatických trubkových valcovacích jednotiek
- Zabezpečenie presnosti a konzistencie prostredníctvom automatickej kontroly kvality v trubkových valcovniach
- Zrýchľovanie výmeny nástrojov a minimalizácia výpadkov pomocou systémov rýchlej výmeny kaziet
- Dosiahnutie výrazného návratu investícií (ROI) a škálovateľných úspor nákladov z automatizovanej rúrnej valcovne
-
Často kladené otázky
- Prečo by mali továrne investovať do automatických trubkových valcovacích jednotiek?
- Koľko úspory času cyklu môžu automatické trubkové valcovacie stroje dosiahnuť v porovnaní s ručnými nastaveniami?
- Akú úlohu hraje v reálnom čase nastavovanie medzery medzi valcami pri kontrole kvality?
- Ako rýchla výmena kazetového nástroja zníži výpadkový čas?
- Aký je návratnosť investícií (ROI) pre automatické trubkové valcovne?



