 EN

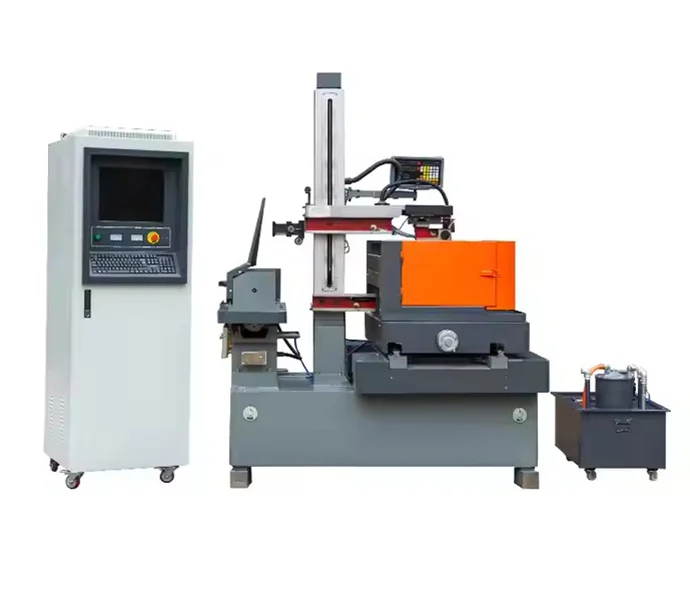
Optimalizujte základné parametre stroja na iskrové erózne obrábanie (EDM) za účelom zvýšenia energetickej účinnosti
Jemné nastavenie prevádzkových parametrov je najrýchlejší a najlacnejší spôsob zníženia spotreby energie počas iskrovej erózie. Stroj na iskrové erózne obrábanie (EDM) premení významnú časť vstupnej energie na teplo a opotrebovanie elektród; malé úpravy správania pri výbojoch a riadenia doby nečinnosti často umožnia úsporu energie 10–20 % bez nutnosti meniť existujúcu hardvérovú výbavu. Dva najvýznamnejšie faktory sú kontrola energie iskier a eliminácia spotreby energie v režime nečinnosti.
Znížte výbojový prúd a trvanie impulzu pri zachovaní rýchlosti odstraňovania materiálu
Jiskrová energia je priamo úmerná súčinu vybíjacieho prúdu a doby zapnutia impulzu. Zníženie ktorejkoľvek z týchto dvoch veličín zníži tepelnú energiu na jednu jiskru – čím sa zmenší objem kráteru a množstvo odstráneného materiálu na jeden impulz. Aby sa udržala požadovaná rýchlosť odstraňovania materiálu (MRR), operátori môžu kompenzovať zvýšením frekvencie jiskier pri použití kratších a slabších impulzov. Napríklad zníženie maximálneho prúdu z 30 A na 20 A a doby zapnutia impulzu z 100 µs na 60 µs zníži energiu na jednu jiskru takmer o 60 %; zdvojnásobenie frekvencie jiskier umožní udržať MRR v rozmedzí 5–10 % od východiskovej hodnoty. Tento prístup vyžaduje rýchlu reakciu servosystému a presnú kontrolu medzery, pretože častejšie a menej energeticke jiskry vyžadujú vyššiu stabilitu vzdialenosti medzi elektrodou a obrobkom. Operátori by mali postupne znížiť prúd a šírku impulzu, overiť MRR krátkym testovacím rezom a upraviť dobu vypnutia, aby sa udržal priemerný prúd. V praxi prechod od hrubých k polodokončovacím parametrom – napríklad zníženie maximálneho prúdu o 25 % – často umožňuje udržať akceptovateľnú produktivitu pri súčasnom znížení spotreby energie o 15–20 %. Zaznamenávanie každého experimentu (prúd, šírka impulzu, frekvencia, nameraná hodnota MRR) umožňuje konzistentné opakovanie nastavení v rôznych výrobných úlohách.
Jemne nastavte medzeru iskry a striedavý režim, aby ste odstránili zbytočnú spotrebu energie v nečinnom režime
Čas nečinnosti medzi výbojmi je skrytým spotrebiteľom energie – aj keď sa iskra nevznikne, napájací zdroj, servomotory a dielektrické čerpadlo stále odoberajú základnú záťaž. Zníženie neproduktívneho času v striedavom režime (pomer dĺžky impulzu k celkovej dĺžke cyklu) priamo zníži celkovú spotrebu kWh na súčiastku. Širšia iskrová medzera zvyšuje požadovaný čas vypnutia na výfuk odpadu, avšak nadmerná medzera tiež zvyšuje požiadavku na prietok dielektrika a dobu zdržania. Udržiavanie najmenšej stabilná medzera – zvyčajne 10–50 µm v závislosti od veľkosti elektród – skracuje dobu bez prúdu a zvyšuje efektívny pracovný cyklus bez rizika oblúkovania. Presne regulované medzery umožňujú pracovné cykly 80–90 % pri hrubom obrábaní a 60–70 % pri jemnom obrábaní, na rozdiel od energeticky neefektívnych štandardných nastavení približne 50 %. Adaptívne systémy regulácie medzery, prepojené s reálnym napätím, dynamicky udržiavajú minimálnu funkčnú medzeru – čím sa zníži energia potrebná na čerpanie dielektrika a skráti sa reťazec iskier. Na zanášacej strojovej jednotke s prúdom 20 A zvýšenie pracovného cyklu z 50 % na 75 % môže znížiť spotrebu energie v nepracovnom režime približne o tretinu, bez akýchkoľvek zmien v trvaní samotného iskrového erózneho procesu. Toto zvýšenie spojte s cieľovou stratégiou zníženia doby zdržania: sledujte stav použitého čistiaceho prostredia, aplikujte skokové čistenie len v prípade pozorovanej hromadenia nečistôt a vyhýbajte sa nadmernému čisteniu, ktoré vyžaduje nadbytočnú energiu čerpadla. Tieto malé, ale konzistentné úpravy prinášajú merateľné úspory energie bez nutnosti zmeny nástrojov.
Modernizácia podsubsystémov EDM iskrového erózneho stroja pomocou technológií na úsporu energie
Modernizácia pomocných systémov ponúka jednu z najrýchlejších ciest na zníženie celkovej spotreby energie na stroji na iskrové erózne obrábanie (EDM). Zatiaľ čo optimalizácia parametrov sa sústreďuje na iskrovú medzeru, modernizácia podriadených systémov rieši parazitné straty, ktoré vznikajú počas 100 % času, keď je stroj zapnutý.
Chytré chladiace systémy s technológiou IoT a adaptívnou reguláciou prietoku dielektrika
Štandardné EDM stroje často prevádzajú dielektrické chladiče a čerpadlá pri pevnej rýchlosti – bez ohľadu na skutočnú tepelnú záťaž. Chytrý chladiaci systém s IoT schopnosťami mení tento stály odber energie na proces podľa potreby. Teplotné snímače v dielektrickej nádrži, v iskrovom medzere a na chladiacich hraniciach generátora poskytujú reálne údaje riadiacemu zariadeniu, ktoré upravuje rýchlosť kompresora chladiča a prietok dielektrického čerpadla tak, aby presne zodpovedali chladiacim požiadavkám. Počas hrubovania s vysokým prúdom sa prietok a chladenie zvyšujú; počas dokončovania s nízkym zaťažením sa výrazne znížia. Tým sa eliminuje energetická strata spôsobená nadmerným chladením. Výrobcovia, ktorí tieto systémy integrovali, uvádzajú až 30-percentné zníženie energetickej spotreby spojenej s chladením – čo zníži celkovú spotrebu energie EDM bez ovplyvnenia kvality súčiastok.
Vysokovýkonné CNC napájacie zdroje a regeneratívne získavanie energie v servo osiach
Elektrická konverzia siete na vysokofrekvenčné iskrové impulzy je u starších strojov zásadne neefektívna. Moderný, vysokoefektívny CNC zdroj napätia založený na polovodičoch z karbidu kremíka (SiC) výrazne zníži tepelné straty: jednotky na báze SiC dosahujú až 96 % účinnosti konverzie oproti 85–90 % u starších zdrojov na báze kremíka – čo znamená, že väčšia časť vstupnej energie sa premieňa na použiteľnú iskrovú energiu. Druhým hlavným zdrojom strát je servosystém. V bežných pohonných jednotkách sa kinetická energia vznikajúca pri spomaľovaní rýchlych skokov elektrody rozptýli ako teplo cez brzdné odpory. Modul regeneratívneho získavania energie túto energiu zachytí, premení ju späť na elektrickú energiu a vráti ju do vnútorného DC zbernice stroja – čím napája nasledujúce zrýchlenie alebo udržiavanie polohy. Tým sa zabráni úplnej strate energie počas rýchlych pohybov osí, čo merateľne zníži celkovú spotrebu energie servopohonom počas operácií s intenzívnym výskom.
Vyberte elektrody a dielektrické materiály, ktoré znížia celkovú energetickú náročnosť stroja na iskrové obrábanie (EDM)
Výber materiálu priamo ovplyvňuje energetický profil stroja na iskrové obrábanie (EDM). Hoci dielektrické kvapaliny ovplyvňujú odvádzanie trosky a izoláciu, materiál elektrody určuje vedenie tepla, odolnosť voči opotrebovaniu a dynamiku erózie – čo nakoniec určuje spotrebu energie na jednotku odstráneného materiálu.
Meď–wolfrám vs. grafitové elektrody: porovnanie energie potrebnej na odstránenie 1 mm³ materiálu
Grafitové elektródy zvyčajne poskytujú nižšiu energiu na kubický milimeter odstráneného materiálu pri hrubých rezoch kvôli ich vysokému tepelnému odporu, čo umožňuje vyššie špičkové prúdy s minimálnym opotrebovaním. Ich samomazivá mikroštruktúra tiež zníži riziko poškodenia teplom a potreby sekundárnej úpravy. Meď–wolfrám naopak vyniká pri vysokopresných dokončovacích operáciách: jeho vynikajúca odolnosť voči erózii udržiava tesné tolerancie po dlhých výrobných cykloch a tak eliminuje nutnosť opätovného obrábania opotrebovaných tvarov elektród. Vyhnutím sa nadbytočným prechodom iskrového obrábania môže meď–wolfrám znížiť celkovú energetickú náročnosť úlohy – aj keď je jej energia na jednu iskru vyššia. Najenergeticky efektívna stratégia spočíva v priradení materiálových vlastností fáze obrábania: grafit pre odstraňovanie veľkého množstva materiálu, meď–wolfrám pre finálne dutiny – čím sa zabezpečí, že výkon generátora sa priamo premietne do objemu hotového výrobku, nie do zbytočného tepelného zaťaženia alebo spotreby elektród.
Sledovať a modelovať reálny časový energetický výdaj v celom pracovnom procese stroja na iskrové obrábanie (EDM)
Zavedenie monitorovania spotreby energie v reálnom čase do pracovného postupu EDM umožňuje výrobným podnikom presne identifikovať miesta straty energie v každej fáze – hrubovania, dokončovania a preplachovania. Inštalácia meracích prístrojov pre spotrebu energie na úrovni stroja poskytuje detailné údaje, ktoré odhaľujú neefektívnosti, napríklad predĺžené doby nečinnosti alebo nepodstatné nastavenia impulzov. Tieto údaje slúžia ako vstup pre ľahký model strojového učenia natrénovaný na energetickom profile každej konkrétnej úlohy. Model následne odporúča úpravy parametrov – napríklad skrátenie trvania impulzu alebo reguláciu prietoku dielektrika – ktoré zachovávajú kvalitu výrobku. Pilotné nasadenia takýchto IoT modernizačných projektov ukázali merateľné zníženie spotreby kWh na jeden výrobok po zavedení adaptívneho riadenia založeného na prúdiacich energetických údajoch. Prehľadové displeje v reálnom čase tiež podporujú vnútorné ciele zníženia emisií CO₂ a zjednodušujú správy o udržateľnosti. Nakoniec tento dátami riadený cyklus premieňa manažment energie z občasnej auditorskej činnosti na trvalý, samooptimalizujúci sa proces – čím sa znížia prevádzkové náklady a predĺži sa životnosť kritických komponentov.
Často kladené otázky
Ako môže zníženie vybíjacieho prúdu a trvania impulzu ušetriť energiu?
Zníženie vybíjacieho prúdu a trvania impulzu znižuje tepelnú energiu na iskru, čo vedie k menšiemu objemu kráteru a nižšej spotrebe energie na impulz, pričom sa stále udržiava rýchlosť odstraňovania materiálu zvýšenou frekvenciou iskier.
Aká je úloha nastavenia iskrového medzery pri energetickej účinnosti?
Udržiavanie optimalizovanej iskrovej medzery minimalizuje nečinné časy v pokoji a zvyšuje pomer zapnutia (duty cycle), čo priamo zníži spotrebu energie v nečinnom stave a celkovú spotrebu energie.
Aká je výhoda chytrých chladiacich systémov s podporou IoT?
Chytré chladiace systémy s podporou IoT upravujú prietok a chladenie na základe skutočných požiadaviek stroja v reálnom čase, čím výrazne znížia odpad energie a zvýšia celkovú účinnosť.
Prečo by som mal zvážiť modernizáciu na vysokovýkonné napájacie zdroje pre svoj EDM stroj?
Modernizácia na vysokovýkonné CNC napájacie zdroje na báze karbidu kremíka zvyšuje účinnosť prevodu energie a znižuje tepelné straty v porovnaní so staršími systémami.
Ako sledovanie spotreby energie v reálnom čase zvyšuje účinnosť EDM?
Sledovanie spotreby energie v reálnom čase odhaľuje neefektívnosti počas prevádzky. Modely strojového učenia založené na údajoch o spotrebe energie môžu odporučiť stratégie optimalizácie, čím sa zvyšujú úspory energie bez obmedzenia kvality výrobkov.
Obsah
- Optimalizujte základné parametre stroja na iskrové erózne obrábanie (EDM) za účelom zvýšenia energetickej účinnosti
- Modernizácia podsubsystémov EDM iskrového erózneho stroja pomocou technológií na úsporu energie
- Vyberte elektrody a dielektrické materiály, ktoré znížia celkovú energetickú náročnosť stroja na iskrové obrábanie (EDM)
- Sledovať a modelovať reálny časový energetický výdaj v celom pracovnom procese stroja na iskrové obrábanie (EDM)
- Často kladené otázky



