ඉහළ ස්ථානයේ ස්ටීල් ස්ලිටර් නිෂ්පාදකයෝ | සුවිශේෂී ස්ලිටිං පේළි

සියලු කාණ්ඩ
අධිකරණය ලබා ගන්න

නොමිලේ උද්ධෘතයක් ලබා ගන්න

අපගේ නියෝජිතයා ඉක්මනින් ඔබ හා සම්බන්ධ වනු ඇත.
ඊ-තැපෑල
ජංගම/WhatsApp
වීචාට්
ලින්ක්ඩ්ඉන්
නම
සමූහයේ නම
සන්දේශය
0/1000
ඇමුණුම
කරුණාකර අවම වශයෙන් ඇමුණුමක් උඩුගත කරන්න
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
ඉස්පාතු ස්ලිටර් නිෂ්පාදකයින් නිරවද්‍යතාව, වේගය සහ ගෝලීය සේවාව සපයයි

ඉස්පාතු ස්ලිටර් නිෂ්පාදකයින් නිරවද්‍යතාව, වේගය සහ ගෝලීය සේවාව සපයයි

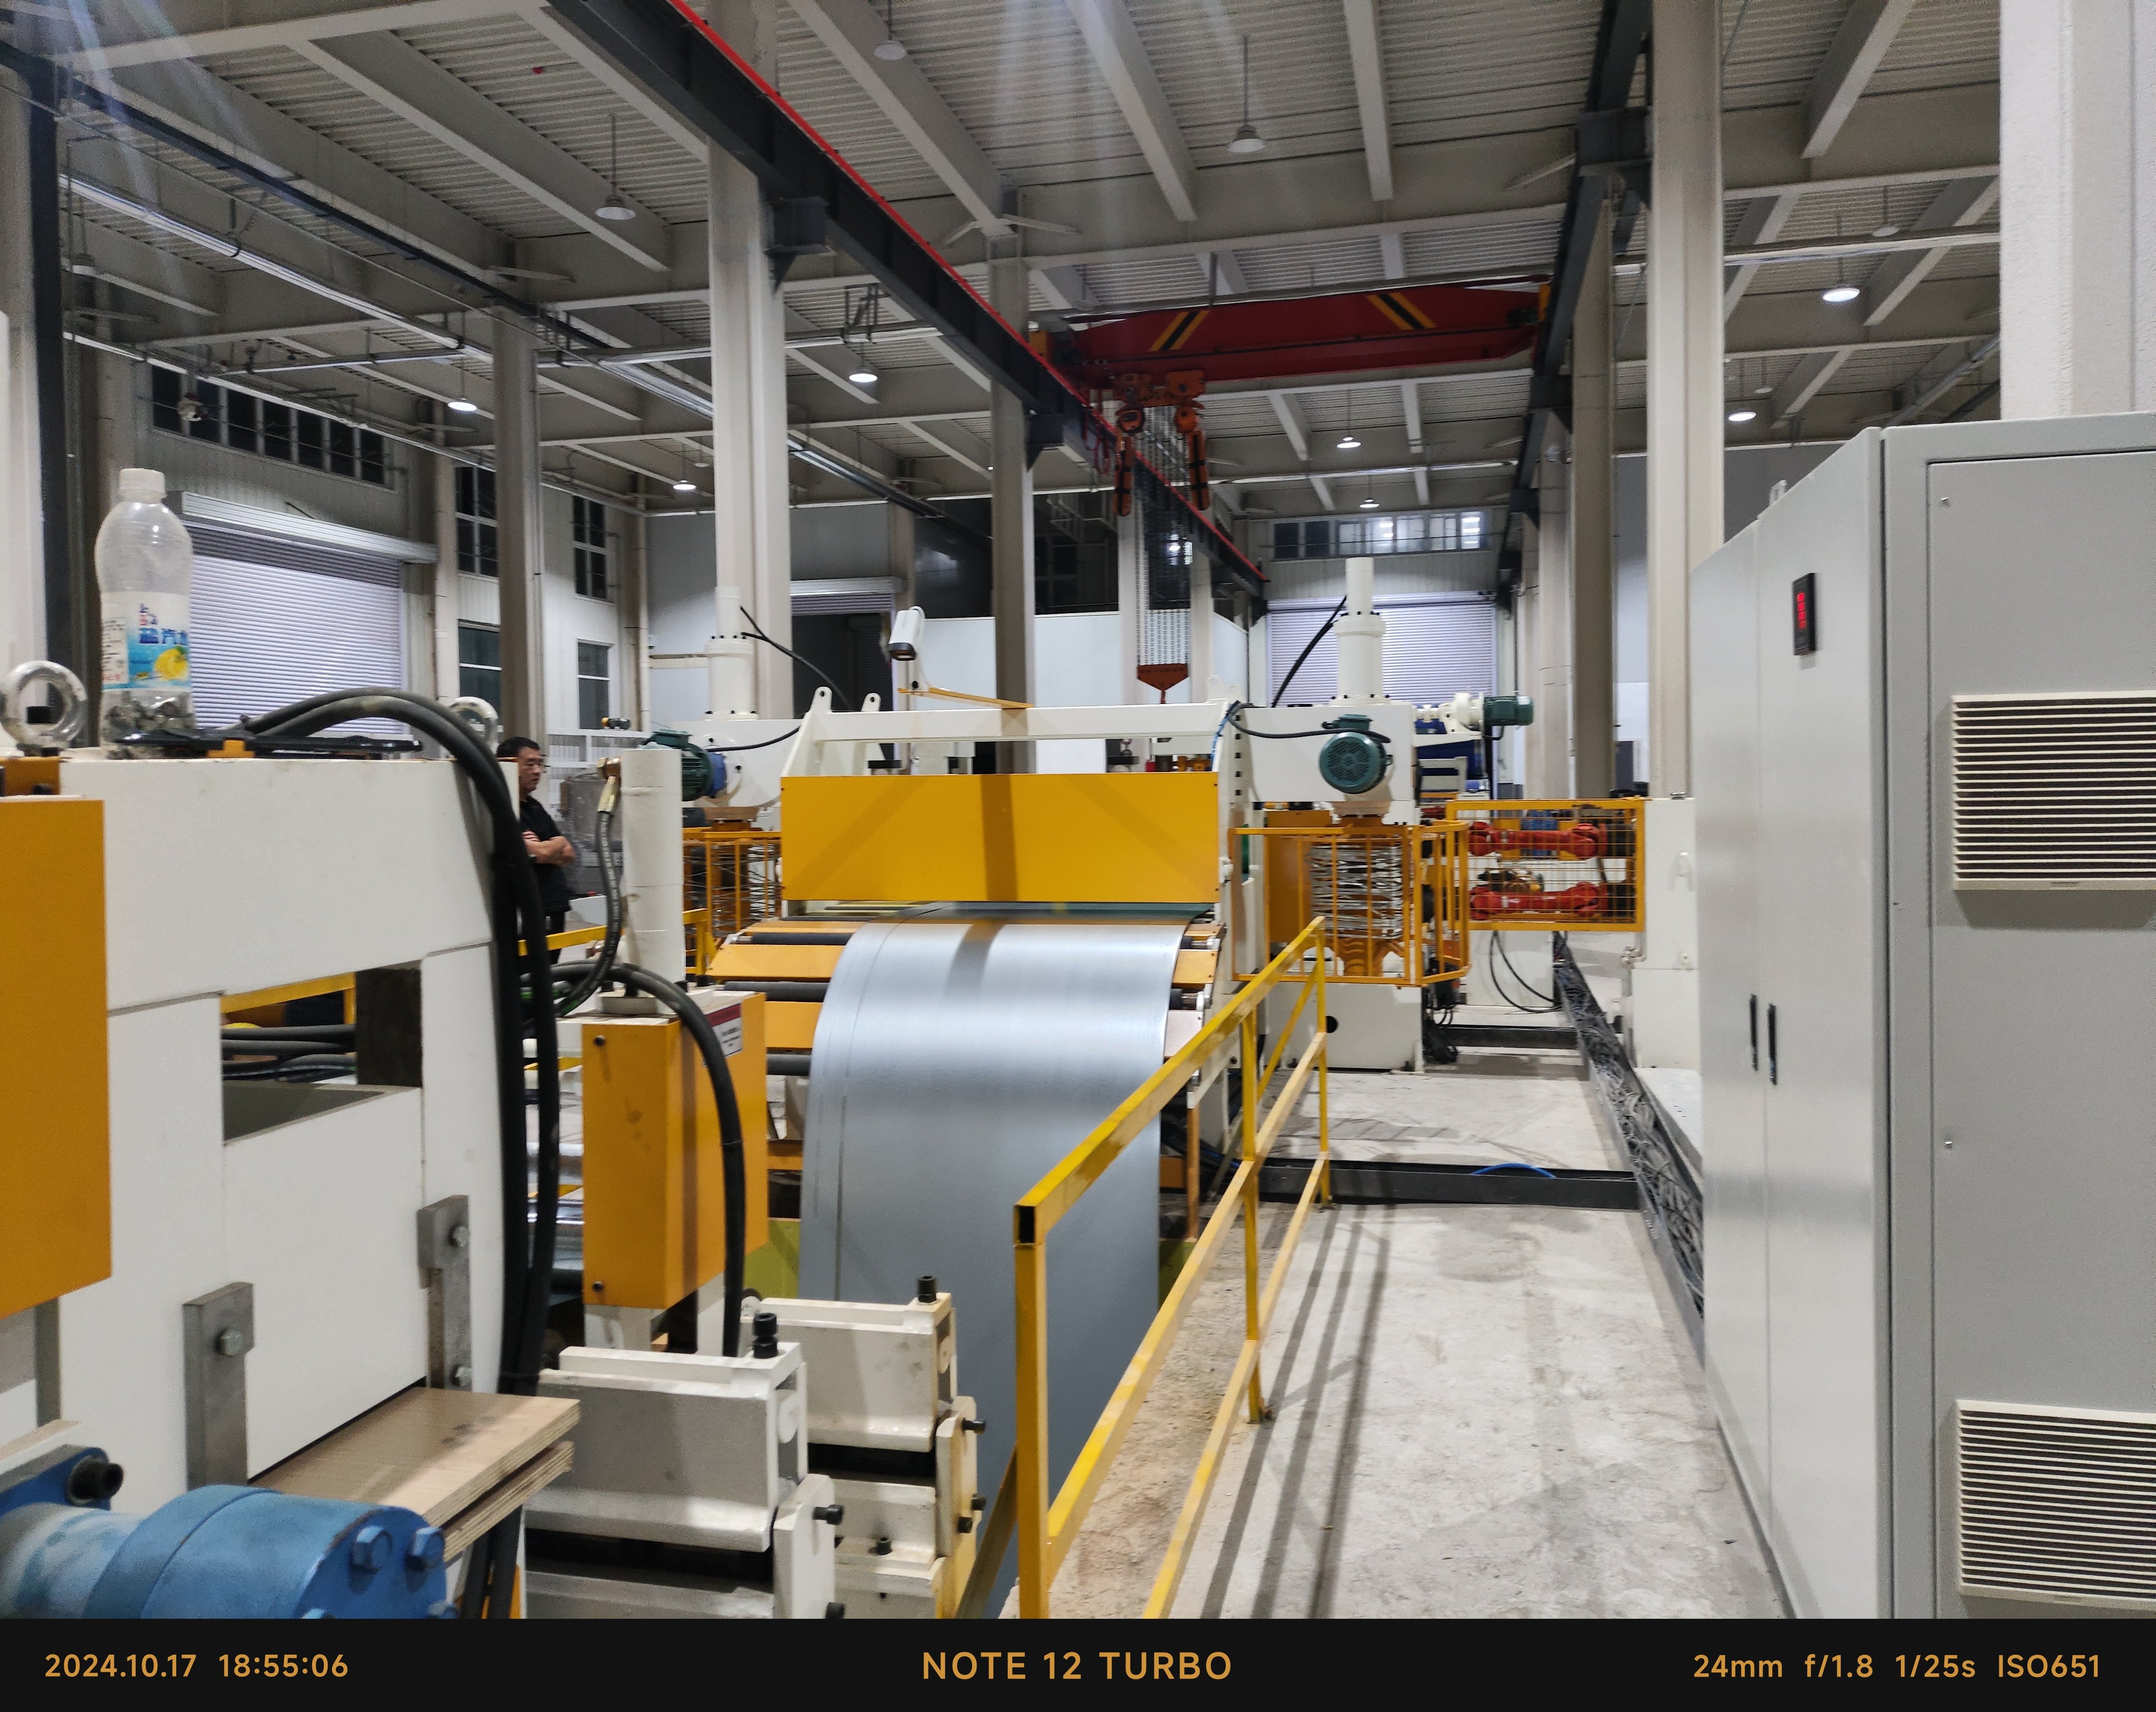
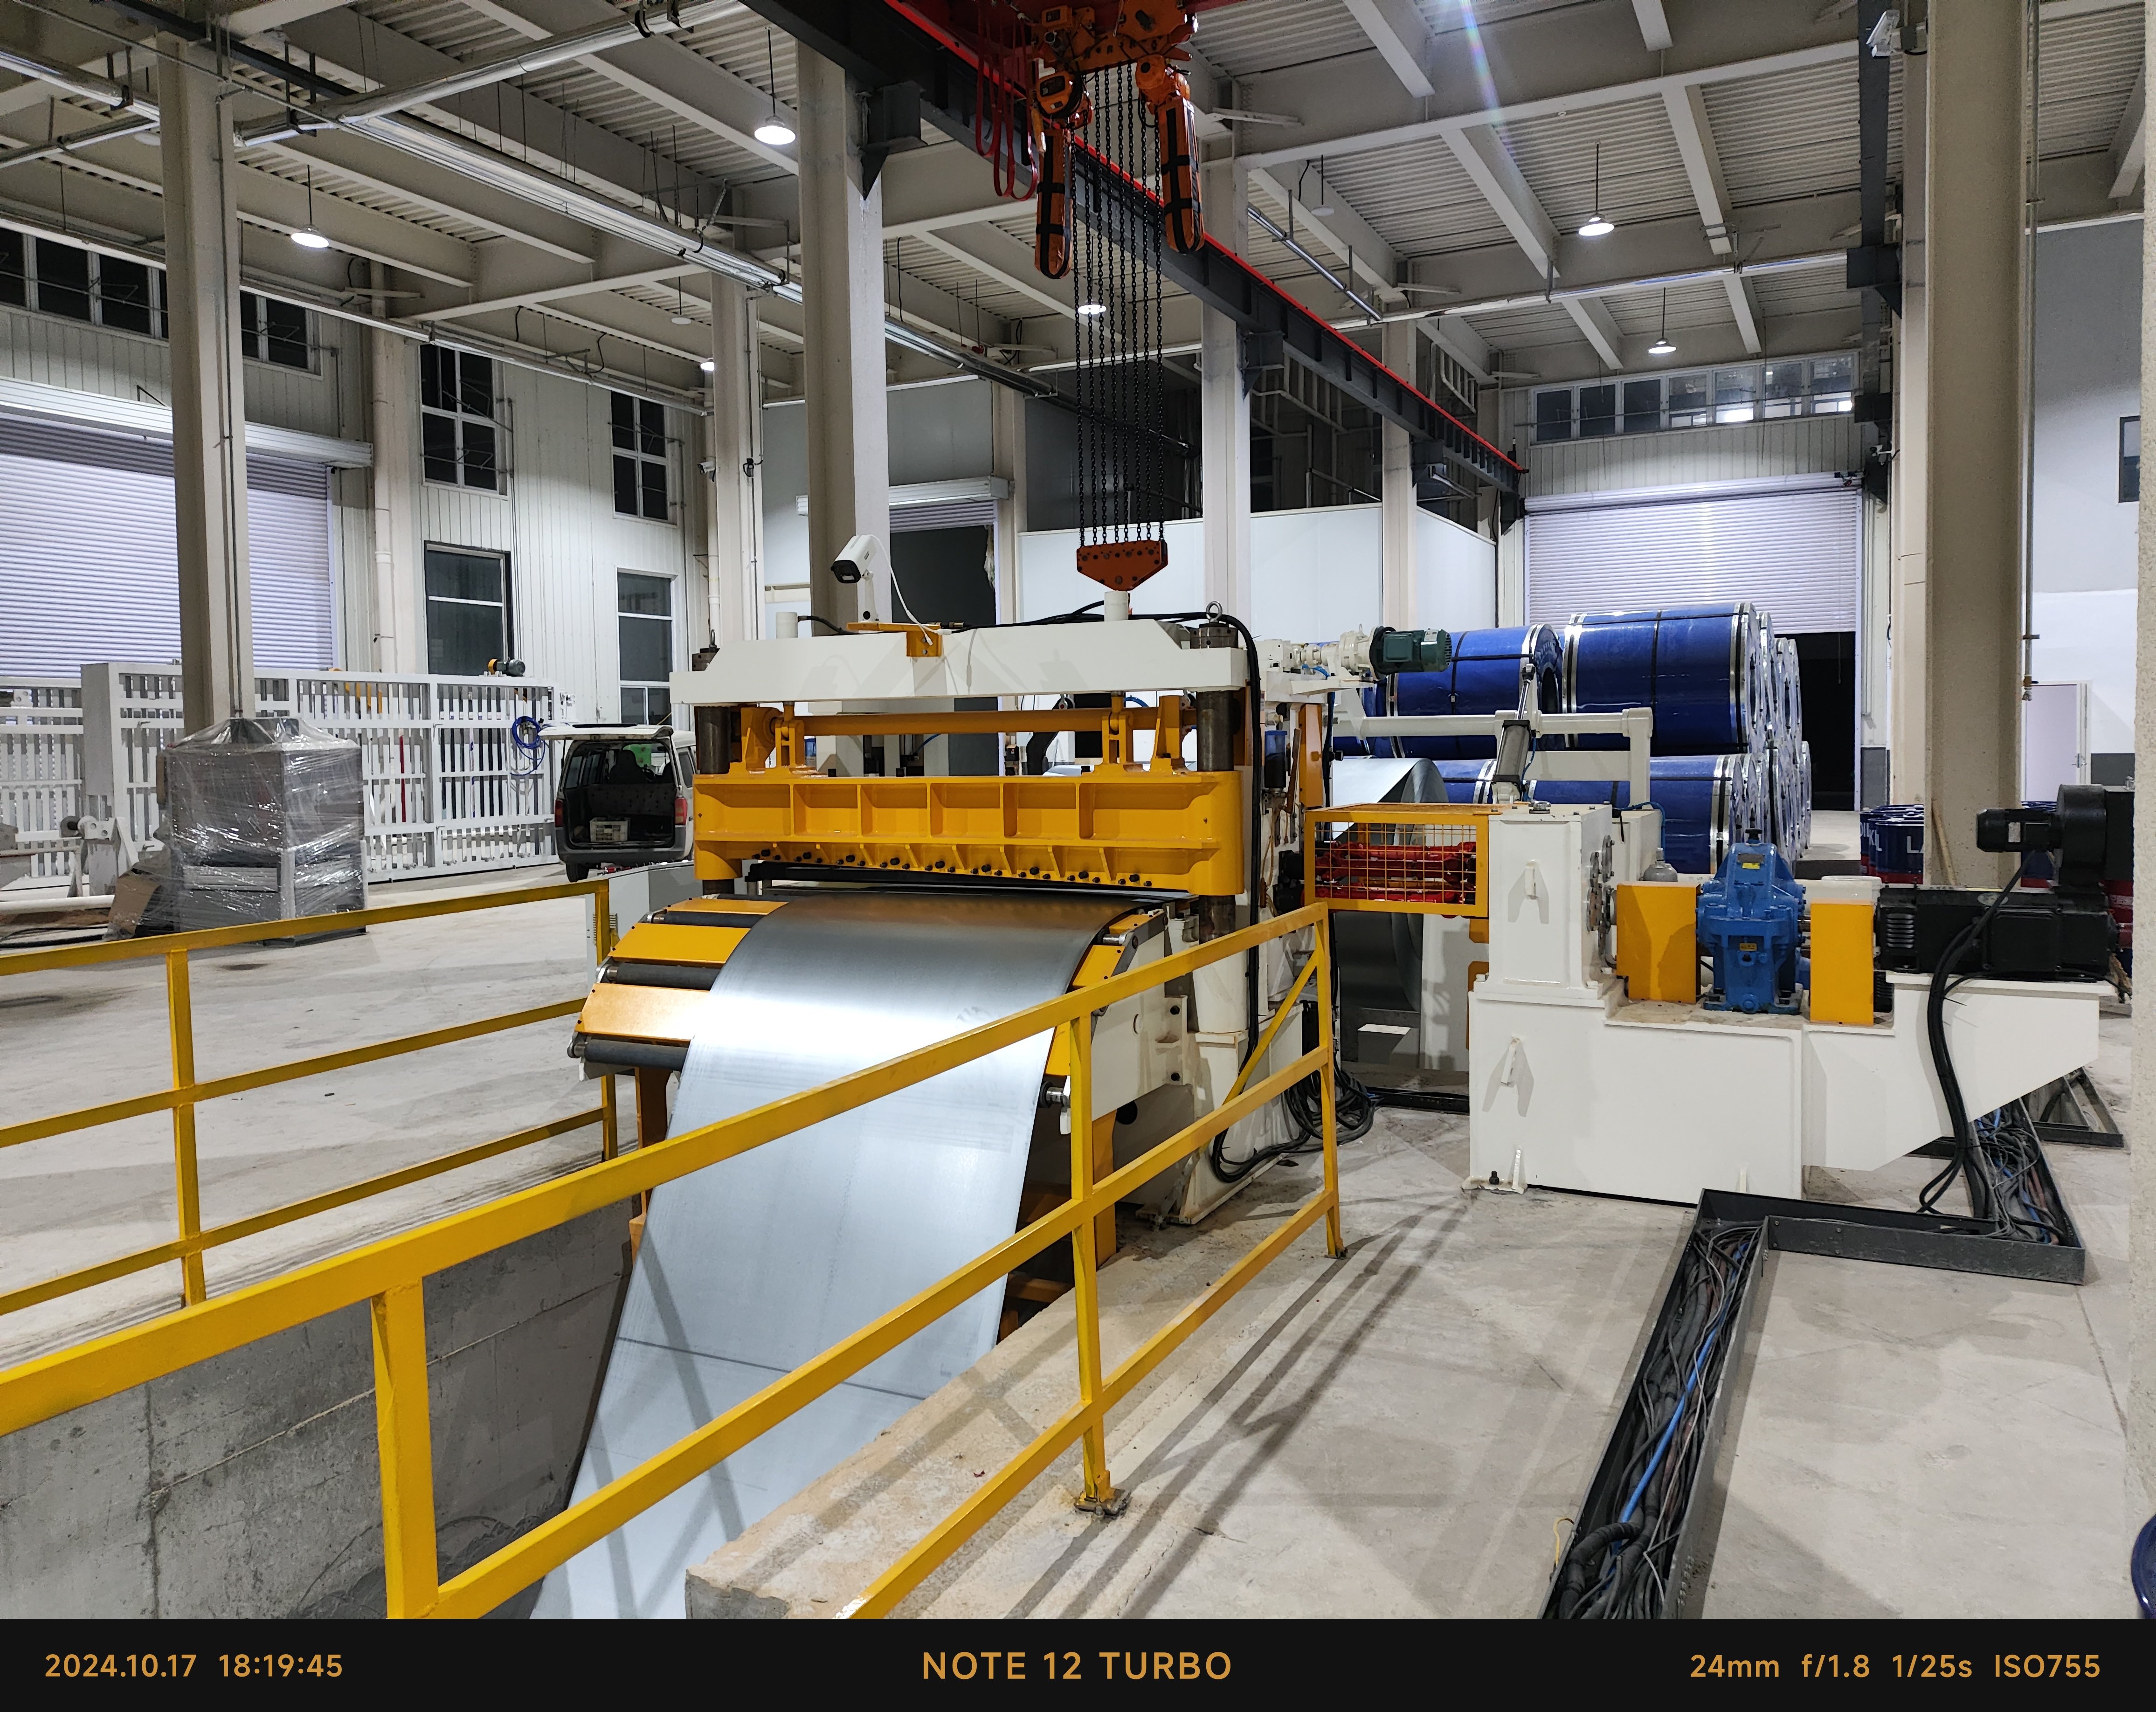
ඉහළ විශ්වාසනීයත්වයක් සහිත ස්ටීල් ස්ලිටර් නිෂ්පාදකයෙකු ලෙස, සියුවෝ හි ජියාන්ග්සු ප්‍රාන්තයේ ටැයිසූ නගරයේ පිහිටි සායිචූවෝ චුවාන් යුවාන් මැෂින් ටූල් සමාගම සීමිත සමාගම විසින් 2003 සිට නිරවද්‍ය ස්ලිටින් රේඛා සැලසුම් කර, නිෂ්පාදනය කර සහ සහය වී ඇත. අපගේ ස්ටීල් ස්ලිටින් රේඛා කොයිල් සේවා කේන්ද්‍ර, සීල් කළ පයිප් නිෂ්පාදකයින්, ස්වයංචාලිත කර්මාන්තයේ ස්ටැම්පින් සැපයුම්කරුවන් සහ උපකරණ නිෂ්පාදකයින් සඳහා නිර්මාණය කර ඇත. මෙම රේඛා තුනී වීම 3 සිට 12 මිලිමීටර් දක්වා, පළල 600 සිට 2,000 මිලිමීටර් දක්වා සහ රේඛා වේගය 30 සිට 120 මීටර්/මිනිත්තුව දක්වා කොයිල් සඳහා ක්‍රියා කරයි. සෑම රේඛාවක්ම හයිඩ්‍රොලික් කොයිල් අස්වීම, නිරවද්‍ය සමතුලිත කිරීම, ඉහළ දෘඩතාවයකින් යුතු ස්ලිටින් හෙඩ්, කැපී යාමේ අතිරික්ත ලෝහය ලියා ගැනීම සහ ආතතිය පාලනය කරන ලද කොයිල් අස්වීම යන කාර්යයන් සම්බන්ධීකෘත පද්ධතියක් තුළ ඒකාබද්ධ කරයි. බ්ලේඩ් ෂැෆ්ට් අස්ථායිතාව 0.02 මිලිමීටරයට වඩා අඩුවෙන් පවතී සහ ස්ලිට් පළල සීමාව ±0.05 මිලිමීටරය තුළ පවතී. එම නිසා පහත පිහිටි රෝල් ෆෝමර් සහ පීඩන යන්ත්‍ර ස්ථායි වර්ගයේ සහ කැපී යාම පාලනය කරන ලද ස්ට්‍රිප් ලබා ගනී. සෑම ඒකකයක්ම පැනවීමට පෙර පැය 72 ක නිරන්තර බෙහෙවින් සහ බෙහෙවින් සම්බන්ධිත පරීක්ෂණයක් සාර්ථකව අතික්‍රමණය කරයි. අපි මිලදී ගැනීමේ ස්ට්‍රිප් නියැදි සමඟ ස්ලිටින් නිරවද්‍යතාව සත්‍යාපනය කරමු.
අධිකරණය ලබා ගන්න

සිද්ධි අධ් යයනය

ජර්මනියේ කොයිල් සේවා මධ්‍යස්ථානයක් සඳහා 1,600 මිලිමීටර් ස්ටීල් ස්ලිටිං පේළිය

උස් ශක්තියේ කුඩා සංයෝග ස්ටීල් මාස්ටර් කොයිල් සැකසීමේදී ඉහළ තෙක් වූ ස්ට්‍රිප් කැම්බර් සහ සැහැල්ලු කෙළවර සීමාවන් හේතුවෙන් ගැටළු ඇති වූ ජර්මනියේ ප්‍රධාන කොයිල් සේවා මධ්‍යස්ථානයක් සැලසුම් කළ මෙටල් විතරණය සඳහා උස් තත්ත්වයේ සේවා සපයයි. මෙම අවිධිමත් තත්ත්වය විසඳීම සඳහා අපගේ ඉංජිනේරු කණ්ඩායම විස්තීර්ණ ස්ටීල් ස්ලිටිං පේළියක් සැලසුම් කර සැපයීය. එය ශක්තිමත් 75 කිලෝවොට් හයිඩ්‍රොලික් අන්කොයිලරයක්, ඉහළ ස්ථිරතාවයේ හය රෝල් සුරක්ෂිත ස්තර සමතුලිත කිරීමේ යන්ත්‍රයක්, හය සුරක්ෂිත සැලසුම් කළ ස්ලිටිං හෙඩ් සහ හතර අත් ආතති රිකොයිලරයක් අඩංගු විය. අපගේ විශේෂඥ කාර්ය සාධකයින් විසින් ස්ථානයේ ඉතා සැලකිලිමත් ලෙස ස්ථාපනය කර පිහිටුවීමෙන් පසු, යන්ත්‍රය ඉතා හොඳ කාර්ය සාධන ප්‍රමිතීන් සාක්ෂාත් කළේය: කෙළවර බර් උස මිලිමීටර් 0.05 ට වඩා අඩුවෙන් පාලනය කරන ලදී, ස්ට්‍රිප් කැම්බර් මිලිමීටර් 1 ට වඩා අඩුවෙන් සහ දිග මීටර් 2 ක් සඳහා නියතව පවතින ලදී, සහ ස්ථායී කාර්ය සාධන පේළි වේගය මිනිත්තුවට මීටර් 90 ක් දක්වා ළඟා විය.

ඉහළ වේගයේ ස්ටීල් ස්ලිටරය ටර්කියානු සෝදිත පයිප් නිෂ්පාදකයෙකුට සැපයීම

තුර්කියේ හොඳ ප්‍රසිද්ධියක් දැක්වූ වෙල්ඩිං කළ පයිප් නිෂ්පාදන සැහැල්ලු කර්මාන්ත ශාලාවක් සතත් ස්ක්වෙයර් ටියුබ් නිෂ්පාදනය සඳහා ඉහළ වේගයෙන් හා නිරවද්‍යතාවයෙන් කපා ඇති සිරස් සීමා සහිත සීසියම් තීරු අවශ්‍ය විය. මෙම සැහැල්ලු නිෂ්පාදන බැච් වල බොහෝ විට කුඩා ප්‍රමාණයේ ප්‍රෝඩක්ෂන් බැච් වල ප්‍රෝඩක්ෂන් ප්‍රවාහය තුළ බහු-පළල වෙනස් කිරීම් සිදු විය. ඔවුන්ගේ විශේෂිත ක්‍රියාකාරී ක්‍රමය සඳහා අපි විශේෂිත වේගවත් වෙනස් කළ හැකි සීසියම් ස්ලිටර් රේඛාවක් සැලසුම් කර සැපයීම සිදු කළේ කාර්ටුජ් ශෛලියේ ස්ලිටිං හෙඩ්, බලවත් 60 kW ධාවක පද්ධතියක් සහ සර්වෝ ලූප් පාලනය සහිත රිකෝයිලරයක් සමඟය. මෙම උසස් සැකසුම සාර්ථකව සීසියම් තීරු පළල වෙනස් කිරීමේ අස්ථාවරතා කාලය 75 විනාඩි සිට 28 විනාඩි දක්වා අඩු කළ අතර, පළල නිරවද්‍යතාව මිලිමීටරය එකතු හෝ අඩු කිරීම 0.05 දක්වා තබා ගත් අතර, ද්‍රව්‍ය අපවිය වීම 3.1% සිට 1.9% දක්වා අඩු කළේය. සම්පූර්ණ වාණිජ ක්‍රියාත්මක වීම ආරම්භ වීමෙන් මාස ਒යුවකින් පසු, වැඩි වූ නිෂ්පාදන ඵලදායිතාව සහ අතිශයින් අඩු වූ අනුත්පාදන කාලය හේතුවෙන් මෙම ගැනුම්කරු ඔවුන්ගේ සම්පූර්ණ උපකරණ ප්‍රාථමික ආයෝජනය සාර්ථකව යළි ලබා ගත්හ.

ඉන්දියානු උපකරණ කොටස් නිෂ්පාදකයෙකු වෙනුවෙන් අභිරුචි සීල් ස්ලිටිං පේළිය

ඉන්දියාවේ ස්ථාපිත උපකරණ කොටස් නිෂ්පාදකයෙකුට වැසි යන්ත්‍ර සහ ශීතකරණ යන්ත්‍ර සඳහා බර්-මුක්ත සින්ක් කළ සීල් තැබුම් අවශ්‍ය විය. අපගේ සීල් ස්ලිටරයේ පොලිමර්-ලෙපිත තනුත්ව පැඩ්, හයි-ලෙවල් සැකසුම් යන්ත්‍රය සහ ස්වයංක්‍රීය කෙළි කැපීම යන තාක්ෂණයන් භාවිතා කරන ලදී. ස්ලිටිං සිදු වූ පෘෂ්ඨ දෝෂ අනුපාතය 0.4 පැයට වඩා අඩු වූ අතර, සින්ක් ආවරණය හානිය සම්පූර්ණයෙන් ඉවත් විය. මෙම යන්ත්‍රය දැන් මිනිත්තුවට මීටර් 120 ක වේගයෙන් ක්‍රියා කරන අතර, සේවාදායකයාගේ පෙර යන්ත්‍රය සමඟ සැසදීමේදී 20% ශක්ති ඉතිරි කිරීමක් සිදු වේ. මෙම ව්‍යාපෘතිය අපගේ සීල් ස්ලිටර් නිෂ්පාදකයින් අතර දකුණු ආසියාතික උපකරණ සැපයුම් දාමය තුළ අපගේ ප්‍රතිෂ්ඨාපනය ශක්තිමත් කළේය.

සම්බන්ධිත නිෂ්පාදන

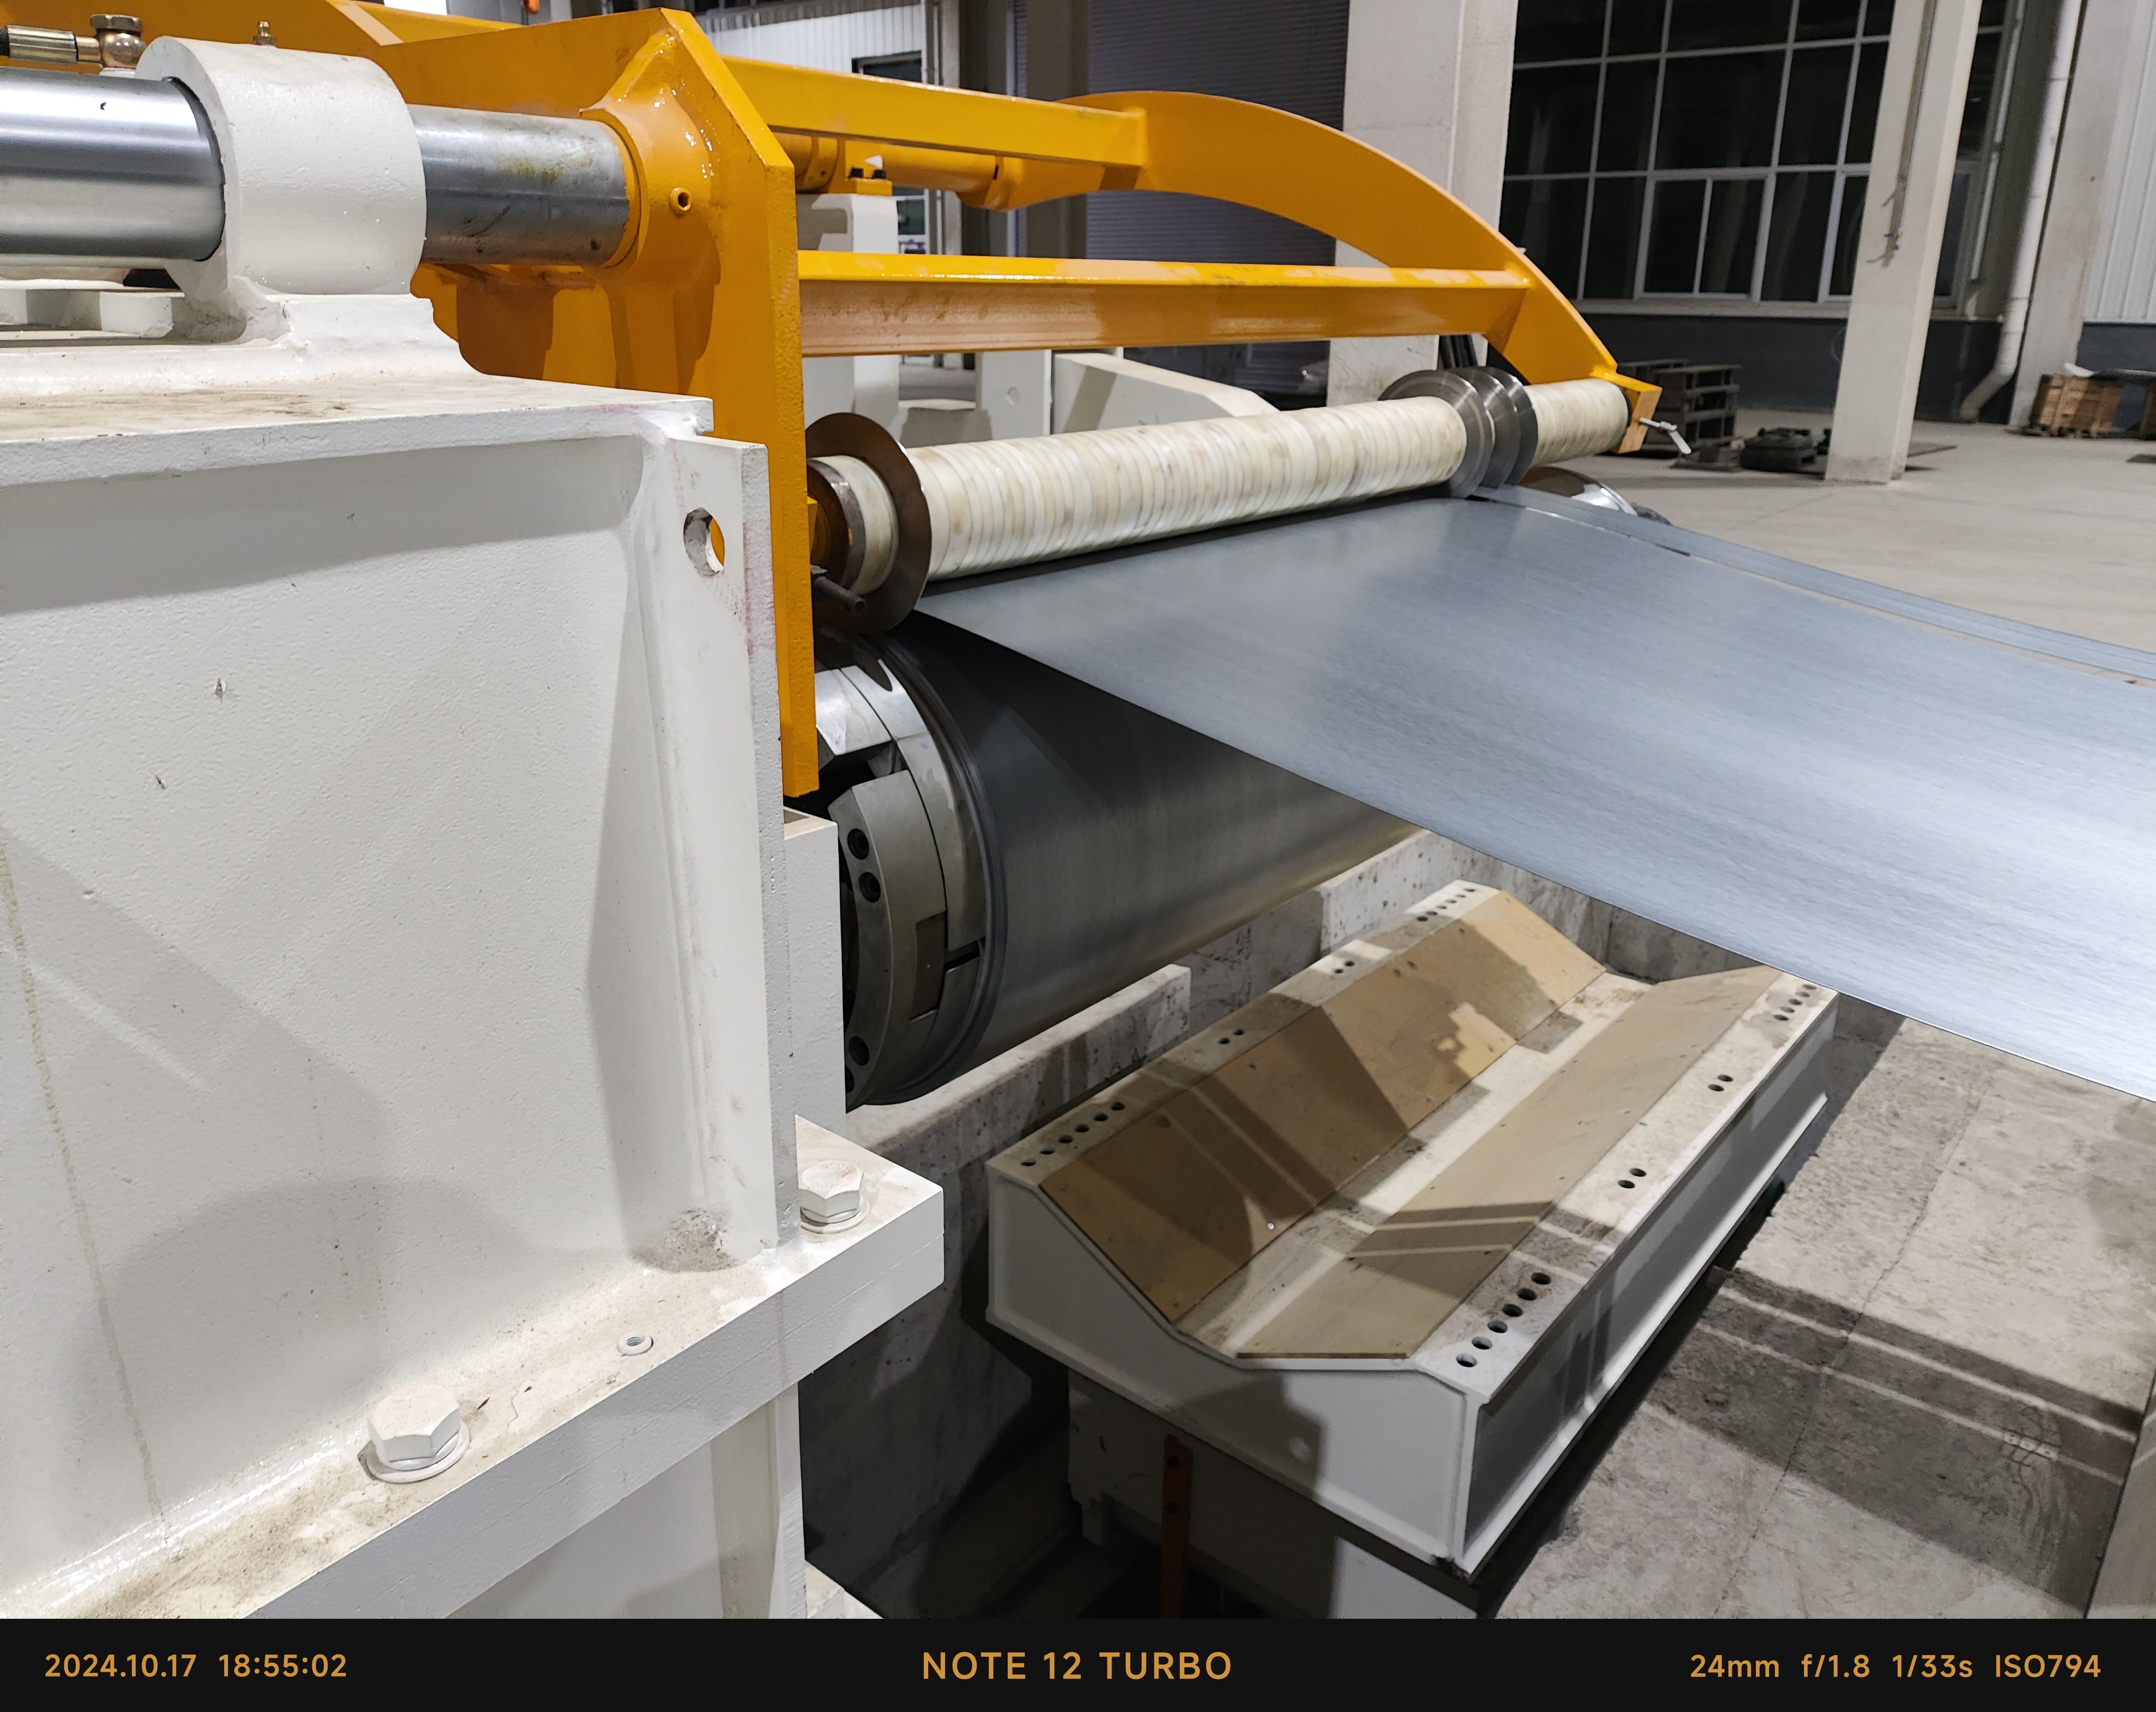
ඉස්පාතු කැපීම නූතන ලෝහ සැපයුම් සැලැස්මවල මධ්‍යයේ සිටී, එසේම ඉස්පාතු කැපීමේ යන්ත්‍ර නිෂ්පාදකයින්ගේ කාර්ය සාධනය සෑම සේවා කේන්ද්‍රයක් සහ කර්මාන්ත ශාලාවක් සඳහාම කැපූ පටි භාවිතය කරන විට කොයිලයේ ඵලදායිතාව, පෘෂ්ඨ ගුණත්වය සහ බෙදාහැරීමේ විශ්වසනීයත්වය කෙරෙහි කෙලිනෙලින් බලපායි. සියු යුවාන් යන්ත්‍ර උපකරණ සමාගම සීමිත (Taizhou Chuang Yuan Machine Tool Co., Ltd.) 2003 සිට නිරවද්‍යතා යන්ත්‍ර උපකරණ සඳහා සොයා සිටීම, සංවර්ධනය, නිෂ්පාදනය සහ විකුණීම සඳහා අවධානය යොමු කර ඇත. එය සිරිත් සහිත නල, වාහන, උපකරණ, ගොඩනැගිලි සහ විද්‍යුත් උපකරණ කර්මාන්තවල සඳහා ප්‍රධාන කොයිල වලින් සම්පූර්ණ පටි නිෂ්පාදනය කිරීම සඳහා ඉස්පාතු කැපීමේ රේඛා ගොඩනඟයි. අපගේ ඉංජිනේරු ක්‍රියාවලිය පාරිභෝගිකයාගේ කොයිල දත්ත සමඟ ආරම්භ වේ: ද්‍රව්‍ය ශ්‍රේණිය, ආතති ශක්තිය, ඝනත්වය 3 මි.මී. සිට 12 මි.මී. දක්වා, පටි පළල 20 මි.මී. සිට 1,600 මි.මී. දක්වා, කොයිල බර ටොන් 30 දක්වා සහ පැයකට අවශ්‍ය ප්‍රතිදානය. මෙම ආදාන අනුව අපගේ සැලසුම්කරුවන් ශාෆ්ට් විෂ්කම්භය, කැපීමේ තුඩු වල ද්‍රව්‍යය, සමතුලිත කුණාටු සැකසුම සහ ආතති පාලන උපාය තෝරා ගනී. කැපීමේ ශිරස් විශේෂිත සීඑන්සී බෝරින් සහ මිලින් කේන්ද්‍රවල සැකසීමට ලක් වී, පසුව ගතිකව සමතුලිත කරනු ලබයි, එමනිසා සම්පූර්ණ වේගයෙන් ක්‍රියා කරන විට කැපීමේ ශාෆ්ට් හි සම්මිතිය 0.02 මි.මී. ට අඩුවෙන් පවතී. කැපීමේ තුඩු Cr12MoV හෝ SKD11 මෙවලම් සිරිත් සහිත ඉස්පාතුවෙන් සාදා ඇත, වැකුම් උණුසුම් කිරීමෙන් HRC 58 සිට 62 දක්වා සැකසීමට ලක් වී, සම්බන්ධිත කට්ටලවලින් පිරිසිදු කර ඇත, එය ස්ථායී ස්ථානික පිරිසිදු කිරීම සහ පටි කෙළි ගුණත්වය සැලකිල්ලට ගැනීම සඳහා වේ.
සම්පූර්ණ ස්ටීල් ස්ලිටිං පේළියක් යනු හයිඩ්‍රොලික් උන්කෝයිලරය (කොයිල් කාර් සමග), පීලරය, පින්ච් සහ සමතලීකරණ ඒකකය, ලූප් පිට්, ස්ලිටිං හෙඩ්, ස්ක්‍රැප් වයින්ඩරය, ටෙන්ෂන් ස්ථානය සහ හයිඩ්‍රොලික් පුෂ්-ඔෆ් සමග යුතු රිකෝයිලරය යන සියලු අංග ඇතුළත් වේ. විද්‍යුත් පාලනය PLC සහ HMI මගින් සිදු කරන අතර, තැටි 100 කට වැඩි විශේෂාංග සඳහා රෙසිපි ගබඩාව, ස්වයංක්‍රීය ටෙන්ෂන් ගණනය කිරීම සහ දෝෂ විනිර්ණය සඳහා හැකියාව ඇත. විකල්ප විශේෂාංග ලෙස වේගවත් වෙනස් කළ හැකි කාර්ටිජ් හෙඩ්, කෙළි කපා දැමීම, තෙල් යෙදීමේ ඒකක සහ කොයිල් පැකිං උපාංග ඇතුළත් වේ. බෙදාහැරීමට පෙර, සෑම පේළියක්ම සමීකරණ පරීක්ෂණ, සීමා වේගයෙන් බෙහෙවින් ධාවනය කිරීම සහ ගැටළු නිරාකරණය සඳහා ගැනුම්කරුගේ ද්‍රව්‍ය භාවිතා කරමින් බෙදාහැරීමේ පරීක්ෂණ සිදු කරයි. ස්ථාපනය සහ ක්‍රියාත්මක කිරීම අපගේ ඉංජිනේරුවන් විසින් හෝ වීඩියෝ මගින් මාර්ගෝපදේශනය සමග 20 කට වැඩි පිටරටු රටවල සහය ලබා දෙනු ලැබේ. සාමාන්‍ය 1,600 මිලිමීටර් ඉහළ වේගයේ පේළියක ශක්ති පරිභෝජනය කිලෝවොට් 15 සිට 45 දක්වා වෙයි; කොයිල් පැටවීම මිනිත්තු 3 කට වඩා අඩු කාලයකින් සිදු වේ; ස්ලිටිං නිරවද්‍යතාව මිලිමීටර් 0.05 ක ධන හෝ සෘණ වෙයි. මෙම සංඛ්‍යා කොයිල් සේවා කේන්ද්‍ර, පයිප් මිල් සහ OEM ස්ටැම්පිං සැල් සඳහා ඉහළ ද්‍රව්‍ය භාවිතය, කම්පනය අඩු කිරීම සහ සේවා විය අඩු කිරීම යන ප්‍රතිඵල ලබා දෙයි. අප එඩීඑම් යන්ත්‍ර, මැෂිනිං සැන්ටර්, පයිප් නිෂ්පාදන යන්ත්‍ර, කට්-ටු-ලෙන්ත් පේළි, ලැත්ස් සහ ගැඹුරු කුහර සැකසුමේ යන්ත්‍ර නිෂ්පාදනය කරමින් ස්ටීල් ස්ලිටිං තාක්ෂණය මත අධික අවධානය යොමු කරමින් විශාල ලෝහ සැකසුමේ ව්‍යාපෘති සඳහා සහය විය හැකිය. සුදුසු ස්ටීල් ස්ලිටර් නිෂ්පාදකයින් තෝරා ගැනීම යනු කොයිල් ලෝහ විද්‍යාව, පේළි ගතිකතාව සහ ගෝලීය සේවා අපේක්ෂාවන් ගැන හොඳින් අවබෝධ කර ගත් කණ්ඩායමක් සමඟ සහයෝගීතාවයක් ගොඩනැගීමයි. අපගේ යන්ත්‍ර යුරෝපය, නැගෙනහිර ආසියාව, මැද පෙරදිග, අප්‍රිකාව සහ දකුණු ඇමෙරිකාව යන රටවල ක්‍රියාත්මක වන අතර, සැපයුම් කොටස් කිට්, බහුභාෂා මාර්ගෝපදේශන සහ 24 සිට 48 පැය තුළ දුරස්ථ විනිර්ණය සඳහා සහය ලබා දෙයි. ක්ෂේත්‍ර දත්ත අනුව, හොඳින් අඩු කළ ස්ලිටිං පේළි අපගේ කර්මාන්ත ශාලාවෙන් 95% කට වැඩි උපයෝගිතාවක් සහ සැකසුමේ තැටි 8,000 ටන් ඉක්මවා යන කැපුම් දෘඩතාවක් ලබා දෙයි. ස්ථානික පුහුණුව කැපුම් යාන්ත්‍රික අස්ථාපනය, ස්ථානික ස්ථානය සැකසීම, ටෙන්ෂන් සැකසීම සහ වැළැක්වීමේ අඩු කිරීම යන කරුණු ආවරණය කරන අතර, පාරිභෝගිකයින් බාහිර සේවා කණ්ඩායම් මත පදනම් නොවී අභ්‍යන්තර හැකියාව ගොඩනැගීමට උපකාරී වේ. ස්ථිරතාවය ද වැදගත් වේ: සුදුසු මෝටර් ප්‍රමාණය, ප්‍රතිජනන ස්ථානය සඳහා විකල්ප සහ කාර්යක්ෂම හයිඩ්‍රොලික් පද්ධති යන මගින් ටනයකට ශක්ති පරිභෝජනය අඩු කරයි; නිවැරදි ස්ලිටිං මගින් ස්ක්‍රැප් අවම කරයි. ඉංජිනේරු අනුවර්තනය, සත්‍යාපිත පරීක්ෂණ සහ ගෝලීය ව්‍යාපෘති අත්දැකීම් යන සියල්ල එකතු කිරීමෙන් චුවාං යුවාන් පාරිභෝගිකයින්ට කොයිල් සැකසුම විශ්වසනීය සහ ලාභදායී ක්‍රියාවලියක් බවට පත් කිරීමට සහය වේ.

නිතර අසනු ලබන ප් රශ්න

සීල් ස්ලිටර් නිෂ්පාදකයින් සංසන්දනය කරන විට මිල ගෙන යන්නන් පරීක්ෂා කළ යුතු කරුණු කුමක්ද?

කුරුම් කිරීමේ හැකියාව, පරීක්ෂණ සම්මත, ව්‍යාපෘති සඳහන් කිරීම් සහ සේවා ප්‍රතිචාරය යන කරුණු හතර සත්‍යාපනය කළ යුතුය. කෙටි ශාෆ්ට් සමමිතිකතා දත්ත ඉල්ලා සිටින්න; එය මිලිමීටර 0.02 ට වඩා අඩු විය යුතුය. කෙටි කිරීමේ නිරවද්‍යතාව මිලිමීටර ±0.05 විය යුතුය. එසේම, 72 පැය පැවරුම් පරීක්ෂණ වාර්තාවක් අවශ්‍යය. නිෂ්පාදකයා කෙටි කිරීමේ ශීර්ෂ සීඑන්සී බෝරින් සහ මිලින් කේන්ද්‍ර වල සැකසීම සහ කෙටි කිරීමේ තියුණු කොටස් හි හීට් ට්‍රීට්මෙන්ට් HRC 58 සිට 62 දක්වා සිදු කරන බව සත්‍යාපනය කරන්න. සමාන කොයිල් පරාසයක ජාත්‍යන්තර සඳහන් කිරීම් තුනක් අවම වශයෙන් ඉල්ලා සිටින්න. දුරස්ථ සහය සැපයීම 24 සිට 48 පැය ඇතුළත සිදු කරන බව පරීක්ෂා කරන්න. සමතුලිත කිරීමේ යන්ත්‍ර සහ කපා දිග සැකසීමේ රේඛා වැනි සම්බන්ධිත යන්ත්‍ර උපකරණ ද නිෂ්පාදනය කරන කර්මාන්ත ශාලාවක් ගුණත්ව සැලැස්මේ වැඩි කොටසක් පාලනය කරයි. එමෙන්ම, එය වර්තමාන කොයිල් සැකසීමේ උපකරණ සමඟ කෙටි කිරීමේ රේඛාව සුමටව ඒකාබද්ධ කළ හැකිය.
ඔබගේ වඩාත්ම ඝනත්වයෙන් සහ පළලින් සැපයිය හැකි කොයිලයට ඉරි රේඛාව සුවිශේෂී කර ගන්න, සාමාන්‍යයට නොවේ. ඔබ 3 සිට 12 මිලිමීටර් ඝනත්වයේ සහ උපරිම 1,600 මිලිමීටර් පළලේ කොයිල් සැකසුම් කරන්නේ නම්, 1,600 මිලිමීටර් හි සැලකිය යුතු පළල සහ අවම වශයෙන් විකෘති බලයේ 20 පැයින් ඉතිරි වීම සහිත රේඛාවක් තෝරා ගන්න. රේඛාවේ වේගය ඔබගේ දිනපතා ටොන් ඉලක්කයට ගැලපිය යුතුය; 30 ටොන් කොයිලයක් සමඟ 90 මීටර්/මිනිත්තු ක්‍රියාකාරීත්වය සඳහා සෑම වැඩ කාලයකදීම කොයිල් 8 සිට 12 දක්වා සැලසුම් කරන්න. සෑම වැඩ කාලයකදීම තීරු පළල වෙනස් කිරීම තුනෙන් වැඩි වරක් සිදු වේ නම්, වේගයෙන් වෙනස් කළ හැකි කාර්ටිජ් ශීර්ෂ සැලකිල්ලට ගන්න, සහ සියුළු, ඉහළ ශක්තියෙන් යුත් තීරු සඳහා සර්වෝ පාලනය සහිත ආතති ප්‍රති-අඩවි තෝරා ගන්න. සැමවිටම ද්‍රව්‍ය ශ්‍රේණිය, ආතති ශක්තිය සහ තීරු පළල පරාසය නිෂ්පාදකයා වෙත බෙදා ගන්න, එය ශාෆ්ට්, තිත්තු සහ මෝටර් සුදුසු ලෙස ප්‍රමාණය තීරණය කිරීමට උපකාරී වේ.
කැපීමේ නිරවද්‍යතාව සහ කැපන තුඩුවල කාලය යනු කැපන තුඩුවල හිස් අවකාශය, ශාෆ්ට් වල දෘඩතාව, සමතලීකරණ ගුණත්වය සහ ආතති පාලනය මත රඳා පවතී. යෝහ්‍ය හිස් අවකාශය සාමාන්‍යයෙන් යුරෝපියානු සිරුරු සඳහා පටියේ ඝනත්වයෙන් 8 සිට 12 පැයිරියෙන් වේ; එය ඉතා අඩු වුවහොත් කැපන තුඩුවල වැඩි පැහැරීම සහ කැපීමේ කෙළි ඇති වේ, එය ඉතා වැඩි වුවහොත් කෙළි අතු පිරික්සීම සිදු වේ. ශාෆ්ට් අසම්බාධිත චලනය 0.02 මිලිමීටරය ට වඩා අඩු විය යුතු අතර, කැපන තුඩුවල කෘෂ්ණතාව HRC 58 සිට 62 දක්වා විය යුතුය. සුදුසු සමතලීකරණය කුණියේ සැකසුම සහ අභ්‍යන්තර ආතතිය ඉවත් කරයි, එය කැම්බර් එක 2 මීටරයකට මිලිමීටරයකට වඩා අඩු කරයි. ස්ථායී ප්‍රති-කුණිය ආතතිය පටිය අස්ථායී වීම සහ කෙළි හානිය වැළැක්වේ. සුදුසු සැකසුම සහ වැළැක්වීමේ අඛණ්ඩ අංග පිළිබඳ සැලසුම භාවිතයෙන් කැපන තුඩුවල කාලය සැකසූ සිරුරු 8,000 ටොන් ට වඩා වැඩි විය හැකි අතර, කැපීමේ පළල නිරවද්‍යතාව ප්ලස් හෝ මයිනස් 0.05 මිලිමීටරය ඇතුළත පවතී.
ඔව්, නමුත් එම පේළිය සුදුසු ලෙස සැකසිය යුතුය. 12 මිලිමීටරයකට අඩු ඝනත්වයෙන් යුත් කාබන් ස්ථායි ස්ටීල් සඳහා ඉහළ මෝටර් බලය, හයි-හයි ස්තර සමතුලිත කිරීම සහ විශාල කැපීමේ දණ්ඩු තෝරා ගත යුතුය. සින්ක් හෝ වර්ණ කළ කොයිල් සඳහා පොලිමර් සම්පූර්ණ ආතති පැඩ් සහ ආරක්ෂිත මාර්ගෝපදේශ රෝලර් භාවිතා කර පෘෂ්ඨ සැකිලි සහ වර්ණ හානිය වළක්වා ගත හැකිය. කෙලින් කපා ගැනීම සහ තෙල් යෙදීමේ ඒකක යෙදීමෙන් කපා ගත් කෙළින් ආරක්ෂා කළ හැකිය. ඉන්දියාවේ උපකරණ ව්‍යාපෘතියක, සුදුසු ලෙස සැකසූ පේළියකින් සින්ක් කළ පටියේ පෘෂ්ඨ දෝෂ අනුපාතය 0.4 පැයිරින් ට වඩා අඩුවෙන් පවත්වා ගත හැකි විය. සැකසුමේ පිළිබඳ විධිමත් සාකච්ඡාවේදී සැමවිටම වර්ණ වර්ගය සහ පෘෂ්ඨ අවශ්‍යතා සඳහන් කරන්න, එවිට කැපීමේ හිස් අවකාශය, පැඩ් ද්‍රව්‍යය සහ පේළියේ වේගය සුදුසු ලෙස සැකසිය හැකිය.

ආශ් රිත ලිපි

යන්ත්රෝපකරණ මධ්යස්ථානයක් තෝරා ගන්නේ කෙසේද?

12

Dec

යන්ත්රෝපකරණ මධ්යස්ථානයක් තෝරා ගන්නේ කෙසේද?

තවත් බලන්න
බහු කාර්ය සාධන යන්ත්‍රය විවිධ සැදීමේ හා කොටස් නිෂ්පාදන කර්මාන්ත ශාලාවල අවශ්‍යතා සපුරා දෙන්නේ ඇයි?

14

Aug

බහු කාර්ය සාධන යන්ත්‍රය විවිධ සැදීමේ හා කොටස් නිෂ්පාදන කර්මාන්ත ශාලාවල අවශ්‍යතා සපුරා දෙන්නේ ඇයි?

ඉහළ විවිධත්වයක් සහිත නිෂ්පාදන පරිසරයන්ගේ සංකීර්ණතා සමඟ මෙහෙයුම් කිරීම සම්පූර්ණයෙන් සැකසුම් කරන ලද කර්මාන්ත නිෂ්පාදන සැකැසුම් සැකැසුම පිළිබඳව සැලකීම බොහෝ විට එකවර දහයක් පමණ සුළි විරියෙන් පිරිසිදු කිරීම මෙන් වේ, විශේෂයෙන් ඉහළ විවිධත්වයක් සහ අඩු වාරිතාවක් සහිත නිෂ්පාදන සැලැස්මන් සමඟ කටයුතු කරන විට. පි...
තවත් බලන්න
සතත්‍ය ගැඹුරු කුහර යන්ත්‍ර සැකසුමේ කාර්යයන් වලදී සිදුවන ද්‍රිල් තුඩු පැහැරීම අවම කර ගැනීමට කෙසේ හැකිද?

03

Aug

සතත්‍ය ගැඹුරු කුහර යන්ත්‍ර සැකසුමේ කාර්යයන් වලදී සිදුවන ද්‍රිල් තුඩු පැහැරීම අවම කර ගැනීමට කෙසේ හැකිද?

ගැඹුරු කුහර උෂ්ණත්ව ආතතියේ යාන්ත්‍රික ක්‍රියාවලිය තේරුම් ගැනීම කර්මාන්ත නිෂ්පාදන පෙළවල නිරන්තර බෝරින් සහ ඉහළ ගැඹුරු සැකසුමේ කාර්යයන් සිදු කිරීම උෂ්ණත්ව සහ යාන්ත්‍රික අභියෝග මෙන්ම කපා යාමේ මෙවලම් වල සීමාවන් පරීක්ෂා කිරීම සඳහා දැඩි අභියෝග ඉදිරිපත් කරයි. W...
තවත් බලන්න
ඉතා නිරවද්‍ය කැපීමේ යන්ත්‍ර සඳහා ජාත්‍යන්තර සැපයුම්කරුවන් අවශ්‍ය කරන අපනයන ගුණත්ව සම්මත

03

Aug

ඉතා නිරවද්‍ය කැපීමේ යන්ත්‍ර සඳහා ජාත්‍යන්තර සැපයුම්කරුවන් අවශ්‍ය කරන අපනයන ගුණත්ව සම්මත

නිරවද්‍ය යන්ත්‍ර කැපීමේ ක්ෂේත්‍රයේ ජාත්‍යන්තර අපනයන අනුකූලතාව පිළිබඳ වැටහීම – විශ්ව ආර්ථික කර්මාන්ත වෙළඳපොළ තුළ සංකීර්ණ පරිසරය හරහා සංචාරය කිරීම සඳහා, උසස් ලෝහ කැපීමේ...
තවත් බලන්න

ගෙවීම් පාත්‍ර

මාර්ටින් කෙලර්
උත්තම නිරවද්‍යතාව සහිත විශ්වසනීය ස්ටීල් ස්ලිටිං පේළිය

අපි ශ්‍රේණිගත වූ ස්ථායිතාව සහිත සීසියම් කොයිල් සඳහා චුවාං යුවාන් විසින් සැපයූ 1,600 මි.මී. ස්ටීල් ස්ලිටිං පේළියක් ක්‍රියාත්මක කරමු. එය අධික ශක්තිය සහිත ස්ටීල් කොයිල් සඳහා අවශ්‍ය වන අතර එහි ඝනත්වය මිලිමීටර 12 දක්වා විය හැක. එය ස්ථාපනය කිරීමෙන් පසු, බර් උස මිලිමීටර 0.05 ට වඩා අඩුවෙන් පවතින අතර පේළියේ වේගය මිනිත්තුවකට මීටර් 90 ක් දක්වා වැඩි විය. නිෂ්පාදන ප්‍රමාණය පැය 22 පැයකින් වැඩි විය සහ තිරිඟු වෙනස් කිරීම් සෑම වැඩ සතියකම දෙවරක් සිට සතියකට වරක් දක්වා අඩු විය. ඔවුන්ගේ ඉංජිනේරුවන් අපගේ ප්‍රශ්නවලට 24 පැය ඇතුළත පිළිතුරු ලබා දුන් අතර, අපගේ වැදගත් නිෂ්පාදන වර්ධනය සමයේ අපට සහය විය. අප වැනි කොයිල් සේවා කේන්ද්‍රයක් සඳහා මෙම විශ්වසනීයත්වය අඩු මිලකින් මිලදී ගැනීමට වඩා වැඩි වටිනාකමක් ඇත.

එම්රේ යිල්මාස්
වේගවත් වෙනස් කිරීම සහ ශක්තිමත් වෘත්තීය සහය

අපි ස්ක්වෙයර් ටියුබ් නිෂ්පාදනය සඳහා වේගවත් වෙනස් කළ හැකි සීල් ස්ලිටර් පේළියක් ඇණවුම් කළෙමු. පළල වෙනස් කිරීම සඳහා ගත වූ කාලය 75 විනාඩියෙන් 28 විනාඩිය දක්වා අඩු විය, වැඩිපුර අස්ථායි ද්‍රව්‍ය 3.1 පැයින් 1.9 පැයින් දක්වා අඩු විය සහ නිරවද්‍යතාව මිලිමීටරය තුනෙන් එක පැයින් ඉහළ හෝ අඩු වීම තුළ පවතින ලෙස පවතින ලදී. කර්මාන්ත ශාලාව අප ආතති සැකසුම් සකස් කළ විට පැහැදිලි මාර්ගෝපදේශ, අතිරේක කැපීමේ පුඩු කට්ටල සහ 48 පැය ඇතුළත දුරස්ථ වීඩියෝ සහාය සපයා දුන්නේය. අපගේ ක්‍රියාත්මක කරුවන් දින තුනකින් පුහුණු වූ අතර දැන් පේළිය විශ්වාසයෙන් ක්‍රියාත්මක කරයි. අපි මෙම නිෂ්පාදකයා සහාය දෙන ලද කර්මාන්ත ශාලා දෙකකට දැන් යෝජනා කර ඇත.

නොමිලේ උද්ධෘතයක් ලබා ගන්න

අපගේ නියෝජිතයා ඉක්මනින් ඔබ හා සම්බන්ධ වනු ඇත.
ඊ-තැපෑල
නම
සමූහයේ නම
සන්දේශය
0/1000
ස්ටීල් ස්ලිටිං පේළි සඳහා අභ්‍යන්තර CNC මැෂිනිං සහ දැඩි ගුණත්ව පාලනය

ස්ටීල් ස්ලිටිං පේළි සඳහා අභ්‍යන්තර CNC මැෂිනිං සහ දැඩි ගුණත්ව පාලනය

අතිශයින් ශක්තිමත් ව්‍යුහාත්මක සම්පූර්ණතාව සහ නිරපේක්ෂ මාන නිරවද්‍යතාව අපගේ නිෂ්පාදන සැලැස්මේ තුළ සෘජුවම ආරම්භ වේ. අපි සියලු වැදගත් ස්ටීල් කොයිල් කපා දැමීමේ පෙළ සඳහා අවශ්‍ය සංරචක එනම් කපා දැමීමේ ශීර්ෂ, ධාවක ශාෆ්ට්, සමතුලිත රෝල්, සහ බර සහිත යන්ත්‍ර වෙළුම් යනාදිය අභ්‍යන්තරයේම CNC යන්ත්‍ර වල ඉතා සැහැල්ලු ලෙස සැකසීම සිදු කරමු. මෙම සම්පූර්ණයෙන් අභ්‍යන්තර නිෂ්පාදන උපාය මාර්ගය අපගේ ඉංජිනේරු කණ්ඩායමට සම්පූර්ණයෙන් සැමියා සීමාවන්, ජ්‍යාමිතික සමාන්තරතාව සහ පෘෂ්ඨ සමතුලිතතා ප්‍රමිතීන් පාලනය කිරීමට හැකියාව ලබා දෙයි. එය බාහිර සැපයුම්කරුවන්ගෙන් සැපයෙන සංරචක සම්බන්ධයෙන් ඇති විචල්‍ය ගුණත්ව අවදානම් සම්පූර්ණයෙන් ඉවත් කරයි. බර සහිත කැපීමේ ශාෆ්ට් නිරවද්‍ය පිරිසිදු කිරීම සහ චලනික සමතුලිතතාව සඳහා සැකසීමට ලක් වේ. එය සම්පූර්ණ වේගයෙන් ක්‍රියා කරන විට භ්‍රමණය වීමේ විචල්‍යතාව 0.02 මිලිමීටරය ට වඩා අඩුවෙන් පවතී. ඉහළ ගුණත්වයේ සිදුරු සැකසුමේ කැපීමේ තියුණු දළ වියුහයන් HRC 58–62 දක්වා වැකුම් උණුසුම් කිරීමට ලක් වී සුවිශේෂී යුග්ම කොටස් වශයෙන් පිරිසිදු කර ඇත. එය හොඳම කපා දැමීමේ සුදුසු අතර අවකාශය සැලසීම සඳහා සුදුසු වේ.
යථාර්ථයේ කොයිල් දත්ත සහ යෙදුම් අවශ්‍යතා මත පදනම් වූ සැකසුම් කළ කපා දැමීමේ විසඳුම්

යථාර්ථයේ කොයිල් දත්ත සහ යෙදුම් අවශ්‍යතා මත පදනම් වූ සැකසුම් කළ කපා දැමීමේ විසඳුම්

ආධුනික කොයිල් සැකසුමේ සංස්ථා විශේෂිත ද්‍රව්‍ය සීමාවන් සහ සැකසුමේ පරිමාණ ඉලක්ක යටතේ ක්‍රියාත්මක වන බව සැලකිල්ලට ගෙන, අපි සාමාන්‍ය වෙළඳ සැලසුම් යන්ත්‍ර සමූහයන් හෙළියුම් කරමින්, සෑම ස්ටීල් ස්ලිටිං රේඛාවක්ම පාරිභෝගිකයාගේ විශේෂිත කොයිල් දත්ත සහ ක්‍රියාකාරී ක්‍රමවේද අනුව සැකසුම් කරමු. කිසියම් විශේෂිත සැලසුම් පිළිබඳ තීරණයක් ගැනීමට පෙර, අපගේ අත්දැකීම් සමෘද්ධ යාන්ත්‍රික ඉංජිනේරුවන් ලෝහ සමිශ්‍රණ ශ්‍රේණි, අවසාන ආතති ශක්ති සීමා, ද්‍රව්‍ය ඝනත්වයේ පරාසය, ස්ට්‍රිප් පළලේ පැතිකඩ, උපරිම කොයිල් බර, දිනකට සැ-shift නිෂ්පාදන ඉලක්ක, සහ කර්මාන්ත ශාලාවේ ඇති භූමි ප්‍රමාණය යන මූලික සාධක සම්පූර්ණයෙන් විශ්ලේෂණය කරති. මෙම සත්‍යාපිත ආදාන අනුව, අපි 15 kW සිට 45 kW දක්වා සහ ඊට ඉහළ විදුලි මෝටරයේ ශක්ති ශ්‍රේණි නිවැරදිව ගණනය කරමු, සුදුසු ෂැෆ්ට් විෂ්කම්භය තෝරාගනිමු, බහු-රෝල් සමතුලිත පද්ධති සැකසුම් කරමු, සහ විශේෂිත ආතති පාලන උපායන් සැලසුම් කරමු. විකල්ප සැකසුම් කොටස්—උදාහරණයක් ලෙස වේගවත් වෙනස් කළ හැකි කැරිජ් ස්ලිටිං හෙඩ්, නිරවද්‍ය කෙළි කැපීමේ ඒකක, ස්වයංක්‍රීය තෙල් යෙදීමේ සමූහ.
Whatsapp Whatsapp ඊ-තැපෑල ඊ-තැපෑල ජංගම දුරකථනය ජංගම දුරකථනය ඉහළම ස්ථානයඉහළම ස්ථානය