 EN

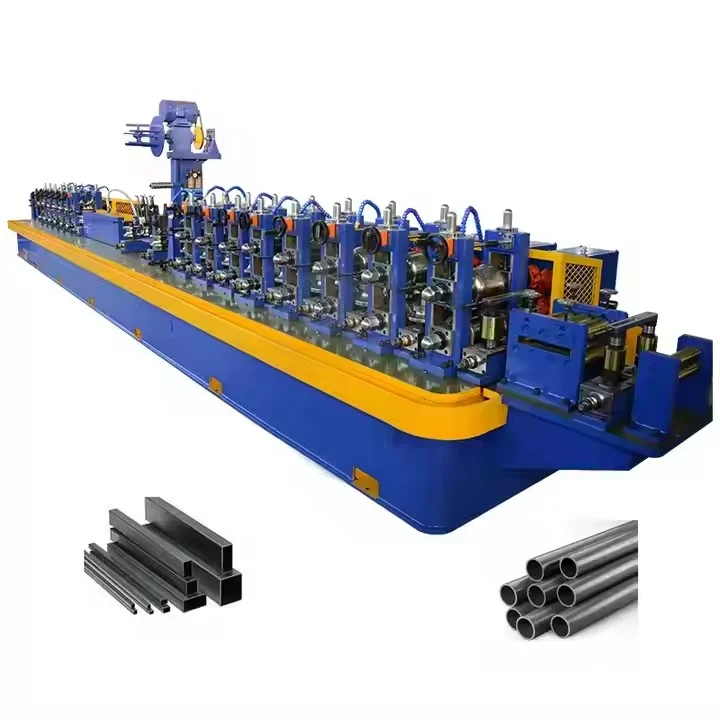
ස්වයංක්රීය ටියුබ් මිල් ඒකක සමගින් නිෂ්පාදන කාර්යක්ෂමතාව සහ ක්රියාත්මක කාර්යක්ෂමතාව වැඩි කිරීම
අධුනික නිෂ්පාදන සැල් ස්වයංක්රීය ටියුබ් මිල් ඒකක වලට ආයෝජනය කරන්නේ ඒවා කුණු වූ ස්ට්රිප් එක ස්වයංක්රීයව අවසාන ටියුබ් එක බවට හරවන වේගය මිනිසුන් විසින් කළ හැකි පෙළ වලට වඩා වැඩි වීම නිසාය. මෙම වාසි චක්ර කාලය, ක්රියාත්මක වීමේ කාලය සහ ශ්රමය මත පදනම් නොවූ නිෂ්පාදනය යන තැන්වල පෙනේ.
ස්වයංක්රීය ටියුබ් මිල් ඒකක සියලු මිනිසුන් විසින් කළ හැකි සැකසුම් වලට සාපේක්ෂව චක්ර කාලය 35–50% කින් අඩු කරන්නේ කෙසේද
ස්වයංක්රීය නළ කර්මාන්ත යන්ත්ර වල ක්රියාත්මක වීමේදී, ක්රියාත්මක කරන්නන් බොහෝ විට කුණියම නැවත ස්ථානගත කිරීම, රෝල් අතර පරතරය සකස් කිරීම සහ කපා ඇති දිග මැනීම සඳහා නතුවීම් සිදු කරයි. ස්වයංක්රීය නළ කර්මාන්ත ඒකක සර්වෝ-චාලිත කුණියම් පෝෂණය, වැඩසටහන් කළ හැකි රෝල් ස්ථාන සහ සම්බන්ධිත ගුවන් කපා දැමීමේ උපාංග භාවිතයෙන් මෙම නතුවීම් ඉවත් කරයි. කර්මාන්තයේ කාර්ය සාධන සංසන්දන වාර්තා වලට අනුව, ස්වයංක්රීය පෙළවල් 120 මීටර් පැයට වැඩි වේගයෙන් ක්රියාත්මක විය හැකි අතර, මෙය සාමාන්ය අතින් ක්රියාත්මක වන පෙළවල් සඳහා 20–40 මීටර් පැයට වේගය සමඟ සංසන්දනය කළ විට සම්පූර්ණ කොටසේ චක්ර කාලය 35–50% කින් අඩු වේ. එය සැකසුම සහ පරීක්ෂණය සැලකිල්ලට ගත් පසුව ද මෙය සත්ය වේ. සමස්ත උපකරණ කාර්යක්ෂමතාව (OEE) වැඩි වීම මෙම වාසිය ශක්තිමත් කරයි: ස්වයංක්රීය පද්ධති සාමාන්යයෙන් OEE 80–92% ට ළඟා වන අතර, අතින් ක්රියාත්මක වන ක්රියාවලි සඳහා එය 50–65% පමණි. ද්විත්ව කුණියම් ගබඩා කිරීමේ උපාංග කුණියම් වෙනස් කිරීම සමයේ සැතපුම් ස්ථිරව සිදු කිරීමට හැකියාව ලබා දෙයි. සූත්රය මත පදනම් වූ සැතපුම් පාලනය ක්රියාත්මක කරන්නාගේ වැරදි හේතුවෙන් සිදුවන කුඩා නතුවීම් ඉවත් කරයි. ස්ථිර ක්රියාත්මක වීම නිසා නැවත සැකසීම අඩු වීම නිසා, ගුණත්වය පරීක්ෂා කිරීම හෝ අලුත්වැඩියා කිරීම හේතුවෙන් නිෂ්පාදන වේගය අඩු නොවේ.
සැබෑ ලෝකයේ බලපෑම: අධික පරිමාණයේ මෝටර් රථ නල නිෂ්පාදනයේ ශ් රමයෙන් යැපෙන උගුල් මාර්ග ඉවත් කිරීම
විශාල පරිමාණයේ වාහන නල නිෂ්පාදනයකට වැඩ මුර වෙනස් වීම දරාගත නොහැකියි. අත්පොත රේඛා නිරවුල් කිරීම, වෑල්ඩින් පරාමිතීන් සකස් කිරීම සහ ගුණාත්මකභාවය පරීක්ෂා කිරීම සඳහා දක්ෂ ක් රියාකරුවන් මත රඳා පවතී. ස්වයංක් රීය නල මෝල් ඒකක මෙම ශ් රමයෙන් යැපෙන උගුරු මාර්ගයන් වලංගු කර ඇති, වට්ටෝරුව මත පදනම් වූ පාලනයකින් ප් රතිස්ථාපනය කරයි, මාරුවීම් හරහා සමාන පරාමිතීන් සහතික කරයි. 2024 කර්මාන්තයකට අනුකූලව, විනාඩියකට මීටර් 120 ක් සහ 90% OEE වේගයෙන් ක් රියාත්මක වන තනි ස්වයංක් රීය රේඛාවක් පැය 20 ක දිනයකදී ටියුබ් මීටර් 130,000 කට වඩා නිපදවන ලද අතර රේඛා නැවතුම වාහන එකලස් කිරීම වෑල්ඩින් සහ කැපුම් පියවර වලදී අතින් මැදිහත්වීම ඉවත් කිරීමෙන් මාරු කිරීම සම්බන්ධ නතර කාලය අඩු වේ. මෙහෙයුම්කරුවන් නැවත නැවත හැසිරවීමෙන් අධීක්ෂණය හා ව් යතිරේක ප් රතිචාර දක්වා මාරු වන අතර නිමැවුම තවදුරටත් ස්ථාවර වේ.
ස්වයංක්රීය ටියුබ් මිල් ගුණත්ව පාලනය හරහා නිරවද්යතාව සහ ස්ථායිතාව සහතික කිරීම
OEM සීමාවන් සපුරාලීම: ±0.15 mm කෙටි තෙත් ඝනත්ව වෙනස බැච් අස්වීමට හේතු වන්නේ ඇයි
ඉහළ පරිමාණයේ සිරුරු නිෂ්පාදනය සඳහා, කෙළින් ඝනත්වය යනු සාර්ථක හෝ අසාර්ථක වීම තීරණය කරන මිනුමකි. බොහෝ මුල් උපකරණ නිෂ්පාදකයින් (OEMs) සහ පළමු මට්ටමේ මිලදී ගන්නන් දැන් සාමාන්ය කෙළින් ඝනත්වය වටා ±0.15 මිලිමීටරයක සැකසුම් සීමාවක් බලාත්මක කරයි. එම සීමාව ඉක්මවූ කුණු එකක් සම්පූර්ණ බැච් ප්රතික්ෂේප කිරීමට හේතු විය හැක. ස්වයංක්රීය සිරුරු මිල් ගුණත්ව පාලන පද්ධති විසින් සැකසුම් රේඛාව ඔස්සේ බහු ස්ථානවල ලේසර් හෝ අධෝශබ්ද කෙළින් ඝනත්ව මැනීම භාවිතා කරමින් මෙම සීමාව බලාත්මක කරයි. ප්රතිපෝෂණ පුඩු ජීවිත කියවීම් සහ ඉලක්ක පැතිකඩ සමඟ සංසන්දනය කර අනුරූපී නොවන කොටස් පහත පෙළේ කපීම හෝ සමූහගත කිරීමට පෙර සලකුණු කරයි—ඉතා කුඩා වෙනස්කම් විශාල අපයෝජන සිදුවීම් බවට පත් වීම වළක්වයි. මෙම පේළිය තුළ සත්යාපනය නිෂ්පාදකයින් අධික වියදම් සහිත ප්රතිවාර ගෙවීම්, පේළි නතුවීම් සහ නැවත සැකසුම් පරීක්ෂණ වළක්වා ගැනීමට උපකාරී වේ. කෙළින් ඝනත්වයේ වෙනස්කම් යනු ව්යුහාත්මක සහ ස්වයංචාලිත සිරුරු බැච් ප්රතික්ෂේප වීමේ ප්රධාන හේතුව වන අතර, සීමාව සඳහා සංවේදී පාරිභෝගිකයින් සඳහා සත්ය කාලීන සත්යාපනය යනු වැදගත් ආයෝජනයකි.
සත්ය කාලීන මයික්රෝන්-මට්ටමේ රෝල් හි හිස් අවකාශය සකස් කිරීම සහ එහි විශේෂිත ප්රමිතිය සිට පිටතට යන ප්රතිදානය 92% ක් දක්වා අඩු කිරීමේ කාර්යය
සත්ය කාලීන රෝල් හි හිස් අවකාශ පාලනය මයික්රෝමීටර් මට්ටමේ ක්රියා කරයි. එය නල ගොඩනැගීමේ යන්ත්රය ක්රියා කරමින් සිටියදී හැඩගැස්වීම සහ ප්රමාණය තීරණය කිරීම සඳහා යුගල වෙත සැකසුම් සැපයි. සෑම යුගලයක්ම රේඛීය කේතක සහ සර්වෝ ක්රියාකාරී උපාංග මගින් නිරීක්ෂණය කරයි. ද්රව්යයේ ප්රතිචාපනය, කොයිලයේ දෘඩතාවය හෝ සීම් කිරීමේ වේගය වෙනස් වී නලයේ හැඩය වෙනස් වුවහොත්, පද්ධතිය මිලි සෙකෙන්ඩ් කිහිපයකින් රෝල් හි හිස් අවකාශය සැකසිය හැක. මෙම සැම්පූර්ණ පාලන ප්රතිචාපන ප්රතික්රියාව නලයේ බිත්ති ඝනත්වය සහ විෂ්කම්භය සීමාව තුළ තබා ගැනීමට නිෂ්පාදනය නතුවීම අවශ්ය නොවේ. මයික්රෝමීටර් මට්ටමේ සැකසුම් භාවිතා කරන කර්මාන්ත ශාලා වල අසාමාන්ය නල නිෂ්පාදනය 92% කින් අඩු වී ඇත. මෙය අවසාන නිෂ්පාදනය වර්ගීකරණය කිරීම නොව, වෙනස්වීම් ඉක්මනින් හඳුනා ගැනීම මගිනි. ක්රියාත්මක කරුවන් ඉහළ සහ පහළ පාලන සීමා එක් වරක් සැකසිය හැකි අතර යන්ත්රය එම සීමා සියලු වැඩ වේලාවන් පුරා පවත්වා ගැනීමට සමත් වේ. අසාමාන්ය නල අඩු වීම සමග අපද්රව්ය අඩු වීම, නැවත සැකසීමේ වියදම් අඩු වීම සහ පළමු පාසැස් වැඩ සාර්ථකත්වය වැඩි වීම සිදු වේ. සම්පූර්ණ වාර්ෂික නිෂ්පාදන කාලය පුරා මෙම පරිමාණික ස්ථායිතාව පහත සැකසුම් ක්රියාවලියට ආධාර වේ—උදාහරණයක් ලෙස වැකි කිරීම, පියාසර කිරීම සහ හයිඩ්රෝෆෝමිං වැනි ක්රියාවලියට ස්ථායි ආහාර ද්රව්ය සැපයීම.
කෙටි කාසෙට් පද්ධති සමඟ වෙනස් කිරීමේ කාලය වැඩි කිරීම සහ විරාම කාලය අවම කිරීම
ප්රතිචක්රීය කාසෙට් උපකරණ භාවිතයෙන් යාන්ත්රික වෙනස් කිරීම 47 විනාඩියෙන් අඩු විනාඩි 6 කට අඩු කිරීම
සාමාන්ය නළ කර්මාන්ත ක්රියාවලියේ, යාන්ත්රික වෙනස් කිරීම සෑම පැතිකඩ වෙනසකදීම සාමාන්යයෙන් විනාඩි 47 ක් ගත කරයි. මෙයට හේතුව කාර්ය සාධකයින් රෝල් ස්ථාන අතින් නැවත ස්ථාපනය කිරීම සහ සමාන්තර කිරීමයි. ප්රතිචක්රීය කාසෙට් උපකරණ මෙම ක්රියාවලිය වෙනස් කරයි. මෙහෙයුම් කණ්ඩායම් විසින් විනාඩි 6 කට අඩු කාලයකින් පූර්ව-සමාන්තර කළ, වේගවත් විමුක්ති වන රෝල් කුලක ස්ථාපනය කළ හැක. මෙය වෙනස් කිරීමේ කාලය 87% කින් අඩු කරයි. එය සෘජුවම නිෂ්පාදන කාලය වැඩි කරයි. ඉහළ මිශ්රණ නළ කර්මාන්ත වලින් සිදු කළ නිෂ්පාදන විමර්ශන වලට අනුව, සෑම වෙනස් කිරීමේ විනාඩියක් ඉතිරි වීමෙන් පේළියක් පිළිබඳව පැයකට නිම් වූ නළ 8–12 මීටරයක් පමණ වැඩි වේ. කාසෙට් පද්ධති ගබඩා කිරීමේ සහ ස්ථාපනයේ දී නියත රෝල් හි හිස් අවකාශ ආරක්ෂා කර ගනී. එබැවින් නැවත සැකසීමේ විනාඩි අවශ්ය නොවේ. එය අතිරික්ත නිෂ්පාදනය සහ ශ්රමය අඩු කරයි. එක් ස්වයංක්රීය පේළියක් විසින් කෙටි ප්රමාණයේ ස්වයංචාලිත, සිවිලි සහ ව්යුහාත්මක නළ ඇණවුම් සැකසීමට හැකි වේ. එහෙත් නිෂ්පාදන වේගය අඩු නොවේ.
පුරෝකථනය සඳහා ඩිජිටල් ට්වින් භාවිතා කිරීම හා කර්මාන්තය 4.0 සමඟ සම්බන්ධිත ටියුබ් මිල් වෙනස් කිරීමේ සැලැස්ම
මිල් හි කැසට් සහ රෝල් ට්රේනය සඳහා ඩිජිටල් ට්වින් එකක් භාවිතා කරමින්, පෙළ නතුවීමට පෙර ඊළඟ ප්රොෆයිලය සිමියුලේට් කිරීමට සැලැස්ම සැලසුම්කරුවන්ට හැකියාව ලැබේ. මෙය අවශ්ය රෝල්-ගැප් අතිච්චිති සහ ද්රව්යයේ ස්ප්රින්ග් බැක් යන දෙකම හඳුනා ගැනීමට ඉඩ සලසයි. මෙම කර්මාන්තය 4.0 ප්රවේශය වෙනස් කිරීම ප්රතික්රියාත්මක බිඳීමක් ලෙස නොව, පූර්ව-සැකසුම් කළ සිදුවීමක් ලෙස හරවයි. ඉහළ ප්රමාණයේ නිෂ්පාදනයේදී, පුරෝකථන සැලැස්ම සැකසුම් වැඩි වීම හේතුවෙන් වැය වන අතිරික්තය 25% කින් අඩු කරයි සහ සැලසුම් නොකළ නතුවීම 20–30% කින් අඩු කරයි. කණ්ඩායම් සැලසුම් කළ නතුවීමේ කාලය තුළ සුදුසු කැසට් සැකසීම, විශේෂයෙන් බෙයාරින්ග් උණු කිරීම සහ මෙවලම් වෙනස් කිරීමේ සැලැස්ම සැලසුම් කළ අඛණ්ඩතා සැලැස්ම තුළ සිදු කළ හැකිය. මෙය නිෂ්පාදනය ස්ථායීව පවත්වා ගැනීමට උපකාරී වේ.
ස්වයංක්රීය ටියුබ් මිල් ආයෝජනයෙන් ශක්තිමත් වාපිග්රාහිතා සහ විස්තීර්ණ වියදම් ඉතුරුම් සැපයීම
රැහැන් නිෂ්පාදනයේ සීමිත කාලයක් තුළ වැඩි ප්රතිලාභයක් ලබා දෙන යන්ත්ර අතර ස්වයංක්රීය ටියුබ් මිල් ඒකකය එකකි. ස්වයංක්රීය නොවන හෝ අර්ධ-ස්වයංක්රීය පෙළ පෙළ වෙනස් කරන සැලසුම් වල නිෂ්පාදන වර්ධනය 30–60% කින් සහ දෝෂ අනුපාතය වැඩි වශයෙන් 75% කින් අඩු වීම සහ මධ්යම පරාසයේ පද්ධති සඳහා සම්පූර්ණ ප්රතිග්රහණය 2–4 වසර තුළ සිදු වේ. මෙම වැඩි වීම් සෘජු ශ්රමය මීටරයකට අඩු වීම, අපවිත්ර ද්රව්ය සහ නැවත සැකසීම අඩු වීම සහ යන්ත්ර භාවිතය වැඩි වීම යන කරුණු හේතුවෙනි.
සුදුසු ලෙස සැකසූ ස්වයංක්රීය ටියුබ් මිල් ආයෝජනයක් සාමාන්යයෙන් වසර 2.5–4 තුළ සම්පූර්ණ ප්රතිග්රහණය සිදු කරයි සහ එය ආරම්භක ප්රාථමික පිරිවැය ඉක්මවා යන 10 වසරක ශුද්ධ වර්තමාන වටිනාකමක් උත්පාදනය කරයි. මෙම පද්ධති ස්ථායී මිනුම් දත්ත ජනනය කරන අතර වෙනස් නිෂ්පාදන පෙළ සඳහා විධිමත් විස්තීර්ණය සහය දක්වයි. නිෂ්පාදකයින් මූලික මිල් යන්ත්ර පහසුකම් ප්රතිස්ථාපනය නොකර වේගවත් වෙනස් කළ හැකි උපකරණ, ඩිජිටල් පිළියෙලීම සහ පූර්වානුමාන අඩු කිරීම යෙදිය හැකි අතර ඇණවුම් පරිමාණය වැඩි වෙද්දී මෙම ආයෝජනය වැඩි විය හැක.
| ප්රතිලාභය මිතිකය | හසුරුවීම හෝ සැමි-ස්වයංක්රීය පදනම | ස්වයංක්රීය ටියුබ් මිල් එක විසින් වාර්තා කළ ප්රතිඵලය |
|---|---|---|
| ප්රතිදාන වෙනස | මූලික රේඛාව | +30–60% |
| දෝෂ අනුපාතය | මූලික රේඛාව | −75% |
| සාමාන්ය ආදායම් ප්රතිපාතය | — | වසර 2–4 |
| වසර 10 ක ශුද්ධ වර්තමාන වටිනාකම | පළමු ප්රාථමික ප්රතිපාතය | පළමු ප්රතිපාතය ඉක්මවා යයි |
FAQ
සැහැල්ලු ටියුබ් මිල් ඒකක වලට කර්මාන්ත ශාලා ආයෝජනය කළ යුතු හේතුව කුමක්ද?
ස්වයංක් රීය නල මෝල් ඒකක ඵලදායිතාව වැඩි කරයි, චක් ර කාලය අඩු කරයි, අක් රිය කාලය අඩු කරයි, සහ ස්ථාවර ගුණාත්මකභාවය සහතික කරයි, ඒවා නවීන නිෂ්පාදන සඳහා පරිපූර්ණයි.
ස්වයංක් රීය නල මෝල් මගින් අත්පොත සකස් කිරීමේදී කොපමණ කාල පරිච්ඡේදයක් ඉතිරි කර ගත හැකිද?
ස්වයංක් රීය නල මෝල් මගින් අත්පොත සකස් කිරීම හා සසඳන විට චක් ර කාලය 35-50% කින් අඩු කළ හැකිය.
තත්ත්ව පාලනය සඳහා තත් ය කාලීන රෝල් පරතරය වෙනස් කිරීමේ කාර්යභාරය කුමක්ද?
තත් ය කාලීන රෝල් පරතරය වෙනස් කිරීම මිලි තත්පර තුල මාන අපගමනයන් හඳුනා ගැනීම හා නිවැරදි කිරීම මගින් උපරිම ලෙස නිමැවුම් පිටතට අඩු කරයි.
වේගයෙන් වෙනස් වන කැසට් මෙවලම් මඟින් අක් රිය කාලය අඩු කරන්නේ කෙසේද?
වේගවත් වෙනස් කිරීමේ කැසට් මෙවලම් මගින් යාන්ත් රික වෙනස් කිරීමේ කාලය මිනිත්තු 47 සිට මිනිත්තු 6 ට අඩු කරයි.
ස්වයංක් රීය නල මෝල් ආයෝජන සඳහා ROI යනු කුමක්ද?
ස්වයංක් රීය නල මෝල් පද්ධති මගින් සාමාන් යයෙන් වසර 2 4 අතර ආපසු ගෙවීමේ කාල පරිච්ඡේද සහ සැලකිය යුතු දිගු කාලීන ඉතිරිකිරීම් සමඟ ශක්තිමත් ROI ලබා දෙයි.
අන්තර්ගතය
- ස්වයංක්රීය ටියුබ් මිල් ඒකක සමගින් නිෂ්පාදන කාර්යක්ෂමතාව සහ ක්රියාත්මක කාර්යක්ෂමතාව වැඩි කිරීම
- ස්වයංක්රීය ටියුබ් මිල් ගුණත්ව පාලනය හරහා නිරවද්යතාව සහ ස්ථායිතාව සහතික කිරීම
- කෙටි කාසෙට් පද්ධති සමඟ වෙනස් කිරීමේ කාලය වැඩි කිරීම සහ විරාම කාලය අවම කිරීම
- ස්වයංක්රීය ටියුබ් මිල් ආයෝජනයෙන් ශක්තිමත් වාපිග්රාහිතා සහ විස්තීර්ණ වියදම් ඉතුරුම් සැපයීම
-
FAQ
- සැහැල්ලු ටියුබ් මිල් ඒකක වලට කර්මාන්ත ශාලා ආයෝජනය කළ යුතු හේතුව කුමක්ද?
- ස්වයංක් රීය නල මෝල් මගින් අත්පොත සකස් කිරීමේදී කොපමණ කාල පරිච්ඡේදයක් ඉතිරි කර ගත හැකිද?
- තත්ත්ව පාලනය සඳහා තත් ය කාලීන රෝල් පරතරය වෙනස් කිරීමේ කාර්යභාරය කුමක්ද?
- වේගයෙන් වෙනස් වන කැසට් මෙවලම් මඟින් අක් රිය කාලය අඩු කරන්නේ කෙසේද?
- ස්වයංක් රීය නල මෝල් ආයෝජන සඳහා ROI යනු කුමක්ද?



