 EN

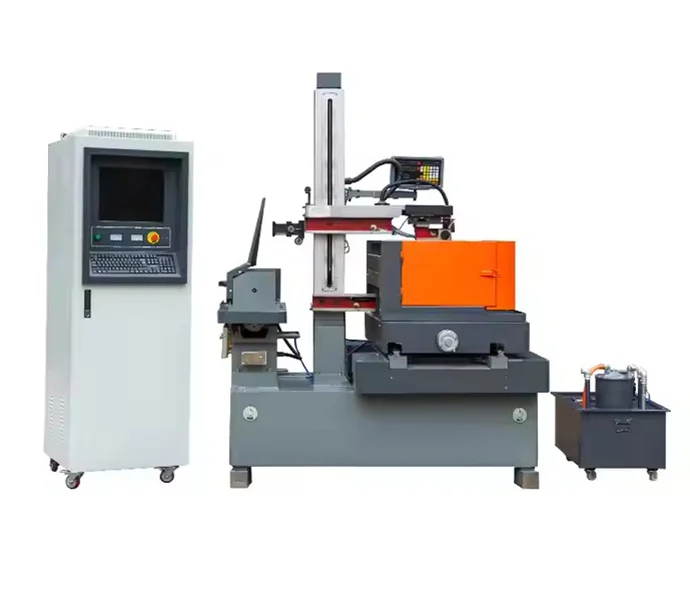
Оптимизация основных параметров станка для электроэрозионной обработки (EDM) с целью повышения энергоэффективности
Тонкая настройка рабочих параметров — это самый быстрый и наименее затратный способ сократить энергопотребление при электроэрозионной обработке. Станок EDM преобразует значительную часть входной мощности в тепло и износ электрода; незначительные корректировки поведения разряда и управления временем простоя зачастую позволяют достичь экономии энергии на 10–20 % без изменения существующего оборудования. Два наиболее эффективных рычага — это контроль энергии искры и устранение потребления мощности в режиме простоя.
Снижение тока разряда и длительности импульса при сохранении скорости удаления материала
Энергия искры прямо пропорциональна произведению тока разряда и времени пульса. Снижение либо уменьшает тепловую энергию на искру, либо уменьшает объем кратера и материал, удаляемый на импульс. Для поддержания скорости удаления целевого материала (MRR) операторы могут компенсировать увеличение частоты искр при использовании более коротких импульсов с более низким током. Например, снижение пикового тока с 30 А до 20 А и времени пульсации с 100 мкс до 60 мкс сокращает энергию разряда почти на 60%; удвоение частоты искры может поддерживать MRR в пределах 510% от исходной линии. Этот подход требует быстрого сервоответа и точного контроля за разрывом, поскольку более частые разряды с меньшей энергией требуют более жесткой стабильности искры. Операторы должны постепенно уменьшать ширину тока и импульса, проверять MRR с коротким испытательным разрезом и регулировать время отключения для сохранения среднего тока. На практике переход от грубого к полуфабрикату, например, сокращение пикового тока на 25% часто обеспечивает приемлемую производительность при сокращении энергопотребления на 15-20%. Документирование каждого эксперимента (тока, ширины импульса, частоты, измеренного MRR) позволяет последовательно повторяться на всех рабочих местах.
Тонкая настройка зазора искрового промежутка и коэффициента заполнения для устранения потерь энергии в режиме ожидания
Время простоя между разрядами — скрытый расход энергии: даже при отсутствии искры источник питания, сервоприводы и насос диэлектрика потребляют базовую нагрузку. Сокращение непроизводительного времени в цикле работы (отношение времени импульса к общему времени цикла) напрямую снижает суммарное энергопотребление в кВт·ч на деталь. Увеличение зазора искрового промежутка требует большего времени выключения для удаления продуктов эрозии, однако чрезмерное увеличение зазора также повышает расход диэлектрика и время выдержки. Поддержание минимального стабильная зазор — обычно 10–50 мкм в зависимости от размера электрода — сокращает время простоя и повышает эффективный коэффициент заполнения без риска возникновения дуги. Точно контролируемые зазоры обеспечивают коэффициенты заполнения 80–90 % при черновой обработке и 60–70 % при чистовой, по сравнению со стандартными значениями около 50 %, приводящими к неоправданным потерям энергии. Адаптивные системы управления зазором, связанные с обратной связью по напряжению в реальном времени, динамически поддерживают минимально допустимый зазор — снижая энергию, затрачиваемую на прокачку диэлектрика, и сокращая продолжительность цепочки искр. На погружном станке мощностью 20 А повышение коэффициента заполнения с 50 % до 75 % позволяет сократить потребление энергии в простое примерно на треть без изменения фактического времени искрового разрушения. В сочетании с целенаправленной стратегией сокращения времени паузы: отслеживайте состояние израсходованного диэлектрика, применяйте импульсную прокачку только при обнаружении накопления продуктов износа и избегайте чрезмерной прокачки, требующей избыточной энергии насоса. Эти небольшие, но последовательные усовершенствования обеспечивают измеримую экономию энергии без замены инструментов.
Модернизация подсистем станков для электроэрозионной обработки искровым методом с применением энергосберегающих технологий
Модернизация вспомогательных систем обеспечивает один из самых быстрых способов снижения общего энергопотребления на электроэрозионном станке для обработки по методу искровой обработки. В то время как оптимизация параметров направлена на межэлектродный промежуток, модернизация подсистем устраняет паразитные потери, возникающие постоянно — в течение всего времени, пока станок находится под напряжением.
Системы интеллектуального охлаждения с поддержкой IoT и адаптивным управлением потоком диэлектрика
Стандартные электроэрозионные станки часто работают с охладителями диэлектрика и насосами на фиксированной скорости — независимо от фактической тепловой нагрузки. Умная система охлаждения с поддержкой IoT превращает этот постоянный расход энергии в процесс по требованию. Датчики температуры в резервуаре диэлектрика, в зоне искрового промежутка и на теплоотводах генератора передают данные в реальном времени в контроллер, который регулирует частоту вращения компрессора охладителя и расход диэлектрика насосом в соответствии с точными потребностями в охлаждении. Во время черновой обработки при высоком токе расход и интенсивность охлаждения возрастают; во время чистовой обработки при низкой нагрузке они значительно снижаются. Это устраняет потери энергии из-за избыточного охлаждения. Производители, внедрившие такие системы, сообщают о сокращении энергопотребления, связанного с охлаждением, до 30 % — что снижает общее энергопотребление электроэрозионных станков без ущерба для качества деталей.
Высокоэффективные источники питания ЧПУ и рекуперация энергии в сервоприводах осей
Преобразование электрической энергии из сетевого питания в импульсы высокочастотной искры изначально сопряжено с потерями в устаревших станках. Модернизация с применением современного высокоэффективного ЧПУ-источника питания на основе карбида кремния (SiC) резко снижает тепловые потери: КПД устройств на SiC достигает 96 % по сравнению с 85–90 % у устаревших источников питания на кремниевых полупроводниках — то есть большая доля входной мощности превращается в полезную искровую энергию. Второй основной источник потерь — сервосистема. В традиционных приводах кинетическая энергия, выделяемая при торможении быстродвижущихся электродов, рассеивается в виде тепла через тормозные резисторы. Модуль рекуперативного восстановления энергии улавливает эту энергию, преобразует её обратно в электричество и подаёт на внутреннюю постоянного тока шину станка — обеспечивая питание следующего ускорения или удержания позиции. Это предотвращает полную потерю энергии при быстром перемещении осей и заметно снижает суммарное потребление энергии сервоприводами в операциях с интенсивными скачками.
Выберите электродные и диэлектрические материалы, снижающие общую энергетическую потребность электроэрозионного станка
Выбор материалов напрямую влияет на энергетический профиль электроэрозионного станка. Хотя диэлектрические жидкости влияют на промывку и изоляцию, материал электрода определяет теплопроводность, стойкость к износу и динамику эрозии — в конечном счёте определяя энергопотребление на единицу удалённого объёма материала.
Медь-вольфрам по сравнению с графитовыми электродами: энергия на мм³ удалённого материала
Графитовые электроды, как правило, обеспечивают меньшую энергию на кубический миллиметр удалённого материала при черновой обработке из-за высокого теплового сопротивления, что позволяет поддерживать повышенные пиковые токи при минимальном износе. Их самосмазывающаяся микроструктура также снижает риск перегорания и необходимости вторичной доработки. В отличие от них, медь-вольфрам превосходно подходит для финишной обработки высокой точности: её исключительная стойкость к эрозии сохраняет жёсткие допуски в течение длительных циклов работы, устраняя необходимость повторной механической обработки изношенных форм электродов. Избегая избыточных проходов электроэрозионной обработки, Cu-W может сократить суммарную энергоёмкость операции — даже если энергия на один импульс у неё выше. Наиболее энергоэффективная стратегия заключается в согласовании свойств материала электрода с фазой обработки: графит — для удаления большого объёма заготовки, медь-вольфрам — для окончательной обработки полостей; это гарантирует, что мощность генератора напрямую преобразуется в объём готовой детали, а не расходуется впустую на тепловые нагрузки или износ электродов.
Контролировать и моделировать текущее энергопотребление в рамках рабочего процесса электроэрозионного станка EDM
Внедрение мониторинга энергопотребления в реальном времени в рабочий процесс электроэрозионной обработки (EDM) позволяет производителям точно определять источники потерь энергии на каждом этапе — черновой обработке, чистовой обработке и промывке. Установка счётчиков электроэнергии непосредственно на станках обеспечивает детализированные данные, выявляющие неэффективности, например, чрезмерное время простоя или неоптимальные параметры импульсов. Эти данные используются для обучения лёгкой модели машинного обучения, адаптированной к энергетическому профилю каждой конкретной операции. Затем модель рекомендует корректировку параметров — например, сокращение длительности импульса или регулирование подачи диэлектрика — с сохранением требуемого качества деталей. Полевые внедрения таких IoT-модернизаций продемонстрировали измеримое снижение потребления кВт·ч на одну деталь после введения адаптивного управления на основе потоковых данных об энергопотреблении. Интерактивные панели мониторинга в реальном времени также способствуют достижению внутренних целей по сокращению выбросов CO₂ и упрощают подготовку отчётов по устойчивому развитию. В конечном счёте такой цикл, основанный на данных, трансформирует управление энергопотреблением: вместо периодических аудитов оно становится постоянным, самооптимизирующимся процессом — что снижает эксплуатационные расходы и увеличивает срок службы критически важных компонентов.
Часто задаваемые вопросы
Как снижение тока разряда и длительности импульса позволяет экономить энергию?
Снижение тока разряда и длительности импульса уменьшает тепловую энергию на искру, что приводит к уменьшению объёма кратера и потребления энергии на импульс, при этом скорости удаления материала сохраняются за счёт повышения частоты искр.
Какова роль регулировки межэлектродного зазора в повышении энергоэффективности?
Поддержание оптимизированного межэлектродного зазора минимизирует время простоя и повышает коэффициент заполнения, что напрямую снижает потребление энергии в режиме ожидания и общее энергопотребление.
В чём преимущество интеллектуальных систем охлаждения с поддержкой IoT?
Интеллектуальные системы охлаждения с поддержкой IoT регулируют расход и интенсивность охлаждения в зависимости от текущих требований станка в реальном времени, значительно сокращая потери энергии и повышая общую эффективность.
Почему стоит рассмотреть модернизацию блоков питания для моего станка EDM?
Модернизация до высокопроизводительных ЧПУ-блоков питания на основе карбида кремния повышает эффективность преобразования энергии и снижает тепловые потери по сравнению с устаревшими системами.
Kak poveyshchayet effektivnost' EDM vyyavleniye potrebleniya ehnergii v real'nom vremeni?
Vyyavleniye potrebleniya ehnergii v real'nom vremeni pozvolyayet opredelit' neeffektivnyye uchastki v protsesse raboty. Modeli mashinnogo obucheniya, osnovannyye na dannykh o potreblenii ehnergii, mogut predlagat' strategii optimizatsii, chto povyshayet ehnergosberezheniye bez umen'sheniya kachestva izdeliy.
Содержание
- Оптимизация основных параметров станка для электроэрозионной обработки (EDM) с целью повышения энергоэффективности
- Модернизация подсистем станков для электроэрозионной обработки искровым методом с применением энергосберегающих технологий
- Выберите электродные и диэлектрические материалы, снижающие общую энергетическую потребность электроэрозионного станка
- Контролировать и моделировать текущее энергопотребление в рамках рабочего процесса электроэрозионного станка EDM
- Часто задаваемые вопросы



