 EN

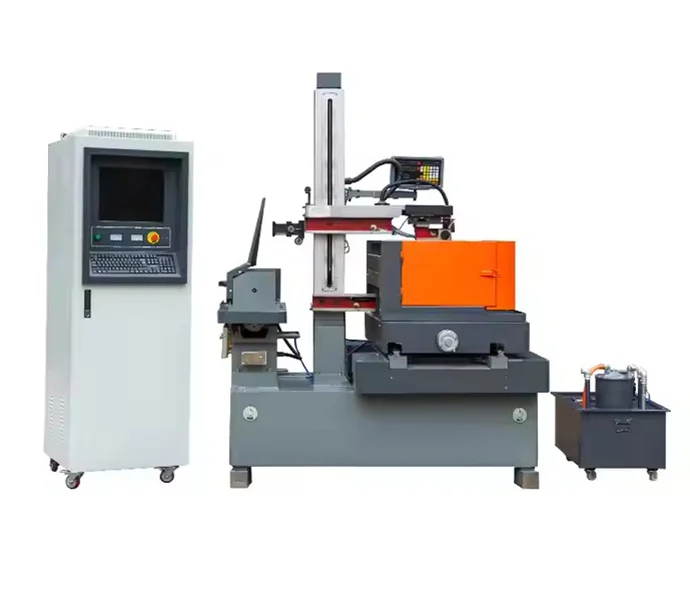
Optimizați parametrii de bază ai mașinii de eroziune prin scântei EDM pentru eficiență energetică
Ajustarea fină a setărilor operaționale este calea cea mai rapidă și cu cel mai mic cost pentru reducerea consumului de energie în timpul eroziunii prin scântei. O mașină de eroziune prin scântei EDM transformă o parte semnificativă a puterii de intrare în căldură și uzură a electrodului; ajustări minore ale comportamentului descărcării și ale gestionării timpului de inactivitate produc adesea economii de energie de 10–20 % fără modificarea echipamentului existent. Cele două acțiuni cu impact cel mai mare sunt controlul energiei scânteii și eliminarea puterii în regim de așteptare.
Reduceți curentul de descărcare și durata impulsului, menținând rata de îndepărtare a materialului
Energia scânteii este direct proporțională cu produsul dintre curentul de descărcare și durata impulsului activ. Reducerea oricăruia dintre aceste două parametri scade energia termică pe scânteie, micșorând volumul craterului și cantitatea de material îndepărtată pe impuls. Pentru a menține rata țintă de îndepărtare a materialului (MRR), operatorii pot compensa prin creșterea frecvenței scânteilor, folosind în același timp impulsuri mai scurte și cu curent mai mic. De exemplu, reducerea curentului de vârf de la 30 A la 20 A și a duratei impulsului activ de la 100 µs la 60 µs reduce energia pe descărcare cu aproape 60 %; dublarea frecvenței scânteilor poate menține MRR în limite de 5–10 % față de valoarea de referință. Această abordare necesită o răspuns rapid al servomecanismului și un control precis al distanței interelectrod, deoarece descărcările mai frecvente și de energie mai scăzută cer o stabilitate mai strictă a distanței interelectrod. Operatorii ar trebui să reducă treptat curentul și lățimea impulsului, să valideze MRR printr-un test de tăiere scurt și să ajusteze durata impulsului inactiv pentru a păstra curentul mediu. În practică, trecerea de la parametrii de degroșare la cei de semifinisare—de exemplu, reducerea curentului de vârf cu 25 %—menține adesea o productivitate acceptabilă, în timp ce consumul de energie scade cu 15–20 %. Documentarea fiecărui experiment (curent, lățime a impulsului, frecvență, MRR măsurat) permite replicarea constantă între diferitele lucrări.
Ajustați cu precizie distanța între electrozi și ciclul de funcționare pentru a elimina consumul inutil de energie în regim de așteptare
Timpul de așteptare dintre descărcări reprezintă o pierdere ascunsă de energie—chiar și atunci când nu se formează nicio scânteie, sursa de alimentare, motoarele servo și pompa dielectrică consumă o putere de bază. Reducerea timpului nefolositor din ciclul de funcționare (durata impulsului activ ÷ durata totală a ciclului) scade direct consumul total de kWh pe piesă. O distanță mai mare între electrozi necesită un timp de pauză mai lung pentru evacuarea deșeurilor, dar o distanță excesivă crește, de asemenea, cerința de debit dielectric și durata de așteptare. Menținerea celei mai mici stabil spațiul liber—de obicei de 10–50 µm, în funcție de dimensiunea electrozilor—reduce timpul mort și crește ciclul de funcționare efectiv, fără riscul apariției arcului electric. Spațiile libere bine controlate permit cicluri de funcționare de 80–90 % în etapa de degroșare și de 60–70 % în etapa de finisare, comparativ cu valorile implicite energo-intensive, apropiate de 50 %. Sistemele adaptive de control al spațiului liber, conectate la feedback-ul în timp real al tensiunii, mențin dinamic spațiul liber minim viabil—reducând energia necesară pomparii dielectricului și comprimând secvența de scântei. Pe o mașină de frezat prin scânteiere cu curent nominal de 20 A, trecerea de la un ciclu de funcționare de 50 % la unul de 75 % poate reduce consumul de energie în stare de așteptare cu aproximativ o treime, fără modificarea duratei reale de eroziune prin scânteiere. Combinați această abordare cu o strategie țintită de reducere a timpului de staționare: monitorizați starea lichidului de răcire uzat, aplicați răcirea prin salt doar atunci când se observă acumularea de deșeuri și evitați răcirea excesivă, care necesită energie suplimentară pentru pompare. Aceste mici, dar constante, optimizări asigură economii de energie măsurabile, fără modificări ale sculelor.
Actualizați sub-sistemele mașinilor de prelucrare prin scânteiere (EDM) cu tehnologii economisitoare de energie
Modernizarea sistemelor auxiliare oferă una dintre cele mai rapide căi de reducere a consumului total de energie pe o mașină de eroziune cu scântei EDM. În timp ce optimizarea parametrilor vizează interstițiul de scânteie, actualizările sub-sistemelor abordează pierderile parazite care apar în 100% din timpul în care mașina este alimentată.
Sisteme inteligente de răcire activate IoT cu control adaptiv al debitului dielectric
Mașinile standard EDM funcționează adesea cu răcitoare și pompe dielectrice la viteză fixă—indiferent de sarcina termică reală. Un sistem inteligent de răcire activat prin IoT transformă această consumare constantă într-un proces la cerere. Senzorii termici instalați în rezervorul dielectric, la spațiul de scântei și pe radiatorii generatorului transmit date în timp real unui controller, care reglează viteza compresorului răcitorului și debitul pompei dielectrice pentru a satisface exact nevoile de răcire. În timpul operațiunilor de degroșare cu amperaj ridicat, debitul și răcirea cresc; în timpul finisării, cu solicitare redusă, acestea se reduc semnificativ. Astfel se elimină risipa de energie cauzată de suprarrăcire. Producătorii care integrează astfel de sisteme raportează o reducere de până la 30 % a consumului energetic legat de răcire—scăzând astfel consumul total al mașinilor EDM fără a afecta calitatea pieselor.
Surse de alimentare CNC cu randament ridicat și recuperare regenerativă a energiei în axe servo
Conversia electrică de la puterea rețelei la impulsuri de scântei înalt-frecvență este, în mod intrinsec, ineficientă în mașinile mai vechi. Instalarea unui alimentator modern, de înaltă eficiență, pentru CNC, bazat pe semiconductori din carburi de siliciu (SiC), reduce în mod semnificativ pierderile termice: unitățile SiC ating o eficiență de conversie de până la 96 %, comparativ cu 85–90 % pentru alimentatoarele tradiționale bazate pe siliciu — ceea ce înseamnă că o cantitate mai mare din puterea de intrare devine energie utilă de scântei. O a doua sursă majoră de pierdere se află în sistemul servo. În acționările convenționale, energia cinetică provenită din frânarea săriturilor electrodului la viteze mari este disipată sub formă de căldură prin rezistențe de frânare. Un modul regenerativ de recuperare a energiei captează această energie, o convertește înapoi în electricitate și o injectează în magistrala internă de curent continuu (DC) a mașinii — alimentând următoarea accelerare sau menținerea poziției. Acest lucru previne pierderea completă a energiei în timpul mișcărilor rapide ale axelor, reducând în mod măsurabil consumul total de putere servo în operațiunile intensive în ceea ce privește săriturile.
Alegeți materialele pentru electrod și dielectric care reduc cerința totală de energie a mașinii de eroziune prin scântei EDM
Selectarea materialelor influențează direct profilul energetic al mașinii de eroziune prin scântei EDM. Deși lichidele dielectrice influențează spălarea și izolarea, materialul electrodului determină conducția termică, rezistența la uzură și dinamica eroziunii – influențând, în final, consumul de putere pe unitatea de material îndepărtat.
Electrozi din cupru-tungsten versus electrozi din grafit: energia necesară pentru îndepărtarea unui mm³
Electrozii din grafit oferă, în mod tipic, o energie mai scăzută pe milimetru cub îndepărtat în operațiunile de degroșare, datorită rezistenței lor termice ridicate, care permite curenți de vârf crescuți cu uzură minimă. Structura lor microscopica auto-lubrifiantă reduce, de asemenea, riscul de arsuri și necesitatea prelucrărilor secundare. În schimb, cuprul-tungsten se remarcă în finisarea de înaltă precizie: rezistența sa excepțională la eroziune păstrează toleranțele strânse pe durata unor serii lungi, eliminând necesitatea reprelucrării formelor electrodului uzate. Evitând trecerile suplimentare de eroziune prin scântei, Cu-W poate reduce energia totală consumată pentru o lucrare—chiar dacă energia pe impuls este mai mare. Strategia cea mai eficientă din punct de vedere energetic asociază proprietățile materialelor cu etapa de prelucrare: grafitul pentru îndepărtarea masivă de material, iar cuprul-tungsten pentru cavitațile finale—asigurând astfel că puterea generatorului se transformă direct în volumul piesei finite, nu în stres termic irosit sau consum de electrozi.
Monitorizați și modelați utilizarea energetică în timp real pe întreaga flux de lucru al mașinii de eroziune prin scântei EDM
Integrarea monitorizării în timp real a consumului de energie în fluxul de lucru EDM permite producătorilor să identifice exact sursele de consum energetic în fiecare fază – degroșare, finisare și spălare. Instalarea contoarelor de putere la nivelul mașinii furnizează date detaliate care evidențiază ineficiențele, cum ar fi perioadele prelungite de nefuncționare sau setările suboptimale ale impulsurilor. Aceste date alimentează un model ușor de învățare automată, antrenat pe baza semnaturii energetice specifice fiecărei lucrări. Modelul recomandă apoi ajustări ale parametrilor – de exemplu, reducerea duratei impulsului sau reglarea debitului dielectric – fără a compromite calitatea pieselor. Implementările de teren ale acestor proiecte IoT de modernizare au demonstrat reduceri măsurabile ale consumului de kWh pe piesă, după introducerea controlului adaptiv bazat pe datele energetice transmise în timp real. Tablourile de bord în timp real sprijină, de asemenea, obiectivele interne de reducere a emisiilor de carbon și simplifică raportarea privind sustenabilitatea. În final, acest ciclu condus de date transformă gestionarea energiei dintr-un audit periodic într-un proces permanent și auto-optimizabil – reducând costurile operaționale și prelungind durata de viață a componentelor esențiale.
Întrebări frecvente
Cum poate scăderea curentului de descărcare și a duratei impulsului economisi energie?
Scăderea curentului de descărcare și a duratei impulsului reduce energia termică pe scânteie, ceea ce duce la un volum mai mic al craterului și la o consumare mai mică de energie pe impuls, păstrând în același timp ratele de îndepărtare a materialului prin creșterea frecvenței scânteilor.
Care este rolul reglării distanței dintre electrozi în eficiența energetică?
Menținerea unei distanțe optime între electrozi minimizează timpii de repaus inactivi și îmbunătățește ciclul de funcționare, ceea ce reduce direct consumul de energie în stare de repaus și consumul total de energie.
Care este avantajul sistemelor inteligente de răcire cu conectivitate IoT?
Sistemele inteligente de răcire cu conectivitate IoT reglează debitul și răcirea în funcție de cerințele reale ale mașinii în timp real, reducând semnificativ risipa de energie și sporind eficiența generală.
De ce ar trebui să iau în considerare modernizarea sursei de alimentare cu înaltă eficiență pentru mașina mea EDM?
Modernizarea la surse de alimentare CNC cu înaltă eficiență bazate pe carburi de siliciu îmbunătățește eficiența conversiei energetice și reduce pierderile termice comparativ cu sistemele mai vechi.
Cum îmbunătățește monitorizarea în timp real a energiei eficiența EDM-ului?
Monitorizarea în timp real a energiei identifică ineficiențele în timpul funcționării. Modelele de învățare automată bazate pe date energetice pot recomanda strategii de optimizare, sporind economiile de energie fără a compromite calitatea pieselor.
Cuprins
- Optimizați parametrii de bază ai mașinii de eroziune prin scântei EDM pentru eficiență energetică
- Actualizați sub-sistemele mașinilor de prelucrare prin scânteiere (EDM) cu tehnologii economisitoare de energie
- Alegeți materialele pentru electrod și dielectric care reduc cerința totală de energie a mașinii de eroziune prin scântei EDM
- Monitorizați și modelați utilizarea energetică în timp real pe întreaga flux de lucru al mașinii de eroziune prin scântei EDM
- Întrebări frecvente



